
Твердая смазка для капризных марок стали и деталей с натягом
Для капризных марок стали и деталей с натягом твердую смазку подбирают по задаче узла: снизить трение при сборке, защитить сопряжение от задиров или обеспечить работу в условиях граничного трения. Если важны повторяемость посадки и сохранение размеров, недостаточно выбрать материал только по его названию: нужно учитывать подготовку поверхности, толщину и целостность покрытия, а также влияние на коэффициент трения.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, чем твердосмазочное покрытие отличается от пластичной смазки, какие параметры проверить для стальной детали и как учесть натяг. Отдельно рассмотрим подготовку поверхности, контроль покрытия и ситуации, в которых стоит оценить разные варианты антифрикционных покрытий.
Виды твердых смазок и отличие от пластичной смазки
Термин «твердая смазка» применяют к разным решениям, поэтому сначала нужно определить, о какой форме идет речь.
В этой статье речь идет прежде всего о твердых пленочных смазках и функциональных покрытиях на стальных деталях. Они формируют пленку на поверхности и работают как отдельный класс решений, а не как разновидность обычной густой смазки.
Твердые пластичные смазки и твердые пленочные покрытия не стоит объединять в одну категорию. Консистенция пластичной смазки и покрытие, которое закрепляется на поверхности, требуют разных критериев выбора. Для пленки важны подготовка стали, адгезия, толщина и качество отверждения. Оценивать такое покрытие только по консистенции или по NLGI-классу некорректно.
Стандарты показывают, что смазка может входить в систему покрытия крепежа. ISO 4042:2018 и ISO 4042:2022 описывают электроосажденные покрытия на стальных крепежных деталях, включая варианты с интегральной смазкой или смазкой, нанесенной после покрытия. ISO 10683:2014 относится к цинк-ламельным покрытиям для стального крепежа и также допускает верхний слой и/или смазку. Поэтому при подборе важно выяснить, нужна ли отдельная твердая пленка или смазка должна быть частью готовой системы покрытия.
Виды твердых смазок: на что смотреть
Для инженерных покрытий ключевое различие связано не только с составом, но и с технологией нанесения и отверждения. Например, одни решения отверждаются при комнатной температуре, другие полимеризуются при повышенных температурах. Выбирать между ними следует с учетом материала детали, доступного процесса нанесения и требований к готовому узлу.
Типовая толщина твердой пленочной смазки, указанная в технических требованиях, составляет 0,008-0,013 мм. Этот диапазон относится к инженерным покрытиям и не задает толщину слоя пластичной смазки. Контроль толщины может выполняться по ASTM B499 или ASTM D1186. Важно сверять фактические параметры с требованиями к конкретной детали: покрытие, которое подходит для одной посадки, может изменить размеры другой.
При выборе также формулируют функцию покрытия: снижение трения при сборке, защита от задиров, коррозионная защита или сочетание этих задач. Если в узле уже применяют смазочные материалы или покрытия, проверяют их совместимость. Это помогает избежать потери сцепления, расслоения и нежелательного изменения трения.
Смазка для стали: подготовка поверхности и контроль покрытия
Для стали результат зависит не только от выбранного состава, но и от состояния поверхности перед нанесением.
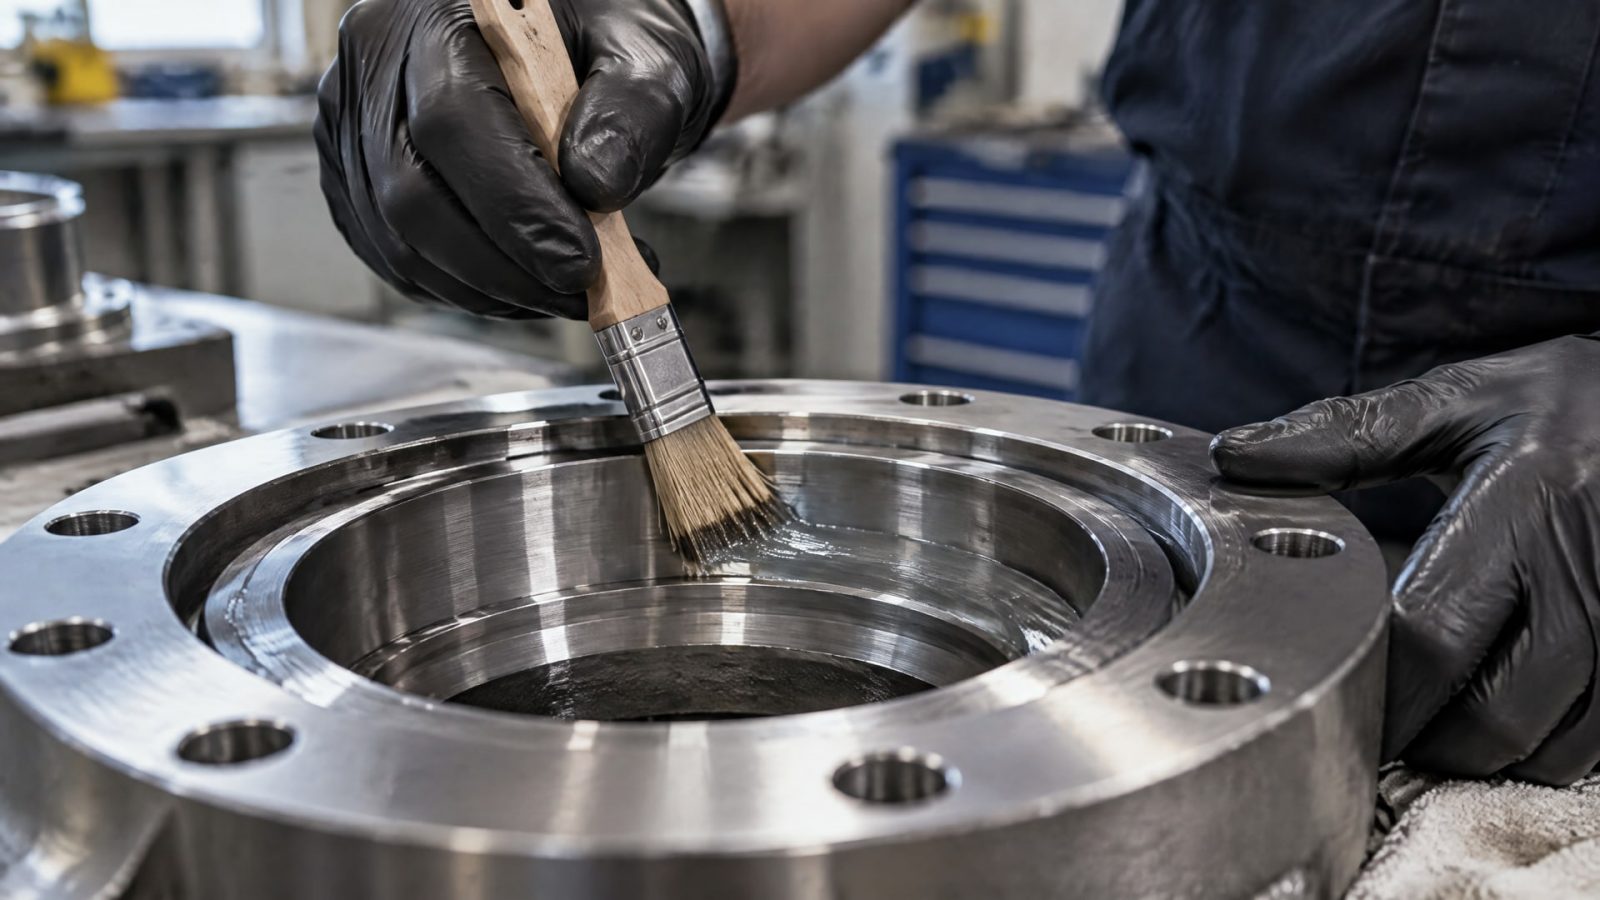
В промышленных документах для твердосмазочного покрытия указывают последовательность подготовки: обезжиривание, абразивоструйная обработка и фосфатирование. Фосфатное основание используют, чтобы улучшить удержание покрытия и повысить стойкость при износе и коррозии.
Недостаточная подготовка поверхности увеличивает риск потери адгезии. Поэтому перед нанесением проверяют, удалены ли загрязнения, выполнена ли предусмотренная обработка и соответствует ли поверхность технологическим требованиям. Для стали фосфатирование рассматривают не как универсальную замену другим этапам, а как часть подготовки, выбранную под конкретную систему покрытия.
В одном из технических документов для стали приведена масса покрытия 16 ± 5 г/м² как контрольный параметр нанесения. Это значение нельзя автоматически переносить на любую деталь или покрытие: его применимость зависит от документации на выбранную систему. Аналогично типовая толщина 0,008-0,013 мм служит ориентиром для инженерных пленок, а не универсальным допуском для любой посадки.
Отверждение твердой смазки и проверка сплошности
Отверждение твердой смазки влияет на качество готовой пленки. В требованиях MIL-PRF-46010F к твердой смазке, связанной с поверхностью, отдельно обращают внимание на однородность покрытия и отсутствие трещин, пузырей и отслоений. Это означает, что проверять только наличие материала на детали недостаточно: нужна оценка целостности пленки.
На деталях сложной формы, в зонах контакта и на посадочных поверхностях контроль проводят с учетом функции каждого участка. Важно подтвердить, что покрытие нанесено равномерно и не создает дефектов, которые могут нарушить сборку или работу узла. Если покрытие наносят на сталь с фосфатным подслоем, качество подготовки и свойства готовой пленки оценивают как части единого процесса.
Для повторяемого результата параметры нанесения и отверждения фиксируют в технологической документации. В ней указывают подготовку поверхности, способ нанесения, контрольные параметры и требования к внешнему виду. Такой подход позволяет сравнивать партии деталей и разбираться в причинах отклонений, не сводя проблему только к выбору состава.
Смазка при натяге: что проверить до запрессовки
При натяге покрытие влияет на контакт между сопрягаемыми деталями, поэтому смазку выбирают с учетом поведения при запрессовке.
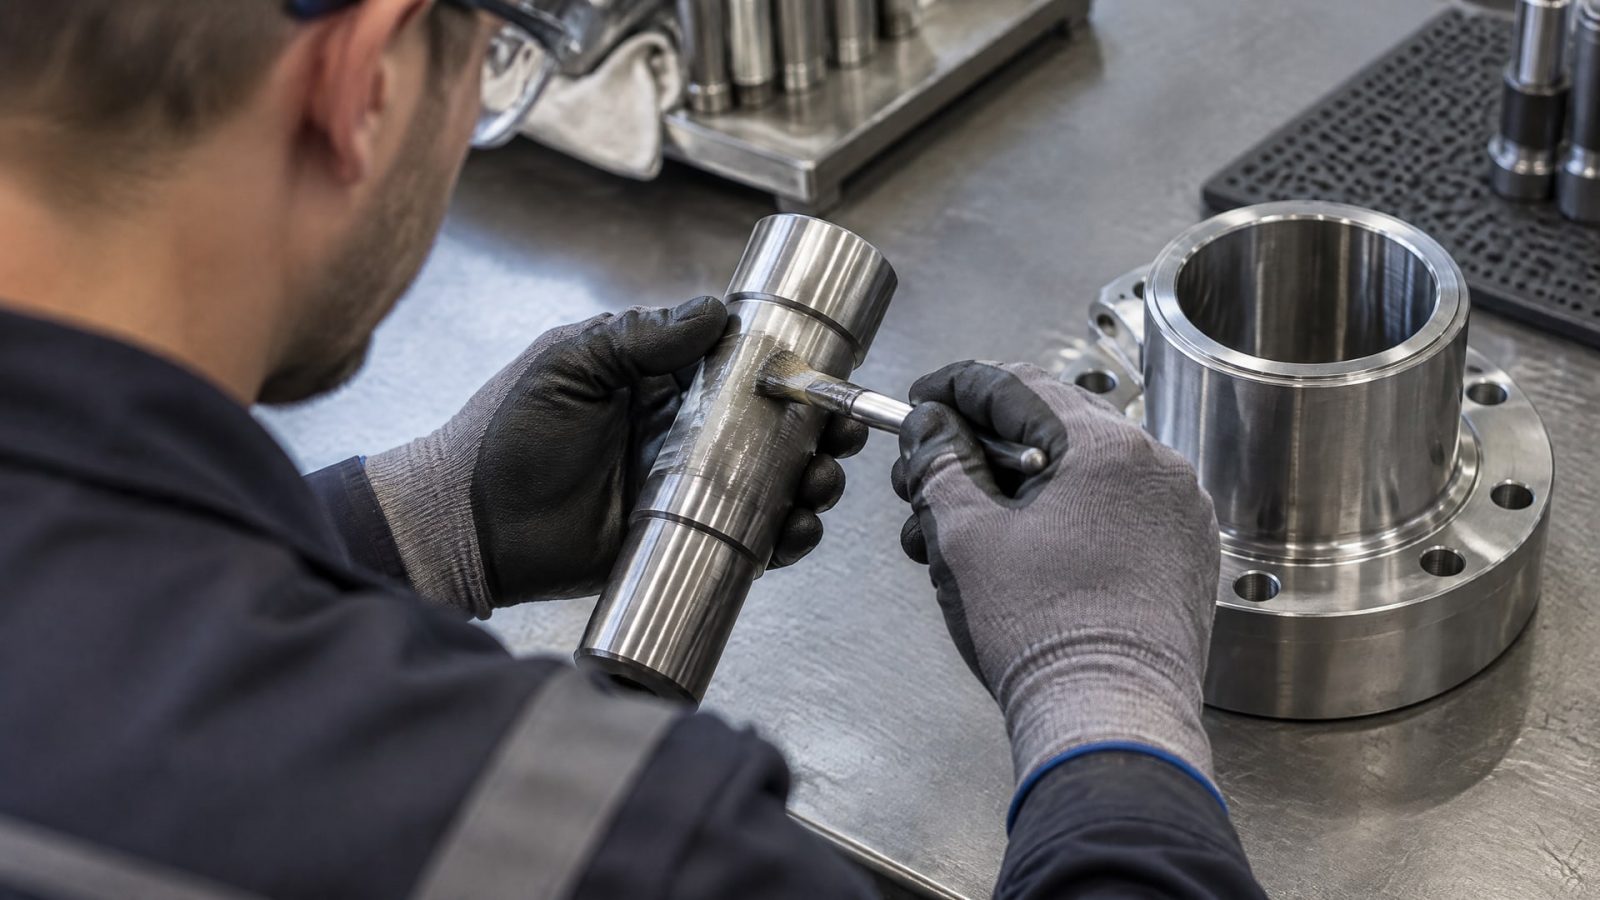
Важен не только сам факт снижения трения, но и его повторяемость: фрикционный коэффициент связан с разбросом усилия сборки и риском повреждения посадки. Если эти параметры не учесть, одинаковые детали могут собираться с разным усилием.
Натяг также влияет на рабочие размеры сопряжения. Для запрессованных подшипников и втулок нужно учитывать уменьшение внутреннего диаметра после посадки и заранее закладывать это изменение в расчет рабочего зазора. Чрезмерный натяг способен привести к снижению допустимой скорости, росту температуры и сокращению ресурса узла. Поэтому покрытие не заменяет расчет посадки.
Толщина пленки особенно важна на посадочных поверхностях. Для инженерных твердосмазочных покрытий в технических требованиях встречается диапазон 0,008-0,013 мм, однако конкретные размеры нужно сверять с документацией на деталь и покрытие. Чрезмерная толщина может повлиять на посадку, а недостаточная или неоднородная пленка - не обеспечить требуемую функцию.
Как оценить покрытие до сборки
До внедрения покрытия проверяют, какую задачу оно решает и как меняет сборку. Если требуются одновременно снижение трения и коррозионная защита, учитывают, что покрытие может быть частью системы, а не отдельным смазочным слоем. Так, ISO 4042:2018 и ISO 4042:2022 предусматривают варианты электроосажденного покрытия стального крепежа с интегральной или дополнительно нанесенной смазкой. Для цинк-ламельных покрытий аналогичную роль системы отражает ISO 10683:2014.
Перед серийным применением оценивают несколько параметров:
соответствие посадочных размеров с учетом покрытия;
повторяемость усилия запрессовки;
сохранение сплошности пленки после сборки;
влияние покрытия на рабочий зазор;
совместимость с применяемыми материалами и покрытиями.
Если после запрессовки покрытие сохраняет целостность, это еще не гарантирует требуемый ресурс. На него влияют подготовка поверхности, толщина пленки, свойства основы и рабочие нагрузки. Поэтому испытания сборки и оценку работы узла проводят по условиям его применения, а не только по внешнему виду детали.
Когда выбирать твердосмазочное покрытие
Твердосмазочное покрытие рассматривают, когда узел работает в условиях граничного трения, при малых ходах, высоких контактных давлениях или при риске задиров.
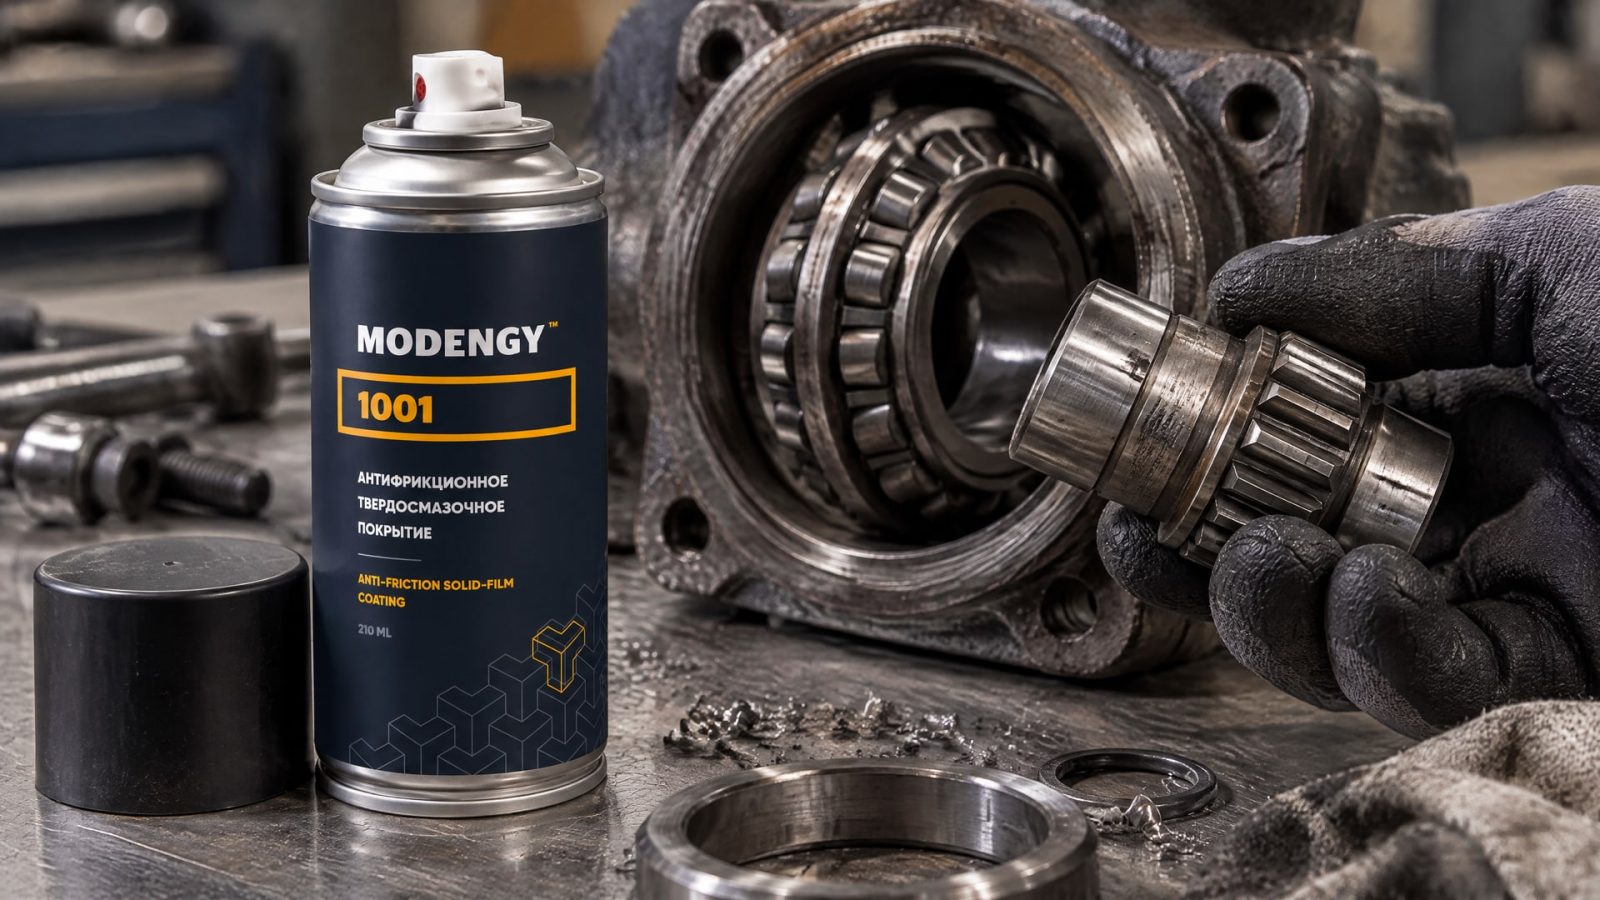
Для деталей с натягом дополнительный повод оценить такое решение - необходимость управлять трением при сборке. Обычная густая смазка не становится подходящей автоматически только потому, что она нанесена на сталь: важно, как выбранный материал ведет себя во время запрессовки и в дальнейшей работе.
Когда на стальной детали есть риск вымывания смазочного материала, фреттинга или проблем при холодном пуске, требуется оценить, подходит ли узлу твердая пленка. Для таких задач применяют MODENGY 1001, антифрикционное твердосмазочное покрытие, которое отверждается при комнатной температуре. При подборе его рассматривают в контексте условий эксплуатации, посадки и требований к подготовке поверхности, а не как замену расчету узла.
Когда выбирать термоотверждаемое покрытие
Если технологический процесс допускает отверждение покрытия при повышенной температуре, можно рассмотреть термоотверждаемое решение.
Если задача включает повышение износостойкости и снижение трения, оценивают соответствие покрытия нагрузкам и материалу детали.
Если приоритет - отверждение при комнатной температуре, ориентируются на решения с таким способом отверждения.
Для термоотверждаемого варианта в линейке антифрикционных покрытий MODENGY примером служит MODENGY 1003, полимеризующееся при повышенных температурах.
Вне зависимости от выбранного типа покрытия проверяют технологичность нанесения, подготовку стали, толщину и сплошность пленки. Для стандартных решений по крепежу полезно учитывать область применения ISO 4042:2018/2022 и ISO 10683:2014. Эти документы описывают системы покрытий, в которые может входить смазка, но не заменяют проверку параметров конкретного узла.
Как составить техническое задание на смазку для стали
Чтобы сравнить варианты без подмены требований общими формулировками, в техническом задании описывают деталь, посадку и функцию покрытия.
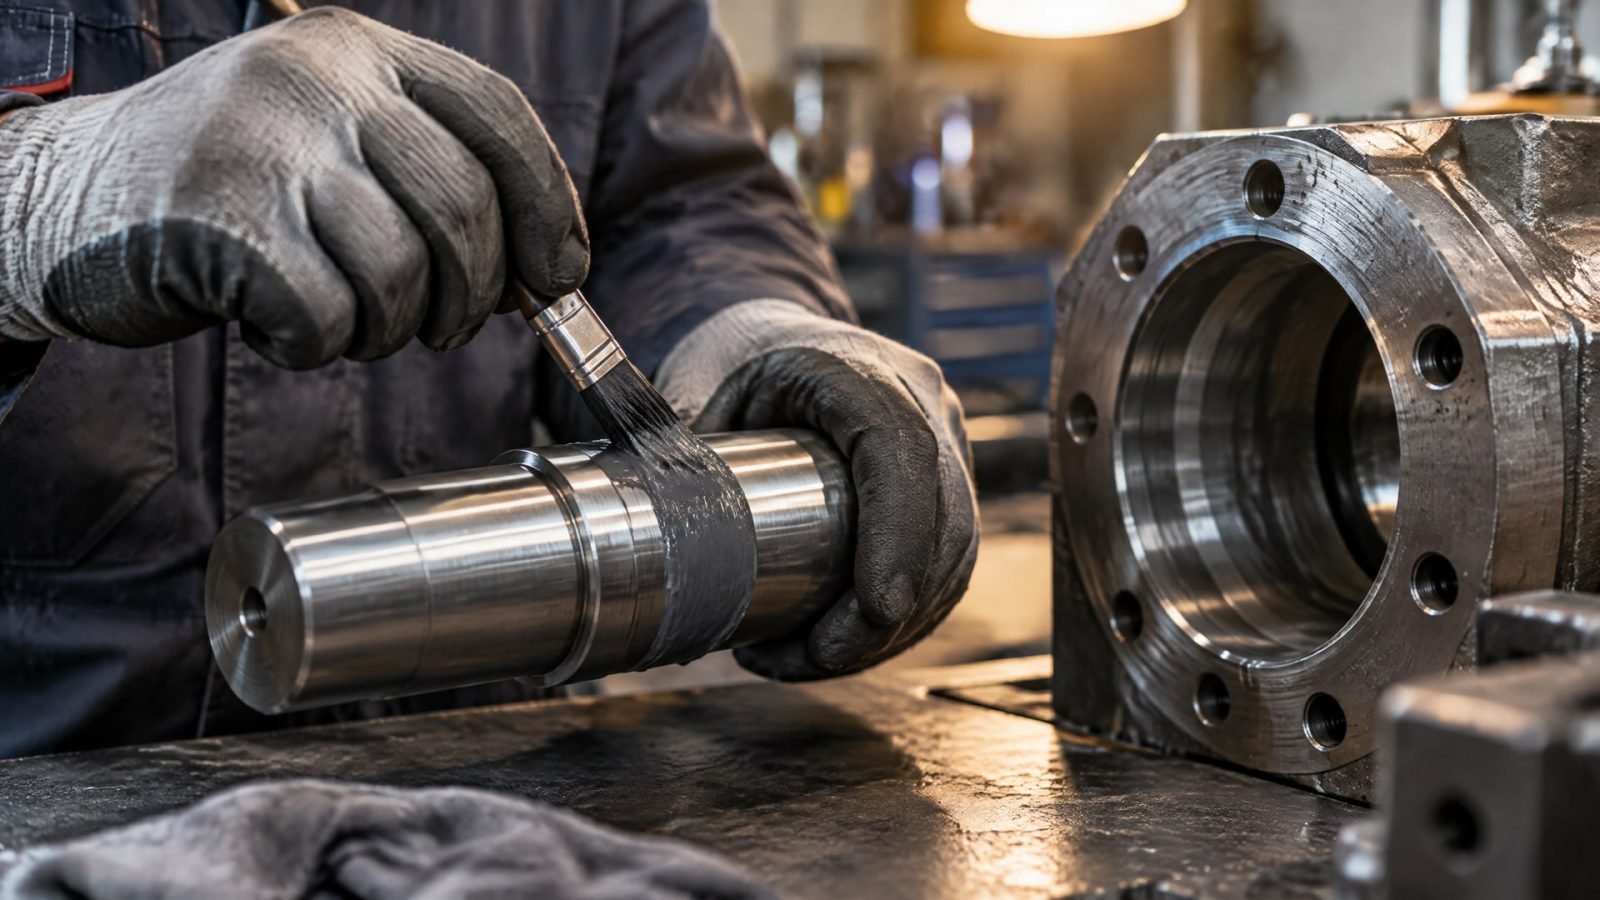
Для узла с натягом указывают сопрягаемые поверхности и требования к рабочему зазору после сборки. Для крепежа уточняют, нужна ли смазка как часть покрытия или отдельное твердосмазочное решение.
Затем фиксируют требования к процессу. Для стальной поверхности перечисляют необходимые этапы подготовки, включая обезжиривание, абразивоструйную обработку и фосфатирование, если они предусмотрены технологией. Отдельно задают способ отверждения и контроль пленки. Типовую толщину 0,008-0,013 мм и массу 16 ± 5 г/м² используют только тогда, когда эти параметры применимы к выбранной системе и подтверждены ее технической документацией.
В техническом задании также полезно разделять обязательные требования и критерии для сравнения. К первым относят посадочные размеры, условия работы и недопустимые дефекты покрытия. Ко вторым - повторяемость сборки, состояние пленки после запрессовки и совместимость с уже применяемыми покрытиями. Для контроля толщины можно предусмотреть ASTM B499 или ASTM D1186, если выбранная система допускает такой метод.
Перед закупкой снабженец сверяется со спецификацией и запрашивает подтверждение, что предлагаемый материал предназначен для нужного типа поверхности и процесса. Инженер оценивает не только состав, но и технологию нанесения: без подходящей подготовки даже правильно выбранное покрытие может потерять адгезию. Если решается задача повторяемой посадки, отдельное внимание уделяют влиянию покрытия на трение и размерам после запрессовки.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердой пластичной смазки?
Твердая пленочная смазка формирует покрытие на поверхности детали, для которого важны адгезия, толщина, подготовка основания и отверждение. Пластичная смазка относится к другому классу материалов и не оценивается по тем же параметрам. Поэтому выбирать решение нужно по устройству узла и требуемой функции, а не только по слову «твердая».
Как выбрать твердую смазку для деталей с натягом?
Сначала уточняют посадочные размеры и рабочий зазор после запрессовки, затем оценивают влияние покрытия на трение и усилие сборки. Проверяют, сохраняет ли пленка целостность после монтажа. Для подшипников и втулок учитывают уменьшение внутреннего диаметра при натяге и риск перегрева при чрезмерной посадке.
Как контролируют отверждение твердой смазки?
Контроль включает проверку однородности и целостности пленки. В требованиях MIL-PRF-46010F указано, что у покрытия не должно быть трещин, пузырей и отслоений. Дополнительно учитывают заданный способ отверждения, толщину и состояние подготовленной поверхности. Конкретные параметры сверяют с документацией на выбранную систему покрытия.
Почему важна толщина твердосмазочного покрытия?
Толщина влияет на посадочные размеры и работу сопряжения. Для инженерных твердых пленок в технических требованиях встречается ориентир 0,008-0,013 мм, но он не универсален для всех деталей. Избыточная толщина может помешать посадке, поэтому значение сверяют с требованиями к конкретной детали и покрытию.
Заключение
Твердая смазка для капризной стали и деталей с натягом подбирается как часть инженерного решения: учитывают функцию покрытия, подготовку поверхности, толщину, отверждение, фрикционные свойства и размеры после сборки. Для стальных деталей важны целостность пленки и адгезия, а при запрессовке - повторяемость усилия и сохранение рабочего зазора.
Следующий шаг - описать условия работы узла и требования к посадке, затем сверить их с технологией нанесения и документацией на покрытие. До серийного применения проверьте сборку на детали, оцените состояние пленки после запрессовки и подтвердите рабочий зазор.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и почему важно учитывать этот параметр.
Антифрикционные покрытия: сравнение холодного и горячего отверждения, выбор по условиям эксплуатации и параметрам.
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие детали с массовой загрузкой.