
Толщина слоя покрытия и боковой зазор в червячной передаче
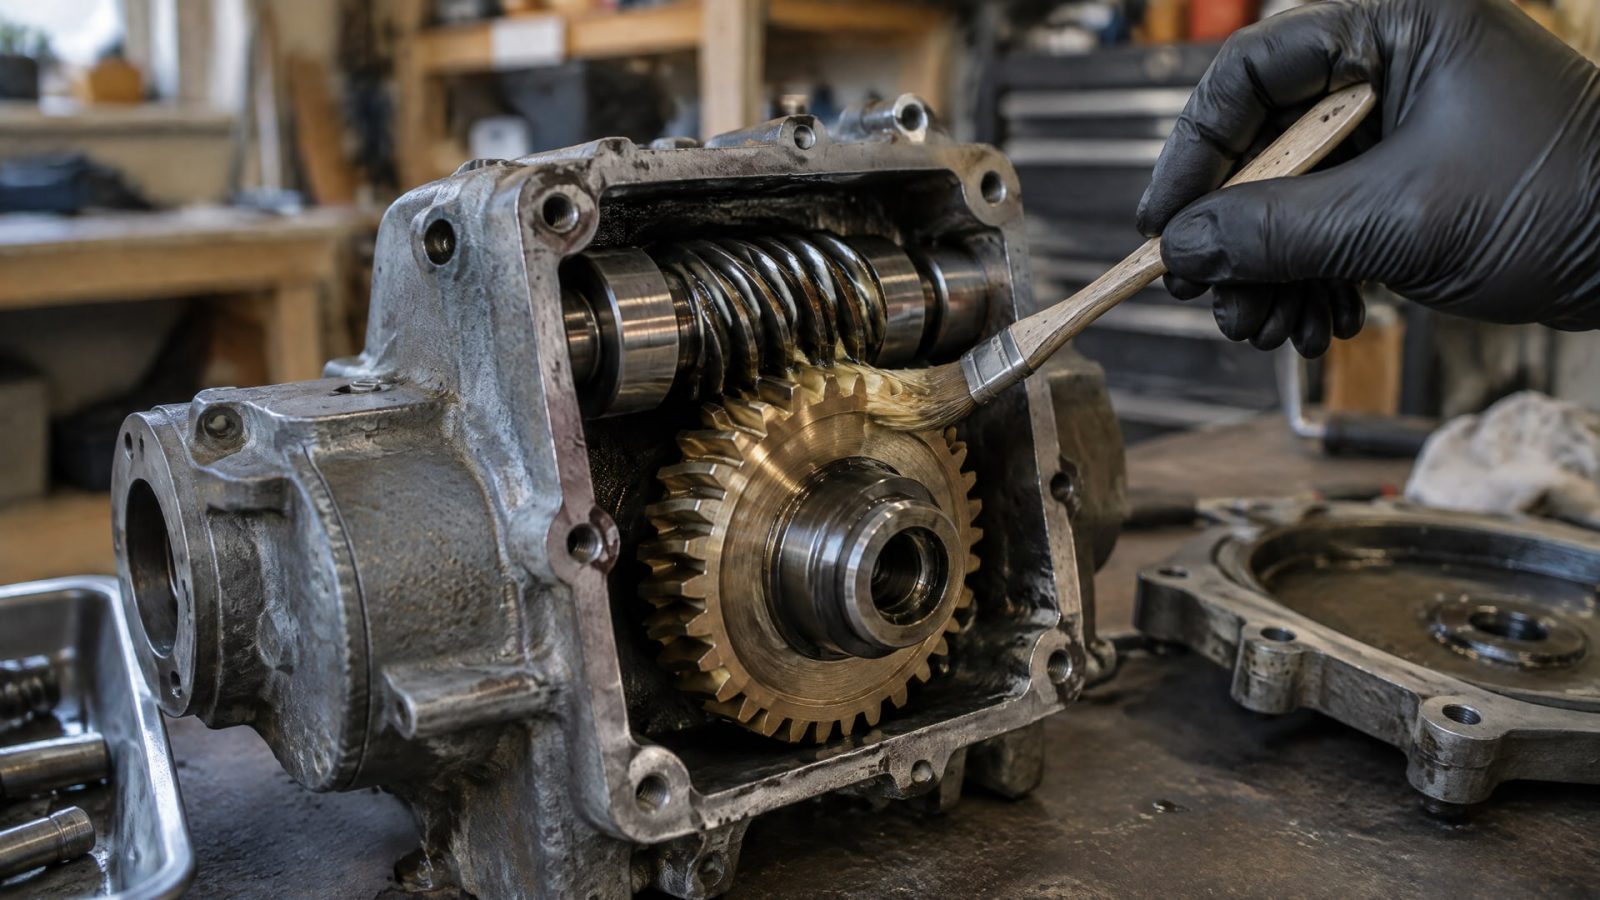
Толщина слоя покрытия влияет на боковой зазор червячной передачи: покрытие на рабочих поверхностях зубьев занимает часть пространства между ними. Чтобы не получить тугой ход или преднатяг, до нанесения покрытия задают требуемый зазор, учитывают толщину на обеих сопряженных поверхностях, а после отверждения проверяют собранную передачу.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие или контролируют обработку червячных пар. Разберем, как соотносятся зазор и толщина покрытия, почему нельзя ориентироваться только на номинал из чертежа и что проверять после нанесения и отверждения.
Как толщина слоя покрытия меняет боковой зазор редуктора
Боковой зазор нужен, чтобы компенсировать производственные допуски, тепловое расширение и толщину смазочной пленки.
Если он слишком мал, передача может заклинивать и перегреваться; если слишком велик, снижается точность. Поэтому покрытие рассматривают не отдельно, а как часть размерной цепи зацепления.
На величину зазора влияют геометрия зубьев и положение деталей. В зубчатых передачах зазор получают, в частности, увеличением межосевого расстояния или уменьшением толщины зуба. Покрытие меняет размер рабочей поверхности зуба, поэтому даже тонкий слой может занять часть предусмотренного пространства. При этом нельзя автоматически считать, что зазор уменьшится ровно на удвоенную толщину покрытия: результат зависит от геометрии сопряжения и направления, в котором измеряют зазор.
Для червячных передач в инженерных руководствах приводят ориентиры 0,03-0,05 мм на модуль для общего силового привода и 0,01-0,03 мм на модуль для высокоточного позиционирования. Например, при модуле 3,0 для общего привода указывают зазор 0,09-0,15 мм. Это ориентиры, а не универсальные допуски: нужное значение определяют по конструкции и назначению конкретного узла.
| Параметр | Ориентир из технических материалов |
|---|---|
| Зазор для общего силового привода | 0,03-0,05 мм на модуль |
| Зазор для высокоточного позиционирования | 0,01-0,03 мм на модуль |
| Пример для модуля 3,0, общий привод | 0,09-0,15 мм |
При расчете учитывают покрытие на обеих контактирующих сторонах, а также шероховатость и тепловое расширение. При нагреве зазор уменьшается, поэтому проверка только в холодном состоянии не дает полной картины рабочего режима. Если исходный запас мал, покрытие может привести к тугому ходу или преднатягу.
Толщина покрытия: слои и назначение
Единой толщины для всех червячных передач нет.
Требуемое значение зависит от назначения покрытия, материала деталей, геометрии сопряжения и допустимого зазора. В источниках по твердосмазочным покрытиям встречаются диапазоны 0,008-0,013 мм, а также пределы измеряемой толщины от 0,005 до 0,018 мм. Это данные по покрытиям в рамках отдельных спецификаций, а не готовое назначение для любой червячной пары.
Для твердосмазочных покрытий в материалах STLE приводится диапазон 0,0002-0,0005 дюйма, то есть примерно 5-13 мкм, как ориентир для сочетания смазывания и износостойкости. В патентном описании полимерных твердых смазочных покрытий указаны варианты 5-10 мкм, 10-15 мкм и 5-12 мкм в зависимости от зазора и геометрии сопряжения. Эти диапазоны показывают, почему нельзя назначать толщину только по общему пожеланию «усилить защиту».
Назначение слоя имеет значение: толщина, подходящая для коррозионной защиты, может отличаться от оптимальной толщины для трения. Если покрытие должно работать как твердая смазка, оценивают его именно как смазочное, а не только как защитное. В частности, MODENGY 1001 можно рассматривать в задаче снижения трения и износа; при этом нужную толщину покрытия все равно определяют с учетом геометрии червячной пары и доступного зазора.
Фраза «толщина 1 слоя покрытия» не задает автоматически итоговый размер после обработки. Важна фактическая толщина отвержденного покрытия на рабочем профиле, а не только количество нанесенного материала или расчетная толщина одного прохода. Для оценки зацепления используют результат измерения после нанесения и отверждения.
Как определить допустимую толщину покрытия
Сначала задают требуемый рабочий зазор по назначению передачи.
Для ориентира можно сопоставить его с диапазонами 0,03-0,05 мм на модуль для общего привода и 0,01-0,03 мм на модуль для высокоточного позиционирования. Но конкретный узел следует сверять с конструкторской документацией и требованиями к его работе.
Затем оценивают, какую часть доступного зазора займут покрытия на обеих сопряженных поверхностях. Толщину нельзя рассматривать изолированно от профиля зубьев: при измерении бокового зазора учитывают направление контакта и геометрию передачи. Поэтому простое вычитание удвоенной толщины из номинального зазора может дать неверный результат.
В расчет и контроль включают не только покрытие. На зазор также влияют температура, шероховатость и состояние пары; при нагреве он уменьшается. Если покрытие наносится на обе стороны зацепления, а передача работает с малым исходным зазором, запас следует оценивать особенно внимательно. Толщина 5-13 мкм может быть существенной для точной пары, даже если на глаз слой выглядит тонким.
Практический порядок проверки:
Уточнить требуемый зазор и условия работы передачи.
Проверить, какие поверхности будут покрыты и какова заданная толщина после отверждения.
Учесть суммарный вклад слоев на обеих сопряженных поверхностях и влияние геометрии профиля.
Сопоставить расчет с фактическим зазором после нанесения и отверждения.
Повторно оценить работу узла с учетом нагрева и обкатки.
Нанесение и отверждение: что проверять
Номинальная толщина в документации не всегда равна фактической толщине на рабочем профиле.
Результат зависит от метода нанесения, рельефа поверхности и отверждения. Поэтому измерение после завершения процесса важнее предположения, что покрытие легло равномерно и соответствует расчету.
Проверку зазора проводят после нанесения и отверждения покрытия, до ввода узла в штатную работу. Для интерпретации результата полезно сопоставить его с исходным состоянием передачи и установленным требованием. Диапазоны 0,008-0,013 мм и 0,005-0,018 мм относятся к толщине покрытия в отдельных спецификациях; их нельзя подменять ими допустимый зазор конкретного редуктора.
Если после обработки передача вращается туже, вероятная причина может заключаться в уменьшении бокового зазора. Но одного ощущения при вращении недостаточно, чтобы подтвердить причину: нужно проверить фактический зазор, монтажную дистанцию и состояние сопряженных поверхностей. Нагрев также уменьшает зазор, поэтому оценка должна учитывать рабочую температуру, а не только холодную сборку.
Контроль после обкатки помогает оценить узел в условиях работы. На итоговое состояние влияют не только покрытие, но и температура, износ и смазочная пленка. Если выявлено несоответствие, сначала проверяют геометрию и параметры сборки, а не пытаются компенсировать проблему произвольной регулировкой.
Почему не стоит устранять люфт червячной передачи принудительной регулировкой
Люфт червячной передачи и боковой зазор связаны, но попытка убрать свободный ход без проверки размеров может привести к чрезмерно плотному зацеплению.
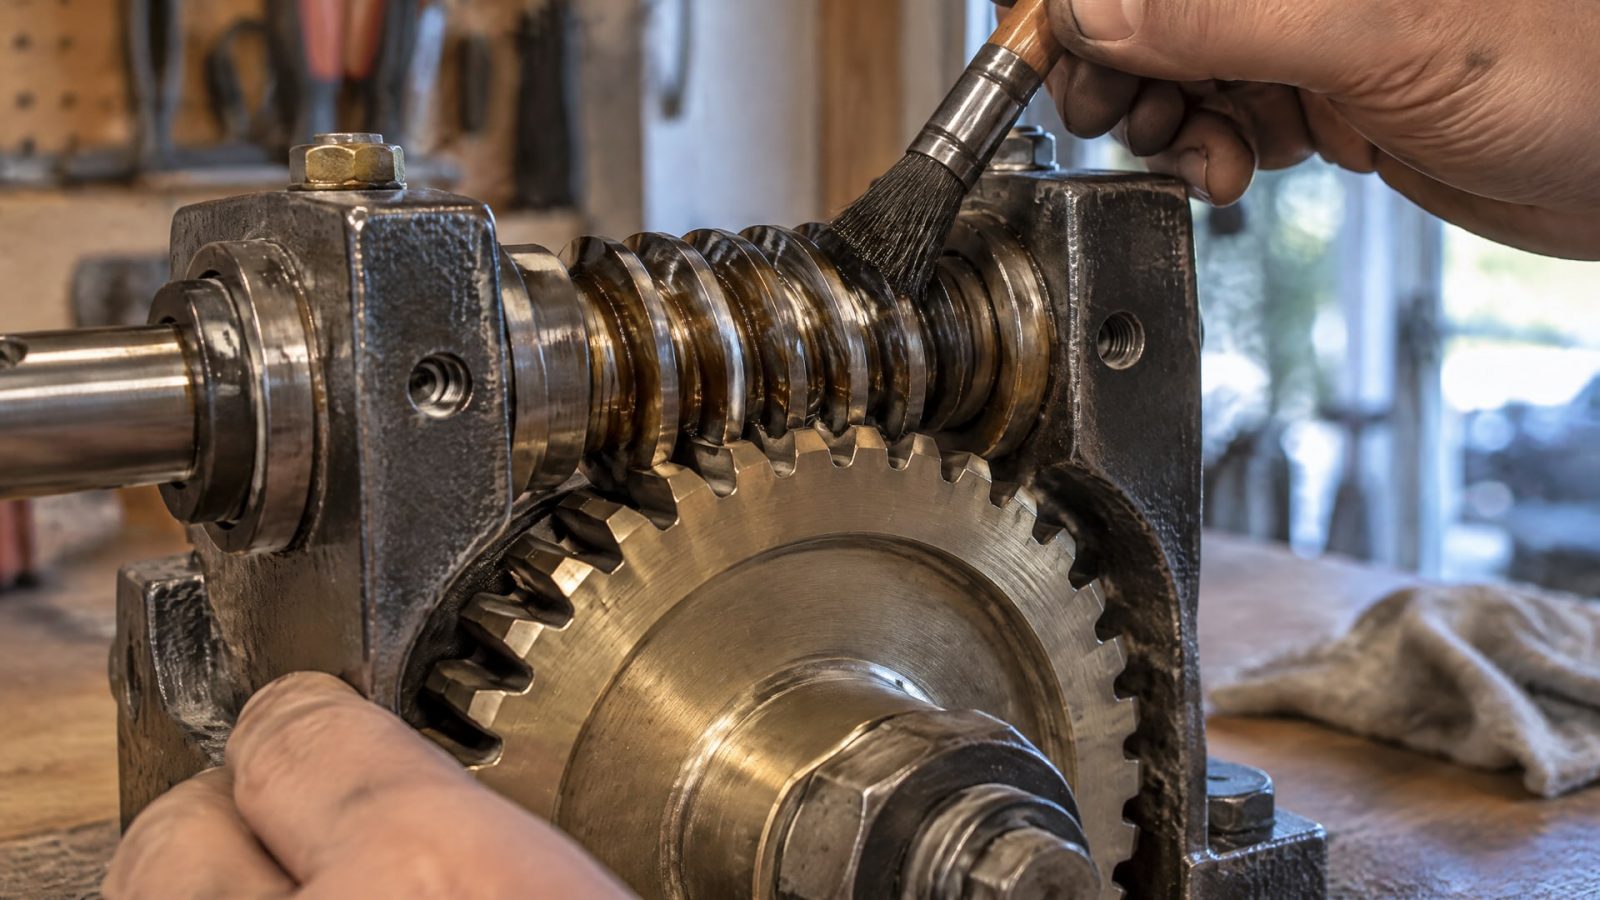
В технических материалах по червячным передачам не рекомендуют выбирать зазор принудительным смещением червяка. Сначала проверяют монтажную дистанцию, допуски и соответствие пары.
Особенно важно не маскировать регулировкой эффект покрытия. Если слой уменьшил зазор, дополнительное принудительное сближение деталей может усилить риск заклинивания и перегрева. Для общего силового привода приводят ориентир 0,03-0,05 мм на модуль, а для высокоточного позиционирования 0,01-0,03 мм на модуль, но нужное значение устанавливают для конкретной конструкции.
Если узел вращается туго после покрытия, последовательность действий должна быть измерительной: проверить фактический зазор, монтажное положение и состояние контакта, затем сопоставить результат с рабочими условиями. Отдельно учитывают нагрев, поскольку при повышении температуры зазор уменьшается. Такой подход помогает отличить влияние толщины покрытия от ошибок сборки и других причин.
Как измерять толщину слоя покрытия и зазор
Контролировать нужно два связанных, но разных параметра: толщину отвержденного покрытия и боковой зазор передачи.
Первое измерение показывает размер слоя на поверхности, второе - фактический промежуток в собранном зацеплении. Диапазоны толщины 5-13 мкм и 0,008-0,013 мм сопоставимы по масштабу, но сами по себе не определяют, какой зазор останется в конкретной паре.
План контроля составляют с учетом того, какие поверхности покрывают и где именно измеряют толщину. На результат влияют профиль поверхности и метод нанесения, поэтому среднее значение на доступном участке не всегда полностью описывает толщину на рабочей зоне зуба. После отверждения проверяют зазор собранной передачи, а после обкатки оценивают состояние повторно.
Для инженерной документации полезно фиксировать исходный и итоговый зазор, измеренную толщину покрытия, состояние отверждения и условия проверки. Это позволяет сравнивать фактический результат с исходными требованиями, не подменяя измерения предположениями. Если зазор выходит за допустимые для узла пределы, до корректировки проверяют монтажную дистанцию и геометрию пары.
Часто задаваемые вопросы
Может ли тонкое покрытие уменьшить боковой зазор редуктора?
Да. Даже покрытие толщиной 5-13 мкм может быть значимым для точной червячной пары. Учитывают слой на обеих сопряженных поверхностях и геометрию контакта. Нельзя автоматически вычитать из зазора удвоенную толщину: фактическое изменение проверяют после нанесения и отверждения.
Какая толщина слоя покрытия подходит для червячной передачи?
Универсального значения нет. В материалах по твердым смазочным покрытиям встречаются ориентиры 5-13 мкм и диапазоны 0,008-0,013 мм, но они не задают допустимую толщину для любой передачи. Выбор зависит от назначения покрытия, геометрии пары и требуемого зазора.
Почему после отверждения покрытия передача стала вращаться туже?
Одна из возможных причин - уменьшение бокового зазора из-за слоя на рабочих поверхностях. На результат также влияют геометрия, метод нанесения и тепловое расширение. Проверьте фактический зазор и монтажную дистанцию, а не пытайтесь сразу устранить тугой ход принудительным смещением червяка.
Нужно ли повторно измерять зазор после обкатки?
Да, если требуется оценить состояние узла в работе. На зазор влияют покрытие, температура, износ и смазочная пленка, а при нагреве он уменьшается. Сопоставьте результаты до и после обкатки и учитывайте условия проверки, чтобы корректно интерпретировать изменение.
Заключение
Толщина слоя покрытия уменьшает доступный боковой зазор червячной передачи, а величина изменения зависит от покрытия обеих сопряженных поверхностей и геометрии зацепления. Диапазоны 5-13 мкм и 0,008-0,013 мм показывают, что даже тонкий слой требует проверки, особенно в точных узлах. Универсальную толщину нельзя назначить без учета назначения покрытия и требуемого зазора.
Следующий шаг - зафиксировать исходный зазор, определить допустимую толщину отвержденного покрытия и проверить передачу после обработки. Если результат отличается от расчетного, сначала измерьте зазор и проверьте монтажную дистанцию, а не регулируйте зацепление принудительным смещением червяка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия: сравнение холодного и горячего отверждения, выбор по условиям эксплуатации и параметрам.
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие детали с массовой загрузкой.
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и как выбрать подходящий состав для качественной нарезки труб.