
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
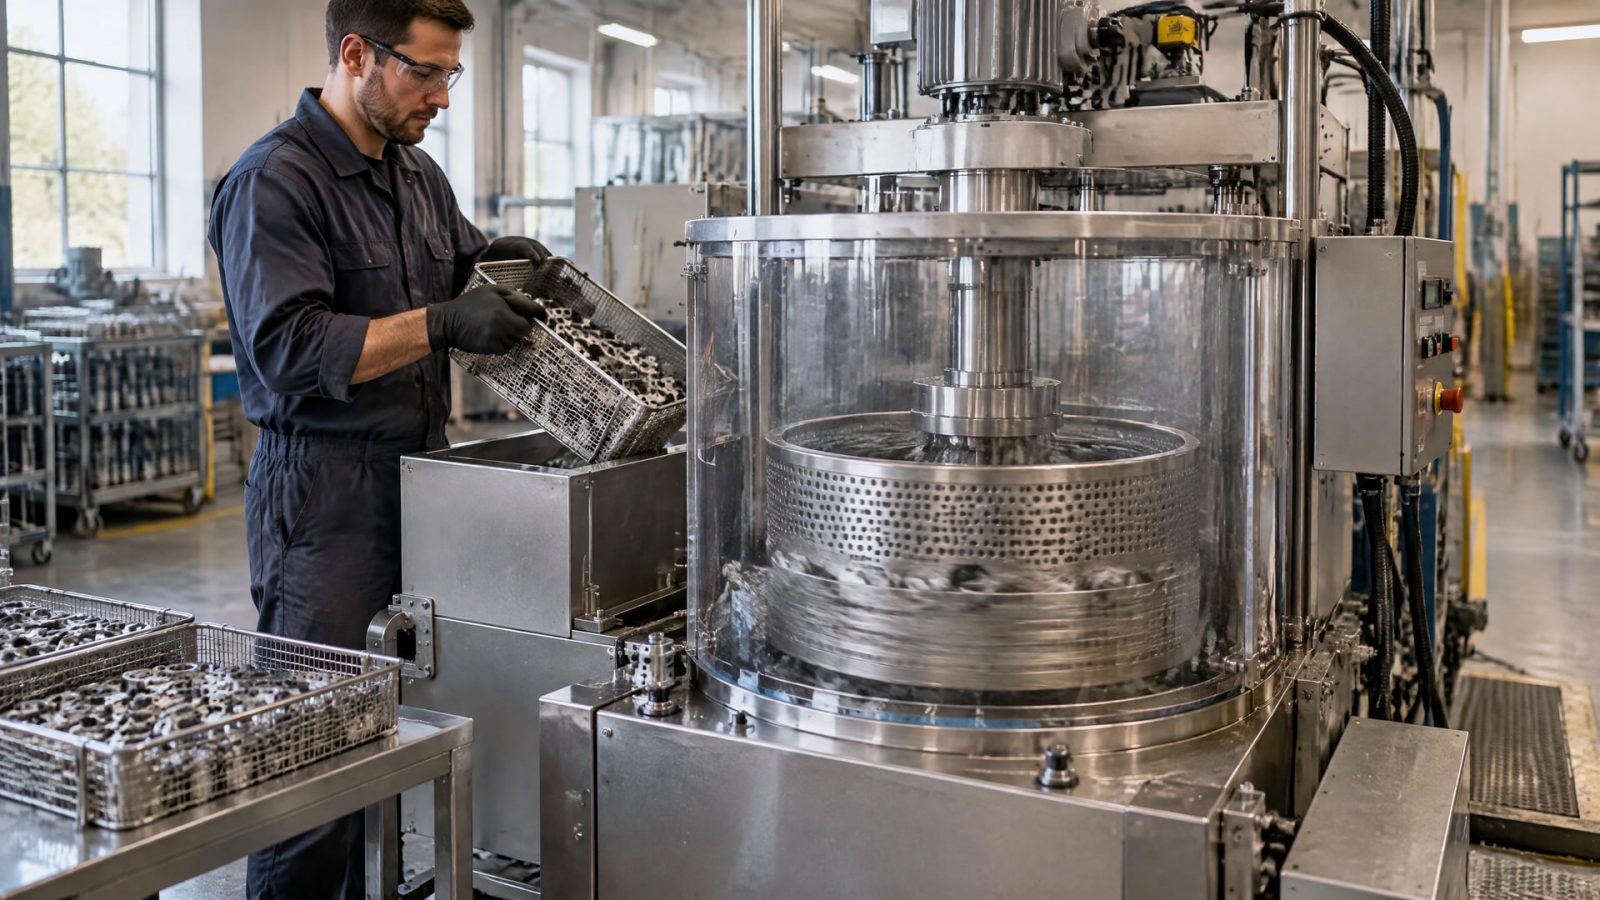
Окунание с центрифугированием подходит для нанесения покрытий на мелкие детали, которые можно обрабатывать массовой загрузкой. Детали помещают в корзину, погружают в ванну с составом, а затем быстро вращают: центробежная сила удаляет избыток материала через отверстия корзины. Результат зависит не только от состава, но и от параметров процесса и подготовки поверхности.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые оценивают технологию для серийных деталей, в том числе крепежа и кольцевых элементов. Разберем этапы обработки, факторы, влияющие на пленку, способы отверждения покрытий и критерии контроля качества. Отдельно рассмотрим, когда dip-spin целесообразен, а когда форму детали или задачи узла нужно учитывать особенно внимательно.
Как работает окунание с центрифугированием
Технология dip-spin объединяет окунание деталей в жидкий состав и последующее центрифугирование.
Детали загружают в корзину, погружают ее в ванну, а после извлечения раскручивают. Излишки покрытия под действием центробежной силы проходят через отверстия корзины и возвращаются в ванну. Это позволяет обрабатывать небольшие детали партиями и удалять с них лишний материал без отдельной операции для каждой детали.
Процесс включает несколько связанных этапов: загрузку, погружение, извлечение, вращение и формирование пленки. На каждом из них важно сохранять воспроизводимость условий. Например, разная загрузка корзины меняет распределение деталей и может повлиять на то, как состав покрывает их поверхности. Конструкция узла вращения и смена направления вращения также относятся к факторам, которые учитывают при настройке процесса.
Для каких деталей подходит метод
Окунание с центрифугированием рассматривают для мелких частей и деталей, которые можно разместить в корзине так, чтобы состав свободно контактировал с поверхностью, а избыток мог удаляться при вращении. Метод применяют при массовой загрузке, когда важны повторяемость операции и обработка партии в одном цикле. Он не универсален: габариты, форма детали и возможность ее загрузки влияют на выбор технологии.
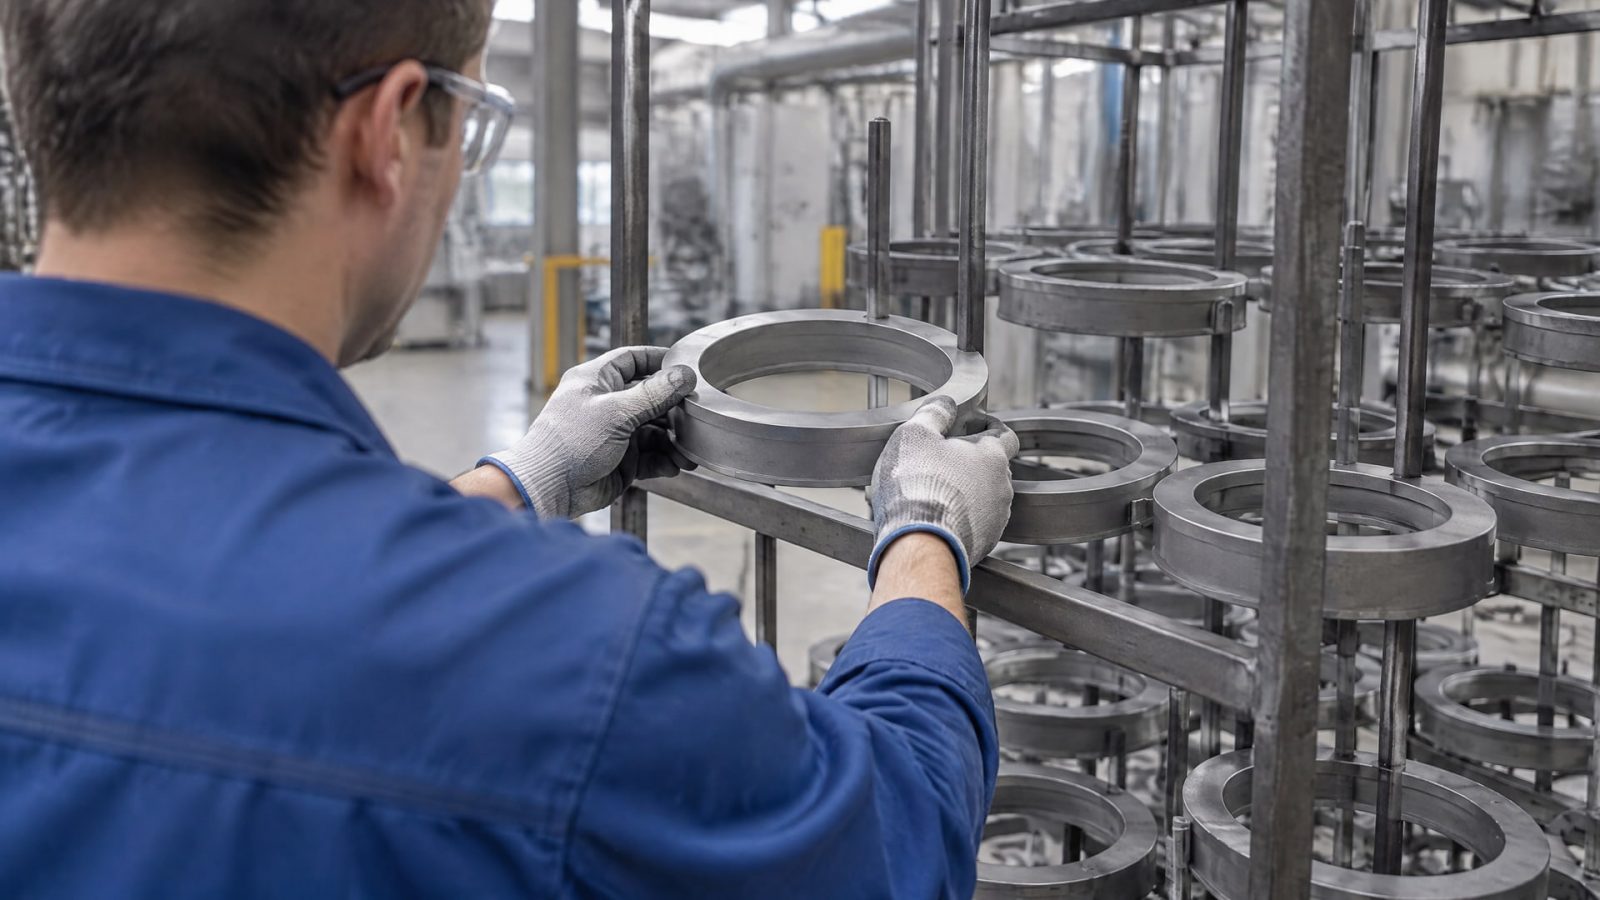
Покрытие кольцевых деталей также требует внимания к геометрии и укладке. Нужно учитывать, как детали соприкасаются друг с другом и как состав распределяется по поверхности во время погружения и центрифугирования. Если детали экранируют друг друга или лежат плотной массой, равномерность пленки может измениться. Поэтому загрузку корзины проверяют как самостоятельный параметр, а не считают неизменной частью процесса.
Чем dip-spin отличается от простого окунания
При обычном окунании деталь погружают в состав и извлекают, контролируя скорость подъема. При dip-spin после погружения добавляют центрифугирование, которое удаляет избыток покрытия. Для тонких пленок скорость извлечения, время погружения и условия испарения также влияют на толщину и морфологию материала. В dip-spin к этим факторам добавляются параметры вращения и загрузки.
Таким образом, сама последовательность операций не гарантирует одинаковый результат для любых деталей. Важны свойства состава, состояние подложки и настройки оборудования. Для серийного процесса параметры фиксируют и поддерживают стабильными, а изменения состава или загрузки оценивают с точки зрения их влияния на готовую пленку.
Какие параметры влияют на результат
Толщина и морфология пленки зависят от сочетания характеристик состава, детали и режима нанесения.
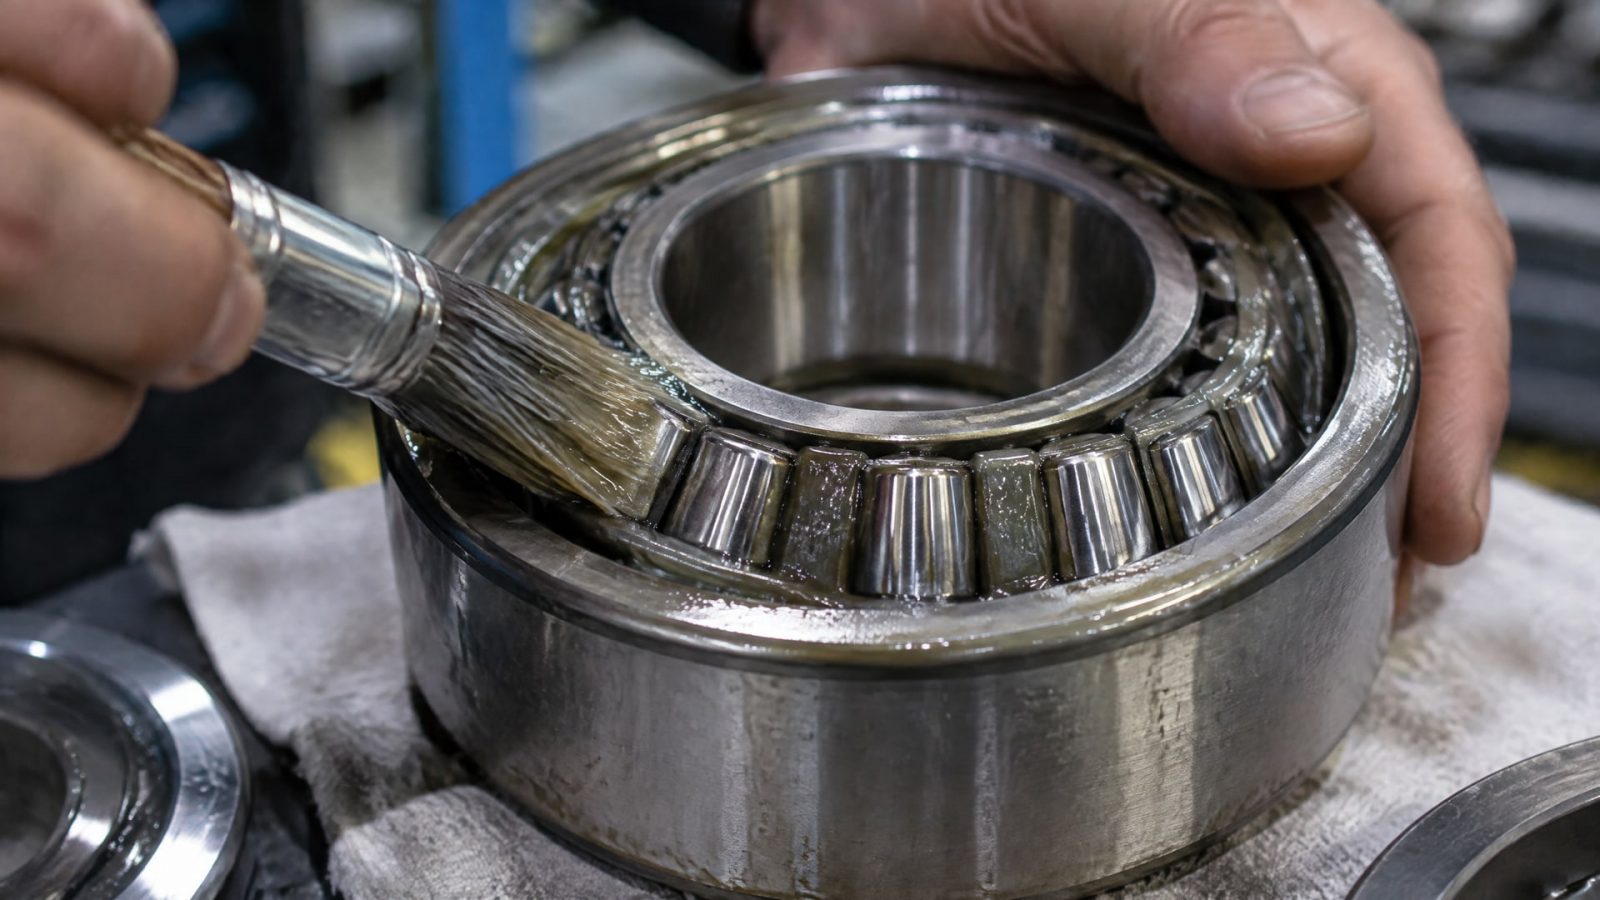
К управляемым параметрам dip-spin относят время погружения, размер корзины, скорость и длительность центрифугирования, загрузку корзины и вязкость состава. Также на результат влияет конструкция узла вращения. Изменение одного параметра может сказаться на распределении материала, поэтому настройки оценивают не изолированно, а в составе технологического режима.
| Параметр | На что влияет |
|---|---|
| Время погружения | На условия контакта состава с поверхностью |
| Вязкость состава | На формирование пленки и ее распределение |
| Скорость и длительность центрифугирования | На удаление избытка покрытия |
| Загрузка корзины | На размещение деталей и повторяемость обработки |
| Размер корзины и конструкция узла вращения | На условия проведения цикла |
| Скорость извлечения и условия испарения | На толщину и морфологию пленки |
На пленкообразование влияют также плотность состава, поверхностное натяжение и состояние подложки. Поэтому одинаковый режим может дать разный результат при изменении рецептуры или подготовке поверхности. Для стабильного производства полезно документировать настройки ванны, погружения, вращения и загрузки, а затем проверять результат на деталях после обработки.
Почему нельзя ориентироваться только на время погружения
Время погружения важно, но оно не определяет результат само по себе. На равномерность пленки одновременно влияют скорость и длительность центрифугирования, вязкость, количество деталей в корзине и условия формирования покрытия. Если оценивать только один параметр, причина отклонения может остаться незамеченной: одинаковое время погружения не компенсирует разницу в загрузке или вязкости.
При настройке процесса меняют параметры последовательно и контролируют полученное покрытие. Такой подход помогает понять, с чем связано изменение толщины или распределения материала. Для повторяемой партии фиксируют рабочий режим и проверяют, что состав и подготовка деталей соответствуют условиям, на которых этот режим был настроен.
Подготовка поверхности и покрытие кольцевых деталей
Подготовка поверхности влияет на то, как покрытие закрепится на детали и какие свойства покажет после нанесения.
В материалах по твердым смазкам отдельно отмечена необходимость контролировать подготовку и состояние подложки до обработки. Если поверхность подготовлена неудовлетворительно, результат сложнее подтвердить испытаниями, даже когда параметры окунания и центрифугирования заданы одинаково.
Для покрытия кольцевых деталей дополнительно оценивают их расположение в корзине. Геометрия влияет на контакт с составом и на условия удаления избытка при вращении. Если кольца соприкасаются или перекрывают друг друга, отдельные участки могут оказаться в иных условиях нанесения. Поэтому при пробной обработке важно проверять не только отдельную деталь, но и результат при фактической загрузке партии.
Перед запуском серии определяют, какие свойства покрытия важны для конкретного узла: адгезия, антифрикционные характеристики, коррозионная стойкость или технологичность нанесения. Эти приоритеты влияют на выбор состава и режима. Для крепежных деталей учитывают работу покрытия в собранном соединении: внешний вид пленки не показывает коэффициент трения и зажимную силу.
Что проверить перед запуском серии
Состояние и подготовку поверхности деталей.
Способ размещения деталей в корзине и фактическую загрузку.
Вязкость состава и параметры ванны.
Время погружения, скорость и длительность центрифугирования.
Толщину и адгезию покрытия после обработки.
Коэффициент трения в соединении, если покрывают резьбовые детали.
Контроль подготовки поверхности особенно важен для твердых смазок: конечные свойства покрытия зависят не только от состава, но и от состояния подложки. Для серийного производства проверку подготовки связывают с оценкой самой пленки, чтобы при отклонении можно было различить проблему поверхности и проблему режима нанесения.
Способы отверждения покрытий после окунания
После нанесения покрытие должно сформировать пленку в условиях, предусмотренных для конкретного состава.
На процесс влияют условия испарения, а также свойства раствора и подготовка поверхности. Поэтому способы отверждения покрытий нельзя назначить только по факту использования окунания с центрифугированием: технология нанесения описывает, как состав попадает на деталь и как удаляется избыток, но сама по себе не задает режим формирования пленки.
При подборе твердосмазочного покрытия уточняют требования к его отверждению в технической документации материала. Режим должен соответствовать составу и оборудованию участка. Если изменить условия формирования пленки без проверки, результат может отличаться по толщине, морфологии или адгезии. Для внедрения процесса параметры нанесения и последующей обработки фиксируют вместе, а не рассматривают как независимые операции.
Как связать режим нанесения и отверждение
Сначала задают условия погружения и центрифугирования, затем оценивают пленку после предусмотренной стадии формирования. Если результат неудовлетворительный, проверяют подготовку поверхности, вязкость, загрузку корзины и параметры вращения, а также условия испарения. Такой порядок помогает не сводить любую проблему к одному фактору, например ко времени погружения.
Для нового состава или изменения режима полезно провести проверку на деталях с реальной геометрией и загрузкой. Особенно это важно для кольцевых и резьбовых элементов, где оценивают покрытие на характерных поверхностях и его поведение в соединении. Конкретные параметры отверждения выбирают по требованиям к материалу; универсальные значения для всех твердых смазок здесь неприменимы.
Подбор твердосмазочного покрытия и контроль качества
Подбор твердосмазочного покрытия начинают с определения функции в узле.
Нужно понять, что важнее: адгезия, антифрикционные свойства, коррозионная стойкость или удобство технологического нанесения. Затем оценивают, подходит ли состав для выбранного способа обработки и можно ли обеспечить нужные условия в производстве. Режим нанесения влияет на толщину и равномерность пленки, поэтому выбирать покрытие без учета dip-spin не следует.
Качество сухопленочной смазки оценивают по состоянию поверхности, толщине и адгезии. Избыточная толщина сама по себе не означает более качественное покрытие. Для проверки адгезии сухопленочных смазок применяют ASTM D2510-22. Если покрытие предназначено для резьбового соединения, DIN EN ISO 16047 (DIN 946) используют для определения коэффициентов трения и зажимной силы в болтовом соединении.
| Задача контроля | Что оценивают |
|---|---|
| Внешнее состояние пленки | Состояние поверхности и равномерность |
| Проверка сухопленочной смазки | Толщину и адгезию |
| Оценка резьбового соединения | Коэффициент трения и зажимную силу |
При серийном подборе важно согласовать параметры состава и оборудования. Фиксируют вязкость ванны, время погружения, скорость и длительность центрифугирования, загрузку корзины и условия формирования пленки. Затем проверяют результат на детали и, если это крепеж, в собранном соединении. Так закупщик и инженер могут сравнивать варианты по требованиям узла и воспроизводимости процесса, а не только по внешнему виду покрытия.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод прежде всего рассматривают для мелких деталей, которые можно загружать в корзину партиями и обрабатывать в ванне. Центрифугирование удаляет избыток состава через отверстия корзины. При выборе учитывают геометрию деталей, их размещение, загрузку и возможность получить требуемое покрытие на рабочих поверхностях.
Можно ли оценить качество покрытия только по внешнему виду?
Нет. Для сухопленочных смазок оценивают состояние поверхности, толщину и адгезию. Внешний вид не показывает коэффициент трения в собранном резьбовом соединении. Для крепежных узлов также учитывают зажимную силу; соответствующие показатели определяют по DIN EN ISO 16047 (DIN 946).
Какие параметры нужно зафиксировать для серийного процесса?
Фиксируют вязкость состава, время погружения, скорость и длительность центрифугирования, загрузку и размер корзины. На результат также влияют конструкция узла вращения, состояние поверхности и условия испарения. Контроль этих факторов помогает поддерживать повторяемость пленки и выявлять причины отклонений при изменении загрузки или состава.
Как выбрать способы отверждения покрытия после окунания?
Режим отверждения выбирают по требованиям конкретного состава. Само окунание с центрифугированием задает способ нанесения и удаления избытка материала, но не определяет условия формирования пленки. При подборе проверяют техническую документацию покрытия и оценивают результат с учетом толщины, адгезии и требований узла.
Заключение
Окунание с центрифугированием подходит для массовой обработки мелких деталей, если их форма и загрузка позволяют равномерно контактировать с составом и удалять избыток вращением. На результат влияют вязкость, время погружения, параметры центрифугирования, загрузка корзины, подготовка поверхности и условия формирования пленки. Качество проверяют по толщине, адгезии и состоянию покрытия, а для крепежа дополнительно оценивают характеристики соединения.
Следующий шаг для внедрения технологии - определить требования узла, выбрать детали для пробной партии и зафиксировать режим обработки. Затем проверьте покрытие по подходящим критериям, а для резьбовых соединений оцените коэффициент трения и зажимную силу. Это даст основу для решения о серийном запуске и подбора твердосмазочного покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и как выбрать подходящий состав для качественной нарезки труб.
Узнайте, как выбрать масло для нарезания резьбы на стальных трубах, чтобы обеспечить качество соединения и продлить срок службы инструмента.
Масло для нарезки резьбы с присадками улучшает качество метрической резьбы, снижает износ инструмента и предотвращает задиры.