
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
Выбор между холодным и горячим отверждением зависит от детали и условий производства. Покрытие холодного отверждения наносят без печи, поэтому его проще применять на крупногабаритных изделиях и при монтаже на месте. Горячее отверждение требует нагрева, но такие материалы описывают как более стойкие к коррозии, нагрузкам и износу. Универсального варианта нет: важно сопоставить свойства покрытия с технологией обработки детали.
Статья поможет инженерам и техническим специалистам сравнить два способа полимеризации, а закупщикам - подготовить требования к материалу и приемке. Разберем, чем отличаются режимы отверждения, как выбирать покрытие по условиям эксплуатации, какие параметры проверять при нанесении и контроле качества.
Как устроены антифрикционные покрытия и чем различаются режимы отверждения
Антифрикционные покрытия содержат высокодисперсные твердые смазки в связующем.
После нанесения и полимеризации они образуют на детали тонкий сухой смазочный слой, сцепленный с основой. В качестве твердых смазочных компонентов применяют, в частности, дисульфид молибдена, фторопласт и их сочетания. Такие покрытия снижают трение и износ, но не исправляют геометрию детали и не укрепляют слабое основание.
При холодном отверждении материал наносят без печи. Это упрощает обработку крупных деталей, которые трудно поместить в термопечь, и позволяет выполнять работы в полевых условиях. Встречаются материалы с сушкой около 2-3 часов, однако это значение нельзя автоматически переносить на другой состав. Конкретное время и способ подтверждения готовности покрытия указывают в документации на материал.
Горячее отверждение предполагает нагрев детали. Для таких покрытий в материалах встречается температура полимеризации около 200 °C. Также описаны отдельные режимы: 60 минут при 150 °C или 30 минут при 180 °C. Разница между ними показывает, почему нельзя выбирать температуру и длительность по аналогии с похожим покрытием: параметры зависят от рецептуры.
Для горячего отверждения нужно заранее оценить, выдержит ли деталь нагрев, можно ли разместить ее в печи и удобно ли организовать обработку партиями. Если прогрев невозможен, рассматривают холодное отверждение и проверяют, соответствует ли его стойкость условиям эксплуатации. Само обозначение режима не говорит, насколько покрытие подходит для конкретного узла: решение принимают по требованиям к трению, износу, коррозионной защите и технологии нанесения.
Почему высокая температура не означает универсальное преимущество
Горячее отверждение описывают как более стойкое по антикоррозионным свойствам, несущей способности и износостойкости. Но это преимущество имеет смысл только тогда, когда деталь допускает нагрев и предприятие может обеспечить заданный режим. Для крупных изделий или работ на месте монтажа технологическая доступность холодного отверждения может оказаться важнее потенциального выигрыша в стойкости.
Холодное отверждение покрытия: когда важна обработка без печи
Покрытие холодного отверждения выбирают, когда термообработка детали невозможна или затруднена.
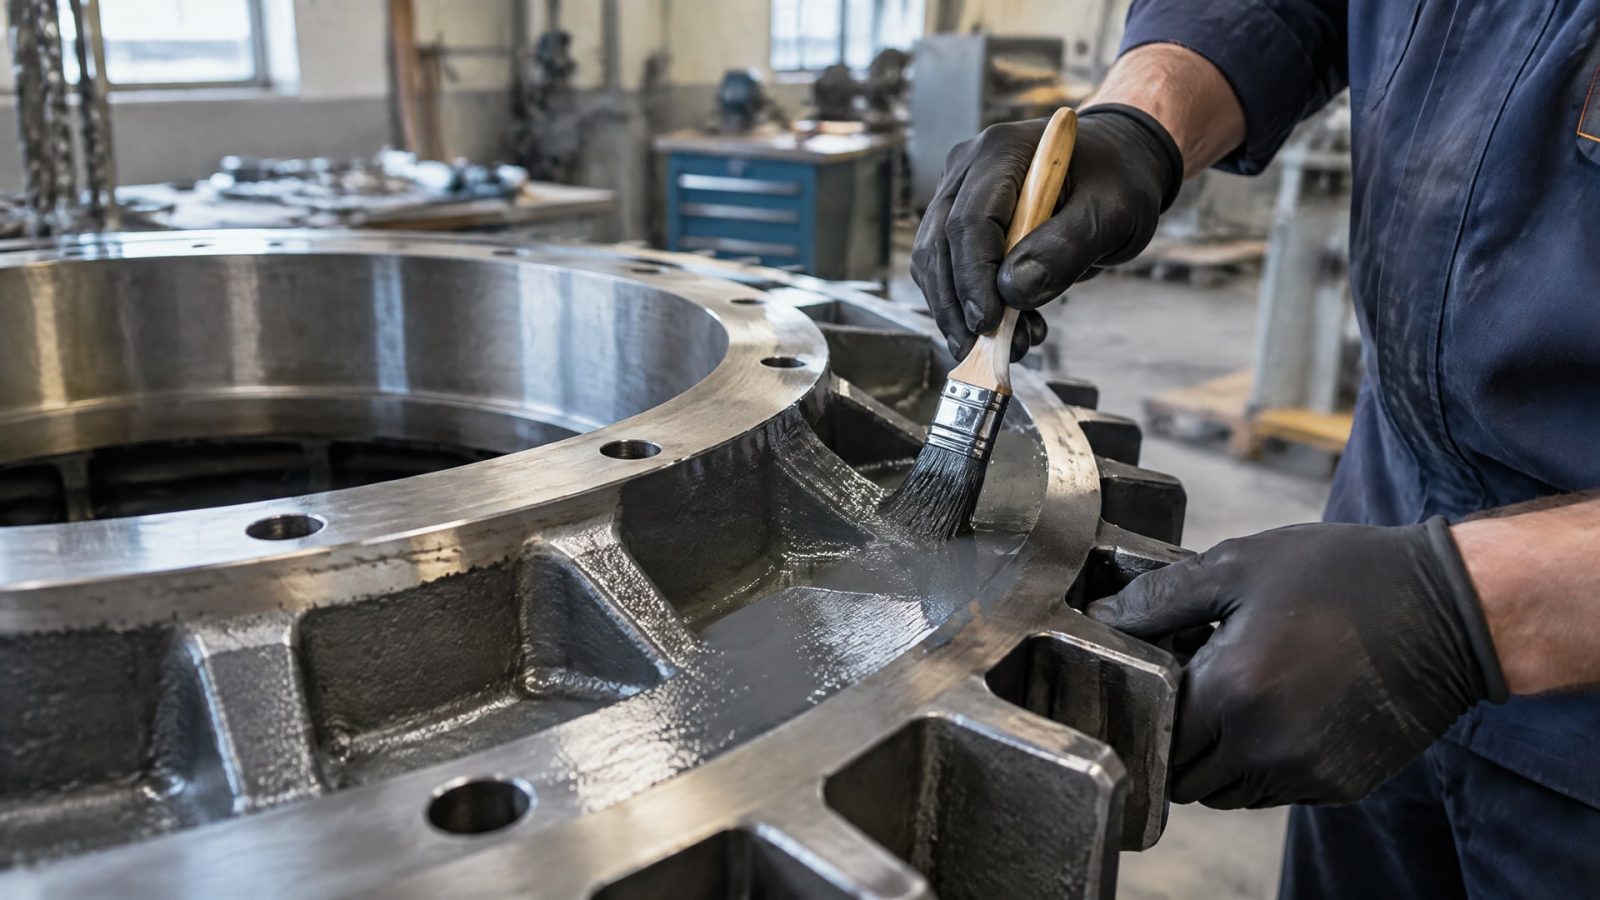
Это относится прежде всего к крупногабаритным элементам, полевому монтажу и производственным участкам без подходящей печи. Для таких задач значимы не только свойства материала, но и возможность нанести его непосредственно на деталь и выдержать до завершения полимеризации.
Холодное отверждение не означает, что покрытие готово сразу после нанесения. Для некоторых материалов указывается сушка около 2-3 часов. Фактическую выдержку нужно сверять с документацией на конкретный состав, а завершение отверждения проверять предусмотренным способом. В описанных практиках используют пробу на стирание растворителем: если покрытие снимается, полимеризация могла пройти не полностью. Этот способ применяют только в рамках подходящей методики, а не вместо требований изготовителя материала.
Удобство нанесения без печи не означает, что холодное покрытие всегда уступает горячему по всем рабочим параметрам. Однако в источниках горячие системы характеризуются более высокой стойкостью к коррозии, нагрузке и износу. Поэтому при выборе холодного материала нужно заранее подтвердить, что его свойства достаточны для заданного режима работы. Если определяющими оказываются ресурс и стойкость, а деталь можно нагреть, сравнивают подходящие горячие системы.
Холодное твердосмазочное покрытие применяют как самостоятельную сухую смазочную систему, а не как универсальную замену любому виду смазки или консервации. Оно также не компенсирует дефекты поверхности и не исправляет геометрию. Если на детали есть повреждения или основание не обеспечивает требуемую прочность, нанесение твердой смазки само по себе проблему не решит.
При планировании процесса учитывают подготовку поверхности, способ нанесения, требуемую толщину и время до эксплуатации. Аэрозольная фасовка встречается среди материалов холодного отверждения и может быть удобна для локальных работ. Но форма упаковки не заменяет проверку совместимости материала с основой и условий эксплуатации.
Что проверить до обработки крупной детали
Допускает ли материал основы нанесение выбранного покрытия.
Можно ли обеспечить подготовку поверхности и равномерное нанесение по всей площади.
Каковы установленные для состава время сушки и способ контроля отверждения.
Достаточна ли стойкость материала к коррозии, нагрузкам и износу в конкретном узле.
Горячее отверждение: требования к температуре и времени
Горячее отверждение применяют, когда конструкция детали и производственный процесс допускают нагрев.
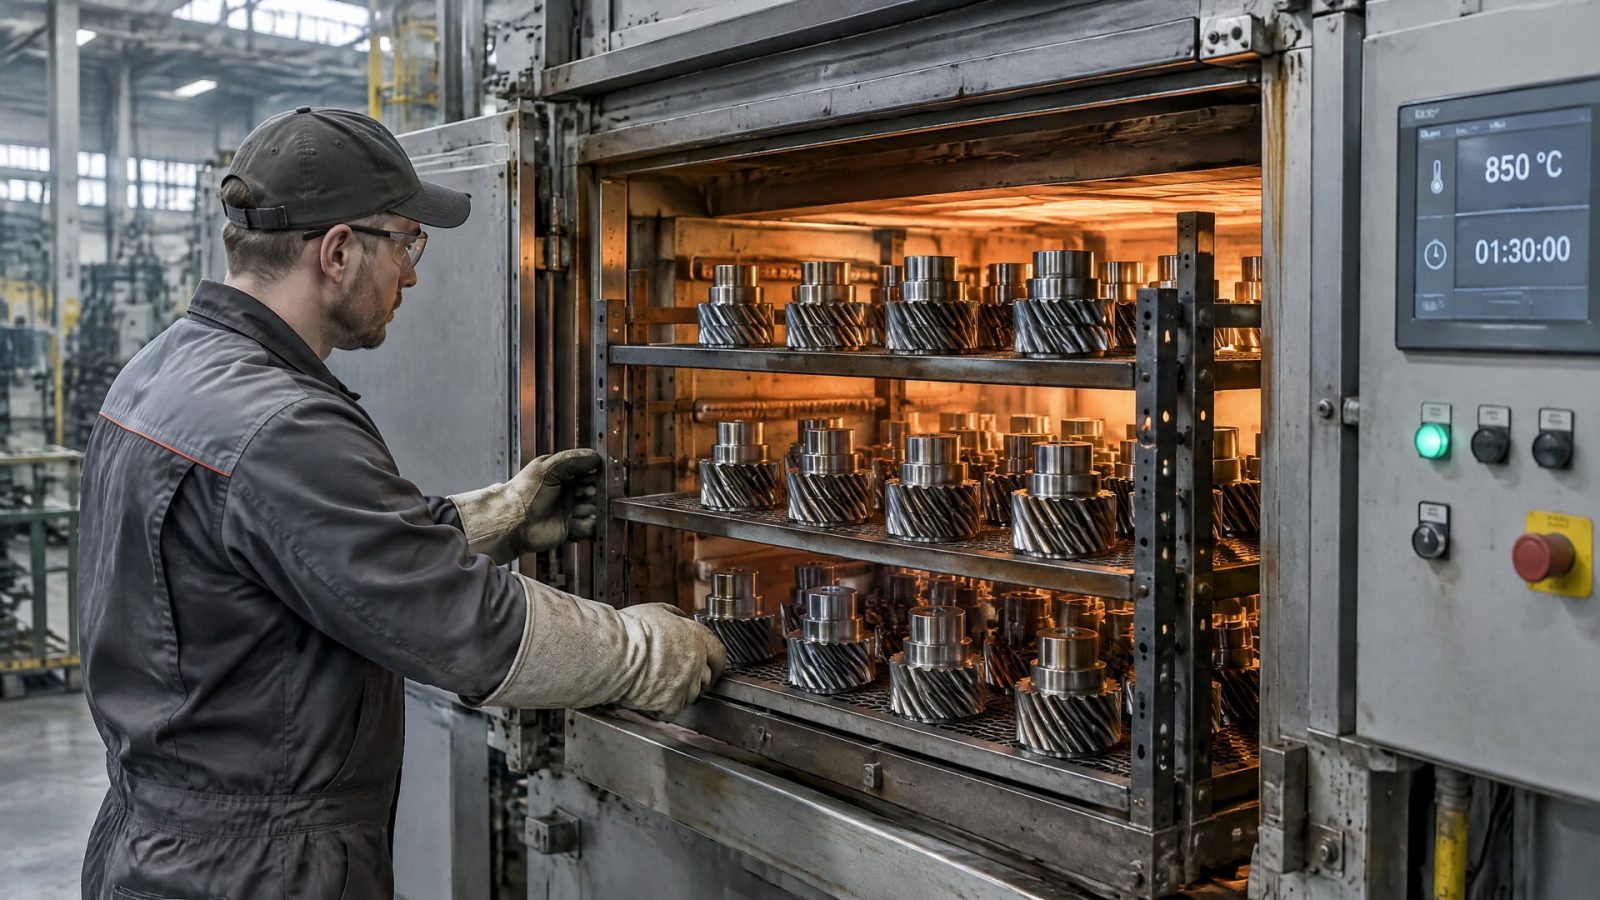
Детали можно обрабатывать партиями, если оборудование позволяет выдержать заданные температуру и время. Такой способ связан с более строгими требованиями к организации процесса: нужно контролировать прогрев изделия и не подменять установленный режим параметрами другого состава.
В описаниях материалов приводятся разные сочетания времени и температуры: 60 минут при 150 °C и 30 минут при 180 °C. Для отдельных покрытий встречается полимеризация около 200 °C. Эти значения не образуют универсальную таблицу взаимозаменяемых режимов. Например, нельзя считать, что увеличение температуры всегда позволяет пропорционально сократить выдержку: режим следует брать из технической документации на конкретный материал.
Преимущество горячих покрытий связывают с антикоррозионной стойкостью, несущей способностью и износостойкостью. При этом выбор ограничен требованиями термообработки. До запуска процесса необходимо выяснить, выдерживает ли деталь нагрев, не нарушатся ли ее свойства и возможно ли обеспечить заданный режим для всей поверхности. Если изделие крупное или уже смонтировано, нагрев может оказаться непрактичным, и тогда сравнивают варианты холодного отверждения.
Важно различать температуру отверждения и рабочую температуру готового покрытия. В источниках отдельно упоминается, что некоторые промышленные покрытия применяют при температурах до 730 °C. Эта цифра не означает, что все покрытия выдерживают такой режим эксплуатации, и не позволяет определить режим их полимеризации. Рабочие параметры конкретного материала нужно проверять отдельно по его документации.
Инженеру полезно заранее включить в технологический процесс контроль времени и температуры, а также критерии приемки. Если покрытие наносят серийно, это помогает удерживать режим от партии к партии. Для единичных крупногабаритных деталей главным ограничением может стать не характеристика сухой пленки, а отсутствие возможности прогреть изделие по установленной технологии.
Когда рассматривать горячее отверждение
Горячий способ имеет смысл, если требуемая стойкость покрытия важнее технологических затрат на нагрев, а деталь можно безопасно обработать при заданной температуре. Если хотя бы одно из этих условий не выполняется, сравнение нужно продолжить с материалами холодного отверждения, не подменяя технический расчет предположением, что горячий вариант всегда лучше.
Нанесение твердой смазки и выбор толщины покрытия
Нанесение твердой смазки начинается не с выбора способа отверждения, а с определения требований к узлу.
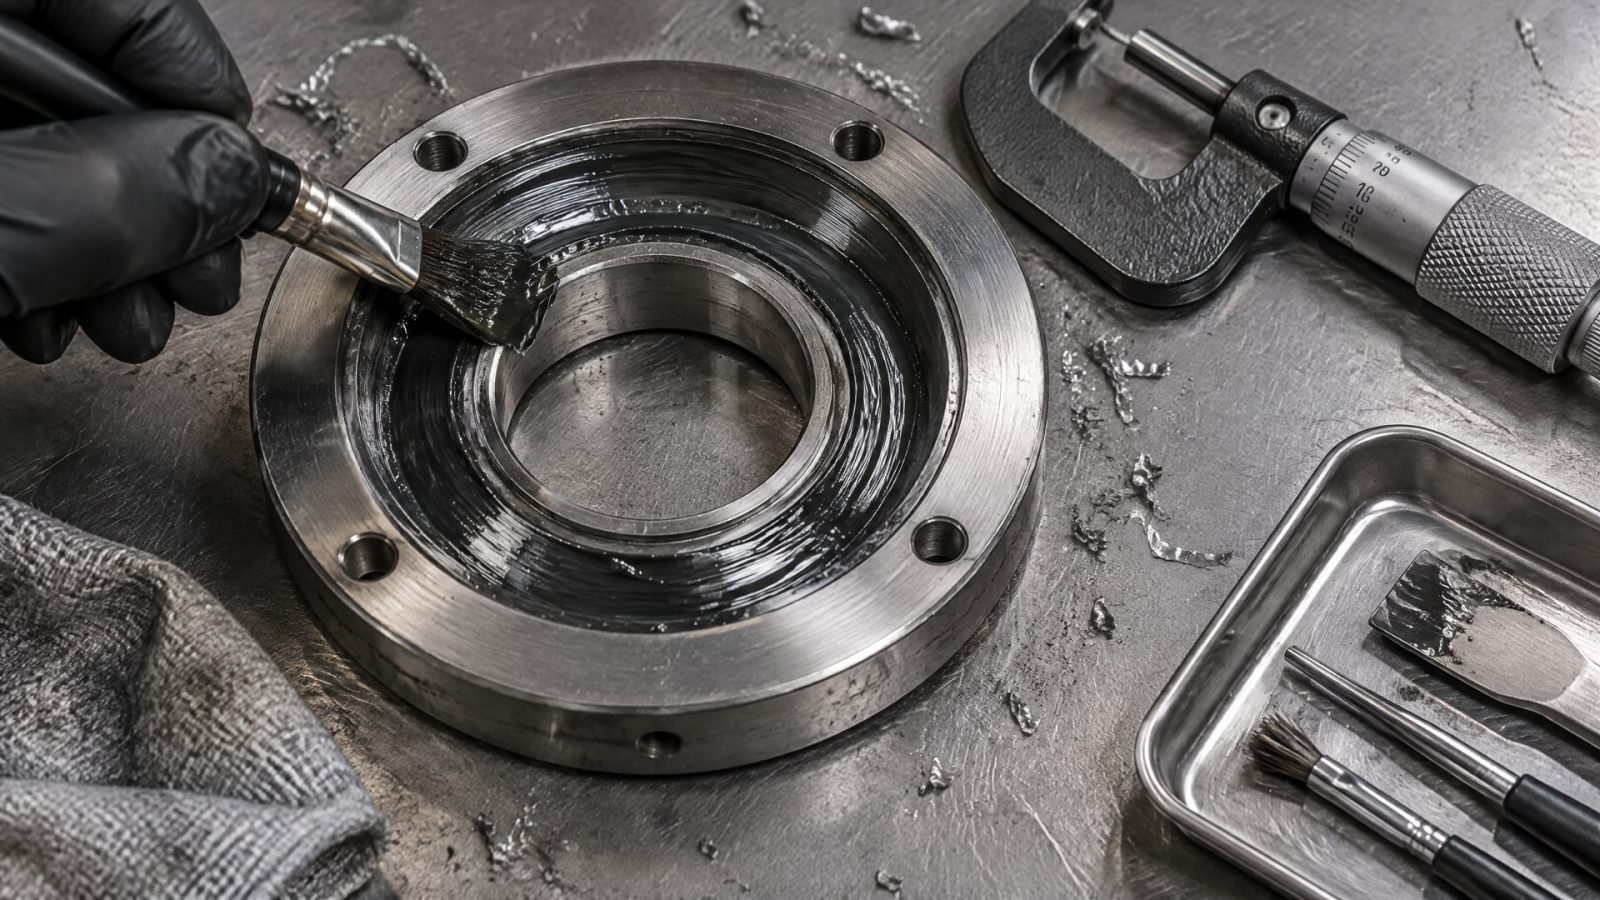
Нужно знать материал основы, ожидаемую нагрузку и условия работы детали. От этого зависят выбор состава, требуемая толщина и метод контроля. Тонкий сухой слой должен сцепиться с основанием и работать в заданных условиях; чрезмерное или недостаточное нанесение нельзя оценивать только визуально.
Для одного из материалов указана минимально эффективная толщина в диапазоне 20-50 мкм. Конкретное значение зависит от нагрузки и материала основы. Этот диапазон не следует считать универсальным требованием для всех антифрикционных покрытий: проектное значение нужно сверять с документацией на выбранный состав и технологией нанесения.
После нанесения материал должен пройти предусмотренное отверждение. Для холодных составов в отдельных случаях указывают сушку около 2-3 часов; горячие покрытия могут требовать выдержки 60 минут при 150 °C или 30 минут при 180 °C. Эти параметры относятся к разным рецептурам и не заменяют техдокументацию. Если отверждение не завершено, покрытие может не обеспечить ожидаемое сцепление и рабочие свойства.
Антифрикционное покрытие кольца, как и покрытие другой детали, нельзя выбирать только по названию узла. Следует учитывать поверхность, геометрию и нагрузку, а также возможность обеспечить равномерный слой. Если геометрия детали нарушена, покрытие не устранит эту проблему. Перед нанесением нужно определить, требует ли деталь ремонта или корректировки поверхности.
Покрытие работает как сухая смазочная система. Оно не является автоматической заменой любой пластичной смазки, масла или консервационного материала. Поэтому при переводе узла на твердосмазочный слой проверяют, соответствует ли такое решение задаче и условиям эксплуатации, а не исходят из того, что любое снижение трения достигается одним способом.
Параметры, которые фиксируют в технологическом процессе
Материал основы и требования к подготовке поверхности.
Требуемая толщина покрытия с учетом нагрузки и основы.
Способ нанесения и условия, необходимые для равномерного слоя.
Режим отверждения конкретного состава: температура и продолжительность.
Метод проверки готового покрытия и критерии приемки.
Контроль качества: толщина, адгезия и отверждение
Визуального осмотра недостаточно, чтобы подтвердить качество покрытия.
В отечественной практике для контроля упоминается ГОСТ 9.302-88: проверяют толщину, адгезию, пористость и видимые дефекты. Такой набор параметров дает более полное представление о покрытии, чем оценка только внешнего вида. Конкретные методы контроля и критерии приемки определяют для применяемой технологии.
При проверке толщины важно сопоставлять результат с заданным значением. В одном из материалов эффективная минимальная толщина приведена в диапазоне 20-50 мкм, причем выбор зависит от нагрузки и материала основы. Нельзя применять это значение без учета особенностей выбранного состава. Если толщина не соответствует технологическим требованиям, одного факта наличия покрытия недостаточно для приемки.
Адгезия показывает, насколько надежно покрытие сцеплено с основанием. Пористость и видимые дефекты также относятся к параметрам контроля, поскольку могут влиять на целостность слоя. Для твердосмазочных пленок в материалах упоминается ISO 8080:1985 как профильный международный стандарт, связанный с изготовлением и испытаниями таких покрытий, в том числе с защитой от заедания. Применимость конкретного стандарта и методики нужно соотносить с задачей и документацией на изделие.
Завершенность отверждения проверяют отдельно. Для некоторых холодных покрытий описана проба на стирание растворителем: если слой снимается, это может указывать на неполную полимеризацию. Такая проверка не отменяет выдержку по документации и не должна заменять остальные критерии приемки. В случае горячего отверждения контролируют соблюдение заданных температуры и времени.
При подготовке требований к поставке закупщику важно запросить параметры покрытия и режим обработки, необходимые для сравнения предложений. Инженеру стоит заранее определить методы контроля толщины, адгезии и пористости, чтобы приемка не зависела только от субъективной оценки. Если изделие проходит несколько технологических этапов, условия обработки и критерии качества нужно согласовать до начала работ.
Как выбрать антифрикционное покрытие для детали
Выбор строят от условий эксплуатации и доступной технологии.
Сначала определяют, какие свойства важны для узла: снижение трения и износа, коррозионная стойкость или несущая способность. Затем выясняют, можно ли нагревать деталь и обеспечить режим печи. Если нагрев невозможен, рассматривают холодное отверждение, но проверяют достаточность его характеристик для конкретной задачи.
Для крупногабаритных деталей и полевого монтажа холодный способ часто удобнее из-за отсутствия печи. Если изделие можно нагревать партиями, горячее отверждение может быть предпочтительным при высоких требованиях к стойкости. Сравнивать следует не абстрактные «холодный» и «горячий» классы, а конкретные материалы и их документацию. Режимы 60 минут при 150 °C, 30 минут при 180 °C и около 200 °C показывают, насколько различаться могут требования к полимеризации.
Далее задают толщину слоя и план контроля. Для одного материала в качестве эффективного минимума приводится диапазон 20-50 мкм, однако его нельзя переносить на все покрытия. Проверяют также адгезию, пористость и видимые дефекты с учетом ГОСТ 9.302-88 и применимых методик. Для твердосмазочных пленок можно учитывать упоминание ISO 8080:1985, если стандарт соответствует задачам проекта.
Перед закупкой снабженцу стоит сверить технические требования с документацией материала, а инженеру - подтвердить, что покрытие соответствует геометрии и условиям работы детали. Нужно отдельно зафиксировать способ нанесения, режим отверждения и критерии приемки. Такой подход помогает не перепутать удобство обработки с рабочей стойкостью и не принять нанесенный, но не полностью отвержденный слой за готовое решение.
Краткий алгоритм выбора
Определить нагрузку, условия трения и требования к защите от коррозии.
Проверить, допускает ли деталь нагрев и доступна ли печь нужного размера.
Сопоставить конкретные материалы по толщине, технологии нанесения и режиму полимеризации.
Утвердить методы контроля и критерии приемки до начала работ.
Часто задаваемые вопросы
Чем холодное отверждение отличается от горячего?
Холодное покрытие отверждается без печи, поэтому его можно применять на крупногабаритных деталях и в полевых условиях. Горячее требует нагрева, но в источниках такие материалы описаны как более стойкие к коррозии, нагрузкам и износу. Режимы зависят от состава: встречаются 60 минут при 150 °C и 30 минут при 180 °C.
Как выбрать толщину антифрикционного покрытия?
Толщину определяют с учетом нагрузки и материала основы, а затем сверяют с требованиями к конкретному составу. В одном из материалов указан диапазон минимальной эффективной толщины 20-50 мкм. Это не универсальная норма для всех покрытий, поэтому значение и метод контроля нужно зафиксировать в технологической документации.
Можно ли определить качество покрытия только визуально?
Нет. Помимо внешнего осмотра, при контроле проверяют толщину, адгезию и пористость. В отечественной практике упоминается ГОСТ 9.302-88. Для некоторых холодных материалов завершенность отверждения дополнительно проверяют пробой на стирание растворителем, если такой метод предусмотрен применяемой технологией.
Всегда ли горячее покрытие лучше холодного?
Нет. Горячее отверждение может обеспечить более высокую стойкость к коррозии, нагрузкам и износу, но требует нагрева детали. Холодный способ удобнее там, где печь недоступна или изделие нельзя прогреть. Выбор зависит от условий работы узла, характеристик конкретного материала и возможностей производства.
Заключение
Антифрикционные покрытия холодного отверждения выбирают, когда важны обработка без печи и возможность нанесения на крупные или смонтированные детали. Горячее отверждение рассматривают, если деталь допускает нагрев, а требования к коррозионной стойкости, несущей способности и износостойкости оправдывают более сложный процесс. Универсального режима полимеризации нет: температура и время зависят от состава.
Следующий шаг - зафиксировать условия работы детали, допустимость нагрева, требуемую толщину и критерии контроля, а затем сверить их с документацией на конкретное покрытие. При приемке проверяйте не только внешний вид, но и толщину, адгезию, пористость и соблюдение режима отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие детали с массовой загрузкой.
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и как выбрать подходящий состав для качественной нарезки труб.
Узнайте, как выбрать масло для нарезания резьбы на стальных трубах, чтобы обеспечить качество соединения и продлить срок службы инструмента.