
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробные фиксаторы резьбы отверждаются без доступа кислорода и при контакте с металлом, поэтому заполняют микронеровности между сопряженными резьбовыми поверхностями и создают прочное механическое сцепление. Правильный выбор состава зависит не от цвета и не от названия бренда, а от того, для чего предназначено соединение: должно ли оно разбираться при обслуживании или быть постоянным, какой диаметр резьбы, в каких температурных условиях работает узел и какой тип металла на поверхности. Статья поможет инженерам и закупщикам сориентироваться в параметрах выбора, избежать типичных ошибок и подобрать состав, который действительно решит задачу вибрационной стабильности и герметизации.
Каждый параметр - от размера резьбы до температурной стойкости - влияет на надежность крепежа и впоследствии на удобство демонтажа. Эта статья разбирает логику подбора пошагово, с примерами из практики и указанием на стандарты, по которым проверяют качество.
Логика выбора: от задачи к параметрам
Начните с вопроса: будет ли соединение разбираться при обслуживании или это постоянная фиксация?
От ответа зависит главный параметр - уровень прочности. Для разборных соединений эксперты рекомендуют составы средней прочности, которые удерживают крепеж, но позволяют разобрать его обычным инструментом без нагрева. Для постоянной фиксации выбирают высокопрочные варианты, демонтаж которых требует либо специального оборудования, либо перелома болта.
Это правило работает потому, что анаэробный фиксатор резьбы образует полимерную сетку между витками. Чем выше прочность матрицы, тем крепче она схватывает крепеж - но тем больше момента требуется для его отворачивания. Практика показывает: если выбрать состав с избыточной прочностью, закупщику при следующем ремонте придется либо нагревать болт, либо брать мощный газовый ключ и рисковать повредить гайку или шпильку.
После определения разборности переходите ко второму параметру - размеру резьбы. Стандартная классификация: мелкая резьба (диаметр до 6 мм), средняя (6–16 мм), крупная (свыше 16 мм). Для каждой категории выпускают составы разной вязкости.
Вязкость и размер резьбы: капиллярное проникновение или объемная заполненность
Мелкую резьбу (например, крепеж M3, M4) заполняют жидкими, низковязкими формулами.
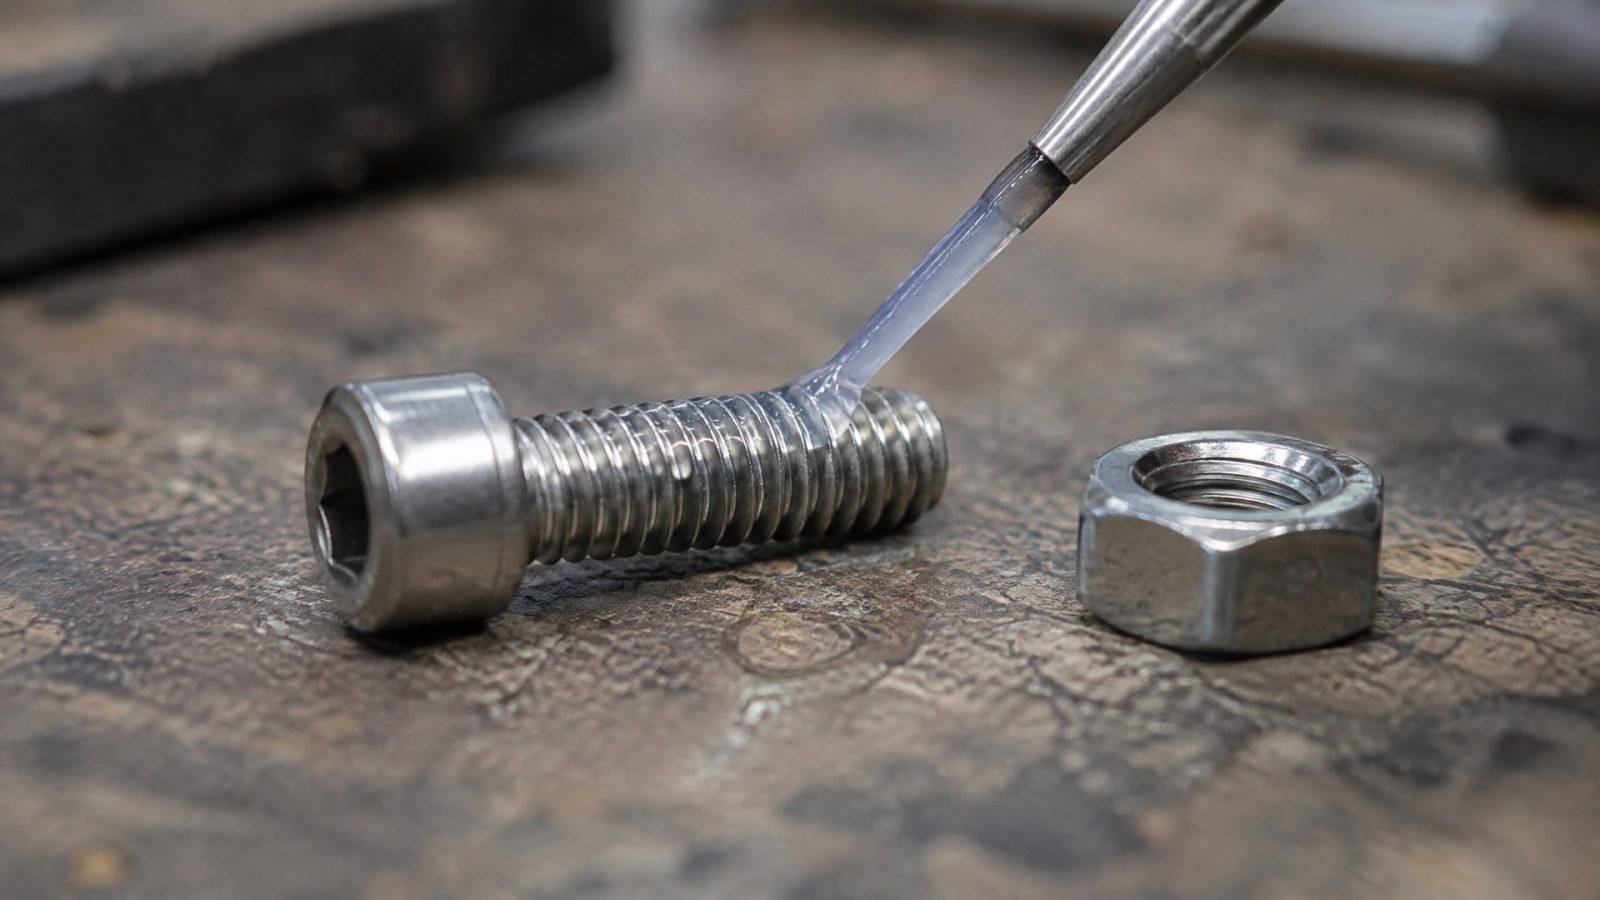
Они затекают в зазор капиллярно, проникают глубоко между витками и быстро полимеризуются. Пастообразные составы для таких размеров не подойдут - они закупоривают зазор на поверхности и не проходят дальше.
Средняя и крупная резьба (M8–M20 и более) требуют более вязких составов, в том числе пастообразных и гелевых версий. Эти формулы лучше заполняют больший объем и не стекают при вертикальном монтаже «сверху вниз». Некоторые производители также выпускают проникающие составы для уже собранных соединений - они затекают в зазор и фиксируют соединение задним числом.
Вязкость также зависит от зазора между витками резьбы. На активных металлах (сталь, латунь) стандартная резьба имеет примерно одинаковый зазор, но если поверхность покрыта слоем ржавчины, краски или анодирована, зазор может сузиться. В таких случаях предпочитают более жидкие составы или проводят механическую очистку перед нанесением.
Температурная стойкость и тип рабочей среды
Стандартные анаэробные фиксаторы рассчитаны на работу примерно до 150 °C.
Это охватывает большинство узлов в машиностроении, автомобильной промышленности и общепроизводственном оборудовании. Однако если узел находится в горячей зоне (например, рядом с двигателем, в муфте редуктора или на выхлопе), необходимо уточнять верхний температурный предел в техническом паспорте конкретного продукта.
Для более высоких температур существуют специальные термостойкие составы, которые сохраняют прочность и упругость до 200 °C и выше, но они дороже и требуют более тщательной подготовки поверхности. Выбирайте их только если это действительно необходимо - излишняя стойкость к нагреву часто означает и большую жесткость при комнатной температуре, что может затруднить последующий демонтаж.
Также учитывайте рабочую среду. Если соединение находится в масляной среде, подбирайте состав, допускающий контакт с маслом; если в воде или влажном воздухе, проверьте, что полимер не набухает и не теряет адгезию. Большинство анаэробных фиксаторов нечувствительны к воде после полной полимеризации, но исходный контакт с влагой может замедлить отверждение или вовсе его предотвратить.
Цвет как быстрый ориентир, но не как критерий выбора
В практике используют цветовую маркировку: синий обычно означает среднюю прочность, красный (или бордовый) - высокую, зеленый - низкую.
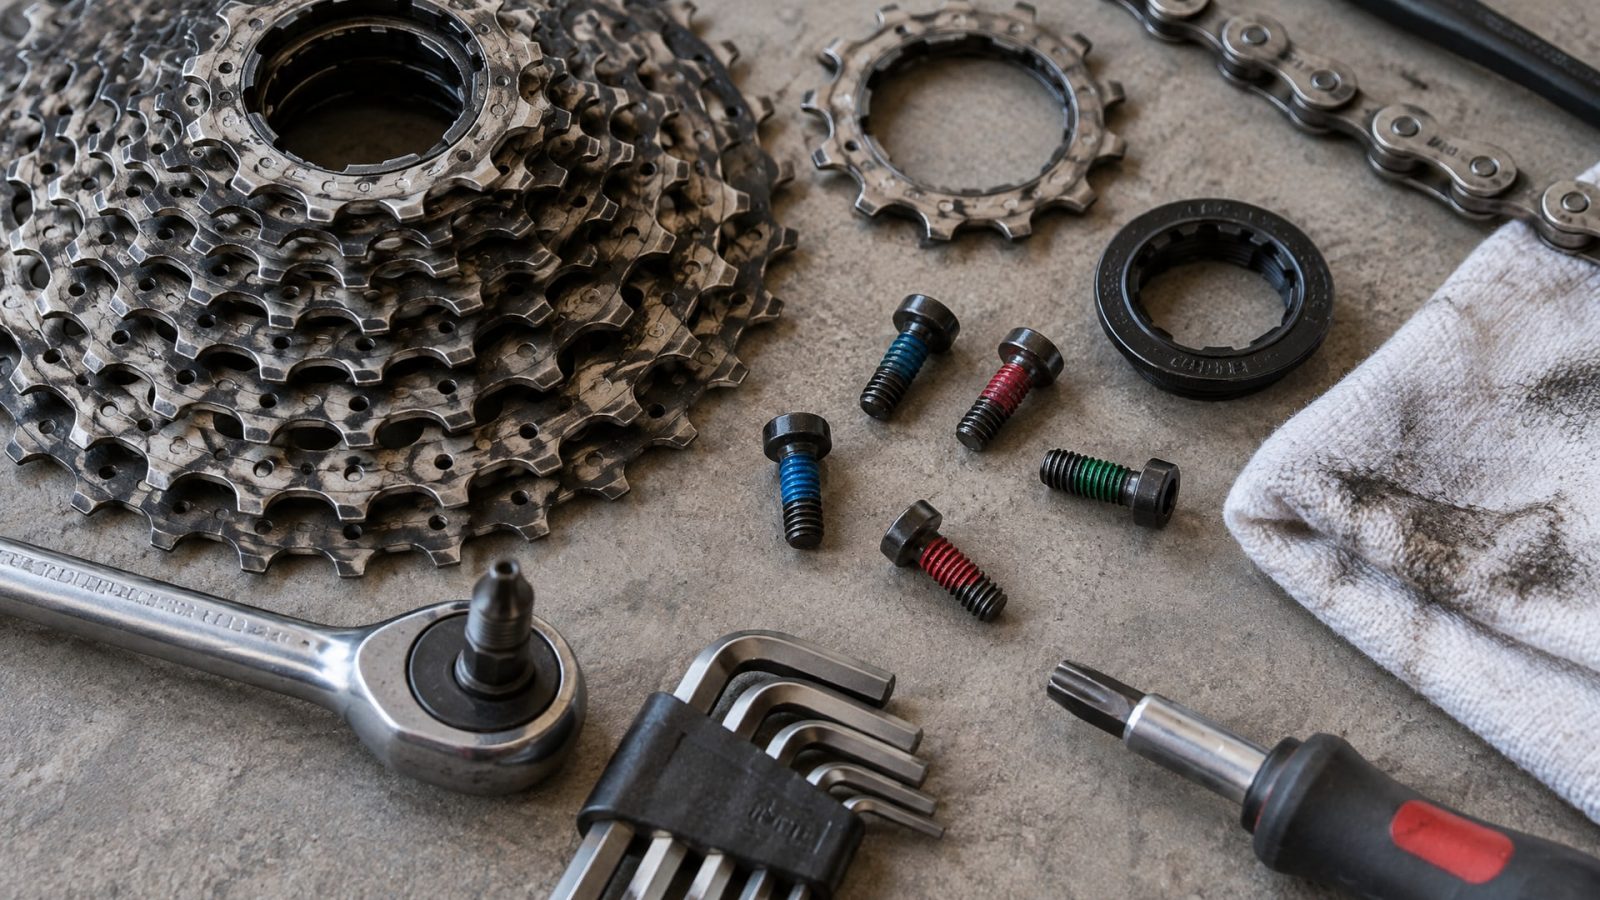
Однако цвет никогда не должен быть единственным критерием выбора. Два разных производителя могут выпустить синие составы с разной прочностью, разной температурной стойкостью или разным допуском к загрязнениям.
Цвет полезен только как первый ориентир на прилавке или в каталоге. После выбора по цвету обязательно прочитайте паспорт продукта (техлист, TDS) и проверьте:
Уровень прочности на разрыв (обычно указывается в МПа или как класс: low, medium, high);
Момент разворачивания болта после отверждения (breakaway torque) - это главный показатель удобства демонтажа;
Верхний и нижний температурные пределы;
Допуск к загрязнениям (масло, влага, пыль) и рекомендация по подготовке поверхности.
Подготовка поверхности: основа успешной фиксации
Даже самый дорогой и правильно подобранный анаэробный фиксатор резьбы не сработает надежно, если резьба грязная, мокрая или покрыта маслом.
Стандартная рекомендация во всех руководствах одна: поверхность должна быть чистой, сухой и обезжиренной.
Для малых резьб достаточно протереть детали чистой тряпкой без ворса и дать им просохнуть. Если там видны следы машинного масла или консистентной смазки, протрите ацетоном или спиртом. Для крупных резьб и ответственных узлов используйте щетку или тонкую наждачную бумагу - это убирает оксидный слой и улучшает смачиваемость полимером.
На пассивных и анодированных поверхностях (алюминий, нержавеющая сталь) стандартная очистка может быть недостаточной. Во многих паспортах таких случаев советуют либо использовать специальный активатор/праймер, который наносят перед фиксатором, либо выбирать составы, изначально рассчитанные на низкую адгезию металла. Активаторы дорогостоят, поэтому перед их применением удостоверьтесь, что обычная очистка и покупка более «активного» состава не решат задачу дешевле.
Время полного отверждения составляет обычно до 24 часов, хотя начальная фиксация образуется быстрее. Для соединений, которые нужно нагружать сразу, выбирайте составы с быстрым началом отверждения; их часто маркируют как rapid cure или fast set.
Различие между герметиком и фиксатором: почему это важно
В Wordstat часто встречается запрос «анаэробный герметик фиксатор резьбы» - это отражает реальное затруднение: многие считают эти понятия одним и тем же.
На самом деле это не совсем так, хотя некоторые составы действительно выполняют обе функции.
Фиксатор резьбы - это прежде всего антивибрационная защита. Его задача: помешать болту самоотвинчиваться под действием вибрации, ударных нагрузок или циклических колебаний. Фиксатор образует механический замок между витками и достаточно вязкий, чтобы быстро заполнить весь зазор.
Герметик - это прежде всего изолятор от влаги и коррозии. Его задача: перекрыть попадание воды, воздуха и агрессивных сред в зазор. Герметик часто более мягкий и эластичный, чтобы при термических расширениях не потрескался и не потерял уплотняющие свойства.
Многие анаэробные продукты работают одновременно и как фиксатор, и как герметик - это нормально. Но если в спецификации важна именно герметизация от подтекания жидкости, а не только анти-вибрационная защита, уточните в TDS, что состав выполняет герметизирующую функцию.
Стандарты и испытания: как проверить качество в паспорте
При выборе анаэробного фиксатора обратите внимание на соответствие стандартам.
Наиболее распространенные:
ISO 10964 - определяет методы испытания прочности на сдвиг и момент разворачивания болта (breakaway torque). Это самый надежный показатель, что фиксатор действительно держит крепеж так, как заявлено.
ASTM D5363 - американский стандарт для анаэробных фиксаторов и герметиков резьбы, описывает классификацию по прочности.
MIL-S-46163A - военная спецификация, которую выполняют многие промышленные составы. Указывает на высокие требования к надежности и повторяемости характеристик.
Если в паспорте продукта указано соответствие этим стандартам, это говорит о том, что состав прошел независимые испытания и его характеристики подтверждены. При выборе между составами с одинаковой ценой и прочностью отдавайте предпочтение тому, который имеет больше стандартов в паспорте.
Расчет нужного объема при закупке
При большом спросе на фиксацию резьбы от самоотвинчивания закупщики часто покупают составы стандартной расфасовки (50 мл, 250 мл, 1 л), не проводя расчета.
Объем зависит от частоты применения и среднего расхода на один болт.
Для одного типичного болта М10 требуется примерно 0,05–0,1 мл состава. Если ежемесячно вы собираете или разбираете 500 болтов среднего размера, расход составит примерно 25–50 мл в месяц. При таких объемах флакон на 50 мл хватит на 1 месяц работы; при меньшем расходе лучше брать меньшую расфасовку, чтобы состав не высыхал в открытом флаконе.
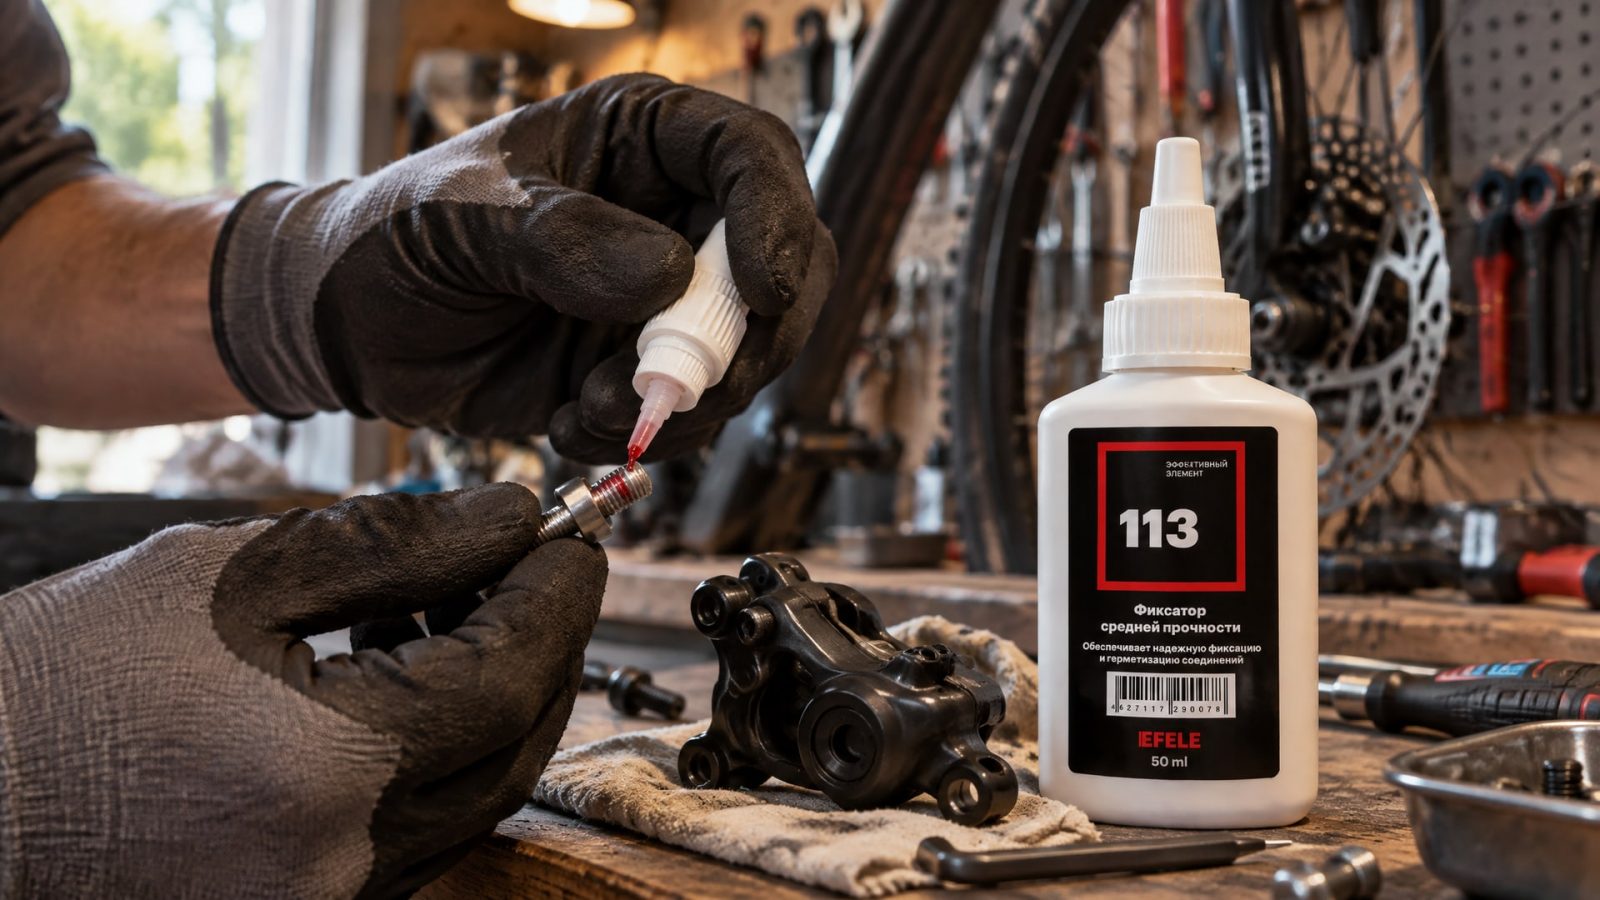
Для резьбовых соединений, которые могут подвергаться периодической разборке, рекомендуется использовать анаэробный фиксатор средней прочности, такой как EFELE 113. Этот уровень прочности позволяет демонтировать крепеж обычным инструментом при техническом обслуживании, не требуя нагрева или специального оборудования.
Разъемные против неразъемных: правильный выбор для задачи
Анаэробные фиксаторы часто делят на две категории: разъемные (removable) и неразъемные (permanent).
Это деление соответствует уровню прочности.
Разъемные составы (обычно синие или зеленые) имеют средний или низкий уровень прочности. Болт, зафиксированный таким составом, можно открутить вручную или обычным гаечным ключом без перегрева. Типичные момент разворачивания: 5–15 Н·м для мелких болтов, 20–50 Н·м для средних. Это стандартный выбор для узлов, которые регулярно обслуживают.
Неразъемные составы (обычно красные или бордовые) имеют высокую прочность. После полного отверждения болт нельзя открутить без нагрева (200–300 °C), специального оборудования или разлома крепежа. Эти составы применяют в постоянных соединениях, которые не планируется разбирать: например, при фиксации подшипников на валу, герметизации втулок редукторов или при креплении деталей, подверженных вибрационным перегрузкам.
Путаница часто возникает потому, что фиксатор резьбы «синий» не всегда разъемный: у одного производителя это может быть действительно разъемный состав, а у другого - просто краситель среднепрочного варианта. Поэтому проверяйте паспорт и смотрите на момент разворачивания, а не на цвет.
Часто задаваемые вопросы
Что означает маркировка «синий фиксатор» и всегда ли он разъемный?
Синий цвет обычно указывает на среднюю прочность и разъемность ручным инструментом, но это не абсолют. Ориентируйтесь прежде всего на паспорт продукта: там указывается момент разворачивания болта и уровень прочности. Два синих фиксатора разных производителей могут иметь разные свойства, поэтому цвет - только быстрый ориентир, не критерий.
В чем разница между анаэробным герметиком и анаэробным фиксатором резьбы?
Герметик фокусируется на изоляции от влаги и коррозии, часто более мягкий и эластичный. Фиксатор - на антивибрационной защите, более вязкий. Многие составы совмещают оба свойства, но если нужна прежде всего герметизация от подтекания, выбирайте продукт с явным герметизирующим назначением в паспорте.
Нужен ли активатор/праймер для стандартной стали?
Для обычной углеродистой стали при нормальной чистоте активатор не требуется. Стандартной очистки тряпкой и просушки достаточно. Активаторы нужны для пассивных и анодированных поверхностей (алюминий, нержавеющая сталь, оцинкованный крепеж), а также при сложных загрязнениях.
Сколько времени ждать после нанесения фиксатора перед нагружением соединения?
Начальная фиксация образуется за 15–30 минут, но полная прочность достигается примерно за 24 часа. Если нужно нагружать соединение раньше, используйте быстротвердеющие составы (rapid cure). Для обычных нужд рекомендуется подождать минимум 1–2 часа перед значительной вибрационной нагрузкой.
Как выбрать фиксатор резьбы от вибрации для крупного болта диаметром 20 мм?
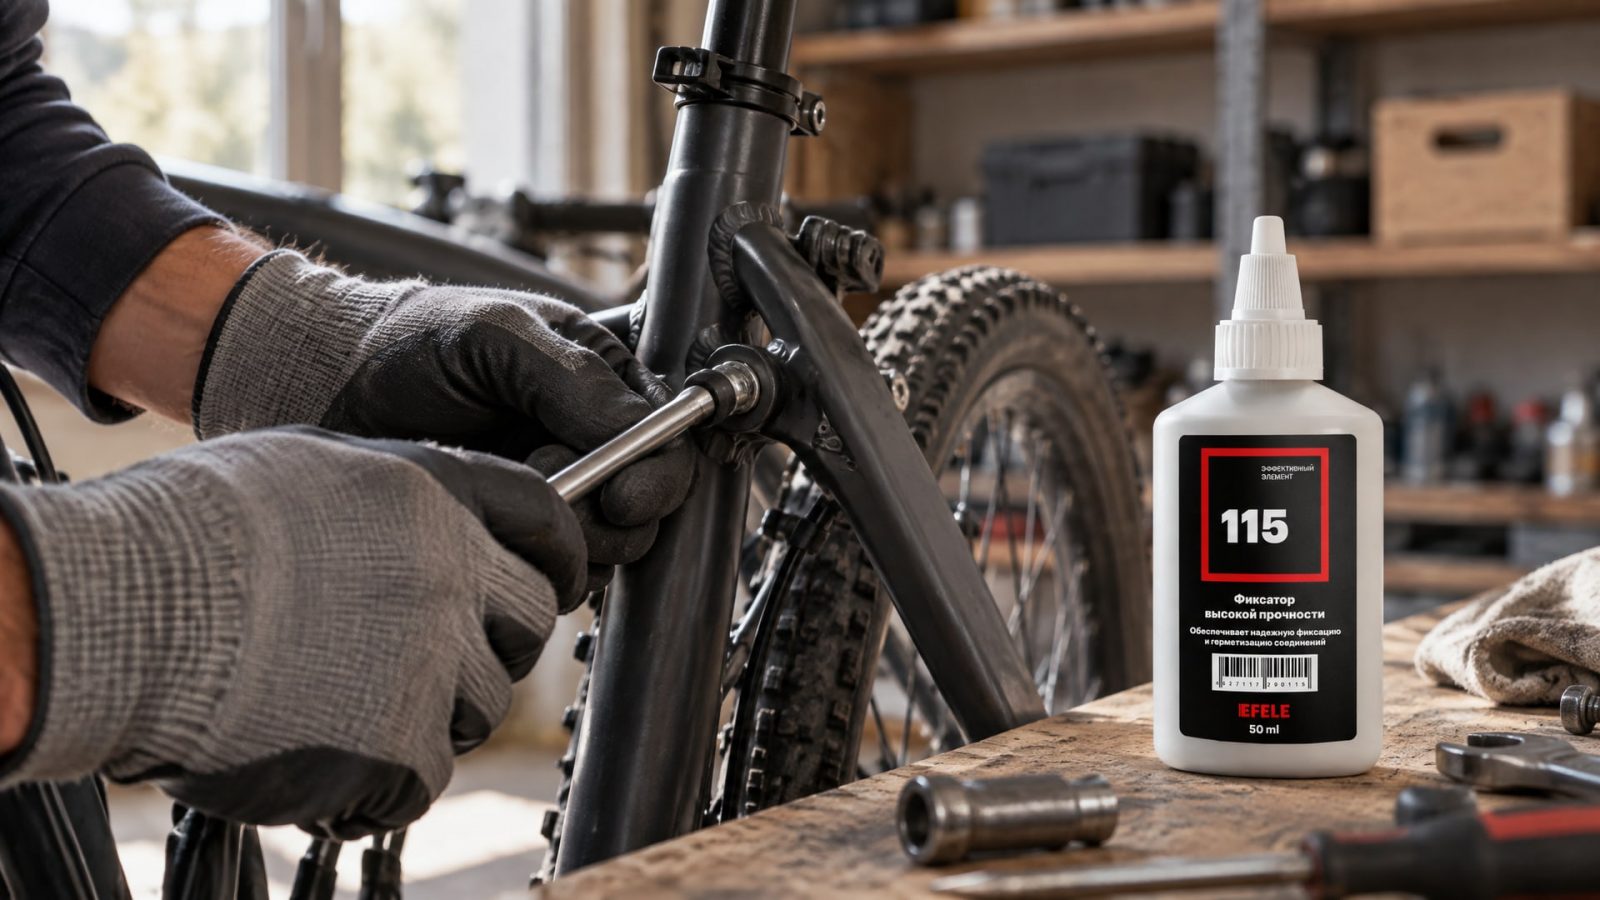
Для крупной резьбы выбирайте более вязкий состав (пасту или гель), среднюю или высокую прочность в зависимости от режима обслуживания. Убедитесь, что температурный диапазон соответствует условиям работы. В случаях, когда требуется максимальная надежность и соединение не планируется разбирать, подойдет высокопрочный анаэробный фиксатор EFELE 115, разработанный для стабилизации крупного крепежа при экстремальных нагрузках.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания - это не случайная покупка по цвету, а осознанное решение на основе пяти параметров: уровня прочности, размера резьбы, температуры эксплуатации, типа металла и необходимости разборки. Начните с определения режима работы соединения, затем подберите вязкость под размер крепежа, проверьте температурные пределы и убедитесь, что поверхность подготовлена правильно.
Стандартные анаэробные составы работают примерно до 150 °C и подходят для большинства промышленного оборудования. Для разборных узлов выбирайте среднюю прочность, для постоянных фиксаций - высокую. Помните, что минимально достаточная прочность лучше избыточной: это упростит последующее обслуживание и сэкономит время при ремонте. При подборе опирайтесь на паспорт продукта, стандарты ISO 10964 и ASTM D5363, а не на рекомендации соседей или историю покупок - каждый узел индивидуален, и правильный выбор окупается надежностью и удобством.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для низких температур, которая обеспечит надежную работу фасовочного оборудования в холодных условиях без потери свойств.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, оптимизируя режимы резания, СОЖ и тепловой режим.
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как выбрать правильное покрытие для цинка.