
Как увеличить срок службы инструмента при фрезеровании закаленной стали
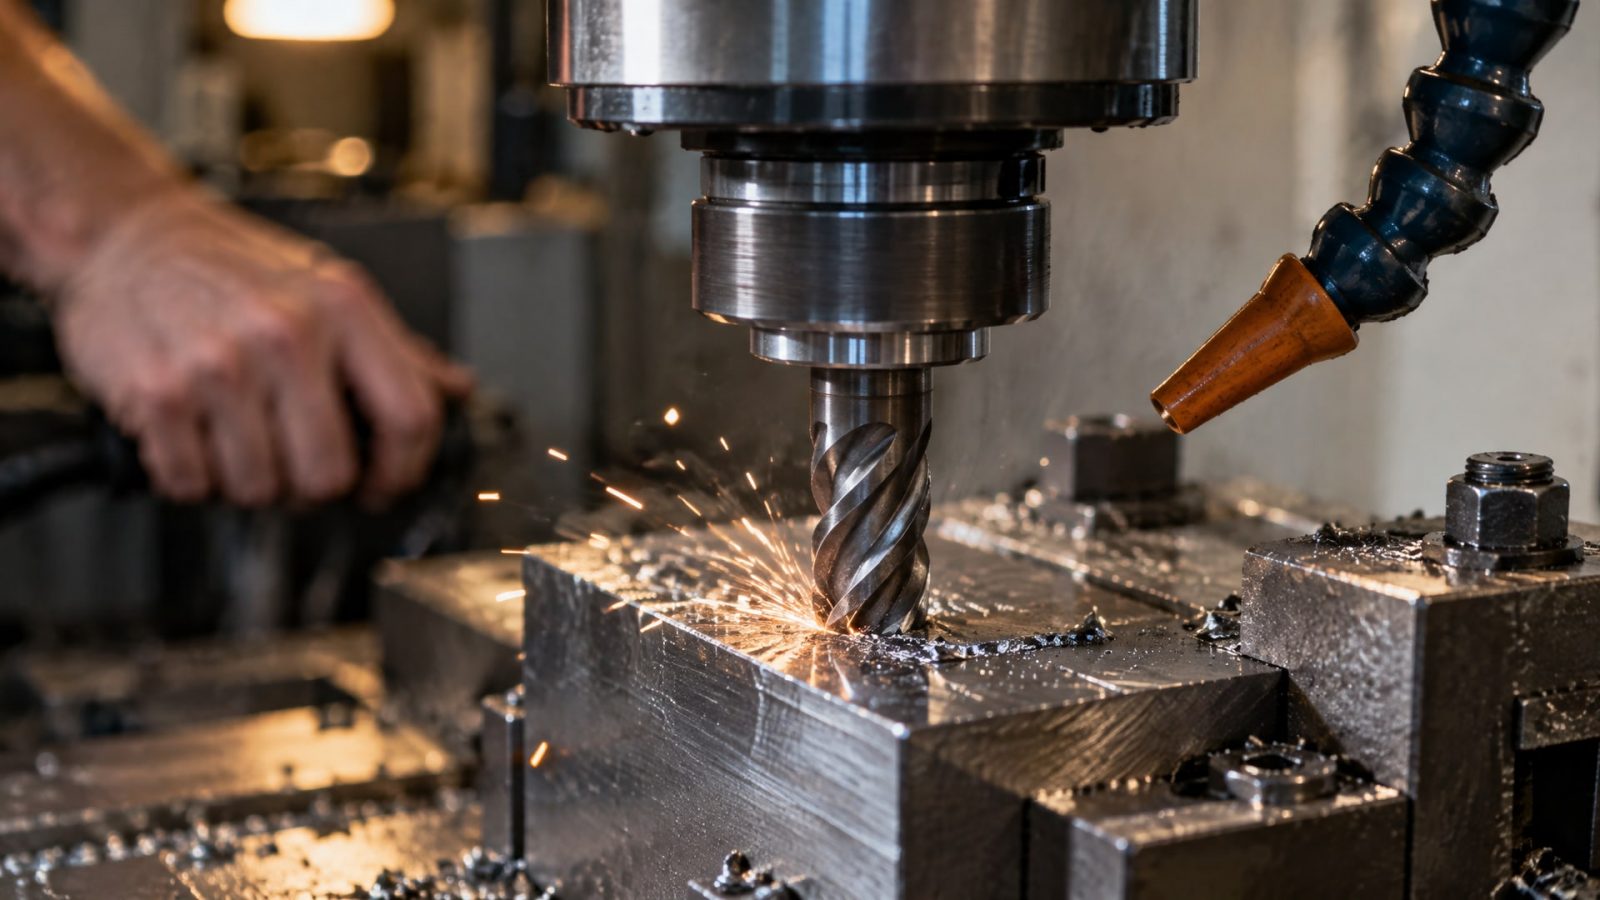
Фрезерование закаленной стали - процесс, требующий баланса между производительностью и долговечностью инструмента. Твердость материала (45–65 HRC) создает экстремальные условия для режущей кромки: высокие температуры в зоне контакта, интенсивный адгезионный и термический износ, риск микротрещин. Срок службы фрезы зависит не столько от качества самого инструмента, сколько от согласованности трех факторов: выбора режима резания, применения правильной смазочно-охлаждающей жидкости и контроля теплового режима. Инженеры и закупщики часто полагают, что увеличить стойкость фрезы поможет обильное охлаждение, но практика показывает обратное: неправильно подобранная СОЖ и нестабильная подача могут ускорить износ. В этой статье разберем, как продлить стойкость инструмента, опираясь на нормативы ISO 8688 и испытанные в производстве методы.
Материал адресован техническим специалистам, инженерам технологических отделов и закупщикам, которые сталкиваются с частой переточкой фрез или ломкой инструмента при работе с закаленной сталью.
Критерии оценки износа инструмента при фрезеровании
Для объективной оценки стойкости инструмента используются нормативы ISO 8688-1 и ISO 8688-2, которые определяют методику испытаний и критерии завершения полезной жизни фрезы.
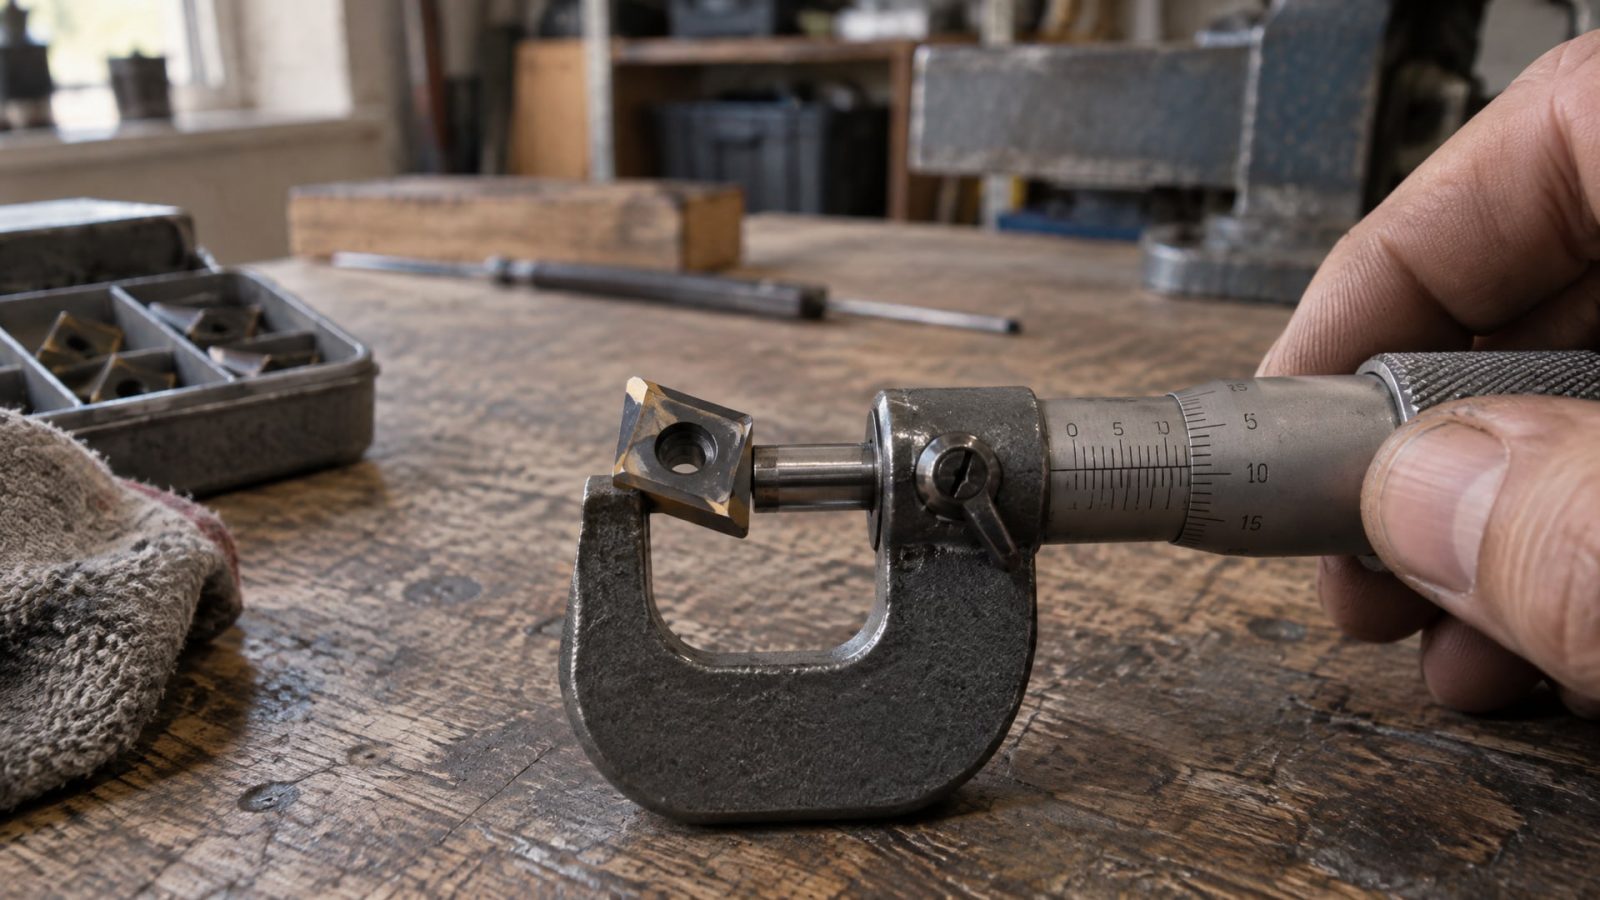
Стандарты устанавливают измерение задней изношенности (VB) - размера износного пятна на задней поверхности режущей кромки. При фрезеровании закаленной стали критерий полезной стойкости составляет VB = 0,5 мм; достижение этого значения указывает на необходимость переточки или замены инструмента.
Важно, что сопоставление результатов из разных источников без фиксации единого критерия износа некорректно. Если один испытатель прекращает измерения при VB = 0,3 мм, а другой при VB = 0,7 мм, разница в "стойкости" может достигать двух раз, хотя режимы резания и СОЖ остались неизменны. Именно поэтому при анализе режимов обработки закаленной стали необходимо сверяться со спецификацией стандарта и устанавливать одинаковый критерий для всех испытаний в цехе.
Косвенные признаки критического износа - изменение цвета стружки, появление вибрации, рост усилий резания, ухудшение качества поверхности - подтверждаются измерением VB под микроскопом или с помощью профилометра. Систематический контроль позволяет не допустить внезапного разрушения фрезы и оптимизировать сроки переточки.
Влияние скорости резания и подачи на стойкость фрезы
Интенсивность износа инструмента при фрезеровании закаленной стали прямо зависит от скорости резания.
В источниках по обработке труднообрабатываемых материалов указано, что ограничение скорости менее 120 м/мин значительно снижает адгезионный и термический износ. При таких режимах температура в зоне стружкообразования остается в допустимых пределах, и риск микротрещин режущей кромки минимален.
Подача (количество материала, удаляемое за один оборот шпинделя) также влияет на стойкость. Слишком низкая подача приводит к наростообразованию и адгезии, что ускоряет износ; слишком высокая - вызывает рост сил резания и термонапряжений. Для закаленной стали твердостью 50–60 HRC оптимальная подача обычно находится в диапазоне 0,05–0,15 мм/зуб в зависимости от диаметра фрезы и глубины резания.
Стабильность режима резания - еще один ключевой фактор. Переменные нагрузки, вибрация станка, прерывистое резание (в т.ч. из-за нестабильной подачи СОЖ) вызывают микротрещины, которые переходят в макроскопический отказ инструмента. Установка и наладка станка, проверка люфтов шпинделя и зажимных приспособлений - обязательный этап перед началом обработки твердых материалов.
Роль смазочно-охлаждающей жидкости в снижении износа
Выбор правильной СОЖ - одна из главных переменных, определяющих срок службы инструмента при фрезеровании закаленной стали.
Вопреки распространенному заблуждению, обильное и прерывистое охлаждение не гарантирует долговечность, особенно при работе с инструментом из кубического нитрида бора (PCBN). Резкие перепады температур вызывают термический шок и микротрещины, что ускоряет разрушение кромки.
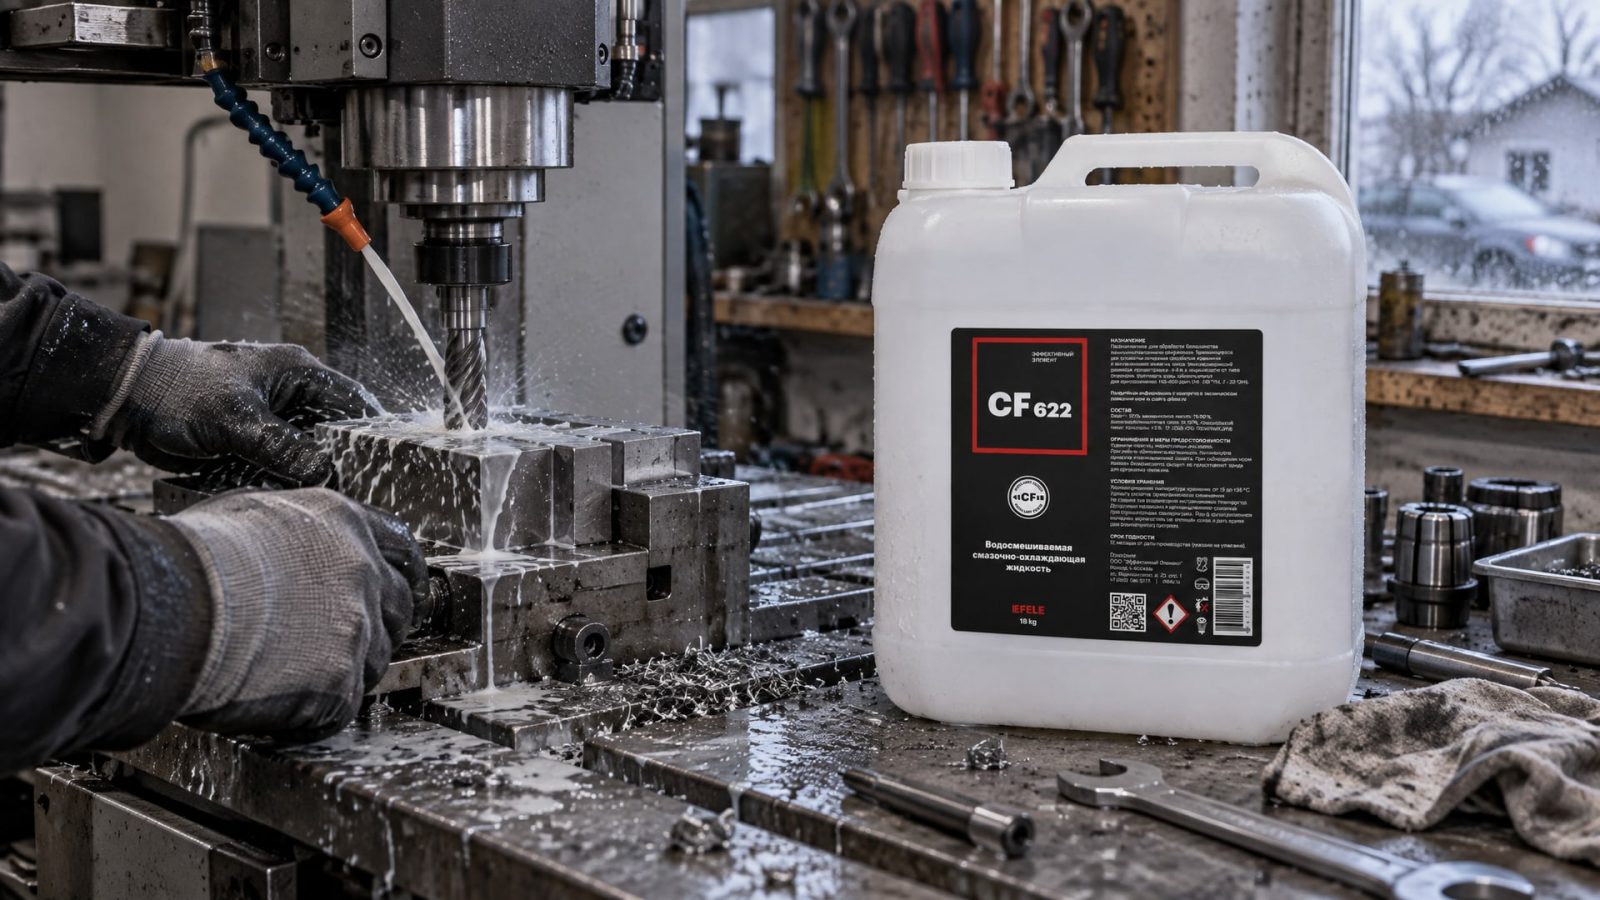
Для твердосплавных фрез при фрезеровании закаленной стали рекомендуется стабильная, непрерывная подача полусинтетической или синтетической эмульсии. Полусинтетические составы, такие как EFELE CF-622, обеспечивают баланс между охлаждением и смазыванием: они быстро отводят тепло из зоны резания, уменьшают трение и предотвращают адгезию. Типовая концентрация эмульсии -8–10% по объему; более крепкие растворы используют в особо тяжелых режимах, но при этом растет вероятность образования осадков и закупорки каналов подачи.
Температура СОЖ в рабочей зоне должна находиться в диапазоне 20–25 °C. Перегрев жидкости (выше 40 °C) снижает вязкость и теплопроводность, ухудшая охлаждение; переохлаждение создает вязкий слой, который препятствует нормальному оттоку стружки. Регулярная проверка и регулировка температуры с помощью холодильников или проточных систем - обязательная часть обслуживания.
Способ подачи СОЖ также критичен. Жидкость должна подаваться непосредственно в зону стружкообразования (между задней поверхностью фрезы и обрабатываемой деталью), а не на верхнюю поверхность инструмента или деталь. Недостаточный расход или неправильное направление подачи приводят к локальному перегреву и ускоренному износу.
Альтернативные режимы охлаждения для закаленной стали
Не все виды инструмента одинаково чувствительны к способу охлаждения.
Для PCBN-фрез при обработке закаленной стали часто рекомендуется сухое фрезерование или воздушная продувка вместо flood cooling. При таком подходе исключается риск термошока, и инструмент работает в более предсказуемых тепловых условиях. Сухая обработка требует прецизионной наладки станка и соблюдения строгих режимов, но при правильном исполнении дает высокую стойкость.
Микросмазка (MQL - минимальное количество смазки) - промежуточный вариант между сухой обработкой и flood cooling. При этом методе специальный аэрозольный распылитель подает 8,5–10 мл/ч смазочного состава в зону резания. Испытания показывают, что MQL снижает силы резания и термонапряжения по сравнению с обильным охлаждением при прерывистой подаче. Метод особенно эффективен в ситуациях, когда нужно одновременно снизить расход жидкости и продлить стойкость инструмента.
Выбор между flood cooling, сухой обработкой и MQL должен согласовываться с конкретным типом инструмента, материалом, твердостью закаленной стали и условиями станка. Универсального рецепта не существует; нужны опыт и систематические испытания на каждой операции.
Практические рекомендации по увеличению стойкости фрезы
Для инженеров и закупщиков, стремящихся минимизировать износ фрез при обработке закаленной стали, рекомендуется следующий алгоритм:
Определить твердость обрабатываемого материала (HRC) и убедиться, что твердость находится в паспортном диапазоне фрезы. Работа инструмента, рассчитанного на 50 HRC, при фактической твердости 60 HRC резко сокращает стойкость.
Выбрать режимы резания на основе справочных таблиц производителя инструмента, а не из расчета "чем выше скорость, тем больше производительность". Для закаленной стали скорость ограничивают конервативно, в диапазоне 60–120 м/мин.
Подобрать СОЖ с учетом типа инструмента (твердосплав, PCBN, керамика) и способа подачи. Для твердосплавных фрез типовой выбор - полусинтетическая эмульсия концентрацией 8–10%; для PCBN - сухой режим или MQL.
Убедиться в стабильности и непрерывности подачи СОЖ. Проверить давление, расход и направление струи; исключить прерывистые включения-отключения.
Организовать регулярный мониторинг состояния фрезы по критерию VB согласно ISO 8688-1 (VB = 0,5 мм). Ведение журнала износа позволяет выявить тренды и корректировать режимы до критического отказа.
Проверить техническое состояние станка: люфты шпинделя, биение оси, жесткость крепления приспособлений. Виброустойчивость станка - прямой фактор долговечности инструмента.
Таблица выбора СОЖ для фрезерования закаленной стали
| Тип инструмента | Материал | Рекомендуемый режим | Концентрация (%) | Температура СОЖ (°C) |
|---|---|---|---|---|
| Твердосплав (WC/Co) | Закаленная сталь 50–55 HRC | Flood cooling (непрерывный) | 8–10 | 20–25 |
| Твердосплав | Закаленная сталь 55–65 HRC | Flood cooling или MQL | 6–10 | 18–25 |
| PCBN | Закаленная сталь 50–65 HRC | Сухой режим или воздушная продувка | - | - |
| PCBN | Закаленная сталь (если СОЖ требуется) | Непрерывная подача без пульсаций | 5–8 | 20–23 |
| Керамика | Закаленная сталь 55–62 HRC | Сухой режим или воздушная продувка | - | - |
Таблица обобщает типовые рекомендации; для каждой конкретной операции необходимо уточнение у производителя инструмента и адаптация к условиям станка.
Часто задаваемые вопросы
Почему фреза ломается быстро, хотя я используюновую жидкость и низкую скорость?
Быстрый износ может вызываться нестабильностью теплового режима (прерывистая подача СОЖ, перегрев жидкости), люфтами в станке, неправильным креплением инструмента или несоответствием твердости материала паспортным данным фрезы. Проверьте давление и непрерывность подачи охладителя, измерьте твердость детали, убедитесь в отсутствии люфтов шпинделя.
Какая концентрация СОЖ оптимальна для закаленной стали?
Для твердосплавных фрез типовой диапазон 8–10% по объему; для PCBN (если СОЖ вообще необходима) 5–8%. Слишком крепкий раствор (более 12%) может привести к осадкам и закупорке каналов; слишком слабый (менее 5%) - снизит охлаждение и смазывание.
Нужна ли СОЖ при фрезеровании закаленной стали, если работаю с PCBN?
Не всегда. Для PCBN при обработке закаленной стали часто эффективнее сухой режим или воздушная продувка, чтобы избежать термического шока. Если применяется охладитель, он должен подаваться непрерывно, без пульсаций.
Как часто нужно контролировать износ фрезы?
Рекомендуется визуальный осмотр каждые 1–2 часа работы и микроскопическое измерение VB (по ISO 8688-1) каждые 10–20 часов или при изменении цвета стружки и роста усилий резания. Ведение журнала помогает выявить тренды.
Может ли низкая скорость резания повредить инструмент?
Нет, для закаленной стали скорость в диапазоне 60–120 м/мин - норма, а не ограничение. Низкая скорость при стабильном режиме охлаждения и правильной подаче СОЖ наоборот снижает износ и риск термических трещин.
Заключение
Увеличение срока службы инструмента при фрезеровании закаленной стали - результат системного подхода, а не одного универсального решения. Основные рычаги - консервативный выбор скорости резания (менее 120 м/мин), непрерывная подача правильно подобранной СОЖ (для твердосплава полусинтетическая эмульсия 8–10%, для PCBN часто сухой режим), стабильный тепловой режим (20–25 °C) и регулярный мониторинг износа по критерию VB согласно ISO 8688-1. Техническое состояние станка (люфты, биение, жесткость) имеет такой же вес, как и выбор инструмента.
Следующий шаг - разработка и документирование типовых режимов для каждой операции в вашем цехе, проведение контрольных испытаний на стабильность и сроки переточки, а также обучение операторов правилам подачи и контроля теплового режима. Инвестиция в грамотную наладку окупается снижением брака, сокращением простоев на переточку и предсказуемостью плана обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как выбрать правильное покрытие для цинка.
Узнайте, как правильно выбрать очиститель для СОЖ и герметиков, чтобы обеспечить эффективную и безопасную очистку лабораторного оборудования.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования и полов.