
Почему обычная краска не подходит для контакта с расплавленным цинком
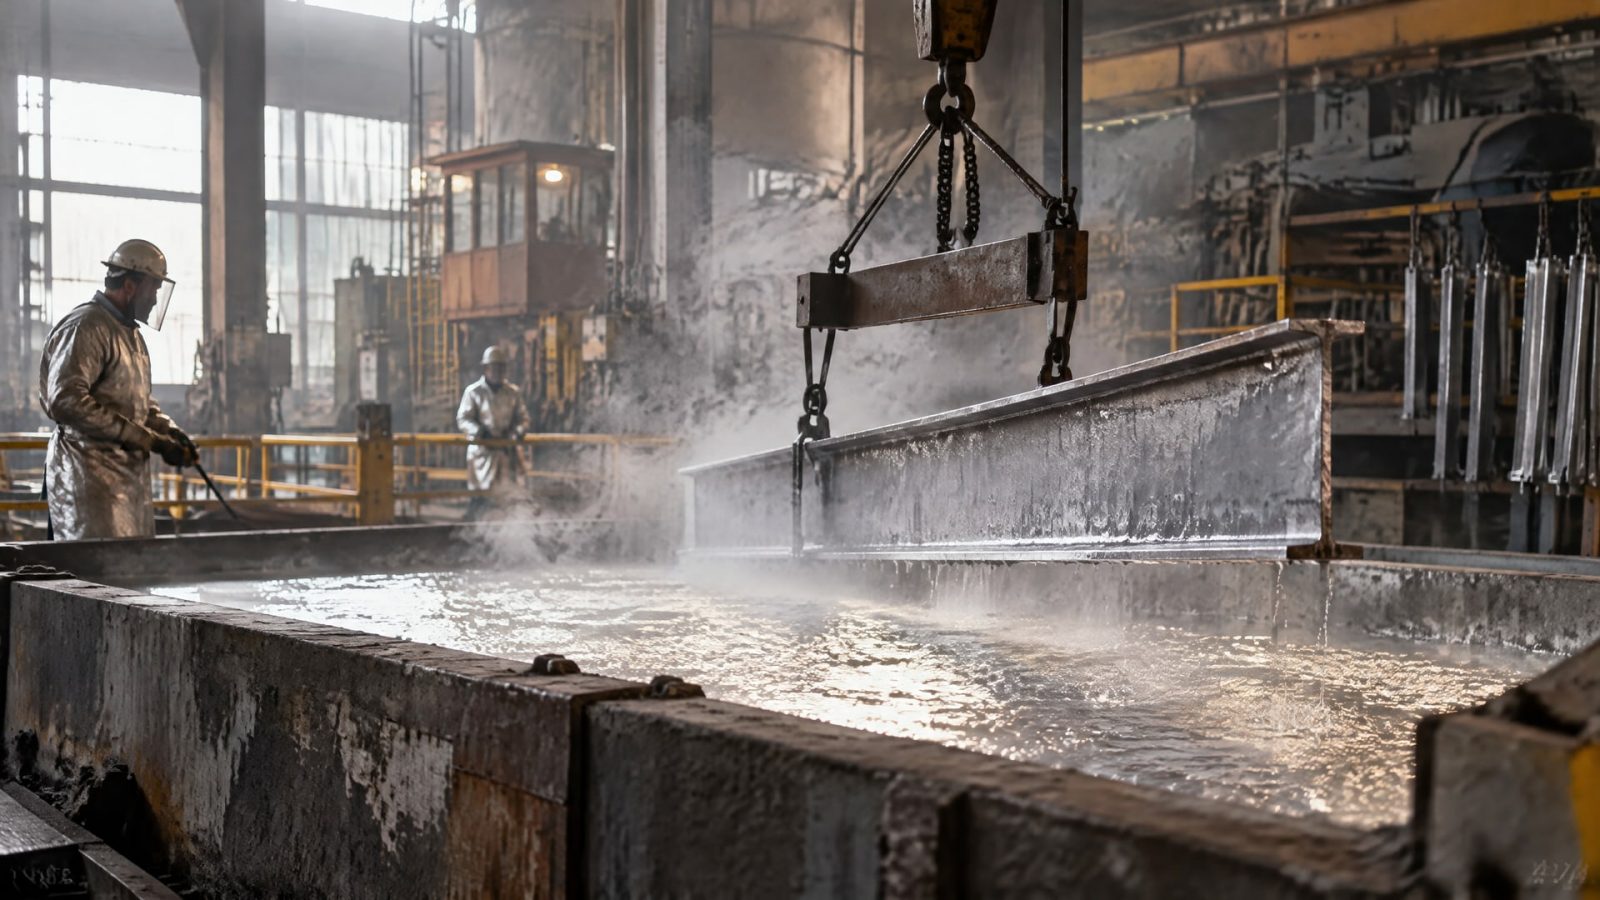
Обычная краска не подходит для контакта с расплавленным цинком: температура ванны при горячем цинковании составляет около 450–465 °C, а органическая связка обычных цинк-наполненных красок рассчитана примерно на 93–149 °C. При таком нагреве покрытие разрушается и теряет адгезию к металлу. Для защиты в этих условиях нужны решения, специально рассчитанные на высокую температуру или сам процесс горячего цинкования.
Статья поможет инженерам, техническим специалистам и снабженцам различить краску для цинка, цинкование стали и защиту деталей, которые соприкасаются с расплавом. Разберем, почему краска мешает формированию цинкового слоя, что означают требования стандартов и как выбирать покрытие для конкретной операции.
Как устроено горячее цинкование стали
Горячее цинкование - это погружение подготовленной стальной детали в ванну с расплавленным цинком.
Температура ванны обычно составляет 450–465 °C, или 840–860 °F. В этих условиях на поверхности стали образуется не слой краски, а металлургически связанное покрытие из цинка и цинк-железных интерметаллидов.
Это различие важно для выбора материала. Лакокрасочная пленка держится на поверхности за счет связующего и адгезии, а при горячем цинковании защитный слой формируется в результате взаимодействия цинка со сталью. Поэтому краска, даже если в ней есть цинковый порошок, не становится эквивалентом горячего цинкования.
Зачем очищают поверхность перед погружением
Перед обработкой со стали удаляют масла, жиры, окалину, ржавчину, краску и другие загрязнения. Они мешают контакту расплава с металлом и нарушают формирование цинкового покрытия. Требование чистой поверхности отражено и в ISO 14713-2.
Если на детали осталась краска, она не становится частью цинкового слоя. Напротив, ее присутствие мешает нормальной реакции между сталью и цинком. По этой причине нанесение обычной краски на участок, который затем погрузят в ванну, не заменяет подготовку к цинкованию.
Что задают стандарты
ASTM B6 задает требования к цинку для ванны. В отраслевом руководстве указано, что ванна должна содержать не менее 98% чистого цинка. Для готовых горячецинкованных покрытий EN ISO 1461 устанавливает минимальную толщину слоя 45–85 мкм в зависимости от условий и толщины изделия.
Эти параметры относятся к материалу ванны и результату процесса, а не к краске, нанесенной на сталь. Поэтому при выборе решения важно сначала определить задачу: изделие собираются погрузить в расплав, защитить от коррозии после обработки или окрасить поверх готового цинка. Для каждой операции нужны свои материалы и требования.
Почему краска не выдерживает расплавленный цинк
Основная причина - несоответствие температурного режима.
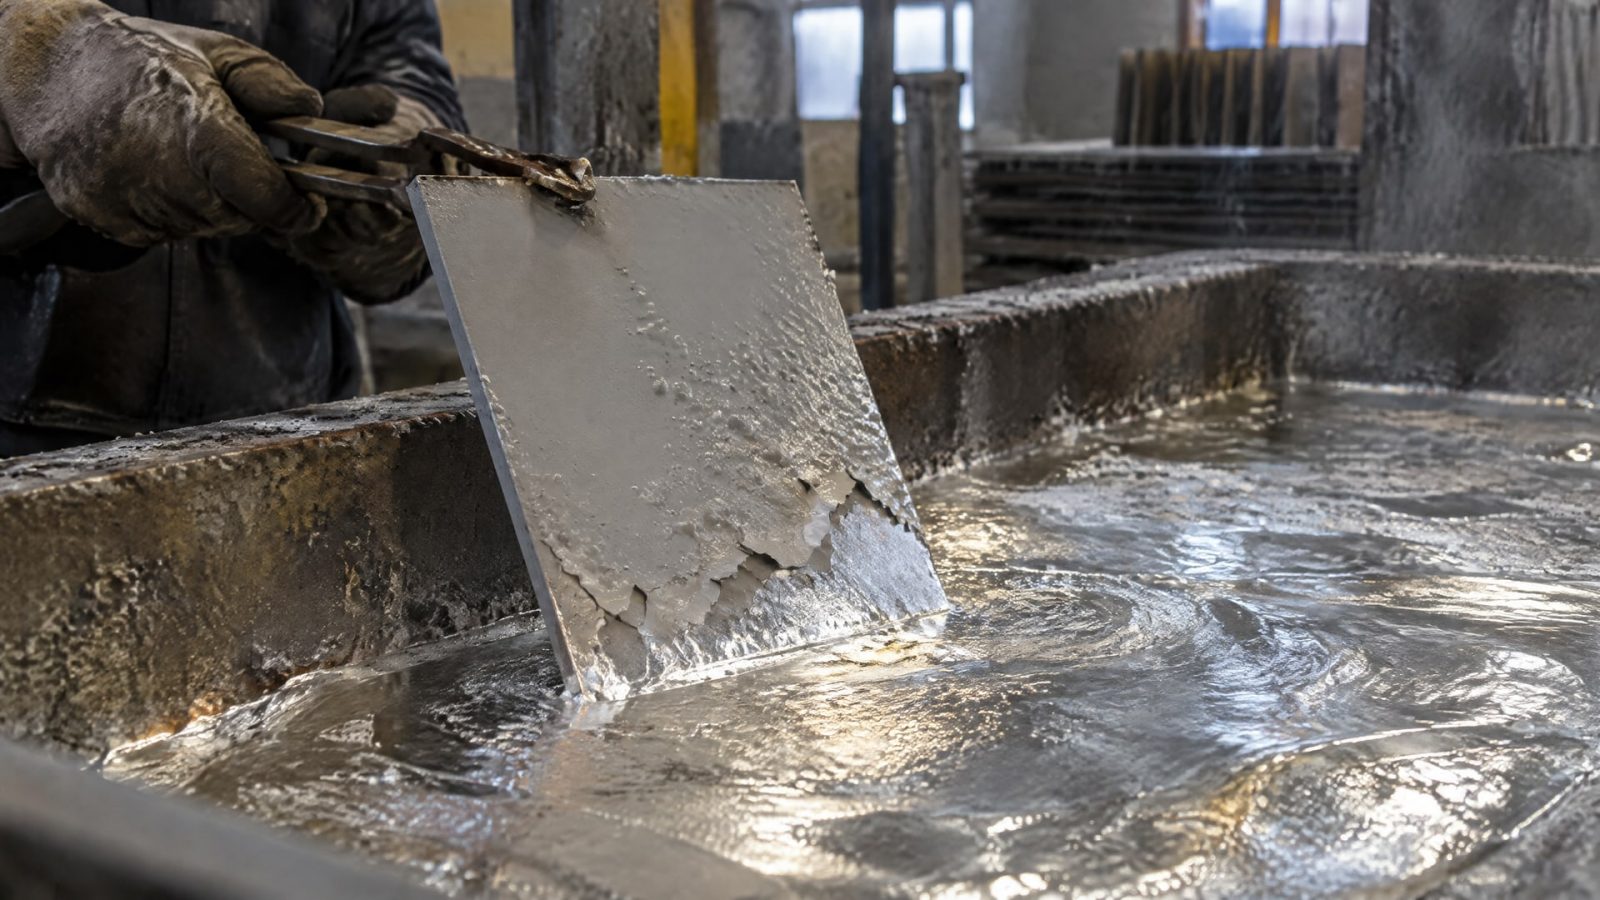
Температура ванны для горячего цинкования достигает 450–465 °C, тогда как термостойкость обычных органических цинк-наполненных красок в отраслевом материале указана на уровне примерно 200–300 °F, то есть около 93–149 °C. Такой материал не рассчитан на длительное или непосредственное воздействие расплава.
При нагреве органическая связка быстро разрушается, а покрытие теряет целостность и адгезию к металлу. В результате краска уже не может выполнять защитную функцию. Наличие цинкового наполнителя этого не меняет: краска остается органическим покрытием с собственными температурными ограничениями.
Почему цинковый наполнитель не заменяет цинкование
Цинк-наполненная краска и горячее цинкование - разные способы защиты. В первом случае металлические частицы находятся в лакокрасочной пленке, во втором на стали формируется металлургически связанный слой. Следовательно, обозначение «краска для цинка» или наличие цинка в составе само по себе не подтверждает пригодность материала для контакта с расплавом.
Та же логика относится к запросу «цинк для покрытия металла»: сначала нужно понять, идет ли речь о цинке для ванны, ремонтном составе или окрашивании уже оцинкованной детали. Эти материалы не взаимозаменяемы. Например, ремонтный состав предназначен для восстановления поврежденного участка готового покрытия, а не для нанесения на сталь перед погружением в ванну.
Если деталь работает при высокой температуре после цинкования
Температурные ограничения важны и после завершения процесса. В одном из руководств указано, что при температурах выше 200 °C цинковое покрытие может начать разрушаться или отслаиваться. Поэтому для детали, которая будет работать в нагретой среде, отдельно проверяют рабочую температуру и допустимость применения цинкового покрытия.
Это не означает, что краска решит проблему: органическая связка обычного цинк-наполненного материала имеет указанный предел около 93–149 °C. Для контакта с расплавом или работы при высокой температуре выбирают специальную систему, совместимость которой с конкретными условиями подтверждена техническими данными.
Чем цинк-наполненная краска отличается от горячего цинкования
Цинк-наполненные краски используют для отдельных задач защиты и ремонта, но они не воспроизводят процесс горячего цинкования.
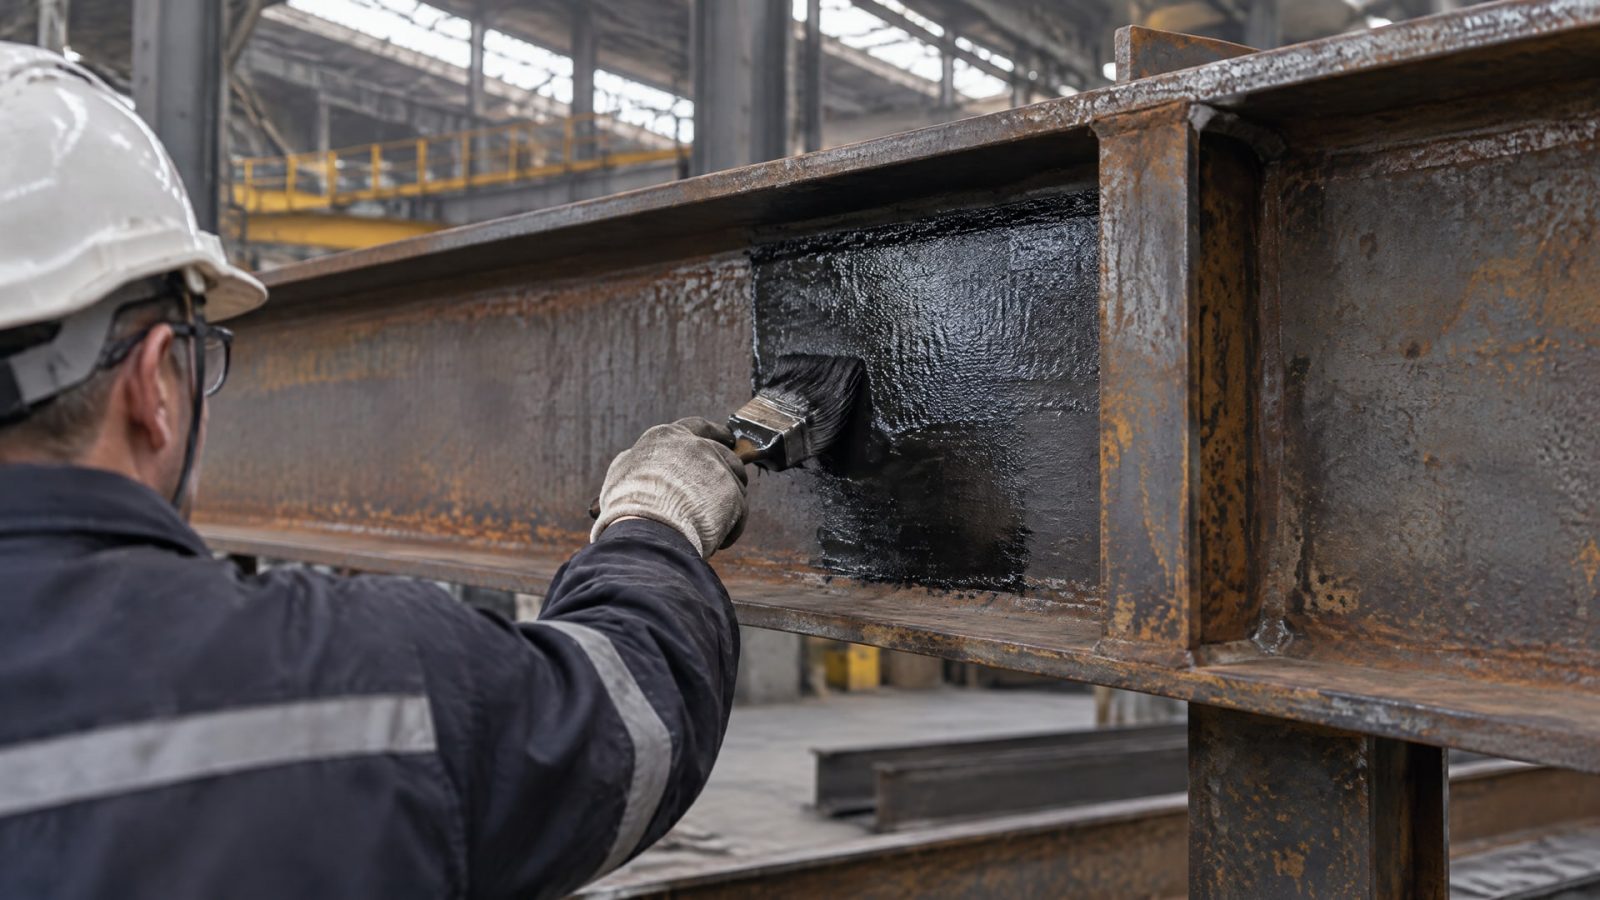
При погружении в расплаве на стали формируется металлургически связанный слой, тогда как краска образует пленку со связующим. Поэтому одинаковое слово «цинк» в описании материалов не означает одинаковый механизм защиты.
Для обычных органических цинк-наполненных красок указан температурный предел примерно 200–300 °F, или 93–149 °C. Это заметно ниже температуры ванны 450–465 °C. Разница показывает, почему такие составы нельзя рассматривать как защиту стали перед погружением в расплав.
Когда применяют ремонтные составы
После горячего цинкования локальные повреждения могут ремонтировать цинк-наполненными материалами. Согласно руководству AGA, содержание металлического цинка в сухой пленке для ремонтных составов составляет либо 65–69% по массе, либо более 92% - в зависимости от типа материала. Эти значения описывают состав сухой пленки, но не подтверждают пригодность продукта для контакта с расплавленным цинком.
В том же руководстве указано, что толщина ремонтного покрытия должна быть примерно на 50% больше толщины окружающего цинкового слоя, но не превышать 100 мкм. Это параметры локального ремонта, а не требования к покрытию, которое предстоит погрузить в ванну.
Почему нельзя оценивать материал только по названию
Для закупщика формулировки «жидкий цинк», «цинковая краска» или «защита от цинка» могут выглядеть как обозначения одного решения. На практике нужно сверяться со спецификацией: выяснить назначение материала, допустимую температуру и этап процесса, для которого он предназначен. Если речь идет о контакте с расплавом, заявлений о цинковом наполнителе недостаточно.
Отдельная технология - цинковое напыление, или metallizing. В этом процессе расплавленный цинк наносят на подготовленную поверхность. Это не обычная краска и не горячее погружение детали в ванну, а самостоятельный способ получения металлического покрытия. Выбор между технологиями зависит от изделия и условий обработки.
Как подготовить горячий цинк к последующей окраске
Окрашивание поверх готового горячецинкованного покрытия возможно, но его нельзя начинать без оценки поверхности.
По EN ISO 1461 сначала проверяют толщину цинкового слоя: минимальное значение зависит от условий и толщины изделия и находится в диапазоне 45–85 мкм. Затем удаляют дефекты, которые мешают нанесению лакокрасочного материала.
Для качественной адгезии поверхность должна быть чистой и сухой, без рыхлого цинка. Также удаляют наплывы, подтеки, капли и свободный цинк. Эти действия относятся к подготовке уже оцинкованной стали; они не делают обычную краску пригодной для контакта с ванной при 450–465 °C.
Последовательность перед окраской
Проверить толщину горячецинкованного покрытия по EN ISO 1461.
Удалить наплывы, подтеки, капли и свободный или рыхлый цинк.
Очистить и высушить поверхность перед нанесением лакокрасочного материала.
Подобрать систему окраски с учетом состояния поверхности и условий эксплуатации.
Подготовка нужна не только ради внешнего вида. Если на поверхности остаются загрязнения или рыхлый цинк, адгезия покрытия может быть недостаточной. Поэтому попытка нанести краску без удаления дефектов не компенсирует плохую подготовку металла.
Ремонт локальных повреждений
Для ремонта цинкового покрытия применяют специальные цинк-наполненные составы. В руководстве AGA для них указано содержание металлического цинка в сухой пленке 65–69% по массе либо выше 92% в зависимости от типа состава. Рекомендованная толщина ремонтного покрытия примерно на 50% больше толщины соседнего слоя, но не более 100 мкм.
Эти цифры относятся именно к ремонту после цинкования. Они не задают режим для окраски всей детали и не служат основанием применять состав в расплаве. Снабженцу важно проверять техническое назначение продукта, а инженеру - сопоставлять его с состоянием покрытия и технологией ремонта.
Как выбрать защиту металла при контакте с цинком
Сначала определите, где именно возникает контакт с цинком.
Если стальную деталь погружают в ванну, нужна подготовка поверхности для горячего цинкования, а краску и другие загрязнения перед процессом удаляют. Если требуется восстановить поврежденное цинковое покрытие, рассматривают ремонтный состав. Если изделие окрашивают после цинкования, проверяют толщину слоя и готовят поверхность.
Условия процесса также имеют значение. Ванна работает примерно при 450–465 °C, а обычные органические цинк-наполненные краски рассчитаны примерно на 93–149 °C. Для эксплуатации после цинкования отдельно учитывают, что выше 200 °C цинковое покрытие может начать разрушаться или отслаиваться. Одного обозначения «высокотемпературный» недостаточно: допустимость применения должна соответствовать конкретной операции.
Что выяснить до закупки
Будет ли металл погружаться в расплав, окрашиваться после цинкования или ремонтироваться локально.
Какова температура процесса и последующей эксплуатации.
Соответствует ли назначение материала конкретному этапу и есть ли подтверждение его применимости в технической документации.
Какой стандарт регулирует требуемое покрытие: ASTM B6 для цинка ванны, EN ISO 1461 для готового горячецинкованного слоя или ISO 14713-2 для рекомендаций по цинковым покрытиям.
Такой порядок помогает избежать ошибки, когда «краску для цинка» выбирают только по названию или наличию металлического порошка. Запрос «купить цинк для покрытия металла» тоже требует уточнения: для ванны, ремонта или нанесения покрытия после подготовки поверхности нужны разные решения. Если технология предполагает расплав, обычная краска не заменяет горячее цинкование и не должна оставаться на участке, который погружают в ванну.
Часто задаваемые вопросы
Почему перед цинкованием нужно снимать краску?
Краска, масла, окалина, ржавчина и другие загрязнения мешают контакту стали с расплавленным цинком. Это нарушает формирование металлургически связанного покрытия. Поэтому перед погружением сталь очищают. Требование чистой поверхности отражено в ISO 14713-2, а температура ванны при горячем цинковании обычно составляет 450–465 °C.
Можно ли использовать цинк-наполненную краску для контакта с расплавом?
Нет, наличие цинкового наполнителя не означает, что краска рассчитана на расплавленный цинк. Для обычных органических цинк-наполненных красок указан температурный предел около 93–149 °C, тогда как температура ванны достигает 450–465 °C. Такой состав не заменяет горячее цинкование и не подходит для погружения в ванну.
Можно ли красить прямо по горячему цинку?
Окрашивать горячецинкованную поверхность можно после подготовки. Сначала проверяют толщину слоя по EN ISO 1461, минимальное значение которой составляет 45–85 мкм в зависимости от условий и толщины изделия. Затем удаляют наплывы, подтеки, капли и рыхлый цинк, очищают и высушивают поверхность.
Что купить для локального ремонта цинкового покрытия?
Для локального восстановления применяют специальные цинк-наполненные ремонтные составы. В руководстве AGA указано содержание металлического цинка в сухой пленке 65–69% по массе либо выше 92% в зависимости от типа состава. Толщина ремонта должна быть примерно на 50% больше соседнего покрытия, но не превышать 100 мкм.
Заключение
Обычная краска не подходит для контакта с расплавленным цинком, потому что температура ванны около 450–465 °C превышает указанный предел 93–149 °C для обычных органических цинк-наполненных красок. Кроме того, горячее цинкование формирует металлургически связанный слой, а не лакокрасочную пленку. Ремонтные составы и краски по готовому цинку решают другие задачи.
Перед закупкой определите, нужна ли подготовка стали к погружению, окраска после цинкования или локальный ремонт. Затем сверьте назначение материала и температурные условия с технической документацией, а толщину готового покрытия - с EN ISO 1461.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать очиститель для СОЖ и герметиков, чтобы обеспечить эффективную и безопасную очистку лабораторного оборудования.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования и полов.
Эффективное средство для очистки оборудования на производстве смазочных материалов: как выбрать и применять для лабораторной посуды.