
Как смазывать фасовочное оборудование пищевыми смазками при низких температурах
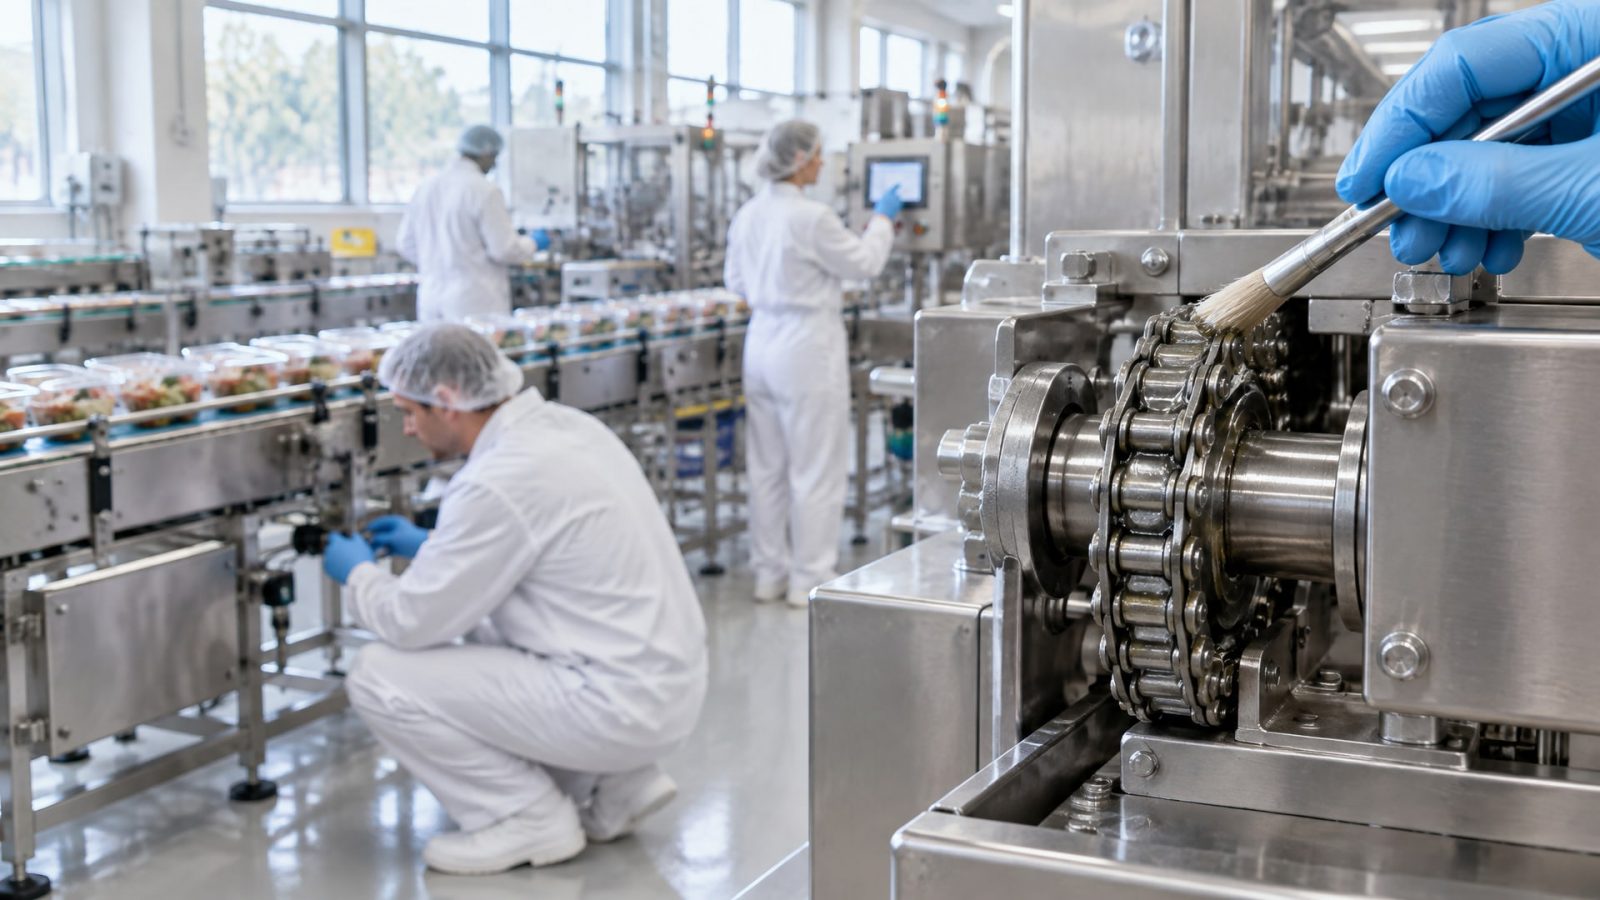
Фасовочные линии в холодильных и морозильных зонах работают в условиях, где стандартная смазка теряет текучесть и перестает защищать узлы от износа. Задача усложняется требованиями пищевой безопасности: если есть малейший риск контакта смазки с продуктом или упаковкой, необходимо использовать пищевую смазку класса NSF H1. Однако пищевой допуск сам по себе не гарантирует низкотемпературную работоспособность - это отдельное свойство, которое нужно проверять по паспорту.
В статье разберем, на что обращать внимание при выборе смазки для фасовочного оборудования в условиях мороза, как согласовать требования безопасности и функциональности, и какие ошибки совершают при подборе. Статья адресована инженерам, техническим специалистам и снабженцам, которые отвечают за надежность оборудования пищевых производств.
Что означает NSF H1 и почему это не то же самое, что морозостойкость
NSF H1 - это пищевой допуск, который означает пригодность смазки для случайного контакта с пищевыми продуктами и упаковочными материалами.
Допуск выдается только если смазка произведена в соответствии с ISO 22000 и ISO 21469, использует только разрешенные компоненты и подтверждена тестированием. Однако H1 ничего не говорит о температурных границах применения.
На фасовочном производстве часто встречаются две ошибки. Первая: закупщик видит маркировку H1 и предполагает, что смазка подходит для всех условий на предприятии, включая холодильные камеры и морозильные туннели. Вторая: инженер выбирает смазку строго по температурному диапазону и забывает проверить пищевой допуск, а потом узнает, что ее использование запрещено в зонах риска контакта с продуктом.
Правильный подход: сначала определить, есть ли вероятность контакта смазки с пищей на этом участке оборудования. Если да - выбирать только из смазок с NSF H1. Затем, независимо от допуска, проверить температурный диапазон, pour point и низкотемпературную вязкость. На карточке качества (TDS) эти параметры всегда указаны отдельно.
Почему синтетические смазки работают при морозе, а минеральные нет
При снижении температуры минеральное масло становится вязким и теряет текучесть.
На −40 °C минеральное масло может загустеть настолько, что перестанет поступать к узлу вообще. Синтетические базовые масла, особенно на основе полиальфаолефина (PAO), сохраняют текучесть на холоде благодаря молекулярной структуре: они имеют более высокий viscosity index (VI), то есть меньше изменяют вязкость при колебаниях температуры.
Например, для работы при −40 °C может потребоваться масло с вязкостью ISO VG 10, чтобы при этой температуре оно остановалось в диапазоне примерно 220–320 сантистокс - достаточно жидким для поступления к подшипнику, но все еще со смазывающей способностью. Если выбрать минеральное масло той же начальной вязкости, на холоде оно станет вязнее и пуск будет затруднен.
Синтетические смазки для низких температур часто содержат присадки, которые предотвращают рост вязкости и улучшают низкотемпературный пуск. Кроме того, синтетические базовые масла лучше сопротивляются окислению, что важно при длительном хранении и в условиях, когда смазка не подвергается замене часто.
Роль водостойкости в холодильных и моечных зонах
Для фасовочного оборудования в холодильных камерах характерна не только низкая температура, но и повышенная влажность.
Кроме того, многие производства регулярно моют оборудование водой или моющими растворами. Если смазка не водостойкая, вода вытесняет ее из узла, смазка смывается, и металл остается без защиты.
Водостойкость измеряется величиной water washout по ASTM D1264 - это процент смазки, вымытой при контакте с водой в течение определенного времени. Для пищевых смазок, работающих в условиях влажности и мойки, нормальный показатель - менее 4% при 38 °C и менее 6% при 79 °C. Смазка с water washout больше 10% в условиях холодильника быстро потеряет ресурс и не сможет защитить узел.
Важно, что водостойкость и морозостойкость - разные свойства. Смазка может быть отличной на холоде, но плохо переносить контакт с водой. И наоборот: водостойкая смазка может не подходить для экстремального мороза. Поэтому при подборе проверяют оба параметра независимо.
Для фасовочного оборудования в зонах с высоким риском вымывания (ленточные конвейеры, направляющие, открытые цепи) рекомендуется выбирать пластичные смазки с добавлением синтетического масла и гидрофобными загустителями, или жидкие пищевые масла специального состава, которые лучше удерживаются на деталях даже при контакте с водой.
Классификация NLGI и выбор консистенции для низких температур
Консистенция пластичной смазки обозначается классом NLGI (Национальная ассоциация смазочных материалов США).
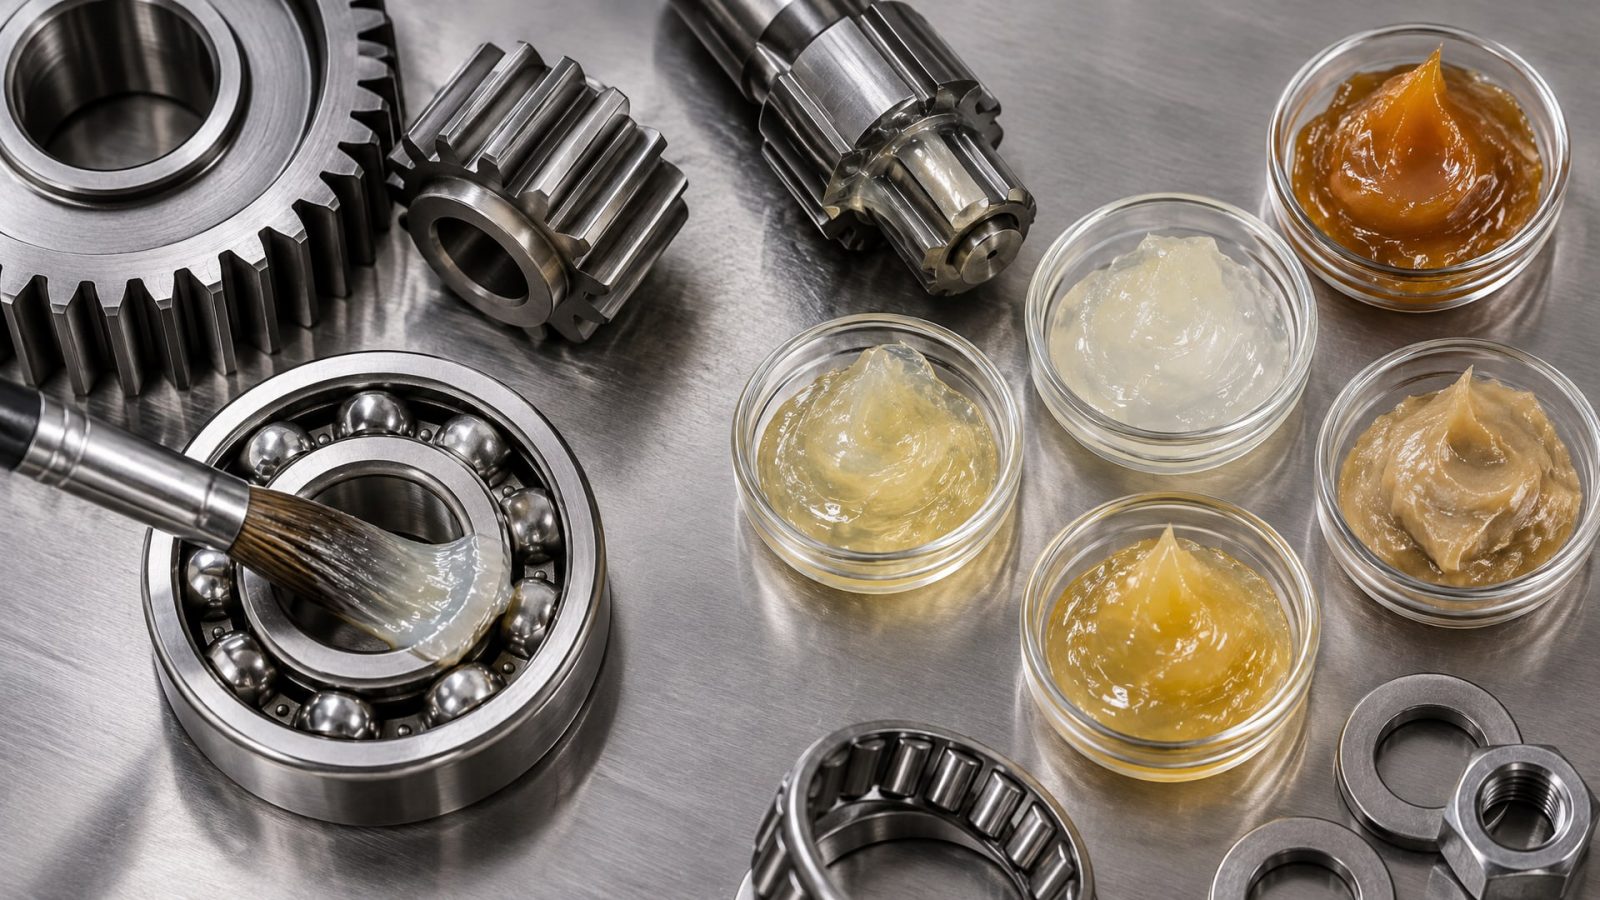
Класс NLGI 2 - наиболее распространенный; NLGI 1 и NLGI 0 - более мягкие (жидкие); NLGI 3 и выше - более плотные. Часто закупщики выбирают NLGI 2 как «универсальный», не проверяя, подходит ли он для конкретного узла и температуры.
Для низкотемпературных приложений в фасовочном оборудовании рекомендуется внимательнее относиться к выбору консистенции. Высокая консистенция (NLGI 2 и выше) на холоде может препятствовать прокачиваемости смазки и затруднить холодный пуск подшипника. Для низких температур часто выбирают NLGI 0 или NLGI 1, особенно если узел работает с низкой скоростью или нагрузкой невелика.
Практический выбор выглядит так: для подшипников с очень низкой скоростью вращения или при температуре ниже −30 °C рекомендуется смотреть в сторону NLGI 0 или 1. Для открытых цепей, ленточных конвейеров и направляющих при том же морозе выбирают жидкие масла или смазки класса NLGI 00. Для редукторов и зубчатых передач в холодильниках вязкость масла часто снижают по сравнению с летней версией, чтобы улучшить распределение при низких температурах.
Окончательный выбор всегда проверяют по паспорту узла и рекомендациям производителя оборудования. Если производитель указал класс NLGI 2, но оборудование работает при −45 °C, нужно согласовать с инженером возможность перехода на NLGI 1 или выбрать смазку с такими добавками, которые улучшают низкотемпературную пластичность без снижения консистенции.
Применение пищевых смазок на разных узлах фасовочного оборудования
Фасовочное оборудование содержит несколько типов узлов, каждый из которых требует своего подхода к смазке.
Подшипники - основной потребитель смазки; им нужна защита от трения и износа, но они могут быть как быстровращающимися (высокоскоростные шпиндели), так и низкооборотистыми (направляющие столов, конвейерные тележки). Цепи и ленты испытывают фреттинг-коррозию и требуют смазки с хорошей адгезией (способностью держаться на металле несмотря на колебания нагрузки). Направляющие и салазки работают с постоянным скольжением и нуждаются в смазке с низким коэффициентом трения.
Для подшипников в морозильных зонах выбирают пластичную смазку на синтетической основе с NSF H1, NLGI 0–1 и water washout менее 6%. Если подшипник открытый или полузакрытый, смазку вводят чаще, чтобы компенсировать вымывание при мойке. Для высоконагруженных подшипников (например, в редукторах фасовочной машины) выбирают смазку с повышенной несущей способностью и стабильностью при колебаниях температуры.
Для цепей и конвейеров при низких температурах часто используют жидкие пищевые масла вязкостью ISO VG 10–22 или специальные низкотемпературные смазки класса NLGI 00. Такие смазки быстро распределяются по цепи и не скапливаются при морозе. Важно, чтобы смазка была водостойкой: при частых мойках цепи легко вымывается обычная смазка.
Для направляющих и салазок используют те же пищевые масла или смазки NLGI 0–1, но с акцентом на низкий коэффициент трения. Если направляющие чугунные, никель-хромированные или закаленные, смазка должна содержать противозадирные присадки, которые предотвращают схватывание на холоде.
На практике для полного обслуживания фасовочной линии в холодильнике может потребоваться 2–3 разные смазки: жидкое масло для цепей, пластичная смазка NLGI 1 для подшипников, возможно, более вязкое масло для редуктора. Использование одного универсального продукта часто приводит к компромиссам: смазка либо слишком жидкая для удержания на подшипнике, либо слишком плотная для распределения по цепи.
Специальные требования для пищевого производства: стандарты и сертификация
Все пищевые смазки, применяемые на фасовочном оборудовании, должны быть сертифицированы по NSF H1 и произведены в соответствии с ISO 22000 (общие требования безопасности пищевой цепи) и ISO 21469 (гигиенические требования к смазкам).
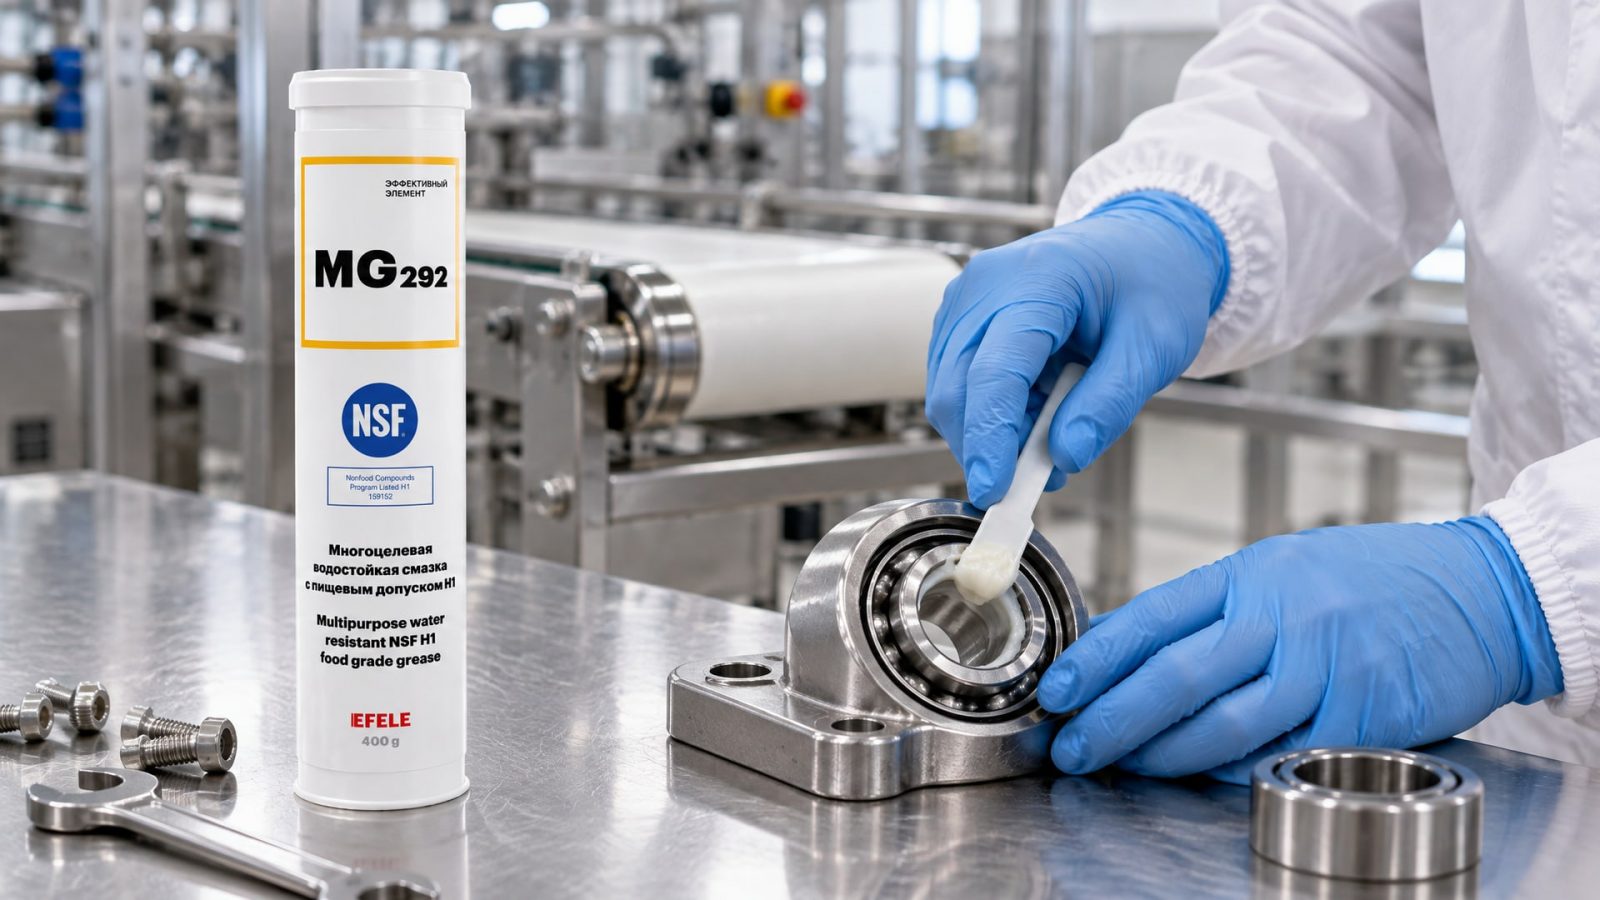
Эти стандарты гарантируют, что смазка произведена на разрешенных компонентах, прошла токсикологическую оценку и не содержит вредных веществ.
При заключении договора на поставку смазки всегда требуют копию сертификата NSF или аналогичного признанного органа. Сертификат должен быть действующим и содержать номер регистрации продукта. На поддельные или просроченные сертификаты сертификация смазки не распространяется, и использование такой смазки может привести к нарушению стандартов безопасности предприятия.
Кроме того, в некоторых странах (например, в ЕС) применяются дополнительные требования к пищевым смазкам через регламент 1935/2004/EC. Смазки должны быть одобрены для контакта с пищей и протестированы на миграцию вредных веществ. При экспорте пищевой продукции покупатели часто требуют справку о том, какие смазки использовались при производстве и упаковке.
Для российских производств обычно достаточно NSF H1 и ISO 21469. Однако при выборе смазки рекомендуется проверить, подходит ли она под требования закупщика. Если покупатель находится в ЕС или требует других региональных допусков, смазку нужно выбирать с учетом этих ограничений.
Для смазывания высоконагруженных узлов фасовочного оборудования, работающего при низких температурах и в условиях повышенной влажности, на производстве прижилась EFELE MG-292. Смазка обладает пищевым допуском NSF H1, синтетической основой PAO и широким диапазоном рабочих температур. Главная причина выбора - сочетание водостойкости (менее 4% вымывания при 38 °C) и стабильной пластичности на морозе: на −40 °C смазка остается работоспособной без потери консистенции. В ремонтных службах пищевых фабрик EFELE MG-292 возвращается к использованию второй год, потому что отказы подшипников в холодильнике снизились.
Практический чек-лист выбора смазки для низких температур
Чтобы не ошибиться при выборе, следуйте простой схеме:
1. Определите, есть ли риск контакта смазки с продуктом. Если да - выбирайте только смазки с NSF H1. Если контакта нет (например, смазка внутри герметичного редуктора), допускаются промышленные смазки без пищевого допуска, но все равно синтетические и морозостойкие.
2. Определите минимальную температуру работы узла. Не просто температуру холодильной камеры, а температуру самого узла. Например, подшипник в центре спирального заморозчика может быть холоднее, чем воздух камеры. Проверьте паспорт узла или измерьте термопарой.
3. Проверьте наличие воды или влажности. Если оборудование моют водой или работает во влажной среде, смазка должна быть водостойкой (water washout менее 6% при 38 °C).
4. Определите тип узла. Для подшипников - пластичная смазка; для цепей и конвейеров - жидкое масло или очень мягкая смазка (NLGI 00–0); для редукторов - синтетическое масло вязкости ISO VG 22–46 в зависимости от условий.
5. Выберите базовое масло. Всегда синтетическое (PAO, POE, сложные эфиры) для низких температур. Минеральное масло подходит только если температура не ниже −20 °C.
6. Проверьте консистенцию (NLGI). Для низких температур предпочтительнее NLGI 0–1 вместо стандартного NLGI 2. Проверьте рекомендации производителя узла.
7. Сверьте температурный диапазон и pour point. На карточке TDS должно быть указано: рабочий диапазон (например, −50…+80 °C) и pour point (точка застывания). Pour point должен быть значительно ниже минимальной рабочей температуры.
8. Проверьте наличие NSF H1, если это пищевое оборудование. Убедитесь в наличии действующего сертификата.
9. Уточните у производителя оборудования, есть ли специальные требования. Некоторые узлы требуют совместимости с определенными материалами (например, медные втулки, полиэтиленовые манжеты).
10. При сомнениях - проконсультируйтесь с техническим отделом поставщика смазки. Неправильный выбор стоит дороже, чем время на консультацию.
Часто задаваемые вопросы
Можно ли использовать одну пищевую смазку для цепей, подшипников и редуктора?
На практике редко. Цепи нуждаются в жидкой смазке (NLGI 00–0 или масло ISO VG 10–22), подшипники - в пластичной (NLGI 1–2), редукторы - в вязком масле (ISO VG 32–46). Если использовать один продукт, он будет компромиссным для каждого узла: либо слишком жидким для удержания на подшипнике, либо слишком вязким для цепи. Правильный подход -2–3 разные смазки. На большинстве участков пищевого производства это окупается надежностью и сроком службы узлов.
Какая разница между «пищевой» и «обычной» промышленной смазкой для холода?
Пищевая смазка сертифицирована по NSF H1 или ISO 21469, что означает разрешение для случайного контакта с пищевым продуктом и упаковкой. Обычная промышленная смазка не такая сертификация не имеет и использоваться на пищевом производстве в зонах риска контакта не может. По температурным свойствам обе могут быть одинаково морозостойкими; разница в составе и сертификации, а не в функциональности смазки.
Почему смазка-аэрозоль для холода не держится на подшипнике?
Аэрозольные смазки - это жидкие масла с пропеллентом. При нанесении пропеллент испаряется, остается тонкий слой масла. На быстровращающемся подшипнике это масло создает защитную пленку, но на низкооборотистом узле в холодильнике оно скапливается в трещинах и не образует сплошного слоя. Для подшипников в холодильнике лучше использовать пластичную смазку NLGI 0–1, которая распределяется при вращении и удерживается на месте.
Что такое water washout и почему это важно для фасовочного оборудования?
Water washout - это процент смазки, вымытой водой при контакте в течение определенного времени. Измеряется по ASTM D1264 и выражается в процентах. Для пищевых смазок в условиях влажности и мойки washout должен быть менее 4–6%. Если washout выше 10%, смазка будет вымываться при каждой мойке, узел останется без защиты, и подшипник начнет изнашиваться быстро. На фасовочном оборудовании в холодильнике низкий washout - один из ключевых параметров, наравне с морозостойкостью.
Какую температуру выбрать при покупке смазки: температуру камеры или температуру узла?
Выбирайте по температуре узла, если ее можно измерить. Например, если холодильная камера работает при −18 °C, но подшипник конвейера находится в центре потока холодного воздуха, его температура может быть −25…−30 °C. Эту разницу нужно учитывать. Если температура узла неизвестна, используйте температуру камеры минус 5–10 °C как запас. Лучше выбрать смазку с большим запасом морозостойкости, чем попасть в ситуацию, когда смазка загустеет при непредвиденном падении температуры.
Заключение
Выбор пищевой смазки для фасовочного оборудования при низких температурах требует системного подхода. NSF H1 - это пищевой допуск, а не морозостойкость, поэтому его проверяют отдельно от температурного диапазона. Синтетические базовые масла (PAO и аналоги) с высоким viscosity index обеспечивают текучесть при −40…−50 °C и ниже, тогда как минеральные масла загустевают и теряют защитную способность.
Водостойкость (water washout менее 4–6%) - не менее важный параметр для холодильных и моечных зон, иначе смазка быстро вымывается. Консистенция NLGI подбирается не универсально, а по типу узла и температуре: для низких температур часто выбирают более мягкие классы (NLGI 0–1) вместо стандартного NLGI 2.
Перед покупкой смазки используйте предложенный чек-лист: уточните минимальную температуру узла, наличие воды, тип узла, требования пищевой безопасности и совместимость с материалами. Если есть сомнения - проконсультируйтесь с техническим отделом поставщика и производителем оборудования. Правильный выбор смазки продлевает ресурс подшипников в 2–3 раза и снижает аварийные остановки на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, оптимизируя режимы резания, СОЖ и тепловой режим.
Узнайте, почему обычная краска не подходит для контакта с расплавленным цинком и как выбрать правильное покрытие для цинка.
Узнайте, как правильно выбрать очиститель для СОЖ и герметиков, чтобы обеспечить эффективную и безопасную очистку лабораторного оборудования.