
Допуск H1 для редукторов: как выбрать смазку и пройти аудит HACCP
Пищевые редукторы работают в сложных условиях: возможен контакт смазки с продуктом, требуется документирование для аудита, нужна гарантия безопасности. Выбор правильной смазки с допуском NSF H1 - это не только техническое решение, но и инструмент управления рисками в рамках системы HACCP. Статья объясняет, что означает H1, почему вязкость подбирается индивидуально, как документировать процесс смазки и какие ошибки приводят к замечаниям на аудите. Информация полезна инженерам, закупщикам и техническим специалистам пищевых производств, которые отвечают за надежность редукторов и соответствие нормам безопасности.
Что означает NSF H1 и почему это важно для редукторов
NSF H1 - это класс, который разрешает применение смазки в местах, где возможен случайный, технически неизбежный контакт с пищевым продуктом.
Ключевое слово - «случайный»: это не прямое внесение смазки в пищу, а риск попадания из-за траектории загрязнения, утечек через уплотнения или неправильного хранения. Максимально допустимая остаточная контаминация продукта составляет 10 мг/кг (10 ppm), что ниже порога, представляющего опасность для здоровья.
Для редукторов в пищевой промышленности H1-статус критичен, потому что редукторное масло находится в непосредственной близости от продуктовой линии. Попадание обычного индустриального масла в продукт нарушит нормы безопасности и вызовет замечание на аудите HACCP. При этом H1 не означает, что смазка «безопасна как пищевой продукт» или может быть добавлена в еду намеренно - это иллюзия, которую надо развеять в начале работы с документацией.
На практике H1-смазки для редукторов изготавливаются на основе синтетических углеводородов (PAO), эфиров или других разрешенных компонентов, которые не накапливаются в организме и имеют низкую острую токсичность. Каждый продукт проходит специальную регистрацию в NSF International и получает сертификат с номером реестра - это документ, который надо запросить у поставщика и приложить к плану HACCP.
Как вязкость редукторного масла связана с типом передачи и температурой
Выбор вязкости ISO VG - один из самых частых источников ошибок.
Закупщики часто берут первый попавшийся H1-продукт, не проверяя, подходит ли он по техническим параметрам редуктору. Результат: перегрев, вымывание, ускоренное окисление, выход из строя.
Для пищевых редукторов в России встречаются следующие стандартные диапазоны вязкости:
ISO VG 68 - низкоскоростные, малонагруженные редукторы, работа при низких температурах (холодильные камеры, морозильники).
ISO VG 150–220 - редукторы среднего диапазона, универсальный выбор для большинства фасовочных и упаковочных линий.
ISO VG 320–460 - тяжелонагруженные редукторы, высокие крутящие моменты, повышенные температуры.
Вязкость должна сверяться с технической документацией на редуктор: там указана рекомендованная марка масла и обычно диапазон от–минус X до плюс Y градусов. Если редуктор работает в холодной зоне (холодильное производство), берут менее вязкое масло; если в горячей (рядом с печами или автоклавами) - более вязкое. Смешивание разных ISO VG без консультации производителя недопустимо.
При замене масла в редукторе важно не просто заменить на H1-вариант той же марки, но убедиться, что базовое масло совместимо. Например, если редуктор был залит минеральным маслом, а вы наливаете ПАО, то без полной промывки редуктора это приведет к выпадению присадок и потере смазывающих свойств. На практике для пищевых редукторов такую совместимость лучше всегда сверять со спецификацией или с технической поддержкой.
Как документировать смазку редактора в рамках HACCP
HACCP (Hazard Analysis and Critical Control Points) - это система управления безопасностью пищи, в которой нужно выявить опасности, определить критические точки контроля (CCP) и задать процедуры верификации.
Смазка редуктора часто является CCP или как минимум Operational Prerequisite Program (OPRP) - это значит, что риск попадания смазки в продукт должен быть оценен и описан.
Вот минимальный набор документов, который потребуется на аудите:
| Документ | Содержание |
|---|---|
| Реестр смазочных точек | Перечень всех редукторов, их местоположение, контакт с продуктом (прямой, косвенный, отсутствует), ответственный за смазку |
| Паспорт H1-смазки | Номер регистрации NSF, базовое масло, класс NLGI (если пластичная), диапазон температур, рекомендации производителя |
| Процедура замены | Описание процесса: очистка редуктора, слив старой смазки, промывка (если требуется), заливка новой, контроль уровня, маркировка и запись в журнал |
| Журнал смазки | Дата замены, объем залитой смазки, фамилия исполнителя, номер партии смазки, подпись. Записи должны вести регулярно, не задним числом |
| Анализ опасностей | Описание риска: где находится редуктор, какова вероятность утечки смазки в продукт, какие являются критические пределы (например, герметичность редуктора, состояние уплотнений) |
| CCP / OPRP | Если редуктор определен как CCP, то нужны критические пределы (например, герметичность 100%), мониторинг (визуальный контроль один раз в смену), корректирующие действия (заменить уплотнение, заменить редуктор) |
На практике большинство замечаний на аудите касаются не самой смазки, а именно документирования. Эксперты HACCP приходят и спрашивают: есть ли журнал? когда последний раз была замена? почему между записями 6 месяцев пауза? где паспорт смазки? ответственный знает, что это H1? - и если ответов нет, это замечание.
Поэтому перед аудитом нужно провести внутреннюю проверку: убедиться, что все журналы заполнены, что на складе хранятся паспорта всех используемых смазок, что ответственные за смазку прошли обучение и знают, почему они используют именно эту смазку. Это занимает 1–2 недели подготовки, но исключает 90% замечаний.
Типичные ошибки при выборе H1-смазки для редукторов
Первая и самая частая ошибка - путаница между H1 и H2.
NSF H2 - это класс для мест, где контакт с пищей исключен, но возможна загрязненность воздуха. Это тоже «пищевая» смазка, но она запрещена для редукторов, расположенных над продуктовой линией. На практике некоторые поставщики предлагают H2-смазку как более дешевый вариант, и закупщики берут ее, потому что не видят разницы. На аудите это выявляется сразу, потому что паспорт смазки содержит номер H2-регистрации, а не H1.
Вторая ошибка - использование универсальной пластичной смазки вместо редукторного масла. Пластичные смазки (NLGI 0, 1, 2) предназначены для подшипников, направляющих, небольших механизмов. В редукторе, где высокие нагрузки и циркуляция масла, пластичная смазка просто вымывается, стекает в картер, и редуктор остается без смазки. Кроме того, пластичные смазки часто имеют загуститель (литий, полимочевина), который при контакте с пищей может дать замечание на аудите, даже если сама смазка H1.
Третья ошибка - смешивание масел без проверки совместимости. Если вы переходите с обычного минерального масла на H1-синтетическое, нужна полная промывка редуктора и полная замена. Частичное смешивание приводит к выпадению присадок, возникновению осадка и потере ресурса смазки.
Четвертая ошибка - игнорирование температурного диапазона. Если редуктор работает в холодной зоне (холодильник), но вы льете масло для горячих зон (ISO VG 320 с высокой температурой застывания), оно загустеет, передача не будет смазываться, редуктор будет перегреваться. На аудите это не вызовет замечание по HACCP, но приведет к отказу оборудования - что еще хуже.
Пятая ошибка - использование смазки с истекшим сроком годности. H1-смазки окисляются и стареют, особенно если хранились при высокой температуре или во влажности. На аудите попросят предъявить сертификаты на партии, и если дата выпуска старше 3–5 лет, это замечание.
Как правильно выбрать редукторное масло H1 по температурному режиму
Температурный диапазон работы редуктора - критический параметр, который нельзя игнорировать.
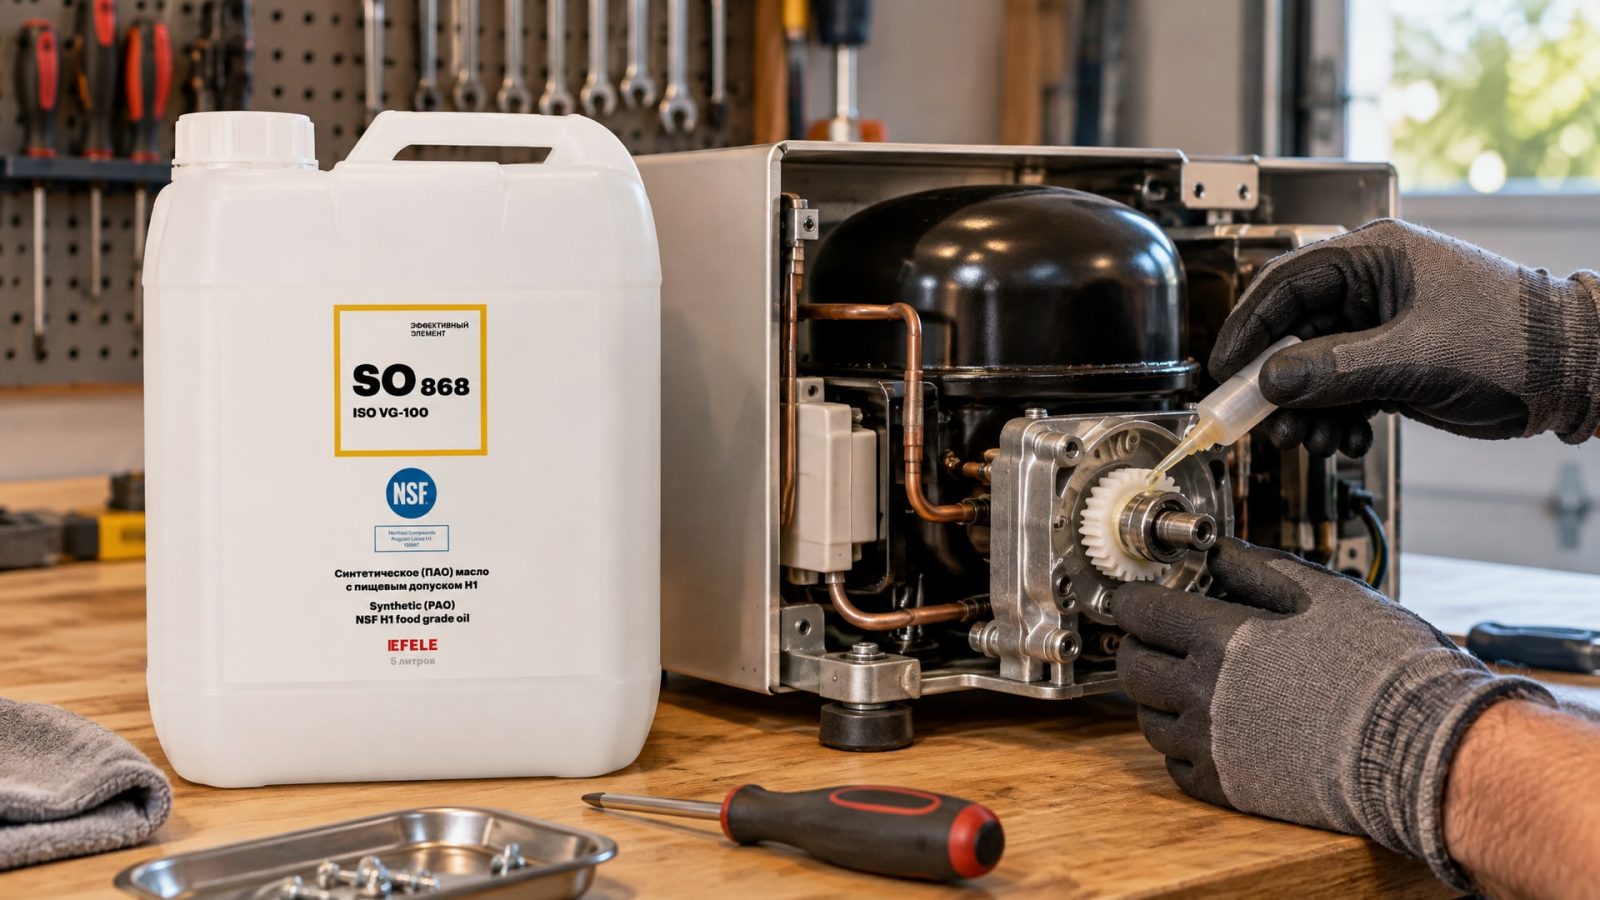
В источниках редукторные масла указывают три ключевые температуры:
1. Температура застывания - минимальная температура, при которой масло течет. Если редуктор стоит в холодильной камере при минус 15°C, а масло застывает при минус 10°C, пуск редуктора будет затруднен, давление не нарастет, и редуктор останется без смазки в критический момент.
2. Кинематическая вязкость при 40°C и 100°C - это показывает, как меняется текучесть масла при нагреве. Для редукторов принято указывать ISO VG при 40°C; при 100°C вязкость снижается, и это нормально. Если при 100°C вязкость падает слишком сильно (индекс вязкости ниже 80–90), масло при перегреве начнет вымываться из зазоров, и редуктор выйдет из строя.
3. Температура воспламенения - это показатель окисляемости и влияет на ресурс. Для пищевых H1-масел обычно указывается выше 200°C, что указывает на хороший запас.
На практике при подборе масла для редуктора рекомендуется взять техпаспорт редуктора, найти там рекомендованное масло (обычно там написано что-то вроде «ISO VG 220, минимум –10°C»), и затем найти H1-аналог с таким же или лучшим температурным диапазоном. Для холодильных производств часто используют EFELE SO-868 или аналоги на основе ПАО с температурой застывания минус 20–30°C и ISO VG 220.
Если же редуктор работает в нормальных условиях (18–25°C), то подойдет масло с диапазоном минус 5…плюс 60°C и вязкостью ISO VG 150–220.
Роль ISO 21469 и отличие от NSF H1
ISO 21469 - это международный стандарт, который определяет гигиенические требования к производству и обращению со смазками, предназначенными для применения в пищевой промышленности.
Это NOT критерий для выбора продукта конечным потребителем, а скорее стандарт, которому должен соответствовать производитель смазки.
ISO 21469 включает требования к:
Чистоте сырья и отсутствию вредных примесей.
Процедурам производства, предотвращающим загрязнение.
Упаковке, хранению и доставке.
Документированию и трассировке.
NSF H1, в свою очередь, - это конкретный допуск на применение в условиях возможного контакта с пищей. Продукт может быть ISO 21469, но не иметь H1 (например, если он предназначен для прямого контакта - категория 3H). И наоборот, продукт может иметь H1, но не быть ISO 21469-сертифицированным (если производитель выбрал другую схему качества).
На практике при выборе H1-смазки для редуктора стоит проверить, что продукт имеет оба сертификата - это говорит о более высоком уровне контроля качества. Но если есть только H1 с полным набором паспортов и тестовых отчетов, это тоже приемлемо.
При аудите эксперты обычно не требуют ISO 21469 от закупщика, но если вы его предъявите, это будет плюсом при оценке системы управления поставками.
Инструкция: замена смазки в редукторе без нарушения HACCP
Замена смазки в редукторе пищевого производства - это не просто слить старое масло и налить новое.
Каждый шаг должен быть задокументирован и согласован с процедурой HACCP.
Подготовка:
Остановить оборудование и обесточить редуктор.
Дать ему остыть до температуры ниже 50°C (чтобы не получить ожоги).
Убедиться, что новая смазка лежит на складе, паспорт проверен, номер партии совпадает с закупочным документом.
Слив старого масла:
Подставить поддон емкостью не менее 150–200% от объема редуктора (чтобы не пролить на пол).
Открыть сливную пробку, слить масло полностью.
Запечатать старое масло в герметичный контейнер и вывезти на утилизацию (не выливать в раковину или в грунт).
Протереть сливную пробку и отверстие чистой тряпкой (без лохмотьев, которые могут попасть внутрь).
Промывка редуктора (если переход с другого масла):
Залить редуктор новым маслом примерно на 20% объема.
Закрыть крышку, включить редуктор на холостом ходу на 5–10 минут.
Остановить редуктор, дать маслу стечь в поддон (это промывочное масло, его выпустить).
Повторить цикл еще 1–2 раза, пока масло не станет прозрачным.
Это нужно делать только при переходе с минерального масла на синтетическое или наоборот. Если меняете в пределах одного типа (H1 PAO на H1 PAO), промывка не обязательна.
Заливка нового масла:
Залить новое масло через верхний люк или воронку.
Залить до отметки, указанной в техпаспорте редуктора (обычно это уровень масла в масляной ванне, видимый через мерное стекло).
Не переливать: избыток масла приведет к перегреву и вспениванию, недостаток - к вымыванию смазки.
Закрыть люк, завернуть пробку воздухообмена (если есть).
Контроль и документирование:
Включить редуктор на холостом ходу на 5 минут, проверить отсутствие утечек из уплотнений.
Проверить температуру редуктора: она должна прийти в норму за 20–30 минут. Если редуктор греется выше нормы - остановить и проверить, не залили ли масло неправильно.
Записать в журнал смазки: дату, время, объем залитого масла, номер партии, фамилию исполнителя, подпись.
Прикрепить этикетку на редуктор с датой последней замены (красная этикетка, чтобы видно было издалека).
После замены:
Проверить масло визуально через мерное стекло один раз в неделю на предмет потемнения, вспенивания или попадания воды.
Если заметны вспенивание или помутнение, это признак неправильного типа масла или смешивания. Остановить оборудование и заменить.
Весь процесс должен занять 1–1,5 часа для редуктора среднего размера (0,5–2 л масла). Если редуктор выше, то времени больше.
Часто задаваемые вопросы
Что будет, если я использую обычное редукторное масло без H1?
На первые месяцы редуктор будет работать нормально - выход из строя выявится на следующем аудите HACCP, когда аудитор проверит паспорт смазки. Это будет расценено как нарушение документирования и процедуры, и вам выпишут замечание. Если замечание критическое, то может быть рекомендована остановка производства до приведения документов в соответствие с HACCP. На практике это давление на компанию и репутационный риск.
Можно ли смешивать H1-смазки разных производителей?
Если обе смазки имеют одинаковый базовый тип (например, обе ПАО, ISO VG 220, H1), то технически смешивание допустимо. Но на практике для редукторов рекомендуется этого избегать, потому что присадки разных брендов могут несовместимо взаимодействовать. Лучше полностью заменить масло. Если у вас есть сомнения по совместимости - проконсультируйтесь с технической поддержкой производителя смазки или редуктора.
Зачем нужны паспорта всех смазок на складе, если я использую только одну?
Паспорта нужны на аудите HACCP для того, чтобы показать эксперту, что все используемые на предприятии смазки имеют допуск NSF H1 и зарегистрированы. Это доказательство того, что компания контролирует источники поставки и проверяет качество. Если на складе лежит смазка без паспорта или с истекшим сроком, это замечание.
Почему H1-смазки дороже обычных редукторных масел?
H1-смазки дороже, потому что состав ограничен разрешенными компонентами, продукт проходит отдельные тесты на безопасность и регистрацию в NSF International. Кроме того, производство H1-смазок требует отдельных линий и процедур контроля, чтобы избежать загрязнения. На практике разница в цене составляет 20–40% к аналогичному нетехпищевому маслу, но это требуемые затраты на соответствие HACCP.
Что делать, если в редуктор попало какое-то количество воды или грязи?
Это опасная ситуация, которая может привести к коррозии и выходу из строя редуктора. Нужно немедленно остановить оборудование, слить масло полностью, визуально осмотреть редуктор на предмет ржавчины (если есть - нужна промывка и, возможно, ремонт), промыть редуктор чистым маслом 1–2 раза, а затем залить свежее масло. Записать этот инцидент в журнал и уведомить производственный отдел - возможно, нарушена герметичность корпуса редуктора и нужна проверка уплотнений.
Заключение
Выбор смазки с допуском NSF H1 для пищевого редуктора - это не просто техническое решение, а обязательный элемент системы HACCP. H1 означает, что смазка прошла тесты на безопасность и разрешена для применения в условиях случайного контакта с пищей, но это не гарантирует автоматическое прохождение аудита. Успех зависит от того, насколько хорошо вы документируете процесс: реестр смазочных точек, журнал замен, паспорта продуктов, процедуры и корректирующие действия.
Подбор вязкости и типа масла должен соответствовать техническим требованиям редуктора (ISO VG, температурный диапазон, базовое масло), а не только наличию H1. Ошибки на этом этапе приводят не к замечаниям по HACCP, а к отказам оборудования. Проверьте техпаспорт редуктора, найдите информацию о рекомендуемом масле, запросите у поставщика H1-аналог с сертификатом NSF, приложите паспорт к системе управления смазкой и обучите персонал. Это займет неделю подготовки, но исключит 95% замечаний на аудите и обеспечит надежную работу редуктора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте анаэробный фиксатор резьбы правильно: узнайте, как учесть диаметр, температуру и тип металла для надежного соединения.
Выбирайте смазку для низких температур, которая обеспечит надежную работу фасовочного оборудования в холодных условиях без потери свойств.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, оптимизируя режимы резания, СОЖ и тепловой режим.