
Антипригарное покрытие оборудования для упаковки нетканых материалов
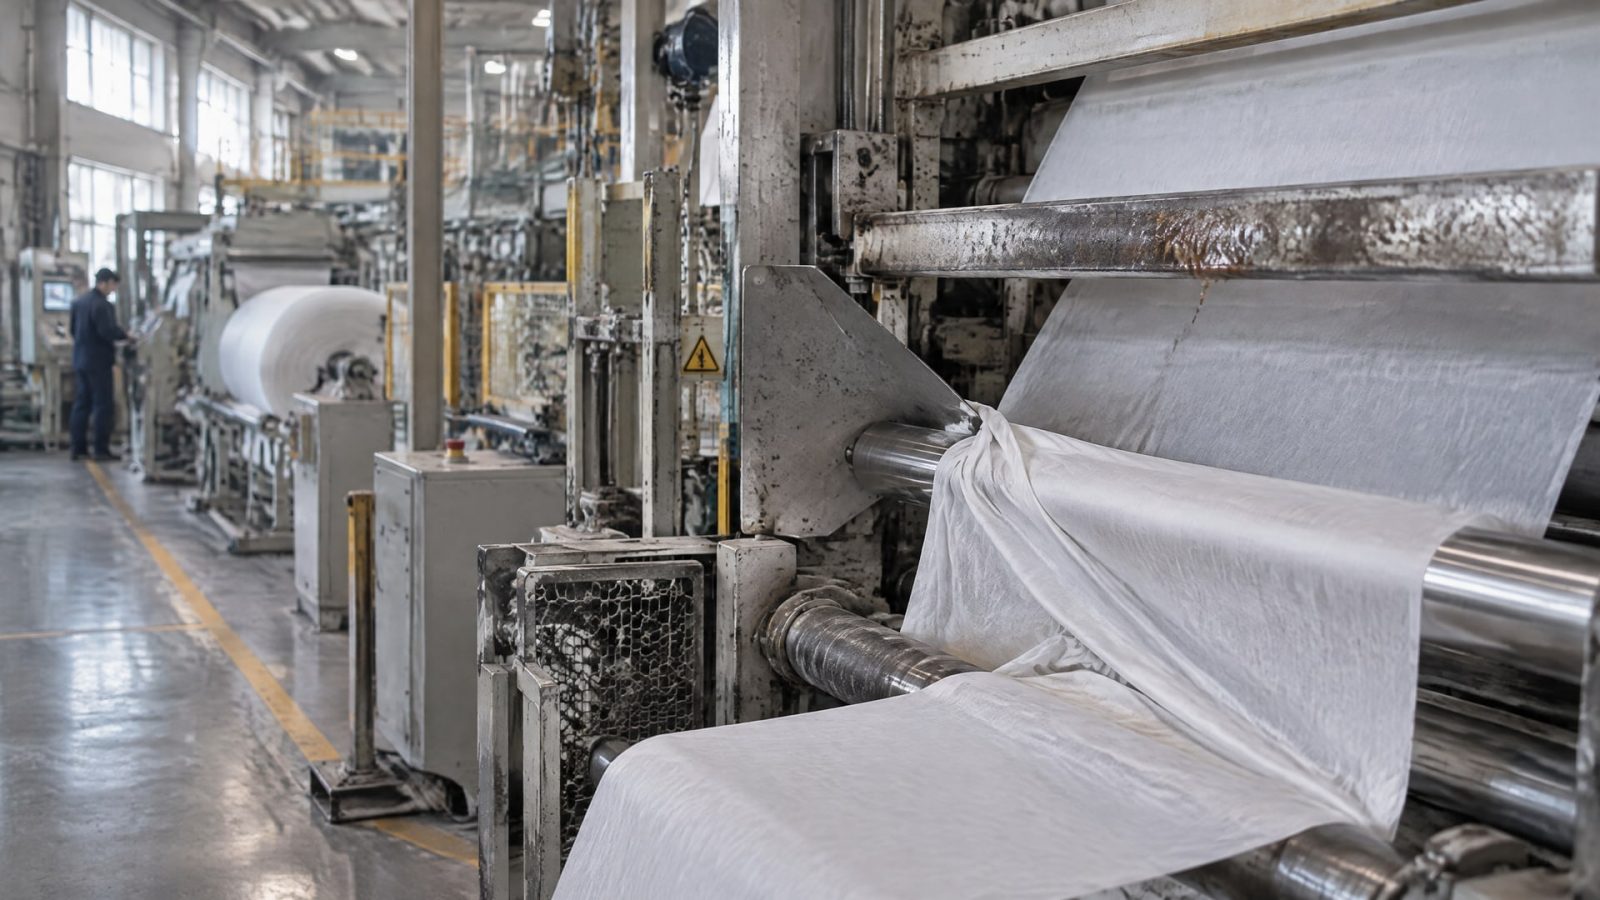
Если нетканое полотно прилипает к направляющим или пригорает к горячим элементам, решение зависит от зоны контакта. Для запаечных ножей и термоэлементов применяют антипригарное покрытие оборудования, а для направляющих и роликов подбирают сухое покрытие с нужным сочетанием разделительного эффекта и низкого трения. Обычная смазка не всегда подходит: она может мигрировать на материал или загрязнять его.
Статья поможет инженерам и техническим специалистам определить источник налипания, выбрать тип покрытия для конкретного узла и подготовить поверхность перед нанесением. Закупщикам она даст ориентиры для сравнения технических требований: тип контакта, адгезия покрытия, условия работы, санитарные ограничения и параметры пластичной смазки для сопутствующих узлов.
Почему возникает прилипание нетканого материала
Налипание проявляется по-разному: полотно задерживается на направляющей, переносит на поверхность остатки клея или загрязнений либо прилипает к нагретому элементу.
Поэтому сначала важно определить не только место остановки материала, но и характер контакта. Для направляющей, ролика, уплотнительной поверхности и запаечного узла нужны разные решения.
Если материал пристает к горячей поверхности, проверяют состояние запаечных ножей и термоэлементов. Для таких зон применяют антипригарные покрытия, которые уменьшают налипание и помогают сократить простои из-за очистки узла. Если полотно задерживается на роликах или направляющих, важны одновременно стабильное прохождение материала и защита поверхности от износа.
Покрытие должно решать задачу, не ухудшая подачу полотна. Для нетканых материалов значимы как снижение прилипания клеев и остатков, так и сохранение тяги при движении. Поэтому оценивать только свойство «не липнет» недостаточно: слой, подходящий для разделения материала с горячей поверхностью, может не обеспечить нужное сцепление при транспортировке.
Перед выбором полезно зафиксировать:
На какой поверхности возникает прилипание нетканого материала.
Нагревается ли эта поверхность и относится ли она к запаечной зоне.
Появляются ли на покрытии остатки клея или другие загрязнения.
Нарушается ли подача полотна после нанесения уже применяемых составов.
Как часто узел приходится очищать и когда возникает остановка оборудования.
Такой осмотр помогает отделить проблему налипания от неисправности подачи или износа детали. Если причина связана с горячей поверхностью, проверяют применимость антипригарного покрытия. Для скользящего контакта рассматривают сухое покрытие, характеристики которого соответствуют одновременно условиям трения и требованиям к прохождению полотна.
Как выбрать антипригарное покрытие оборудования по зоне контакта
Антипригарное покрытие оборудования подбирают по функции узла, а не только по названию материала.
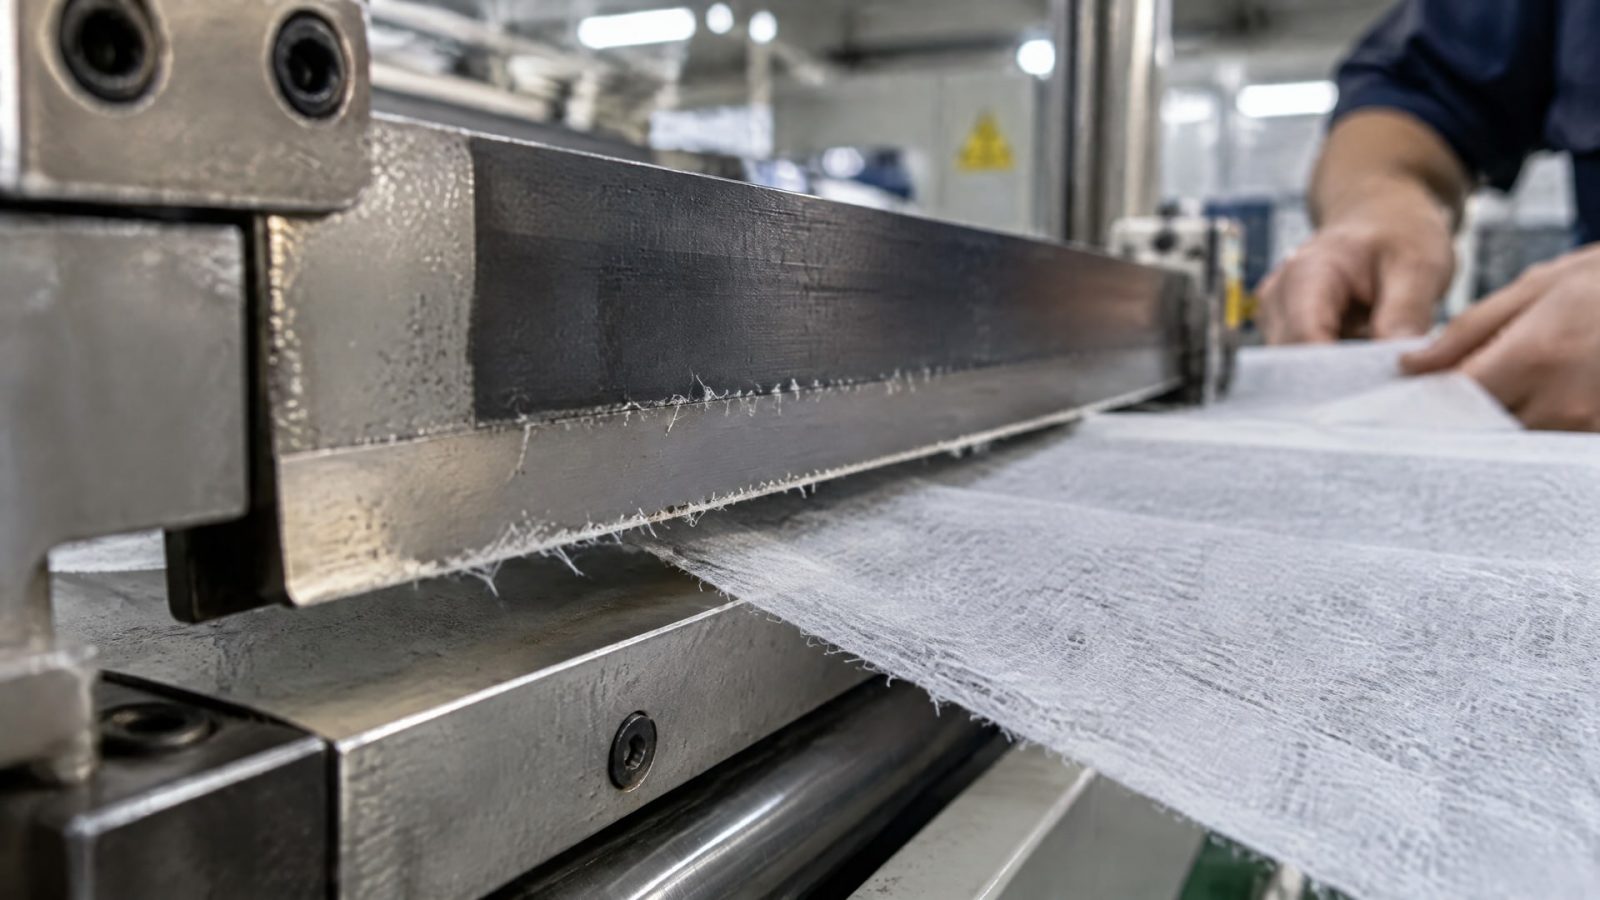
Для запаечных ножей и термоэлементов приоритетом становится release-эффект, то есть снижение склонности материала и его остатков удерживаться на поверхности. Для роликов и направляющих дополнительно оценивают трение, износ и влияние слоя на движение полотна.
Сухие покрытия и антифрикционные слои применяют там, где нежелателен перенос жидкой или пластичной смазки. Их свойства связаны, в частности, с низкой поверхностной энергией и низкой сдвиговой прочностью слоя. Это помогает материалу отделяться от поверхности, но не означает, что любое покрытие одновременно обеспечит максимальное разделение и нужное сцепление при подаче.
| Зона упаковочного узла | Что требуется оценить |
|---|---|
| Запаечный нож или термоэлемент | Уменьшение налипания на горячей поверхности |
| Направляющая | Прохождение полотна и снижение трения |
| Ролик | Стабильная подача, разделительный эффект и защита от износа |
| Уплотнительная поверхность | Налипание остатков и совместимость покрытия с режимом узла |
Не следует переносить решение с одного узла на другой без проверки. Например, покрытие, рассчитанное на разделение материала с нагретой поверхностью, не обязательно подойдет для направляющей, где важно не нарушить движение полотна. И наоборот, слой с низким трением может не обеспечить нужный release-эффект на запаечном элементе.
Сухое антифрикционное покрытие также не следует выбирать только по признаку «скользкое». Для нетканого полотна важно понять, будет ли оно отделяться от рабочей поверхности и сохранится ли управляемая подача. Практический критерий - результат работы конкретной пары «поверхность узла - материал» при штатном режиме оборудования.
Подготовка поверхности и нанесение покрытия
Состояние основы напрямую влияет на сцепление покрытия с деталью и долговечность слоя.
До нанесения поверхность тщательно очищают и обезжиривают. Если этот этап пропустить, загрязнения могут помешать адгезии, а покрытие будет работать нестабильно. Для усиления сцепления в зависимости от материала и технологии применяют пескоструйную обработку или фосфатирование.
Рекомендуемая толщина пленки для покрытий, используемых в упаковочном оборудовании, составляет 5-20 мкм. Это диапазон для указанной группы покрытий, а не универсальный допуск для любой детали или технологии. Конкретный способ нанесения и параметры процесса сверяют с технической спецификацией выбранной системы и требованиями к поверхности.
Покрытие наносят распылением, окунанием, центрифугированием или кистью. Выбор метода зависит от геометрии детали и возможности равномерно обработать рабочую зону. Для узких участков и сложной формы важно проверить, что слой не пропускает зоны контакта и не образует наплывов, способных повлиять на работу механизма.
Перед запуском узла оценивают состояние нанесенного слоя и движение материала. Проверяют, что полотно проходит без задержек, покрытие не переносится на материал, а обработанная поверхность сохраняет нужный разделительный эффект. Если после нанесения ухудшилась подача, это не повод автоматически увеличивать толщину: сначала нужно сверить технологию подготовки и нанесения, а затем оценить соответствие покрытия функции узла.
При обслуживании также учитывают, что очистка детали может повредить рабочий слой. Порядок очистки и восстановления покрытия задают с учетом примененной системы. Универсальный способ обслуживания без данных о составе и технологии наносить нельзя: избыточная механическая обработка или неподходящие средства могут изменить поверхность и снизить адгезию.
Когда нужна смазка для упаковочного оборудования
Смазка для упаковочного оборудования нужна прежде всего узлам трения, а не как универсальный способ устранить прилипание полотна.
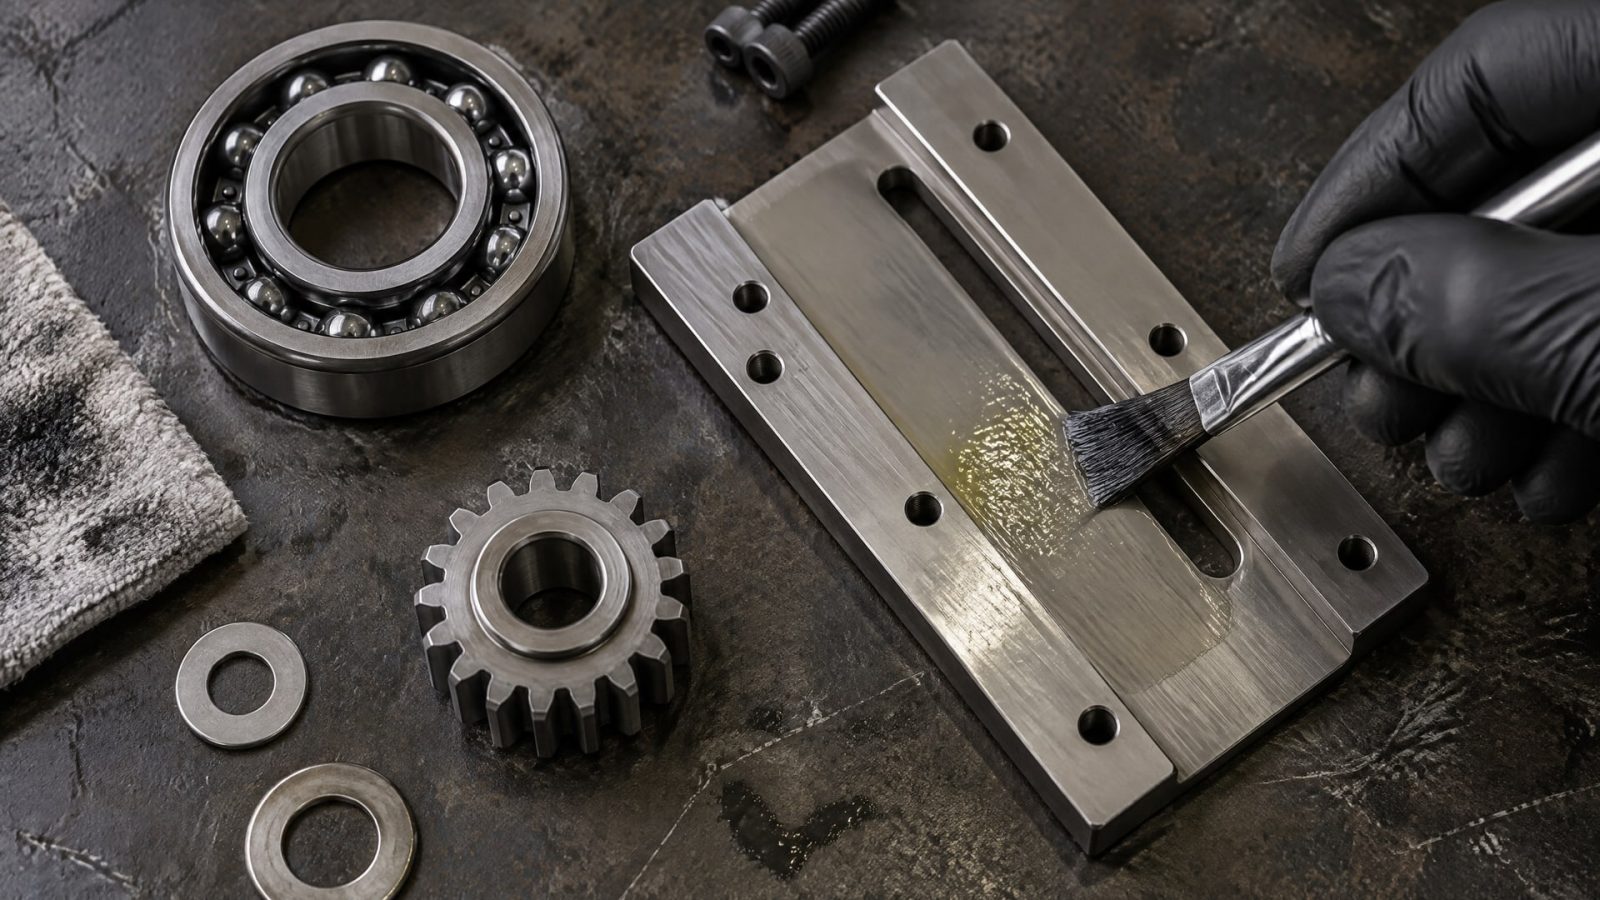
Если полотно контактирует с запаечной поверхностью или направляющей и на него могут перейти остатки смазки, следует рассмотреть сухое покрытие. Для подшипников и других смазываемых узлов выбор делают отдельно, по условиям работы и требованиям производителя оборудования.
Для пластичной смазки NLGI обозначает класс консистенции, а не температурную стойкость и не степень липкости. Например, в шкале NLGI используются классы 0, 1, 2 и 3. В данных по worked penetration для NLGI 2 приведены значения 295-265, для NLGI 3 - 250-220; метод определения указан в DIN ISO 2137. Эти значения помогают различать консистенцию, но сами по себе не определяют пригодность смазки для конкретного упаковочного узла.
Подбирать смазку следует по характеристикам и назначению узла, учитывая его рабочие условия, материалы деталей и вероятность контакта смазочного материала с продуктом или первичной упаковкой. Если такой контакт возможен, проверяют санитарные требования. Допуск NSF H1 относится к смазкам, для которых допускается только случайный контакт с пищей; он не разрешает прямое соприкосновение.
Для узлов с требованиями к санитарной совместимости также учитывают ISO 21469, если соответствие этому стандарту требуется для применения. При этом ни наличие допуска, ни класс NLGI не заменяют проверки совместимости с конкретными материалами и рабочими условиями. В документации должны быть указаны свойства именно той смазки, которую планируют применять.
Как проверить результат и подобрать решение для узла
После выбора покрытия оценивают его работу в конкретной зоне, а не только внешний вид поверхности.
Проверяют, уменьшилось ли прилипание, не ухудшилась ли подача полотна, не накапливаются ли остатки на направляющих и горячих элементах. Для сопоставления результатов полезно фиксировать одинаковые наблюдаемые признаки: частоту очистки, наличие переносимых загрязнений и стабильность движения материала.
Если проблема сохраняется, повторно определяют место контакта и выясняют, не изменились ли условия работы узла. Причиной может быть неподходящая функция покрытия, недостаточная подготовка поверхности или неверный способ нанесения. Не стоит автоматически наносить дополнительный слой: рекомендованная толщина пленки для рассматриваемых покрытий составляет 5-20 мкм, а увеличение толщины без учета технологии может не улучшить разделение.
В закупочной документации удобно разделить требования на три группы:
Назначение узла: запаечная зона, направляющая, ролик или смазываемая пара.
Функция материала: release, снижение трения или сочетание этих свойств.
Условия применения: подготовка поверхности, способ нанесения, санитарные ограничения и требования к контакту с нетканым полотном.
Такое описание упрощает сравнение решений и снижает риск выбора только по общему обозначению «антипригарное». Техническому специалисту важно проверить поведение покрытия в реальном узле, а снабженцу - сверить спецификацию с этими требованиями. Если рассматривается сетка с антипригарным покрытием для оборудования, отдельно выясняют, предусмотрена ли такая конструкция для конкретного контакта: приведенные параметры покрытия нельзя автоматически переносить на сетчатые элементы.
Часто задаваемые вопросы
Как устранить пригорание в упаковке?
Сначала определяют, к какой поверхности прилипает материал: к запаечному ножу, термоэлементу, ролику или направляющей. Для горячих зон рассматривают антипригарное покрытие, для скользящих контактов - сухое покрытие с подходящими антифрикционными и разделительными свойствами. Перед нанесением поверхность очищают и обезжиривают.
Подойдет ли смазка для упаковочного оборудования от прилипания полотна?
Не всегда. Смазка нужна смазываемым узлам трения, но при контакте с нетканым материалом она может переноситься на полотно. Для горячих запаечных элементов и поверхностей, где важен чистый release, обычно рассматривают сухое или антипригарное покрытие. Решение зависит от места контакта и функции узла.
Что означает класс NLGI 2?
NLGI 2 - класс консистенции пластичной смазки, а не температурный рейтинг и не показатель липкости. В данных по worked penetration для этого класса приведен диапазон 295-265 по методу DIN ISO 2137. Выбирать смазку только по классу NLGI нельзя: нужно учитывать назначение узла и остальные требования к материалу.
Подойдет ли сетка с антипригарным покрытием для оборудования?
Это зависит от того, какую функцию выполняет сетка и как она контактирует с нетканым полотном. Важно проверить, поможет ли покрытие отделению материала и не ухудшит ли его подачу. Параметры, указанные для антипригарных покрытий упаковочных узлов, сами по себе не подтверждают пригодность конкретной сетчатой конструкции.
Заключение
Прилипание и пригорание нетканых материалов устраняют подбором покрытия по зоне контакта: для горячих запаечных элементов рассматривают антипригарные решения, для направляющих и роликов - сухие покрытия, которые обеспечивают нужный release и не мешают подаче полотна. Смазка для упаковочного оборудования предназначена для соответствующих узлов трения и не должна автоматически рассматриваться как средство от налипания.
Следующий шаг - определить контактную поверхность, зафиксировать условия ее работы и проверить техническую спецификацию выбранного покрытия. До нанесения поверхность очищают и обезжиривают, а затем оценивают прохождение материала и результат в рабочем узле.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия на основе графита и PTFE: сравнение характеристик, преимуществ и областей применения для выбора оптимального решения.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы снизить риск прикипания гаек на шпильках, и какие материалы подходят для резьбового крепежа.
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия распылением на детали, которые нельзя нагревать.