
Твердые смазочные покрытия на основе графита: преимущества перед PTFE-решениями
Графитовые твердые смазочные покрытия выбирают для узлов, где важны сухое скольжение, работа при высокой температуре или электрическая проводимость пленки. PTFE-покрытия подходят для других условий: в технической документации на отдельные составы указан диапазон от -100 °C до +200 °C. Поэтому выбор между графитом и PTFE зависит от температуры, требований к трению, свойств подложки и режима нанесения.
Статья поможет инженерам, техническим специалистам и снабженцам сопоставить эти варианты для промышленного оборудования. Разберем, в чем различаются их рабочие условия, как оценивать характеристики графитового покрытия и почему результат зависит не только от состава, но и от подготовки поверхности.
Как работают графитовые твердые смазочные покрытия
Графитовое покрытие формирует на поверхности сухую смазочную пленку.
Такой вариант рассматривают, когда масло или пластичная смазка нежелательны, например из-за риска загрязнения, миграции смазочного материала или необходимости поддерживать чистоту узла. В отличие от жидкой смазки, пленка после нанесения не остается маслянистой на ощупь, но это не означает, что любой состав можно наносить без подготовки и отверждения.
Покрытие предназначено для снижения трения в контактирующих деталях, а не для декоративной отделки. Поэтому при подборе важны не только цвет и наличие графита в составе, но и связующее, способ нанесения, подготовка подложки и режим формирования пленки. В технических листах графитовых составов встречаются нанесение кистью, окунанием, распылением или валиком. Конкретный способ зависит от продукта и геометрии детали.
У отдельных сухих графитовых смазок заявлен коэффициент трения 0,123. Это значение нельзя переносить на все графитовые покрытия: результат относится к конкретному составу и условиям измерения. Для производственного узла нужно сверить данные технической документации с материалом деталей и режимом контакта.
Графитовая пленка может быть электропроводной. Это преимущество для отдельных узлов, где требуется совместить смазывание с проводимостью, но ограничение для оборудования, которому нужна электроизоляция. Проводимость необходимо проверять по техническим данным конкретного покрытия, а не предполагать по одному названию материала.
Графит или PTFE-покрытие: сравнение по температуре и трению
Различие между графитом и PTFE удобнее оценивать по назначению и подтвержденным параметрам.
Для отдельных графитовых промышленных составов указана работоспособность до 400 °C в воздухе и выше 1200 °C в инертной или восстановительной среде. В технической документации на один PTFE-состав приведен диапазон от -100 °C до +200 °C. Это характеристики отдельных продуктов, а не универсальные пределы для всех покрытий соответствующих типов.
| Критерий | Графитовое покрытие | PTFE-покрытие |
|---|---|---|
| Температурные условия | Для отдельных составов указана работа до 400 °C в воздухе и выше 1200 °C в инертной или восстановительной среде | Для отдельного состава указан диапазон от -100 °C до +200 °C |
| Коэффициент трения | Для одного сухого графитового состава заявлено значение 0,123 | Сопоставимого значения в материалах по теме нет |
| Электрические свойства | Некоторые составы электропроводны | Характеристики нужно проверять по документации конкретного продукта |
| Подходящие задачи | Сухие узлы, высокие температуры, отдельные задачи с требованием к проводимости | Сухое скольжение при умеренных температурах, когда важны свойства конкретной PTFE-системы |
Низкое трение само по себе не определяет лучший вариант. Если узел работает при высокой температуре, температура эксплуатации может стать главным критерием выбора. Если важнее скользящие свойства при более умеренном тепловом режиме, сравнивают конкретные PTFE- и графитовые системы по техническим листам. Не следует считать, что графит всегда дает меньшее трение или что PTFE подходит для любых нагрузок.
Для закупщика практический вывод прост: сравнивать нужно не условные «графит» и «тефлон», а покрытия с подтвержденными характеристиками. В спецификации стоит зафиксировать температуру, контактные материалы, требования к электрической проводимости и способ нанесения. Если этих данных нет, одного названия состава для обоснованного выбора недостаточно.
Где графитовые покрытия применяют на оборудовании
Графитовые сухие пленки рассматривают для механизмов, где нежелательны масло и пластичная смазка, а также для высокотемпературных узлов.
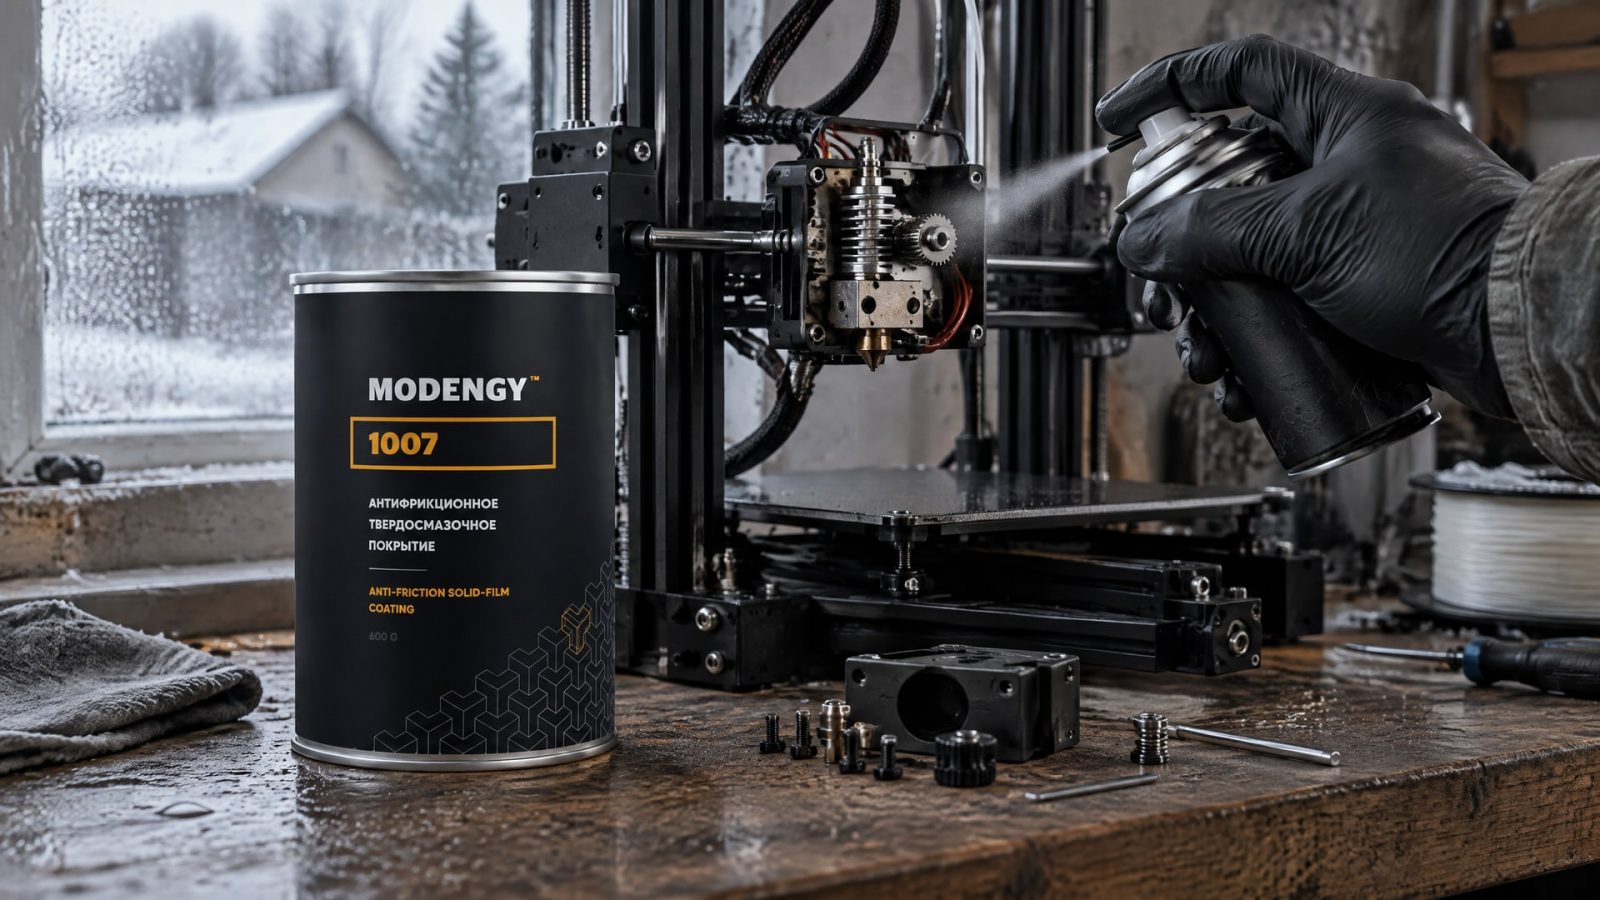
Для открытых механизмов сухое покрытие может быть предпочтительнее масляной смазки, если важно уменьшить миграцию масла и загрязнение пылью. Однако такой выбор не отменяет требований к подготовке поверхности и соблюдению технологии нанесения.
При сравнении смазочных покрытий для машин учитывают материал деталей, нагрузку, температуру, наличие загрязнений и доступность узла для нанесения. Отдельно проверяют, не требуется ли электрическая изоляция: некоторые графитовые пленки проводят ток. Если узел включает несколько материалов, совместимость покрытия с каждой подложкой нужно подтвердить до обработки всей партии.
Для антипригарных покрытий оборудования важен и характер контакта с обрабатываемым материалом. В упаковочных машинах при работе с нетканым материалом может возникать проблема пригорания к деталям. В таком применении используют MODENGY 1007, графитовое твердосмазочное покрытие: оно применяется для исключения пригорания нетканого материала в упаковочном оборудовании и демонстрирует преимущество перед традиционными PTFE-решениями в этой задаче.
Графитовое покрытие не следует воспринимать как универсальную замену жидкой смазке или PTFE. В одних узлах решающим становится температурный режим, в других - необходимость сухой пленки или электрической проводимости. До выбора полезно описать условия контакта и сверить их с назначением конкретного состава.
Подготовка поверхности и нанесение покрытия
Перед нанесением поверхность очищают, высушивают и обезжиривают.
Остатки загрязнений и влаги мешают формированию покрытия и ухудшают его адгезию, то есть сцепление пленки с подложкой. Для пористых оснований может потребоваться дополнительный прогрев, чтобы удалить влагу и загрязнения. Подготовка особенно важна, если детали работают в условиях трения и износа.
После подготовки выбирают способ нанесения, предусмотренный для конкретного состава: это может быть кисть, окунание, распыление или валик. Затем выдерживают указанный производителем режим сушки или отверждения. Эти этапы нельзя считать взаимозаменяемыми: если техническая документация требует термообработки, простого высыхания при комнатной температуре может быть недостаточно.
В документации на отдельные графитовые системы встречаются режимы 90 минут при температуре подложки 180 °C или 60 минут при 200 °C. У других составов указана быстрая сушка: 5 минут до высыхания «на ощупь» и 30 минут до готовности к работе. Эти значения относятся к разным продуктам и не образуют единого режима для всех графитовых покрытий.
Перед запуском серийного нанесения целесообразно обработать пробную деталь и проверить, как сформировалась пленка на выбранной подложке. Инженер сверяет процедуру с технической документацией покрытия, а снабженец уточняет, какие средства подготовки и оборудование для нанесения потребуются. Такой порядок снижает риск получить покрытие с недостаточной адгезией из-за неподходящего процесса.
Как выбрать твердое смазочное покрытие для производственной задачи
Начинать выбор стоит с условий узла, а не с предпочтения одного материала.
Зафиксируйте диапазон рабочих температур, контактные материалы, наличие жидких смазок и загрязнений, требования к электропроводности, доступный способ нанесения. Затем сопоставьте эти условия с данными технической документации на конкретное покрытие.
При сравнении графитовых и PTFE-систем используйте несколько критериев:
Температурный диапазон, указанный для конкретного продукта.
Коэффициент трения и условия, при которых его определяли.
Адгезия к материалу детали и требования к предварительной обработке.
Стойкость пленки к износу в предполагаемом режиме контакта.
Электрические свойства, если важны проводимость или изоляция.
Способ нанесения и требуемый режим сушки или отверждения.
Универсального отраслевого стандарта, который сам по себе определял бы превосходство графита над PTFE, в рассматриваемых технических материалах нет. Поэтому сравнивают измеряемые параметры покрытия и условия испытаний. В частности, коэффициент трения без указания методики и условий контакта не позволяет надежно прогнозировать поведение пленки в конкретном механизме.
Для обоснованного решения подберите несколько покрытий с подходящими характеристиками и проверьте их на представительном узле или образце. Если оборудование требует электроизоляции, исключите из рассмотрения составы с подтвержденной проводимостью. Если процесс включает высокие температуры, проверьте, что режим эксплуатации укладывается в данные именно выбранного продукта.
Часто задаваемые вопросы
Чем графитовое покрытие отличается от PTFE-покрытия?
Различаются температурные возможности, электрические свойства и характеристики отдельных составов. Для графитовых покрытий в документации встречаются режимы до 400 °C в воздухе и выше 1200 °C в инертной или восстановительной среде; для одного PTFE-состава указан диапазон от -100 °C до +200 °C. Сравнивать нужно конкретные технические листы.
Можно ли нанести твердое смазочное покрытие на загрязненную поверхность?
Нет, поверхность перед нанесением должна быть чистой, сухой и обезжиренной. Загрязнения и влага могут ухудшить адгезию пленки и снизить ее ресурс. Для пористых оснований иногда нужен дополнительный прогрев. Также необходимо соблюдать указанные для конкретного состава способ нанесения и режим сушки или отверждения.
Подходит ли графитовое покрытие для узлов, которым нужна электроизоляция?
Не обязательно. Некоторые графитовые покрытия электропроводны, поэтому их нельзя выбирать для электроизоляции без проверки технических данных. Если изоляционные свойства принципиальны, сначала уточните электрические характеристики конкретного состава и убедитесь, что они соответствуют требованиям узла.
Нужно ли термоотверждение для графитового покрытия?
Это зависит от состава. В документации на отдельные продукты указаны режимы 90 минут при 180 °C или 60 минут при 200 °C, тогда как для других приведены более короткие сроки сушки. Следуйте технической документации выбранного продукта: переносить режим одного состава на другой нельзя.
Заключение
Графитовые твердые смазочные покрытия особенно интересны для сухих узлов и задач, где требуются высокая температура или электрическая проводимость пленки. PTFE-системы могут быть подходящим решением для сухого скольжения при более умеренных температурах. Преимущество каждого варианта определяется условиями эксплуатации и подтвержденными параметрами конкретного состава.
Следующий шаг для инженера - зафиксировать температуру, материалы контактирующих деталей, требования к трению и электрическим свойствам. Затем сопоставьте эти данные с технической документацией покрытий и проверьте выбранную технологию на пробной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать покрытие для задвижек, чтобы снизить риск прикипания гаек на шпильках, и какие материалы подходят для резьбового крепежа.
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия распылением на детали, которые нельзя нагревать.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и выберите вибростойкий крепеж.