
Покрытие для задвижек: как снизить риск прикипания гаек на шпильках
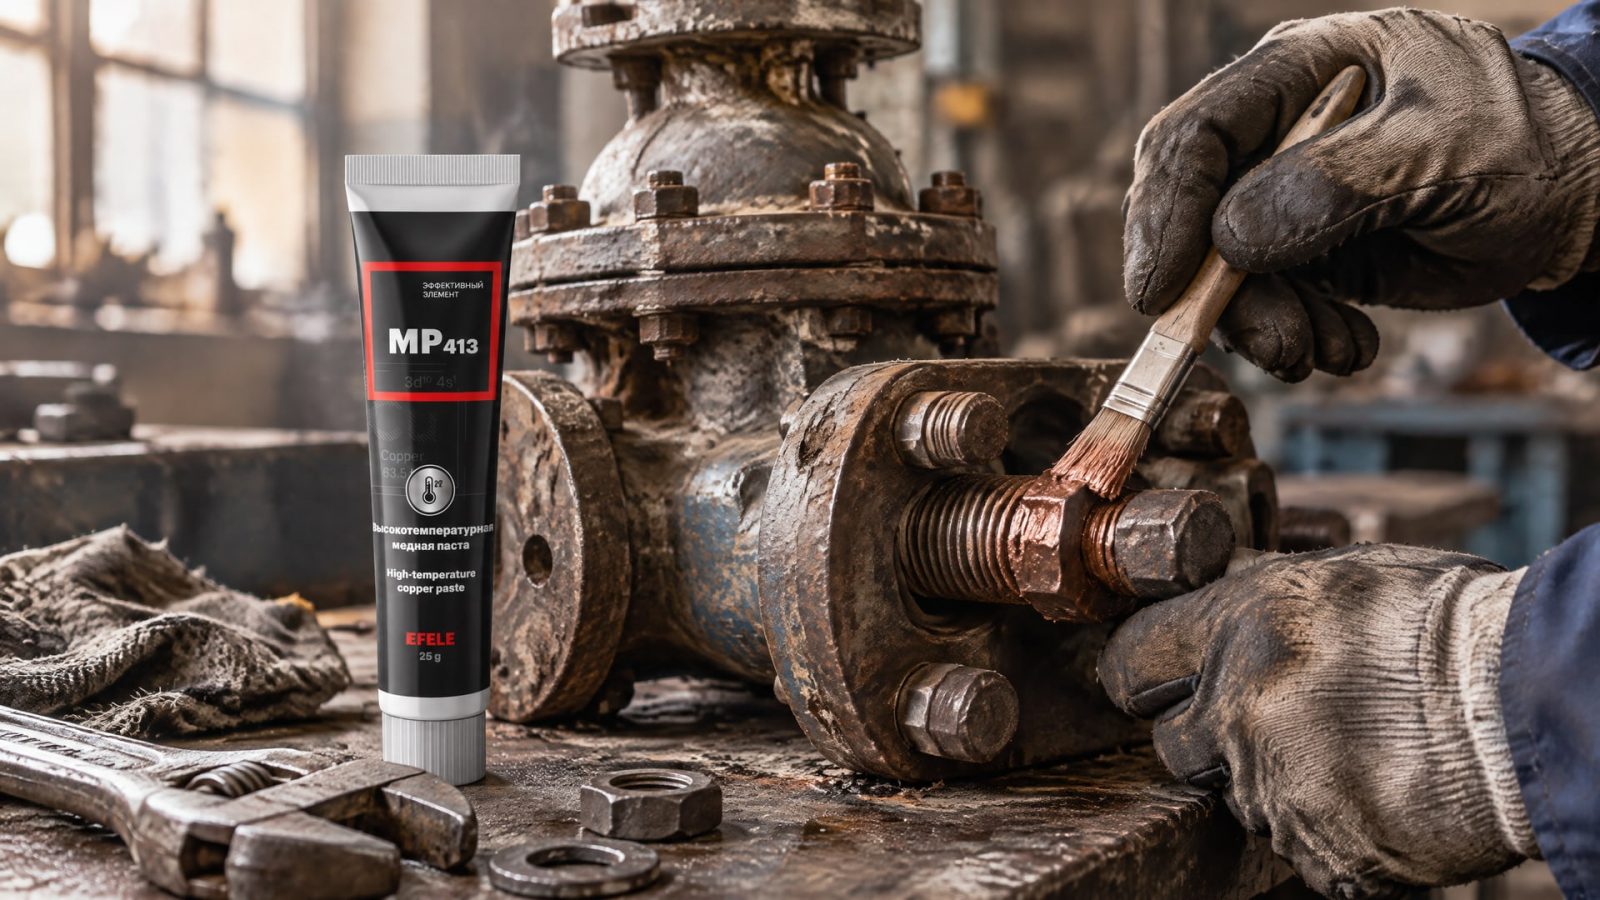
Прикипание гаек на шпильках дисковых задвижек снижают, контролируя трение в резьбе и защищая ее от коррозионного схватывания. Для этого применяют материалы, рассчитанные на резьбовой крепеж: сухие антифрикционные покрытия или составы против заедания. Выбор зависит от условий эксплуатации, требований к разборке и способа подготовки соединения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для задвижек и планируют обслуживание крепежа. Разберем причины прихвата, особенности термоотверждаемых материалов, влияние покрытия на затяжку и критерии выбора. Отдельно рассмотрим, когда уместны сухое покрытие и резьбовая паста.
Почему прикипают гайки на шпильках дисковых задвижек
Резьбовое соединение работает под нагрузкой и может подвергаться воздействию влаги, коррозионной среды, вибрации и тепла.
При таких условиях контактирующие поверхности резьбы изнашиваются, а продукты коррозии и задиры затрудняют разборку. Поэтому прикипание гаек на шпильках - не только проблема демонтажа: прихват может развиваться во время эксплуатации соединения.
Антизадирные материалы снижают трение и риск схватывания резьбы, в том числе при высоких температурах, давлении и воздействии среды. Для крепежа важно выбирать состав, предназначенный именно для резьбовых соединений. Он должен работать в контакте витков и обеспечивать предсказуемые условия затяжки, а не просто облегчать нанесение смазки.
Почему важна повторная разборка
На арматуре, которую обслуживают или демонтируют при ремонте, важно сохранить возможность разборки крепежа после длительной эксплуатации и термоциклирования. Если резьба корродирует или заедает, при демонтаже возрастает риск повреждения гайки, шпильки и сопряженных деталей. Антифрикционный материал помогает уменьшить прямой контакт металла с металлом, но его свойства должны соответствовать среде и нагрузкам узла.
В ремонтных работах может потребоваться решение не в виде сухого покрытия, а в виде пасты для резьбового крепежа. Если соединение работает при высоких температурах и давлении, а при обслуживании важно снизить вероятность прикипания, в качестве такого решения применяют медную резьбовую пасту EFELE MP-413. При выборе учитывают условия контакта и требования технологической документации, а не только удобство нанесения.
Почему недостаточно нанести любой смазочный материал
Универсальная смазка не обязательно обеспечивает нужный коэффициент трения в резьбе и стойкость к конкретной среде. Для таких узлов проверяют назначение материала, его антикоррозионные характеристики, адгезию и влияние на посадку резьбы. Это позволяет оценить не только то, насколько легко соединение разбирается сразу после сборки, но и сохранит ли оно работоспособность в эксплуатации.
Как работают термоотверждаемые антифрикционные покрытия
Антифрикционные покрытия для крепежа представляют собой сухие смазочные системы.
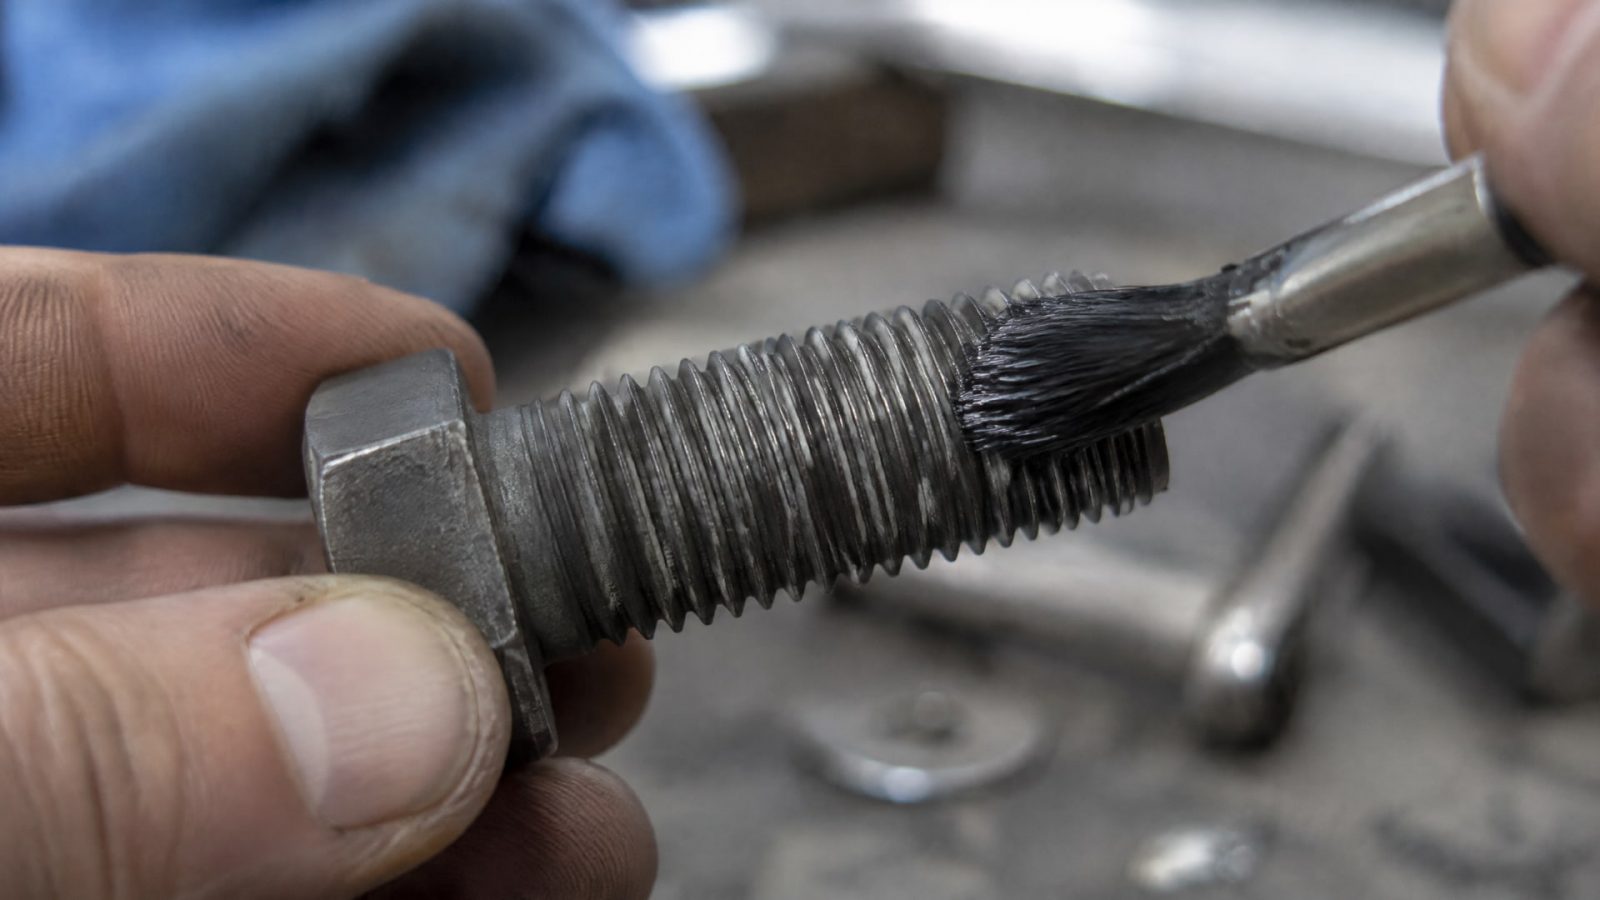
В их состав могут входить твердые смазочные компоненты, например графит, PTFE или дисульфид молибдена, связанные пленкообразующим материалом. После нанесения покрытие снижает прямой контакт металлических поверхностей резьбы и формирует постоянную смазочную пленку.
Термоотверждение используют для закрепления покрытия на подготовленной поверхности. До нанесения в технологическом процессе предусматривают обезжиривание и, при необходимости, абразивную подготовку. Режим отверждения зависит от материала подложки: в одном из технических описаний указана максимальная температура процесса 200 °C для стальных деталей и 150 °C для алюминиевых. Эти значения относятся к отверждению конкретной системы, а не к допустимой рабочей температуре всех покрытий или задвижек.
Какие свойства проверять
Оценивать покрытие только по наличию смазывающего эффекта недостаточно. На работу резьбового соединения влияют параметры, которые определяют сборку, удержание пленки и защиту поверхности. В стандартизированных требованиях к покрытиям крепежа рассматривают адгезию, коррозионную стойкость, посадку резьбы, водородную хрупкость и коэффициент трения.
Для одного из технических описаний антифрикционного покрытия приведен целевой коэффициент трения при сборке 0,09-0,15. Это значение показывает, почему покрытие важно учитывать при расчете затяжки: снижение трения меняет соотношение между приложенным моментом и преднатягом. Указанный диапазон нельзя переносить на другой материал без подтверждения его документацией.
Для транспортной коррозионной защиты в том же описании указан критерий выдерживания 8 часов в соляном тумане. Такой результат не заменяет оценки условий эксплуатации задвижки. При выборе проверяют, какие испытания проведены для конкретного покрытия и насколько они соответствуют реальной среде, включая влагу и коррозионное воздействие.
Как покрытие влияет на затяжку шпилек
Смазка резьбового крепежа меняет трение между витками.
При том же моменте затяжки соединение может получить больший преднатяг, чем при сухой сборке. Если перенести сухую спецификацию без корректировки, можно перетянуть гайку и создать нагрузку, на которую соединение не рассчитано.
Для антизадирных составов в практических рекомендациях встречается ориентир снижения сухого момента примерно на 20-25%. В других рекомендациях диапазон составляет 20-30%. Это не универсальный коэффициент для любой резьбы: приоритет имеют расчет и указания производителя материала или проектная документация. Если таких данных нет, момент затяжки следует согласовать с ответственным за конструкцию специалистом.
Что учитывать при сборке
Перед нанесением материала важно убедиться, что поверхности подготовлены в соответствии с технологией. Для термоотверждаемого покрытия это может включать обезжиривание и абразивную подготовку. Также необходимо проверить, что покрытие не нарушает посадку резьбы и что его коэффициент трения учтен при назначении момента затяжки.
Если крепеж уже рассчитан под сухую сборку, применение пасты или антифрикционного материала без перерасчета может привести к перетяжке. Поэтому в документации на узел фиксируют состояние резьбы при сборке, выбранный материал и применяемый момент. При повторной сборке это помогает избежать ситуации, когда одна и та же величина используется для сухого и смазанного соединения.
Как выбрать покрытие для задвижек
Подбор начинают с условий эксплуатации шпилек и гаек.
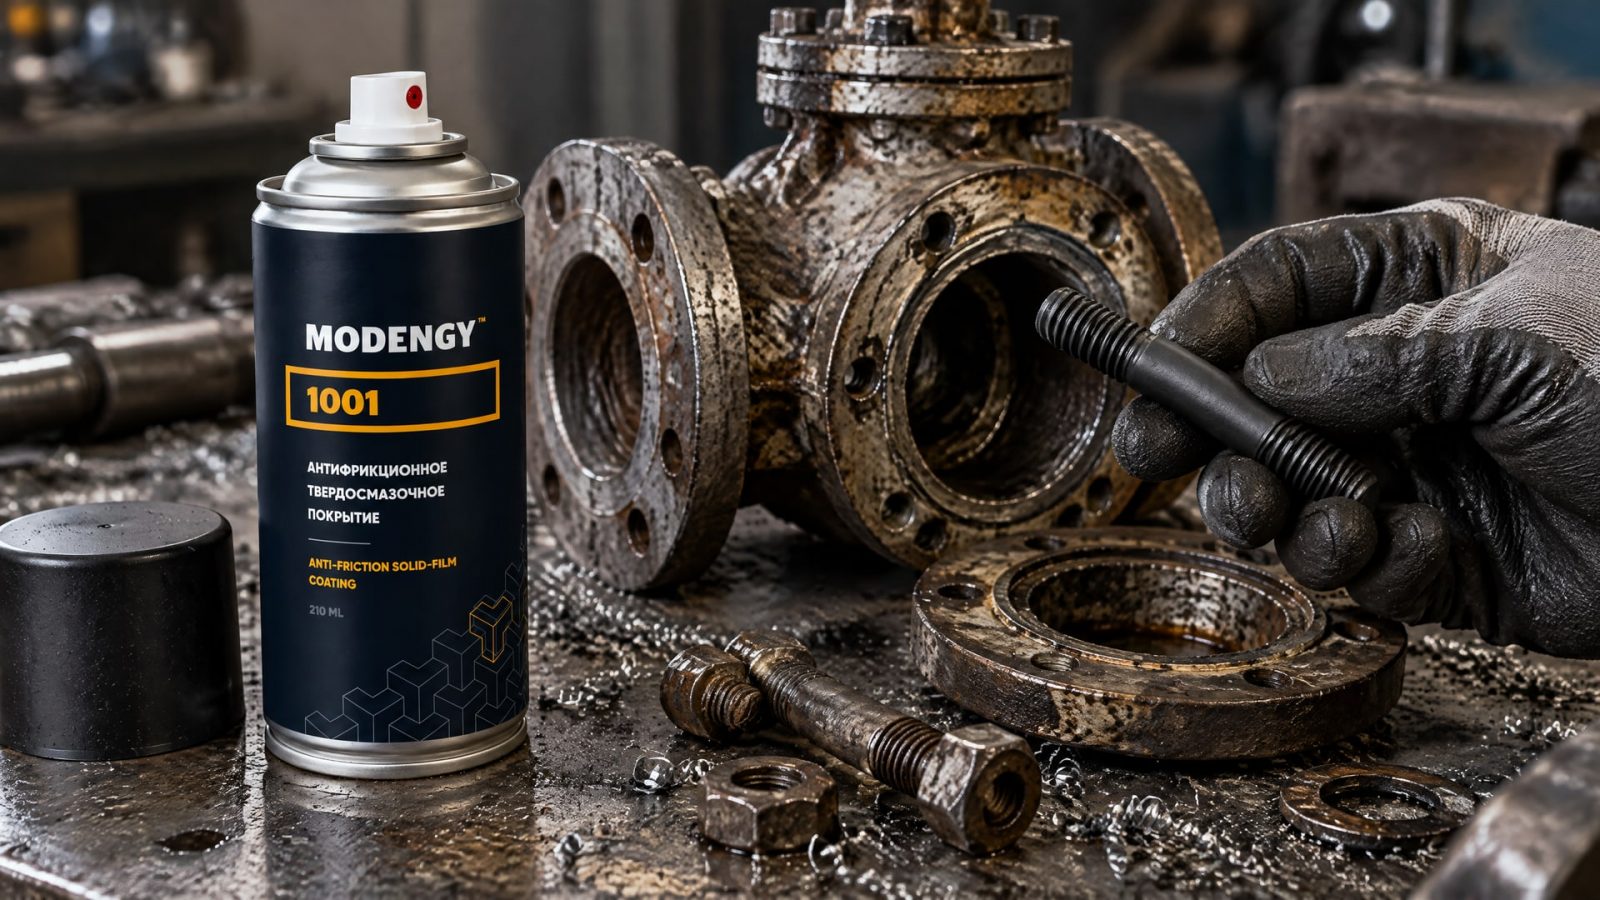
Учитывают коррозионную среду, влажность, вибрацию, тепловые циклы, нагрузку на соединение и необходимость повторного демонтажа. Затем определяют, что лучше подходит для задачи: сухое антифрикционное покрытие, которое заранее наносят на резьбу, или материал, применяемый при сборке.
Для покрытия проверяют не только защиту от коррозии, но и коэффициент трения, адгезию и влияние на посадку резьбы. В качестве ориентиров по спецификациям для антизадирных составов встречается MIL-PRF-907F, а для отдельных антифрикционных покрытий крепежа упоминается SAE AS 1701 Class V. Само наличие ссылки на спецификацию не подтверждает соответствие конкретного материала: его следует сверить с документацией на покрытие.
Сухое покрытие или паста
Сухая смазочная система уместна, когда покрытие можно нанести и отвердить в контролируемом процессе до монтажа крепежа. Если требуется сухое антифрикционное покрытие для резьбовых соединений, подверженных вибрации и агрессивным средам, в этой задаче применяют MODENGY 1001. Для выбора важно уточнить, соответствует ли конкретное исполнение требованиям узла и технологическому процессу.
Паста наносится при сборке и может быть удобна при обслуживании, когда обработка крепежа заранее невозможна. Выбор между пастой и сухим покрытием зависит от организации ремонта, доступности шпилек до сборки и требований к повторной разборке. Эти материалы нельзя считать взаимозаменяемыми без проверки их характеристик и влияния на затяжку.
Типовые ошибки при защите резьбы
Частая ошибка - выбирать материал только по заявленной термостойкости.
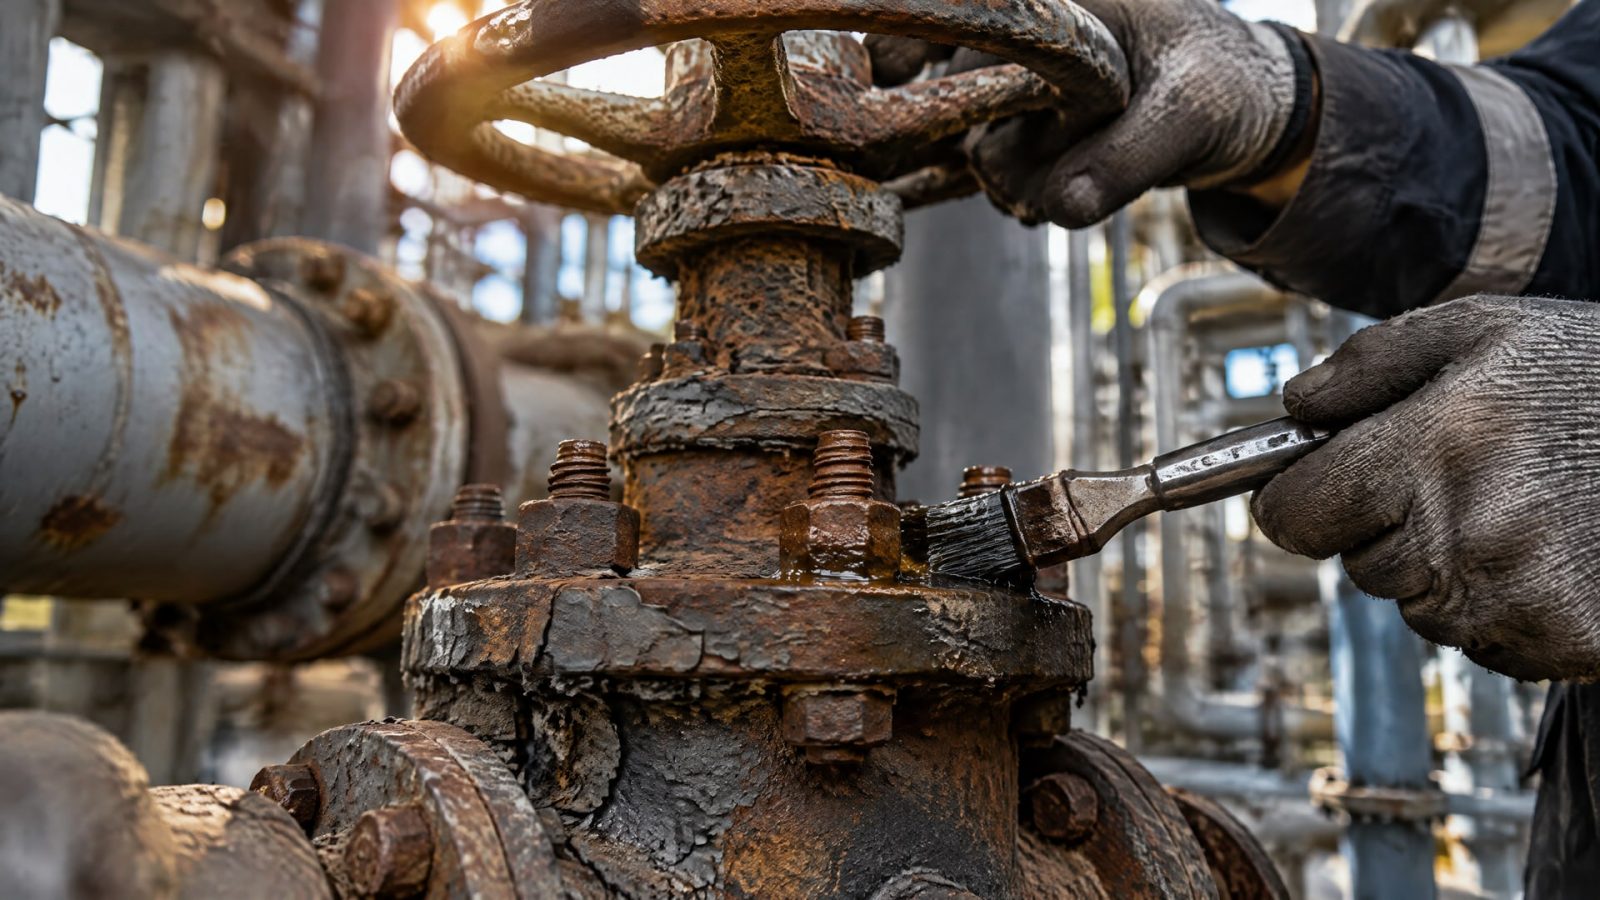
Температура отверждения характеризует режим нанесения и закрепления покрытия, а не автоматически допустимый диапазон его эксплуатации. Для оценки применимости нужны данные о работе материала в конкретной среде и результаты испытаний, относящиеся к нужным свойствам.
Еще одна ошибка - считать, что любой материал с низким трением подходит для любой шпильки. Коэффициент трения влияет на затяжку, а покрытие может повлиять на посадку резьбы. Если соединение рассчитано под сухой момент, смазка или антизадирный материал без корректировки способны привести к чрезмерному преднатягу.
Несовместимые задачи и недостаточные данные
Фиксатор резьбы и состав против заедания решают разные задачи. Первый удерживает соединение от самоотвинчивания, второй снижает риск прихвата и облегчает разборку. Использовать оба материала на одном соединении без специально обоснованной технологии не следует: их функции противоречат друг другу.
Не стоит оценивать покрытие только по словесному описанию вроде «защищает от коррозии» или «облегчает монтаж». Для ответственного крепежа сверяются со спецификацией, где указаны коэффициент трения, требования к подготовке, адгезия и коррозионная стойкость. Если параметр не подтвержден документацией, его нельзя считать гарантированным свойством материала.
Часто задаваемые вопросы
Почему гайки прикипают на шпильках дисковой задвижки?
Резьба может заедать из-за сочетания трения, коррозии и схватывания контактирующих металлических поверхностей. Риск повышают влажность, агрессивная среда, вибрация и тепло. Антифрикционные покрытия и антизадирные составы уменьшают прямой контакт металла с металлом, но материал нужно подбирать под условия эксплуатации и требования к затяжке.
Можно ли использовать сухой момент затяжки для смазанной резьбы?
Не всегда. Смазка или антизадирный материал снижает трение, поэтому при прежнем моменте затяжки может возрасти преднатяг. В рекомендациях встречается ориентир снижения сухого момента на 20-25% или на 20-30%, однако точное значение зависит от материала и соединения. Следует руководствоваться расчетом и документацией.
Чем термоотверждаемое покрытие отличается от пасты?
Термоотверждаемое покрытие наносят на подготовленную поверхность и закрепляют нагревом в заданном технологическом режиме. Пасту обычно применяют при сборке резьбового соединения. Эти варианты различаются способом нанесения и требованиями к процессу, поэтому выбор зависит от организации монтажа или ремонта и характеристик конкретного материала.
Подходит ли любое антифрикционное покрытие для шпилек задвижек?
Нет. Проверяют назначение покрытия, коэффициент трения, адгезию, коррозионную стойкость и влияние на посадку резьбы. Также учитывают условия эксплуатации и режим отверждения. Параметры одного покрытия нельзя автоматически переносить на другое, даже если оба материала описаны как антифрикционные.
Заключение
Чтобы снизить риск прикипания гаек на шпильках дисковых задвижек, подбирают материал для резьбового крепежа с учетом коррозии, влажности, вибрации, температуры и необходимости повторной разборки. Термоотверждаемое антифрикционное покрытие создает сухую смазочную пленку, а паста применяется при сборке. В обоих случаях нужно учитывать коэффициент трения и корректно назначать момент затяжки.
Практический следующий шаг - сверить условия эксплуатации узла с документацией на выбранный материал, проверить требования к подготовке поверхности и согласовать момент затяжки для покрытой или смазанной резьбы. Это поможет выбрать подходящую защиту и снизить риск повреждения крепежа при последующем обслуживании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия распылением на детали, которые нельзя нагревать.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и выберите вибростойкий крепеж.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционные покрытия для резьбовых соединений.