
Полимеризация при комнатной температуре: нанесение антифрикционных покрытий из аэрозольного баллона
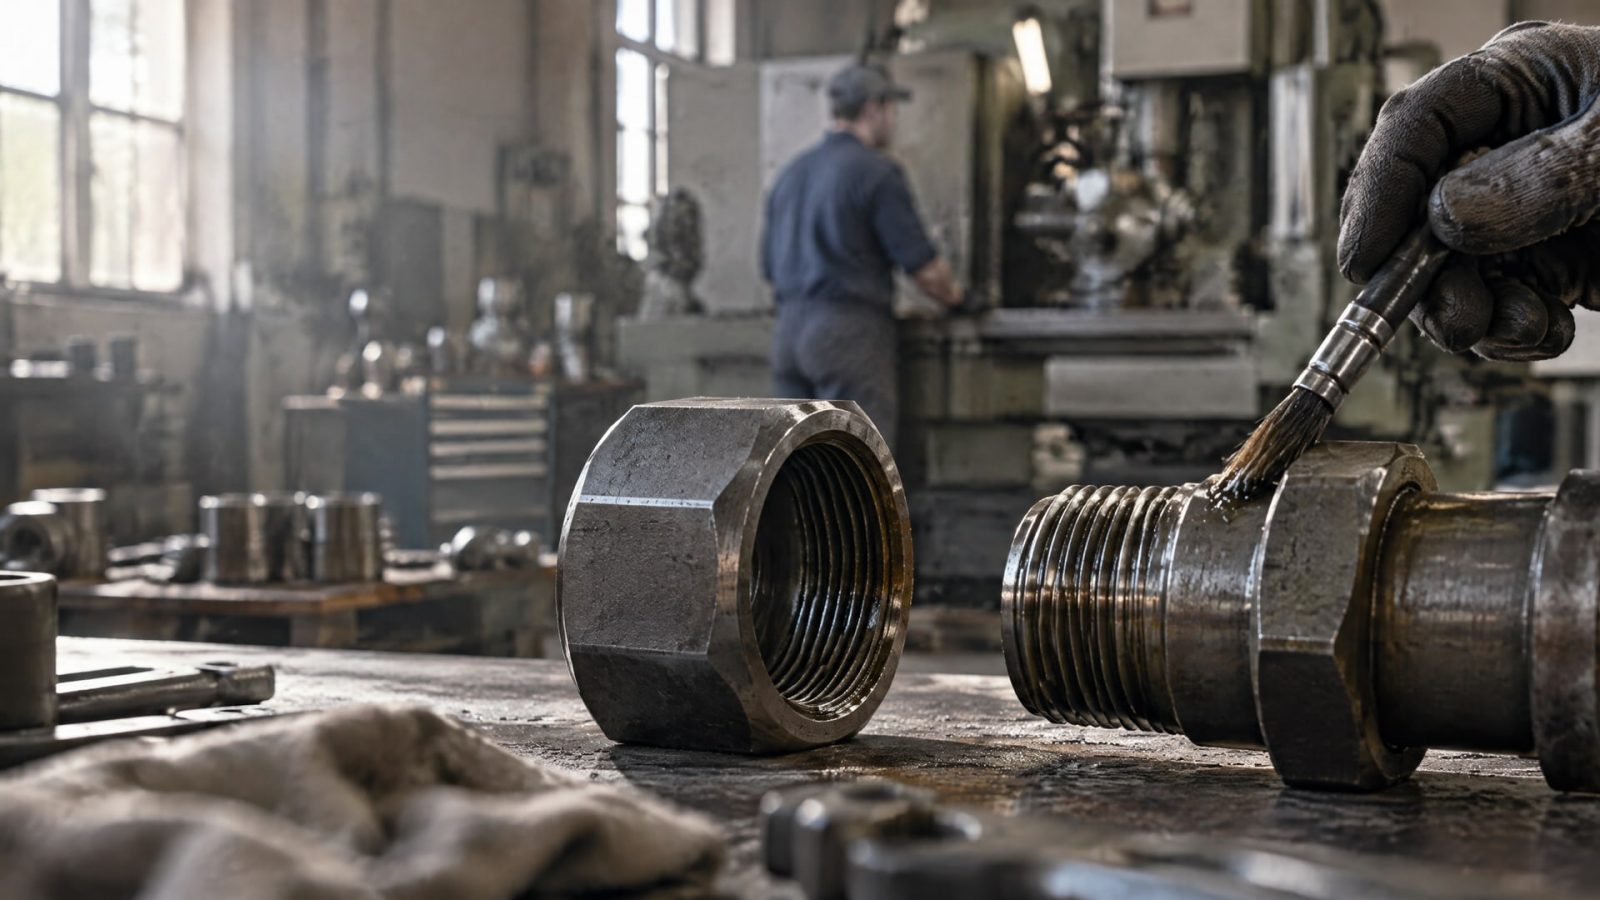
Полимеризация при комнатной температуре позволяет сформировать антифрикционное покрытие без нагрева детали: состав наносят распылением на подготовленную поверхность и выдерживают в условиях, предусмотренных технической документацией. Такой способ применяют, когда нужно покрыть резьбовой крепеж или узел, который неудобно либо нельзя помещать в печь. Само покрытие при этом должно быть предназначено для отверждения без нагрева: не каждый аэрозольный состав подходит для такого процесса.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для резьбовых соединений и вибронагруженных узлов. Разберем подготовку поверхности, нанесение тонкого слоя, контроль толщины и коэффициента трения, а также ограничения аэрозольного метода.
Как работает антифрикционное покрытие с полимеризацией при комнатной температуре
Антифрикционное покрытие для крепежа представляет собой сухую смазочную систему: твердые смазочные материалы, например графит, PTFE или дисульфид молибдена, находятся в связующем.
После нанесения на металл покрытие формирует закрепленную смазывающую пленку. Она снижает трение в резьбовом соединении и может облегчить повторную сборку и разборку.
Формулировка «полимеризация при комнатной температуре» описывает не все покрытия одного класса, а только составы, для которых производитель предусмотрел такое отверждение. Часть антифрикционных покрытий допускает сушку или отверждение без нагрева, другие требуют термообработки. Поэтому возможность наносить продукт из аэрозольного баллона еще не означает, что он затвердеет при обычной температуре.
Покрытие используют в том числе как альтернативу металлическим покрытиям, например цинковым или кадмиевым, если это допускает конструкция и условия эксплуатации. При выборе учитывают состав, связующее, диапазон рабочих температур и коэффициент трения. Эти параметры различаются, поэтому нельзя переносить характеристики одного покрытия на все остальные.
Для отдельных составов в технических материалах указан рабочий диапазон от -200 до 260 °C, для других - от -200 до 310 °C. Эти значения относятся к конкретным покрытиям и не служат универсальными пределами для антифрикционных аэрозолей. При подборе сверяются со спецификацией выбранного состава и требованиями узла.
Аэрозольный формат удобен для распыления, но результат зависит от подготовки поверхности, равномерности нанесения и толщины пленки. Если нужен слой, который отверждается без нагрева, в документации должны быть прямо указаны условия комнатного отверждения или сушки. При отсутствии таких сведений технологию нельзя считать подходящей для нанесения без термообработки.
Подготовка поверхности и нанесение покрытия из аэрозольного баллона
Перед нанесением поверхность тщательно обезжиривают.
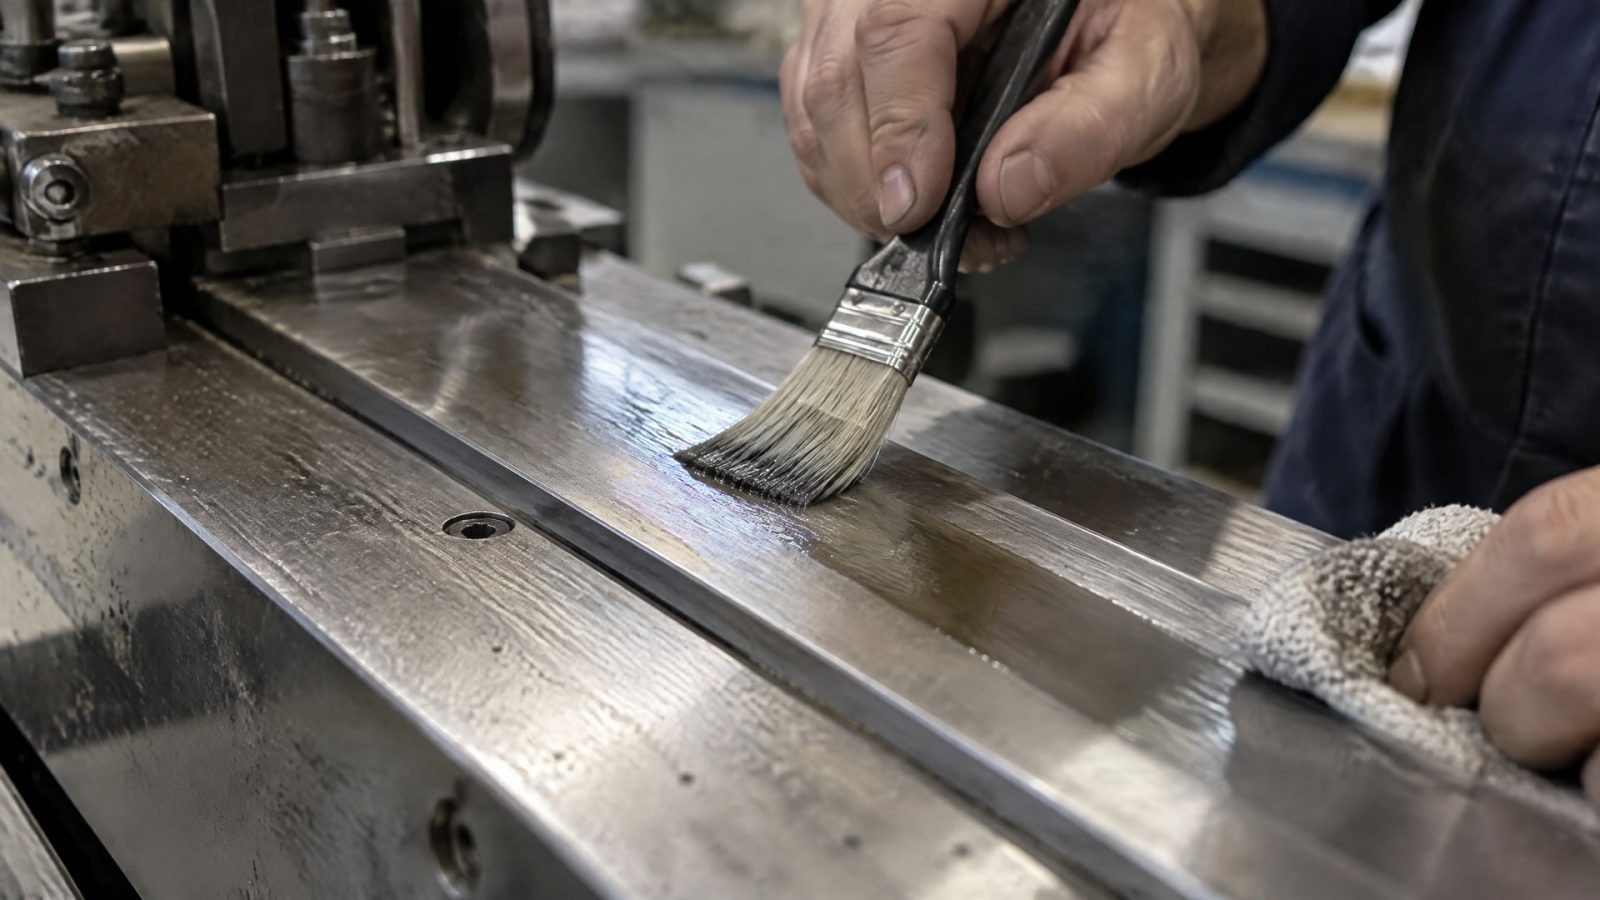
Остатки загрязнений и масла могут помешать равномерному распределению состава и его сцеплению с металлом. После обезжиривания растворитель должен полностью испариться: распыление по влажной поверхности не соответствует рекомендуемой подготовке.
Покрытие наносят равномерно и тонким слоем. Для типовых применений в техническом листе приводится ориентир по толщине 10-15 мкм. Это не универсальная настройка для любого продукта: требуемый слой зависит от спецификации покрытия и задачи. В документации также могут быть указаны другие способы нанесения, включая окунание, кисть или центрифугирование.
При работе с аэрозолем важно контролировать не только расход, но и равномерность пленки на резьбе и сопрягаемых поверхностях. Наплывы и чрезмерная толщина способны изменить посадку соединения. Для покрытий крепежа в одной из спецификаций слой свыше 8 мкм может потребовать дополнительного допуска, чтобы компенсировать влияние покрытия на резьбовое соединение. Это значение относится к указанной спецификации, а не ко всем крепежным системам.
Практическую последовательность удобно закрепить в технологической карте:
Проверить, допускает ли покрытие отверждение при комнатной температуре.
Очистить и обезжирить металлическую поверхность.
Дождаться полного испарения растворителя.
Нанести равномерный тонкий слой распылением.
Выдержать покрытие в условиях, заданных его технической документацией.
Перед сборкой проверить толщину и посадку резьбы, если этого требует спецификация узла.
Аэрозоль не отменяет контроль процесса. Если покрытие ложится неравномерно или затрудняет сборку, следует проверить подготовку поверхности, способ распыления и толщину пленки. При серийном нанесении эти параметры фиксируют в технологических инструкциях и подтверждают на контрольных деталях.
Покрытие резьбового крепежа: трение и посадка резьбы
Для резьбового соединения важно не только наличие смазывающей пленки, но и предсказуемость трения.
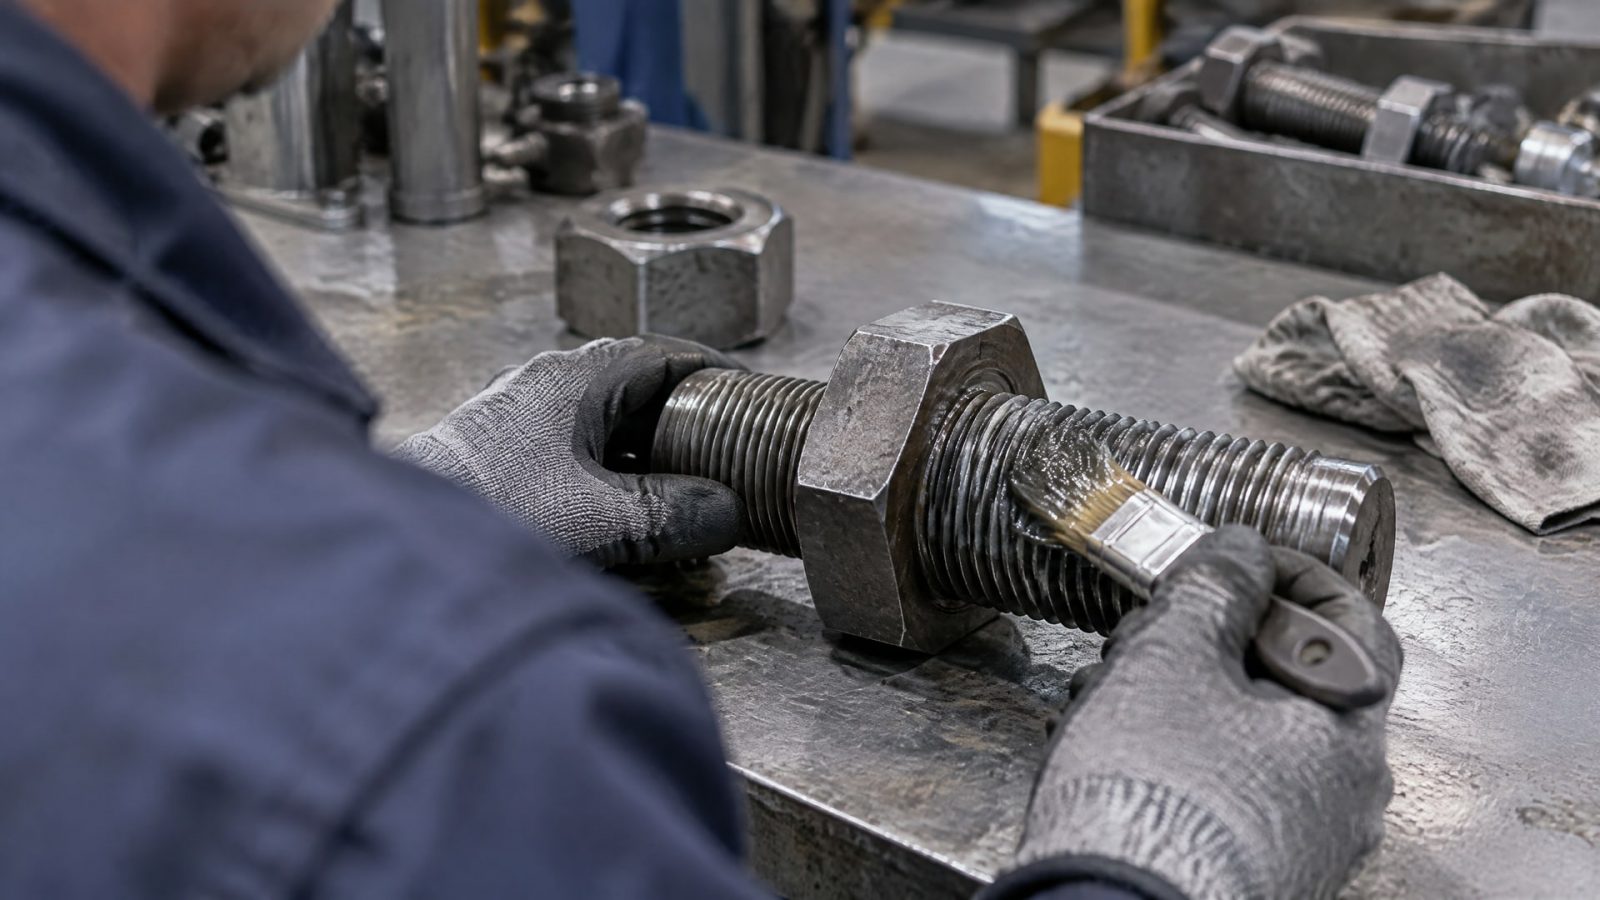
При затяжке часть усилия расходуется на преодоление трения в резьбе и под головкой крепежа. Если коэффициент трения меняется, одинаковый момент затяжки может не обеспечить одинаковый предварительный натяг. Поэтому антифрикционное покрытие выбирают с учетом заданного диапазона трения, а не только по названию или способу нанесения.
В одном документе для метрического крепежа указан общий коэффициент трения μ tot 0,08-0,14, а для частных коэффициентов трения - 0,08-0,16. Эти диапазоны относятся к требованиям конкретного документа и не являются нормой для любого резьбового покрытия. Для ответственного соединения в спецификации должны быть определены условия измерения и требуемый класс трения.
Толщина слоя также влияет на сборку. Покрытие, нанесенное сверх установленного значения, может ухудшить сопряжение резьбовых деталей. В одной спецификации покрытие толще 8 мкм требует дополнительного допуска на резьбу. Это особенно важно для крепежа с точными посадками и для деталей, которые собирают повторно.
Сухое антифрикционное покрытие может снизить риск заедания и облегчить разборку, но его характеристики нельзя определять только по типу твердой смазки. Для подбора проверяют:
Допустимый коэффициент трения или класс трения.
Рекомендуемую толщину и влияние покрытия на посадку резьбы.
Совместимость с материалом детали и требования к коррозионной защите.
Условия нанесения и способ отверждения.
Требования к повторной сборке и контролю момента затяжки.
Если соединение должно выдерживать заданный момент и обеспечивать повторяемый натяг, эти требования следует согласовать до нанесения покрытия. Иначе даже качественная пленка не гарантирует нужного результата: покрытие должно соответствовать конструкции, допускам и режиму монтажа.
Покрытие задвижки при вибрации: почему одного слоя недостаточно
В вибронагруженном соединении покрытие решает задачу управления трением, но не заменяет фиксацию крепежа.
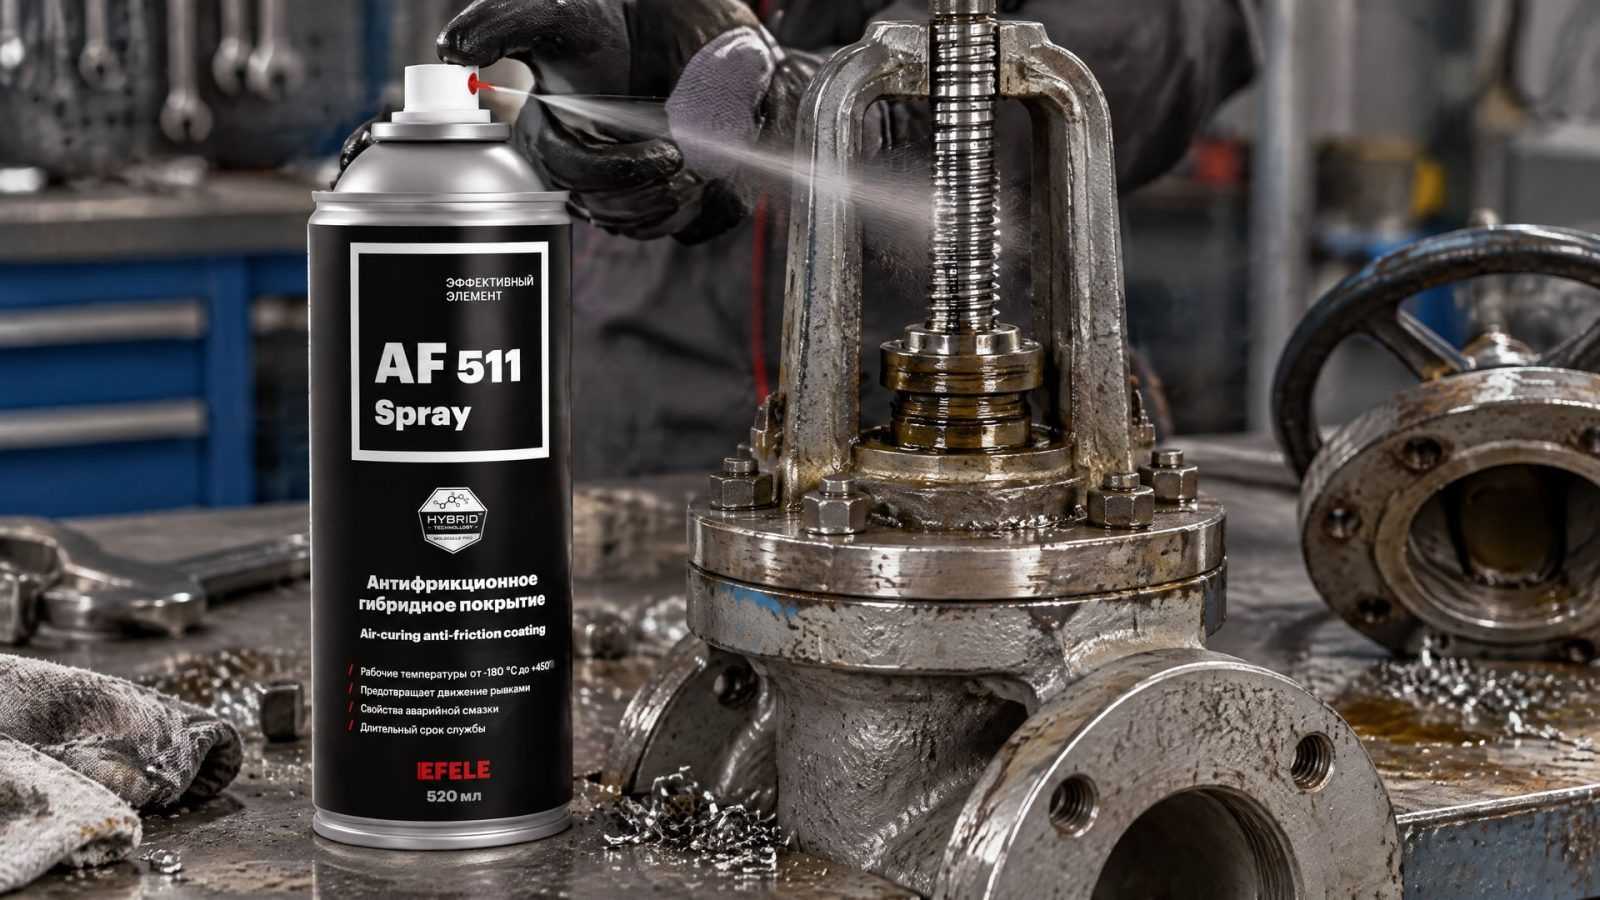
Колебания могут вызывать микроперемещения в стыке, снижение предварительного натяга и последующее ослабление соединения. Поэтому при подборе покрытия задвижки или другого узла арматуры оценивают не только коррозионную стойкость, но и стабильность трения.
Для таких условий покрытие рассматривают как часть системы соединения. В зависимости от конструкции могут применяться гайки с преобладающим моментом, резьбовой фиксатор, болты с зубчатым фланцем или стопорные шайбы. Выбор зависит от узла и требований к обслуживанию. Само наличие антифрикционной пленки не доказывает, что крепеж не ослабнет при вибрации.
Когда соединение подвержено фреттингу, высоким контактным нагрузкам или затрудненному демонтажу, важно заранее определить функцию покрытия. Для одних узлов приоритетом будет заданный коэффициент трения, для других - облегчение повторной сборки или снижение риска заклинивания. Если состав подбирают только по признаку «антифрикционный», можно упустить требования к натягу и фиксации.
При подборе сухого состава для резьбы в условиях вибрации и высокого давления учитывают склонность крепежа к заеданию и требования к отверждению. Для таких задач используют EFELE AF-511 Spray - сухое антифрикционное покрытие для резьбового крепежа, когда важны снижение трения и полимеризация при комнатной температуре. Конкретное применение согласуют с документацией на состав и требованиями узла.
В технологической документации на соединение стоит зафиксировать тип покрытия, способ нанесения, критерии толщины и требования к монтажу. Для задвижек и другой арматуры дополнительно проверяют, предусмотрены ли механические меры против самоотвинчивания. Это позволяет оценивать покрытие не отдельно, а в составе всего крепежного соединения.
Как проверить спецификацию покрытия и требования к отверждению
Перед выбором аэрозольного покрытия проверьте, для какой задачи оно предназначено: резьбовой крепеж, защита от коррозии, снижение трения или сочетание этих функций.
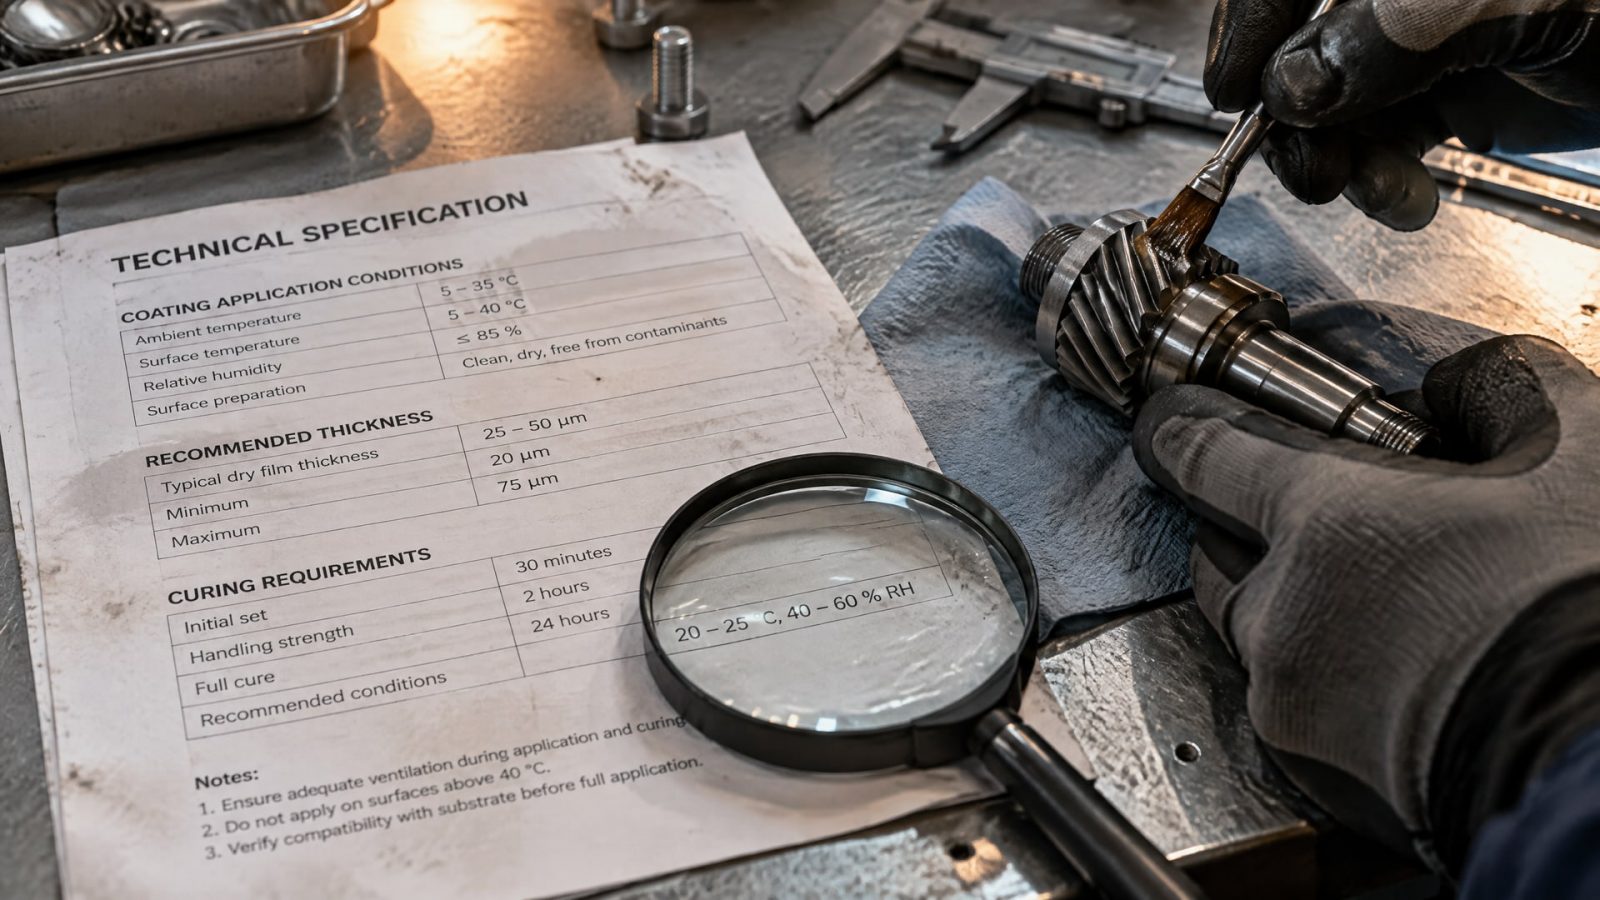
Затем найдите в технической документации условия нанесения, рекомендуемую толщину и сведения об отверждении. Если указано термоотверждение, использовать состав без нагрева можно только при наличии отдельного разрешенного режима.
Для крепежных покрытий важны требования к адгезии, коррозионной стойкости, посадке резьбы, водородному охрупчиванию и общему коэффициенту трения. Эти характеристики входят в область рассмотрения ASTM F3019/F3019M для цинк-ламельных коррозионных покрытий со встроенной смазкой или без нее. Спецификация допускает нанесение распылением и указывает максимальную температуру отверждения 482 °F, или 250 °C. Это значение относится к требованиям этой спецификации и не означает, что всякое покрытие по ней отверждается при комнатной температуре.
В запросе технической документации или при приемке покрытия полезно уточнить:
Подтверждено ли отверждение при комнатной температуре.
Какую толщину слоя следует получить и как ее контролировать.
Какой коэффициент трения требуется для крепежа.
Как покрытие влияет на резьбовую посадку и допуски.
Какие испытания подтверждают коррозионную стойкость и адгезию.
Допускается ли распыление и какие условия подготовки поверхности обязательны.
Единого требования, которое автоматически описывает все аэрозольные антифрикционные покрытия, в приведенных материалах нет. На практике применяют документы по покрытиям крепежа и отдельные спецификации на трение, коррозионную стойкость, адгезию и совместимость с резьбой. Поэтому подтверждение соответствия ищут в документации на конкретное покрытие и в требованиях к конкретному соединению.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие без нагрева?
Можно, если конкретный состав рассчитан на отверждение при комнатной температуре или сушку в окружающих условиях. Аэрозольная упаковка сама по себе этого не гарантирует. Перед нанесением проверьте техническую документацию: некоторые антифрикционные покрытия требуют термоотверждения и не подходят для процесса без нагрева.
Какой толщины должен быть слой покрытия на резьбе?
Для типовых применений в одном техническом листе указан ориентир 10-15 мкм, но он не универсален. Учитывайте спецификацию конкретного покрытия и допуски соединения. В одной из спецификаций слой свыше 8 мкм может потребовать дополнительного допуска, поскольку покрытие влияет на посадку резьбы.
Защищает ли покрытие задвижки от ослабления крепежа при вибрации?
Антифрикционное покрытие помогает управлять трением, но не заменяет механическую фиксацию крепежа. Вибрация вызывает микроперемещения в стыке, снижение предварительного натяга и ослабление соединения. Поэтому покрытие оценивают вместе с конструкцией узла и предусмотренными средствами фиксации.
Что проверить перед распылением покрытия?
Убедитесь, что состав допускает нанесение аэрозолем и отверждение без нагрева, если такой режим нужен. Поверхность тщательно обезжиривают, а растворителю дают полностью испариться. Покрытие наносят равномерно и тонким слоем, после чего выдерживают в условиях, указанных в технической документации.
Заключение
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия на крепеж без термообработки, если состав прямо рассчитан на такой режим. Для надежного результата нужны чистая обезжиренная поверхность, тонкий равномерный слой и контроль толщины, коэффициента трения и посадки резьбы. В вибронагруженном узле покрытие не заменяет механическую фиксацию.
Следующий шаг - сверить спецификацию покрытия с требованиями соединения: подтвердить условия отверждения, допустимое трение, толщину и влияние на резьбовой допуск. Для крепежа задвижки дополнительно определите способ защиты от самоотвинчивания и закрепите параметры нанесения в технологической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и выберите вибростойкий крепеж.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционные покрытия для резьбовых соединений.
Узнайте, как улучшить адгезию финишного покрытия с помощью механической подготовки металла и набивки риски. Разберем стандарты и методы контроля.