
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
Адгезию финишного покрытия улучшают комплексной подготовкой металла: удаляют масло, жир, ржавчину, окалину и пыль, затем формируют профиль поверхности, согласованный с толщиной покрытия. Одна только набивка риски не решит проблему, если на металле останутся загрязнения или слабосвязанные слои. Для ответственных стальных конструкций часто применяют абразивоструйную очистку, а результат проверяют измерением профиля и испытанием адгезии.
Статья пригодится инженерам, специалистам по нанесению покрытий и закупщикам, которые выбирают способ подготовки поверхности и критерии контроля. Разберем, как механическая подготовка металла влияет на сцепление, какие стандарты применяют и почему слишком грубая риска не всегда дает лучший результат.
Как механическая подготовка металла улучшает адгезию
Покрытие удерживается на поверхности за счет совокупности факторов.
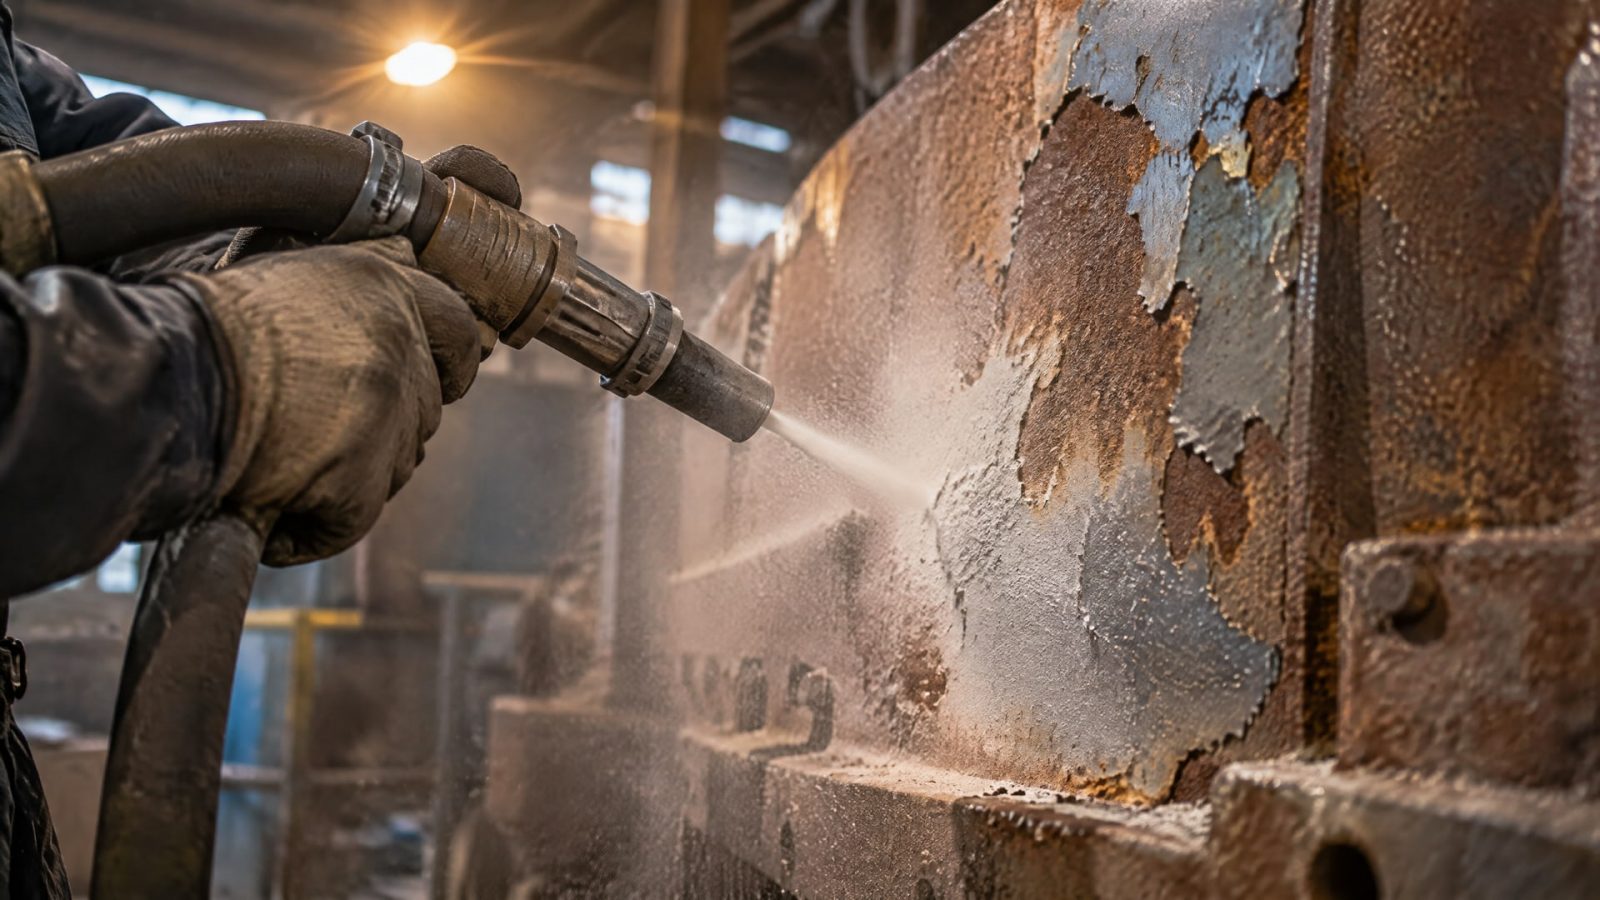
Механическая обработка удаляет слабосвязанные слои и формирует шероховатость - профиль, в который финишный материал может проникнуть и закрепиться. Такой профиль называют «якорным»: он увеличивает площадь контакта покрытия с основанием и способствует механическому сцеплению.
Однако набивка риски не гарантирует хороший результат автоматически. Если на металле остались масло, жир, ржавчина, прокатная окалина или абразивная пыль, загрязнения будут мешать контакту покрытия с основанием. Поэтому подготовка поверхности и адгезия связаны не только с характером рисок, но и с чистотой металла.
Для стали подготовка может включать обезжиривание и абразивную обработку. В зависимости от требований к покрытию и состояния основания применяют шлифование, щеточную обработку, абразивное матирование или абразивоструйную очистку. Для многих промышленных систем абразивоструйная обработка дает более стабильный профиль и одновременно удаляет слабосвязанные продукты коррозии.
При этом важна не максимальная грубость, а соответствие профиля задаче. Слишком мелкая риска может не обеспечить нужного механического сцепления, а слишком крупная - оставить впадины, которые покрытие не заполнит полностью. На результат также влияет плотность пиков: одинаковая высота профиля не означает одинаковую структуру поверхности.
Механическая обработка не должна маскировать дефекты основания. Если под новым покрытием остается старый слой с низкой адгезией к металлу, прочность всей системы будет ограничена сцеплением этого слоя с основанием. Поэтому при подготовке оценивают не только риску, но и состояние поверхности до нанесения нового покрытия.
Набивка риски и толщина финишного покрытия
При выборе профиля поверхности учитывают толщину сухой пленки.
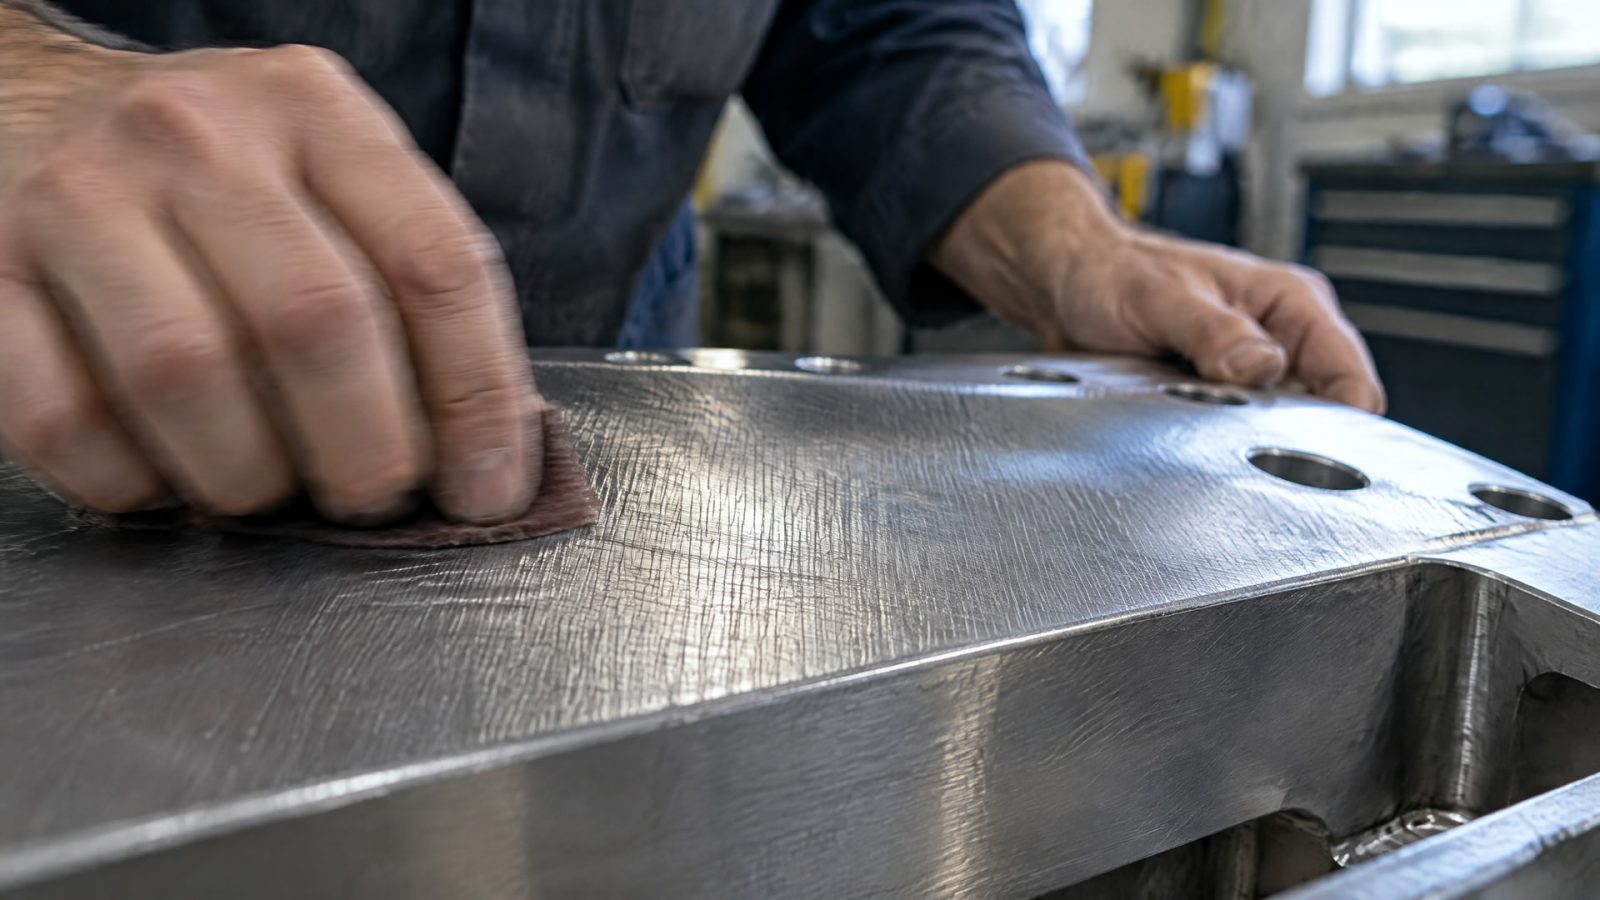
Ориентировочные диапазоны подбора показывают, почему одна и та же риска не подходит для покрытий разной толщины:
| Толщина сухой пленки | Рекомендуемый профиль поверхности |
|---|---|
| Менее 200 мкм | 40-50 мкм |
| 200-400 мкм | 50-75 мкм |
| 400-600 мкм | 75-100 мкм |
| Свыше 600 мкм | 100-125 мкм |
Эти значения используют как ориентир при подборе, а не как универсальную норму для любой системы. Фактические требования сверяют со спецификацией покрытия и проекта: на выбор влияют материалы, способ нанесения и условия эксплуатации.
При слишком мелком профиле уменьшается механическое зацепление покрытия за основание. С другой стороны, чрезмерно выраженная риска создает глубокие впадины и высокие пики. Если толщина финишной пленки недостаточна для заполнения рельефа, на отдельных участках металл может оказаться закрыт хуже.
При оценке поверхности учитывают два параметра: высоту пиков и их плотность. Ориентироваться только на визуальную грубость рискованно: внешне похожие поверхности могут различаться по профилю. Поэтому для ответственных работ результат подготовки проверяют измерительными методами, а не только осматривают.
Практический принцип прост: сначала определяют требуемую толщину сухой пленки и требования к системе покрытия, затем выбирают способ подготовки и контролируют полученный профиль. Если процесс нанесения изменился или проект предусматривает другую толщину, прежние настройки обработки могут потребовать пересмотра.
Стандарты подготовки металла и контроль поверхности
Стандарты помогают разделить оценку исходного состояния металла, проверку профиля после обработки и испытание готового покрытия.
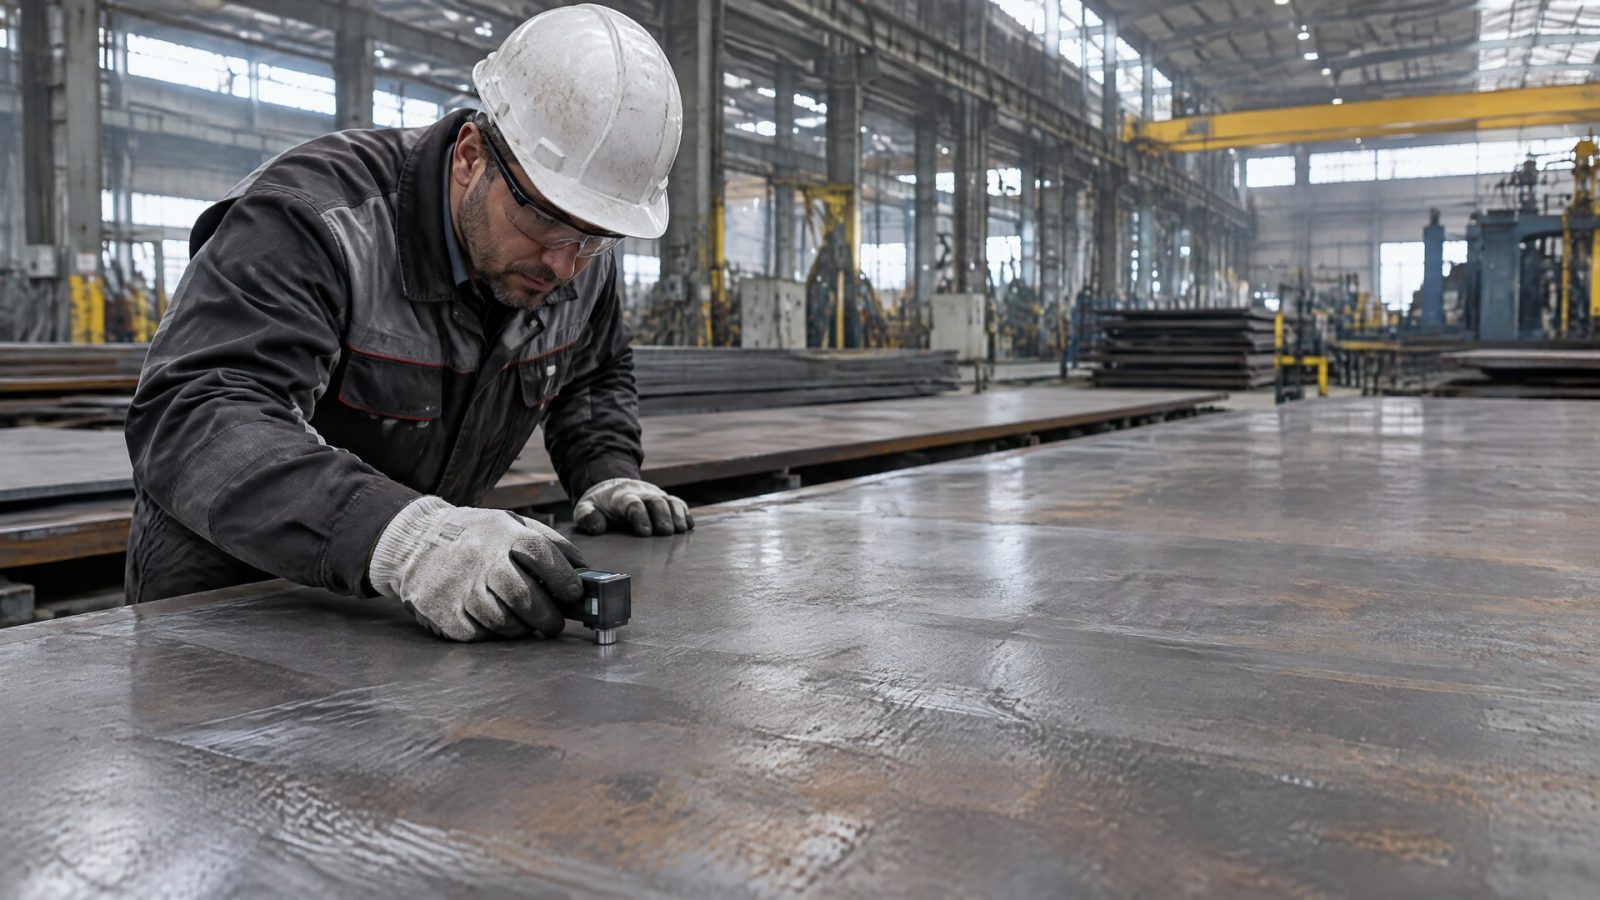
Для этих задач используют разные документы, поэтому важно не подменять один вид контроля другим.
ISO 8501-1 применяют для оценки степени исходной ржавчины и состояния стальной поверхности перед подготовкой.
DIN EN ISO 12944-4 описывает требования к подготовке поверхности; для стали в отраслевых рекомендациях часто указывают степень Sa 2½.
ISO 8503 используют для контроля шероховатости после абразивоструйной очистки.
ASTM D4417 предусматривает методы измерения профиля поверхности.
ISO 4624 применяют для количественной проверки адгезии методом отрыва.
Визуальная оценка помогает обнаружить очевидные загрязнения, остатки ржавчины или неравномерность обработки, но не заменяет измерение профиля. Проверка шероховатости отвечает на вопрос о геометрии поверхности, а испытание по ISO 4624 показывает, насколько хорошо покрытие держится на подложке.
Для производственного контроля полезно фиксировать требования до начала работ: состояние основания, способ подготовки, допустимый профиль и метод проверки адгезии. Тогда специалист может сопоставить фактический результат с требованиями проекта, а закупщик - учитывать в спецификации не только материал покрытия, но и подготовку металла.
Как очистить металл перед набивкой риски
Подготовку начинают с оценки основания.
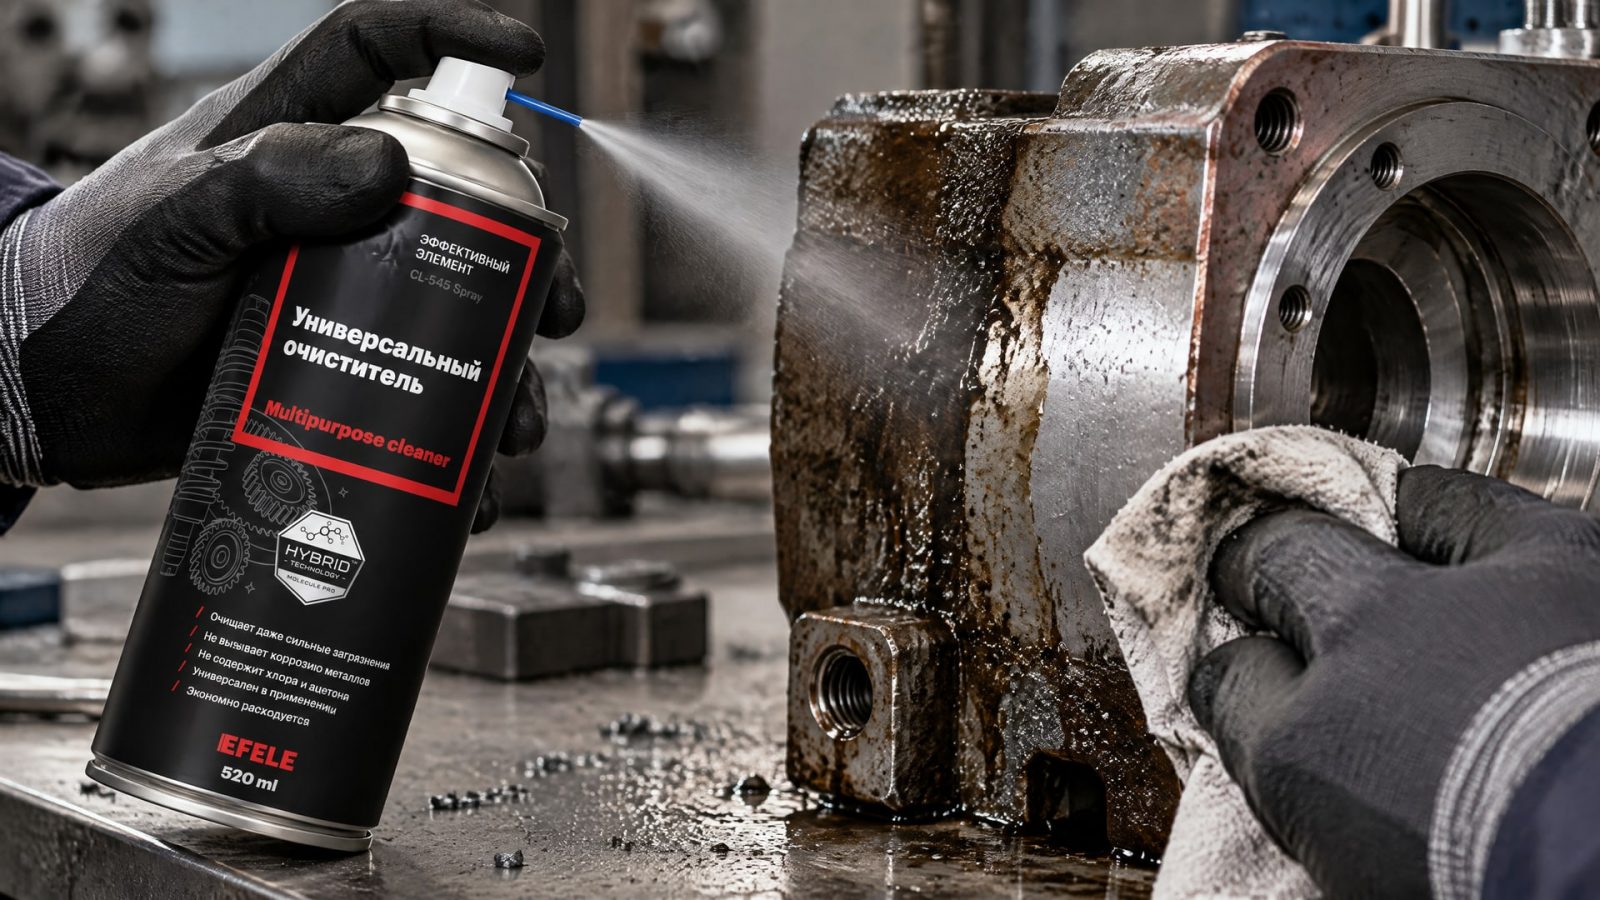
Нужно определить, есть ли масло, жир, ржавчина, окалина, пыль и старое покрытие, которое держится ненадежно. Если загрязнение мешает механической обработке или нанесению финишного слоя, поверхность сначала очищают и обезжиривают.
После обезжиривания механическая обработка нужна, если остаются плотные загрязнения или оксидные слои, либо если требуется сформировать заданный профиль. Для ответственных покрытий на стали часто выбирают абразивоструйную очистку: она удаляет слабосвязанные продукты коррозии и создает шероховатость. В других случаях могут подойти шлифование, щеточная обработка или абразивное матирование.
Совет инженера
Сценарий: перед формированием профиля на металле нужно удалить масло и жир, чтобы загрязнения не мешали подготовке поверхности.
Что сделали: очистили и обезжирили металл с помощью универсального очистителя EFELE CL-545 Spray, затем перешли к механической обработке, необходимой для выбранной системы покрытия.
Итог: обезжиривание стало отдельным этапом подготовки до нанесения покрытия. После него все равно нужно оценить чистоту поверхности и выполнить предусмотренный контроль профиля.
После обработки важно удалить абразивную пыль. Ее остатки могут помешать контакту покрытия с металлом, даже если сама риска сформирована правильно. Перед нанесением финишного слоя проверяют чистоту и соответствие профиля требованиям проекта.
Старая краска, клеевые соединения и слабые места подготовки
Если металл уже окрашен, нужно оценить не только состояние верхнего слоя, но и его сцепление с основанием.
Слабая адгезия старой краски к металлу становится слабым звеном системы: новый слой будет удерживаться не лучше, чем нижележащее покрытие. Поэтому старый слой нередко удаляют до металлической основы.
Для адгезивного соединения металлов также важна последовательная подготовка: обезжиривание, абразивная обработка и, при необходимости, химическая дообработка. Механическая риска в этом случае помогает подготовить поверхность, но не заменяет очистку. Требования к подготовке зависят от типа металла и применяемой системы соединения.
Нельзя оценивать качество только по внешнему виду. Ровная, матовая поверхность может выглядеть подготовленной, но визуальный осмотр не показывает количественную адгезию готового покрытия. Для проверки профиля используют методы измерения шероховатости, а сцепление покрытия с подложкой оценивают испытанием на отрыв по ISO 4624.
На этапе планирования полезно зафиксировать, что именно должно быть удалено, какой профиль нужен и как будут проверять результат. Это снижает риск ситуации, когда поверхность обработана, но фактическая шероховатость не соответствует толщине покрытия или на металле остаются загрязнения.
Часто задаваемые вопросы
Как улучшить адгезию финишного покрытия к металлу?
Удалите с поверхности масло, жир, ржавчину, окалину и пыль, затем сформируйте профиль, соответствующий толщине сухой пленки. Не ориентируйтесь только на визуальную грубость риски: проверяйте профиль измерительным методом. Адгезию готового покрытия можно количественно оценить методом отрыва по ISO 4624.
Можно ли улучшить адгезию без абразивоструйной очистки?
В зависимости от системы применяют шлифование, щеточную обработку и абразивное матирование. Выбор зависит от состояния металла и требований к профилю. Для многих промышленных систем абразивоструйная очистка дает более стабильный результат, поскольку удаляет слабосвязанные продукты коррозии и формирует шероховатость.
Чем контролировать набивку риски на металле?
Для оценки профиля после абразивоструйной очистки применяют ISO 8503, а ASTM D4417 предусматривает методы измерения профиля поверхности. Эти проверки не заменяют испытание готового покрытия. Адгезию к подложке количественно оценивают методом отрыва по ISO 4624.
Как улучшить адгезию на 3D-принтере?
Эта статья посвящена подготовке металлических поверхностей перед нанесением финишного покрытия, а не настройке 3D-печати. Приведенные здесь диапазоны профиля и стандарты нельзя автоматически переносить на печатные детали или адгезию между слоями материала. Для такой задачи нужны рекомендации по конкретному принтеру и материалу.
Как улучшить адгезию между слоями полиэфирной смолы?
Описанные методы относятся к подготовке металла под покрытие или адгезивное соединение. Источники не дают требований к межслойной адгезии полиэфирной смолы, поэтому переносить на нее рекомендации по профилю металлического основания некорректно. Порядок подготовки следует определять по спецификации конкретной смолы.
Заключение
Чтобы улучшить адгезию финишного покрытия, нужно совместить очистку металла и формирование подходящего профиля. Набивка риски работает только в комплексе с удалением масла, жира, ржавчины, окалины и пыли. Величину профиля подбирают с учетом толщины сухой пленки, а результат проверяют измерением поверхности и испытанием адгезии.
Следующий шаг - сверить требования к подготовке с проектной спецификацией: определить нужный профиль и толщину покрытия, выбрать метод обработки и заранее установить способ контроля. Для стальной поверхности это позволит проверить не только наличие риски, но и соответствие подготовки требованиям всей системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить быстрое и надежное отверждение.
Узнайте, как сократить сож потери при обработке, оптимизировать расход и вернуть жидкость в систему.
Узнайте, как выбрать герметик для фланцевого соединения, подверженного вибрации, и обеспечить его надежную герметичность.