
Потери СОЖ при обработке: как сократить вынос стружкой и деталями
Снизить потери СОЖ помогает не увеличение подачи жидкости само по себе, а сочетание правильного отвода стружки, свободного дренажа и возврата жидкости в систему. Если стружка задерживается в рабочей зоне или на конвейере, а детали выходят из станка с остатками СОЖ, часть жидкости уходит из контура вместо того, чтобы возвращаться в бак.
Статья полезна инженерам, техническим специалистам и снабженцам, которые ищут причины перерасхода СОЖ и планируют оптимизировать ее расход. Разберем, как влияют на вынос направление и давление подачи, геометрия обработки, устройство сливных зон и чистота рабочей жидкости, а также с чего начать проверку оборудования.
Откуда возникают потери СОЖ при обработке
СОЖ в зоне резания охлаждает и смазывает инструмент и деталь, а также помогает удалять стружку.
Если частицы остаются в зоне обработки, возможно повторное резание, а поверхность детали загрязняется. Одновременно стружка и шлам удерживают жидкость и уносят ее с собой при транспортировке.
При точении распределение тепла в зоне резания оценивают примерно так: 80% уходит в стружку, по 10% - в деталь и режущую пластину. Эта оценка показывает, почему важно организовать стабильный сход стружки и направить СОЖ туда, где она помогает ее эвакуировать. Если жидкость подается не в ту зону, увеличение расхода может усилить разбрызгивание, не решив проблему отвода.
Потери связаны не только со стружкой. Детали могут выходить из станка с остатками СОЖ, особенно если их форма затрудняет слив или в конструкции есть глубокие полости. Недостаточный дренаж конвейера и сливного поддона тоже приводит к накоплению смеси жидкости, стружки и шлама. Когда слив забит, смесь может переливаться, а возвращаемый объем СОЖ уменьшается.
Для поиска причины полезно разделить потери по пути жидкости: что остается на стружке, что уходит с деталями, а что не стекает обратно в бак. Отдельно учитывают туман и аэрозоль: это другой механизм потерь, который требует контроля улавливания. Такое разделение помогает не пытаться решить разные проблемы одной настройкой подачи.
Как снизить вынос СОЖ стружкой настройкой подачи
Начинать следует с управления стружкой: проверить геометрию инструмента, направление струи и ее попадание в зону резания.
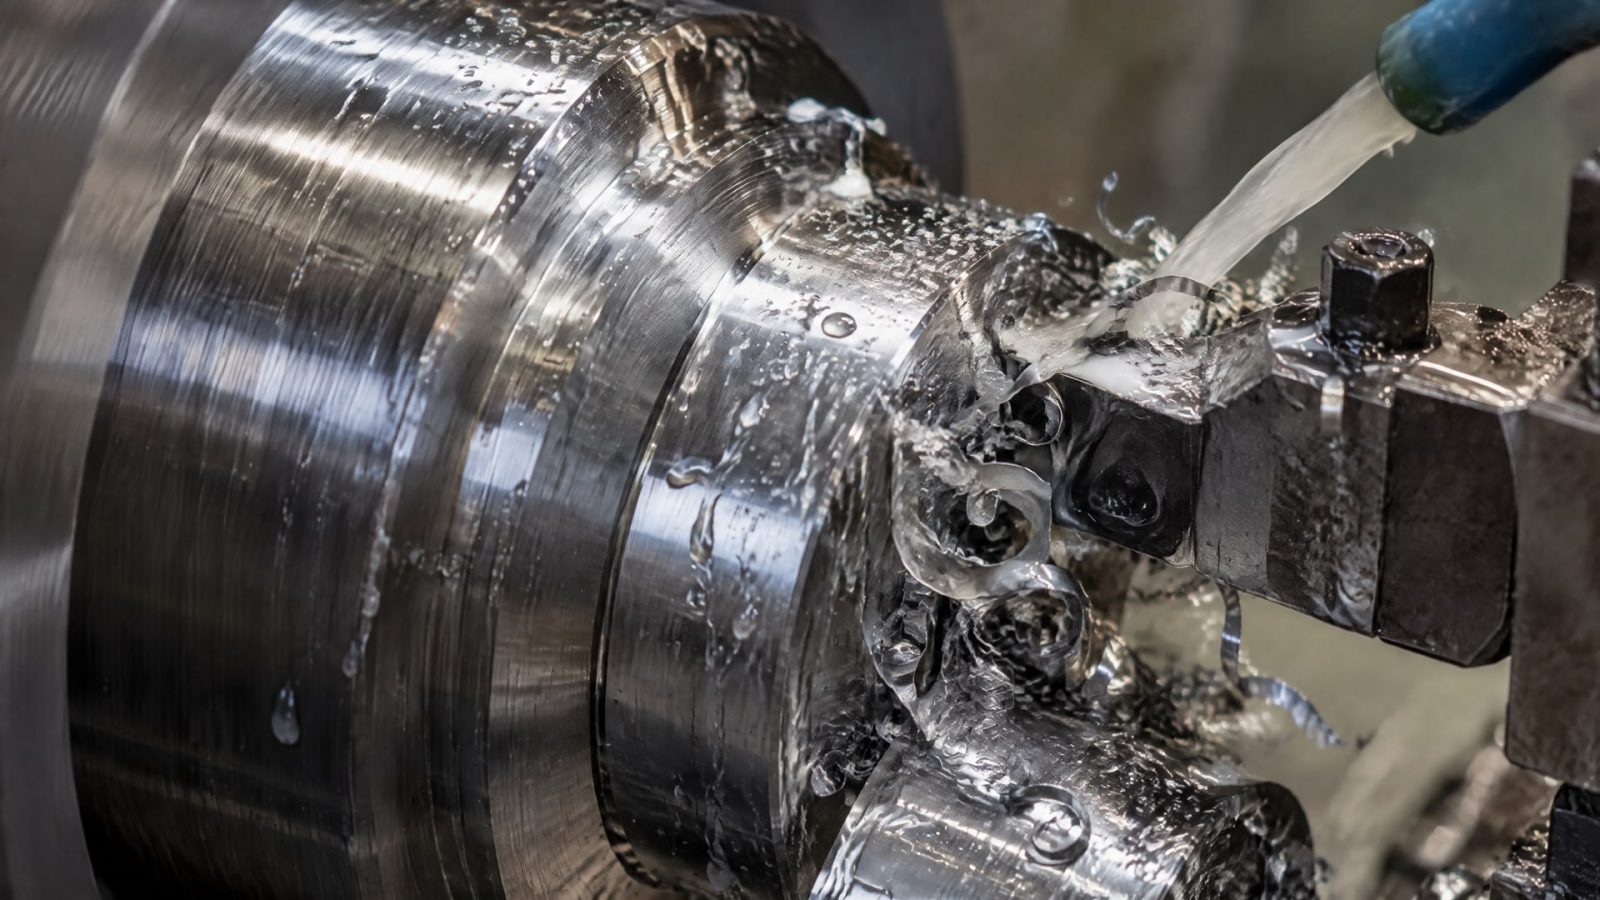
Важно, чтобы СОЖ способствовала сходу стружки, а не просто увеличивала объем жидкости вокруг детали. На черновых и среднетяжелых операциях применяют подвод снизу; при чистовой обработке особенно важны точное направление подачи и, если требуется, нижний подвод.
Для большинства применений ориентир по давлению подачи составляет около 80 bar. При трудноразрушаемой стружке в жаропрочных материалах давление может достигать 150 bar, но высокое давление не нужно автоматически переносить на любую операцию. Результат зависит также от диаметра сопла, расхода СОЖ, глубины резания и подачи инструмента.
При обработке внутренних каналов, где стружка плохо выходит, может потребоваться сочетание верхней и нижней подачи. Для отверстий глубже примерно 3×D эвакуация стружки часто становится основным ограничением. В таких случаях заранее рассматривают черезинструментальную подачу СОЖ и циклы прерывистого сверления.
Для инструментов с подачей СОЖ через каналы в глубоких полостях и отверстиях указываются типичные диапазоны 30-70 bar на обрабатывающих центрах. В тяжелых режимах применяют 70-100 bar и выше. Эти значения не заменяют настройки под конкретную операцию: давление выбирают с учетом материала и геометрии обработки, а не по принципу «чем больше, тем лучше».
Как организовать возврат жидкости со стружки
Даже правильно направленная струя не сократит потери, если стружка не может стечь перед выгрузкой.
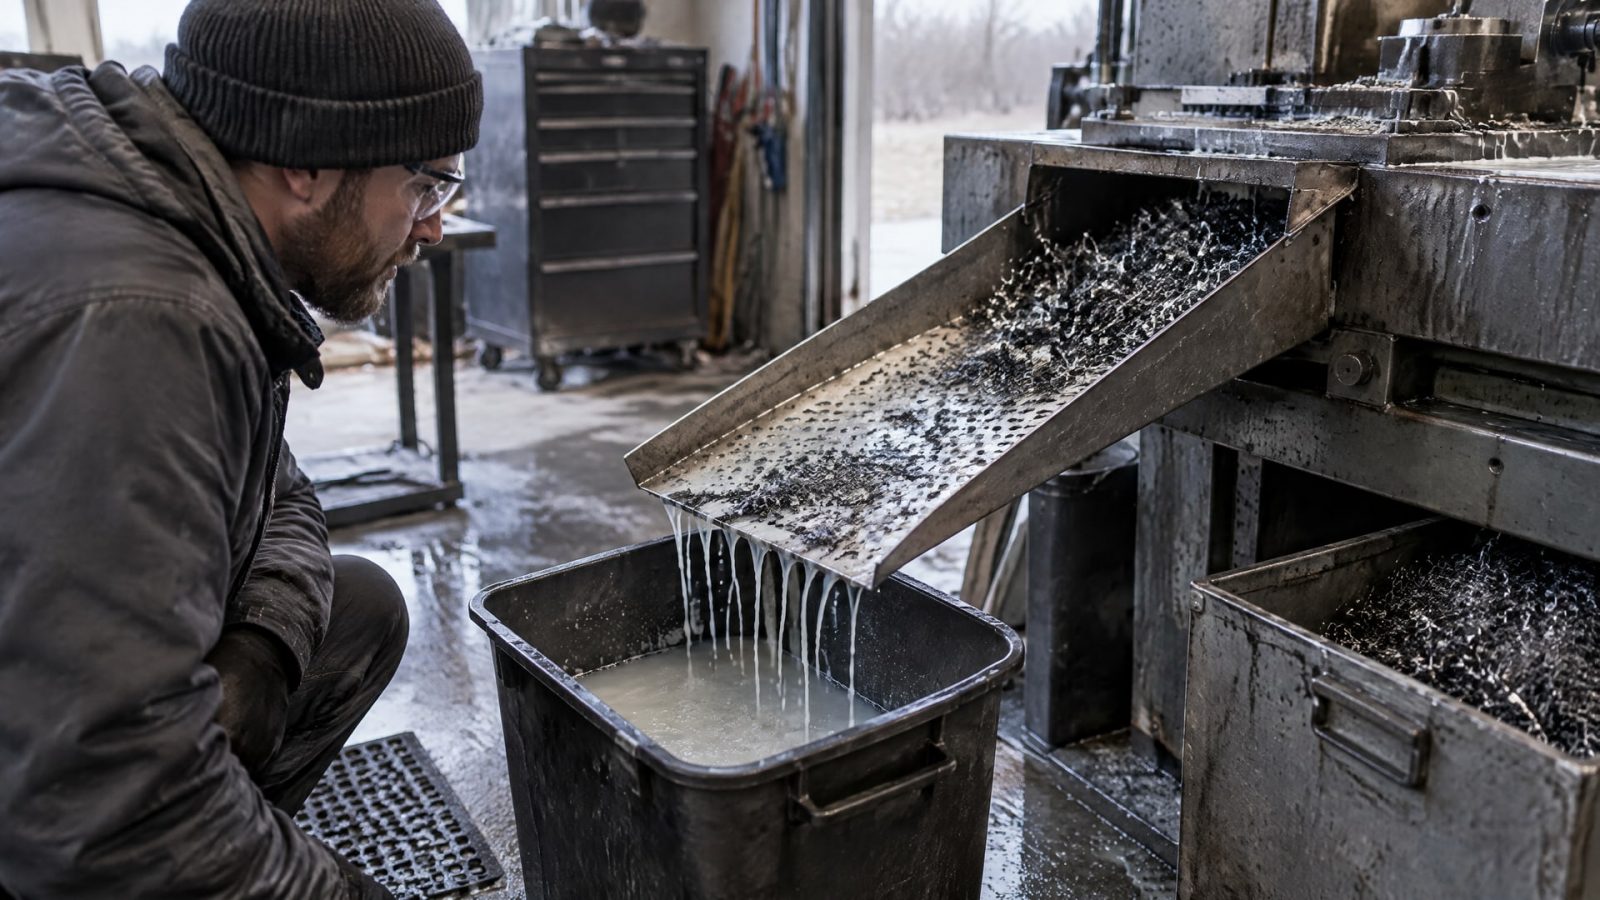
Проверьте, свободно ли проходят СОЖ и шлам через конвейер и сливные зоны. Возвратные каналы, перфорированные участки конвейера и ловушки перед насосом помогают отделять стружку и возвращать жидкость в контур.
Сливной поддон и зона под конвейером должны дренироваться без препятствий. Если отверстия забиты стружкой или шламом, жидкость скапливается и может переливаться. Поэтому при обслуживании важно проверять не только сам конвейер, но и всю цепочку возврата до бака.
При большом объеме стружки имеет смысл предусмотреть ее предварительное стекание до утилизации или транспортировки. Влажная стружка удерживает СОЖ, которая при отсутствии дренажа покидает систему вместе с отходами. Организованное стекание позволяет вернуть эту жидкость, а также уменьшает количество СОЖ, переносимое за пределы станка.
Увеличение потока без проверки дренажа может дать обратный результат: жидкости станет больше на стружке и вокруг оборудования, но ее возврат не улучшится. Поэтому сначала устраняют засоры и проверяют отвод, а затем оценивают, нужно ли менять подачу или конструкцию участка.
Как уменьшить унос СОЖ деталями
Количество жидкости, остающейся на детали, зависит от ее формы и того, как организован слив после обработки.
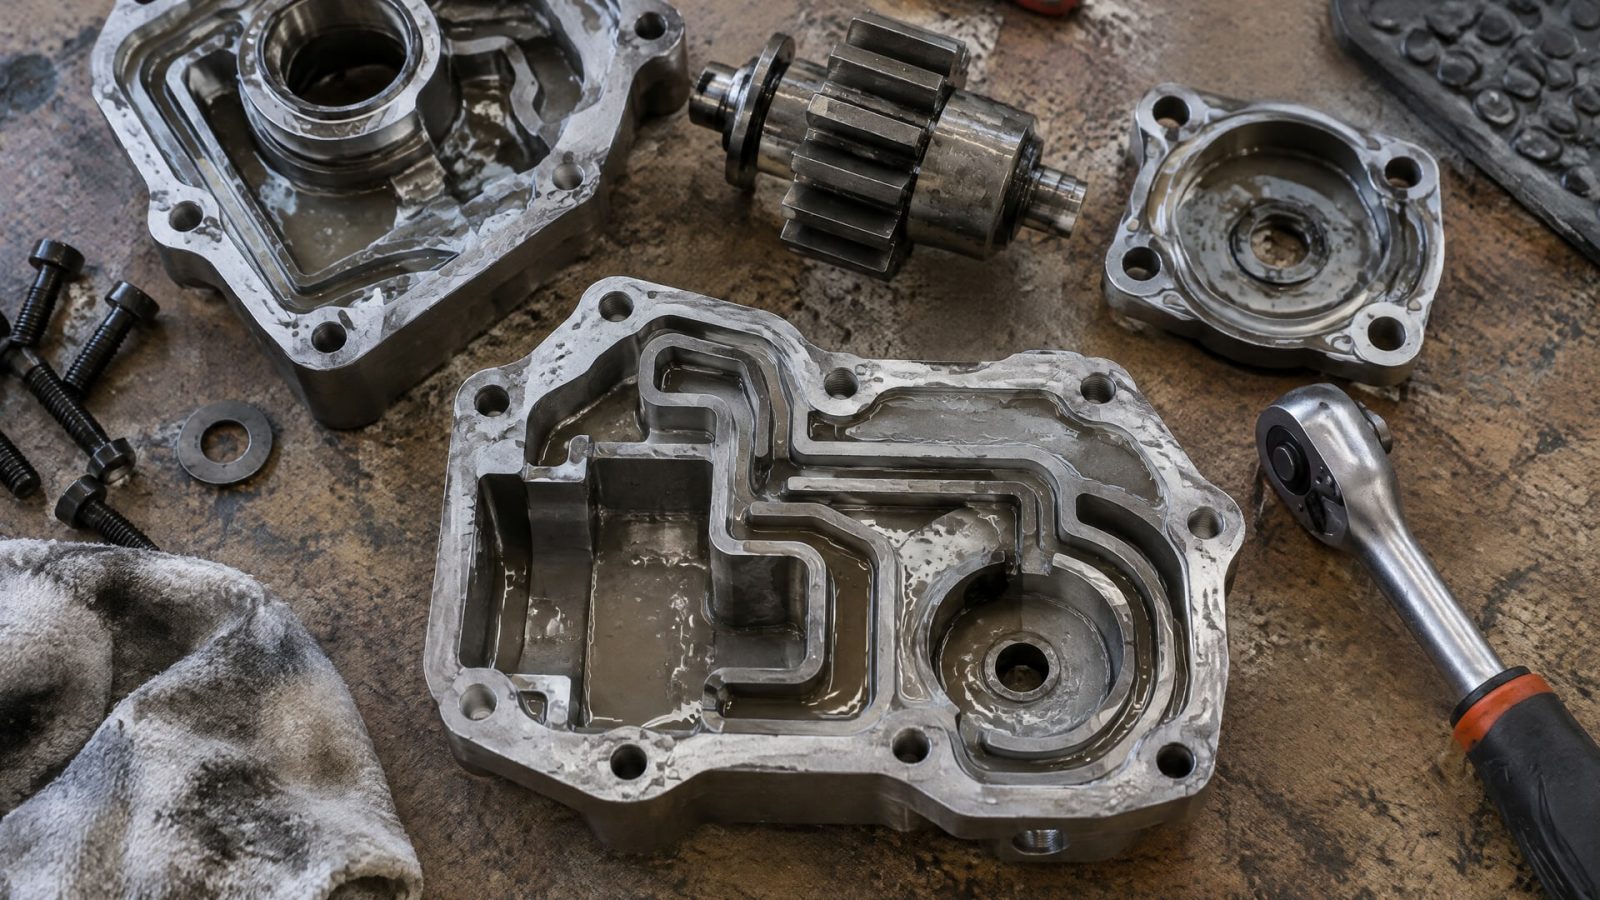
Глубокие полости и внутренние каналы могут удерживать СОЖ даже после выхода детали из рабочей зоны. Если деталь сразу перемещают дальше по линии, жидкость уходит вместе с ней, а в бак возвращается меньший объем.
Проверьте, может ли СОЖ свободно стекать с детали до ее передачи на следующую операцию. Для деталей с требованием к чистоте остаток жидкости нужно определить в техническом задании. Без заданного критерия невозможно оценить, достаточно ли снизился унос и соответствует ли результат требованиям последующей обработки.
Не следует компенсировать плохой слив простым увеличением подачи. Избыточный поток способен усилить разбрызгивание, а не улучшить возврат. Сначала оценивают геометрию детали, положение после обработки и возможность организовать стекание в сторону сливной зоны.
При проверке отдельно учитывают состояние поверхностей и загрязнение СОЖ. Постороннее масло, шлам и стружка ухудшают качество поверхности и усложняют очистку деталей. Если после обработки на деталях остаются загрязнения, важно определить, связано ли это с загрязненной жидкостью, плохой фильтрацией или недостаточным отводом из рабочей зоны.
Как чистота СОЖ влияет на оптимизацию расхода
Фильтрация помогает поддерживать чистоту рабочей жидкости и уменьшать повторное загрязнение деталей, однако сама по себе не устраняет вынос со стружкой.
Для систем СОЖ применяют фильтрацию порядка 5 μm. Загрязненность жидкости также классифицируют по ISO 4406:1999, который учитывает число частиц размером не менее 4 μm(c), 6 μm(c) и 14 μm(c) в 1 mL жидкости.
В ходе обслуживания проверяют концентрацию и pH СОЖ, загрязнение посторонним маслом, наличие шлама и стружки. Стабильный контроль параметров помогает снизить риск пенообразования, запаха и коррозии. Но если стружка плохо эвакуируется, а сливные каналы засорены, чистота жидкости не остановит ее физический вынос из системы.
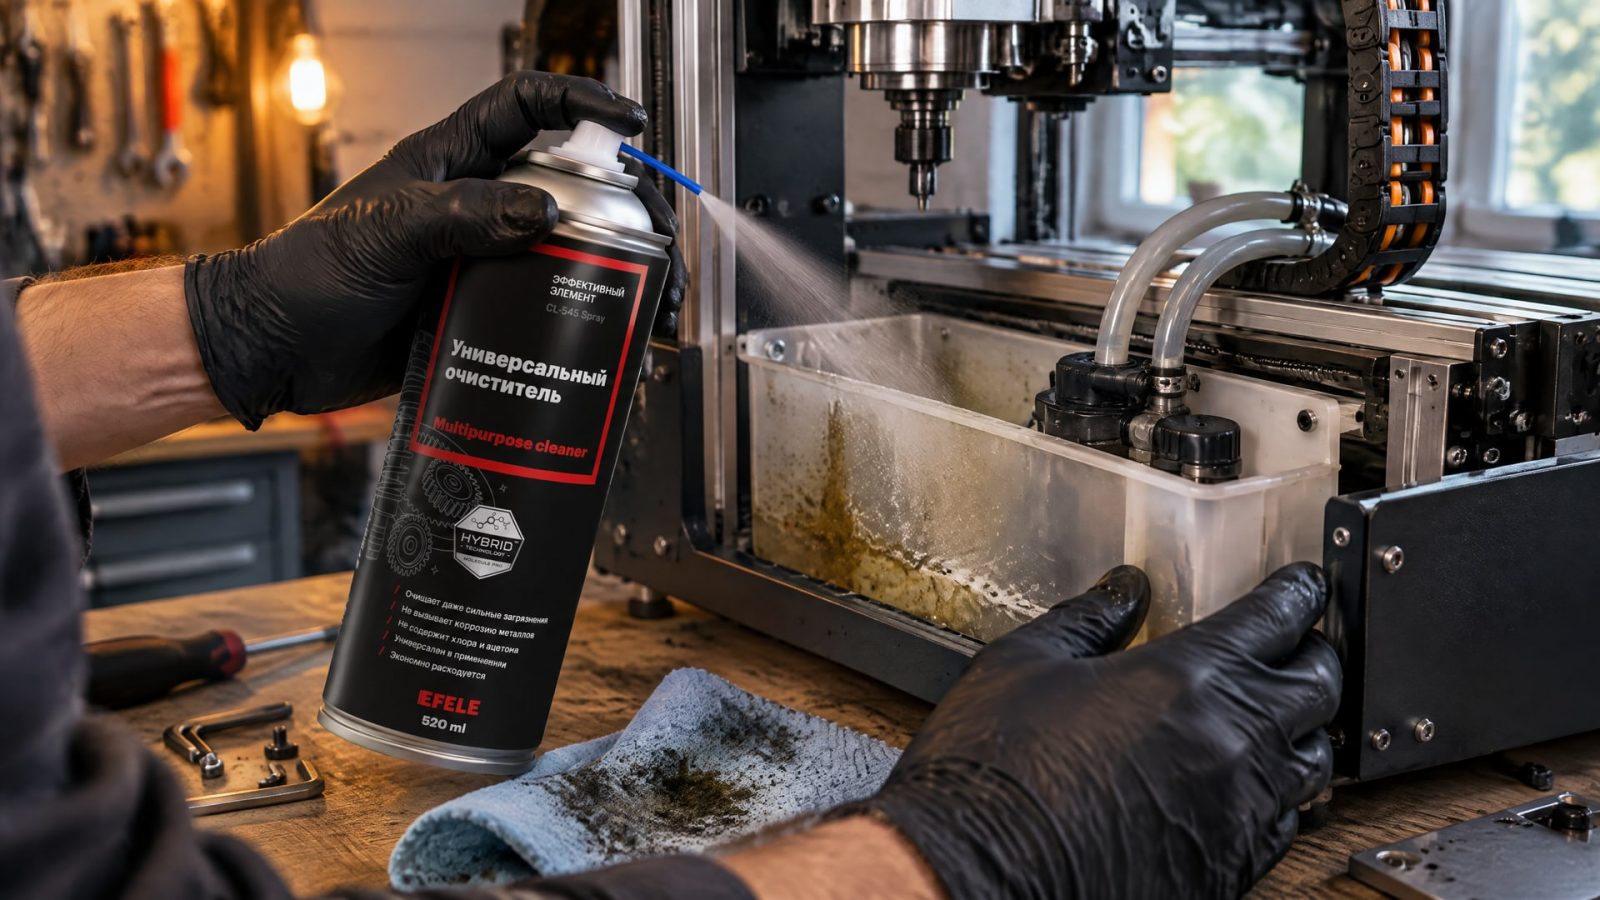
Загрязнения могут накапливаться и на доступных поверхностях оборудования, мешая осмотру сливных зон и поддержанию порядка вокруг станка. Для локальной очистки наружных поверхностей используют EFELE CL-545 Spray, универсальный очиститель. Такая очистка не заменяет обслуживание контура СОЖ, фильтрацию или удаление загрязнений из бака.
С чего начать оптимизацию расхода СОЖ
Проверку удобно проводить по пути жидкости от зоны резания до бака.
Это позволяет увидеть, где именно возникает потеря, и не менять одновременно несколько настроек, результат которых будет трудно оценить.
Проверьте направление и давление подачи СОЖ, а также сход стружки из зоны резания.
Осмотрите конвейер, перфорированные участки, сливной поддон и возвратные каналы на предмет засоров.
Оцените, сколько жидкости остается на стружке и деталях перед их перемещением или удалением.
Проверьте работу фильтрации и наличие загрязнений в рабочей жидкости.
Разделите вынос стружкой и деталями, утечки и потери в виде тумана или аэрозоля.
После устранения препятствий для дренажа повторно оцените возврат жидкости и стабильность работы оборудования. Если проблема связана с глубокой обработкой, корректировать нужно не только подачу, но и способ эвакуации стружки. Для таких операций путь ее выхода предусматривают при выборе инструмента и технологии.
Часто задаваемые вопросы
Как снизить расход СОЖ, если стружка остается влажной?
Сначала проверьте, может ли жидкость стекать со стружки до ее удаления: осмотрите конвейер, сливные зоны и возвратные каналы. При большом объеме стружки организуйте предварительное стекание. Одновременно оцените направление подачи СОЖ и сход стружки из зоны резания: влажность может указывать на недостаточный дренаж или неверную схему отвода.
Нужно ли всегда повышать давление подачи СОЖ?
Нет. Для большинства применений ориентир составляет около 80 bar, а давление до 150 bar используют при трудноразрушаемой стружке в жаропрочных материалах. Выбор зависит от материала, геометрии и режима обработки. Избыточный поток без правильного направления может увеличить разбрызгивание и унос, не улучшив эвакуацию стружки.
Почему СОЖ уносится деталями, а не только стружкой?
Детали с глубокими полостями, каналами и сложной геометрией могут удерживать жидкость после завершения обработки. Если слив не организован или деталь сразу передают дальше, остатки СОЖ покидают рабочую систему вместе с ней. Для изделий с требованиями к чистоте допустимый остаток жидкости следует зафиксировать в техническом задании.
Поможет ли фильтрация сократить вынос СОЖ?
Фильтрация порядка 5 μm и контроль загрязненности по ISO 4406:1999 помогают поддерживать чистоту жидкости и снижать повторное загрязнение деталей. Однако фильтр не заменяет отвод стружки и дренаж. Если конвейер или слив забиты, жидкость продолжит уходить вместе со стружкой независимо от состояния фильтра.
Заключение
Потери СОЖ сокращают за счет управляемого схода стружки, правильно направленной подачи, свободного дренажа и возврата жидкости с деталей и отходов. Для большинства операций ориентир по давлению составляет около 80 bar, но фактическую настройку выбирают под конкретную задачу. Фильтрация и контроль загрязнений поддерживают систему в рабочем состоянии, но не компенсируют плохой отвод.
Следующий шаг - проследить путь СОЖ от зоны резания до бака и отдельно оценить жидкость на стружке, деталях и в сливных зонах. После устранения засоров проверьте подачу и эвакуацию стружки, затем повторно оцените возврат жидкости и определите допустимый остаток СОЖ на деталях в техническом задании.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать герметик для фланцевого соединения, подверженного вибрации, и обеспечить его надежную герметичность.
Узнайте, как предотвратить липкие отложения СОЖ при обработке чугуна, используя правильный режим подачи, фильтрацию и контроль эмульсии.
Узнайте, почему перекраска металлоконструкций дороже первичной окраски, как влияет подбор цвета по RAL на стоимость и какие скрытые работы нужно учесть.