
Защита плунжерных пар: выбор покрытия и технология нанесения
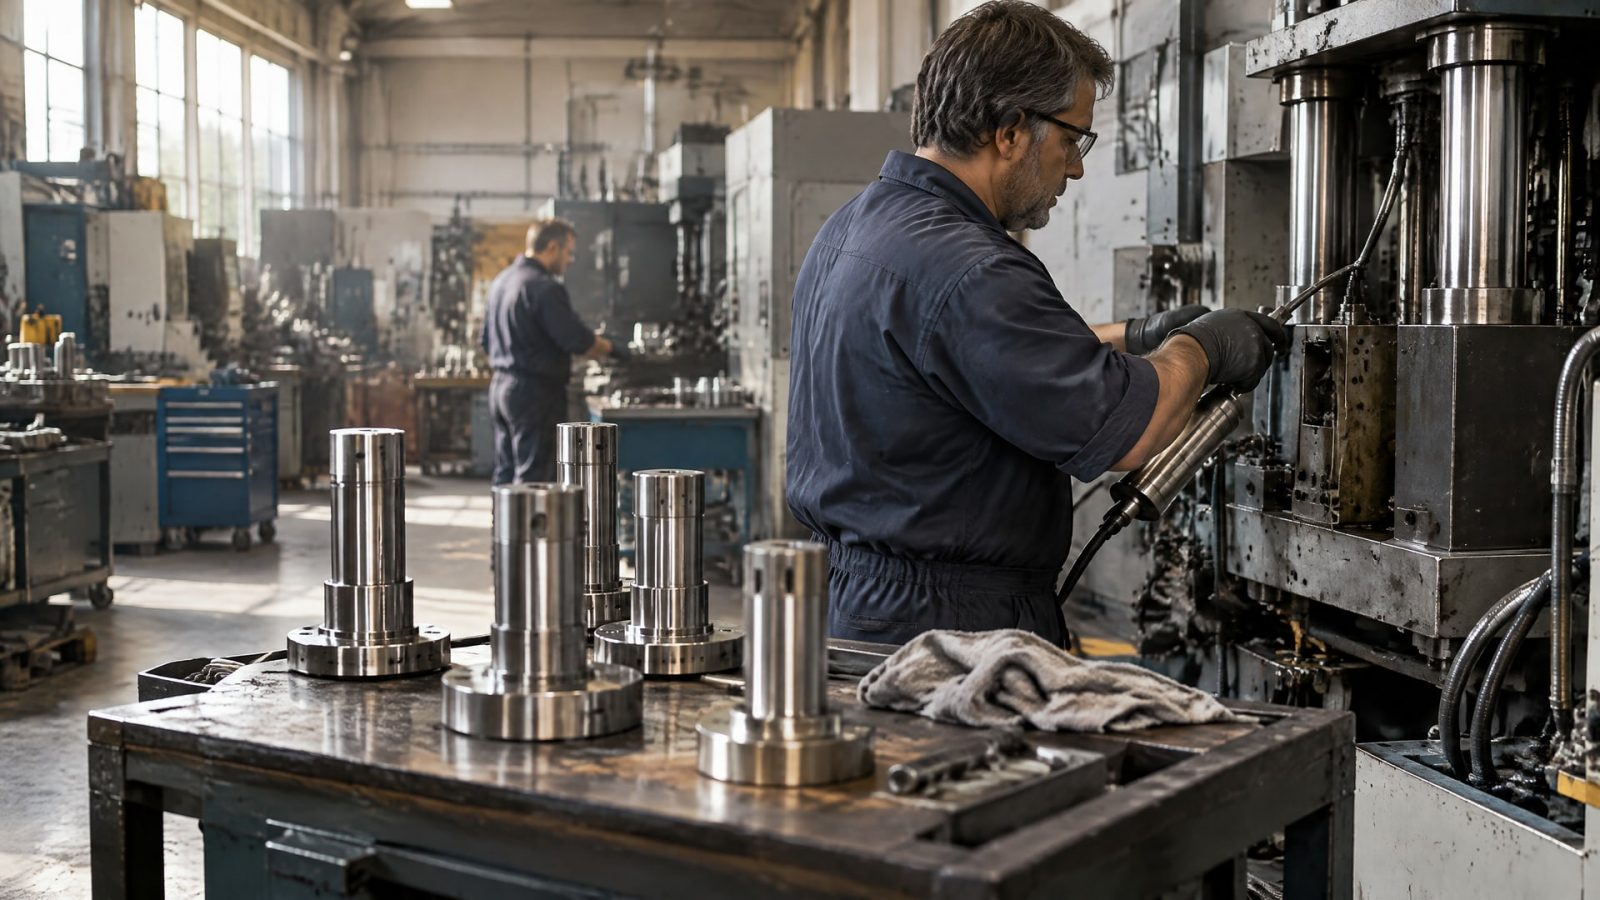
Защита плунжерных пар зависит от условий работы узла, материала деталей и механизма износа. Для снижения трения и защиты сопрягаемых поверхностей применяют связанные твердосмазочные покрытия, а для деталей с высокой износной нагрузкой рассматривают износостойкие покрытия, включая термически напыленные. Метод нанесения выбирают с учетом геометрии плунжера и доступности обрабатываемых зон.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно сопоставить технологию покрытия с задачей узла. Разберем, когда уместно окунание, как подготовить поверхность и почему равномерность слоя важнее простого увеличения толщины. Отдельно рассмотрим варианты защиты для условий, где сочетаются износ и коррозия.
Как выбрать технологию защиты плунжерных пар
Покрытие подбирают не только по назначению плунжерной пары.
Важны материал основы, рабочая среда и механизм повреждения: износ, коррозия или их сочетание. Одинаковое решение не обязательно одинаково эффективно для разных узлов, поэтому сначала определяют, что именно ограничивает ресурс детали.
Связанные твердосмазочные покрытия применяют для защиты сопрягаемых поверхностей и снижения трения. Их наносят распылением, окунанием или кистью. Выбор способа зависит от геометрии детали и того, насколько хорошо можно обработать все необходимые участки. Если у плунжера есть отверстия, выемки или полости, важно оценить, достигнет ли до них распыление. Когда доступ к отдельным зонам затруднен, окунание может оказаться более подходящим вариантом.
Износостойкие покрытия рассматривают для деталей, работающих под высокими нагрузками. В таких случаях применяют системы на основе карбида вольфрама, керамики, металлических сплавов и твердых хромовых решений. Для защиты плунжеров также используют термическое напыление, включая HVOF и плазменное напыление. Это отдельная технологическая ветка: ее не следует считать заменой связанному твердосмазочному покрытию во всех случаях.
Какие параметры определить до выбора
До согласования технологии полезно зафиксировать:
материал детали и состояние ее поверхности;
рабочую среду и наличие коррозионного воздействия;
предполагаемый механизм износа;
участки, которые нужно покрыть, включая отверстия и внутренние полости;
требуемые свойства покрытия и доступный способ его нанесения.
Такой перечень помогает сравнивать решения по рабочей задаче, а не только по названию состава. Для закупщика это основа технического запроса поставщику, а для инженера - способ заранее проверить, соответствует ли выбранная технология конструкции детали.
Твердосмазочное покрытие плунжерных деталей: подготовка поверхности
Связанное твердосмазочное покрытие формирует пленку на поверхности детали, поэтому надежность сцепления зависит не только от состава и способа нанесения.
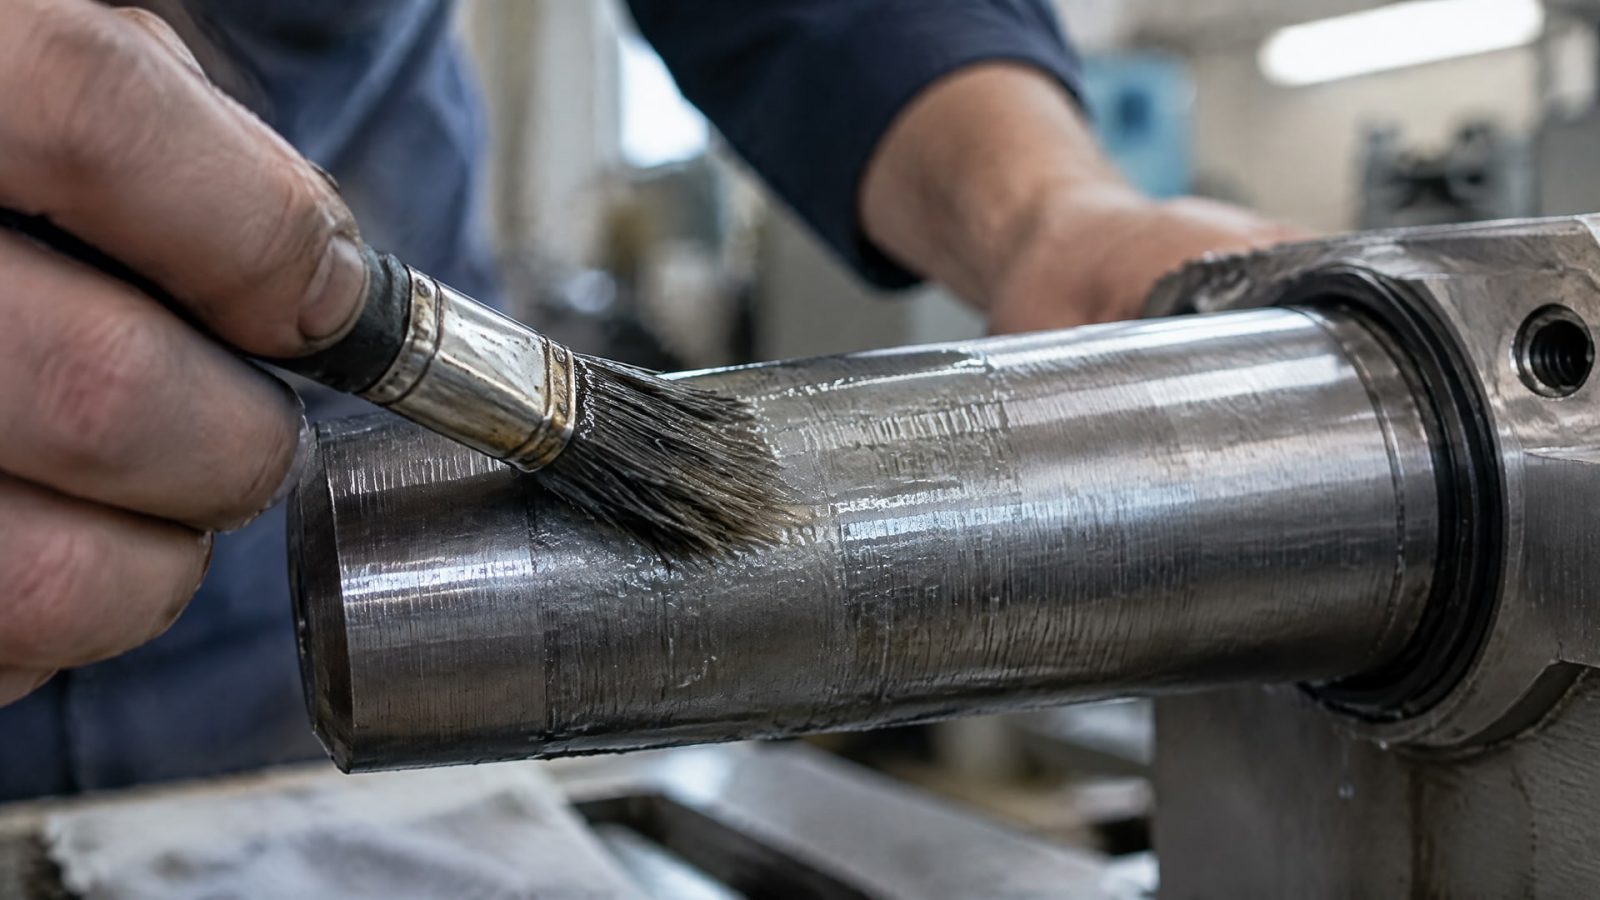
Перед обработкой удаляют загрязнения и обезжиривают деталь. Также подготавливают поверхность с учетом требуемой шероховатости и топографии: они должны способствовать адгезии покрытия.
Если пропустить подготовку, нанесенный слой может оказаться неоднородным или плохо удерживаться на основе. Поэтому проверка чистоты и состояния поверхности - часть технологии, а не вспомогательная операция. Для плунжерной пары это особенно важно в зонах, где покрытие должно работать на сопрягаемых поверхностях и в труднодоступных местах.
После подготовки выбирают способ нанесения. Распыление удобно рассматривать для участков, доступных для обработки струей. Окунание применяют, когда нужно покрыть сложную геометрию или зоны, до которых распыление не доходит. Кисть также входит в число способов нанесения связанных покрытий, однако выбор зависит от конструкции детали и требований к обработке.
Почему одного прохода может быть недостаточно
Для получения однородного слоя большей толщины часто используют несколько циклов нанесения. Между ними учитывают требования к сушке или отверждению. Не стоит заменять такую последовательность попыткой сразу нанести избыточно толстый слой: при выборе важны однородность покрытия и соблюдение процесса.
Режимы сушки и отверждения определяют для конкретной системы покрытия. Универсальные значения температуры или времени здесь не подходят без технической документации на состав. Перед запуском процесса их сверяют с технологическими требованиями к материалу покрытия и детали.
Твердосмазочное покрытие методом окунания
Окунание подходит для деталей со сложной геометрией, если нужно обработать отверстия, выемки или внутренние полости.
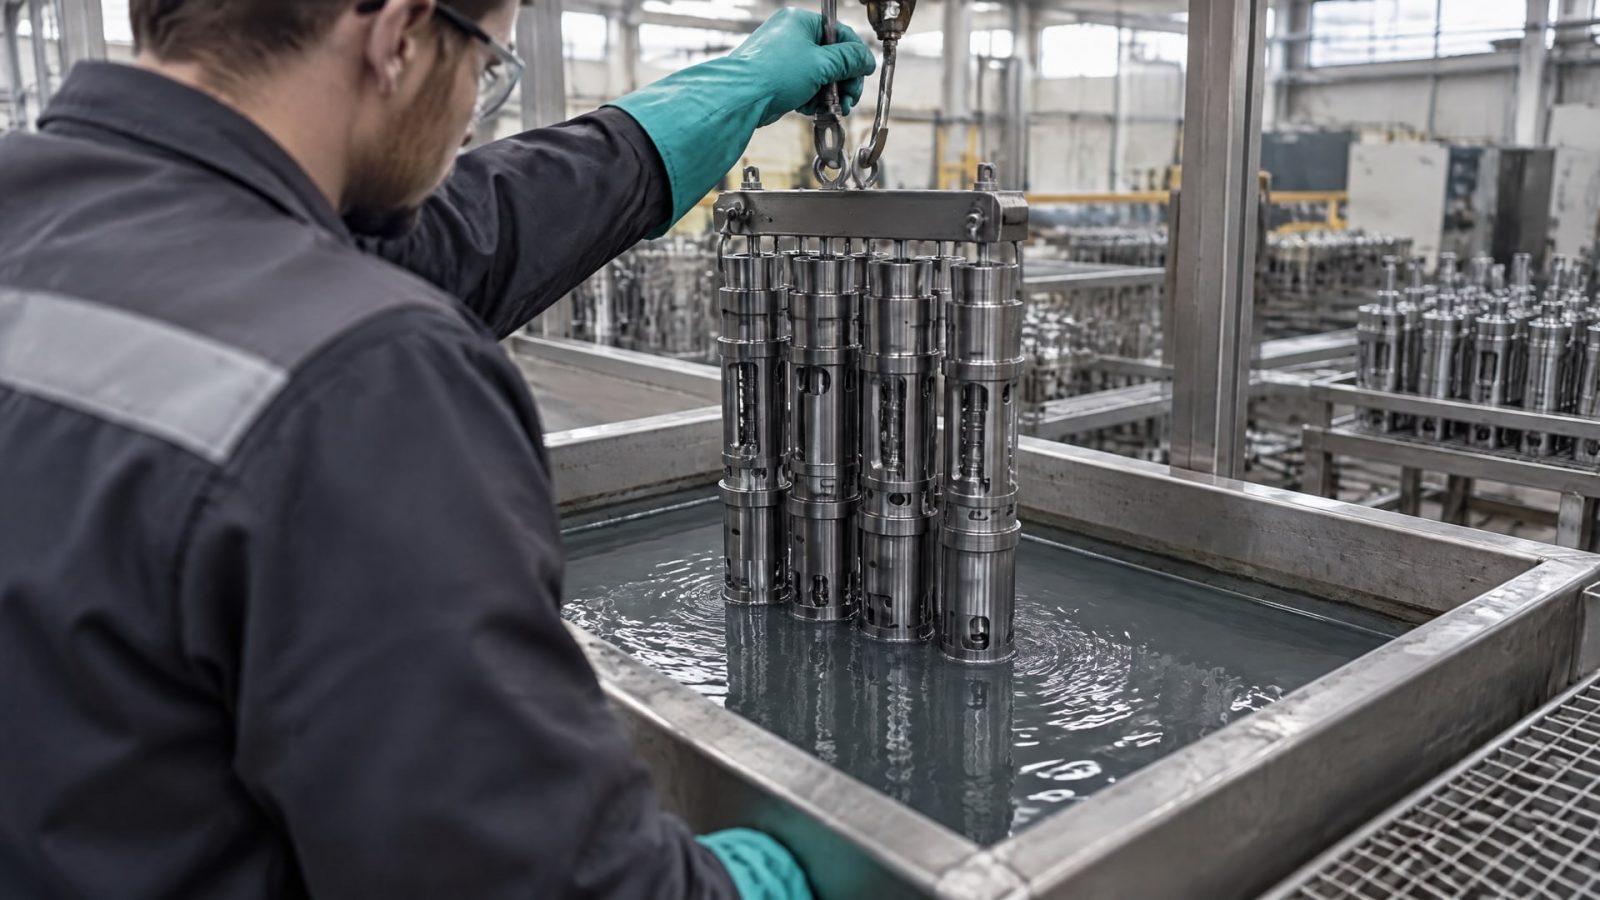
В отличие от распыления, этот способ может обеспечить доступ к участкам, на которые сложно направить распыленный материал. Поэтому при выборе технологии оценивают не только внешнюю форму плунжера, но и конфигурацию всех поверхностей, подлежащих защите.
Для массовой обработки мелких деталей и сложных форм применяют окунание с центрифугированием. Такой подход помогает доставить материал к труднодоступным зонам и уменьшить его потери. Окунание также часто выбирают из-за меньшей стоимости по сравнению с другими вариантами нанесения. При этом его нельзя считать подходящим для любой системы покрытия: результат зависит от подготовки поверхности, состава и режимов последующей сушки или отверждения.
Как организовать процесс
Технологию удобно рассматривать как последовательность этапов:
оценить геометрию детали и определить, какие зоны должны получить покрытие;
очистить и обезжирить поверхность;
выбрать окунание или окунание с центрифугированием, если это соответствует конструкции и требованиям к составу;
проверить равномерность нанесения на доступных и труднодоступных участках;
при необходимости предусмотреть несколько циклов для получения однородного слоя большей толщины;
провести сушку или отверждение по требованиям конкретной системы.
Окунание не отменяет контроль качества. Важно проверять, что покрытие достигло нужных участков, а на поверхности не сформировались необработанные зоны или неоднородности. Если отверстия и полости имеют принципиальное значение для работы узла, их включают в план контроля, а не оценивают только внешний вид детали.
Плунжерные отверстия и смазочное покрытие: контроль доступа и равномерности
Отверстия и внутренние полости осложняют нанесение покрытия: распыление может не обеспечить равномерную обработку всех поверхностей.
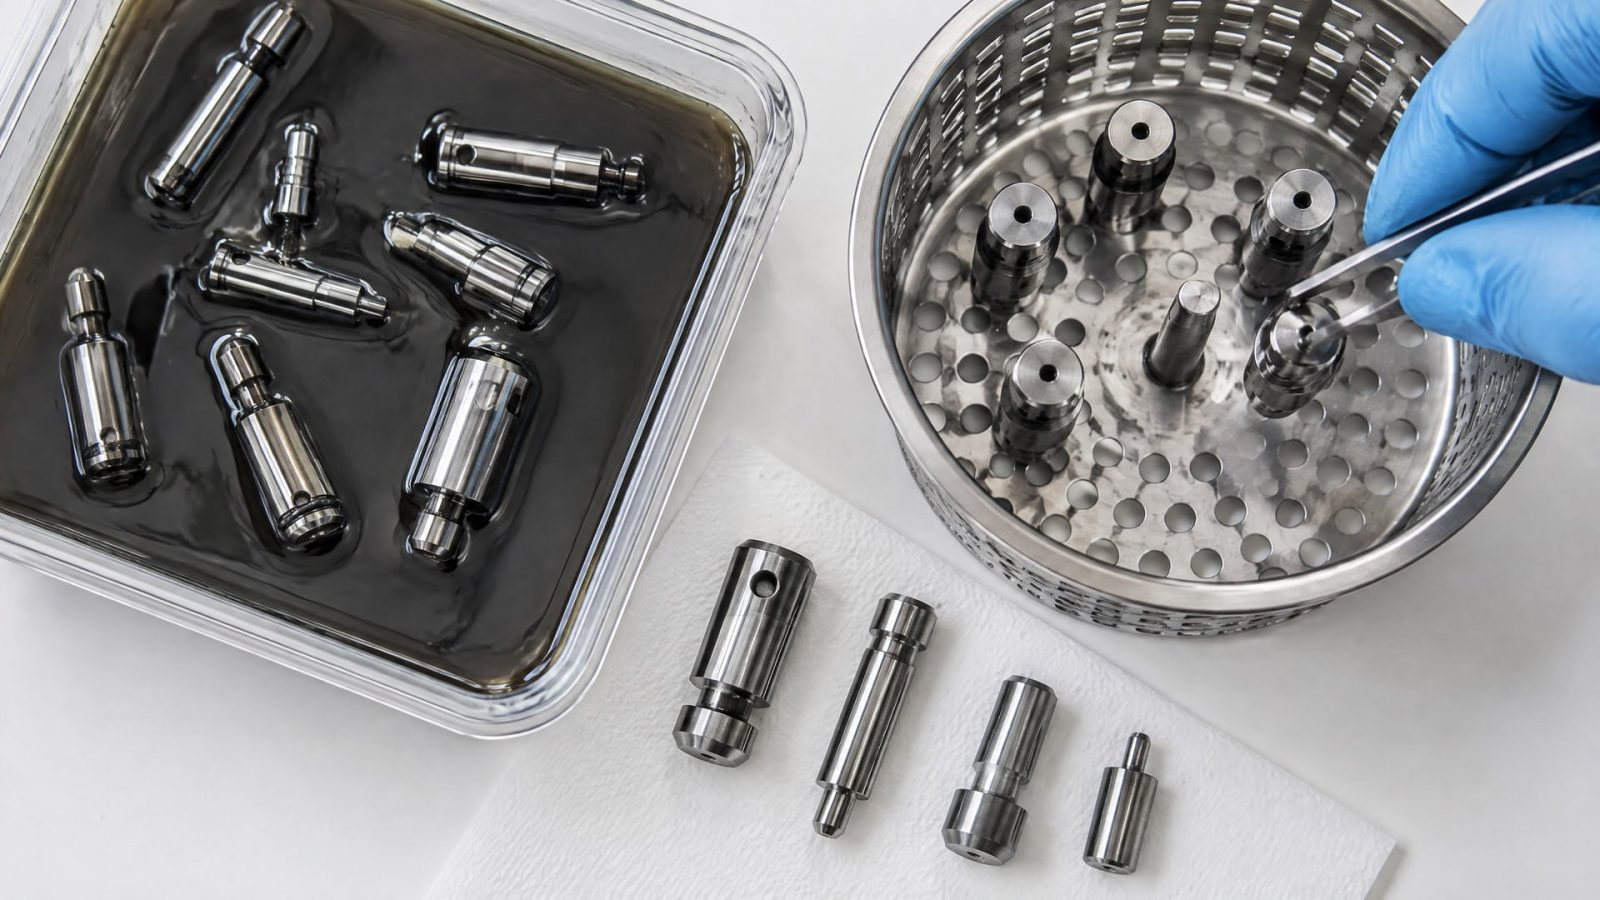
В таких случаях рассматривают окунание или окунание с центрифугированием. Окончательный выбор зависит от геометрии, состава и требований к покрытию, поэтому один метод нельзя объявить универсальным для всех плунжерных деталей.
Перед нанесением нужно определить, какие поверхности должны быть защищены. Это помогает избежать ситуации, когда технологию выбирают по удобству обработки внешней части, не проверив доступ к внутренним зонам. Для деталей с конструктивно сложным доступом окунание может быть уместно именно потому, что распыление не всегда покрывает все требуемые участки.
Что проверять после нанесения
Контроль процесса включает несколько связанных аспектов:
достигло ли покрытие отверстий, полостей и выемок;
получился ли слой однородным по обрабатываемым зонам;
выполнены ли требования к сушке или отверждению;
требуется ли повторный цикл нанесения для получения слоя большей толщины.
Если в технологии предусмотрено несколько циклов, важно оценивать результат после каждого этапа согласно требованиям конкретной системы. Нельзя считать, что более толстый слой автоматически обеспечивает лучшую защиту: сначала проверяют равномерность и качество нанесения.
Окунание и распыление не конкурируют по принципу «лучше - хуже». Для открытых поверхностей может подойти один метод, для сложной геометрии - другой. В инженерном решении учитывают доступность зон, характеристики покрытия и возможность контролировать весь процесс, включая подготовку основы и последующую обработку.
Износостойкие покрытия для плунжеров с высокой нагрузкой
Когда плунжер работает в условиях высокой износной нагрузки, могут потребоваться покрытия, рассчитанные на повышение износостойкости и коррозионной стойкости.
В числе рассматриваемых решений - покрытия на основе карбида вольфрама, керамики и металлических сплавов, а также твердые хромовые покрытия. Выбор зависит от рабочей среды, материала основы и механизма повреждения.
Для термически напыленных покрытий в технических материалах приводится диапазон толщины от 0,1 мм до значений свыше 1 мм и твердость до 1400 HV0.3. Эти параметры относятся к описанным износостойким покрытиям и не являются универсальными характеристиками всех систем. Их следует сверять с техническими данными конкретного решения и требованиями к детали.
Для высокопрочных сталей при выборе покрытия также учитывают риск водородного охрупчивания. В материалах о покрытиях плунжеров отмечено, что покрытия на основе карбида вольфрама не вызывают водородного охрупчивания, характерного для традиционного хромирования таких сталей. Этот фактор нельзя переносить на любые покрытия: он относится к указанному типу решения и должен оцениваться применительно к материалу основы и технологии нанесения.
Как сопоставить технологии
Связанное твердосмазочное покрытие и термическое напыление решают разные задачи и не должны сравниваться только по толщине или твердости. Для первого важны снижение трения, подготовка поверхности и равномерное нанесение пленки. Для второго приоритетны требования к износостойкости и условия эксплуатации высоконагруженной детали.
Инженеру следует сопоставить механизм отказа, среду и основу детали с характеристиками предлагаемого покрытия. Закупщику полезно запросить техническое описание и проверить, указаны ли в нем область применения и требования к нанесению. Такой подход помогает избежать выбора покрытия только по одному показателю, не связанному напрямую с реальной причиной износа.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие окунанием?
Да, окунание - один из признанных способов нанесения связанных твердосмазочных покрытий. Его рассматривают для деталей со сложной геометрией, отверстиями и полостями, особенно если распыление не обеспечивает доступ ко всем зонам. Результат зависит от подготовки поверхности, состава и режима сушки или отверждения.
Что важнее при защите плунжерных пар: толщина или равномерность покрытия?
Ориентироваться только на толщину не следует. Для однородного слоя большей толщины могут потребоваться несколько циклов нанесения. При этом важны подготовка поверхности, адгезия и равномерность обработки всех нужных участков. Требуемые параметры определяют по техническим требованиям конкретной системы и условиям работы детали.
Как обработать отверстия и полости плунжера?
Сначала проверяют, сможет ли распыление покрыть все необходимые внутренние участки. Если доступ затруднен, рассматривают окунание или окунание с центрифугированием. После нанесения контролируют достижение покрытия отверстий и полостей, а также соблюдение требований к сушке или отверждению.
Какое покрытие выбрать для плунжера с высокой износной нагрузкой?
Выбор зависит от материала основы, рабочей среды и механизма повреждения. Для высоконагруженных деталей рассматривают износостойкие покрытия, в том числе термически напыленные системы. Важно сопоставить характеристики конкретного покрытия с условиями эксплуатации, а не выбирать решение только по твердости или толщине.
Заключение
Защита плунжерных пар строится на соответствии покрытия условиям работы и корректной технологии нанесения. Связанные твердосмазочные покрытия подходят для задач снижения трения, а окунание помогает обрабатывать сложную геометрию и труднодоступные зоны. При высоких износных нагрузках рассматривают отдельные износостойкие решения, включая термическое напыление.
Следующий шаг - описать материал плунжера, рабочую среду, механизм износа и участки, которые нужно покрыть. По этим данным инженер сможет выбрать технологию, проверить доступность отверстий и полостей для нанесения и согласовать подготовку поверхности, число циклов и режим сушки или отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
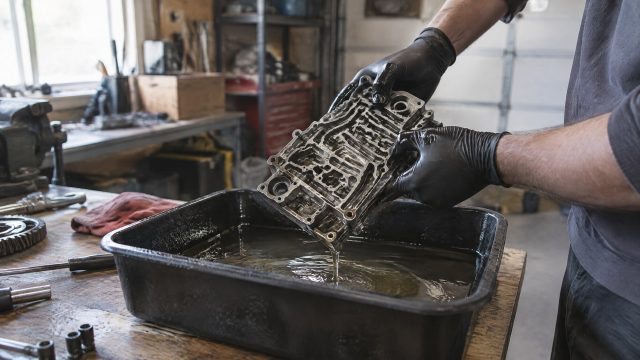
Обработка каналов смазкой методом окунания - эффективное решение для деталей со сложной геометрией, обеспечивающее равномерное покрытие внутренних полостей.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Узнайте, как проводят измерение коэффициента трения и износа материалов на трибометре по схеме пин-диск для различных применений.