
Обработка каналов смазкой методом окунания: технология для сложной геометрии
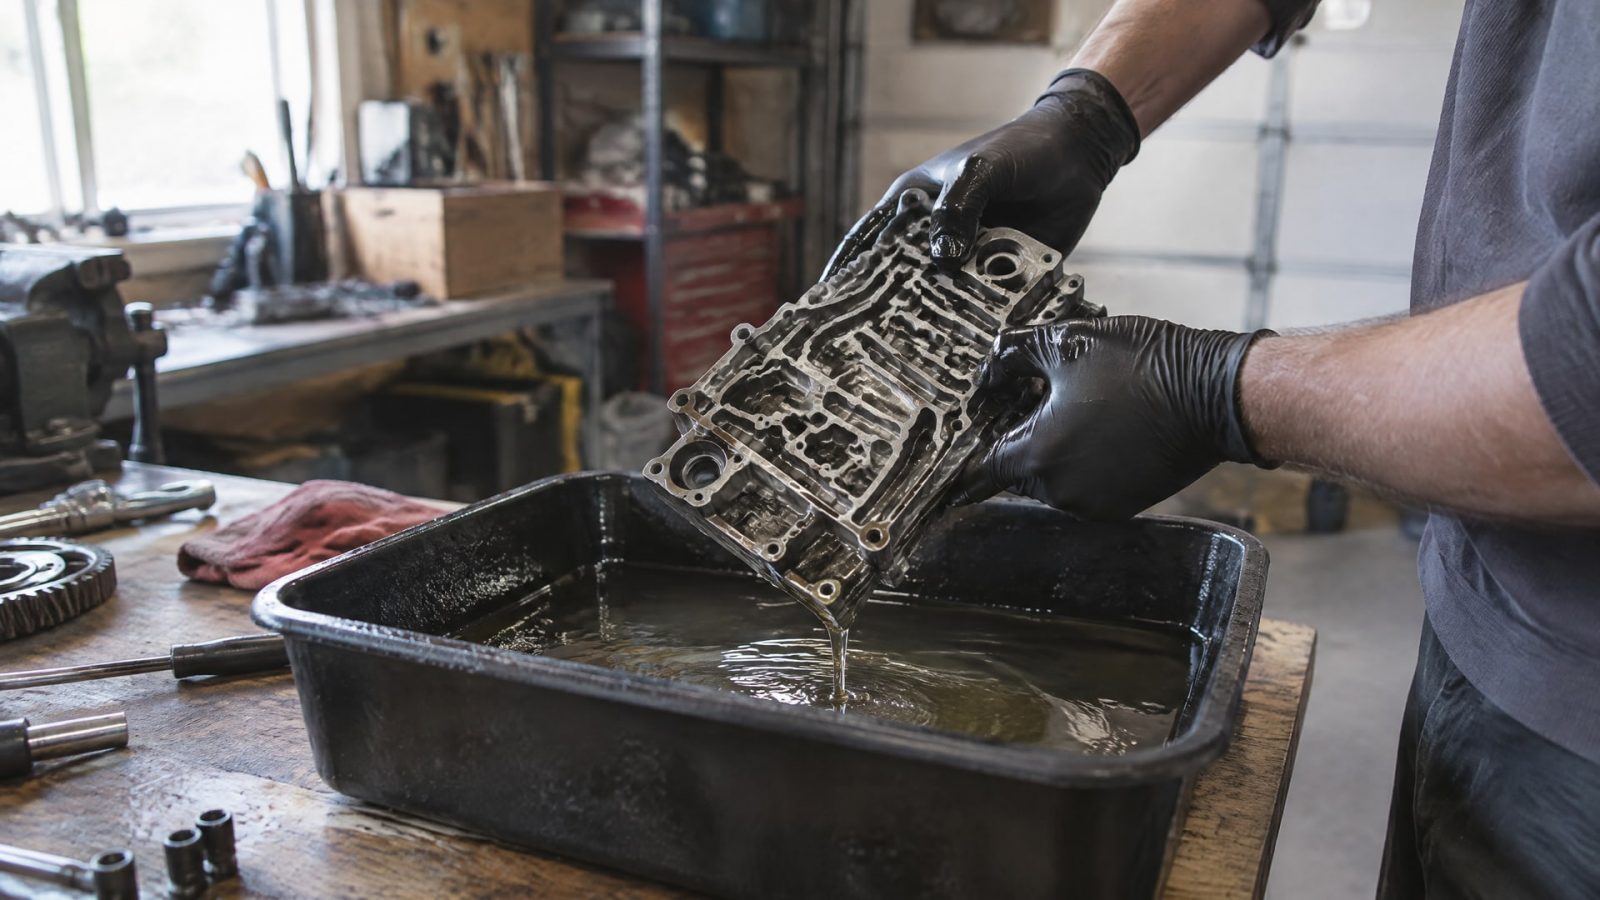
Обработка каналов смазкой методом окунания помогает нанести твердосмазочное покрытие на внутренние поверхности, отверстия и выемки, к которым трудно подвести состав распылением. Но одного погружения не всегда достаточно: для сплошной пленки внутри каналов могут потребоваться низкая вязкость носителя, контролируемое извлечение детали и специальная организация потока.
Статья полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения покрытия для деталей со сложной геометрией. Разберем, как жидкий состав проникает во внутренние полости, какие параметры влияют на толщину и равномерность пленки, когда применяют окунание с центрифугированием и что проверить перед запуском процесса.
Как обработка каналов смазкой методом окунания охватывает сложную геометрию
При распылении составу нужен прямой доступ к поверхности.
Отверстия, выемки и внутренние полости затрудняют нанесение: внешняя сторона может быть покрыта, а внутренняя остаться без пленки. Окунание позволяет одновременно контактировать с составом множеству поверхностей детали, поэтому метод применяют для деталей сложной формы и внутренних поверхностей.
Однако погружение в ванну само по себе не гарантирует полного покрытия канала. Важны смачивание внутренней поверхности, поступление состава в полость и его удаление при извлечении. Если канал имеет сложную конфигурацию, необходимо оценивать не только внешнюю геометрию детали, но и то, как жидкость будет входить и выходить из внутренних участков.
Окунание внутренних каналов и полостей
Для внутренних поверхностей труб и цилиндрических полостей могут применять специальные схемы, обеспечивающие принудительный ламинарный поток внутри канала. Такой поток помогает покрывающему составу пройти по внутренней поверхности, а затем поддерживает условия для формирования и сушки пленки. Без подходящей организации движения жидкости возможны непрокрытые зоны и неравномерный результат.
Учитывайте положение детали при погружении и извлечении: оно влияет на заполнение и сток состава. При необходимости процесс дополняют вращением, перемещением детали или повторными циклами. Выбор зависит от формы канала и требований к непрерывности покрытия, а не только от размера отверстия.
Когда подходит окунание с центрифугированием
Для массовых партий мелких деталей с отверстиями и выемками рассматривают dip spin, или окунание с центрифугированием. Метод помогает распределить покрытие по поверхностям, к которым нет прямого доступа, и удалить избыток материала. Для единичных крупных деталей такая схема может быть нецелесообразна, поэтому технологию выбирают с учетом размеров изделий и организации производства.
Какие параметры влияют на толщину и равномерность покрытия
Толщина пленки при окунании зависит не от одного параметра.
В материалах по технологии выделяют концентрацию твердых частиц, скорость извлечения детали и число погружений. Также на результат влияет вязкость носителя: жидкий состав должен смачивать внешние и внутренние поверхности и проходить по каналам.
Скорость подъема детали из ванны определяет количество материала, которое остается на поверхности. Если требуется скорректировать толщину, технолог может изменить режим извлечения, состав суспензии или число циклов. Одного универсального значения для всех деталей нет: режим устанавливают под геометрию изделия и задачу покрытия.
Одного погружения может быть достаточно
В большинстве задач одного погружения обычно хватает. Если нужную пленку получить не удается, ее регулируют составом суспензии и повторными погружениями. Дополнительный цикл нельзя считать автоматическим способом исправить любой дефект: сначала следует определить, что мешает равномерному смачиванию или стоку материала.
Число погружений важно оценивать вместе с концентрацией твердых частиц и скоростью извлечения. Изменение одного фактора без учета остальных может повлиять на итоговое распределение покрытия. Поэтому параметры фиксируют как согласованный технологический режим, а не подбирают изолированно.
Вязкость носителя и подача состава
Для проникновения состава во внутренние каналы нужен носитель малой вязкости. Это требование относится к жидкому составу для нанесения твердосмазочного покрытия. Его не следует смешивать с консистенцией готовой пластичной смазки: это разные материалы и разные характеристики.
Если речь идет именно о пластичной смазке, для оценки консистенции используют классы NLGI. Диапазон классификации простирается от NLGI 000, очень текучего, до NLGI 6, очень твердого; для текучих смазок в источниках выделены классы NLGI 000–1. Эта классификация помогает при выборе смазки для заполнения полостей, но не заменяет требования к вязкости носителя при окунании твердосмазочного состава.
Плунжерные отверстия: подготовка поверхности и контроль процесса
Перед нанесением покрытия с поверхности удаляют жир, пыль, грязь, ржавчину и окалину.
Загрязнения мешают равномерному смачиванию и ухудшают адгезию пленки. Поэтому плунжерные отверстия и другие внутренние участки подготавливают так же внимательно, как наружные поверхности: доступность зоны для очистки нужно проверить до запуска нанесения.
После подготовки деталь погружают в состав по выбранной схеме. При окунании и сушке ее желательно перемещать, чтобы снизить риск неравномерного стока и дефектов пленки. Для труб и цилиндрических полостей отдельно контролируют движение состава внутри канала и удаление растворителя или отверждение покрытия.
Что проверять при пробном нанесении
Для проверки процесса оценивают, попал ли состав во все предусмотренные зоны, равномерно ли он стекает и формируется ли пленка внутри канала. Если на наружной поверхности покрытие выглядит однородным, это еще не подтверждает, что внутренние участки обработаны полностью. Для таких деталей нужно проверять именно внутренние поверхности.
При выявлении непрокрытых зон рассматривают корректировку потока, положения или перемещения детали, скорости извлечения и числа погружений. Для внутренних каналов может потребоваться специальная схема с принудительным ламинарным потоком. Режим сушки также важен: в полости не должны оставаться непросушенные участки.
Твердосмазочное покрытие окунанием: выбор состава под задачу
При выборе состава учитывают геометрию детали и способ нанесения.
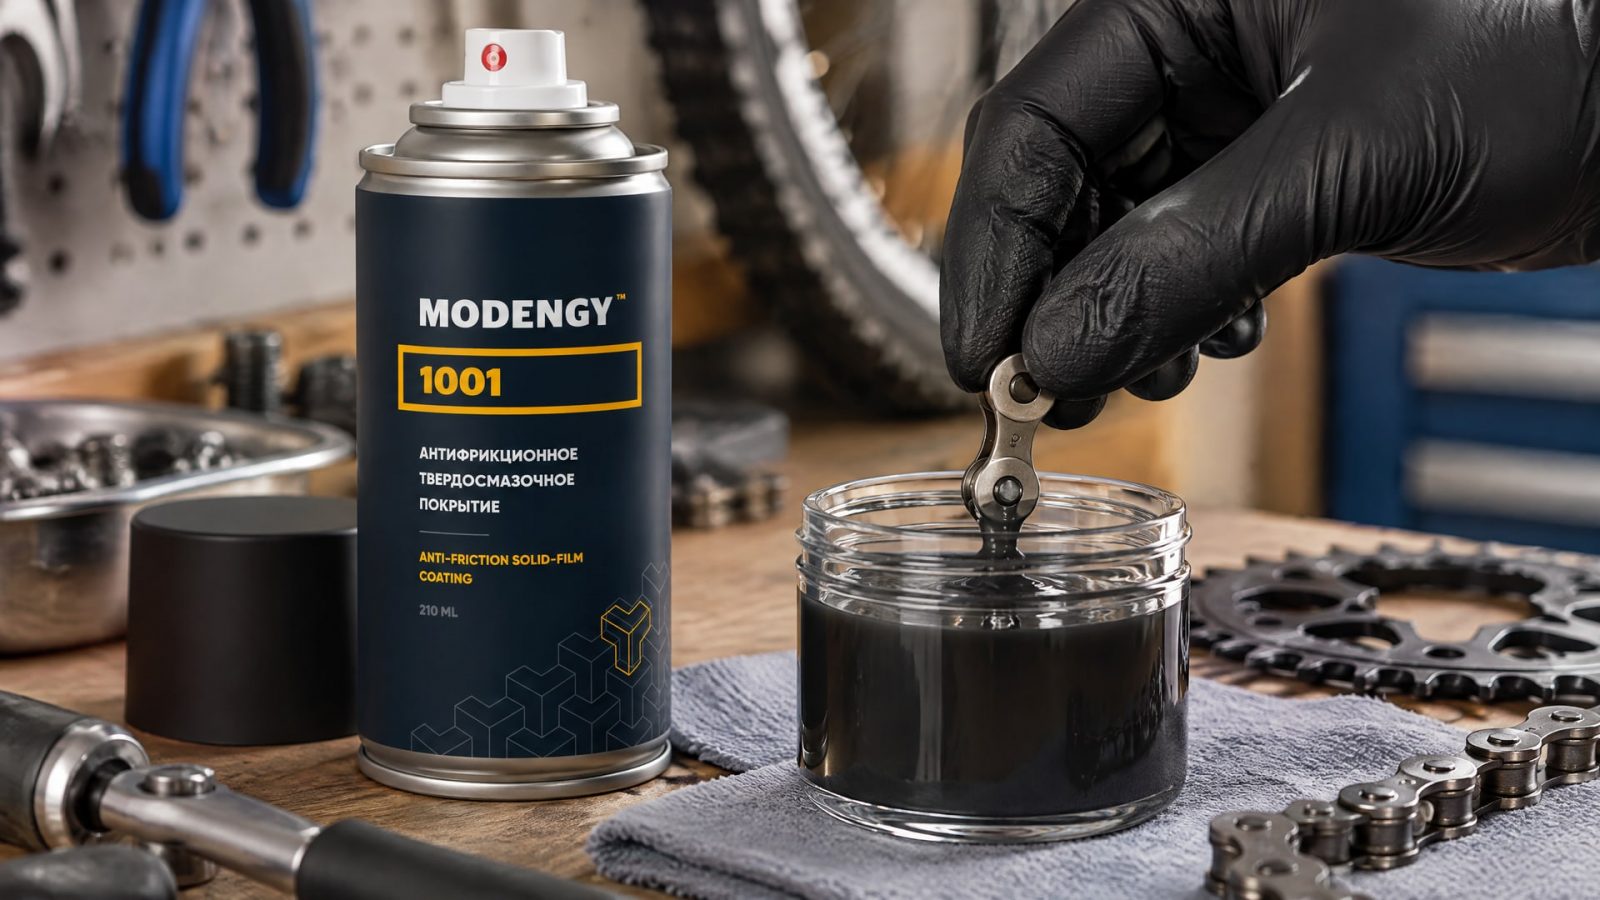
Для канала важна способность жидкой части состава смачивать внутреннюю поверхность; для требуемой толщины значимы концентрация твердых частиц, скорость извлечения и число погружений. Поэтому сравнивать варианты только по названию покрытия недостаточно: нужно сверяться с технологическими требованиями к детали и процессу.
Если деталь работает при риске фреттинга, в условиях холодного пуска или возможного вымывания смазочного материала, сначала оценивают режим трения и путь, которым состав должен попасть к контактным поверхностям. При недоступной геометрии проблема может быть не только в характеристиках материала, но и в неполном покрытии канала. Для такой обработки применяют MODENGY 1001: антифрикционное твердосмазочное покрытие подходит для нанесения окунанием на детали сложной геометрии и внутренние каналы, снижает коэффициент трения и защищает от износа.
Не смешивайте покрытие и пластичную смазку
Твердосмазочное покрытие наносят как пленку, а пластичную смазку подбирают с учетом ее консистенции и возможности заполнить полость. Для классификации смазок применяют, в частности, DIN 51502, ISO 12924 и ISO 6743-9. Эти системы помогают описать смазочный материал, но не задают режим окунания твердосмазочного состава.
В частности, класс NLGI не показывает, насколько хорошо жидкий носитель покрытия пройдет по узкому каналу. Для этой задачи рассматривают вязкость носителя и схему подачи. А если требуется именно пластичная смазка, классы NLGI 000–1 указывают на более текучую или мягкую консистенцию по сравнению с NLGI 2, который относится к мягким смазкам.
Как избежать дефектов при нанесении покрытия на внутренние поверхности
Распространенное заблуждение состоит в том, что любое погружение автоматически покрывает всю внутреннюю поверхность.
На деле результат зависит от смачивания, движения состава, стока и сушки. Для сложных каналов процесс адаптируют, а не полагаются только на факт погружения детали в ванну.
Еще одна ошибка - считать, что более густой состав всегда лучше удерживается внутри отверстия. Для проникновения жидкого состава в каналы важен носитель малой вязкости. Если применяется пластичная смазка, ее текучесть оценивают по классу консистенции NLGI, но это не характеристика твердосмазочного покрытия.
Перед масштабированием процесса проверьте несколько факторов:
чистоту поверхности и отсутствие жира, пыли, грязи, ржавчины и окалины;
доступ состава к отверстиям, выемкам и внутренним каналам;
влияние скорости извлечения и концентрации твердых частиц на пленку;
необходимость повторных погружений или специального потока;
равномерность стока при перемещении детали и полноту сушки внутренних участков.
Если обрабатывается партия мелких деталей, рассмотрите dip spin: этот метод предназначен для распределения покрытия по сложной геометрии и удаления избытка состава. Для труб и цилиндрических полостей оцените необходимость принудительного ламинарного потока. Эти решения не взаимозаменяемы: технологию выбирают по конфигурации детали и требованиям к покрытию.
Часто задаваемые вопросы
Окунание внутренних каналов всегда дает сплошное покрытие?
Нет. Погружение обеспечивает контакт состава с деталью, но не гарантирует сплошную пленку внутри любой полости. Для труб и цилиндрических каналов могут потребоваться специальные схемы с принудительным ламинарным потоком. Также учитывают смачивание, сток, перемещение детали и режим сушки.
От чего зависит толщина покрытия при окунании?
На толщину и равномерность влияют концентрация твердых частиц, скорость извлечения детали и число погружений. Значение имеет и вязкость носителя, поскольку состав должен смачивать поверхности и проникать в каналы. Одно погружение обычно достаточно, но при необходимости режим корректируют.
Какой класс NLGI выбрать для обработки каналов смазкой?
NLGI применяют для описания консистенции пластичных смазок, а не твердосмазочных покрытий. Классы 000–1 относятся к более текучим или мягким, а NLGI 2 обозначает мягкую консистенцию. Для нанесения покрытия окунанием отдельно оценивают вязкость жидкого носителя и схему потока.
Нужно ли очищать деталь перед нанесением покрытия окунанием?
Да. Перед нанесением удаляют жир, пыль, грязь, ржавчину и окалину. Загрязнения ухудшают смачивание поверхности и адгезию пленки. Особенно важно проверить чистоту отверстий и каналов, потому что загрязненный участок внутри детали может остаться без равномерного покрытия.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, отверстиями и внутренними поверхностями, но результат зависит от подготовки, свойств состава и организации процесса. Для внутренних каналов важны носитель малой вязкости, управляемые извлечение и число погружений, а для труб и цилиндрических полостей может потребоваться принудительный ламинарный поток.
Перед внедрением технологии проверьте геометрию детали, требования к пленке и возможность проконтролировать покрытие внутри каналов. Затем подготовьте поверхность и проведите пробное нанесение, оценивая внутренние зоны, сток и сушку, а не только внешний вид детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Узнайте, как проводят измерение коэффициента трения и износа материалов на трибометре по схеме пин-диск для различных применений.
Узнайте, как правильно выбрать образцы для испытаний узлов трения, подобрать режимы и нагрузки для точных результатов.