
Почему толщина слоя покрытия при окунании нестабильна в точном машиностроении
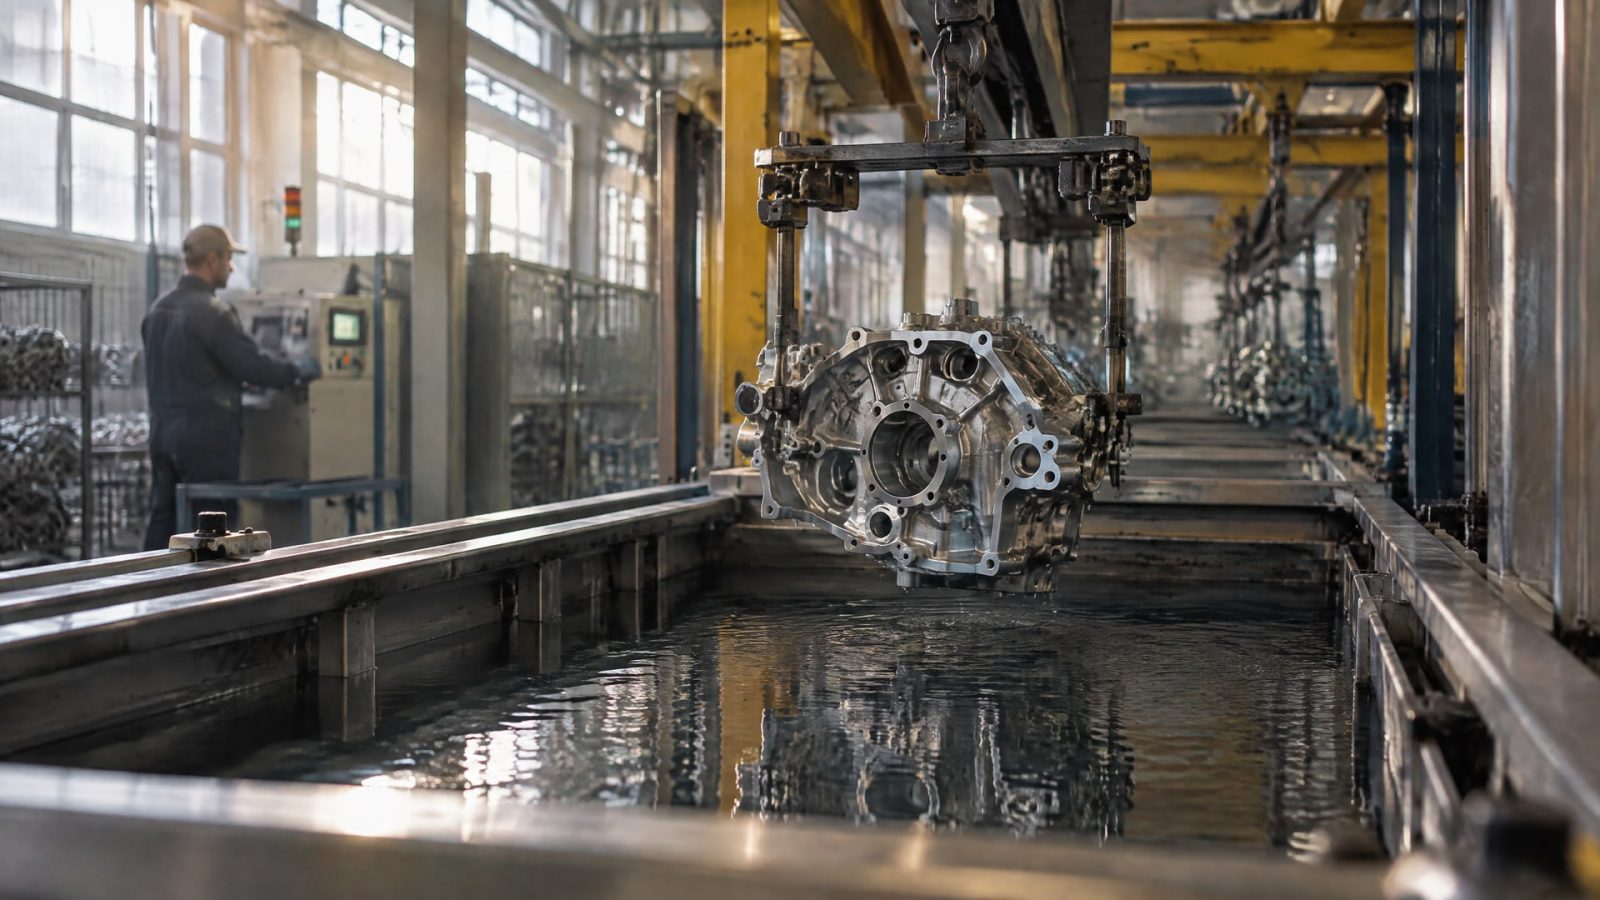
Окунание не гарантирует воспроизводимую толщину слоя покрытия на точной детали: результат зависит от скорости извлечения, вязкости материала и содержания сухого остатка. Если эти параметры меняются, меняется и толщина пленки. Поэтому метод подходит для точного машиностроения только при жестком контроле процесса и стандартизованном измерении покрытия.
Статья полезна инженерам, технологам и снабженцам, которые выбирают методы нанесения покрытий для прецизионных деталей и насосного оборудования. Разберем, от чего зависит результат окунания, как проверять мокрую и сухую пленку и почему для защиты от износа важны не только средняя толщина, но и ее равномерность.
Почему окунание дает разную толщину на деталях
При нанесении окунанием деталь погружают в материал, а затем извлекают.
Толщина оставшейся пленки зависит от трех параметров: скорости извлечения, вязкости состава и содержания сухого остатка. Если хотя бы один из них колеблется, результат на деталях одной партии может различаться.
ASTM D823 описывает получение равномерной пленки на образцах и прямо связывает толщину при окунании с управлением скоростью подъема, вязкостью и содержанием сухого остатка. Это означает, что одинаковая продолжительность погружения сама по себе не гарантирует одинаковую толщину. Нужно контролировать весь режим, включая свойства материала и скорость извлечения.
Для деталей точного машиностроения важна не только средняя толщина. Локальные утолщения и разреженные участки могут менять работу поверхности, влиять на посадки и износ. Поэтому оценка результата только по внешнему виду не показывает, насколько равномерно распределено покрытие.
Какие параметры процесса контролировать
Скорость извлечения детали из состава.
Вязкость материала.
Содержание сухого остатка.
Толщину мокрой и сухой пленки.
Равномерность покрытия в нескольких зонах поверхности.
ASTM D823 требует измерять толщину мокрой и сухой пленки подходящими методами и проверять равномерность минимум в трех зонах образца. Такой контроль позволяет оценить не только итоговую сухую толщину, но и то, как пленка распределилась в процессе нанесения.
Если параметры нельзя стабильно удерживать, окунание становится чувствительным к колебаниям процесса. Для точных деталей это создает риск разброса результатов. Поэтому выбирать метод следует с учетом возможностей линии нанесения и доступного контроля, а не только простоты погружения детали в материал.
Толщина слоя покрытия: что измерять после нанесения
Измерение толщины помогает проверить соответствие покрытия заданным требованиям, но сначала нужно определить, какой именно показатель контролируют.
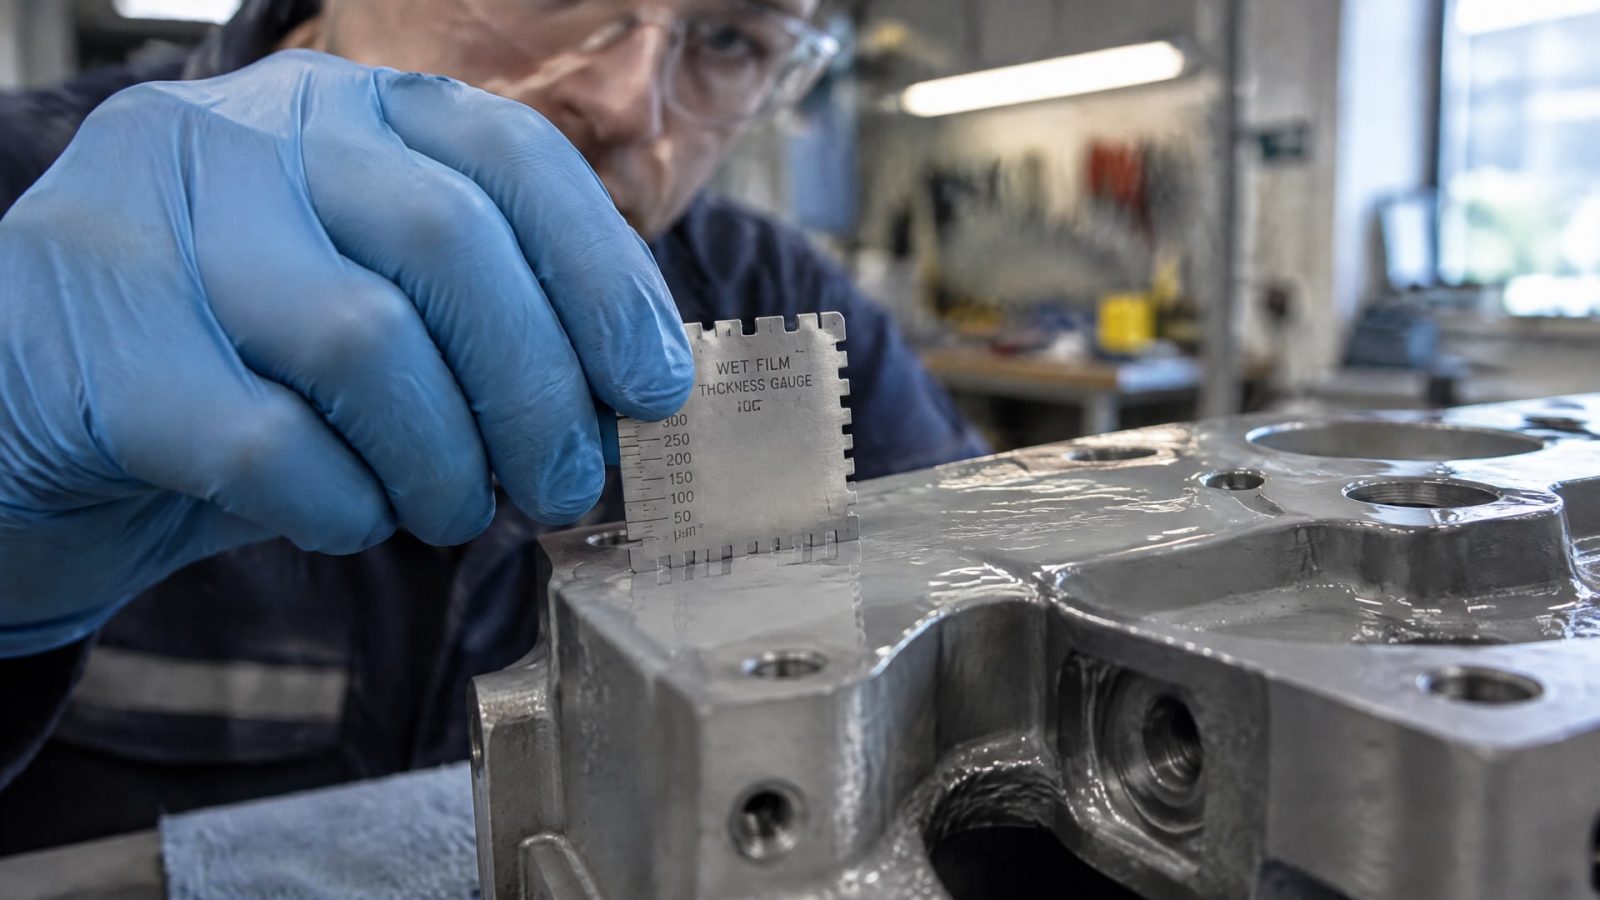
Мокрая пленка и сухая пленка - разные состояния покрытия: стандарт ASTM D823 предусматривает контроль обеих. Для оценки готового изделия особенно важно не подменять измерение сухой толщины визуальной оценкой свеженанесенного материала.
ISO 2808:2019 описывает методы определения толщины лакокрасочных покрытий, включая приборные способы измерения на покрытой подложке. Метод выбирают с учетом типа покрытия и основы. Для металлических покрытий применимы другие способы контроля, поэтому переносить одну методику на любые материалы нельзя.
ISO 4518:2021 устанавливает профильный метод измерения очень малых толщин металлических покрытий. Его область применения охватывает диапазон от 0,01 мкм до 1000 мкм на плоских поверхностях, а при соблюдении условий - также на цилиндрических. Этот диапазон показывает, что для тонких покрытий требуется метод, рассчитанный на соответствующий масштаб.
Как оценить равномерность
Одно измерение не описывает распределение покрытия по всей детали. По ASTM D823 равномерность проверяют минимум в трех зонах образца. Для сложной геометрии важно также учитывать, где именно выполняются измерения: результат на плоской поверхности не обязательно характеризует кромки или участки рядом с ними.
Стандарты задают правила не только для прибора, но и для места и способа измерения. Поэтому в технологической документации целесообразно фиксировать метод, измеряемые зоны и критерии приемки. Если результаты сопоставляют между партиями, условия контроля должны быть одинаковыми.
Толщина одного слоя и сухой слой покрытия
Фраза «толщина 1 слоя покрытия» не всегда описывает готовое изделие: при нанесении окунанием нужно различать мокрую пленку сразу после процесса и сухое покрытие после формирования.
ASTM D823 предусматривает измерение обеих величин. Если контролировать только мокрый материал, нельзя считать, что это автоматически подтверждает требуемую толщину сухого слоя.
На результат влияют вязкость состава и содержание сухого остатка. Поэтому одинаковая скорость извлечения не гарантирует одинаковой толщины готовой пленки, если характеристики материала меняются. Для воспроизводимости важно следить за параметрами процесса и проверять сухое покрытие подходящим методом.
Толщина цинкового и лакокрасочного покрытия
Для разных типов покрытия используют соответствующие способы контроля. ISO 1461 для горячего цинкования предусматривает магнитный, гравиметрический и микрошлифовый методы. В пределах опорной площади 10 см² стандарт требует выполнить минимум пять магнитных измерений. При споре о расчете толщины применяют гравиметрический метод по ISO 1460 с номинальной плотностью покрытия 7,2 г/см³.
Стандарт также исключает измерения на кромках, резаных поверхностях и очень близко к ним, поскольку геометрия может исказить результат. Это важное отличие от простого измерения в произвольной точке: контроль должен учитывать не только материал и толщину, но и расположение участка на детали.
Для лакокрасочной пленки ориентируются на методы ISO 2808:2019, а для очень малых металлических толщин может применяться ISO 4518:2021. Таким образом, измерение толщины покрытия выбирают не по удобству одного прибора, а по типу слоя, основе и диапазону толщин.
Покрытие деталей насоса: толщина и ресурс
На насосных компонентах защитные покрытия применяют при коррозии, эрозии или их сочетании.
Однако само наличие покрытия не гарантирует заданный ресурс: в эксплуатации оно постепенно теряет целостность из-за износа. Поэтому при выборе важно учитывать режим работы детали, а не ограничиваться химической стойкостью материала.
Защита от эрозионного износа требует оценки условий, в которых работает поверхность. Если одновременно действуют коррозионные и эрозионные факторы, одного факта нанесения слоя недостаточно для прогноза срока службы. Нужно соотнести свойства покрытия с нагрузками и контролировать состояние поверхности в эксплуатации.
Для насосных компонентов твердые защитные покрытия часто ограничены толщиной примерно 0,5 мм и могут не подходить для высоких механических или термических нагрузок. Это не универсальная допустимая толщина для всех покрытий, а практический ориентир для ряда твердых покрытий. Увеличивать толщину без учета материала и нагрузки нельзя: более толстый слой не обязательно даст больший ресурс.
Подготовка поверхности для тонких функциональных слоев
Тонкие смазочные и защитные пленки на насосных деталях могут иметь толщину всего в несколько микрометров. Для их работы важна гладкая поверхность; в отраслевых рекомендациях для таких применений указана чистота N5 или лучше. Если состояние основы не соответствует требованиям, тонкий слой может не выполнять предусмотренную функцию.
Следовательно, защита деталей от износа зависит от сочетания нескольких факторов: выбранного покрытия, подготовки поверхности, толщины и условий эксплуатации. Для точной детали нужно оценивать эту систему целиком, а не стремиться к максимальной толщине покрытия.
Методы нанесения покрытий для точных деталей
Окунание не следует считать неподходящим при любых условиях.
Оно может применяться, если производственный процесс позволяет стабильно контролировать скорость извлечения, вязкость и содержание сухого остатка, а готовое покрытие проверяют стандартизованными методами. Без такого контроля результат зависит от колебаний параметров, что затрудняет получение воспроизводимой толщины.
Для точного машиностроения ключевой вопрос - не название метода, а возможность управлять толщиной и подтверждать ее измерениями. ASTM D823 задает подход к равномерным пленкам на образцах, включая проверку мокрого и сухого состояния и минимум трех зон. ISO 2808:2019, ISO 4518:2021 и ISO 1461 предлагают методы контроля для разных типов покрытий.
Что проверить перед выбором процесса
Какие параметры нанесения доступны для стабильного контроля.
Нужно ли контролировать мокрую пленку, сухую пленку или обе.
Какой метод измерения подходит покрытию, основе и диапазону толщин.
Где на детали будут выполняться измерения и как учитывается геометрия.
Какие нагрузки и виды износа действуют на поверхность в эксплуатации.
Для насосных деталей к этому перечню добавляют оценку коррозии, эрозии и механических или термических нагрузок. Если покрытие тонкое, учитывают также состояние основы: для функциональных пленок толщиной в несколько микрометров важна гладкая поверхность, для которой в отраслевом материале указан уровень N5 или лучше.
Практический выбор начинается с требований к детали и способа приемки. Если допуск по толщине узкий, а параметры окунания нестабильны, следует рассмотреть другой процесс с более жестким управлением нанесением. Конкретный метод определяют по материалу покрытия, геометрии детали и возможностям контроля.
Часто задаваемые вопросы
Подходит ли окунание для точного машиностроения?
Окунание может подойти, если предприятие стабильно контролирует скорость извлечения детали, вязкость материала и содержание сухого остатка. Также необходим стандартизованный контроль толщины мокрой и сухой пленки. Если параметры процесса колеблются, воспроизводимость толщины на точных деталях не гарантирована.
Как измеряют толщину сухого слоя покрытия?
Метод выбирают по типу покрытия и материалу основы. ISO 2808:2019 описывает методы измерения лакокрасочных пленок, а ISO 4518:2021 применим к очень малым толщинам металлических покрытий. При окунании дополнительно контролируют мокрую пленку и равномерность минимум в трех зонах образца по ASTM D823.
Как контролируют толщину слоя цинкового покрытия?
ISO 1461 предусматривает магнитный, гравиметрический и микрошлифовый методы. В пределах опорной площади 10 см² выполняют минимум пять магнитных измерений. Стандарт исключает измерения на кромках и резаных поверхностях или рядом с ними, где геометрия может исказить результат.
Чем толще покрытие, тем выше ресурс детали?
Не обязательно. Для ряда твердых покрытий на насосных компонентах практический предел составляет около 0,5 мм, а высокие механические или термические нагрузки могут ограничивать их применение. Ресурс зависит также от режима износа, состояния основы и условий работы, поэтому толщину оценивают вместе с этими факторами.
Заключение
Окунание затрудняет получение стабильной толщины слоя покрытия, потому что результат зависит от скорости извлечения, вязкости и содержания сухого остатка. Для точных деталей метод оправдан только тогда, когда параметры нанесения контролируются, а равномерность и сухую толщину проверяют подходящими методами. Для насосного оборудования дополнительно учитывают коррозию, эрозию и механические или термические нагрузки.
Следующий шаг - определить требуемую толщину и зоны контроля для конкретной детали, затем выбрать метод измерения по типу покрытия и основы. Если процесс окунания не обеспечивает воспроизводимый результат, сравните его с альтернативным способом нанесения и закрепите параметры контроля в технологической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку дозатора пищевого производства для повышения стабильности и точности фасовки порошков.
Узнайте, как выбрать смазку шпинделя станка, организовать ее подачу и определить регламент обслуживания для разных типов оборудования.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его бесперебойную работу и защитить от коррозии.