
Пищевая смазка для дозатора: как H1 влияет на скорость и точность фасовки порошков
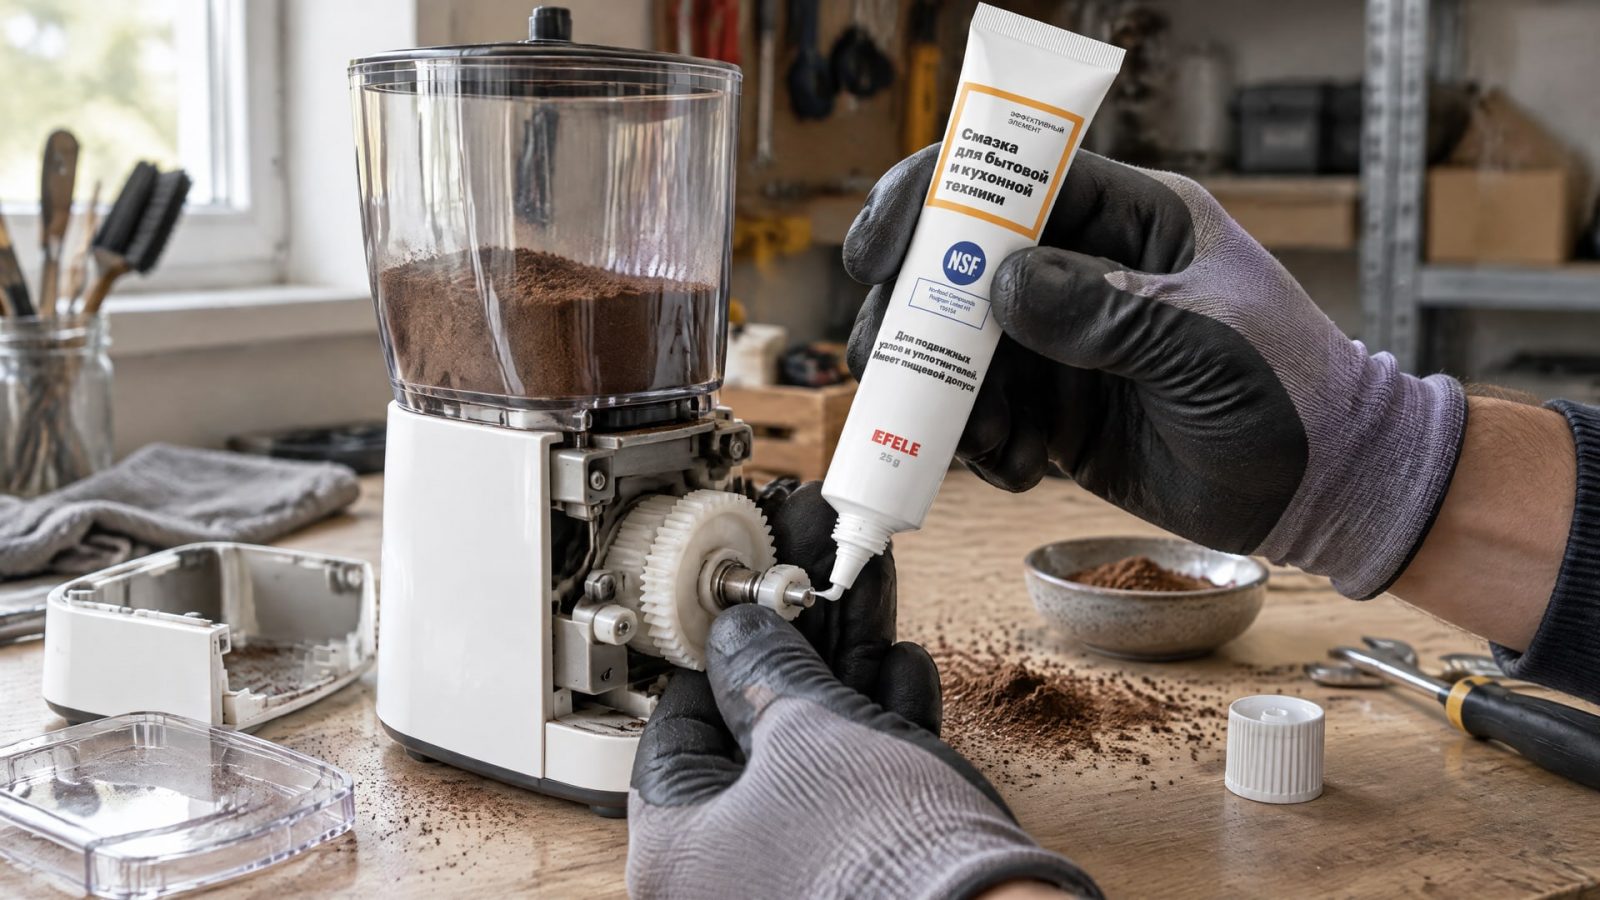
H1-смазка не увеличивает точность дозирования напрямую и не ускоряет фасовочную машину сама по себе. Ее задача - снизить риск загрязнения продукта при случайном контакте и поддержать стабильную работу смазываемых узлов. Если смазка подобрана с учетом конструкции оборудования и способа подачи, это помогает уменьшить вероятность внеплановой очистки и простоев, а значит - удерживать рабочий темп линии.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают смазку для дозатора пищевого производства. Разберем, что означает маркировка H1, как смазочный материал может косвенно повлиять на скорость и повторяемость фасовки, какие параметры проверять для централизованной подачи и что включить в проверку перед закупкой.
Как пищевая смазка для дозатора влияет на фасовку
Скорость фасовки зависит прежде всего от конструкции машины, режима подачи порошка, настройки дозатора и технического состояния механических узлов.
Смазка не меняет точность дозирующего механизма автоматически: она не компенсирует неверную калибровку, нестабильное поступление продукта или вибрации оборудования. Поэтому оценивать влияние смазки на производительность нужно через состояние узлов и непрерывность работы линии.
Косвенный эффект возникает, когда смазочный материал соответствует условиям работы оборудования и требованиям пищевой безопасности. Уменьшение риска преждевременного износа и утечек помогает поддерживать работоспособность механизмов. Если смазка попадает в зону возможного контакта с порошком, статус H1 снижает риск использования неподходящего материала, но не разрешает намеренно наносить его на продукт.
Для производства важны не только циклы дозирования, но и время, которое линия тратит на обслуживание и санитарную очистку. Внеплановая остановка для устранения загрязнения или ремонта может нарушить график выпуска. Подходящая смазка помогает уменьшить вероятность таких событий, однако сама по себе не гарантирует прирост скорости фасовки: итог зависит также от механики, режима и регулярности обслуживания.
При анализе причины нестабильной фасовки сначала проверяют дозатор, настройки и подачу порошка, а затем состояние смазываемых узлов. Если механизм работает с перебоями, следует выяснить, соответствует ли смазка конструкции узла и доставляется ли она к точке трения в достаточном количестве. Такая последовательность помогает не приписывать смазочному материалу эффект, который должен обеспечивать ремонт или перенастройка оборудования.
Что означает H1 для фасовки порошков
H1 - категория для смазок, которые могут случайно и технологически неизбежно контактировать с пищей.
Она не предназначена для прямого внесения смазки в порошок. Поэтому H1 выбирают для тех узлов фасовочной машины, где такой случайный контакт возможен, а не для всего оборудования автоматически.
При проверке документации учитывают регистрацию NSF H1 и соответствие формулярному требованию FDA 21 CFR 178.3570. ISO 21469 описывает гигиенические требования к формулированию, производству, применению и обращению со смазками, которые могут случайно контактировать с пищей. Это связанные, но не одинаковые основания для оценки: ISO 21469 не следует называть другой формой H1-регистрации.
Маркировка относится к конкретному продукту, а не к предприятию, линии или централизованной системе смазки. Наличие такой системы не означает, что все ее элементы или любые смазочные материалы в ней автоматически соответствуют требованиям пищевого производства. Проверять нужно документы на конкретную смазку и точки ее применения.
Не следует также путать H1 с H2 и 3H. H2 используют там, где контакт смазки с пищей запрещен, а 3H относится к разделительным агентам для прямого контакта. Для фасовочного оборудования выбор категории зависит от реального риска контакта, а не только от близости узла к продукту.
В отраслевой литературе встречается ориентир 10 mg/kg, или 10 ppm, для случайного контакта. Его нельзя трактовать как универсальное разрешение на попадание такого количества смазки в продукт. Практический вывод для инженера и снабженца иной: следует предотвращать контакт и выбирать H1-продукт, если его возможность предусмотрена технологией.
Как консистенция и подача смазки сказываются на работе машины
Даже при подходящем пищевом статусе смазка должна соответствовать конструкции узла.
Для оборудования с централизованной системой важно, чтобы материал прокачивался по магистралям и поступал к точкам смазывания. Если консистенция слишком высокая для конкретной системы, подача может стать нестабильной, а узлы - получать недостаточное количество смазки.
NLGI обозначает класс консистенции пластичной смазки, а не ее пищевой допуск и не показатель адгезии. В практических рекомендациях для многих подшипников и корпусов часто встречается NLGI 2. Для централизованных систем подачи в холодных условиях рассматривают более мягкие варианты, в том числе NLGI 1 или NLGI 00. Эти классы не заменяют проверку требований изготовителя оборудования и параметров конкретной системы.
Универсального класса для всех фасовочных машин нет. Инженеру нужно сопоставить способ подачи, устройство узла, условия работы и требования документации на оборудование. Для централизованной подачи отдельно проверяют, рассчитана ли на нее выбранная консистенция. Если в линии уже используется определенный материал, переход на другой продукт требует оценки совместимости и порядка замены, а не простого долива.
Кроме прокачиваемости, в пыльной и влажной зоне оценивают механическую стабильность, сохранение консистенции и стойкость к вымыванию водой. Эти свойства важны для стабильной работы узла между плановыми обслуживаниями. Ориентироваться только на надпись «для пищевого оборудования» недостаточно: смазка должна одновременно соответствовать требованиям контакта с продуктом и условиям эксплуатации.
Как выбрать смазку для дозатора пищевого производства
Начинать подбор следует с карты точек смазывания.
Для каждой точки определяют, возможен ли случайный контакт с порошком, какой способ подачи предусмотрен и какие требования к смазочному материалу указаны изготовителем оборудования. Такой разбор помогает не применять H1 там, где контакт исключен, и не пропустить узлы, в которых он возможен.
Затем проверяют документы и эксплуатационные параметры продукта:
Регистрацию NSF H1 или сертификацию по ISO 21469.
Соответствие FDA 21 CFR 178.3570, если материал может случайно попасть в зону контакта с продуктом.
Класс NLGI и пригодность для конкретной системы подачи.
Прокачиваемость, механическую стабильность, сохранение консистенции и стойкость к воде, если эти свойства важны для условий линии.
Совместимость с применяемыми материалами и порядок замены смазки.
Если в точках смазывания возможен контакт с порошком, важно исключить смешение H1-смазки с материалом без такого допуска. Для этого согласуют перечень используемых продуктов, маркируют точки обслуживания и учитывают требования к очистке при переходе на другой материал. Ошибки при обслуживании могут свести на нет правильный выбор продукта.
На узлах, где важны защита механизма и соответствие требованиям к случайному контакту, в рабочую спецификацию может входить EFELE Смазка для бытовой и кухонной техники с допуском NSF H1. До применения сверяют совместимость с узлом, способ нанесения и остальные требования изготовителя фасовочной машины. Это позволяет оценивать продукт не только по маркировке, но и по соответствию конкретной задаче.
Как связать смазку со стабильностью и производительностью линии
Для оценки результата фиксируют не только скорость фасовки, но и причины остановок, состояние узлов, интервалы обслуживания и случаи санитарной очистки.
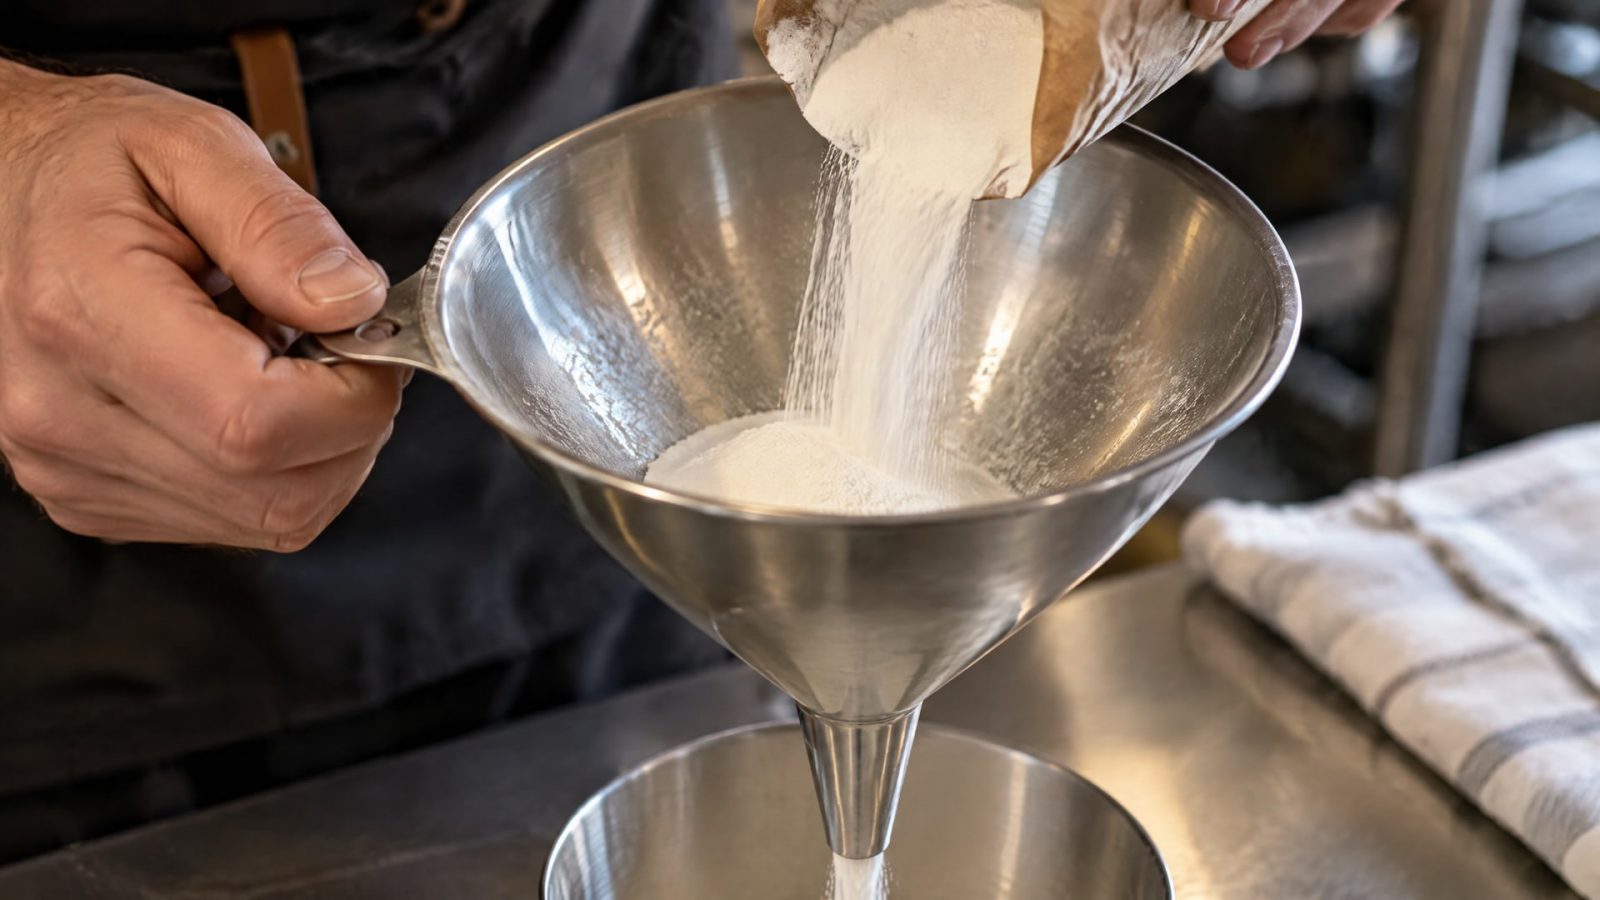
Если после корректировки смазочного материала линия стала работать стабильнее, это еще не доказывает, что именно смазка повысила точность дозирования. Нужно учитывать изменения настроек, состояние дозатора и подачу порошка.
Практичная проверка начинается с исходных данных: какие узлы смазываются, каким способом подается материал, где возможен контакт с продуктом и какие сбои происходят чаще всего. Затем сверяют выбранную смазку с требованиями оборудования и документами на продукт. После перехода наблюдают за подачей смазки, состоянием узлов и повторяемостью производственного цикла в рамках обычного контроля линии.
Совет инженера
Сценарий: на фасовочной машине есть централизованная система, и для нее требуется полужидкая смазка с допуском H1.
Что проверили: возможность подачи выбранного класса консистенции, требования изготовителя оборудования и документы на конкретный продукт.
Итог: решение оценивают по стабильности подачи к узлам и работе механизма, а не только по наличию пищевого допуска.
Увеличение производительности фасовочной машины в таком случае возможно лишь косвенно: когда подходящая смазка помогает избежать проблем с подачей, износом или внеплановыми санитарными остановками. Паспортную скорость определяет оборудование, а точность дозирования - исправность и настройка дозирующего узла вместе со стабильностью подачи продукта. Поэтому эффект от смены смазки оценивают в составе общей диагностики, не подменяя ею обслуживание машины.
Часто задаваемые вопросы
Повышает ли H1-смазка точность фасовки порошка?
Нет, H1-статус не настраивает дозатор и не меняет точность дозирования напрямую. Он указывает, что смазка предназначена для условий возможного случайного контакта с пищей. Повторяемость фасовки зависит от конструкции и настройки дозирующего узла, подачи порошка, вибраций и технического состояния оборудования.
Можно ли применять H1-смазку в любой точке фасовочной машины?
Нет. Сначала определяют риск случайного контакта с продуктом и требования изготовителя оборудования. H1 нужна в точках, где такой контакт возможен, но продукт должен оставаться вне зоны прямого внесения смазки. Одновременно проверяют, подходит ли конкретный материал по консистенции и способу подачи.
Что означает NLGI 2 при выборе смазки?
NLGI 2 - класс консистенции пластичной смазки. Он не подтверждает пищевой допуск и не показывает, насколько смазка липкая. Для многих подшипников и корпусов часто применяют этот класс, но для централизованной подачи может потребоваться более мягкая консистенция. Окончательный выбор сверяют с требованиями узла и системы.
ISO 21469 и NSF H1 - одно и то же?
Нет. H1 относится к регистрации смазки для условий возможного случайного контакта с пищей. ISO 21469 устанавливает гигиенические требования к формулированию, производству, применению и обращению с такими смазками. В документации эти основания могут дополнять друг друга, но они не взаимозаменяемы.
Заключение
Пищевая смазка для дозатора влияет на фасовку порошков косвенно: помогает учитывать риск случайного контакта с продуктом и поддерживать стабильную работу смазываемых узлов. H1 не гарантирует прирост скорости и не повышает точность дозирования самостоятельно. Для результата важны также исправность механики, настройки дозатора, стабильная подача порошка и соответствие консистенции способу смазывания.
Следующий шаг - составить перечень точек смазывания, отметить места возможного контакта с продуктом и сверить требования оборудования с регистрацией и характеристиками конкретной смазки. Для централизованной системы отдельно проверьте класс NLGI и прокачиваемость. Такой подбор снижает риск ошибок при обслуживании и помогает сохранять предсказуемый режим работы линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку шпинделя станка, организовать ее подачу и определить регламент обслуживания для разных типов оборудования.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его бесперебойную работу и защитить от коррозии.
Узнайте, какие документы нужны для смазки с допуском H1, помимо NSF, чтобы обеспечить безопасность пищевого производства.