
Смазка шпинделя станка с ЧПУ: выбор и обслуживание подшипников
Долгая работа шпинделя зависит не от количества смазки, а от соответствия способа подачи и материала конструкции узла, частоте вращения и требованиям изготовителя станка. Для одних шпинделей применяют пластичную смазку, для высокоскоростных - систему масло-воздух. Если подшипники герметичны и смазка заложена на весь ресурс, вместо доливки контролируют температуру, шум и вибрацию.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, как выбрать смазку шпинделя станка, организовать ее подачу и определить регламент обслуживания. Отдельно рассмотрены смазка подшипников шпинделя ЧПУ, токарные и расточные станки, а также модель 2А622-1. Для конкретного узла окончательное решение сверяют с паспортом станка и рекомендациями изготовителя шпинделя.
Как устроена смазка подшипников шпинделя ЧПУ
Подшипник шпинделя работает при высокой скорости и чувствителен к избытку смазочного материала, загрязнению и нарушению подачи.
Поэтому сначала выясняют, как устроен конкретный узел: предусматривает ли он пластичную смазку, дозированную подачу масла или заводскую закладку на весь ресурс. Универсальной схемы для всех станков с ЧПУ нет.
В пластичной смазке важен класс консистенции NLGI. Его определяют по пенетрации, измеряемой согласно ASTM D217; шкала включает классы от NLGI 000, самой мягкой консистенции, до NLGI 6, самой твердой. NLGI описывает консистенцию, но сам по себе не определяет пригодность смазки для частоты вращения, рабочей температуры или материала уплотнений. Поэтому выбор только по номеру NLGI недостаточен.
В справочных материалах для шпиндельных узлов встречается полимочевинная смазка NLGI 2. Это не означает, что любой подшипник шпинделя можно заполнить таким продуктом: в первую очередь учитывают требования OEM, конструкцию подшипника и режим его работы. Также проверяют совместимость с уплотнениями и способность смазки сохранять свойства при окислении.
Перед обслуживанием полезно установить, предусмотрена ли подача смазки пользователем. У ряда высокоскоростных шпинделей подшипники герметизированы, а смазку закладывают на весь ресурс. В таких случаях самостоятельная доливка может нарушить предусмотренный режим узла. Для обслуживаемой системы, напротив, важны точная дозировка, чистота каналов и соблюдение заданного интервала подачи.
Что выяснить до начала работ
Тип и модель шпинделя, тип подшипников и способ их смазывания.
Допустимый материал и требуемую консистенцию либо вязкость масла.
Предусмотрены ли ручная подача, централизованная система или заводская закладка.
Нормы дозирования и обслуживания, указанные изготовителем оборудования.
Пластичная смазка или масло-воздух: что выбрать
Для подшипников шпинделя используют пластичную смазку или систему масло-воздух (oil-air).
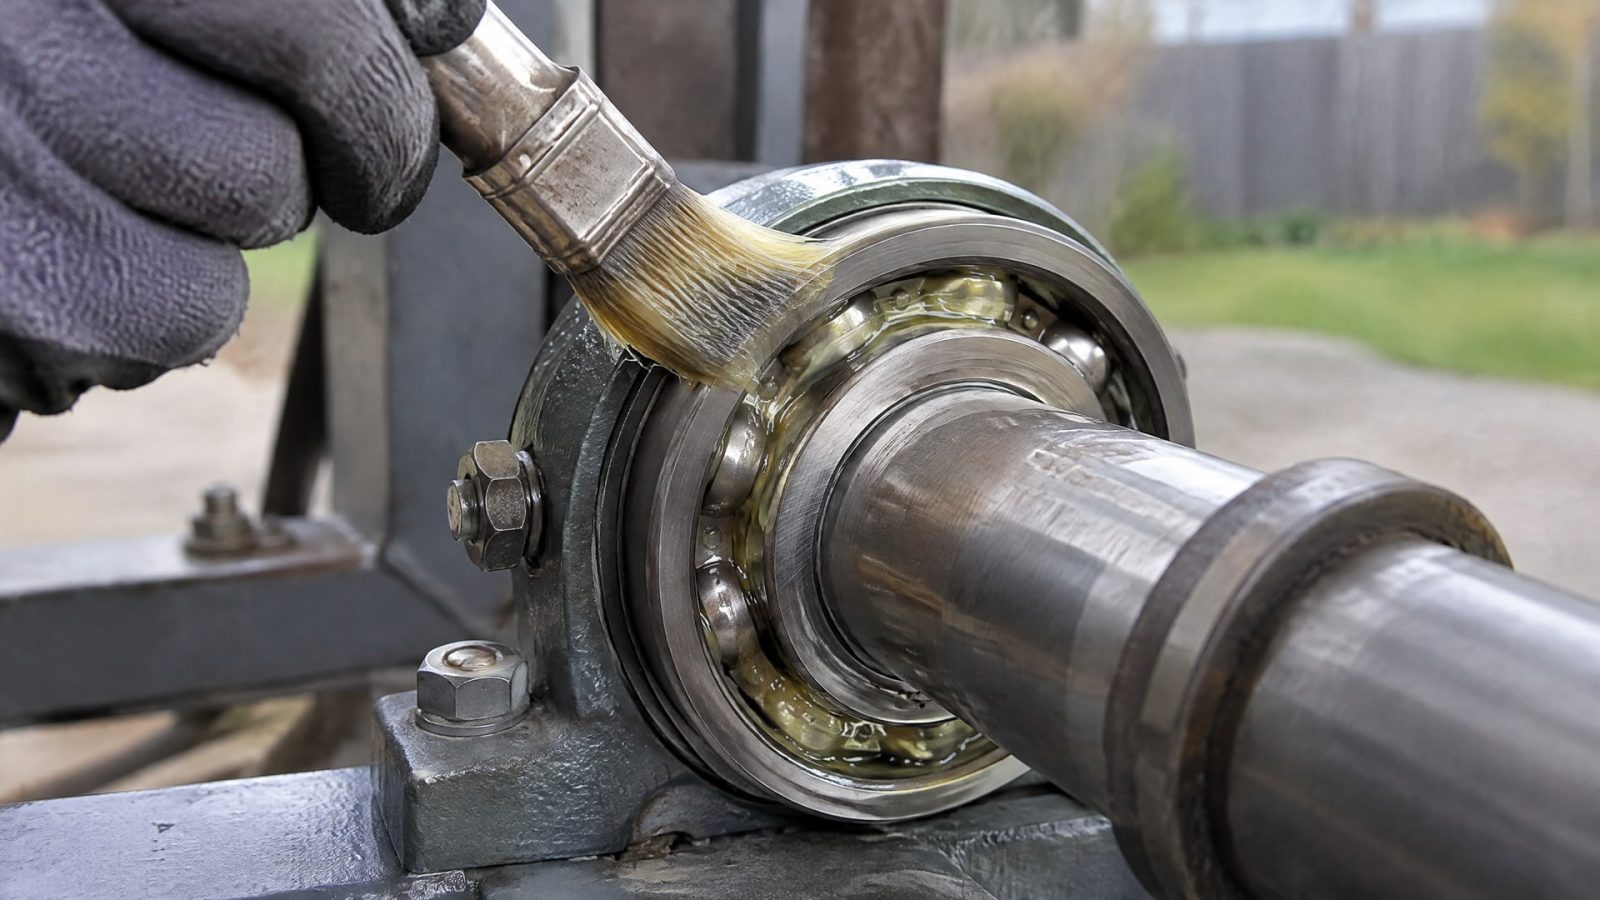
Выбор связан с конструкцией шпинделя: для обычного главного шпинделя может применяться пластичная смазка, а для высокоскоростного часто предусматривают масляно-воздушную подачу. Это общий принцип, а не замена заводской спецификации.
На высоких оборотах избыток густого материала способен увеличить трение, нагрев и потери мощности. В справочных рекомендациях частоту выше 15 000 об/мин связывают с переходом на oil-air, однако это не универсальный порог для любого шпинделя. Решение принимают по документации конкретного узла, а не только по значению частоты вращения.
Для систем oil-air в технических материалах встречаются диапазоны вязкости ISO VG 2-10, ISO VG 10-22 и ISO VG 10-32. Эти значения различаются, поэтому их нельзя складывать в одну универсальную рекомендацию. Вязкость выбирают по требованиям системы и изготовителя шпинделя. Для масляно-воздушной подачи также важны чистота масла, сухой сжатый воздух, свободные каналы и стабильное дозирование.
В одном из описанных режимов подается 0,05 см³ масла за импульс каждые 4-8 минут. Это пример микродозирования, а не норма для всех станков. Самовольное изменение объема или частоты подачи повышает риск недостаточной смазки либо перегрева. В рекомендациях для таких систем также указывают чистоту масла ISO 15/13/10 или лучше; применимость этого требования нужно сверить с документацией конкретного оборудования.
| Условия и конструкция | Возможный способ смазывания | Что проверить |
|---|---|---|
| Шпиндель с предусмотренной пластичной смазкой | Закладка или регламентированная подача смазки | Тип смазки, NLGI, количество и интервал |
| Высокоскоростной шпиндель с масляной системой | Oil-air или другой предусмотренный вариант подачи масла | Вязкость, чистоту, давление воздуха и дозирование |
| Герметичный узел со смазкой на весь ресурс | Контроль состояния без регулярной доливки | Температуру, шум и вибрацию |
Выбор смазки для шпинделя и типичные ошибки
При выборе смазки для шпинделя отправная точка - рекомендация изготовителя станка или шпиндельного узла.
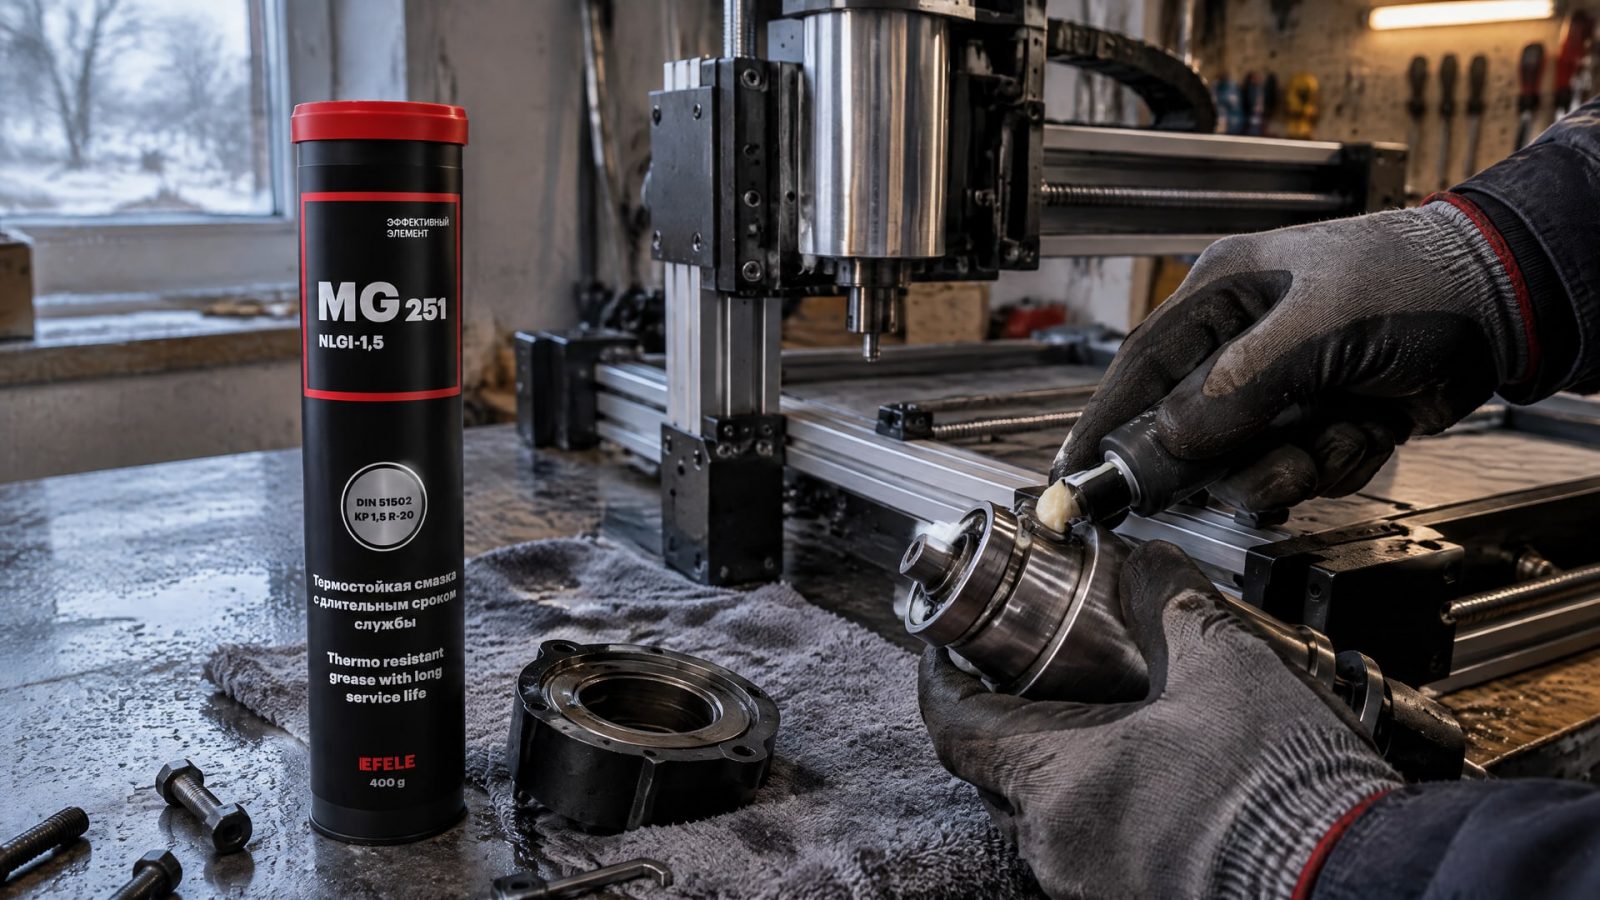
Затем сверяют тип подшипника, частоту вращения, тепловой режим и конструкцию уплотнений. Учитывают термоокислительную стабильность, антикоррозионные свойства, склонность к пенообразованию и требования к чистоте подачи. Один параметр, например класс NLGI или вязкость, не описывает пригодность материала целиком.
Для пластичной смазки проверяют совместимость с остатками ранее применявшегося продукта. Разные типы смазок не смешивают: несовместимость может изменить консистенцию и рабочие свойства смеси. При переходе на другой материал действуют по процедуре изготовителя оборудования, а не добавляют новую смазку поверх старой без проверки.
Совет инженера
Сценарий: шпиндель работает на высокой скорости и при повышенной температуре, а его документация допускает пластичную смазку с соответствующими свойствами. Что сделали: подбирают термостойкий вариант по спецификации узла и проверяют совместимость с подшипниками и уплотнениями; в этом контексте рассматривают EFELE MG-251, термостойкую смазку на полимочевинной основе, предназначенную для долговременной смазки подшипников. Итог: смазочный материал выбирают под разрешенный режим конкретного шпинделя, а не только по признаку «для высоких температур».
Распространенная ошибка - считать, что более густая смазка обеспечивает лучшую защиту. На высоких оборотах чрезмерная консистенция может увеличить нагрев и потери. Не менее рискованно подбирать продукт только по общему обозначению материала загустителя или использовать универсальное индустриальное масло вместо масла требуемой вязкости.
Перед закупкой снабженец может сверить карточку товара и техническую документацию с требованиями изготовителя узла. Если спецификация станка неясна, стоит уточнить ее у производителя или сервисной службы до замены материала. Это снижает риск несовместимости и помогает обеспечить предсказуемый расход без лишней доливки.
Регламент смазки шпинделя: подача и обслуживание
Регламент смазки шпинделя устанавливают по документации оборудования и фактической конструкции системы.
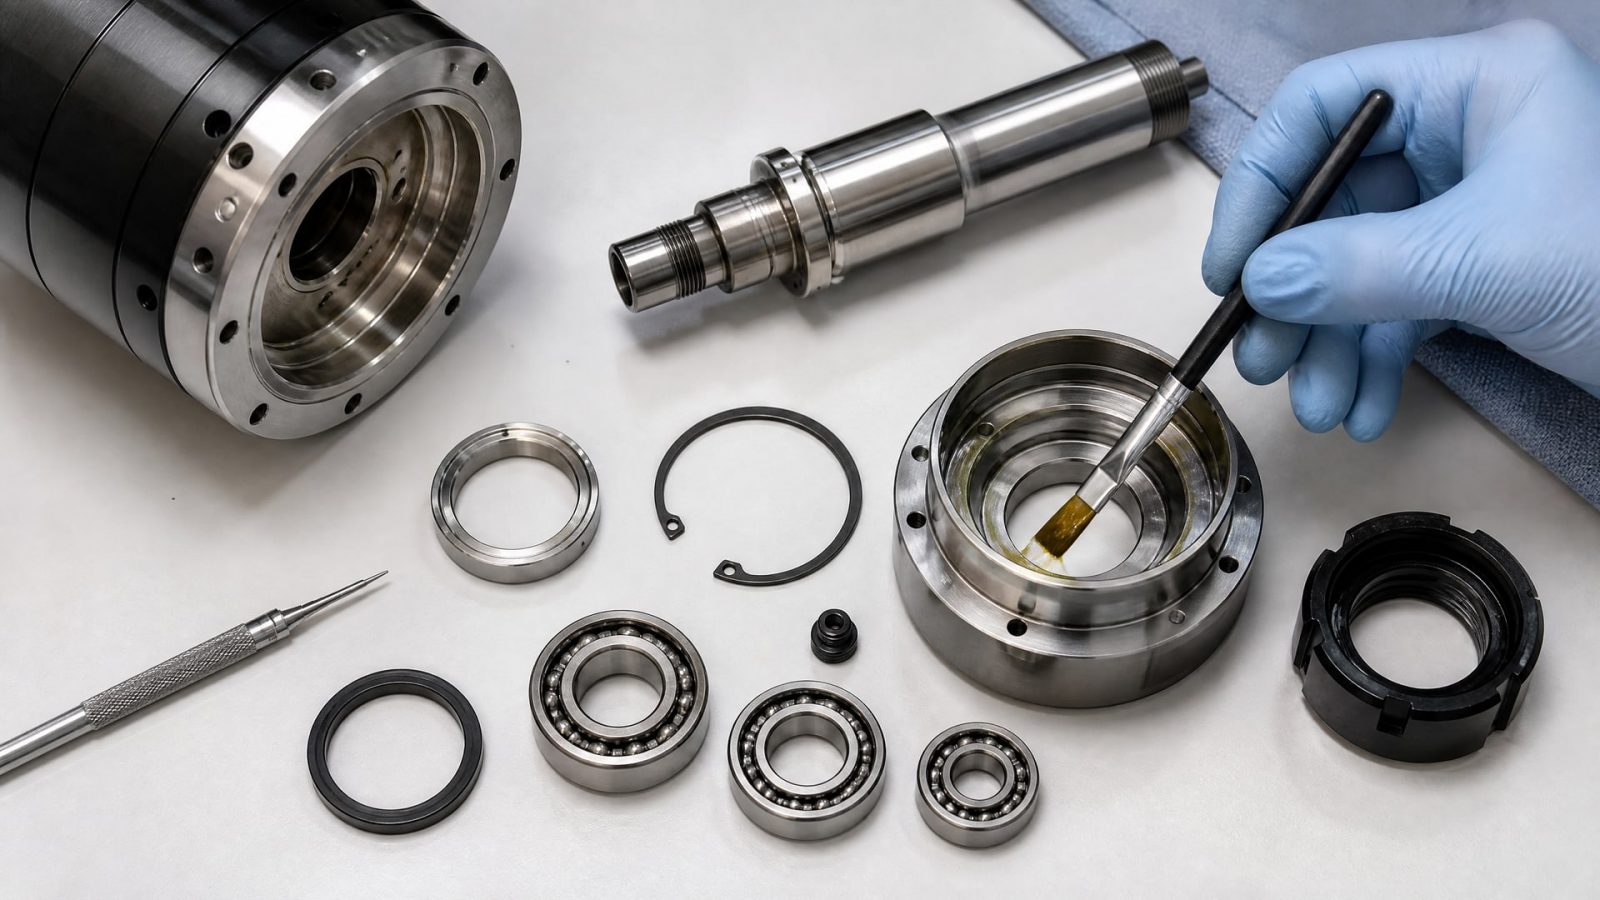
Календарный интервал сам по себе не показывает, требуется ли подача смазки: один узел нуждается в точном дозировании, другой рассчитан на работу с заводской закладкой в течение ресурса. Поэтому сначала определяют, какие операции предусмотрены для конкретного шпинделя.
При централизованной или масляно-воздушной подаче проверяют наличие масла, стабильность дозирования, чистоту каналов и состояние воздушной линии. Сжатый воздух должен соответствовать требованиям системы, а каналы не должны быть засорены. Если подача нарушена, простое увеличение объема масла может не устранить причину и создать дополнительный риск.
Для узла с пластичной смазкой соблюдают указанные изготовителем тип, количество и периодичность. Не добавляют материал «на всякий случай» и не смешивают разные типы смазок. Избыточное количество в высокоскоростном подшипнике может повысить сопротивление вращению и температуру. Если систему обслуживают после замены или ремонта, фиксируют примененную смазку и выполненные операции, чтобы при следующем ТО не смешать несовместимые материалы.
Вместо произвольной доливки используют план проверок по состоянию оборудования. Во время эксплуатации отслеживают температуру, вибрацию, шум и признаки ухудшения подачи. Изменения этих показателей рассматривают вместе: например, шум может быть связан не только с недостатком смазки, но и с загрязнением, перегревом, нарушенной подачей или износом подшипников.
Контроль при плановом осмотре
Сверяют применяемую смазку и режим подачи с документацией узла.
Проверяют чистоту масляных каналов и стабильность дозирования.
Оценивают температуру, вибрацию и акустические признаки работы шпинделя.
При обнаружении отклонений выясняют причину до изменения объема подачи или состава смазки.
Смазка шпинделя токарного станка и станка 2А622-1
Смазка шпинделя токарного станка зависит от исполнения шпиндельного узла.
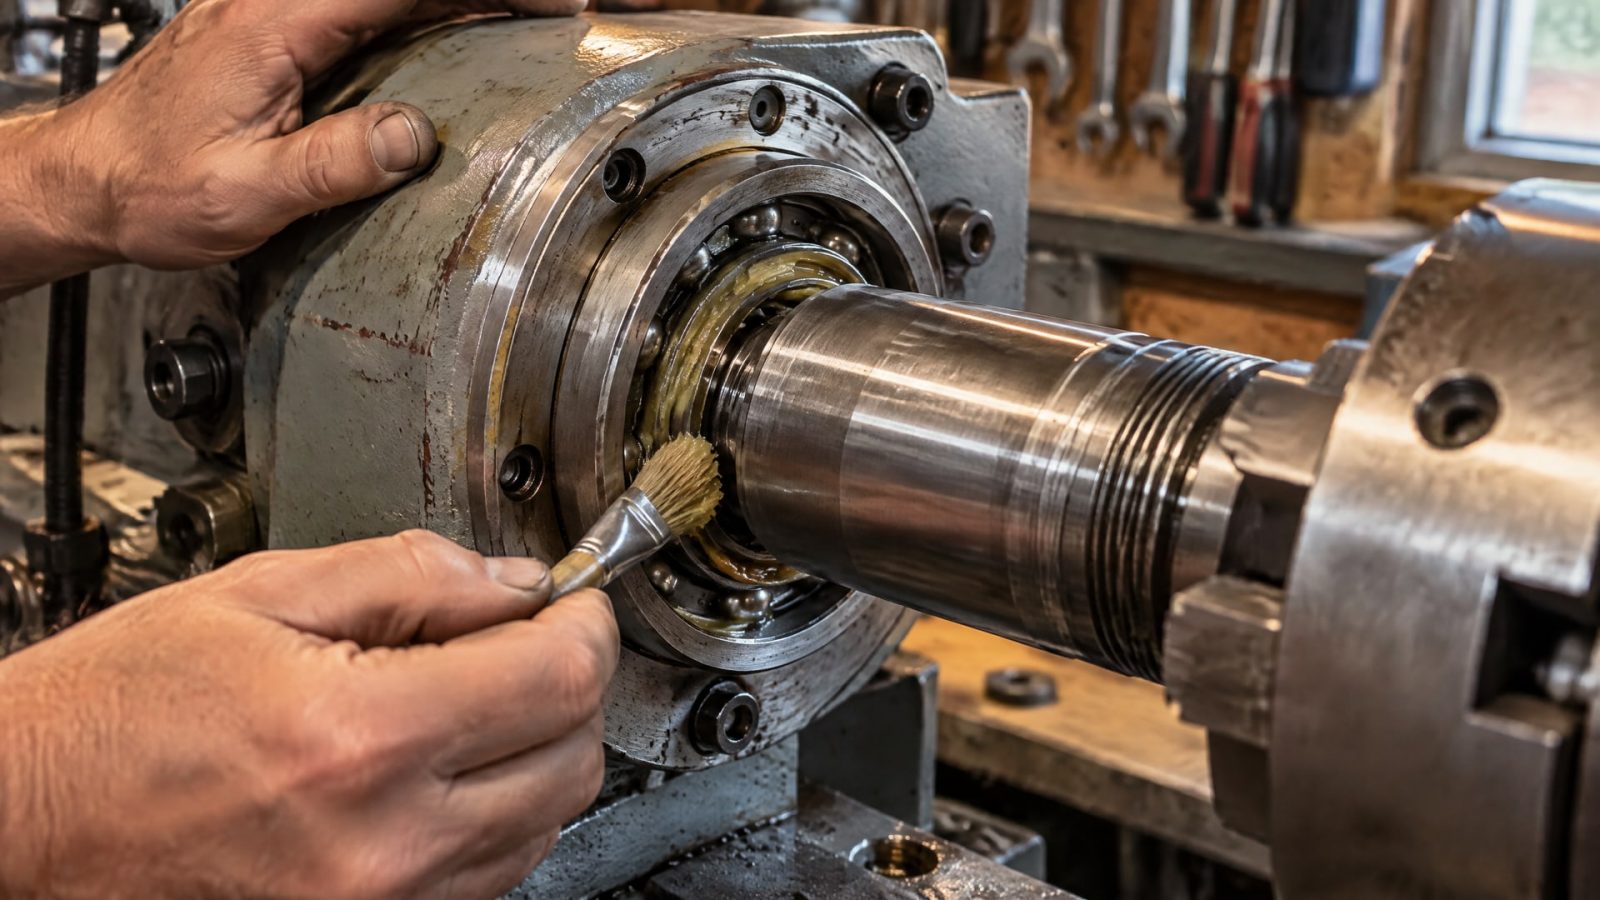
На одном оборудовании может применяться пластичная смазка, на другом - система с дозированной подачей масла. Поэтому одинаковое название станка или его назначение не дают достаточного основания, чтобы назначить материал и интервал обслуживания.
Для горизонтально-расточного станка 2А622-1 особенно важно сверить паспорт именно для конкретного исполнения и проверить раздел, относящийся к шпинделю. Доступные сведения о модели не дают конкретного регламента смазки подшипников шпинделя, поэтому нельзя достоверно указать тип смазки, ее количество или периодичность. Значения для других расточных станков переносить на 2А622-1 без проверки нельзя.
Если в документации указана масляная система, выясняют требуемую вязкость, чистоту масла, режим микродозирования и порядок контроля каналов. Если предписана пластичная смазка, уточняют ее тип и объем закладки. Наличие смазочного ниппеля или централизованной линии само по себе не означает, что шпиндель нужно регулярно заполнять вручную.
При поиске регламента полезно сопоставить паспорт станка с документацией изготовителя шпинделя и фактической схемой подачи. Если данные расходятся или неполны, до обслуживания уточняют конструкцию у сервисной организации или производителя. Для закупщика это также снижает риск заказать материал, который не подходит к действующей системе.
Как контролировать состояние подшипников шпинделя
Надежное обслуживание подшипников шпинделя опирается не только на плановые даты, но и на наблюдение за состоянием узла.
Важны температура, вибрация, шум, чистота каналов и стабильность подачи масла. Если показания меняются, сначала проверяют несколько возможных причин, а не делают вывод о недостатке смазки по одному признаку.
Рост температуры может сопровождать чрезмерное количество смазки, неподходящую вязкость или нарушение подачи. Вибрация и шум также могут указывать на загрязнение или износ подшипника. Поэтому добавление смазки без диагностики не устраняет причину автоматически и в отдельных случаях усиливает нагрев.
Для масляной системы отдельно контролируют чистоту масла и состояние каналов. Загрязнение и засоры мешают дозированной подаче, а нестабильный расход нарушает режим смазывания. Если система использует воздух, проверяют его качество и соответствие требованиям оборудования.
Чтобы отслеживать изменения, фиксируют результаты осмотров и обслуживания: наблюдаемую температуру, вибрацию, шум, состояние подачи и выполненные действия. Такая запись помогает сравнивать работу узла во времени и отличать отклонение от обычного режима. Ремонт или замену подшипников планируют по результатам диагностики и требованиям изготовителя, а не только по субъективному впечатлению оператора.
Часто задаваемые вопросы
Как часто нужно выполнять смазку шпинделя станка?
Единого интервала для всех шпинделей нет. У одних систем предусмотрена дозированная подача масла или обслуживание пластичной смазкой по регламенту, у других подшипники герметичны и смазка заложена на весь ресурс. Периодичность сверяют с документацией конкретного узла и дополняют контролем температуры, вибрации и шума.
Можно ли использовать более густую смазку для лучшей защиты подшипника?
Не обязательно. На высокой частоте вращения чрезмерно густая смазка может увеличить трение, нагрев и потери. Класс NLGI описывает консистенцию, но не показывает пригодность смазки для конкретной скорости или температуры. Выбор делают по требованиям изготовителя шпинделя, типу подшипников и режиму эксплуатации.
Какая смазка нужна для шпинделя станка 2А622-1?
По имеющимся сведениям нельзя достоверно назвать тип и количество смазки для подшипников шпинделя 2А622-1. Эти параметры нужно проверить в паспорте конкретного станка и документации шпиндельного узла. Не следует переносить регламент с другой модели или назначать смазку по общему типу оборудования.
Что делать, если шпиндель начал шуметь?
Не стоит сразу добавлять смазку. Шум может быть связан с загрязнением, перегревом, нарушением подачи масла или износом подшипников. Проверьте температуру, вибрацию, состояние каналов и работу системы подачи, затем сопоставьте результаты с документацией узла. Если отклонения сохраняются, требуется диагностика.
Заключение
Смазка шпинделя станка подбирается по конструкции узла, типу подшипников, частоте вращения и требованиям изготовителя. Для одного шпинделя подходит регламентированная подача пластичной смазки, для другого - масло-воздушная система, а герметичный узел может не требовать доливки в течение ресурса. Главные меры обслуживания - не смешивать смазки, не менять объем подачи без основания и контролировать состояние шпинделя.
Следующий шаг - сверить паспорт станка и документацию шпиндельного узла, определить предусмотренный способ смазывания и записать параметры для закупки и обслуживания. Если для конкретной модели, включая 2А622-1, регламент не найден, уточните его у изготовителя или сервисной организации до добавления либо замены смазочного материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его бесперебойную работу и защитить от коррозии.
Узнайте, какие документы нужны для смазки с допуском H1, помимо NSF, чтобы обеспечить безопасность пищевого производства.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении, чтобы избежать налипания и обеспечить эффективное удаление стружки.