
Цепное масло пищевое: как выбрать и наносить для снижения износа конвейеров
На пищевых производствах конвейерные цепи работают в условиях регулярной мойки, контакта с продуктом и высоких температур. Выбор правильной смазки - одна из главных задач для инженера и закупщика, потому что неправильный выбор приводит к ускоренному износу, коррозии пальцев и втулок, а также к нарушению санитарных норм. Ключевое отличие пищевого цепного масла от промышленного - допуск NSF H1, который означает безопасность при случайном контакте с пищей в соответствии с требованиями FDA. Но сам допуск - это только первый шаг. Для реального снижения износа нужна смазка, которая проникает в зоны трения между роликами, пальцами и втулками, стойка к вымыванию водой и обладает стабильной адгезией даже при частой санитарной обработке.
Статья поможет разобраться, что искать в техническом паспорте смазки, на какую сторону цепи наносить масло и как контролировать эффективность смазки на линии.
Стандарты и допуски для пищевого цепного масла
Любая смазка для пищевого конвейера должна иметь допуск NSF H1 и быть зарегистрирована в соответствии с федеральным кодексом FDA 21 CFR 178.3570 или 178.3750.
NSF H1 обозначает смазки, которые допустимы при случайном (непреднамеренном) контакте с пищевым продуктом. Важно понимать: H1 - это класс безопасности по контакту, а не мера антифрикционности или защиты от износа.
Вторая обязательная норма - международный стандарт ISO 21469. Он охватывает не только состав смазки, но и гигиенические требования к ее производству, упаковке, хранению и применению на пищевых объектах. Смазка может иметь NSF H1, но не соответствовать ISO 21469 - и тогда ее нельзя считать полностью «гигиеничной» для HACCP-систем.
Не путайте H1 и H2. H2 - это смазки для механизмов, которые НЕ контактируют с пищей (например, приводные цепи в машинном отделении). H2 дешевле и может содержать компоненты, недопустимые в H1. Для конвейеров в производственной зоне нужен именно H1.
При выборе смазки проверьте в техническом паспорте (TDS): - Наличие логотипа или выписки NSF H1 - Ссылку на ISO 21469 - Температурный диапазон (минимум -5 °C до +60 °C для большинства линий, +150–180 °C для горячих зон) - Информацию о проникновении в ролики и пальцы цепи
Проникновение масла в зоны трения: почему это главное для износа
Основной источник износа цепи - трение в трех точках: между роликом и пальцем, между пальцем и втулкой, а также между втулкой и звеньями.
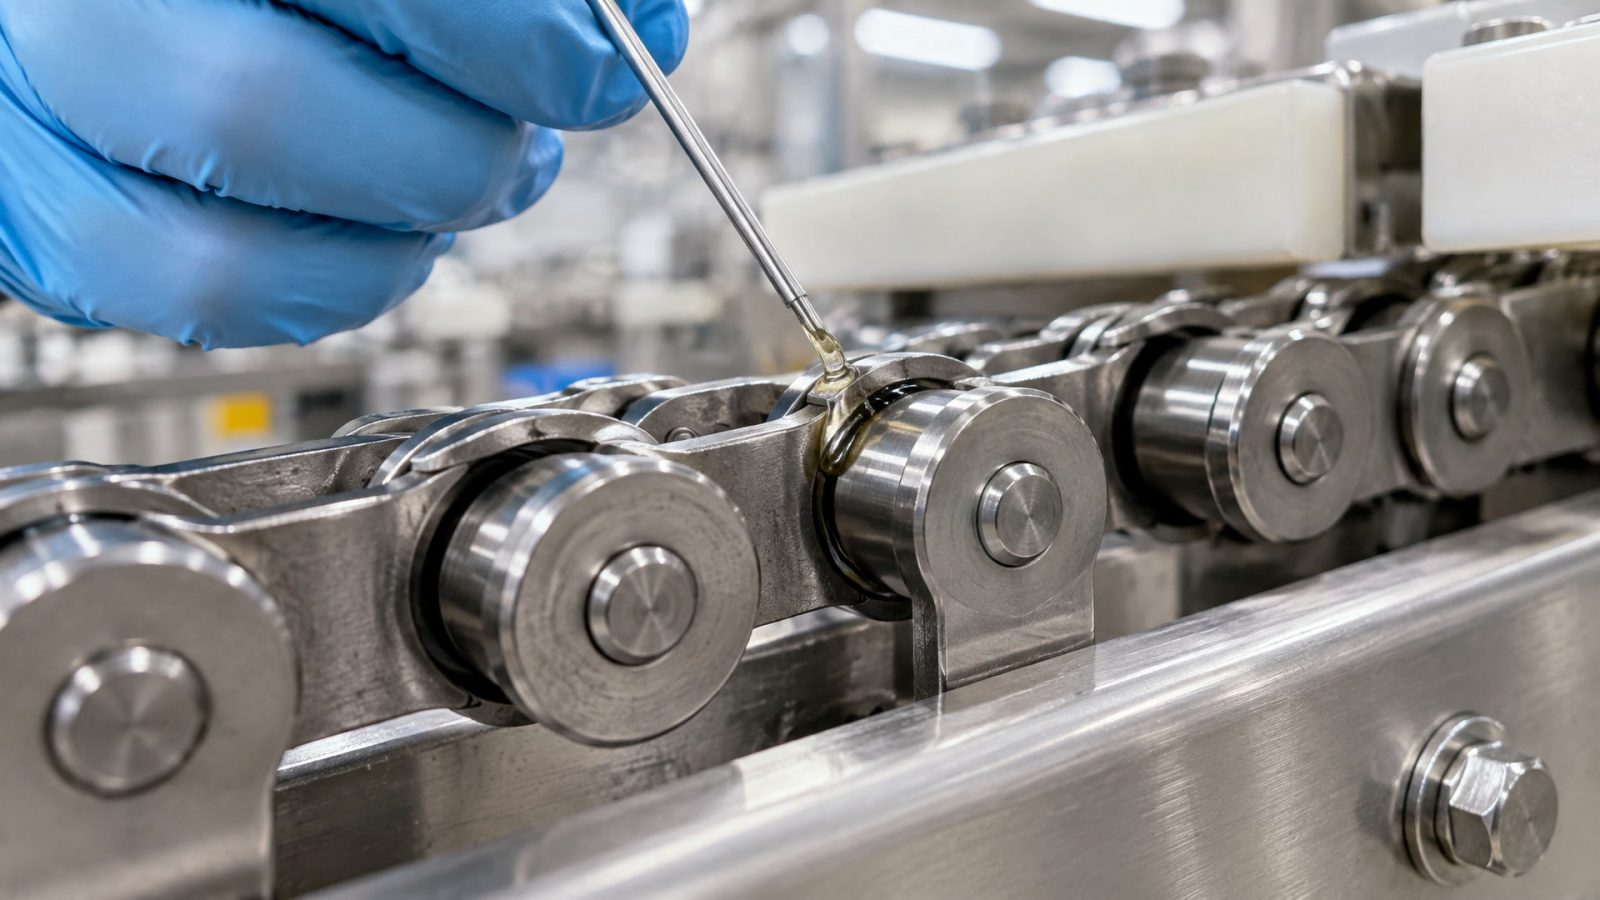
Если смазка остается только на наружной поверхности цепи, эти пары трения остаются незащищенными, и износ идет ускоренно.
Проникаемость масла зависит от вязкости, адгезии (способности масла прилипать к металлу) и способа нанесения. Цепное масло должно быть достаточно текучим, чтобы под действием центробежной силы при вращении цепи оно попадало внутрь звеньев. Это не означает, что масло должно быть очень жидким - напротив, слишком низкая вязкость приведет к тому, что масло разлетится, не защищая ничего. Рабочий диапазон для пищевых цепных масел обычно находится в классе ISO 68–220 по вязкости.
Адгезия - это способность смазки оставаться на металле и не смываться водой. На пищевых производствах цепи часто моют под давлением с горячей водой, поэтому масло должно иметь выраженные антидиспергирующие свойства. Если смазка легко смывается, цепь останется незащищенной и начнет ржаветь и окисляться.
Наличие в составе антизадирных (anti-wear) и противокоррозийных присадок снижает износ пальцев и втулок даже при недостаточной смазке. Ищите в TDS маркировки: «penetrates into rollers and links» (проникает в ролики и звенья), «anti-wear protection» (защита от задира), «extends chain life» (продлевает срок службы цепи).
Схемы нанесения смазки: где и как разместить масло на цепи
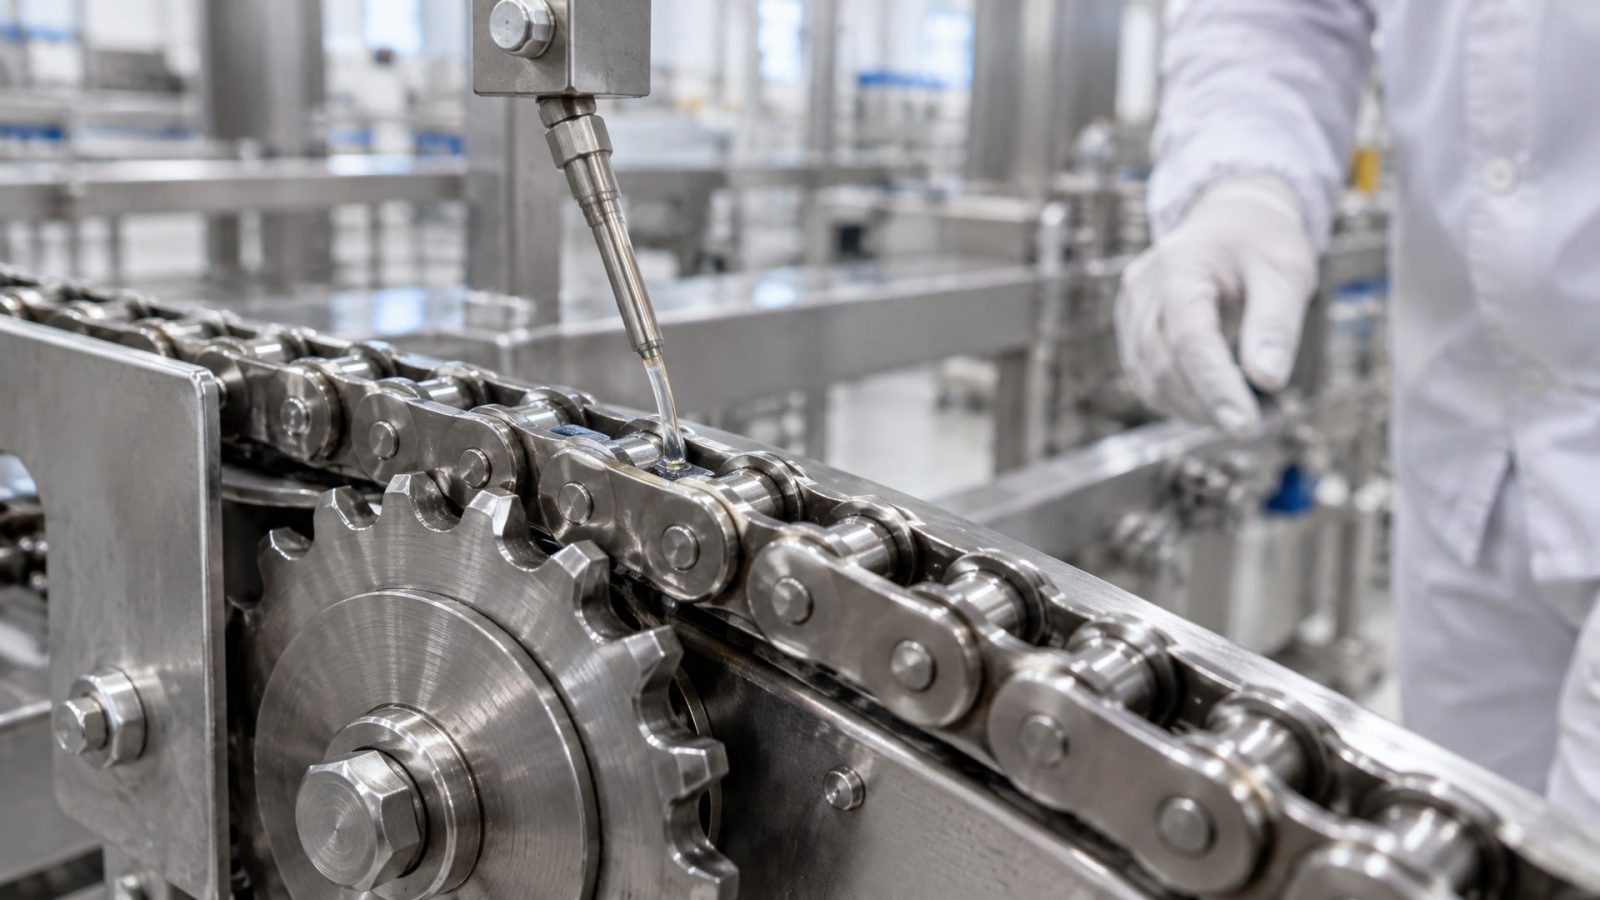
Правило номер один: смазку наносят на слабонагруженную (обратную) ветвь цепи, а не на участок, контактирующий со звездочкой.
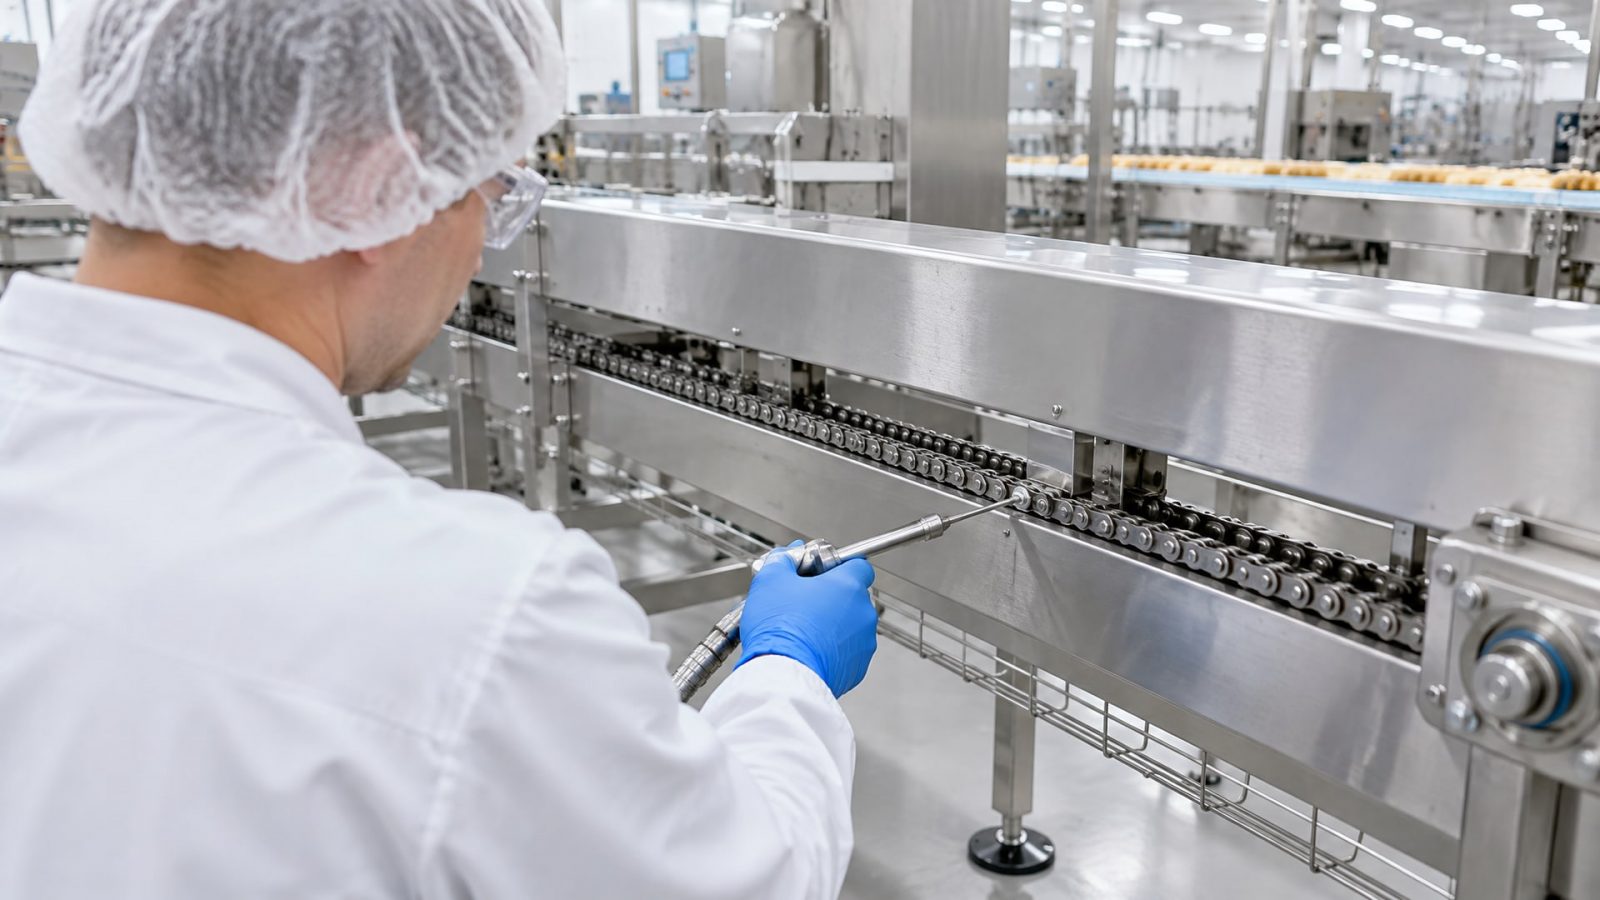
Это называется return side или slack side смазка. Причина проста: на нагруженной ветви масло разлетается центробежной силой, не успев проникнуть в звенья. На обратной ветви масло имеет время медленно проникнуть в пары трения до того, как цепь встанет в контакт с нагрузкой.
Существует несколько способов нанесения смазки:
Непрерывная подача: масло подается регулярно через специальный нозл или каплеприемник во время работы цепи. Это самый эффективный способ для высокоскоростных конвейеров, так как обеспечивает постоянную защиту.
Интервальная подача: смазка наносится через определенные промежутки времени (например, каждые 8 часов). Требует правильной дозировки: тонкий слой масла лучше, чем обильная заливка.
Распыление или щетка: для некритичных узлов и низкоскоростных цепей; менее точно, но достаточно для защиты от коррозии.
Капельница или масло-спрей: портативный способ для периодического ухода; требует регулярности и визуального контроля.
Недопустимая ошибка - наносить смазку на нагруженную ветвь или наносить слишком большое количество. Избыток масла приводит к каплепадению на продукт, загрязнению конвейера, накоплению отложений в жарких зонах и избыточному расходу. Оптимальная дозировка для большинства пищевых конвейеров -2–5 мл на 100 км пути цепи в зависимости от скорости и нагрузки.
Температурные условия и выбор вязкости
Температура работы цепи - ключевой параметр для выбора цепного масла.
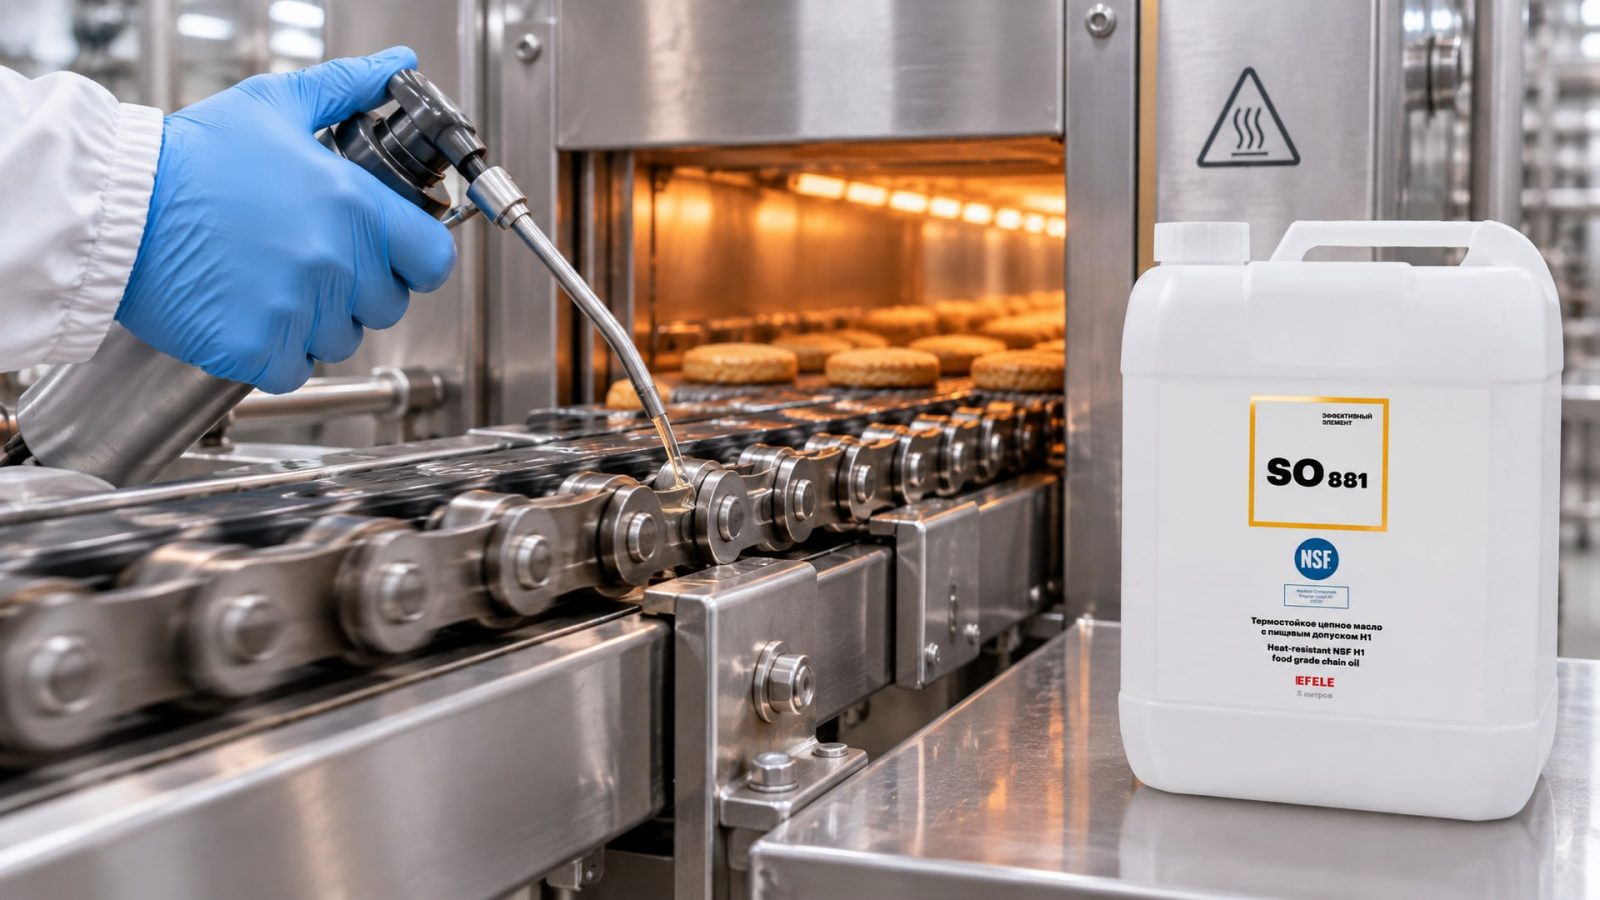
Пищевые производства очень разнообразны: линии розлива и упаковки работают при комнатной температуре (15–25 °C), а печные конвейеры, сушилки и термокамеры подвергают цепь воздействию 100–280 °C.
Для низкотемпературных условий (холодильные линии, морозильные камеры, -5 до +15 °C) нужно масло с низкой температурой застывания и хорошей текучестью при холоде. Слишком вязкое масло будет не проникать в звенья, а слишком жидкое разлетится и не защитит.
Для стандартных условий (+15 до +60 °C) подходят универсальные пищевые цепные масла класса ISO 100–150. Они обеспечивают баланс между текучестью при холоде и стабильностью при нагреве.
Для горячих зон (печи, сушилки, +150 до +280 °C) применяются специализированные термостойкие цепные масла. Для обеспечения бесперебойной работы конвейерных цепей на пищевом производстве в таких условиях рекомендуется использовать термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1, которое обладает высокой адгезией и устойчивостью к смыванию водой. Такие масла содержат синтетические базовые масла (полиэфиры, полиальфаолефины) и специальные присадки, которые предотвращают испарение, окисление, нагар и выброс масла при нагреве.
Вязкость - это не вкус и не запах, это реальное свойство, которое напрямую влияет на защиту от износа. Если вы выбираете масло для холодильного конвейера и берете густое масло для горячей зоны, смазка не будет проникать в звенья, и цепь изнашиваться будет как без смазки.
Контроль эффективности смазки: коэффициент трения и видимые признаки
Эффективность смазки на конвейере можно контролировать несколькими способами.
Профессиональный метод - измерение коэффициента трения (COF) на контрольном участке цепи. Для пищевых конвейеров целевой диапазон COF составляет 0,08–0,17 в зависимости от скорости цепи, типа тары и требований линии. Чем выше скорость и чем выше нагрузка, тем ниже должен быть COF, чтобы избежать проскальзывания и боковых нагрузок.
Косвенные признаки неправильной смазки: - Видимая ржавчина или окисление на пальцах и втулках - масло не защищает или быстро смывается. - Скрип или щелканье при работе цепи - признак сухого трения; смазка не проникает в ролики. - Чрезмерное каплепадение или масло на дне конвейера - пересмазка; нужно снизить дозировку. - Проскальзывание цепи на звездочке - может быть причиной как недостатка, так и избытка смазки; нужна проверка COF. - Локальный нагар или отложения вокруг роликов и пальцев (особенно в горячих зонах) - масло неправильно подобрано по температуре или не проникает в зоны трения.
Простой контроль - визуальный осмотр цепи после остановки: масло должно быть равномерно распределено на звеньях и видно проникать между пальцами и втулками, но не образовывать толстый слой.
Почему цепное масло лучше пластичной смазки для работающих конвейеров
Многие специалисты путают цепное масло и пластичную смазку (grease) для одной и той же задачи.
На самом деле это разные инструменты. Для работающей цепи конвейера нужно именно масло, а не пластичная смазка.
Причина в консистенции и механизме защиты. Пластичная смазка - это масло, загущенное загустителем (как правило, литиевым мылом или полиуреей). Ее консистенция позволяет применять ее на статичные узлы или медленные механизмы, где смазка не будет разлетаться. Для работающей цепи, которая вращается со скоростью 1–5 м/с и более, пластичная смазка либо разлетается и не защищает ничего, либо накапливается, создавая излишнее сопротивление и загрязнение.
Масло имеет текучесть, которая позволяет ему под действием центробежной силы проникать в звенья и пары трения. После нанесения масло естественным образом распределяется по цепи, обеспечивая тонкий защитный слой на каждом пальце и втулке. Это свойство и делает масло лучшим выбором для конвейеров.
Единственное исключение - низкоскоростные цепи (менее 0,5 м/с) в холодильных или очень влажных условиях, где может быть допустимо использование специального пищевого жидкого загущенного состава.
Часто задаваемые вопросы
Можно ли использовать обычное индустриальное масло, если цепь не контактирует напрямую с пищей?
Нет. На пищевых производствах требуется NSF H1 не только из-за риска контакта с продуктом, но и потому, что органы контроля (Роспотребнадзор, ХАССП-система) требуют документацию о пищевом допуске для всех смазочных материалов в производственной зоне. Обычное индустриальное масло содержит присадки и компоненты, недопустимые в пищевом производстве.
Как часто нужно наносить смазку на цепь конвейера?
Это зависит от скорости, температуры и типа цепи. При непрерывной подаче - постоянно, регулируя расход через капельницу или нозл. При интервальной подаче - обычно раз в 8–24 часа. При разовых консервирующих обработках - раз в неделю или месяц. Главный критерий - чтобы цепь всегда имела видимый тонкий слой масла, но без образования лужиц и каплепадения.
Какая вязкость цепного масла пищевого лучше всего для розлива и упаковки?
Для стандартных линий розлива и упаковки при температуре 15–25 °C подходит масло вязкостью ISO 100–150 (примерно 100–150 сСт при 40 °C). Это обеспечивает баланс между проникновением в звенья и стабильностью адгезии при регулярной мойке.
Почему смазка смывается, если я наношу ее регулярно?
Причины могут быть: 1) слабая адгезия масла - смазка выбрана неправильно; 2) горячая вода под давлением при мойке - нужно выбрать более стойкое масло с лучшей антидиспергирующей присадкой; 3) нанесение на нагруженную ветвь - масло разлетается до того, как проникнуть. Попробуйте наносить на обратную ветвь и выбрать масло с выраженным сцеплением.
Нужно ли менять смазку сезонно (летом и зимой)?
Для большинства пищевых конвейеров в отапливаемых цехах сезонная смена не требуется. Универсальные пищевые цепные масла рассчитаны на диапазон -5 до +60 °C. Если производство находится на открытом воздухе или есть неотапливаемые хранилища, зимой может потребоваться масло с улучшенными низкотемпературными свойствами.
Заключение
Выбор правильного цепного масла с пищевым допуском - это не просто соответствие стандартам NSF H1 и ISO 21469. Это инженерное решение, которое определяет, как долго цепь будет служить без ремонта, насколько безопасно производство в плане санитарии и какой будет реальная стоимость владения оборудованием. Главный критерий эффективности - проникновение масла в ролики, пальцы и втулки, а не яркий блеск на поверхности цепи.
Для снижения износа нужно: выбрать смазку, соответствующую температурному диапазону и вязкости вашей линии; наносить масло на обратную ветвь цепи тонким регулярным слоем; контролировать эффективность через видимые признаки (отсутствие ржавчины, равномерное распределение) и, при возможности, через коэффициент трения. Если цепь работает в горячей зоне (печи, сушилки), убедитесь, что масло имеет достаточный температурный запас. Закупщикам и инженерам рекомендуется согласовать выбор смазки с техническим паспортом производителя цепей и системой ХАССП производства, чтобы гарантировать соответствие и получить предсказуемый результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазывать садовый инструмент для защиты от ржавчины и увеличения его долговечности.
Узнайте, как выбрать и применить высокотемпературный герметик для обеспечения герметичности резьбовых соединений при экстремальных температурах.
Узнайте, как выбрать разъемный фиксатор резьбы для разборных соединений, обеспечивающий надежную фиксацию и легкий демонтаж.