
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из ключевых задач в промышленности, энергетике, автомобилестроении и системах отопления. Стандартные смазки и герметики начинают терять свойства уже при 100–120 °C, что приводит к течам, потере давления и отказам оборудования. Чтобы избежать этих проблем, нужно правильно подобрать материал, который выдержит не только пиковую температуру, но и выполнит свою функцию в течение всего срока эксплуатации.
В этой статье вы узнаете, какие типы герметиков используют на практике, в каких диапазонах они работают, как выбрать нужный состав для конкретной задачи и что нужно проверить перед монтажом. Информация пригодится инженерам, техническим специалистам и закупщикам, которые сталкиваются с монтажом и обслуживанием оборудования в условиях повышенного температурного стресса.
Типы герметиков для высокотемпературных резьбовых соединений
Выбор правильного типа герметика - первый шаг на пути к надежному соединению.
Каждый тип рассчитан на определенные условия и имеет свои ограничения.
Анаэробные резьбовые герметики
Анаэробные составы - самый распространенный выбор для герметизации и фиксации резьбовых соединений в металлических корпусах и узлах. Эти материалы отверждаются в отсутствие кислорода, то есть в узком зазоре между двумя металлическими поверхностями резьбы. Типичный рабочий диапазон анаэробных герметиков составляет от −55 °C до +150 °C, что охватывает большинство промышленных и бытовых приложений.
Однако для особо высоких температур промышленность выпускает специализированные версии. В зависимости от состава и добавок, такие составы могут работать до +180 °C в непрерывном режиме, а при кратковременном нагреве - до +204 °C и даже +232 °C. Это становится возможным благодаря улучшенным полимерным основам и огнеупорным наполнителям, которые замедляют деградацию материала при высоком тепловом стрессе.
На практике анаэробные герметики предпочитают для резьбовых соединений потому, что они заполняют весь зазор между витками, создавая герметичное уплотнение и одновременно препятствуя самораскручиванию болта или винта. После отверждения они становятся твердыми и практически несжимаемыми, что критично в условиях вибрации и колебаний температуры.
Силиконовые высокотемпературные герметики
Силиконовые герметики (так называемые RTV - room temperature vulcanizing) в своих высокотемпературных версиях способны сохранять функциональность до +300 °C и выше. Однако эти материалы работают иначе, чем анаэробные: они образуют гибкую эластичную прокладку, а не жесткое заполнение зазора.
Силиконовые составы хорошо подходят для герметизации фланцевых соединений, крышек теплообменников, печных корпусов и других узлов, где требуется абсолютная герметичность и одновременно способность материала переносить термические циклы (нагрев-охлаждение-нагрев). Обычные силиконовые герметики ограничены примерно +200 °C, поэтому для действительно высоких температур нужна специальная высокотемпературная версия.
Главное ограничение силиконовых герметиков при работе с резьбой: они не фиксируют резьбу, то есть болт или винт под вибрацией со временем может раскрутиться. Поэтому для резьбовых соединений под нагрузкой или вибрацией силиконовые герметики используют редко и только если требуется исключительно герметичность, а не механическая фиксация.
Неотверждаемые пасты и специальные составы
Для экстремально высоких температур (свыше +232 °C) и больших зазоров иногда используют неотверждаемые пасты и герметизирующие мастики. Эти материалы, как правило, содержат графит, керамические частицы или PTFE и остаются пластичными даже при сильном нагреве. Преимущество - они работают в широком температурном диапазоне и легко разбираются. Недостаток - такие пасты не создают той же прочности фиксации, что анаэробные герметики, и обычно требуют обновления после нескольких циклов разборки-сборки.
Температурные диапазоны и стандарты
Выбирая герметик, нельзя ориентироваться только на максимальную температуру в техническом листе.
Нужно различать непрерывный рабочий диапазон и кратковременный (пиковый) предел. Кроме того, для разных типов соединений и сред действуют разные стандарты.
Анаэробные герметики и EN 751-1
Стандарт EN 751-1 применяется к анаэробным герметикам, предназначенным для газовых соединений. В этом стандарте герметики классифицируют по температурной стойкости и совместимости со средой. Типичные температурные классы в EN 751-1 охватывают диапазон от −10 °C до +150 °C, хотя производители иногда указывают расширенные пределы в своих техлистах.
Если ваше соединение работает с газом (воздух, инертный газ, пар), обязательно проверьте в карточке продукта отметку о соответствии EN 751-1. Это подтверждает, что состав протестирован на герметичность и безопасность именно для газовых приложений.
Помимо EN 751-1, существуют стандарты EN 751-2 (для неотверждаемых паст) и EN 751-3 (для герметизирующих лент, включая PTFE). Каждый из них предъявляет свои требования к материалам и методике испытаний.
Для водопроводных систем - NSF/ANSI 61
Если герметик применяется в системах холодного или горячего водоснабжения, его необходимо проверить на соответствие стандарту NSF/ANSI 61. Этот стандарт гарантирует, что материал не выделяет вредных веществ в воду и безопасен для питья. На практике не все высокотемпературные герметики имеют такой допуск, поэтому при закупке для водопроводных систем этот момент нужно уточнить в карточке продукта.
ISO 10964 и испытания на прочность
Для оценки механической прочности анаэробных герметиков часто используют методику ISO 10964. Это испытание измеряет крутящий момент разрушения (torque strength) отвержденного соединения - то есть максимальную силу, которую можно приложить, прежде чем резьба сломается или герметик перестанет удерживать болт. Эта информация особенно важна для высоконагруженных узлов и систем с вибрацией.
Выбор герметика по условиям работы
Правильный подбор начинается не с цвета или названия, а с анализа конкретных условий: температуры, среды, давления, материала резьбы и требований к разборке.
Температура: непрерывная работа vs. кратковременный пик
Многие закупщики ошибаются, когда видят в карточке надпись «до +180 °C» и предполагают, что герметик выдержит такую температуру 24 часа в сутки годами. На деле производители часто указывают кратковременный предел или пиковую температуру для конкретного режима применения. Реальный непрерывный рабочий диапазон обычно на 20–30 °C ниже.
Поэтому при выборе нужно сверить в техническом листе формулировку: написано ли «continuous operating temperature» или «short-term temperature». Если вам нужна 150 °C непрерывно, лучше брать герметик с минимально заявленным пределом +180 °C; это дает запас прочности.
Среда: газ, вода, масло, гидравлическая жидкость
Герметик для газовых трубок не обязательно подойдет для масляной системы. Каждая среда выдвигает свои требования к совместимости материала.
Газовые соединения: нужен герметик с допуском EN 751-1, проверенный на герметичность и стойкость к конкретному газу (кислород, азот, аргон, пар).
Вода и водопровод: требуется NSF/ANSI 61, если система питьевая; для циркуляционных систем отопления обычно нужна стойкость к гликолю и присадкам теплоносителя.
Масло и гидравлика: герметик должен быть маслостойким, то есть не набухать и не размягчаться при контакте с минеральным маслом или синтетическими жидкостями. Это обязательно отмечается в карточке как «oil resistant» или «compatible with mineral oil».
Если в соединении есть остатки смазки на поверхности, маслостойкий герметик критичен. Обычные анаэробные составы могут затвердевать долго или неполностью, если поверхность не обезжирена; маслостойкие версии менее чувствительны к этой проблеме.
Материал резьбы и внешнее покрытие
Анаэробные герметики отверждаются под действием металлических ионов (железо, медь, цинк). Если резьба покрыта хромом, никелем или пассивирована, отверждение может замедлиться или не произойти вообще. В таких случаях производители часто рекомендуют либо активатор (праймер), либо специальный состав, не требующий активации.
Для латуни и медных резьб герметики отверждаются быстро и надежно; для стального закаленного материала и изделий с гальваническим покрытием нужна проверка совместимости.
Возможность разборки и разборочная температура
Если соединение нужно разбирать регулярно, выбирайте герметик с низкой или средней прочностью, рассчитанный на разборку. Высокопрочные анаэробные герметики создают практически неразборное соединение и требуют нагрева до 250–300 °C для демонтажа, что в полевых условиях часто невозможно.
Напротив, для постоянных соединений в космических аппаратах, авиационных двигателях и других критичных узлах выбирают максимально прочные версии, которые даже при нагреве не позволяют резьбе раскрутиться под вибрацией.
Герметик красный высокотемпературный и другие типы по цвету
Цвет герметика - это не классификация по свойствам, а скорее условное обозначение класса или визуальный способ отличить один продукт от другого на полке склада.
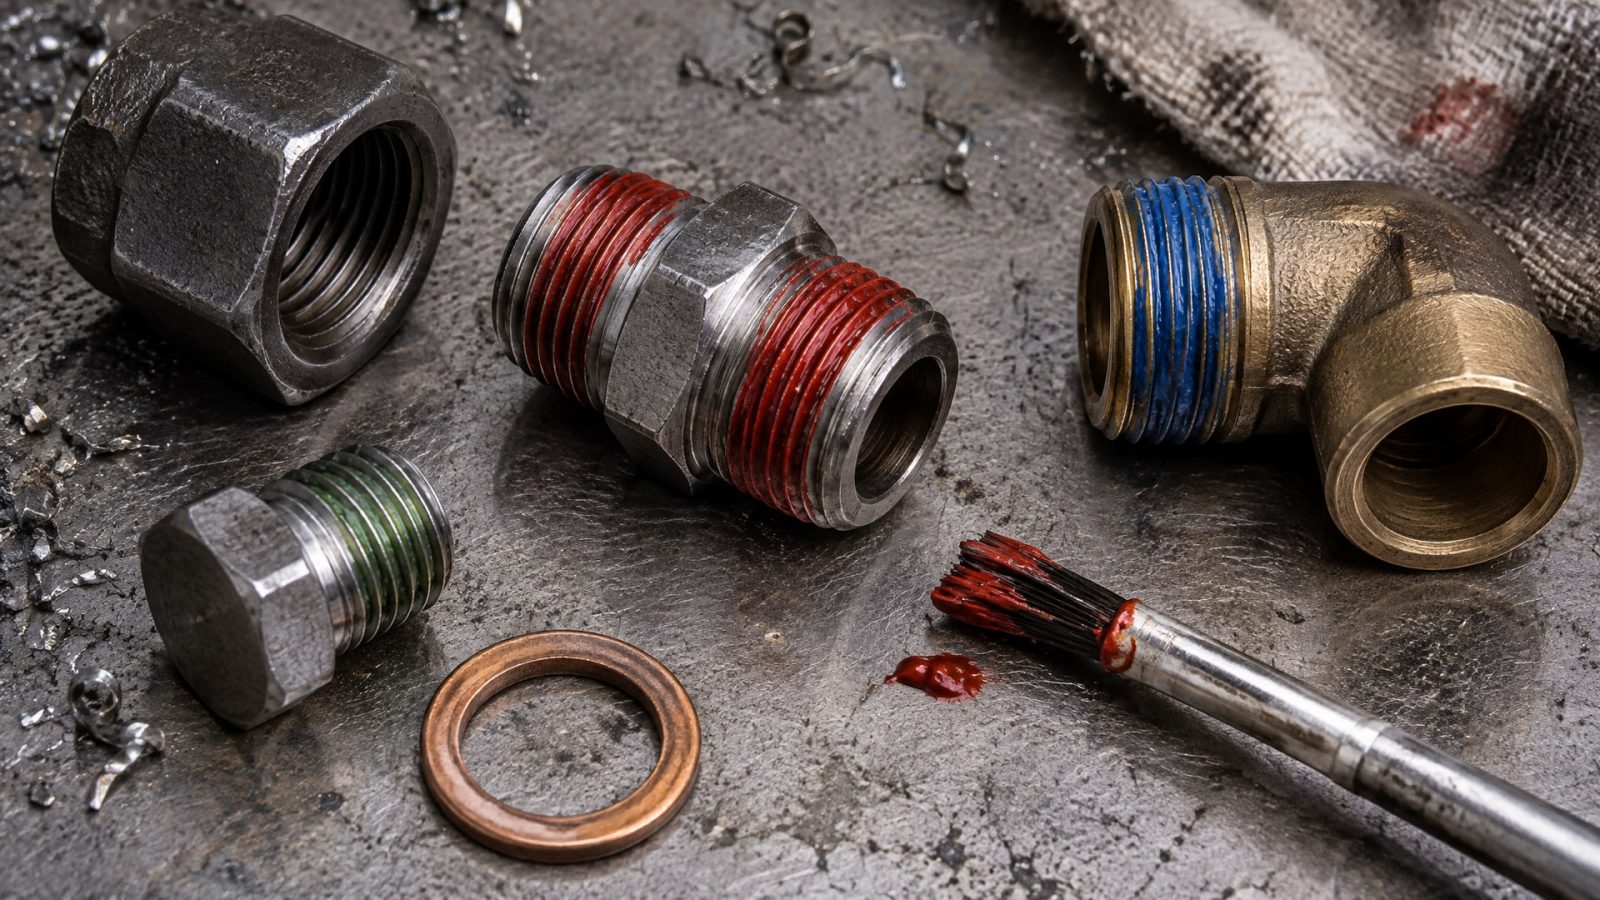
Однако в промышленности сложилась неофициальная традиция, которую нужно знать, но не принимать как железный закон.
Красные (розовые) герметики часто ассоциируют с высокой прочностью и высокой температурой, но это не всегда правда. Красный пигмент добавляют в разные классы герметиков - от низкопрочных до экстремально прочных. Точно так же черные, синие и прозрачные составы могут быть как стандартными, так и высокотемпературными.
Поэтому заблуждение «красный герметик всегда самый термостойкий» нужно избегать. Вместо этого всегда смотрите в техническую карточку: температурный диапазон, стандарты, класс по прочности (если указан).
Вместе с тем, на многих производствах и в ремонтных сервисах к красным высокотемпературным герметикам относятся с особым вниманием именно потому, что исторически они часто обозначали специальные составы. Привычка к цвету имеет смысл как ориентир, если в вашей организации давно используется определенный производитель; переходя на другого поставщика, нужно перепроверить все параметры независимо от цвета.
Особенности применения высокотемпературных герметиков
Чтобы герметик сработал, недостаточно просто нанести его и собрать соединение.
Нужно соблюдать правила нанесения, выждать время отверждения и учесть особенности работы в высокотемпературной среде.
Подготовка поверхности
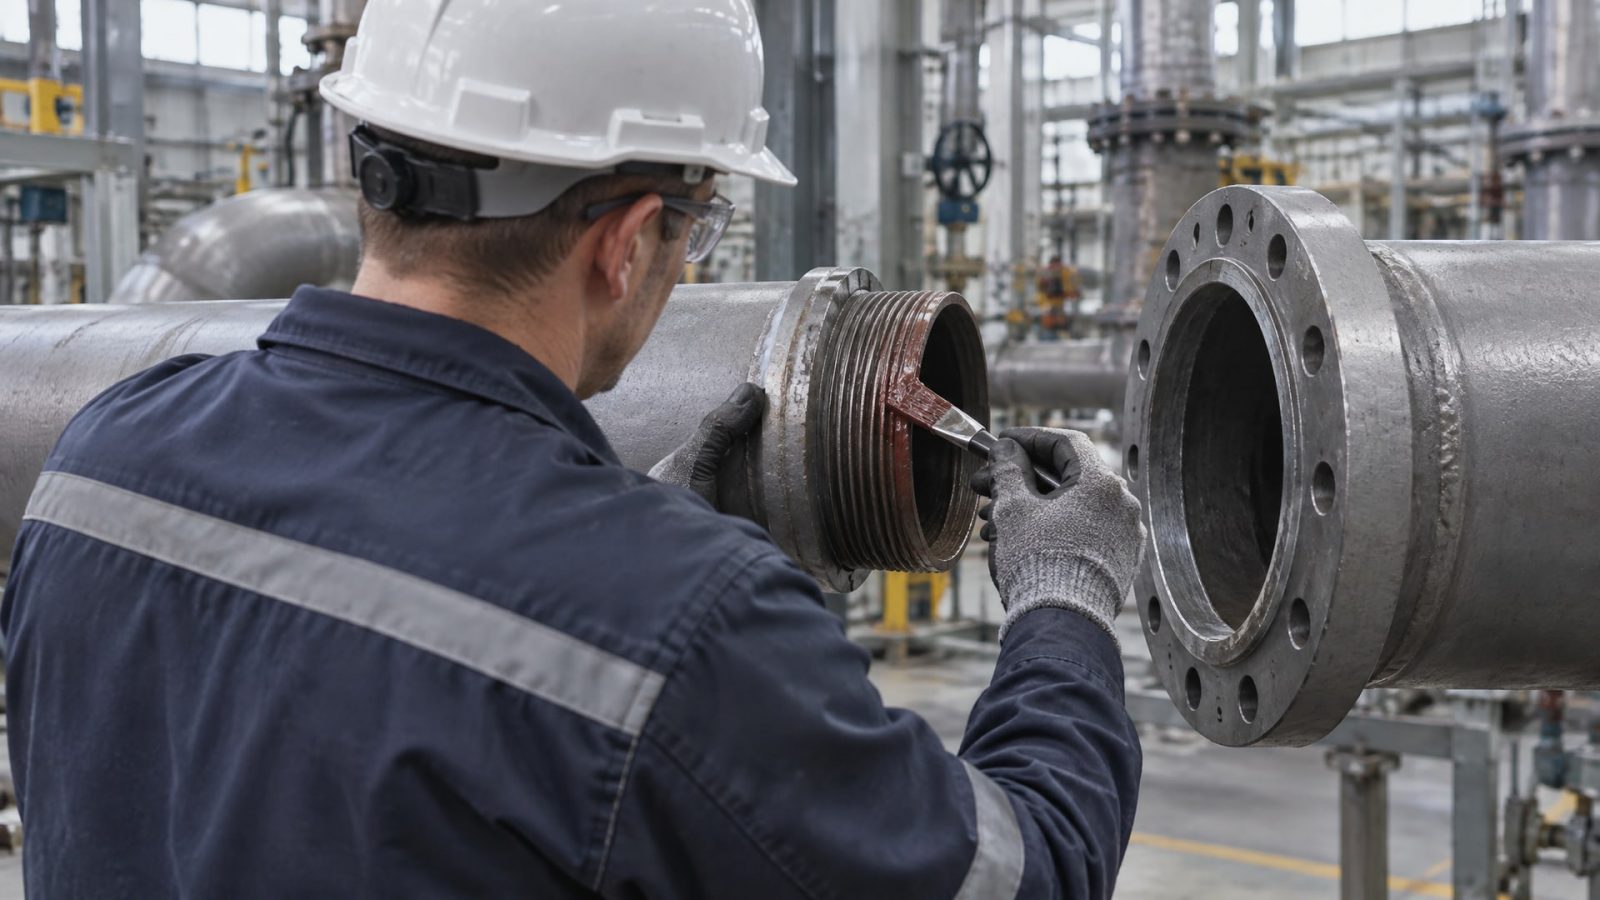
Анаэробные герметики критичны к чистоте резьбы. Масло, пыль, окислы, следы старого герметика - все это препятствует смачиванию и отверждению. Перед нанесением:
Очистите резьбу обезжиривающим спиртом или специальным растворителем.
Убедитесь, что вся старая смазка и герметик удалены (мягкой щеткой или ветошью).
Дайте поверхности просохнуть на воздухе не менее 5 минут.
Для высокотемпературных применений подготовка особенно важна, потому что при нагреве малейшие дефекты уплотнения становятся видны.
Количество наносимого герметика
Наносить герметик нужно тонкой спиральной линией на 2–3 витка резьбы болта (или несколько капель на первый виток). Излишки не нужны и даже вредны: они засохнут на внешней поверхности, загрязнят соединение, а при высокой температуре могут создать точку напряжения.
После нанесения герметика болт сразу же вкручивают с нужным крутящим моментом (если есть такое требование в спецификации). Завинчивание вытеснит излишки герметика, и он распределится равномерно между витками.
Время отверждения перед первым нагревом
Типичное время полного отверждения анаэробного герметика -24 часа при температуре 22 °C. Однако при повышенной температуре окружающей среды отверждение ускоряется; при холоде замедляется.
Критичное правило: до полного отверждения (24 часа) соединение нужно держать в покое, без вибрации и без нагрева. Если включить оборудование раньше, герметик может не затвердеть должным образом, и уплотнение не будет герметичным.
Для высокотемпературных применений (печи, котлы, выхлопные системы) это означает, что после сборки нужно выждать полный день перед первым запуском на номинальную температуру. Если нужна более быстрая готовность, некоторые производители выпускают быстроотверждающиеся версии, которые готовы к нагреву за 1–3 часа, но это обычно сопровождается какой-то компромиссной характеристикой (например, чуть ниже максимальная температура).
Воздействие циклических температур
Большинство проблем с герметичностью при высоких температурах возникает не при стабильном нагреве, а при циклических изменениях температуры. Когда соединение нагревается, материал расширяется; при охлаждении - сжимается. Если герметик недостаточно эластичен, он потрескается; если слишком гибкий, не будет держать герметичность.
Для условий с частыми циклами нагрева-охлаждения (печи, системы отопления, выхлопные трубы автомобилей) лучше выбирать герметики, специально рассчитанные на такой режим. В карточках они часто обозначены как «for thermal cycling» или указано, что выдерживают не менее 100–500 циклов в диапазоне, например, от −40 °C до +150 °C.
В промышленных условиях на производствах и в ремонтных мастерских часто используют специализированные анаэробные герметики, которые соединяют свойства герметичности и фиксации, одновременно сохраняя эластичность при термоциклировании. EFELE 119, например, разработан для именно таких задач - герметизация резьбовых соединений в условиях высокой температуры и вибрации, с возможностью последующей разборки после нагрева соединения.
Разборка и обслуживание
После длительной работы при высокой температуре герметик часто твердеет сильнее, чем в начальном состоянии. Попытка разобрать такое соединение «холодным» способом может привести к срыву резьбы или поломке болта.
Правило: если герметик анаэробный высокопрочный и соединение работало при температуре выше +100 °C, перед разборкой нагрейте узел до 80–100 °C (или выше, если позволяет конструкция). При такой температуре герметик становится пластичнее, и болт откручивается с нормальным усилием.
Для особо сложных случаев (соединение было под нагревом до +180 °C и выше) может потребоваться локальный нагрев газовой горелкой или промышленным феном до 250–300 °C. Это нужно делать осторожно, чтобы не повредить соседние детали и изоляцию.
Высокотемпературные герметики для печей, дымоходов и других специальных применений
Печи, дымоходы, выхлопные системы и теплообменники - это область, где герметик должен переносить не только высокую температуру, но и агрессивную среду (кислые дымовые газы, конденсат, окислители).
Герметик для печей
Для кирпичных и стальных печей обычно используют силиконовые высокотемпературные герметики, которые наносят на швы между плитами облицовки, вокруг дверок и через щели в корпусе. Такие герметики сохраняют гибкость при нагреве до +300 °C, что позволяет им переносить расширение материала печи при топке и охлаждение после выключения.
Для резьбовых соединений в корпусе печи (монтажные болты крепления дверок, датчиков, термопар) нужны специализированные анаэробные герметики, рассчитанные на температуру до +180 °C и выше. Обычный герметик может потерять герметичность, если печь нагревается выше его номинального диапазона.
Герметик для дымоходов
Дымоходы работают в особенно жестких условиях: горячий дым (160–200 °C), кислый конденсат (если дымоход частично охлаждается), вибрация от тяги. Для герметизации резьбовых соединений дымоходной трубы используют герметики с диапазоном не ниже +200 °C непрерывной работы. Кроме того, важна кислотостойкость: конденсат дымохода содержит азотную и серную кислоту, которые корродируют герметик и металл.
Проверьте в карточке продукта, указана ли совместимость с кислотными средами или дымовыми газами. Не все высокотемпературные герметики одинаково стойки к кислотам.
Герметик для автомобильных глушителей и выхлопных систем
Выхлопная система автомобиля - еще один классический случай для высокотемпературного герметика. Резьба в глушителе, переходах труб и креплениях подвергается прямому воздействию выхлопного газа (+300–400 °C), вибрации двигателя и колебаниям температуры при холодном старте и прогреве.
Герметики для выхлопных систем обычно рассчитаны на +300 °C и выше, часто содержат керамические наполнители и специальные добавки для работы в такой экстремальной среде. Вместе с тем, они остаются достаточно эластичными, чтобы переносить циклические нагрузки без растрескивания.
Часто задаваемые вопросы
Какая разница между анаэробным герметиком и силиконовым высокотемпературным?
Анаэробный герметик отверждается в узком зазоре между металлами в отсутствие кислорода, создавая жесткое, прочное уплотнение; он фиксирует резьбу и предотвращает саморазвинчивание. Силиконовый RTV-герметик образует гибкую эластичную прокладку, хорошо переносит термоциклирование, но не фиксирует резьбу. Для резьбовых соединений под нагрузкой и вибрацией выбирают анаэробный; для герметизации фланцей и корпусов печей - силиконовый.
Может ли герметик красный высокотемпературный использоваться везде?
Нет. Цвет герметика не определяет его свойства. Нужно всегда проверить техническую карточку: температурный диапазон, совместимость со средой (газ, вода, масло), стандарты (EN 751-1, NSF/ANSI 61 и т.д.). Красный герметик может быть стандартным (+150 °C) или действительно высокотемпературным (+200 °C+), это видно только в документации.
Как правильно наносить герметик на резьбу?
Очистите резьбу спиртом и дайте просохнуть. Нанесите герметик тонкой спиральной линией на 2–3 первых витка болта или несколько капель на резьбу. Сразу же вкрутите болт с нужным крутящим моментом. Не наносите герметик толстым слоем; излишки выдавятся сами. Дайте соединению отвердевать 24 часа при комнатной температуре перед использованием.
Нужен ли герметик для горячего водоснабжения и отопления?
Да, если резьба на трубе может начать течь. Для систем с температурой до +80 °C подойдет стандартный герметик с допуском NSF/ANSI 61. Если температура выше (например, пар или горячая циркуляция) - нужен герметик, рассчитанный на 120–150 °C. Проверьте, совместим ли состав с присадками теплоносителя (особенно с гликолем в антифризных системах).
Почему герметик не отверждается и остается липким?
Основные причины: 1) на резьбе слишком много масла или грязи - герметик не может контактировать с металлом; 2) резьба покрыта хромом или пассивирована - нужен активатор; 3) герметик требует более высокой температуры для отверждения, чем в помещении (например, если это силиконовый RTV, ему может нужна печка). Пересобраните соединение, сначала очистив резьбу растворителем и дав ей полностью просохнуть.
Заключение
Герметичность резьбовых соединений при высоких температурах достигается комбинацией правильного выбора материала, соблюдения технологии нанесения и понимания того, как герметик будет работать в конкретной среде. Анаэробные герметики держат температуру до +150 °C в стандартной версии и до +232 °C в специальных составах; силиконовые RTV-герметики выдерживают до +300 °C и выше, но рассчитаны скорее на герметизацию фланцей, чем на фиксацию резьбы.
При выборе обязательно смотрите не только на цвет, но на температурный диапазон, стандарты (EN 751-1 для газа, NSF/ANSI 61 для воды), совместимость со средой и требования к разборке. Помните, что на практике в промышленности и сервисных мастерских используют герметики, которые годами зарекомендовали себя в сложных условиях - высокой температуре, вибрации и циклических нагрузках. Начните с проверки документации вашего поставщика, проконсультируйтесь с техническим отделом и протестируйте состав на небольшой партии оборудования, прежде чем переходить на полный объем производства. Это минимизирует риск отказов и повторных разборок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для разборных соединений, обеспечивающий надежную фиксацию и легкий демонтаж.
Узнайте, как осуществить переход с индустриальных на пищевые масла, минимизируя простой оборудования и сохраняя качество продукции.
Проникающая смазка для резьбовых соединений поможет отвернуть старый болт без повреждений, используя капиллярное проникновение и снижение трения.