
Как предотвратить загрязнение пищевой продукции смазочными материалами
Выбор смазки с допуском NSF H1 - необходимое, но недостаточное условие пищевой безопасности. Загрязнение продукции происходит не потому, что неправильно выбрана смазка, а потому что хранится она вместе с остальным, применяется одним инструментом, утечки не контролируются, а уплотнения изношены. Предотвращение загрязнения пищевой продукции смазкой требует комплексного подхода: от выбора состава до организации хранения, маркировки, планового ремонта оборудования и обучения персонала.
Статья адресована техническим специалистам, инженерам и закупщикам пищевых производств, которые отвечают за снижение рисков микробиологического и химического загрязнения. Вы узнаете, какие риски скрываются за допусками H1 и ISO 21469, как устроить раздельное хранение и обслуживание смазок, когда монтировать защиту от утечек, и как встроить контроль смазки в логику HACCP.
Что означает пищевой допуск H1: границы защиты
NSF H1 - это категория допуска для смазок, которые могут при производстве и переработке пищи попадать в продукт только случайно и в малых количествах.
Для большинства таких смазок гигиеничный ориентир -10 миллиграммов на килограмм продукта (10 ppm), а для силиконовых составов -1 ppm. Важно понимать: этот допуск не означает, что смазка безопасна при постоянной утечке, неправильном хранении или смешении с нищевой смазкой другого типа.
ISO 21469:2006 - основной международный стандарт, который задает гигиенические требования к формулированию, производству, использованию и обращению со смазками в пищевой и перерабатывающей промышленности. Стандарт фокусируется именно на сценарии случайного попадания микроколичеств, а не на защите при проектных утечках.
Таблица ниже раскрывает различие между H1 и другими категориями NSF и показывает, когда каждая применяется:
| Категория | Назначение | Контакт с продуктом | Когда использовать |
|---|---|---|---|
| H1 | Смазка для случайного контакта | Случайный, в микроколичествах | Узлы, где риск утечки существует, но техпроцесс исключает прямое попадание |
| H2 | Смазка без контакта с пищей | Контакт запрещен | Узлы вдали от зон обработки, закрытые механизмы, редукторы |
| H3 | Разделительный агент | Прямой контакт допустим | Разделители для форм, отпускаемые при производстве кондитерских изделий |
Таким образом, выбор смазки с допуском H1 - это лишь первый шаг. Второй - убедиться, что архитектура оборудования, герметичность уплотнений, способ хранения и обслуживания не создают условий для систематического загрязнения.
Анализ рисков и выявление критических точек
Предотвращение загрязнения пищевой продукции смазкой начинается с картирования рисков.
Инженер должен посетить участок производства и составить список всех узлов, где используется смазка, и оценить для каждого: расположение относительно пищевого потока, вероятность утечки, причины возможной миграции смазки, состояние уплотнений и температурные циклы.
Критичные узлы в пищевом оборудовании - это не всегда главные редукторы и подшипники. Зачастую серьезный риск создают второстепенные на первый взгляд места: подшипники вентиляторов охлаждения, цепные передачи над конвейерами, уплотнения в зонах частой мойки, подвижные соединения фасовочных головок и редукторы, работающие в холодных и влажных зонах. Именно в этих местах уплотнения часто терпят деградацию из-за thermocycling, контакта с моющими растворами или конденсата, и возникают микротечи.
Каждый такой узел должен быть внесен в картину контрольных точек. По логике HACCP, любую точку смазки в пищевом производстве следует рассматривать как потенциальную CCP (Critical Control Point). Для CCP устанавливаются критические пределы (например, "отсутствие видимых утечек", "герметичность уплотнения"), назначается регулярный мониторинг, определяются корректирующие действия и ведутся записи.
Пример анализа риска для типичного узла:
Узел: подшипник редуктора над линией упаковки
Расположение: 0,5 м над конвейером
Фактор риска: капельная утечка при нагреве редуктора после включения
Уровень риска: высокий (прямая траектория падения на продукт)
Мера контроля: поддон с бортиком, чистка после каждой смены, замена уплотнения при первых признаках течи
Это задача, которую должен решить технический специалист в координации с отделом качества.
Раздельное хранение и маркировка: изоляция источников
Раздельное хранение H1 и не-H1 смазок - ключ к предотвращению перекрестного загрязнения на этапе подготовки к применению.
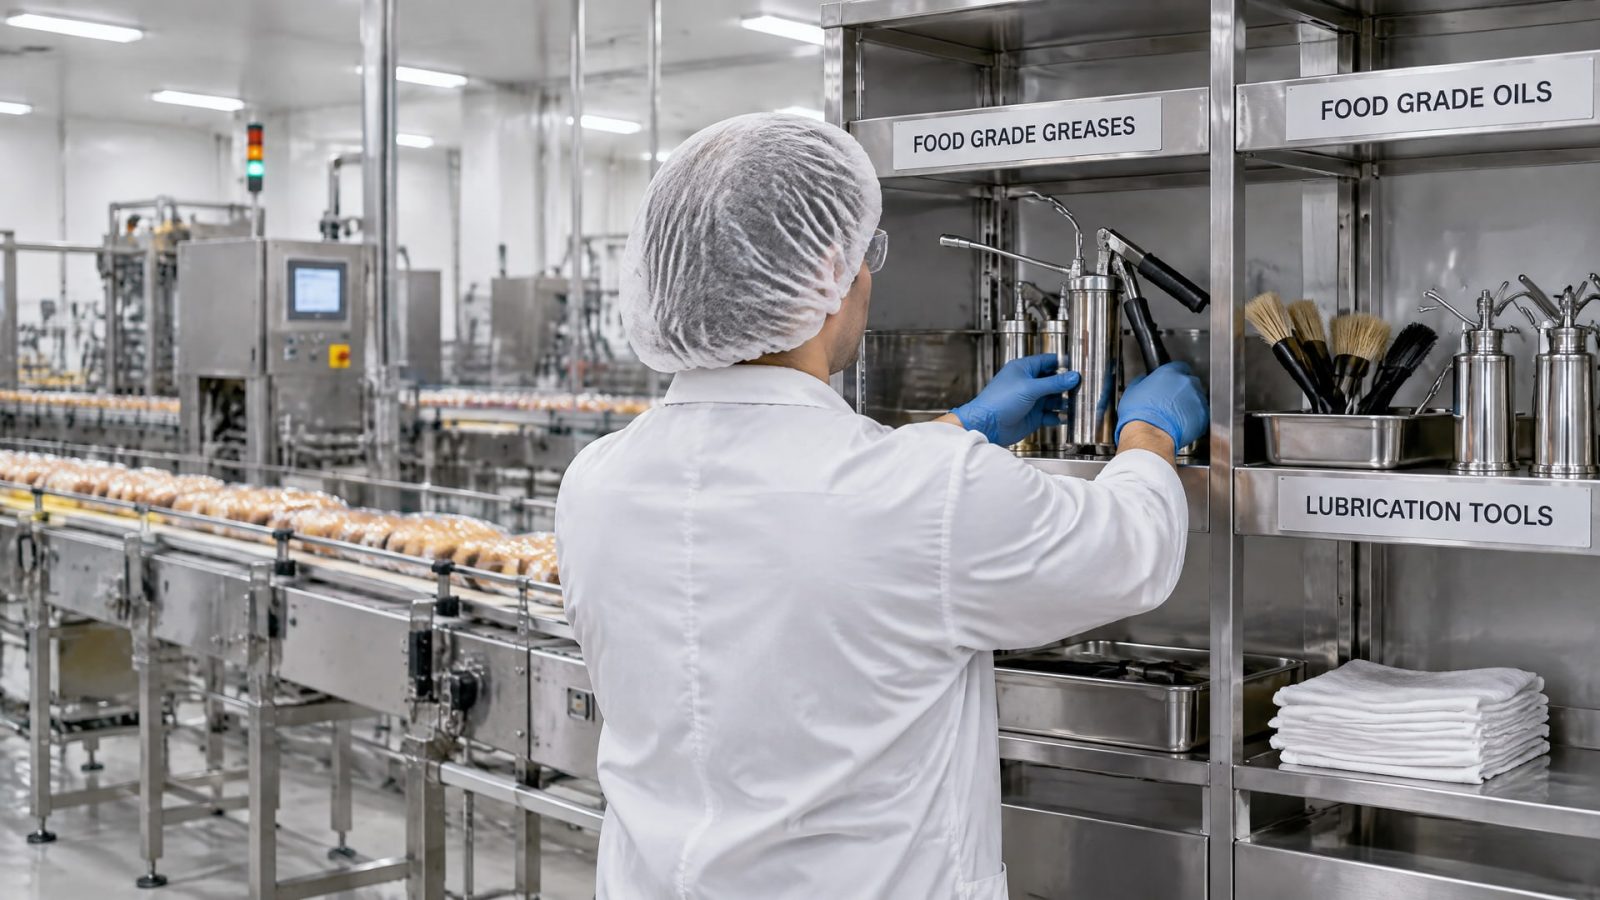
На большинстве производств на одном складе хранятся смазки разных категорий: пищевые (H1, H3), технические (H2) и специальные составы. Без четкой зоны и маркировки неизбежно происходит смешение.
Организация хранения предполагает:
Отдельная чистая зона для H1 и H3 смазок, физически отделенная от H2 (например, полки на противоположном конце склада или в отдельном шкафу).
Оригинальная герметичная тара - смазка должна оставаться в заводской упаковке или в герметичной таре, без доступа пыли, влаги и посторонних примесей.
Четкая маркировка каждой емкости с указанием: название смазки, категория (H1/H2/H3), дата вскрытия, срок годности, направление применения.
Регулярная инвентаризация - список актуальных емкостей должен вывешиваться на двери шкафа или в журнале, чтобы новый сотрудник или приходящий мастер сразу знал, где взять нужную смазку.
После вскрытия емкость должна быть немедленно закрыта крышкой или пробкой - не остаться открытой на столе. Если в емкости осталось небольшое количество, перелить остаток в герметичный контейнер и датировать. На производстве, где требования к гигиене особенно строги, рекомендуется вести журнал вскрытия: дата, ответственный, признаки загрязнения при открытии.
Дедицированный инструмент и минимальное дозирование
Распространенная ошибка - использование одной и той же шприц-масленки, насоса или пистолета для разных типов смазок с последующей "протиркой".
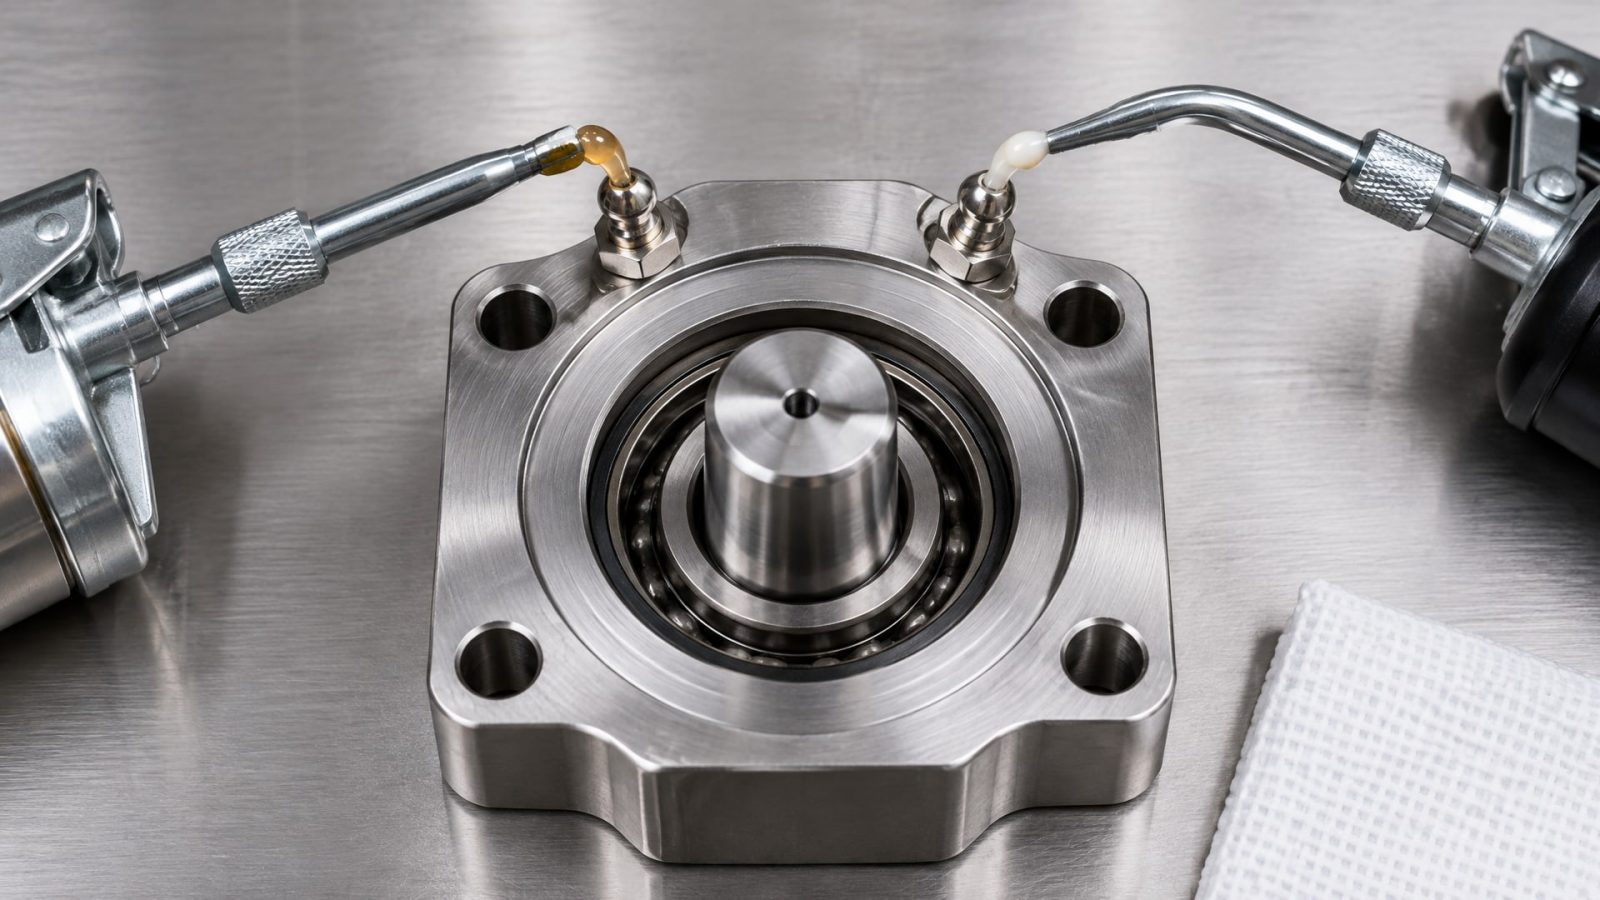
Это неэффективно: масляный остаток останется в корпусе инструмента, и при подключении к узлу H1 произойдет смешение с минеральной или не одобренной смазкой.
Решение простое: каждой категории смазки - свой, маркированный инструмент:
Для H1: один пистолет (желтого или красного цвета), один шприц, один насос.
Для H2/H3: отдельные пистолет, шприц и насос, другого цвета, с ясной этикеткой.
Для каждой точки обслуживания: если нужна смазка одного типа, то на оборудовании вешается пластина с обозначением: "H1 - красный пистолет" или "H2 - синий пистолет".
На практике это выглядит так: инженер подходит к узлу, видит пластину "H1", берет красный пистолет со шкафа, подключает его к шприцу с H1 смазкой (емкость маркирована), вводит ровно столько, сколько нужно (не горсть, а отмеренный объем), убирает излишки чистой безворсовой тряпкой, и после закрывает пистолет в герметичный пакет до следующей смены.
Минимальное дозирование - критично. Избыток смазки не улучшает смазывание, а только увеличивает риск утечки и попадания на пищу. Инженер должен знать норму для каждого узла: подшипник малый подвижный может получить 1–2 капли, редуктор средний - порцию в 5–10 мл, цепь длинная - тонкую линию по всей длине. Норма записывается в карточку узла или в журнал смазки.
Защита от утечек: поддоны, дефлекторы и герметичность
Если узел по конструкции или расположению имеет риск капельной утечки на продукт или на рабочую поверхность, необходимо установить средство улавливания: поддон с бортиком, дефлектор, коллектор капель или экран.
Поддон должен быть:
Расположен под узлом так, чтобы любая капля упала внутрь, а не в сторону.
Емкостью, достаточной для объема, который может вытечь при одной плановой утечке (обычно 50–200 мл).
Изготовлен из материала, стойкого к самой смазке (полипропилен, нержавеющая сталь - в зависимости от типа).
Герметично крепиться к оборудованию, без зазоров, чтобы капли не просочились в щель.
Чистка поддона проводится по графику: если идет плановое обслуживание узла, поддон очищается, если видны капли - немедленно. Накопившаяся смазка в поддоне не оставляется - вытирается или сливается в отходную емкость, которая потом утилизируется отдельно.
Дефлектор может быть проще: загибаемая пластина из нержавеющей стали, которая направляет капли вниз в сторону от продукта. На открытых цепных передачах над линией можно установить желоб, который собирает стекающую смазку и отводит ее в сборник.
Но главное - герметичность самого оборудования. Утечка возникает, когда уплотнение (сальник, прокладка, O-ring) теряет упругость или износилась. Изношенное уплотнение нельзя "залить смазкой по чаще" - это временное решение, которое маскирует проблему. Правильно: при первых признаках утечки (мокрые пятна, блеск, запах) немедленно заменить уплотнение, иначе утечка будет нарастать, и вскоре смазка потечет в опасный объем.
Планы обслуживания и журналирование
Организованная защита от загрязнения смазкой невозможна без плана смазки и системы записей.
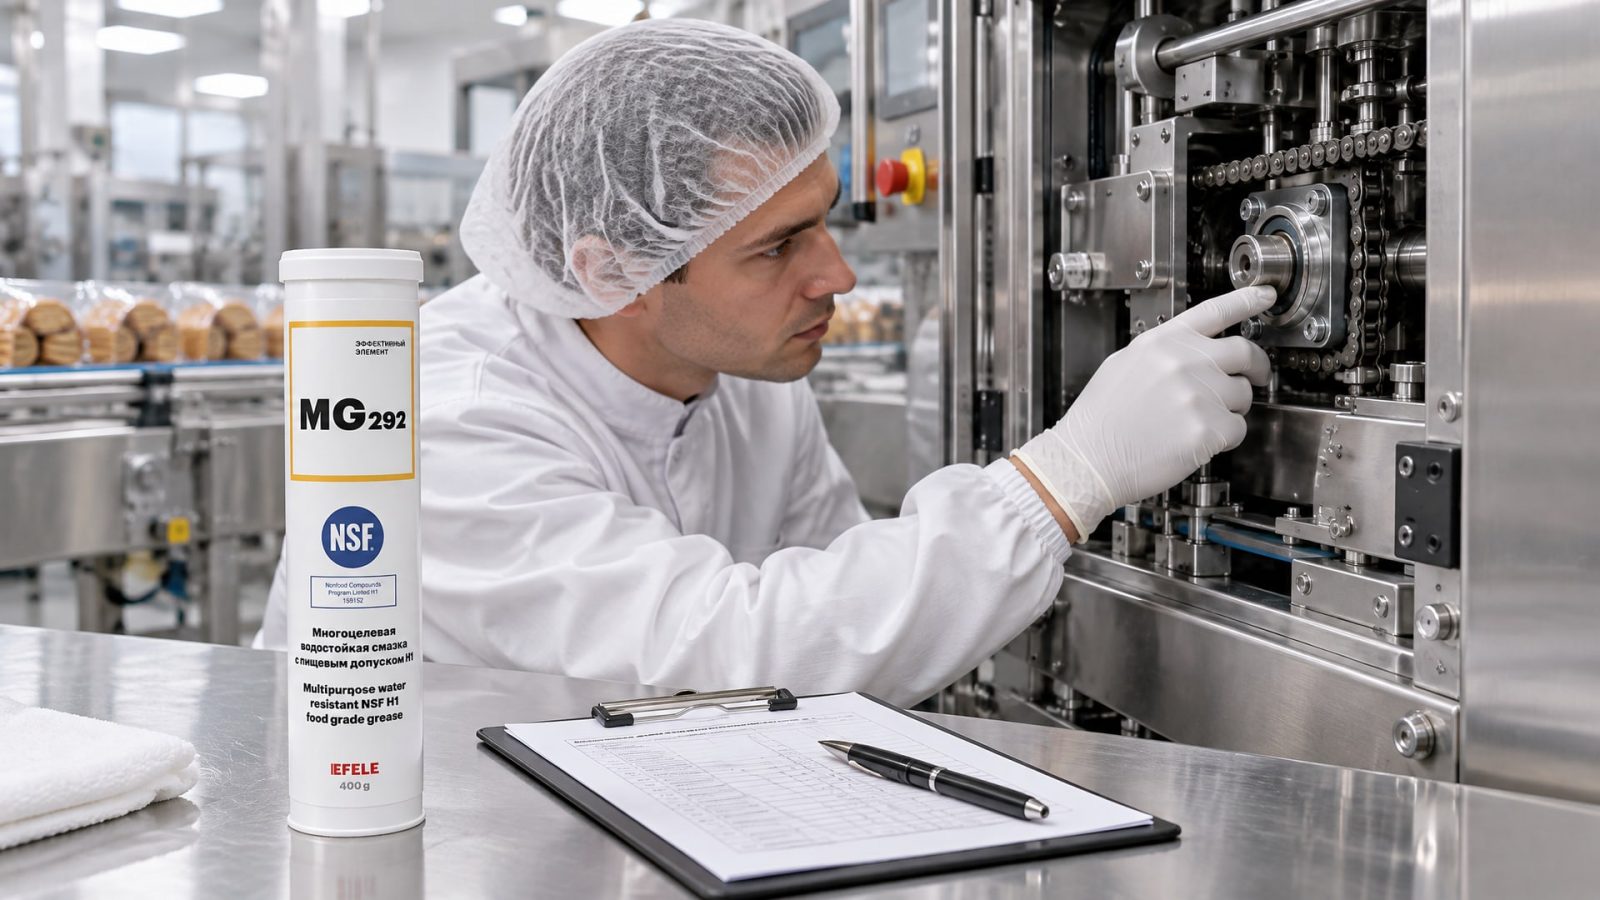
План смазки - это документ, в котором для каждого узла указано: название узла, тип и марка смазки (H1/H2/H3), периодичность обслуживания, объем на применение, дата последнего обслуживания, ответственное лицо и примечания о неисправностях.
На производстве, где требования пищевой безопасности высоки, используются цифровые системы учета (CMMS) или хотя бы печатные карточки, подвешенные к оборудованию. Например:
| Узел | Смазка | H1/H2 | Периодичность | Объем | Последнее обслуживание | Ответственный | Примечания |
|---|---|---|---|---|---|---|---|
| Редуктор главный | EFELE MG-292 | H1 | Ежемесячно | 20 мл | 15.01.2025 | А. Иванов | Заменить уплотнение в феврале |
| Цепь конвейера | EFELE MO-841 | H1 | Еженедельно | 5 мл (тонкая линия) | 17.01.2025 | Н. Петров | Звездочка износилась на 60%, заказ дефектных |
| Вентилятор охлаждения | Масло техническое | H2 | Квартально | 3 мл | 10.01.2025 | А. Иванов | Изолировано от пищевой зоны экраном |
Журнал смазки заполняется каждый раз после обслуживания, указываются дата, объем, обслуживающий, наличие утечек, состояние уплотнений. Если обнаружена утечка - записывается размер пятна, ее локализация, признаки деградации. Эти записи позволяют техническому отделу прогнозировать отказ уплотнения, плани́ровать ремонт и оценивать эффективность плана смазки.
Обучение персонала - третий компонент. Сотрудник, который занимается смазкой, должен знать: какая смазка используется в каком узле, почему раздельный инструмент, как правильно вводить смазку без брызг, признаки проблемы (утечка, запах, перегрев), куда звонить при подозрении на проблему. Обучение проводится один раз при приеме и один раз в год как повторение. Результат фиксируется подписью.
На узлах в линиях фасовки, где высочайший риск попадания смазки в продукт, применяется снижение давления: вместо пистолета используется шприц для тонкого дозирования. Вместо одного объема на все узлы линии - индивидуальный расчет каждого подшипника. Перед запуском линии проводится визуальная инспекция: нет ли излишков, нет ли утечек из вчерашнего обслуживания.
Интеграция смазки в систему HACCP
Система HACCP (анализ рисков и критические контрольные точки) - это методология, которая позволяет выявить и контролировать риски загрязнения на каждом этапе производства.
Смазка относится к категории рисков, связанных с возможным химическим загрязнением, и должна быть встроена в HACCP-план.
Процесс выглядит так:
1. Анализ опасностей: перечислить все узлы смазки, оценить риск попадания в продукт на основе расположения, конструкции и истории утечек. Результат: список потенциальных CCP (например, редуктор над линией - высокий риск; мотор редуктора в подвале - низкий).
2. Выявление CCP: для каждого потенциального узла задать критический предел. Для смазки критический предел может быть простым: "нет видимых утечек", "уплотнение целое", "смазка H1, хранилась отдельно".
3. Мониторинг CCP: назначить периодичность проверки (визуальная инспекция перед каждой сменой, осмотр уплотнений раз в неделю, анализ образца смазки раз в месяц).
4. Корректирующие действия: если предел нарушен (видна течь, уплотнение пробито), сразу остановить узел, провести ремонт, очистить зону, убедиться, что продукция не загрязнена, документировать.
5. Верификация: регулярно (раз в квартал) пересматривать эффективность CCP, анализировать журналы, проверять, было ли загрязнение, корректируются ли планы.
6. Документирование и записи: все наблюдения, действия и результаты анализов записываются и хранятся.
На практике многие пищевые производства создают одностраничный HACCP-лист для "Смазка и масло": в левой колонке - узел и тип риска, в средней - критический предел и мониторинг, в правой - действия при нарушении. Этот лист вывешивается в производственном помещении, и каждый смены ответственный за смазку заполняет время и результаты инспекции.
Внедрение смазки в HACCP преобразует ее из просто "нужно обслуживать" в "это часть контролируемой системы пищевой безопасности", что дисциплинирует процесс, создает прозрачность и позволяет быстро реагировать на проблемы.
Часто задаваемые вопросы
Если выбрана смазка H1, зачем еще нужны поддоны и раздельный инструмент?
NSF H1 снижает токсикологический риск при случайном попадании 10 ppm, но не предотвращает саму утечку. Если уплотнение изношено и капает, или инструмент загрязнен не-H1 смазкой, поддоны и дедицированные пистолеты - единственная защита. H1 - это "если все упало, ничего страшного"; поддон и процедуры - это "чтобы вообще ничего не упало".
Как часто нужно проверять герметичность уплотнений?
По HACCP-логике минимум раз в неделю проводится визуальная инспекция: нет ли мокрых пятен, блеска, потеков. Если узел работает в холодной или влажной зоне, инспекция может быть чаще (трижды в неделю). При первых признаках утечки уплотнение меняется в течение суток, не откладывая на конец месяца.
Можно ли хранить H1 и H2 смазки в одном шкафу, если они на разных полках?
Не рекомендуется. На практике закупщик берет "верхнюю полку", новый сотрудник путает цвета емкостей, и со временем дедицированный инструмент попадает не туда. Проще - отдельный, физически отделенный шкаф или полка в другой комнате хранилища.
Какой объем смазки считается "минимально необходимым" для узла?
Это зависит от конструкции узла. Подшипник малого диаметра (например, в вентиляторе) получает 1–2 капли; подшипник среднего диаметра -5–10 мл; редуктор -20–50 мл; цепь длинная - тонкая непрерывная линия по всей длине. Норма указывается в технической документации оборудования или в карточке узла, составленной инженером. Переизбыток - признак ошибки обслуживания.
Требует ли смазка H1 специального анализа на загрязнение перед применением?
Если смазка поступила в оригинальной герметичной таре и хранилась правильно, специального анализа не требуется. Если тара была вскрыта давно, смазка выставлена на открытом складе или пришла в емкости неизвестного происхождения, рекомендуется провести визуальный осмотр (нет ли загрязнения, примесей, изменения цвета) и при подозрении - не применять.
Заключение
Предотвращение загрязнения пищевой продукции смазкой - это не выбор одной H1-смазки, а система мер: анализ рисков, герметичные уплотнения, раздельное хранение и дедицированный инструмент, минимальное дозирование, поддоны под риск-узлы, регулярный мониторинг и документирование. Каждая точка смазки должна рассматриваться как потенциальная CCP в логике HACCP, с установленными критическими пределами, ответственным лицом и системой записей.
Следующий шаг - проведение внутреннего аудита: посетите производство, составьте карту всех узлов смазки, оцените каждый узел по риску (расположение, уплотнения, история утечек), определите, какие узлы требуют H1 и почему, какие нуждаются в поддонах или защите, и какие узлы можно оставить на H2. На основе этого аудита разработайте план смазки, обучите персонал и введите мониторинг. Результат - предсказуемая система, в которой любой работник знает, что и когда смазывать, и что делать при проблеме.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не прерывая производственный процесс.
Анаэробный герметик для резьбы - современное решение для герметизации. Узнайте, как выбрать его правильно и когда он предпочтительнее ФУМ-ленты.
Узнайте, чем смазать ворота, чтобы они работали плавно и бесшумно, предотвращая износ механизмов и продлевая срок их службы.