
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Смазка H1 - это не гарантия абсолютной безопасности, а допуск на случайный контакт с пищей. Многие технологи пищевого производства считают, что если выбрана правильная категория смазки, то вопрос решен. На самом деле регистрация H1 - только первый шаг. Второй и решающий - организация контроля на производстве: от выбора минимально необходимого количества до системы мониторинга и аудита применения.
Статья адресована инженерам, закупщикам и ответственным лицам на пищевых предприятиях, которые работают с оборудованием, где смазка может случайно контактировать с продуктом. Здесь вы найдете конкретные практические методы снижения этого риска, основанные на международных стандартах и рекомендациях экспертов пищевой промышленности.
Различие между H1 и ISO 21469: почему одного допуска недостаточно
Классификация H1 указывает, что смазка пригодна для применения в зонах с возможным случайным контактом с пищей.
Однако сама по себе регистрация H1 не охватывает гигиенические требования к производству смазки, упаковке, хранению и использованию. Здесь вступает в действие ISO 21469 - международный стандарт, который распространяется на весь жизненный цикл.
Стандарт ISO 21469 требует, чтобы производитель смазки прошел выездную валидацию формулы, аудит упаковочного материала, оценку рисков и испытания продукта в лабораторных условиях. Кроме того, ISO 21469 включает проверку маркировки, трассируемости и системы документооборота. Это означает, что сертификат ISO 21469 - это подтверждение не только состава, но и того, что смазка производится и поставляется по высоким гигиеническим стандартам.
Для закупщика это различие критично. H1-смазка может быть зарегистрирована через национальный реестр или по упрощенной схеме, тогда как ISO 21469 предполагает глубокий аудит. Если вы работаете на производстве с жесткими требованиями по безопасности пищи, лучше отдавать предпочтение смазкам, имеющим сертификат ISO 21469, а не только регистрацию H1.
Минимально необходимое количество: главное правило применения
Количество смазки, которое вы используете на оборудовании, должно быть минимально достаточным для выполнения технической функции.
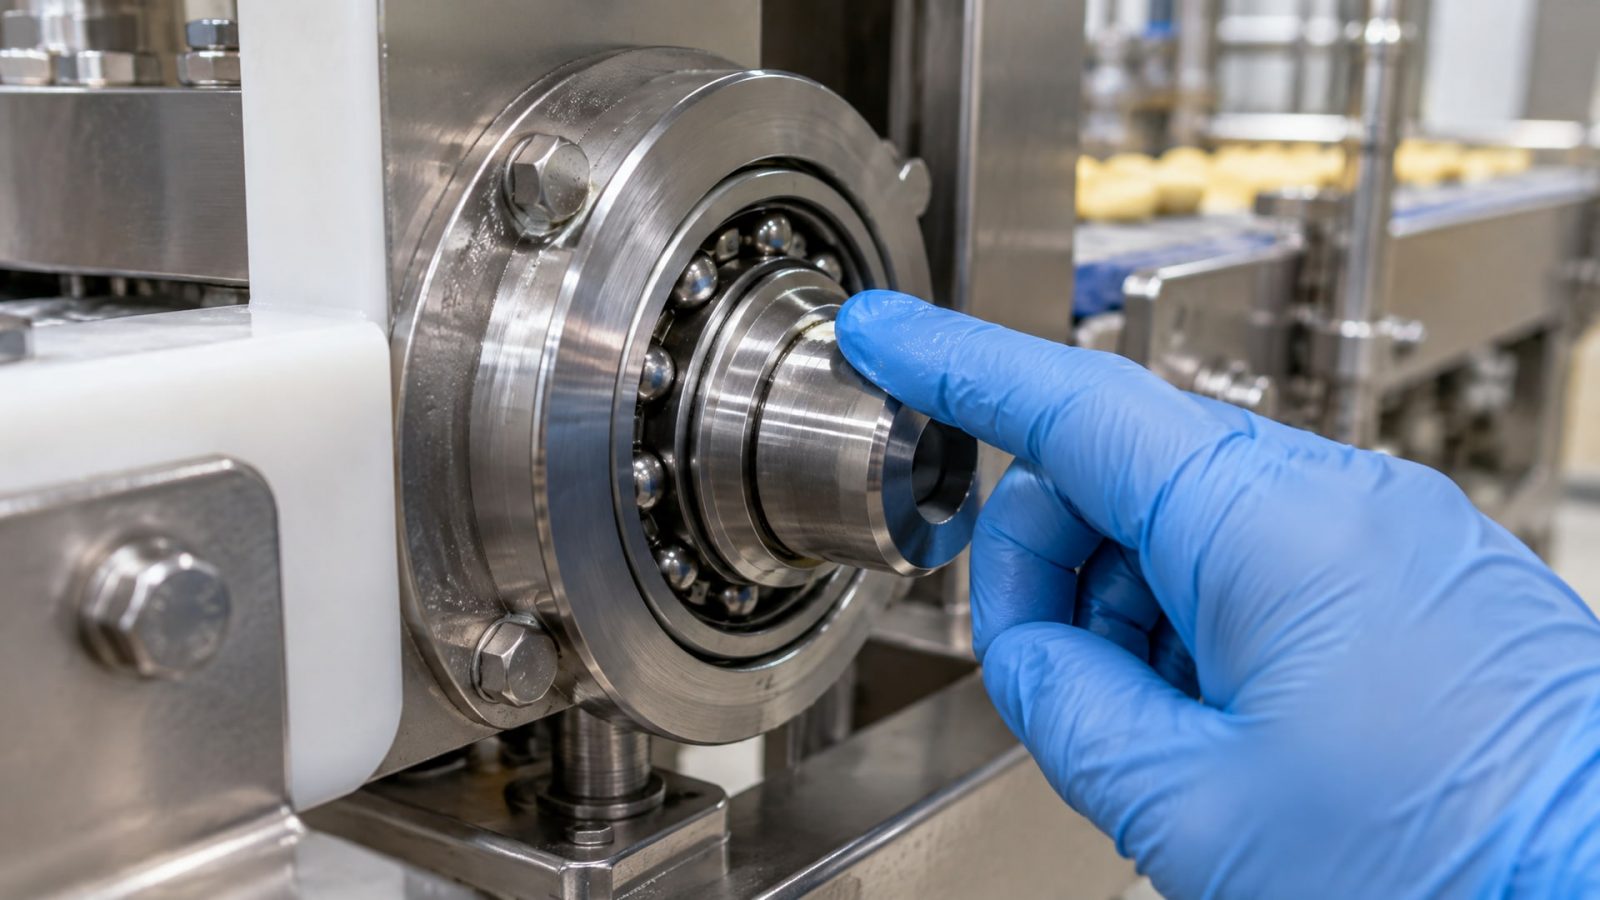
Это не просто рекомендация, а принцип, закрепленный в регламентах NSF для H1-смазок. Почему это так важно?
Избыток смазки повышает риск несколько способами: - Вязкие масла и пастообразные смазки могут накапливаться на уплотнениях и кромках оборудования, постепенно мигрируя вблизи от зон контакта с продуктом. - При нагреве излишняя смазка испаряется или летит в виде аэрозоля, особенно на быстро вращающихся деталях; капли и пары разбрызгиваются на окружающие поверхности. - Скопившаяся смазка захватывает пыль, влагу и грязь, образуя загрязненный слой, который сложнее контролировать и удалять.
На практике это означает: перед нанесением смазки убедитесь, что узел действительно в ней нуждается. Если речь идет о шпинделе, сальнике или направляющей, то обычно достаточно тонкой пленки. После нанесения необходимо удалить видимые излишки - не протирая поверхность насухо (это сотрет всю смазку), но убрав скопившиеся капли и наплывы.
Многие производства перейдут на централизованные системы смазки или установку точечных дозаторов, которые гарантируют ровно столько смазки, сколько нужно. Это не только снижает риск загрязнения, но и улучшает экономику: смазка расходуется экономнее, узлы изнашиваются более предсказуемо.
Контроль над применением: программа оценки рисков и мониторинга
Даже если вы выбрали H1-смазку и держите дозировку под контролем, этого недостаточно без системы надзора.
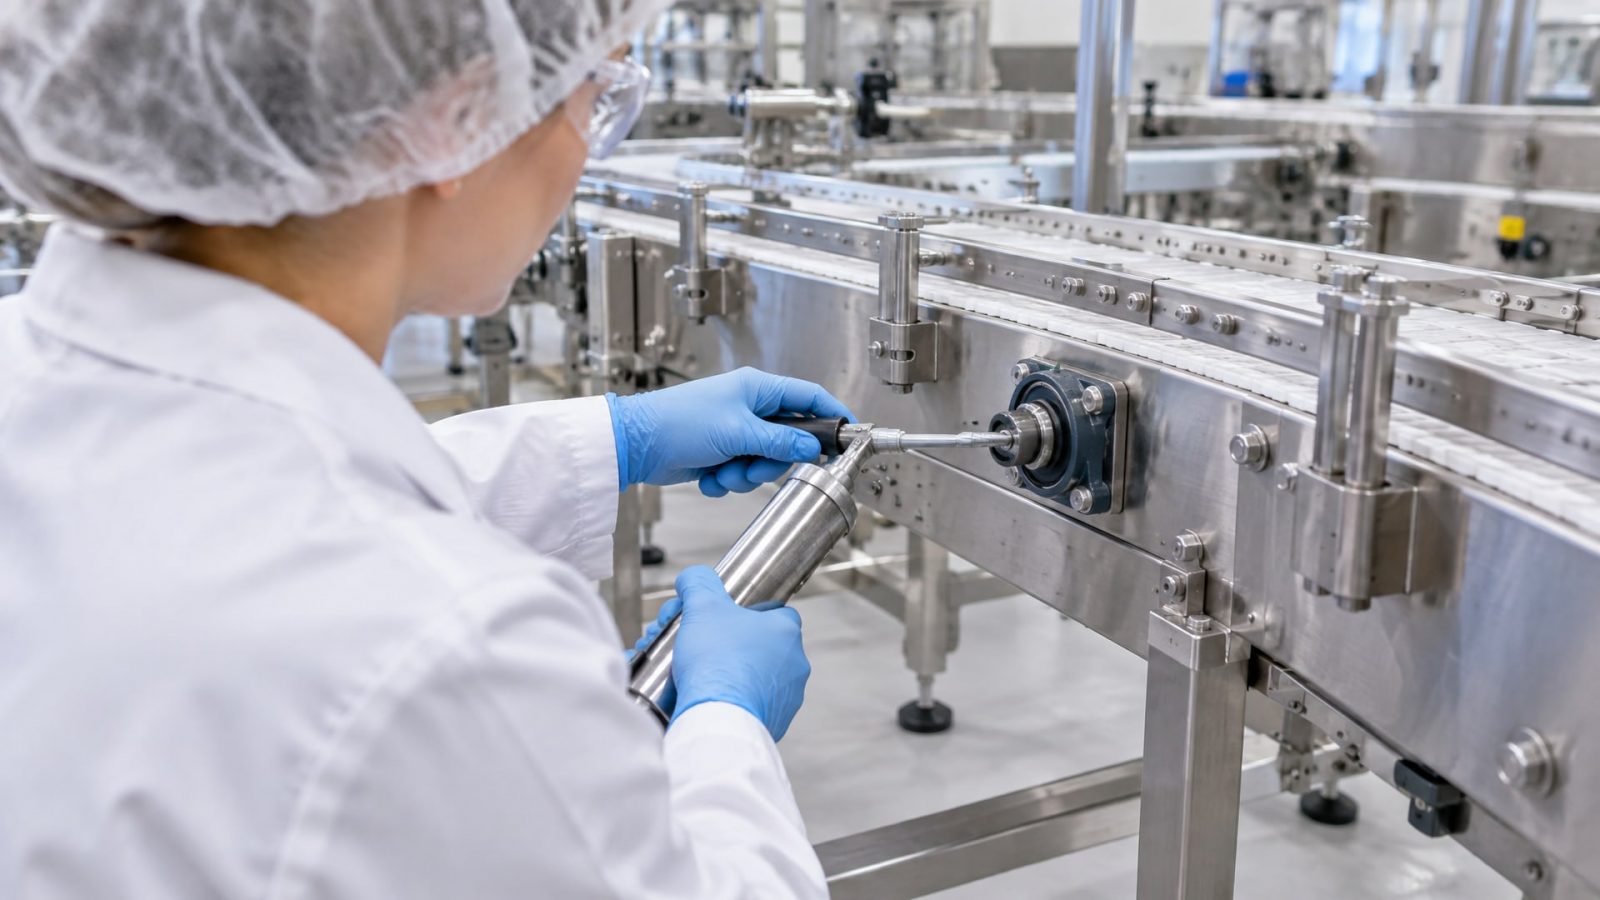
Европейское руководство EHEDG (European Hygienic Engineering & Design Group) прямо указывает, что применение H1 и HT1 должно быть частью комплексной программы, которая включает оценку риска, мониторинг, предотвращение загрязнения, регулярный аудит и корректирующие действия.
Оценка рисков должна учитывать: - Расположение смазываемого оборудования относительно зон обработки продукта; чем ближе узел к открытому продукту или транспортеру, тем выше вероятность инцидентного контакта. - Скорость вращения деталей и температуру; при высоких оборотах и нагреве риск разбрызгивания растет. - Возможность попадания смазки через уплотнения, сальники или трещины в корпусе оборудования. - Наличие барьеров между смазываемым узлом и продуктом (кожухи, экраны, дефлекторы).
На основе этой оценки вы определяете, какие узлы требуют H1-смазок, какие могут работать с обычными (не контактирующими с пищей) составами, а какие следует переоборудовать или заменить конструктивно.
Мониторинг - это регулярные проверки состояния смазки и оборудования. Один раз в месяц (или в другой установленный интервал) техник проходит по оборудованию, проверяет: - Нет ли наплыва смазки, вытекания из уплотнений. - Не покрыта ли смазка пылью, не обезцвечена ли она, не изменила ли консистенцию. - Не повреждены ли кожухи и уплотнители.
Для пластичных смазок обычно берут пробу раз в квартал и проверяют основные параметры: вязкость базового масла, консистенцию (класс NLGI), наличие окисления. Если база окислилась, срок смены смазки сокращается.
Практические методы снижения рисков на производстве
Логика проста: если смазка находится дальше от продукта, она не сможет в него случайно попасть.
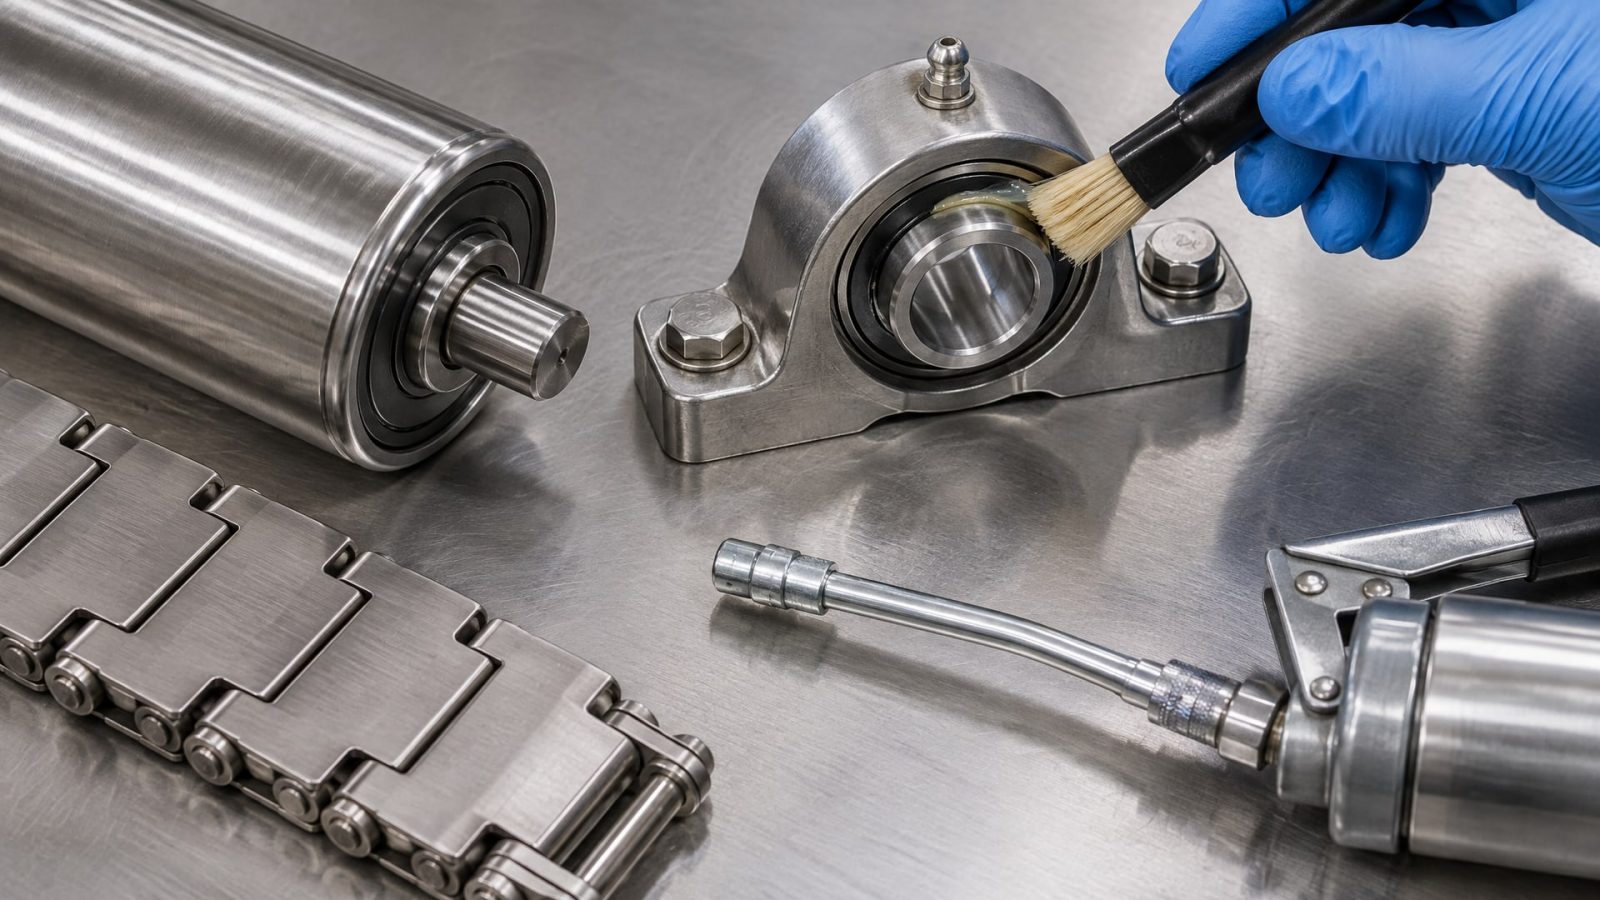
Вот несколько конкретных подходов, которые работают на практике.
Конструктивные решения
Установите кожухи и экраны вокруг смазываемых узлов, особенно если они находятся над конвейером или открытым продуктом. Экран должен задерживать брызги, но не препятствовать охлаждению и не усложнять доступ для обслуживания. На линиях фасовки часто используют съемные поликарбонатные щитки, которые легко монтировать, снимать и мыть.
Переход на герметичные узлы с пожизненной смазкой (картриджные подшипники, запечатанные редукторы) исключает необходимость периодической доливки смазки. Хотя такое оборудование дороже, на производстве с высокими гигиеническими требованиями оно окупается за счет снижения рисков и трудозатрат на обслуживание.
Регламент применения и обучение
Создайте карточку для каждого смазываемого узла, где указаны: - Допустимые смазки и их классификация (H1, H2 или другие). - Точное место нанесения и минимально необходимое количество (в граммах или мл). - Интервал смены и контроля. - Ответственное лицо и подпись после выполнения работы.
Обучите всех, кто наносит смазку - операторов, наладчиков, техников. Многие ошибки происходят из-за того, что люди просто не знают, почему нельзя лить смазку "побольше для надежности". Покажите конкретно: вот такое количество, вот как удалить излишки, вот как проверить результат.
Система хранения и логистика
Смазки H1 и HT1 должны храниться в чистых, сухих условиях, в изолированных помещениях, отдельно от обычных промышленных смазок. Если в цехе используются и H1, и обычные смазки, риск их перепутать или загрязнить H1 обычной смазкой - реален. Используйте разные цвета этикеток, разные емкости, разные хранилища.
При получении смазки проверяйте целостность упаковки, дату изготовления и срок годности. H1-смазки, как правило, поставляются в контролируемой упаковке (герметичные ведра, картриджи), и любое нарушение герметичности - повод отклонить партию.
Что делать при случайном контакте: протокол корректирующих действий
Если все же произошел инцидент - смазка попала в готовый продукт или на его поверхность - нужен четкий протокол.
EHEDG и NSF рекомендуют:
1. Немедленная остановка линии. Не пускайте дальше продукт, пока не разберетесь в причине и не убедитесь в отсутствии загрязнения.
2. Документирование инцидента. Когда это произошло, какое оборудование, какая смазка, как много попало, что окружающие видели. Эта информация важна для анализа причин.
3. Оценка масштаба. Если смазка H1, контакт был случайным и количество минимально - риск здоровью минимален (ориентир - не более 10 ppm для обычных базовых масел; для силиконовых масел сложнее, зависит от типа). Тем не менее, продукт, который был прямо загрязнен, лучше утилизировать или переработать в соответствии с регламентом качества.
4. Коррекция. Устраните причину: подтяните крепеж уплотнения, замените изношенный сальник, переместите оборудование дальше от продукта, установите экран. Это не просто техническое действие, это запись в журнал с подписью ответственного лица.
5. Повторный контроль. После коррекции проведите пробный запуск с тщательным мониторингом, прежде чем вернуться к нормальному режиму.
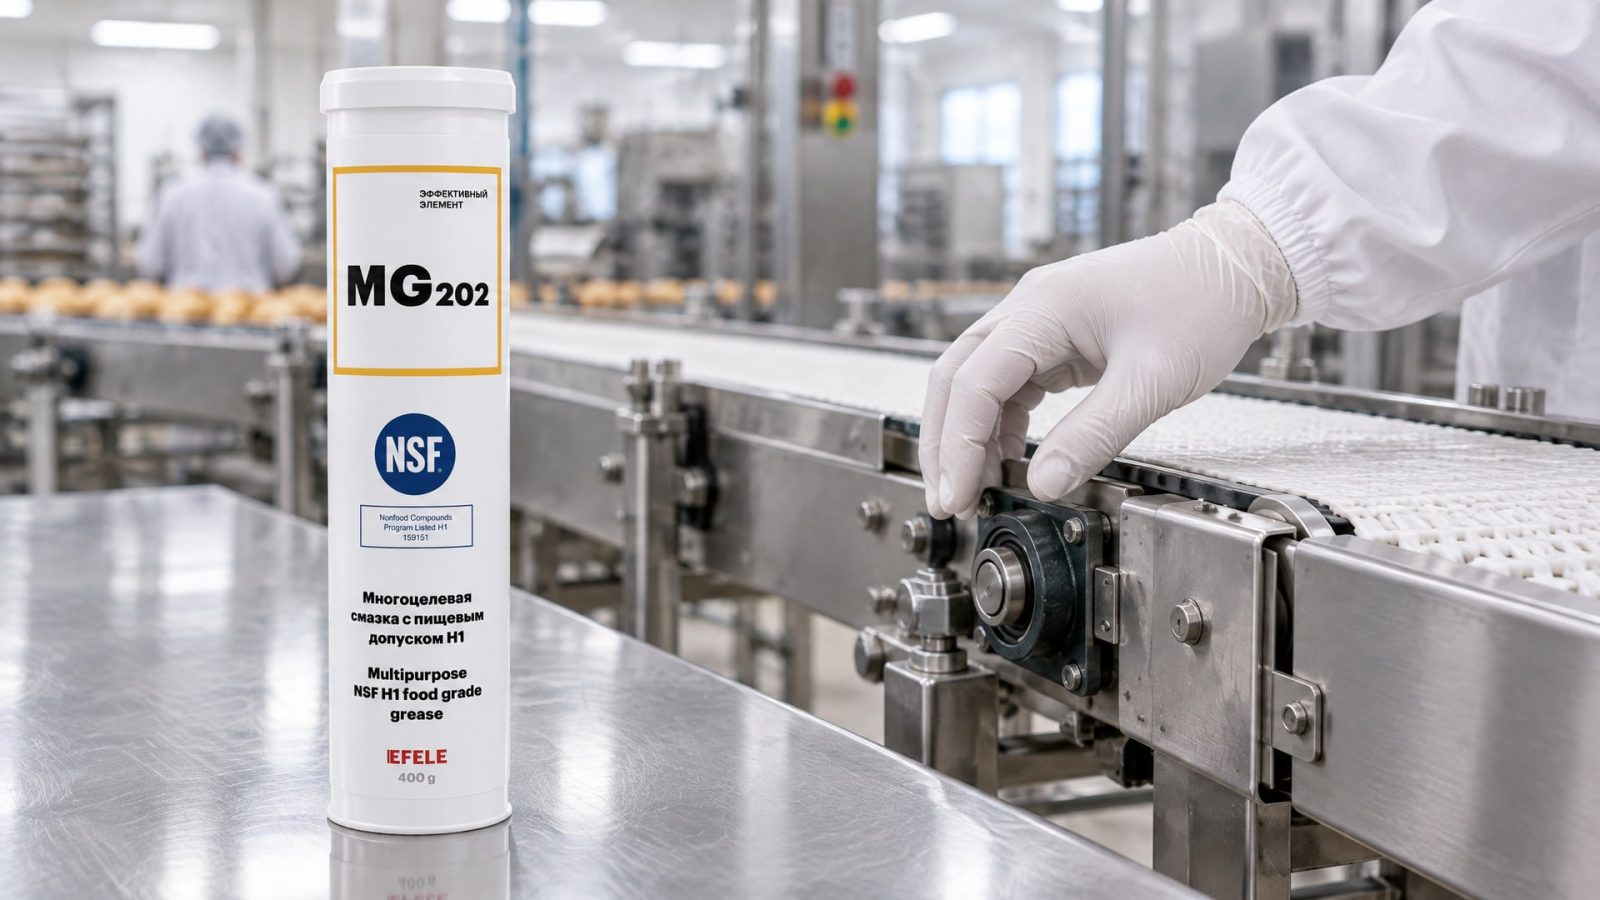
При снижении рисков попадания смазки в продукт многие предприятия опираются на специализированные составы, которые разработаны с учетом всех этих требований. Смазки с пищевым допуском NSF H1, такие как EFELE MG-202, предназначены именно для применения в пищевой промышленности и содержат только компоненты, которые прошли оценку безопасности при случайном контакте с продуктом.
Часто задаваемые вопросы
Что означает допуск H1 и гарантирует ли он абсолютную безопасность?
H1 - это регистрация смазки как пригодной для зон с возможным случайным контактом с пищей. Однако это не гарантия, что смазка не попадет в продукт. Допуск означает, что если контакт случится, смазка не вызовет острого вреда при количестве, не превышающем определенный уровень (около 10 ppm). Ответственность за предотвращение такого контакта - на производстве.
Чем отличается H1 от ISO 21469 и почему нужна сертификация по обоим?
H1 - это классификация по составу и испытаниям смазки. ISO 21469 добавляет требования к производству, упаковке, хранению, маркировке и системе контроля качества на всех этапах. Смазка с ISO 21469 гарантирует не только безопасный состав, но и соблюдение гигиенических требований на производстве. Это более надежно, чем только H1.
Сколько смазки нужно наносить на узел?
Минимально достаточное количество для выполнения технической функции. Для пластичных смазок обычно это несколько граммов, для масел - несколько миллилитров. Для конкретного узла это указывается в техдокументации оборудования или в карточке регламента производства. Излишки нужно удалять.
Как проверить, что смазка действительно H1, а не просто заявлена как «пищевая»?
Запросите у поставщика свидетельство о регистрации NSF, сертификат ISO 21469 или техдокументацию (TDS), где явно указана классификация. На упаковке должна быть маркировка «NSF H1» или «ISO 21469». Просто слово «food grade» без документов - недостаточно.
Что делать, если смазка попала в готовый продукт?
Остановите линию, задокументируйте инцидент (время, оборудование, количество смазки). Оцените масштаб и решите о судьбе партии (утилизация, переработка или продажа в зависимости от регламента). Найдите и устраните причину (переключение уплотнения, кожуха, дозировки). Проведите повторный контроль и обновите регламент применения.
Заключение
Технолог пищевого производства несет ответственность не только за подбор правильной смазки, но и за организацию системы контроля на производстве. H1-допуск - это необходимое, но недостаточное условие. Вместе с тем важны оценка рисков, минимальная дозировка, физические барьеры, регулярный мониторинг и обучение персонала.
Если вы еще не внедрили полный цикл контроля - начните с составления карточек для каждого смазываемого узла, проведите оценку рисков, определите, какие узлы действительно нуждаются в H1, и внедрите систему мониторинга. Это трудоемко, но возвращается в виде уверенности в безопасности продукта и снижения вероятности инцидентов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию, срок службы инструмента и стабильность системы, а также как правильно контролировать кислотность.
Ищете аналоги пищевых смазок? Разберем, как правильно выбрать H1-смазки, чтобы обеспечить безопасность и эффективность вашего производства.
Узнайте, как правильно наносить анаэробный герметик и фиксатор, чтобы избежать ошибок и обеспечить надежность соединений.