
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Фасовочное и упаковочное оборудование работает в среде, где вероятность попадания смазки на продукт или первичную упаковку никогда полностью не исключена. Цепи, подшипники, редукторы, направляющие и приводы движут заготовки, скатывают картон, запечатывают и укупоривают, создавая множество точек риска. Именно поэтому для таких узлов требуется смазка с пищевым допуском NSF H1 - категория, которая зарегистрирована для случайного (непредусмотренного) контакта с пищей в соответствии с международными стандартами и требованиями FDA (21 CFR 178.3570). В статье разберем, что означает допуск H1, как отличить его от H2, какие узлы упаковочных машин требуют именно такой смазки, и как правильно подобрать и применить ее на производстве.
Знание этих правил защищает от санитарных нарушений, сокращает риск брака и гарантирует, что оборудование не загрязнит товар недопустимыми веществами. Статья адресована инженерам, техническим специалистам и снабженцам, которые отвечают за надежность и гигиеничность линий фасовки и упаковки.
Что такое NSF H1 и чем она отличается от H2
NSF H1 - это категория смазок, зарегистрированная для оборудования, где возможен случайный (incidental) контакт материала с пищевым продуктом.
Ключевое слово здесь - «случайный»: смазка не должна попадать на продукт по конструкции, но если это все же произойдет в небольших количествах, смазка не вызовет вреда. Допустимый уровень случайного попадания лимитирован порогом 10 ppm (миллионных долей) и регулируется нормативом FDA 21 CFR 178.3570.
H2, напротив, - это смазки для любых узлов пищевого оборудования, в которых контакт с пищей исключен конструктивно. H2 не подходит и не допускается там, где смазка может разбрызгаться, вытечь или попасть на товар, первичную упаковку или открытые рабочие поверхности.
Важно понимать, что термин «пищевая смазка» или «food grade» в отраслевых материалах NLGI специально увязывается именно с H1, а не с H2. Если вы видите формулировку «пищевая смазка с допуском NSF H1» - это означает признанный и зарегистрированный допуск. Смазка, которая претендует на статус H1, должна быть одобрена NSF и, по возможности, сертифицирована по международному стандарту ISO 21469, который охватывает весь жизненный цикл продукта: от формулирования ингредиентов до производства, упаковки, хранения и применения.
Где на фасовочных и упаковочных машинах применяется H1
Фасовочное и упаковочное оборудование - это разнообразный класс машин: здесь и горизонтальные упаковщики, и вертикальные форм-фил-сил (FFS) машины, и робо-паллетайзеры, и оборудование для запайки, укупорки и эттикетирования.
На каждом типе машин есть узлы, требующие H1.
Критические узлы упаковочных машин
Цепные передачи - особенно на конвейерных линиях и машинах, где цепь проходит над открытым продуктом или первичной упаковкой. Если цепь расположена выше, рядом или над зоной продукта, она требует H1, потому что капли масла и смазочный налет могут попасть на товар при колебаниях и вибрации.
Направляющие скольжения для тележек, суппортов и механизмов подачи - если они находятся в прямой видимости от открытого продукта или первичной упаковки. На вертикальных упаковщиках направляющие часто расположены вблизи зоны формирования пакета, поэтому H1 здесь необходим.
Редукторы и приводные валы, которые передают движение к фасовочным модулям, механизмам запайки и укупорки. Если редуктор находится над линией упаковки и возможна утечка масла через уплотнения, следует применять H1.
Подшипники скольжения и качения, в частности в узлах роликов конвейера, направляющих стерженьков и вращающихся элементов дозирования. Подшипник, вращающийся рядом с открытым продуктом или упаковкой, особенно при высокой скорости, - потенциальный источник разбрызгивания.
Узлы запайки и укупорки - здесь требуется смазка с высокой термостойкостью и адгезией (способностью формировать прочную пленку между контактирующими поверхностями). В момент запайки или укупорки смазка не должна вымываться под воздействием тепла, давления и наличия конденсата, однако попадание ее на край упаковки критично.
Приводы фасовочных модулей - винтовые механизмы, шпиндели и муфты связи, которые дозируют продукт. Они обычно не входят в прямой контакт с товаром, но расположены вблизи него, и любое разбрызгивание смазки может закончиться на упаковке.
Когда H1 становится обязательным
На практике эксперты рекомендуют руководствоваться простым правилом: если смазка находится выше открытого продукта, рядом с первичной упаковкой, в зоне разбрызгивания или конденсации, в зоне, откуда смазка может стекать, капать или попадать на конвейер над товаром - применяйте H1. Если узел полностью закрыт, защищен кожухом и нет абсолютно никакой траектории попадания смазки внутрь, можно рассмотреть возможность применения H2 (например, для внутреннего редуктора в герметичном кожухе).
Однако на большинстве упаковочных линий такие идеально закрытые узлы - редкость. Вибрация, люфт уплотнений, неизбежные микротечи и аэрозолирование при вращении и трении означают, что H1 требуется на львиной доле движущихся элементов.
Требования к составу и свойствам H1 смазок
Допуск H1 накладывает жесткие требования на компонентный состав смазки.
Недопустимы вредные для здоровья вещества: канцерогены, мутагены, репродуктивные токсины. Основой смазки служит высокоочищенное минеральное масло или синтетическое масло (полиальфаолефин, эстер, полиолефин) с низким содержанием летучих веществ и посторонних примесей.
Загустители должны быть пищевыми или полностью инертными. Для пластичных смазок NLGI H1 часто используются литиевые, полиуретановые, бентонитовые или полиалюминиевые загустители, которые при случайном попадании в пищу не вызывают вреда.
Консистенция смазки выбирается в зависимости от типа узла: для быстрых подшипников обычно берут NLGI 1 или NLGI 2, для вязких передач и редукторов может требоваться более плотная консистенция (NLGI 2 или выше), для некоторых направляющих подходит жидкое масло.
Температурный диапазон рабочей температуры указывается производителем для каждого продукта. Для запаечного и укупорочного оборудования часто требуются смазки с расширенным верхним пределом (до 120–140 °C), чтобы смазка не теряла адгезию и не окислялась в горячей зоне.
Водостойкость - важный параметр для фасовочных линий, где возможна санитарная мойка, конденсация или соприкосновение с влажным продуктом. Водостойкая H1 смазка не вымывается под струей воды и не деградирует во влажной среде.
Химическая стойкость - если на линии используются моющие или дезинфицирующие растворы, смазка должна устойчиво работать при контакте с разбавленными кислотами, щелочами и поверхностно-активными веществами.
Как выбрать смазку: ключевые критерии
При выборе пищевой смазки с допуском NSF H1 следует сопоставить несколько факторов одновременно.
Тип узла и режим работы
Для быстрых подшипников (5000–10000 об/мин и выше) требуется маловязкое масло или мягкая пластичная смазка (NLGI 0 или NLGI 1), чтобы снизить сопротивление и нагрев. Для медленных, мощных редукторов и цепных передач может потребоваться более плотная смазка (NLGI 2–3) для надежного удержания масла в зазоре и минимизации капания.
Направляющие скольжения часто работают при повышенных нагрузках и требуют адгезивной смазки, которая формирует устойчивую пленку и не смывается при вибрации. Это может быть пластичная смазка NLGI 2 с противозадирными присадками или жидкое масло с повышенной липкостью.
Температурный диапазон
Если оборудование работает при повышенной температуре (узлы рядом с запаиваемым швом, контакт с горячей упаковкой), верхний предел диапазона должен быть не менее 100–140 °C в зависимости от конкретного режима. Смазка, рассчитанная только на 60 °C, будет окисляться и твердеть, теряя свойства.
Влажность и моющая среда
На линиях с ежедневной санитарной мойкой или в условиях повышенной влажности (холодильные камеры, влажные цеха) нужна термо- и водостойкая смазка. Она должна отталкивать воду и не размываться при контакте с влагой.
Регистрация и сертификация
Смазка должна иметь официальную регистрацию NSF H1 (можно проверить на сайте NSF). Кроме того, рекомендуется наличие сертификата ISO 21469, который подтверждает, что производитель выполняет требования по гигиеническому управлению складом, упаковкой, доставкой и маркировкой смазки.
Применение и техническое обслуживание смазки на линиях фасовки
Нанесение смазки на фасовочное оборудование требует методичности и соблюдения правил, отличающихся от обычного индустриального производства.
Точки и интервалы смазывания
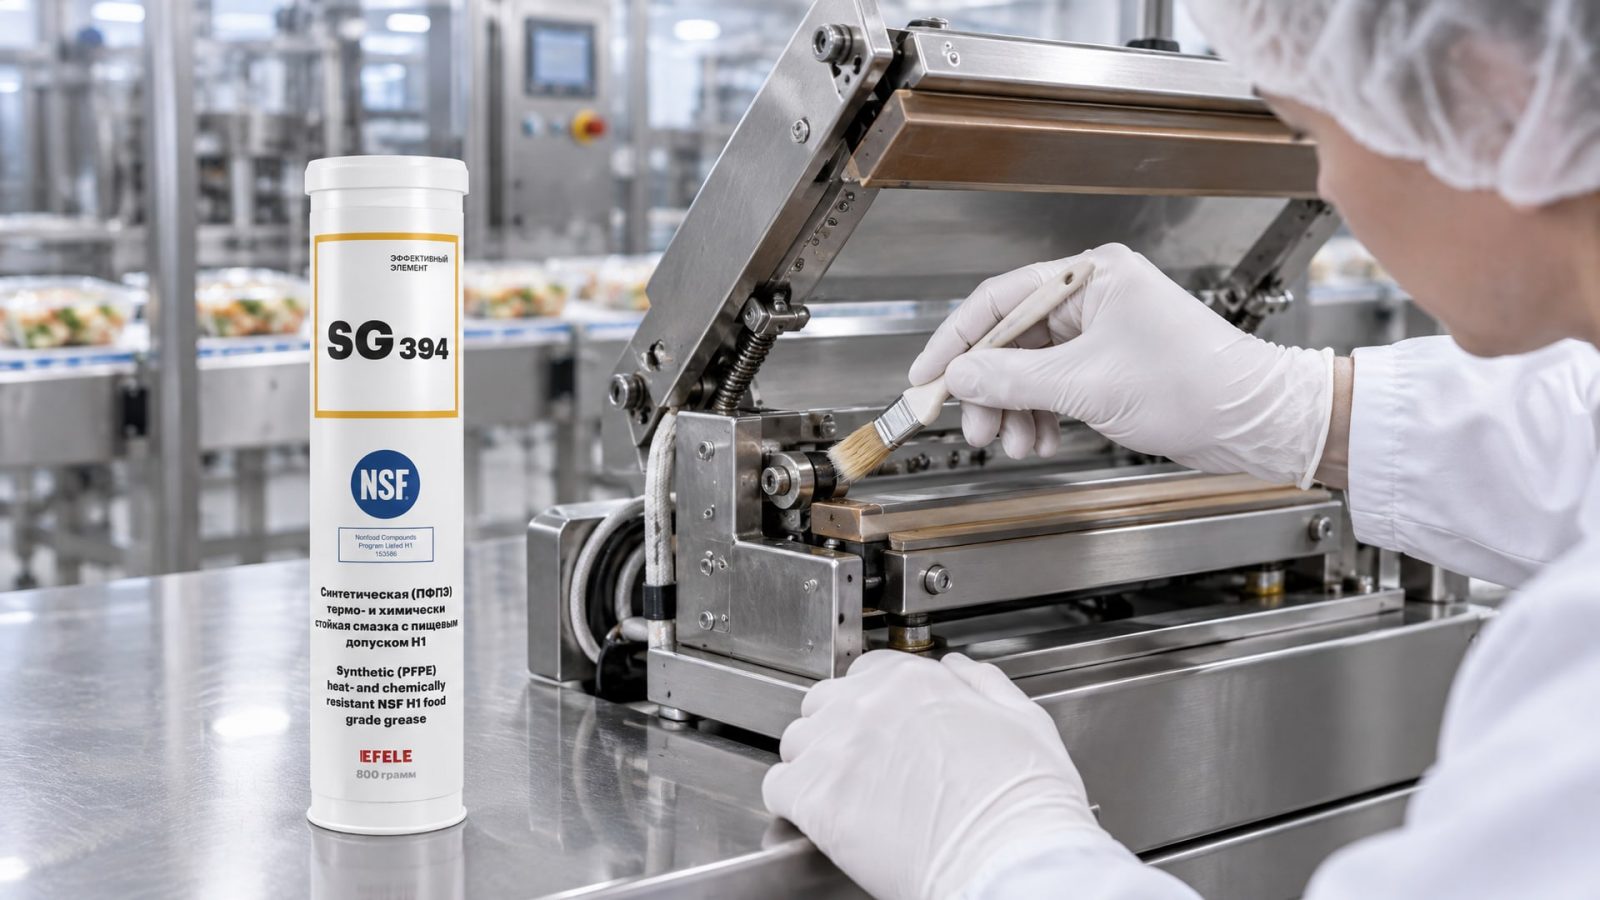
Каждый узел должен быть четко идентифицирован и внесен в регламент смазывания с указанием типа смазки, объема, интервала и метода нанесения. Для цепей часто используется ручной масленка с дозированием через насадку-капельницу или периодическое смазывание кисточкой. Для подшипников - централизованная система с регулируемой подачей или периодическое ручное нанесение. Узлы запайки требуют особого внимания: смазка должна быть нанесена тонкой пленкой на трущиеся поверхности так, чтобы излишки не вытекали на край упаковки.
При выборе консистенции для конкретного узла упаковочной машины стоит учитывать его конструкцию. Для высокотемпературных элементов запаечного оборудования, где требуется химическая стойкость и резкие переходы между холодными и горячими зонами, подходит EFELE SG-394 - термо-химстойкая смазка NSF H1, которая сохраняет консистенцию и адгезию в диапазоне широких температур и устойчива к разбавленным кислотам и щелочам.
Периодичность и контроль
После нанесения смазки важно проверить, нет ли ее избытка, который может стечь или разбрызгаться на продукт. Излишки аккуратно убирают мягкой тканью (не затирая при этом всю смазку), дав ей предварительно втечь в зазор.
Интервал между смазываниями зависит от скорости износа и режима работы. На интенсивных линиях (100–200 пакетов в минуту) может требоваться ежедневное или двухдневное подновление смазки. На низкоскоростном оборудовании интервал может растянуться до недели или месяца. Рекомендуется вести журнал смазывания с записью даты, типа смазки, объема и наблюдений (например, изменение звука, вибрации, температуры узла).
Интеграция в HACCP-систему
Выбор и применение H1 смазок должны быть задокументированы в рамках HACCP-подхода (анализ рисков и критические контрольные точки) производства. Каждая точка смазывания рассматривается как потенциальная критическая контрольная точка, если возможен контакт смазки с пищей. Для таких узлов устанавливаются меры контроля (периодичность проверки, допустимые пределы загрязнения) и корректирующие действия (что делать, если смазка разлилась или попала на упаковку).
Документирование включает паспорта безопасности материалов (Safety Data Sheet - SDS) для каждой используемой смазки, ее регистрационные номера NSF, сведения о поставщике и сертификаты соответствия.
Замена и утилизация
Отработанную смазку следует удалять и утилизировать в соответствии с местным законодательством об отходах. Накопление старой смазки на узлах ведет к ее смешиванию с пылью и грязью, что ухудшает свойства и создает риск загрязнения продукта.
При замене смазки с одного типа на другой важно убедиться в совместимости: иногда разные базовые масла и загустители плохо смешиваются, что может привести к потере свойств и образованию комков. Если переходить с H2 на H1, старую смазку следует полностью удалить перед применением новой.
Типичные ошибки и решения
Одна из распространенных ошибок - применение смазки H2 там, где требуется H1.
Закупщик может выбрать более дешевую H2 смазку, полагая, что если узел «не напрямую контактирует» с продуктом, H2 подойдет. Это нарушение: если смазка попадает на упаковку, первичную упаковку или товар, она обязана быть H1.
Другая ошибка - выбор смазки без проверки температурного диапазона и консистенции. Например, применение жидкого масла NLGI 0 на вертикальных направляющих, где смазка должна работать против силы тяжести и вязкого трения. Результат - масло стекает, смазка быстро высыхает, узел заедает.
Третья - перенасыщение смазкой. Избыток пластичной смазки капает, разбрызгивается и попадает на упаковку. Правильное нанесение - тонкий слой, втертый в зазор, с удалением явных излишков после высыхания.
Четвертая ошибка - использование смазки без учета ее совместимости с используемыми на линии моющими средствами. Если моющий раствор содержит щелочь или кислоту, смазка должна быть химически стойкой, иначе она разрушится в течение нескольких часов после мойки.
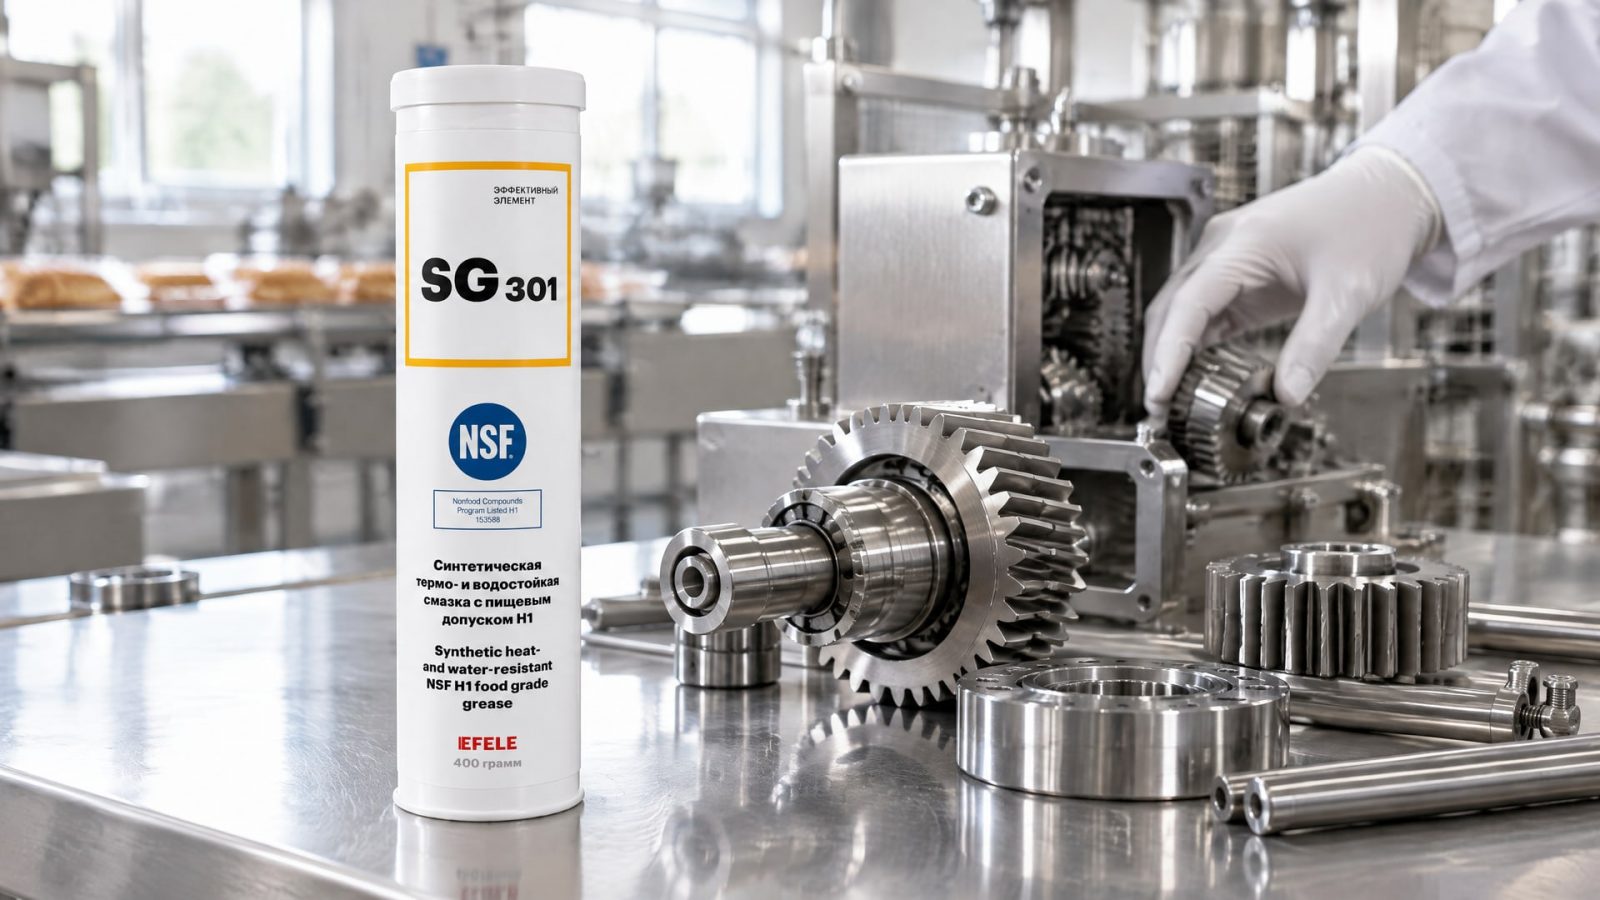
При выборе смазки для узлов с наличием влаги и высокой температуры одновременно (например, узлы, контактирующие с влажным продуктом рядом с запаиваемым швом) рекомендуется подбирать специализированные составы. EFELE SG-301 - это термо- и водостойкая смазка NSF H1, созданная для таких смешанных условий, обеспечивая стабильность работы узла при контакте с влагой и температурой в широком диапазоне.
Часто задаваемые вопросы
Можно ли использовать H1 смазку везде, где используется H2?
Нет. H1 смазка может использоваться везде, включая узлы, где требуется H2, но обратное неверно. H1 дороже в производстве, и если на узле исключен контакт с пищей или упаковкой, H2 будет достаточна. Однако на практике в пищевых производствах часто берут H1 везде, чтобы упростить регламент и избежать ошибок при переподготовке персонала.
Что такое ISO 21469 и обязателен ли он, если есть регистрация NSF H1?
ISO 21469 - это международный стандарт гигиенических требований к смазкам для пищевой промышленности, охватывающий не только состав (как NSF H1), но и весь жизненный цикл: производство, упаковку, хранение, транспортировку. Регистрация NSF H1 обязательна; сертификат ISO 21469 - рекомендуется, но не является законодательным требованием в России. Наличие обоих подтверждает высокий уровень контроля качества производителя.
Может ли смазка H1 попасть в готовый продукт без вреда для здоровья?
H1 рассчитана на следовые количества при случайном контакте, не более 10 ppm. Это означает, что допускается максимум 10 миллионных долей смазки на миллион долей продукта. При массовом попадании смазки на упаковку или в товар это уже не случайный контакт, а производственный дефект, который требует расследования и коррекции процесса.
Почему для упаковочного оборудования не подходит обычная «пищевая» смазка без допуска NSF?
Смазка без официальной регистрации NSF H1 или ISO 21469 не гарантирует ни состава, ни контроля производства, ни отсутствия вредных веществ. На рынке встречаются составы, маркированные как «пищевые», но лишенные независимой сертификации. Законодательство требует именно зарегистрированных и сертифицированных материалов для оборудования, контактирующего с пищей.
Как часто нужно менять H1 смазку на фасовочной машине?
Периодичность зависит от интенсивности работы, типа узла и условий окружающей среды. На интенсивных линиях (несколько сотен пакетов в минуту) смазка может требовать подновления каждые 1–2 дня. На умеренных линиях интервал может растянуться до недели. Признак необходимости замены - появление твердых частиц, изменение цвета, неприятный запах, увеличение шума или вибрации в узле.
Заключение
Пищевая смазка с допуском NSF H1 - это не просто маркетинговое понятие, а категория материалов, жестко регламентированная международными стандартами и законодательством о безопасности пищевых продуктов. Выбор правильной смазки для фасовочного и упаковочного оборудования означает соблюдение требований HACCP, исключение санитарных нарушений и обеспечение долгой безотказной работы узлов.
Начните с аудита вашего оборудования: определите все узлы, где смазка может потенциально контактировать с продуктом или первичной упаковкой. Для каждого узла выясните требуемые характеристики (температурный диапазон, консистенция, водостойкость), проверьте регистрацию выбираемой смазки в базе NSF и убедитесь в наличии сертификата ISO 21469 у производителя. Документируйте все точки смазывания, установите регулярный график обслуживания и обучите персонал правилам нанесения и контроля. Таким образом, вы минимизируете риск загрязнения продукции и создадите надежную базу для стабильного функционирования всей фасовочной линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ доступными методами, чтобы обеспечить качество обработки и продлить срок службы оборудования.
Узнайте, почему сож пенится в станке, как быстро диагностировать и устранить причины пенообразования, чтобы избежать остановки производства.
Узнайте, как правильно смазать дверные петли автомобиля, чтобы избавиться от скрипа и предотвратить износ.