
Контроль концентрации СОЖ в станке без рефрактометра
Стабильная концентрация смазочно-охлаждающей жидкости - основа качественной обработки металла и долговечности оборудования. Без точного контроля концентрация дрейфует: либо падает из-за испарения воды и вынужденных доливов, либо растет при ошибках разведения. Результат в обоих случаях одинаков: ускоренный износ инструмента, коррозия деталей или раздражение кожи оператора. Рефрактометр остается наиболее надежным инструментом для измерения, но на многих участках его нет или используют нечасто. Статья разбирает, как поддерживать концентрацию СОЖ в заданном диапазоне доступными методами, какие косвенные признаки помогают контролировать качество эмульсии, и почему без регламента и карты контроля «на глаз» все равно не получится.
Почему рефрактометр - не роскошь, а основной инструмент
Рефрактометрический метод давно стал стандартом для контроля концентрации СОЖ на производстве.
Принцип прост: прибор измеряет показатель преломления (рефракцию) рабочего раствора, а затем результат умножается на коэффициент рефракции, указанный в паспорте конкретной жидкости. Итог - фактическая концентрация в процентах.
Без этого коэффициента одно и то же показание прибора для разных СОЖ даст разные результаты. Например, синтетическая водосмешиваемая жидкость и полусинтетическая дают разные кривые рефракции, поэтому калибровка и коэффициент нужны для каждого продукта отдельно. Опытные специалисты держат при станке контрольную таблицу разведения или карту - она позволяет быстро соотнести показание прибора с концентрацией в процентах без расчетов.
Типовые диапазоны рефрактометров для промышленной практики - от 0 до 10% для водосмешиваемых СОЖ и от 0 до 32% для синтетических. Выбор прибора зависит от рабочего диапазона конкретной жидкости. Перед первым использованием рефрактометр калибруют на чистой воде той же системы, которой разводят СОЖ, иначе погрешность накопится.
Если рефрактометра нет или он вышел из строя, точное определение концентрации затруднено. Визуальная оценка (по цвету, прозрачности, блеску) не дает достоверного результата, потому что характер окраски зависит не только от концентрации, но и от возраста жидкости, накопления вымытых металлов и посторонних примесей.
Как контролировать концентрацию без прибора: косвенные методы
Если рефрактометра нет, концентрацию контролируют совокупностью признаков и строгим регламентом.
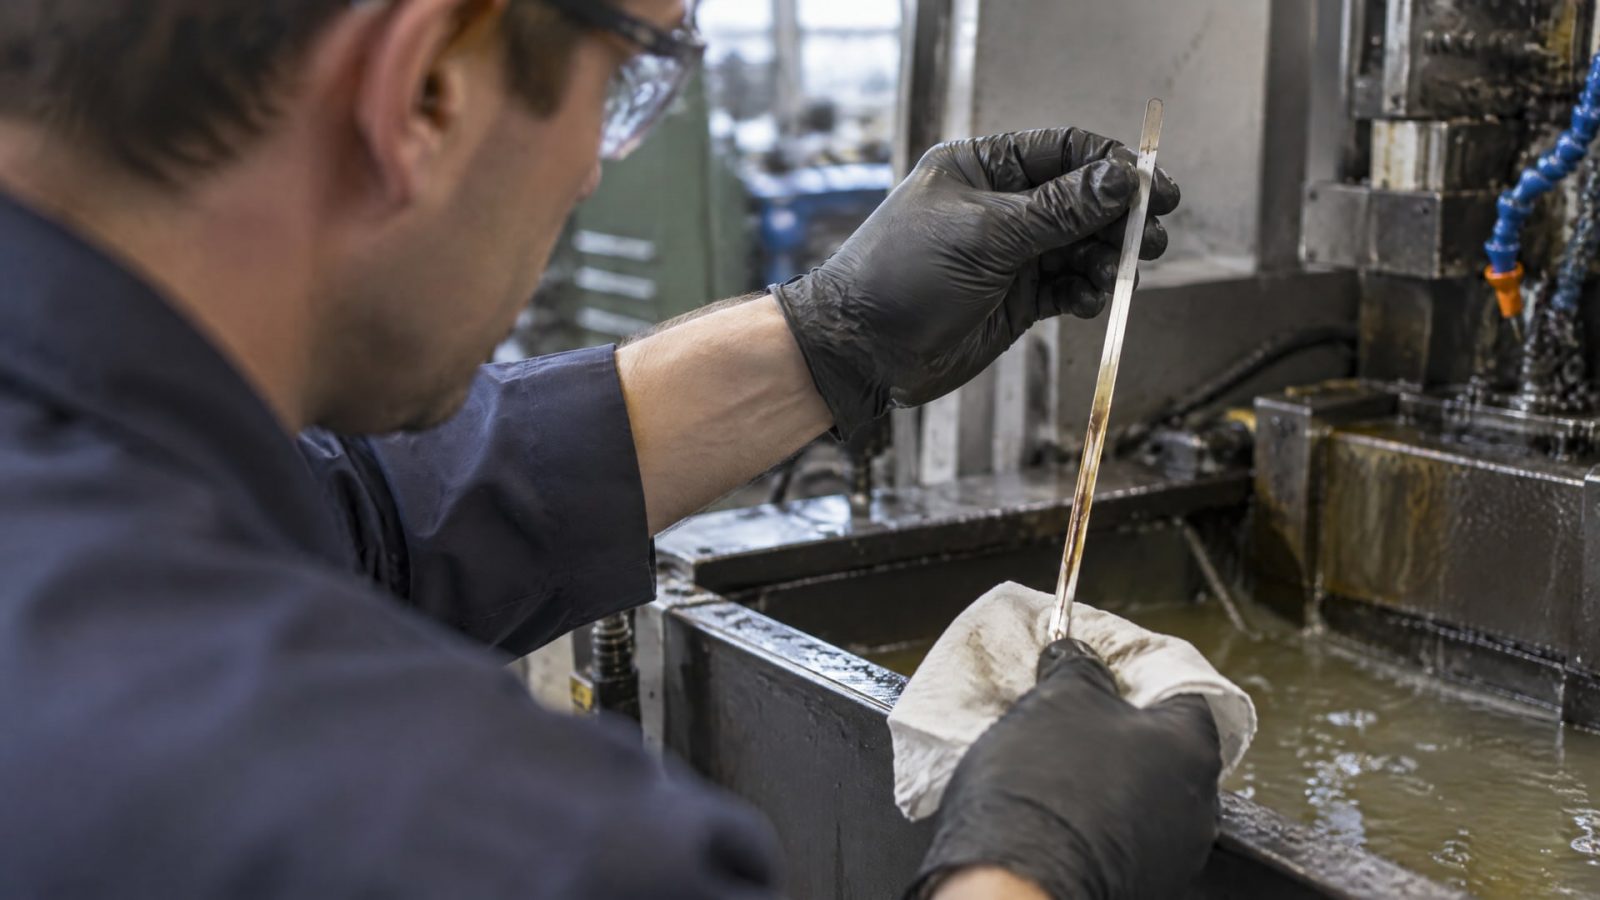
Это не замена точному измерению, но позволяет заметить критичные отклонения и своевременно скорректировать жидкость.
Регулярный контроль потерь и доливов
Главное - отслеживать, сколько жидкости теряется из системы за определенный период (неделю или месяц). Потери складываются из испарения воды, вывоза с обработанным металлом и вымывания через пену и окружающую среду. Когда объем жидкости в ванне или системе падает ниже отметки, объем доливают свежей водой. Но здесь кроется опасность: если доливать только воду, концентрация полуфабриката растет, если добавлять только концентрат без расчета - концентрация скачет вверх. Правильный путь - вести журнал потерь, запомнить соотношение воды к концентрату (например, 10:1 или 8:1 в зависимости от типа СОЖ) и каждый раз доливать в пропорции, которая восстанавливает исходный баланс.
Паспортные технические условия на СОЖ и инструкция по применению указывают точный способ разведения: либо массовое соотношение, либо объемное, либо в виде готовой концентрации. После долива нужно дать жидкости время на полное перемешивание (не менее 15–30 минут для эмульсии), чтобы гарантировать однородность перед проверкой состояния.
Осмотр внешних признаков эмульсии
Однородность и стабильность эмульсии указывают на то, что компоненты СОЖ находятся в равновесии. Если жидкость начинает расслаиваться (появляется маслянистый слой на поверхности или прозрачное "небо" над молочной частью), это может означать как занижение концентрации, так и загрязнение примесями либо деградацию. Запах работающей эмульсии тоже информативен: кислый, уксусный или гнилой запах указывает на развитие микробной флоры и деградацию, что косвенно говорит о нарушениях в поддержании концентрации и качества воды.
Пена, которая образуется при работе, должна быть мелкой и быстро схлопываться (в течение 1–2 минут). Если пена стойкая, крупная и долго не сходит, это признак низкой концентрации или накопления загрязнений. Наоборот, полное отсутствие пены при нормальном перемешивании может указать на завышение концентрации или появление посторонних деэмульгаторов.
Контроль коррозионных следов и отложений
После извлечения обработанных деталей из ванны или перед отправкой в охлаждение их осматривают на предмет ржавчины. Если даже через несколько часов появляются красновато-коричневые пятна коррозии на чугуне или стали, это верный признак недостаточной концентрации: защитная масляная пленка не образуется. Параллельно смотрят, не образуется ли на стенках ванны или направляющих станка твердый налет (отложения окислов, солей, металлических опилок). Осадок на дне ванны - нормальное явление, но его слой не должен превышать несколько миллиметров, иначе нужна отстойка и очистка системы.
Качество воды как фактор стабильности
Вода - главный компонент разведенной СОЖ (обычно 90% и выше), поэтому ее качество критично. Жесткая вода с высоким содержанием кальция и магния может нарушить стабильность эмульсии, усложнив контроль концентрации по косвенным признакам. Когда возможно, для разведения используют ту же воду, которая применялась при первичной заливке: из скважины, скважины, проверенной системе водоподготовки или отстойника. Изменение источника воды нередко требует пересчета концентрации и повторной проверки.
Правильная схема разведения и техника долива
Наиболее надежный способ начать работу с новой СОЖ - разведение по единой схеме.
Производитель указывает в паспорте либо процент концентрата (например, «разводить в пропорции 1:10, то есть 10% концентрата и 90% воды»), либо готовую концентрацию продукта. Если рабочая концентрация 5%, то в 100 литрах ванны должно быть ровно 5 литров чистого концентрата. Расчет простой: объем концентрата = объем системы × требуемая концентрация / 100.
Первичную заливку проводят в следующем порядке: сначала заливают расчетную часть концентрата в ванну, затем добавляют воду при постоянном перемешивании. Перемешивание может быть через встроенный циркуляционный насос, через шланг-турбулизатор или вручную пещеходом - главное, добиться однородного молочного цвета. После перемешивания нужно подождать 30–60 минут и снова проверить однородность.
Последующие корректировки при долживе жидкости требуют того же внимания. Если за неделю потеряно 10 литров из ванны объемом 200 литров, и изначально было 10% концентрата, то нужно добавить 10% от 10 литров = 1 литр концентрата и 9 литров воды. Если ошибиться и добавить только воду, концентрация упадет; если добавить только концентрат, концентрация скачет вверх. Ошибки накапливаются, поэтому для стабильной концентрации полезно иметь при станке контрольную карту разведения или простую таблицу: «при объеме ванны X литров рабочая концентрация Y% требует Z литров концентрата».
Для поддержания стабильной концентрации СОЖ особенно важно правильно выбрать сам концентрат. Водосмешиваемые концентраты, такие как EFELE CF-627, разработаны для адаптации к различному качеству воды и обеспечивают стабильность эмульсии при соблюдении рекомендованного процентного содержания. Такие материалы на практике облегчают контроль, потому что эмульсия остается однородной и визуально стабильной при условии соблюдения регламента доливов. Использование проверенного концентрата снижает число косвенных проблем - запаха, расслоения, ненормальной пены - которые иначе осложняют контроль без прибора.
Регулярность контроля и документирование
Промышленная практика показывает, что контроль концентрации нужно проводить регулярно: минимум один раз за смену в условиях интенсивного использования станка или еженедельно на участках с невысокой загруженностью.
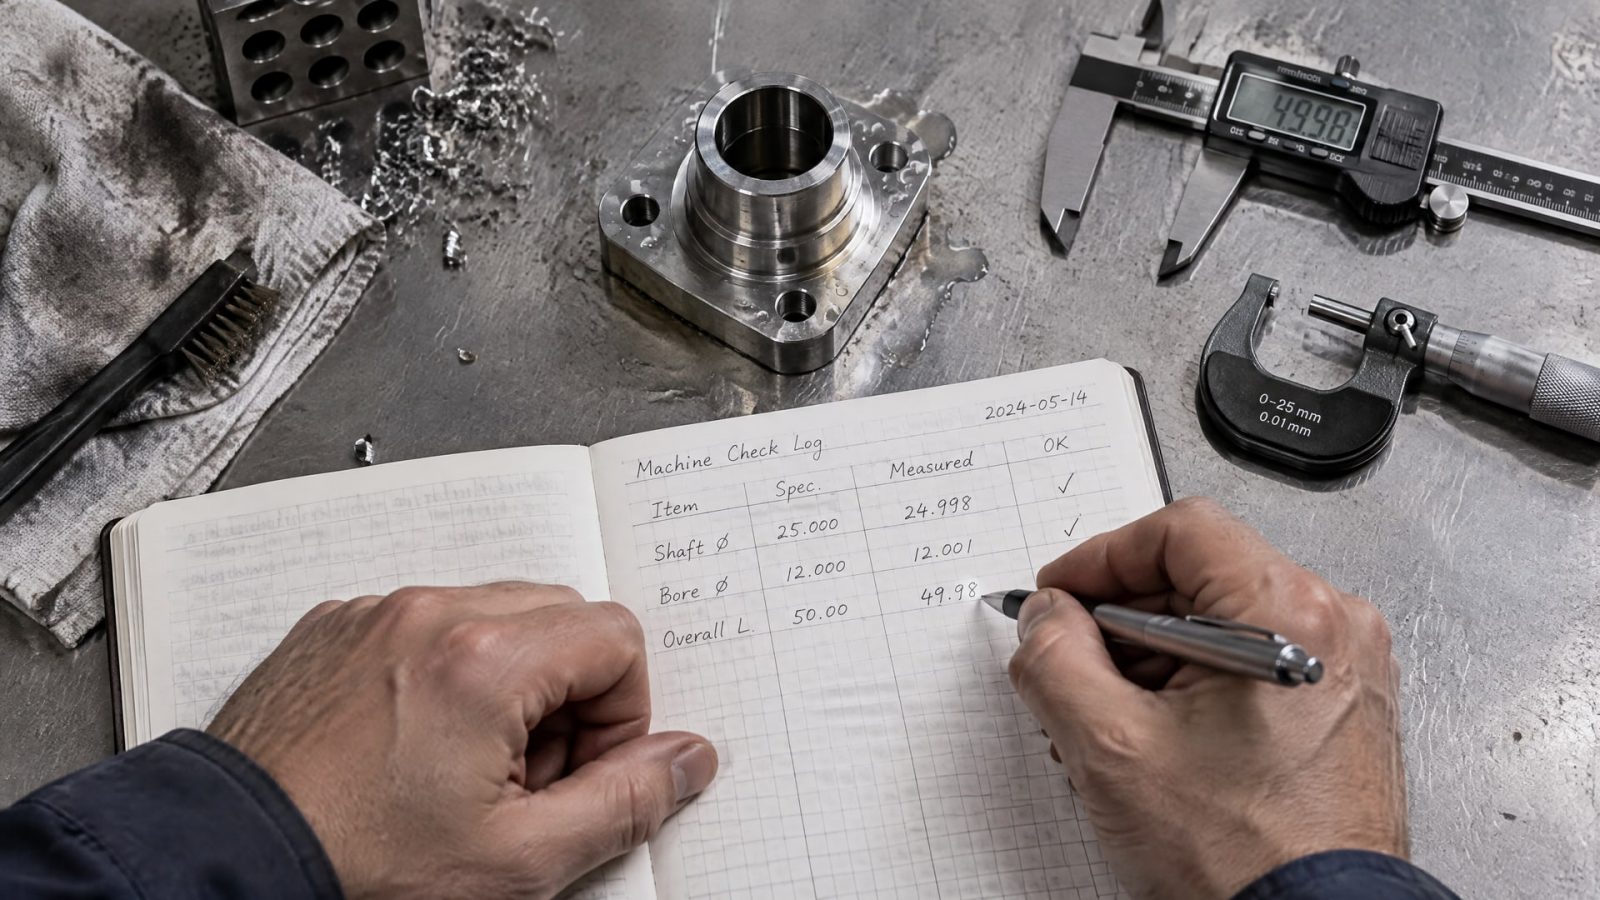
При каждой проверке результат фиксируют в журнал - это может быть отдельная карта станка или запись в общий реестр участка.
Регулярность важна потому, что позволяет заметить тренд: если концентрация плавно падает неделю за неделей, это указывает на постоянную потерю воды (испарение, утечка) и требует усиления вентиляции или проверки герметичности системы. Если концентрация скачет вверх-вниз, это говорит об ошибках в расчетах доливов или использовании разных источников воды.
Входной контроль при получении новой партии СОЖ включает проверку по методам, указанным в технических условиях: цвет, запах, консистенция, наличие отслоения и расслоения при хранении. Текущий контроль в условиях эксплуатации выполняют в соответствии с регламентом производителя СОЖ и требованиями стандартов по промышленной чистоте жидкостей.
Что происходит при неправильной концентрации
Недостаточная концентрация (занижение) ведет к потере защитных свойств.
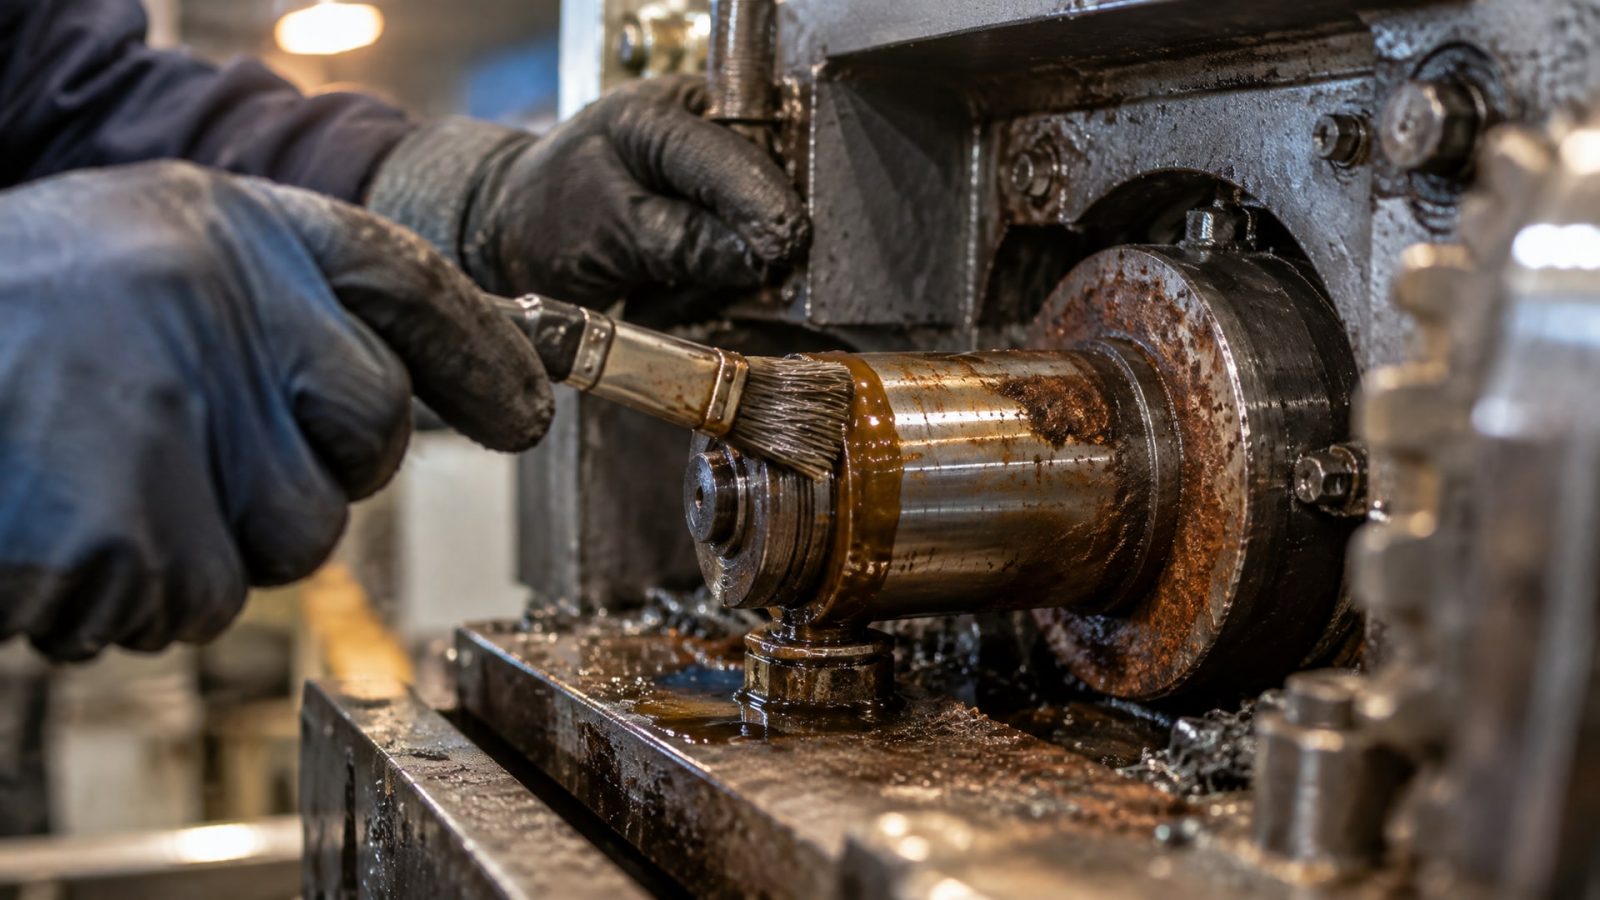
Масляная пленка становится тоньше, металл начинает ржаветь, скорость коррозии растет. При очень низкой концентрации эмульсия может расслоиться или совсем распасться на компоненты, и жидкость теряет смазывающие свойства. Инструмент быстрее тупится, качество обработанной поверхности падает. Операторы и наладчики нередко замечают это по звуку при резании и по качеству стружки.
Завышение концентрации наносит другой вред: перерасход материала, поскольку требуется чаще менять жидкость; раздражение кожи операторов из-за повышенной щелочности или агрессивности присадок; образование стойкой пены, которая нарушает охлаждение и засоряет фильтры; накопление отложений на направляющих и в циркуляционной системе. При очень высокой концентрации жидкость может расслоиться в обратном направлении: масло осядет на дно, а вода всплывет.
Оба варианта приводят к снижению производительности и росту затрат на материалы и ремонт оборудования. Поэтому контроль концентрации, пусть и без рефрактометра, всегда дешевле, чем последствия ее неправильного содержания.
Часто задаваемые вопросы
Как проверить концентрацию СОЖ на глаз, если рефрактометра нет?
Визуальная оценка не дает достоверного результата. Цвет и прозрачность зависят не только от концентрации, но и от возраста жидкости, накопления металлических примесей и деградации присадок. Используйте косвенные признаки - однородность эмульсии, отсутствие расслоения, устойчивость пены и отсутствие коррозии на деталях - и строгий регламент доливов по расчету. Это даст приемлемую точность.
Что делать, если СОЖ начала расслаиваться?
Расслоение может означать недостаточную концентрацию, загрязнение примесями, развитие микробной флоры или деградацию эмульсии. Сначала проверьте запах - кислый или гнилой запах указывает на микробиологическое загрязнение. Затем перемешайте жидкость в течение нескольких минут и дайте ей постоять 30 минут. Если расслоение сохраняется, увеличьте концентрацию, добавив расчетное количество концентрата. После этого повторно перемешайте и проверьте состояние эмульсии через час.
Как часто нужно контролировать концентрацию?
При интенсивном использовании станка - каждую смену или каждый день. На участках с невысокой загруженностью достаточно еженедельного контроля. Регулярность позволяет заметить тренд дрейфа концентрации и вовремя скорректировать жидкость. Все результаты фиксируйте в журнал, чтобы отследить закономерность потерь и нужный интервал проверок.
Какая вода подходит для разведения СОЖ?
Рекомендуется использовать ту же воду, которая применялась при первичной заливке жидкости. Жесткая вода с высоким содержанием солей кальция и магния может нарушить стабильность эмульсии. По возможности берите воду из одного источника - скважины, водопровода или отстойника, чтобы исключить влияние примесей на эмульсию. Если источник воды меняется, перепроверьте концентрацию и состояние эмульсии.
Что означает коэффициент рефракции в паспорте СОЖ?
Это поправочный коэффициент, на который нужно умножить показание рефрактометра, чтобы получить фактическую концентрацию в процентах. Разные СОЖ имеют разные коэффициенты - например, 1.2, 1.5 или 2.0. Если использовать рефрактометр без поправки на коэффициент, погрешность может составить 2–5%. Коэффициент указан в паспорте или техописании продукта; перед первым использованием прибора убедитесь, что вы знаете правильный коэффициент для вашей СОЖ.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но требует строгого соблюдения регламента разведения, регулярной проверки косвенных признаков и ведения журнала потерь и доливов. Визуальная оценка не заменяет точное измерение, однако однородность эмульсии, отсутствие расслоения, поведение пены и чистота обработанных деталей указывают на ее качество. Ошибки в расчетах доливов накапливаются и ведут к коррозии или перерасходу материала, поэтому контроль должен быть систематическим.
Если возможно, приобретите рефрактометр с подходящим диапазоном - это один раз, а затем вы получаете надежный инструмент на много лет. Если прибора нет, следуйте карте разведения, документируйте потери и состояние жидкости, и вы сохраните стабильность концентрации в допустимых пределах. Главное - не полагаться только на "глаз", а комбинировать регулярные измерения, косвенный контроль и паспортные рекомендации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится в станке, как быстро диагностировать и устранить причины пенообразования, чтобы избежать остановки производства.
Узнайте, как правильно смазать дверные петли автомобиля, чтобы избавиться от скрипа и предотвратить износ.
Изучите аналоги пищевых смазок H1: сравнение цен, качества и сертификации для безопасного производства.