
Как правильно наносить анаэробный герметик и фиксатор: типичные ошибки и их решение
Анаэробные фиксаторы и герметики отверждаются только при отсутствии воздуха и в контакте с металлом. Это уникальное свойство делает их незаменимыми для резьбовых соединений, фланцевых уплотнений и герметизации труб, но одновременно порождает множество ошибок при нанесении. Инженеры и снабженцы часто сталкиваются с ситуациями, когда состав просто не схватывается, вымывается под давлением или оставляет непредсказуемые зазоры. Главная причина - непонимание того, как металл, температура, чистота поверхности и схема нанесения влияют на отверждение и герметичность. В этой статье разберем критические ошибки, которые приводят к отказу соединений, и покажем, как их избежать на любом типе оборудования.
Статья адресована техническим специалистам и закупщикам, которые хотят понять, почему анаэробный герметик работает предсказуемо, а почему вызывает проблемы. Вы узнаете, как правильно наносить анаэробный уплотнитель и фиксатор под каждый тип узла, как подготовить поверхность и на сколько часов действительно нужно ждать перед нагрузкой.
Почему анаэробный герметик не работает: корни проблемы
Анаэробные составы - это технология, которая работает только при определенных условиях.
Стандарт JAI-6 определяет их как материалы, которые отверждаются при изоляции от воздуха между двумя прилегающими поверхностями для фиксации, герметизации и крепления металлических деталей. Ключевое слово здесь - «между»: если состав находится на открытом воздухе, даже в капиллярном зазоре, который постоянно соприкасается с атмосферой, отверждение не произойдет.
Первая и самая частая причина отказа - состояние металлической поверхности. Загрязнение (остатки масла, ржавчина, пыль, остатки старого герметика) препятствует смачиванию и контакту состава с металлом. Анаэробный герметик требует прямого взаимодействия с активными центрами металла для инициирования реакции отверждения. Если поверхность покрыта масляной пленкой, состав просто скатывается в капле, не смачивая зону зацепления резьбы или фланца.
Вторая критическая причина - несоответствие типа состава типу узла. Анаэробные фиксаторы и герметики выбирают под конкретное применение: резьбовая фиксация (threadlocker), герметизация резьбы (thread sealant) и герметизация фланца (flange sealant) требуют разных химических составов и, главное, разных схем нанесения. Если использовать универсальный состав как-нибудь, то результат станет случайным.
Третья ошибка кроется в неправильном понимании времени отверждения. Между достижением начальной фиксации (handling strength, примерно 10–30 минут при 22–25 °C) и полной прочностью проходит примерно 24 часа. Если нагрузить соединение через час, оно может подшевелиться или даже разойтись под динамической нагрузкой.
Влияние типа металла на скорость отверждения: почему на некоторых поверхностях ничего не происходит
Скорость отверждения анаэробного герметика зависит от химической активности металла.
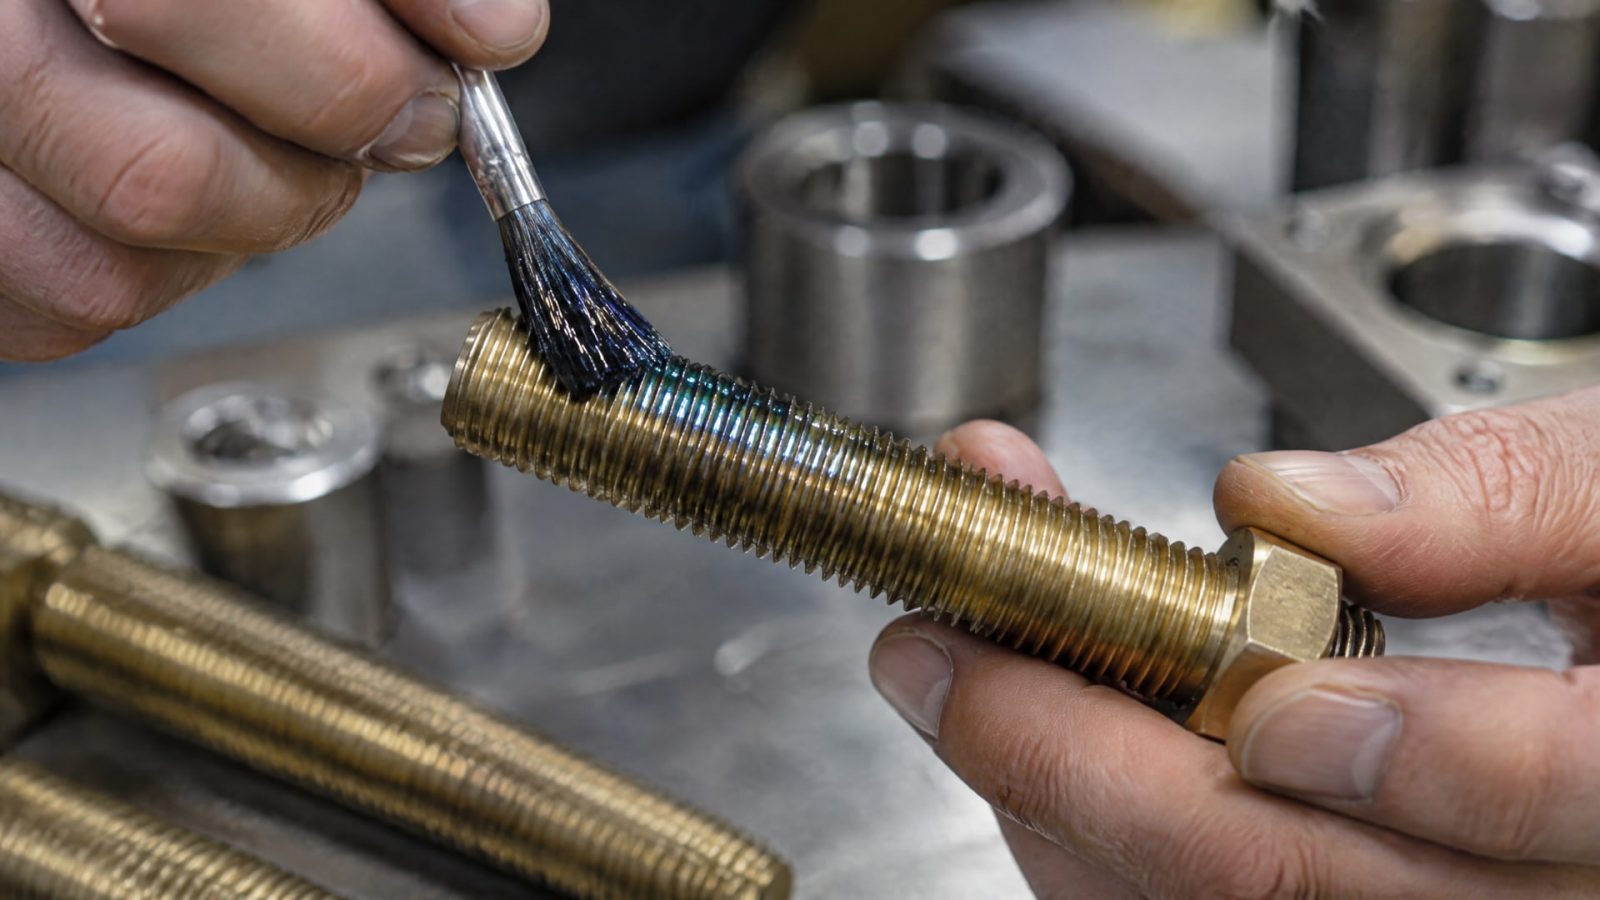
На активных металлах (медь, латунь, их сплавы) отверждение идет быстро: для резьбы М10 время достижения фиксирования составляет менее 15 минут. Эти металлы содержат ионы, которые катализируют полимеризацию состава практически без задержки.
На конструкционной и инструментальной стали, алюминии и сплавах время отверждения увеличивается до менее 60 минут. Это все еще приемлемые сроки для производственного цикла, но уже требуют планирования и контроля.
Проблема начинается с высоколегированными сталями, оцинкованными, хромированными и никелированными поверхностями. На них время отверждения может превышать 180 минут - три часа и больше. Защитное покрытие (цинк, хром, никель) изолирует основной металл, и каталитический эффект практически отсутствует. В такой ситуации состав физически не может отвердеть в разумные сроки без вмешательства.
Вот здесь и подключается активатор (праймер). Активатор - это вспомогательный состав, который наносят на поверхность перед герметиком и который запускает полимеризацию независимо от характера металла. При использовании активатора даже на пассивной поверхности время отверждения сокращается до десятков минут. Это критично для высокоскоростных производств и для наружных работ в холодное время года.
Правильная схема нанесения анаэробного герметика: от теории к практике
Как правильно наносить анаэробный герметик зависит от конструкции узла.
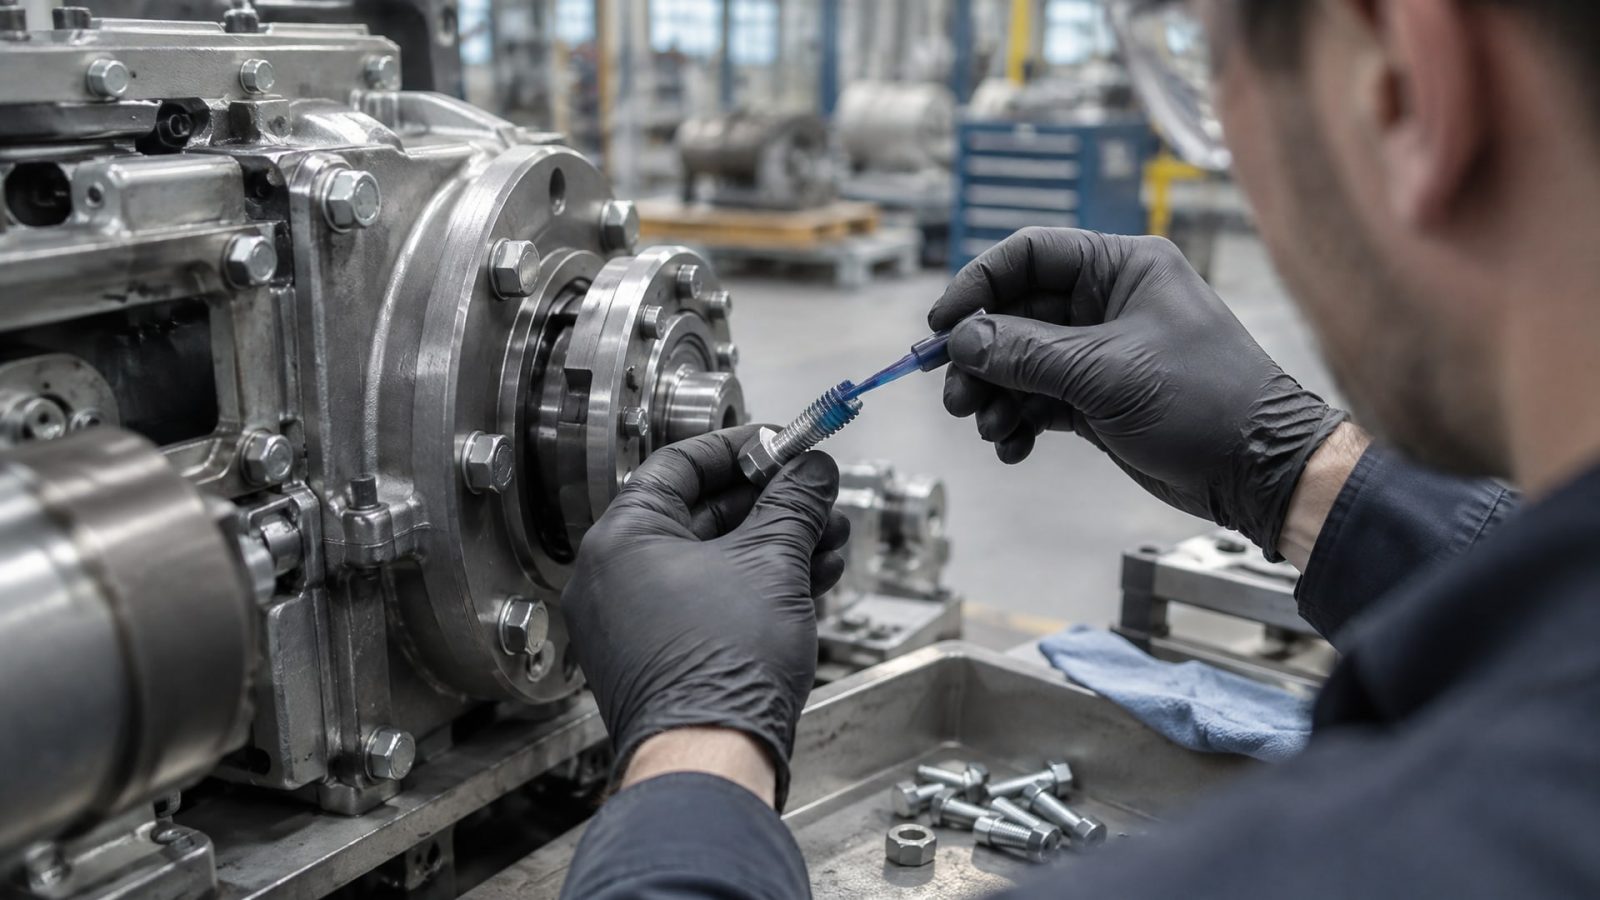
Правило одно - состав должен находиться в зоне контакта двух поверхностей и оставаться там после сборки. Но схема нанесения для достижения этого отличается.
Для сквозного болта с гайкой
На сквозной болт состав наносят только на ту часть резьбы, где болт и гайка встретятся после затяжки. Наносить состав на весь болт неправильно: на концах болта, которые останутся внутри гайки или выпадут в воздух, состав не отвердится и будет просто стираться. Лучший вариант - нанести тонкий слой на 3-4 витка резьбы в месте контакта. После нанесения болт вкручивают в гайку как можно быстрее, пока состав не вышел на открытый воздух. Затяжку проводят с рекомендуемым усилием и оставляют соединение без нагрузки на время отверждения.
Для глухого отверстия
Глухое отверстие требует особого внимания. Состав наносят двумя слоями: на наружную резьбу болта и в нижнюю часть внутренней резьбы отверстия. Это обеспечивает полное заполнение зоны зацепления по всей глубине. Если состав нанести только на болт, а внутреннюю резьбу оставить сухой, при введении болта состав может выдавиться наружу или недостаточно смочить внутренние витки. После нанесения болт вкручивают до упора без перекоса, иначе состав разомнется неравномерно.
Для герметизации фланцевого соединения
Фланцевое соединение требует непрерывного валика герметика, расположенного близко к внутренней кромке фланца и охватывающего все отверстия под болты. Не следует наносить состав отдельными точками или пунктиром - разрывы в валике создают микроканалы, через которые среда вымывает герметик или просачивается наружу. Валик наносят с помощью шприца или пистолета-дозатора, проходя непрерывную линию вокруг всех отверстий. После нанесения фланцы складывают и затягивают болты в шахматном порядке, равномерно распределяя усилие. Излишки герметика, выдавленные наружу, счищают чистой тканью сразу после полной сборки, пока состав еще пластичен.
Подготовка поверхности: первый шаг к успеху
Перед нанесением анаэробного герметика поверхность должна быть механически чистой и обезжирена.
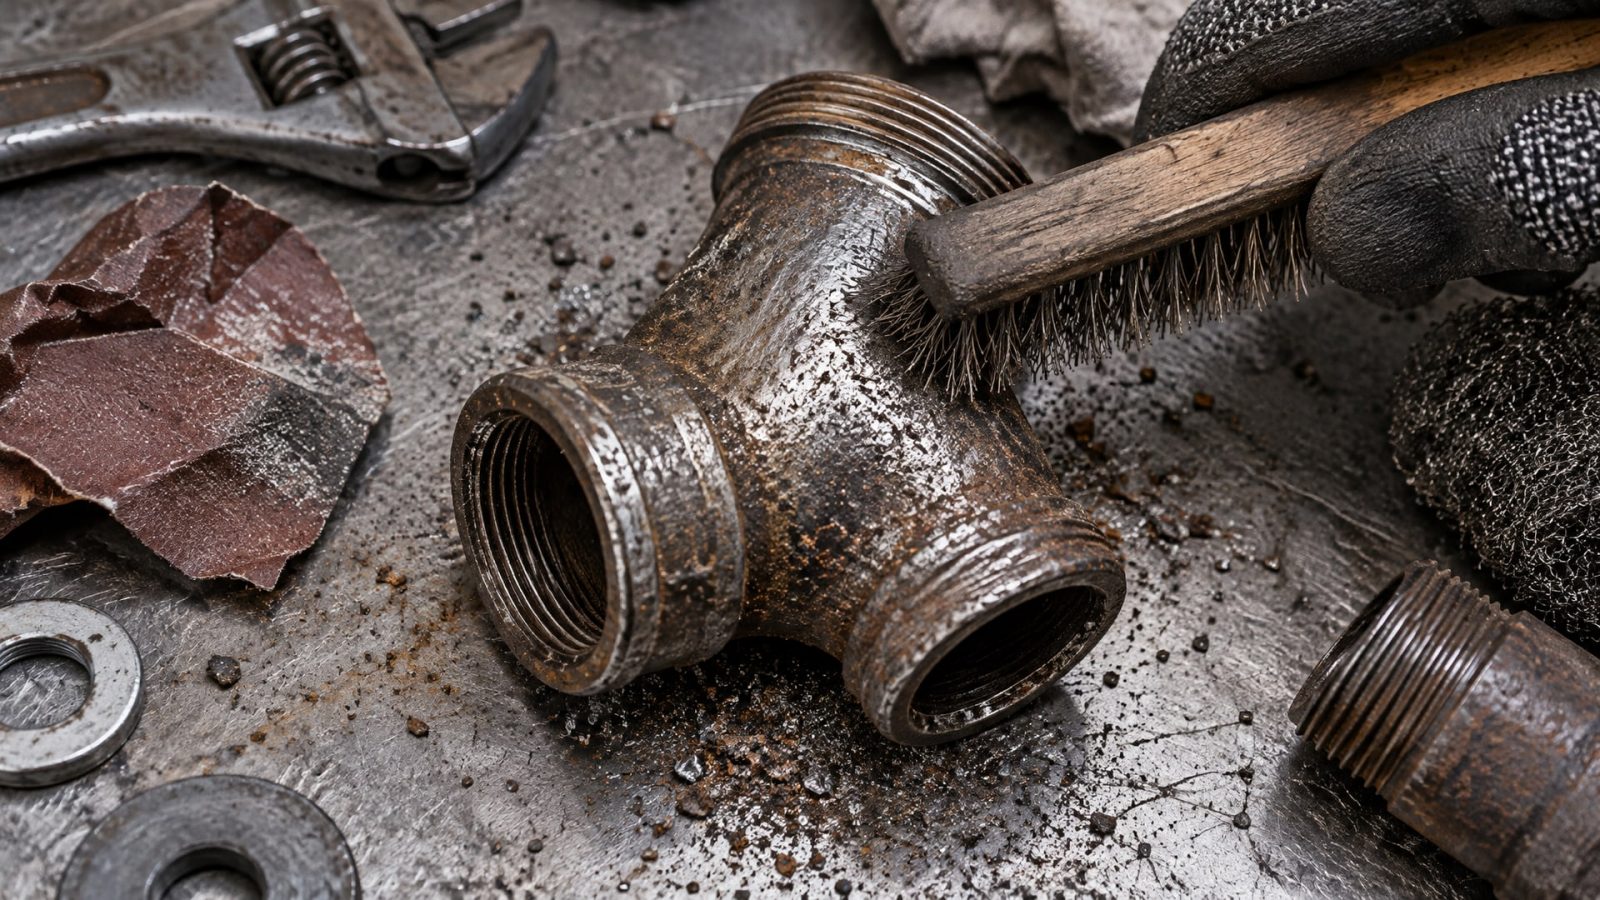
Механическая чистка подразумевает удаление ржавчины, окалины, остатков старого герметика, пыли и грязи. Для этого используют щетку (проволочную или нейлоновую), наждачную бумагу или абразивные салфетки. Степень чистки должна быть достаточной, чтобы металл был виден и имел однородный серый или матовый вид, свободный от налета и окисления.
Обезжиривание - второй этап. Остатки масла, смазки, граната или других углеводородов блокируют контакт состава с металлом. Для обезжиривания используют технический спирт, ацетон или специальные обезжириватели. Поверхность протирают чистой безворсовой тканью. После обезжиривания руками касаться чистой резьбы нежелательно - отпечатки пальцев содержат жиры, которые могут помешать адгезии.
Если поверхность прошла обезжиривание, но на ней осталось серьезное окисление или налет, а времени на полную абразивную чистку нет, рекомендуется использовать активатор. Активатор не замещает подготовку, но обеспечивает отверждение даже при неидеальных условиях, что критично для аварийного ремонта или для деталей, которые сложно переподготовить.
Ошибки после нанесения: почему излишки не застывают
Многие закупщики и техники ошибочно полагают, что любой анаэробный состав, оставшийся на поверхности, тоже отвердится и усилит герметичность.
На самом деле это не так. Анаэробный герметик отверждается только в тонком слое между двумя плотно прилегающими поверхностями. Излишки, выдавленные наружу и оставшиеся на открытом воздухе, остаются в полужидком или липком состоянии и не участвуют в герметизации. Они могут затвердеть частично после долгого времени и доступа кислорода, но это займет намного больше времени, чем полимеризация под давлением, и качество не будет гарантированным.
Поэтому излишки герметика нужно счищать. Для фланцевых соединений это делают сразу после затяжки болтов, пока состав еще мягкий и легко убирается тканью. Для резьбовых соединений излишки, выступившие из-под гайки или из отверстия, тоже удаляют чистой тряпкой. Это не только улучшает внешний вид узла, но и предотвращает накопление грязи и предотвращает случайное высыхание кусочков герметика, которые позже могут попасть в масло или охлаждающую жидкость.
Реальное время отверждения: между фиксацией и полной прочностью
Важно различать два момента времени: фиксирование (handling strength) и полная прочность (ultimate strength).
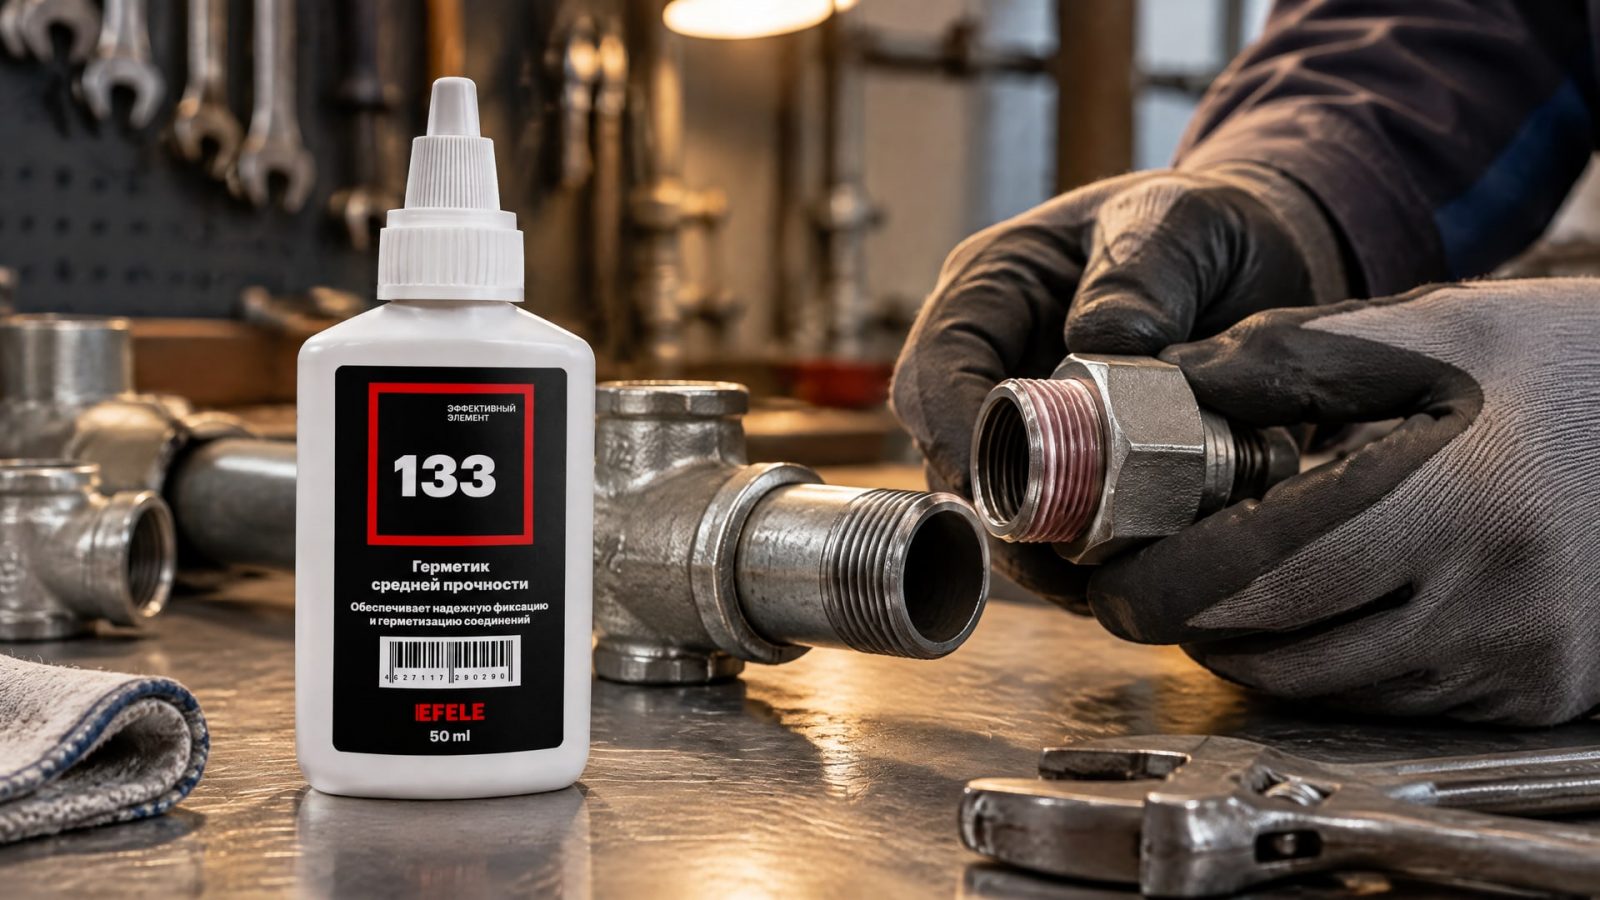
Фиксирование наступает, когда соединение уже не раскручивается вручную и может выдержать небольшую вибрацию - обычно это 10–30 минут при комнатной температуре. На этом этапе многие спешат и начинают нагружать соединение, полагая, что герметик работает в полную силу.
Полная прочность достигается примерно через 24 часа. Во время этого периода полимер продолжает набирать прочность, а адгезия к металлу укрепляется. Для критичных узлов (топливные системы, гидравлические линии, соединения под давлением) ожидание 24 часов является обязательным. Если нагрузить соединение раньше, под динамической нагрузкой оно может начать пропускать и медленно разрушаться.
При низкой температуре (ниже 10 °C) время отверждения увеличивается многократно. Если, например, на активном металле при 22 °C фиксирование наступает за 15 минут, то при 5 °C это может быть уже час или больше. Для наружных работ в холодное время года использование активатора становится практически обязательным.
При работе с герметиком EFELE 133 для резьб и трубных соединений важно помнить, что даже этот проверенный состав требует соблюдения схемы нанесения и временных интервалов. На активных металлах результат предсказуем, но на пассивных поверхностях или при температурах ниже 15 °C рекомендуется подготовить активатор заранее, чтобы не потерять рабочее время.
Часто задаваемые вопросы
Почему на стальном болте герметик не схватывается 2 часа, а на медной гайке уже схватился за 10 минут?
Медь и ее сплавы - активные металлы с высокой каталитической способностью. Сталь, особенно высоколегированная или оксидированная, реагирует медленнее. Для ускорения используйте активатор на стальную поверхность перед нанесением герметика. Время отверждения сократится до 30–50 минут.
Можно ли наносить анаэробный герметик на фланец точечно или только непрерывной линией?
Только непрерывной линией. Точечное нанесение оставляет разрывы, через которые вода или давление вымоют герметик или просочатся наружу. Используйте шприц-дозатор и проводите валик близко к внутренней кромке, охватывая все отверстия.
Если герметик выдавился наружу во время затяжки, нужно ли добавлять еще?
Нет. Излишки, выступившие наружу, не отверждаются полностью и не участвуют в герметизации. Счистите их чистой тканью. Если герметик выдавился весь и соединение осталось сухим, разберите узел и нанесите состав заново.
Через сколько часов можно нагружать резьбовое соединение, зафиксированное анаэробным герметиком?
Начальную вибрацию и небольшие нагрузки можно применять через 30 минут (на активных металлах). Полная рабочая прочность достигается через 24 часа. Для критичных узлов дождитесь 24 часов перед полной нагрузкой.
Может ли активатор заменить чистку и обезжиривание поверхности?
Нет, активатор только ускоряет отверждение. Грязная и масляная поверхность останется плохой адгезией даже с активатором. Сначала очистите механически, потом обезжирьте, затем наносите активатор (если нужен), и только потом герметик.
Заключение
Типичные ошибки при использовании анаэробных герметиков коренятся в недопонимании того, как эти составы отверждаются. Отверждение происходит только между поверхностями и зависит от типа металла, чистоты, температуры и правильной схемы нанесения. Главные причины отказа - грязная поверхность, неправильное место нанесения, ожидание мгновенного отверждения и игнорирование различий между металлами.
Практический шаг после прочтения: перед следующей работой с анаэробным герметиком проверьте список из четырех пунктов - материал соединяемых деталей (активный или пассивный), условия температуры, схему нанесения для конкретного типа узла (сквозной болт, глухое отверстие или фланец) и наличие активатора на складе на случай необходимости. Это минимум, который гарантирует предсказуемый результат и избежит потерь времени и материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильное хранение пищевых смазок H1 влияет на безопасность продукции и когда их необходимо менять.
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, чтобы избежать загрязнения продукции и штрафов.
Узнайте, в какую сторону откручивается гайка и как избежать срыва граней на закисшей резьбе с помощью пошаговой инструкции.