
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
Для скольжения резинового уплотнения в металлическом корпусе нужны чистые сопряженные поверхности и подходящая смазка, нанесенная тонким слоем. Выбор зависит от материала эластомера, рабочей среды и конструкции узла. Если контактная кромка не омывается рабочей жидкостью, смазку нужно предусмотреть отдельно: иначе уплотнение будет работать всухую, а трение и износ возрастут.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают смазку для резиновых уплотнений или оценивают состояние посадочной поверхности. Разберем подготовку деталей, особенности алюминиевых корпусов и анодированного слоя, различия между смазкой и сухим покрытием, а также критерии выбора для водных и санитарных узлов.
Как работает смазка резиновых уплотнений
Кромка уплотнения постоянно контактирует с ответной поверхностью.
При сухом ходе трение увеличивает износ и нагрев контактной зоны, поэтому при монтаже нужно смазать подходящим составом сопряженную поверхность и уплотнение. Для первичного смазывания используют состав, который останется в узле после сборки.
В металлическом корпусе важно различать рабочую кромку и наружный диаметр уплотнения. Если конструкция предусматривает трение наружной поверхности о посадочное место, ее также смазывают для облегчения установки. У резиновой наружной оболочки смазка наружного диаметра особенно актуальна. Наносить ее следует тонко и равномерно: толстая прослойка не нужна и может мешать работе узла.
Отдельное внимание требуется уплотнениям, которые не омываются рабочей жидкостью. В таком случае смазку или масло подают отдельно. Это важно и для конструкции с двумя уплотнениями, установленными последовательно: если промежуток между ними не получает смазку, одно из уплотнений может работать в сухом режиме.
При выборе состава учитывают эластомер и среду. Если материал резины неизвестен, нельзя считать любую универсальную смазку безопасной: нефтяные составы без подтвержденной совместимости могут быть неподходящими. Силиконовые смазки встречаются в применениях с резинами и пластиками, однако и для них совместимость с конкретным уплотнением нужно проверять.
Смазка помогает обеспечить скольжение резиновых прокладок, но не исправляет повреждения кромки и не компенсирует неверно подобранную посадку. Если уплотнение заедает или изнашивается, проверьте его состояние, поверхность корпуса и соответствие состава рабочей среде. В некоторых случаях проблему решает подготовка металла или нанесение сухого покрытия, а не увеличение количества смазки.
Смазка для резиновых уплотнений: силиконовая или другая
Силиконовая смазка для резиновых уплотнений может быть подходящим вариантом, если ее совместимость с материалом подтверждена и характеристики соответствуют условиям эксплуатации.
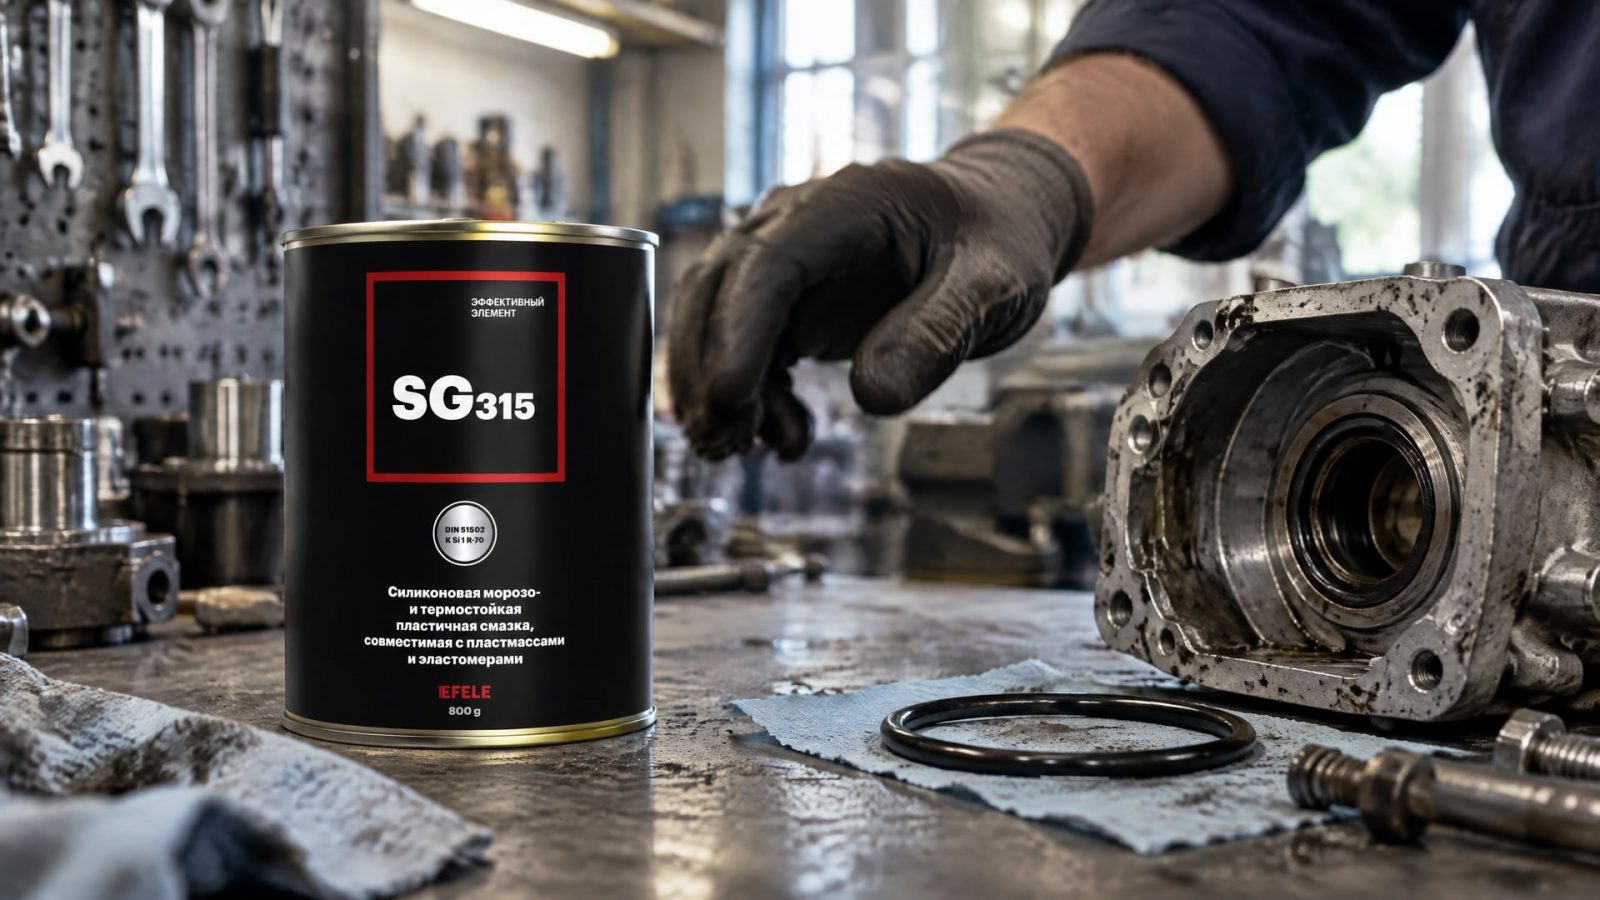
В материалах по силиконовым смазкам для уплотнений приводится диапазон порядка от -40 °C до +200 °C. Это ориентир для отдельных составов, а не характеристика любой силиконовой смазки. Рабочий диапазон выбранного продукта нужно сверять с его документацией.
Сантехническое применение не отменяет проверку материала и среды. Смазка силиконовая сантехническая для резиновых уплотнений не подходит автоматически для любого уплотнителя: важно знать, с какими эластомерами и пластиками она совместима и какие требования действуют в конкретном узле. Если возможен контакт с водой или пищевой средой, отдельно проверяют применимые санитарные требования. В материалах по отдельным продуктам упоминаются NSF/ANSI 51 и NSF/ANSI 61, но сами обозначения не подтверждают совместимость со всеми уплотнениями.
| Вариант | Когда рассматривают | Что проверить |
|---|---|---|
| Силиконовая смазка | Когда важна совместимость состава с резиной и пластиками | Совместимость с конкретным эластомером, рабочую среду и температурный диапазон |
| Литиевая смазка | Только если ее совместимость подтверждена для конкретного уплотнения и узла | Материал уплотнения и документацию на состав |
| Молибденовая паста | Если применение допускает такой тип состава | Соответствие условиям узла и совместимость с материалами |
| Сухое PTFE-покрытие | Когда требуется модифицировать поверхность и снизить трение | Состояние корпуса, технологию нанесения и условия эксплуатации |
| EFELE SG-315 | Как силиконовый вариант для уплотнений, совместимых с силиконовыми смазками | Совместимость с конкретными пластмассами и эластомерами |
Глицерин для смазки резиновых уплотнений не стоит выбирать только по бытовому опыту. Прямых подтверждений его применения для таких узлов в рассматриваемых материалах нет. Для ответственной эксплуатации ориентируются на специализированные смазки и покрытия с известной совместимостью, а не на общие представления о свойствах вещества.
Тефлоновое покрытие корпуса и анодированный алюминий
Анодированный алюминий отличается от базового алюминия более твердой и износостойкой поверхностью.
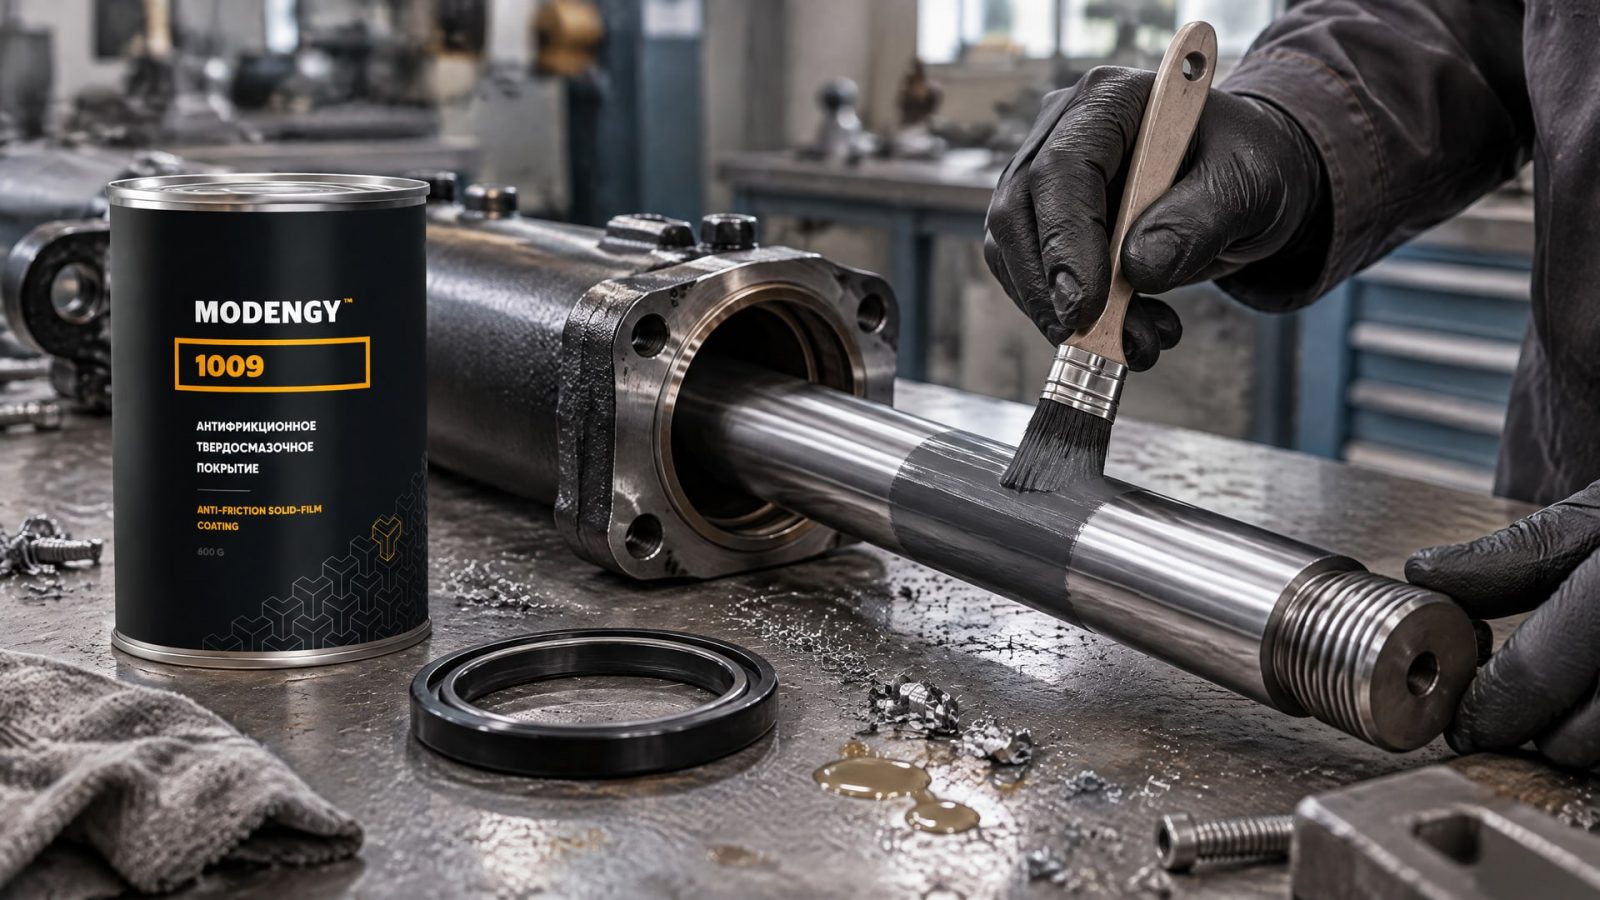
Пористая структура анодного слоя может удерживать смазочную пленку. Для уплотнения это важно, поскольку снижение трения и износа зависит не только от состава смазки, но и от состояния контактирующей поверхности.
Сухое покрытие может дополнить смазку или применяться как отдельное решение, если это допускает конструкция узла. В материалах по резиновым уплотнениям описывается PTFE-покрытие толщиной около 0,0004 дюйма, то есть примерно 10 мкм. Эта величина относится к поверхностной модификации резиновых изделий, а не задает толщину покрытия корпуса или универсальный параметр нанесения.
Если анодированный слой поврежден, возникает риск повышенного трения и износа уплотнения. При повторяющихся перемещениях контакт может сопровождаться фреттингом, а во время холодного пуска сопротивление движению становится особенно заметным. Обычная смазка не восстанавливает анодированный слой, поэтому при повреждении поверхности важно отдельно оценить необходимость ее восстановления и выбрать способ защиты металла.
Когда восстановление слоя не входит в задачу ремонта, а нужно обеспечить скольжение по поверхности корпуса, применяют антифрикционное твердосмазочное покрытие MODENGY 1009 на основе политетрафторэтилена. Его химическая стойкость и гидрофобные свойства позволяют рассматривать покрытие для металлических корпусов, в том числе после повреждения анодированного слоя. Оно модифицирует поверхность и снижает трение, но не следует считать его восстановлением анодирования или заменой смазки во всех узлах.
При выборе покрытия для алюминия нужно учитывать, где именно оно будет работать: на посадочной поверхности, в зоне контакта с уплотнением или на другой детали. Также важно не смешивать понятия. Тефлоновое покрытие корпуса представляет собой модификацию поверхности, тогда как смазка остается отдельным материалом, наносимым на контактные поверхности.
Как подготовить корпус и установить уплотнение
Перед монтажом очистите уплотнение и посадочные поверхности от грязи, старой смазки и других остатков.
После очистки поверхности должны полностью высохнуть. Загрязнения между резиной и металлом могут нарушить равномерный контакт, а остатки прежнего состава затрудняют оценку совместимости новой смазки.
Затем нанесите тонкую пленку на контактные поверхности. Если рабочая кромка контактирует с валом или другой ответной деталью, смазывают именно эту зону. Для металлических корпусов допускается легкая смазка наружного диаметра, а наружную поверхность уплотнения с резиновой оболочкой смазывают для облегчения установки. Не нужно создавать толстую «подушку»: важен равномерный контакт, а не большой объем состава.
После сборки удалите излишки смазки, если они выступают из узла. Если уплотнение не омывается рабочей жидкостью, заранее предусмотрите отдельную подачу смазки. При двух уплотнениях, установленных последовательно, проверьте, получает ли смазку промежуточная зона. Сам факт нанесения состава при монтаже не гарантирует смазывание в течение всего срока работы узла.
Для алюминиевого корпуса проверьте состояние поверхности в зоне контакта. Анодированный слой может удерживать пленку и снижать износ, а сухое покрытие способно дополнительно уменьшить трение. Однако покрытие не отменяет требований к чистоте, совместимости материалов и смазыванию кромки, если она работает без контакта с рабочей жидкостью.
Как выбрать смазочное покрытие алюминия
При выборе между смазкой, покрытием и обработкой поверхности исходите из причины неисправности.
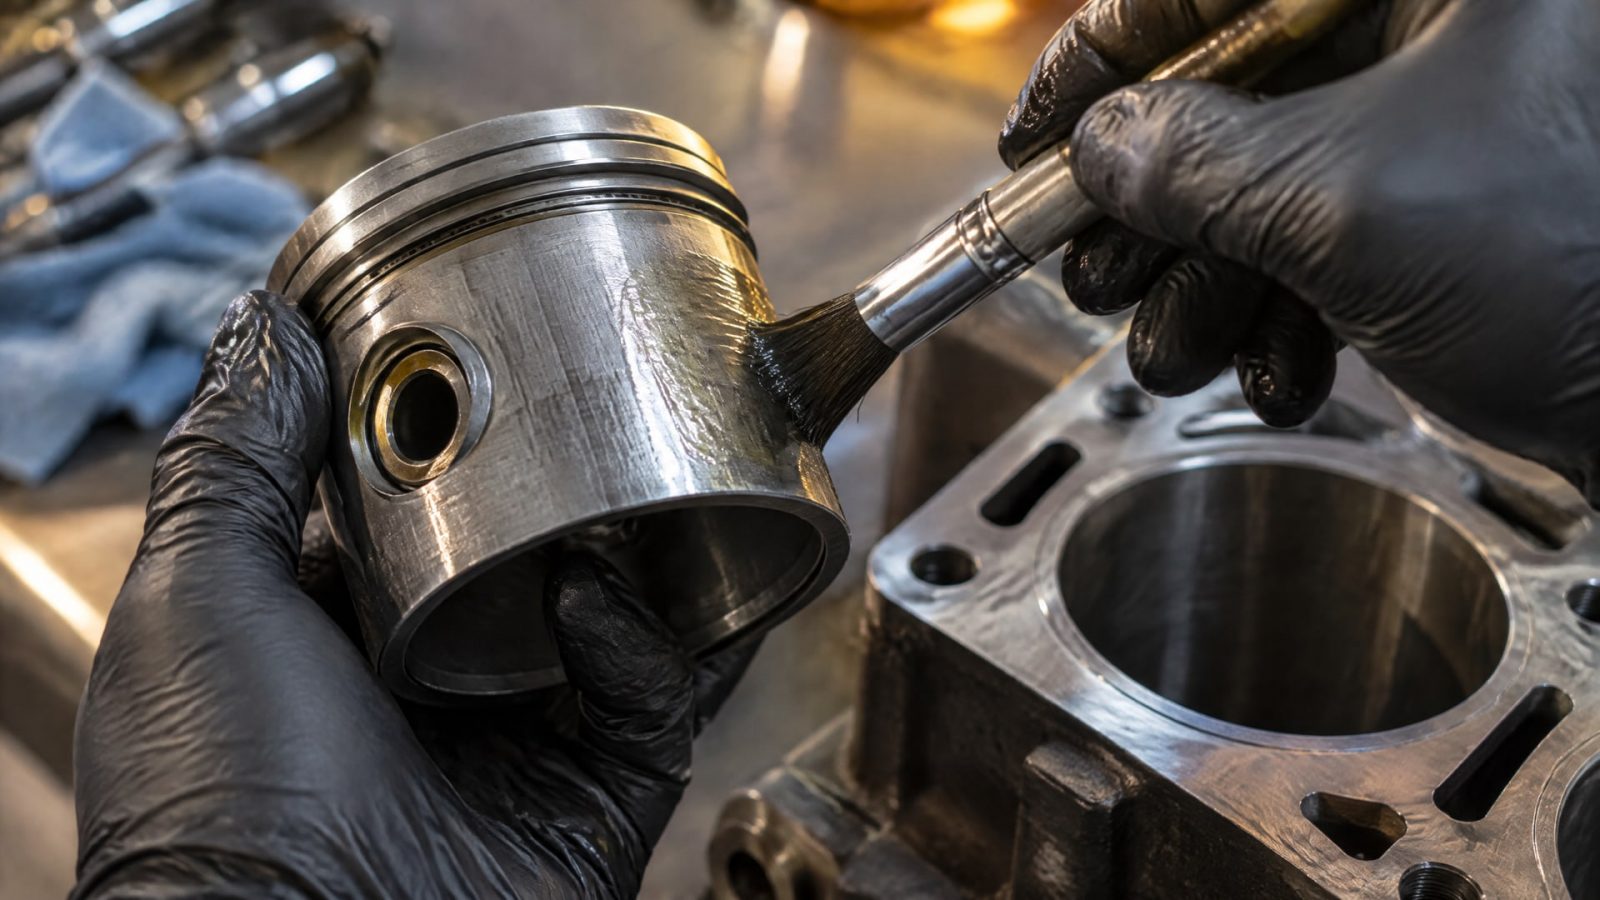
Если проблема связана с сухим ходом кромки, начните с проверки способа подачи смазки. Если уплотнение заедает при установке, осмотрите наружный диаметр и посадочное место. Если алюминиевая поверхность повреждена или вызывает повышенное трение, оцените состояние анодированного слоя и целесообразность сухого покрытия.
Смазочное покрытие алюминия рассматривают как способ изменить свойства поверхности в зоне контакта. Анодирование повышает твердость и износостойкость поверхности по сравнению с базовым алюминием, а пористый слой способен удерживать смазочную пленку. При этом само наличие анодирования не означает, что уплотнение можно эксплуатировать без смазки: необходимость смазывать кромку зависит от конструкции и условий контакта.
Не следует путать восстановление анодированного слоя с нанесением антифрикционного покрытия. Это разные задачи: первое связано с восстановлением защитной поверхности, второе направлено на снижение трения за счет модификации контактной зоны. Если слой поврежден, сначала определите, требуется ли именно восстановление поверхности или достаточно изменить условия скольжения. Для выбора способа учитывайте совместимость покрытия с рабочей средой и материалами узла.
Закупщику полезно запросить у поставщика документацию, где указаны совместимость с эластомерами и пластиками, рабочий диапазон и ограничения по среде. Инженеру стоит зафиксировать материал уплотнения, наличие омывания рабочей жидкостью и состояние корпуса. Такой набор данных помогает сравнивать решения по назначению, а не только по названию состава или типу покрытия.
Часто задаваемые вопросы
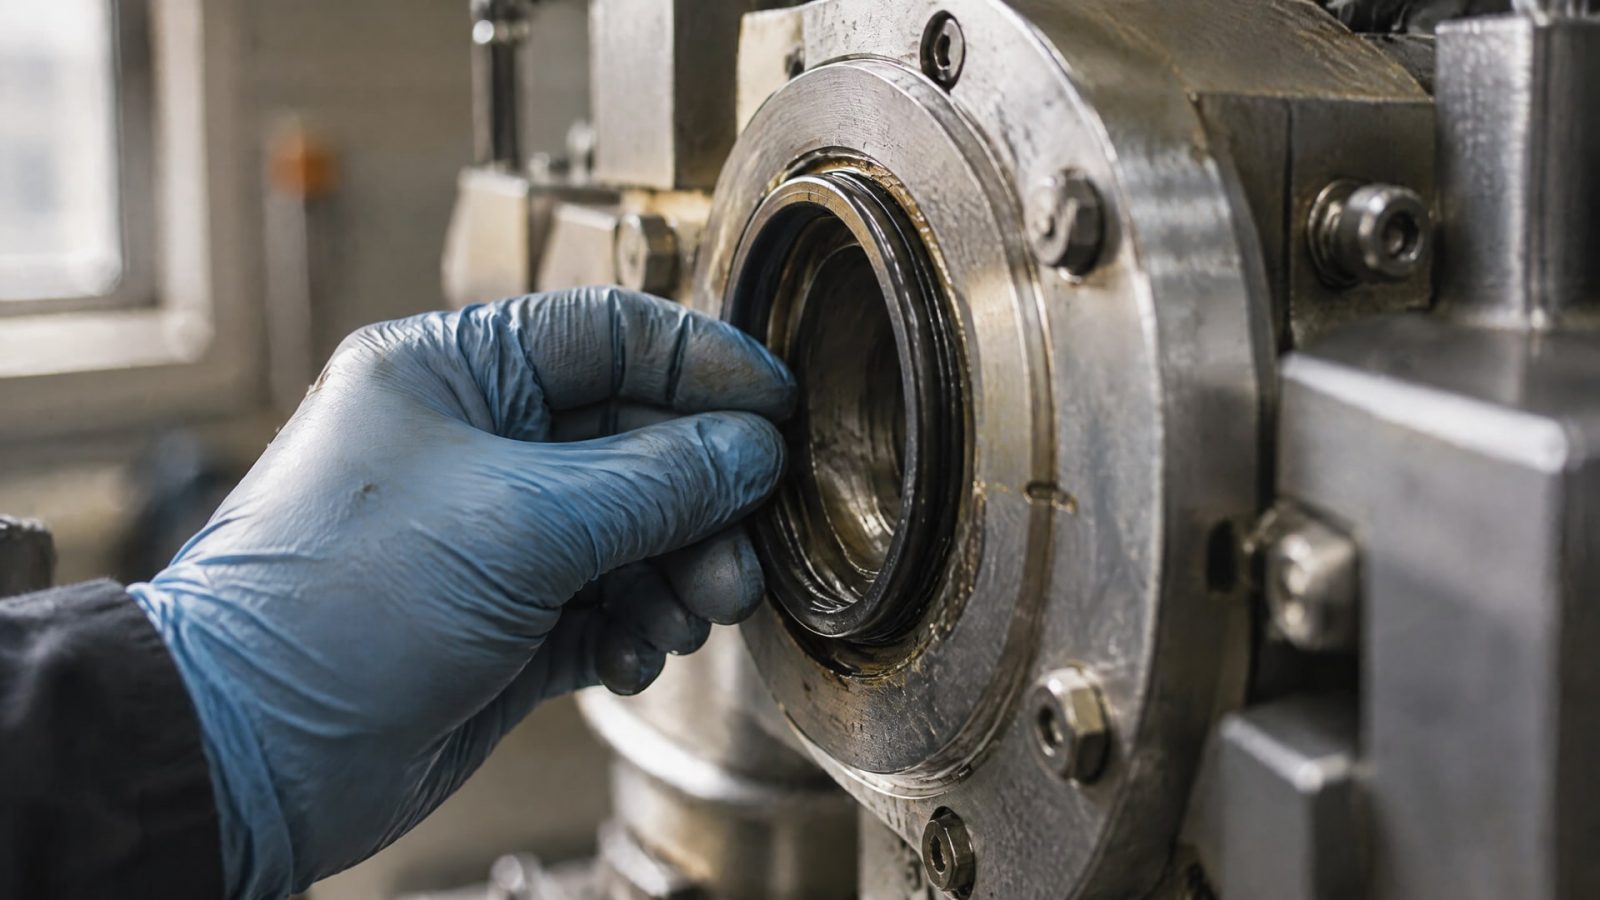
Подойдет ли силиконовая смазка для любых резиновых уплотнений?
Нет. Совместимость зависит от типа эластомера и рабочей среды. Силиконовые смазки применяют с некоторыми резинами и пластиками, но это не подтверждает пригодность каждого состава для любого уплотнения. Если материал неизвестен, проверьте документацию на смазку и по возможности уточните состав уплотнения у изготовителя узла.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Прямых подтверждений применения глицерина для таких узлов в рассматриваемых материалах нет. Для ответственного оборудования выбирают специализированную смазку или покрытие с подтвержденной совместимостью. При оценке учитывают материал резины, рабочую среду и то, будет ли уплотнение омываться жидкостью в процессе эксплуатации.
Нужно ли наносить смазку, если корпус анодирован?
Анодированный слой повышает твердость и износостойкость алюминиевой поверхности и может удерживать смазочную пленку. Однако он не заменяет смазку контактной кромки, если конструкция требует ее наличия. Проверьте, омывается ли кромка рабочей жидкостью, и предусмотрите отдельную подачу смазки для сухих зон.
Чем PTFE-покрытие отличается от смазки?
PTFE-покрытие модифицирует поверхность и помогает снизить трение, а смазка наносится на контактные поверхности как отдельный материал. Покрытие не следует считать заменой смазки во всех конструкциях. Выбор зависит от состояния корпуса, расположения зоны контакта и требований к узлу.
Заключение
Смазка резиновых уплотнений в металлическом корпусе начинается с проверки совместимости состава с эластомером и очистки деталей. Смазку наносят тонким слоем на контактные поверхности, а для кромок, которые не омываются рабочей жидкостью, предусматривают отдельную подачу. Анодирование и PTFE-покрытие могут снизить трение, но не устраняют необходимость оценивать состояние корпуса и условия работы уплотнения.
Следующий шаг для инженера или снабженца - зафиксировать материал уплотнения, рабочую среду, наличие омывания и состояние посадочной поверхности. По этим данным сверьтесь с документацией на смазку или покрытие и подтвердите совместимость до монтажа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о процессе создания покрытия для скольжения на алюминии Д16, включая подготовку поверхности и термообработку.
Узнайте, почему покрытие алюминиевых сплавов для промышленных механизмов требует особого подхода и чем оно отличается от кухонного тефлона.
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, нагрузку и другие параметры, чтобы избежать быстрого износа.