
Покрытие алюминиевых сплавов: почему кухонный тефлон не подходит для промышленных механизмов
Покрытие алюминиевых сплавов для промышленного механизма выбирают не только по низкому трению. Важны материал основы, сцепление покрытия с поверхностью, толщина, нагрузка и способ контроля качества. Поэтому бытовой антипригарный слой нельзя автоматически считать подходящим для деталей, работающих в узлах трения: промышленное решение подбирают под конкретный сплав и режим работы.
Инженерам и закупщикам важно различать простое PTFE-покрытие и инженерную систему, в которой политетрафторэтилен сочетают с подготовленной поверхностью или твердым анодным слоем. Ниже разберем, какие защитные покрытия алюминиевых сплавов применяют для снижения трения скольжения, как проверяют совместимость сплава и покрытия и что учитывать при ремонте анодированного слоя.
Почему кухонный тефлон не равен промышленному покрытию
Бытовую антипригарную поверхность оценивают прежде всего по ее назначению на посуде.
В механизме же покрытие алюминиевых сплавов должно работать в контакте с другой деталью и сохранять свойства при трении. Одной характеристики «скользкое» для выбора недостаточно: низкое трение само по себе не подтверждает износостойкость и надежность сцепления с основанием.
Для промышленного узла имеют значение адгезия, то есть сцепление покрытия с подложкой, толщина слоя, материал детали, способ нанесения и рабочий режим. Учитывают контактные нагрузки, температуру и характер трения. Например, PTFE используют в подшипниках, шестернях, скользящих плитах, лопастях мешалок и деталях конвейеров, но для каждого применения требуется оценивать условия работы узла.
Именно поэтому тефлон для промышленных деталей не следует выбирать по одному лишь сходству с покрытием посуды. Бытовой слой не подтверждает, что он рассчитан на заданные допуски, ресурс, ремонтопригодность и нагрузки конкретного механизма. Если деталь работает под абразивной нагрузкой, одного низкофрикционного слоя может быть недостаточно: инженерная система может сочетать его с более твердой подложкой или защитным слоем.
При сравнении вариантов полезно задать поставщику и изготовителю покрытия конкретные вопросы:
На какой алюминиевый сплав рассчитана технология?
Какая толщина покрытия задана и как ее контролируют?
Какой тип покрытия применяется: PTFE-состав, анодный слой с пропиткой или соосаждением?
Какие условия нагрузки и трения допустимы для узла?
Ответы позволяют перейти от общего обозначения «PTFE» к проверяемой спецификации. Для технического специалиста это способ оценить совместимость решения с механизмом, а для снабженца - сопоставить предложения по параметрам, а не только по названию материала.
Какие покрытия алюминиевых сплавов используют в механизмах
Для промышленного применения PTFE на алюминии используют не только как отдельный слой.
Один из вариантов - твердое анодирование с пропиткой PTFE или совместным осаждением PTFE и оксида алюминия. Такая система предназначена для контроля твердости поверхности, трения и износа, то есть объединяет свойства основы и низкофрикционного компонента.
В стандарте AMS 2482 описаны два типа такой обработки:
Type 1 - оксид алюминия, пропитанный PTFE.
Type 2 - PTFE и оксид алюминия, осажденные совместно.
Анодирование алюминия также рассматривают в контексте MIL-STD-8625 и MIL-A-8625. В этих документах указаны типы анодных покрытий, в том числе Type I (chromic), Type II (sulfuric) и Type III (hard anodize). Для инженера эти обозначения важны не как универсальная оценка качества, а как способ точнее зафиксировать технологию в технических требованиях.
Различают и покрытия, которые наносят как самостоятельный лакокрасочный PTFE-состав, и многослойные системы с праймером и финишным слоем. Выбор зависит от детали, сплава и условий эксплуатации. Если узлу требуется одновременно снизить трение и защитить основу от износа, следует оценивать всю систему покрытия, а не только наличие PTFE в составе.
Такой подход применим в узлах, где детали скользят относительно друг друга: на плитах, в подшипниках, шестернях, конвейерных элементах и других механизмах. Но одинаковое название материала не означает одинаковую конструкцию покрытия. В спецификации следует указывать тип обработки, подложку и контролируемые параметры, чтобы нанесенный слой можно было сопоставить с требованиями к узлу.
Как выбрать покрытие алюминиевого сплава с учетом состава основы
Одинаковую схему обработки нельзя автоматически применять к любому алюминиевому сплаву.
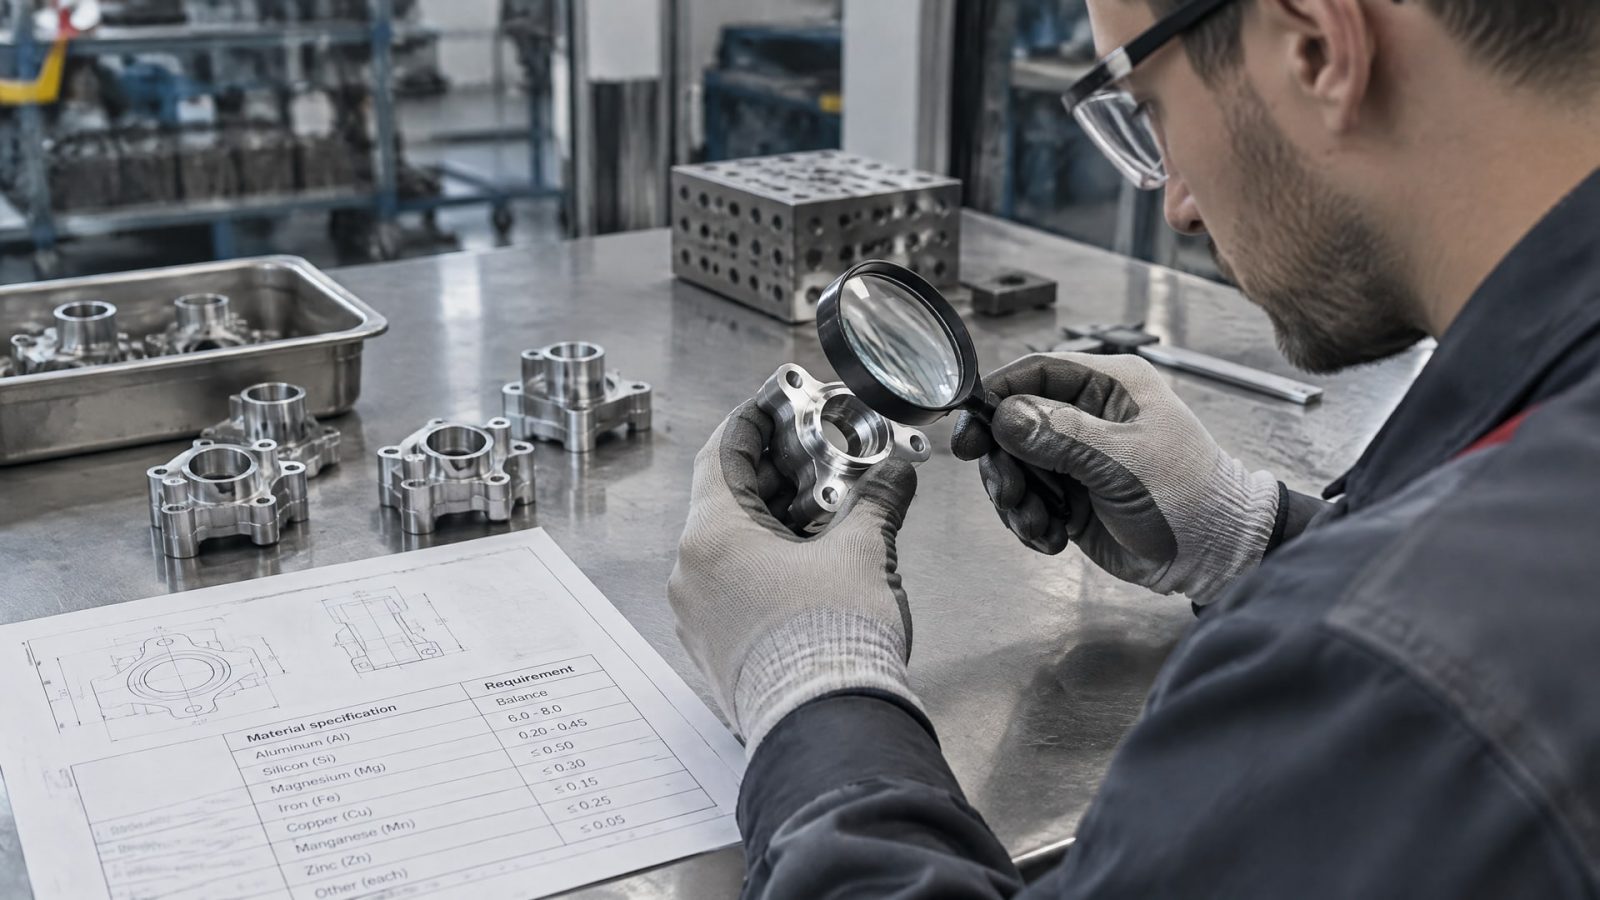
Для твердого анодного слоя с PTFE есть ограничения, связанные с химическим составом основы. В материалах NASA для описанной технологии указано содержание меди менее 5%, кремния менее 8% либо суммарное содержание меди и кремния менее 8%.
Это важный этап подбора: сначала устанавливают марку и состав сплава, затем сверяются с требованиями технологии. Если материал основы не подходит под выбранный процесс, нельзя считать, что замена покрытия на похожее по названию даст тот же результат. Химический состав влияет на применимость технологии, поэтому его следует включить в проверку до заказа обработки.
Для покрытия по AMS 2482 приводится типовая толщина 0.0020 ± 0.0005 inches. Также может задаваться диапазон от 0.0011 до 0.003 inches. Эти значения относятся к описанной системе и не должны переноситься на произвольное PTFE-покрытие или другой способ обработки алюминия.
При выборе защитного покрытия алюминиевых сплавов полезно зафиксировать в документации:
марку и состав алюминиевого сплава;
тип анодирования и способ введения PTFE;
требуемую толщину слоя;
рабочий режим и характер контакта деталей;
метод контроля толщины и требования к запечатыванию покрытия.
Такой перечень помогает исключить неоднозначное требование вроде «нанести тефлон». Оно не описывает ни подложку, ни технологию, ни критерии приемки. Если в поисковых материалах встречается формулировка «алюминиевый сплав для антипригарного покрытия», для промышленной задачи ее нужно уточнить: речь идет не просто о способности сплава принять слой, а о совместимости конкретной основы с выбранной технологией и рабочей нагрузкой.
Подготовка поверхности и восстановление покрытия
Сцепление покрытия с металлом зависит от подготовки поверхности.
Для промышленных PTFE-составов металлическую основу обычно очищают и обезжиривают, а затем абразивно подготавливают или шероховатят. Такая обработка нужна для адгезии; нанесение слоя на неподготовленную поверхность не заменяет технологический процесс.
Восстановление тефлонового покрытия и ремонт анодированного слоя - разные задачи. В первом случае нужно определить тип исходного покрытия, состояние основы и требования к восстановленному слою. Во втором важно понять, ограничено ли повреждение поверхностью или затронут базовый металл. Простое нанесение состава поверх дефекта не гарантирует восстановления свойств всей системы.
Локальный ремонт анодированного покрытия возможен лишь в отдельных случаях и по подходящей технологии. При повреждении базового металла может потребоваться механическая доработка основания. В описании локального анодирования также отмечена обработка зоны вокруг ремонта: ее маскируют и травят, чтобы удалить переходный край покрытия. Поэтому оценку дефекта начинают с осмотра детали, а не с выбора краски или состава для нанесения.
Если задача состоит в восстановлении скользящих свойств на алюминиевом сплаве Д16 после повреждения анодированного слоя, важно отдельно проверить состояние основы и требования контакта с резиновой прокладкой. Для такого случая в качестве решения описано антифрикционное твердосмазочное покрытие MODENGY 1010 на основе PTFE. Оно предназначено для восстановления скользящих свойств поверхности и снижения трения; применимость нужно соотнести с состоянием детали и условиями узла.
При менее агрессивных условиях, когда требуется снизить трение скольжения резиновых прокладок, могут рассматриваться специализированные тефлоновые смазки линейки EFELE. Это не замена ремонта поврежденного анодного слоя: смазку и твердое покрытие выбирают под разные задачи и состояние поверхности.
Как контролировать толщину и качество покрытия
Для приемки недостаточно увидеть, что поверхность стала темнее или глаже.
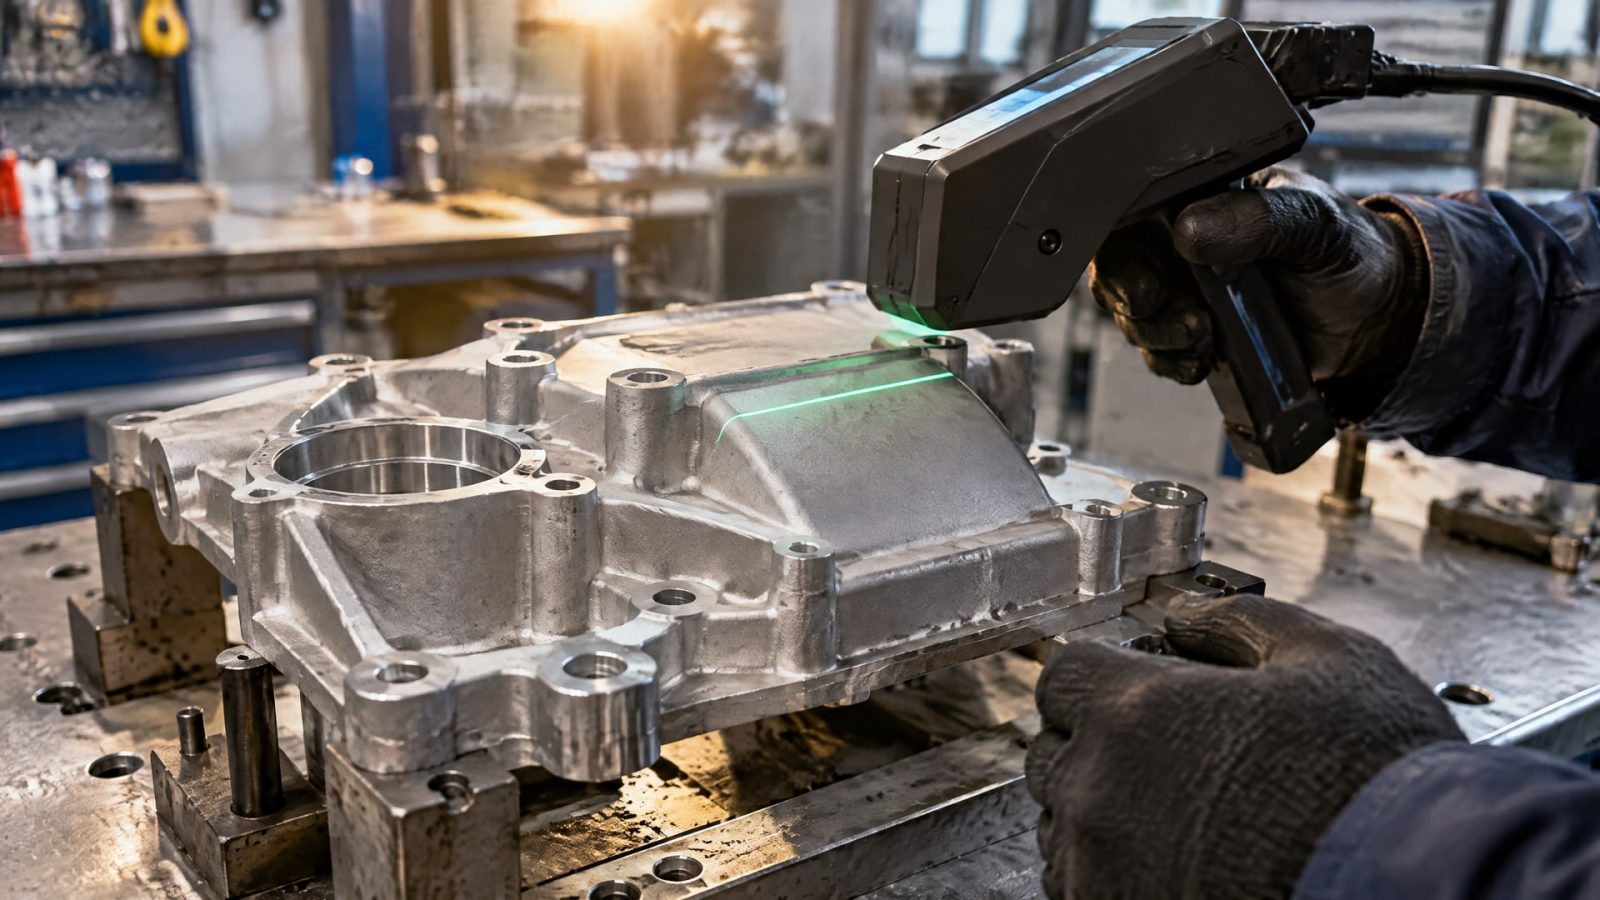
В технической документации следует определить тип покрытия, его толщину, метод измерения, допустимый состав сплава и требования к запечатыванию. Такой набор параметров помогает проверить не только внешний вид, но и соответствие обработанной детали заданной технологии.
Для контроля толщины анодного покрытия применяют ASTM B244. В материалах по PTFE-пропитанному твердому анодированию этот метод рекомендован для проверки толщины вихретоковым способом. Микрометр дает лишь косвенную оценку: он измеряет изменение размеров детали и не позволяет напрямую оценить покрытие так же, как подходящий метод контроля.
Для других характеристик анодного слоя в отрасли применяют ASTM B137 для контроля массы покрытия и ASTM B680 для оценки качества запечатывания. Эти методы отвечают на разные вопросы, поэтому их не следует считать взаимозаменяемыми. Метод контроля выбирают в соответствии с параметром, который требуется подтвердить.
Промышленный ориентир по анодированию задают MIL-STD-8625 и MIL-A-8625, а для твердого анодирования алюминиевых сплавов с PTFE используют AMS 2482. Если в закупочной документации указано только «покрытие алюминиевых сплавов по ГОСТ», этого может быть недостаточно для понимания конкретной технологии. Следует уточнить стандарт, тип обработки и параметры приемки, не подменяя ими друг друга.
Перед согласованием заказа инженеру и закупщику стоит сверить:
обозначение сплава и допустимость его обработки;
тип анодного слоя и способ включения PTFE;
заданную толщину и допуск;
метод измерения толщины;
требования к массе покрытия и запечатыванию, если они заданы.
Чем точнее описаны эти параметры, тем проще сравнить предложения исполнителей и оценить результат по измеримым критериям. Это особенно важно при восстановлении деталей: без исходных требований трудно определить, какой слой нужно восстановить и как подтвердить его пригодность для работы.
Как сформулировать требования к покрытию для промышленной детали
Техническое задание начинают с функции детали: где она контактирует с другими элементами, какое движение совершает и что требуется изменить - снизить трение, повысить стойкость поверхности или восстановить поврежденный слой.
Затем указывают материал основы и режим работы. Формулировка «нужно покрытие с PTFE» не отвечает на вопрос, какая именно система подойдет узлу.
Следующий шаг - выбрать технологический подход. Для алюминиевого сплава это может быть твердый анодный слой с пропиткой PTFE или совместным осаждением, самостоятельный PTFE-состав либо многослойная система с праймером и финишем. Выбор зависит от сплава, состояния поверхности и нагрузки. Если у детали уже есть анодирование, отдельно описывают характер повреждения и допустимый способ ремонта.
Чтобы требования можно было проверить при приемке, включают обозначение стандарта, тип покрытия, толщину и метод ее контроля. Для систем по AMS 2482 следует уточнить, идет ли речь о Type 1 или Type 2. Для измерения толщины указывают подходящий вихретоковый контроль по ASTM B244, а при необходимости контроля массы или запечатывания - соответствующие методы ASTM B137 и ASTM B680.
Полезно также запросить подтверждение совместимости технологии с химическим составом сплава. Для описанной системы PTFE с твердым анодированием указаны ограничения: менее 5% Cu, менее 8% Si либо суммарно менее 8% Cu+Si. Это не универсальное требование ко всем видам покрытий, а параметр именно рассматриваемой технологии, который следует учитывать при ее выборе.
Такой порядок помогает не путать низкий коэффициент трения с долговечностью и не принимать внешний вид поверхности за подтверждение ее характеристик. Для закупщика он дает критерии сопоставления предложений, а для инженера - основу для технического контроля и последующей диагностики детали.
Часто задаваемые вопросы
Чем промышленное PTFE-покрытие отличается от кухонного?
Промышленное покрытие выбирают под материал основы, нагрузку, трение и требования к ресурсу. Для алюминиевых деталей PTFE может применяться в системе с твердым анодным слоем, пропиткой или совместным осаждением. Поэтому бытовая антипригарность не подтверждает адгезию, износостойкость и соответствие конкретному механизму.
Можно ли восстановить анодированный слой локально?
Локальное восстановление возможно не во всех случаях и зависит от технологии и состояния детали. Если поврежден только слой, может подойти предусмотренный процесс локального ремонта. При повреждении базового металла обычно требуется механическая доработка основания. Перед ремонтом важно оценить дефект и уточнить требования к восстановленной поверхности.
Как измерить толщину PTFE-пропитанного анодного покрытия?
Для проверки толщины такого покрытия рекомендуется вихретоковый метод по ASTM B244. Микрометр дает только косвенную оценку по изменению габаритов детали. В технических требованиях стоит заранее указать метод контроля и заданный диапазон толщины, чтобы исполнитель и заказчик оценивали результат одинаково.
Подходит ли любой алюминиевый сплав для твердого анодирования с PTFE?
Нет, применимость зависит от состава сплава и конкретной технологии. Для описанной системы указаны ограничения: содержание меди менее 5%, кремния менее 8% либо суммарное содержание меди и кремния менее 8%. Перед заказом обработки нужно установить марку и химический состав материала основы.
Заключение
Кухонный PTFE не становится промышленным решением только потому, что обладает низким трением. Для покрытия алюминиевых сплавов имеют значение подложка, состав сплава, технология нанесения, толщина, подготовка поверхности и измеримый контроль качества. В механизмах PTFE часто рассматривают как часть инженерной системы, например твердого анодного слоя с пропиткой или соосаждением.
Перед заказом обработки проверьте марку алюминиевого сплава, опишите режим работы детали и зафиксируйте в техническом задании тип покрытия, толщину и метод приемки. Если требуется ремонт, сначала определите, повреждено ли только покрытие или также основание: от этого зависит способ восстановления.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, нагрузку и другие параметры, чтобы избежать быстрого износа.
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс узла, и как выбрать оптимальный состав для разных условий эксплуатации.
Смазка с дисульфидом молибдена снижает трение в парах металл-пластик и металл-резина. Узнайте об особенностях применения.