
Защита внутренних диаметров: подготовка поверхности перед нанесением антифрикционного покрытия
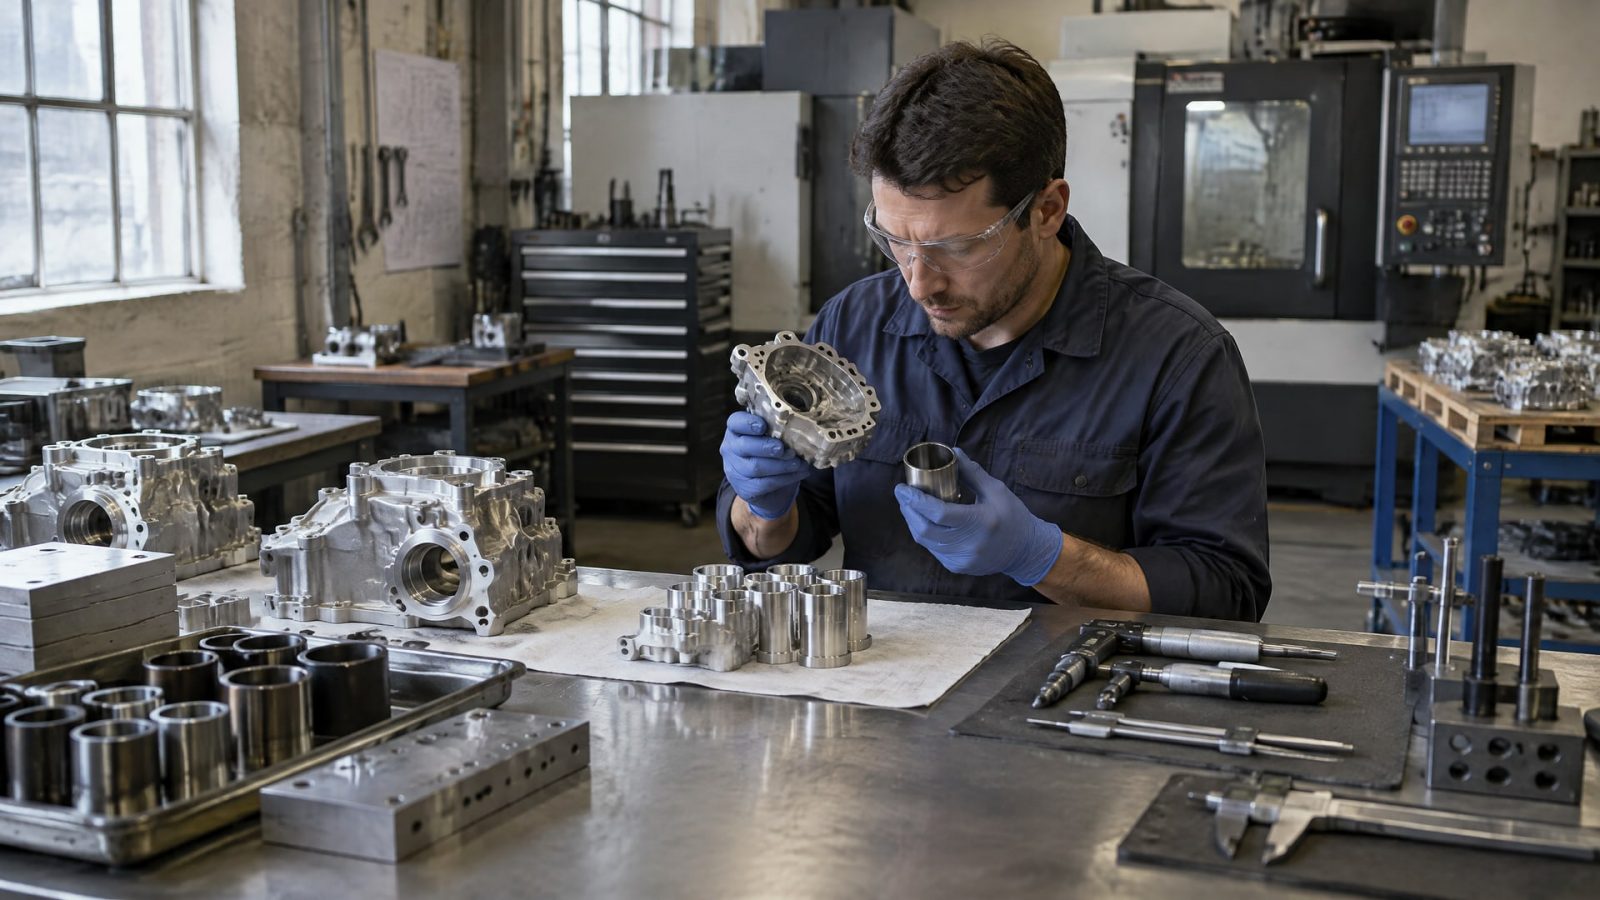
Защита внутренних диаметров зависит от того, насколько равномерно очищена и подготовлена поверхность по всей окружности детали. Перед нанесением антифрикционного твердосмазочного покрытия удаляют масло, жир, пыль, окалину и ржавчину, затем формируют подходящую шероховатость или химически активный подслой. Для внутренней поверхности важно не только выбрать способ обработки, но и проконтролировать остатки абразива и качество подготовки в глубине канала.
Статья поможет инженерам и техническим специалистам выбрать последовательность операций для стали и мягких металлов, разобраться, когда применяют пескоструй или фосфатирование, и оценить факторы, влияющие на адгезию твердосмазочных покрытий. Закупщикам и снабженцам она даст основу для обсуждения требований к подготовке с производством и поставщиком покрытия.
Защита внутренних диаметров начинается с оценки детали
Для подготовки внутренней поверхности сначала определяют материал детали, геометрию канала и требования выбранного твердосмазочного покрытия.
Одна и та же схема не подходит автоматически для стальной втулки, отверстия в алюминиевой детали и сложного канала: различаются и свойства основы, и допустимая интенсивность обработки. При этом главная задача неизменна: получить чистую поверхность с таким профилем или химическим состоянием, которое обеспечивает надежную адгезию.
Внутренний диаметр сложнее обработать и осмотреть, чем открытую наружную поверхность. На входе может быть заметен хороший результат, но в глубине канала сохраняются загрязнения или остатки абразива. Поэтому подготовку оценивают по всей доступной окружности и длине поверхности, а не по участку, который проще увидеть. Для втулок, цилиндрических отверстий и посадочных поверхностей это особенно важно: локальный дефект внутри детали может нарушить сцепление покрытия, даже если кромка выглядит чистой.
Сначала определяют требования к поверхности
Метод подготовки выбирают не отдельно от покрытия, а как часть единой технологической последовательности. Абразивоструйная очистка, химическая активация и фосфатирование по-разному воздействуют на основу, поэтому их совместимость проверяют для конкретного материала и состава покрытия. Если технологическая карта задает способ обработки или профиль, именно эти требования определяют режим подготовки.
Для стальных поверхностей методы абразивоструйной подготовки описывает ISO 8504-2. Степени очистки также соотносят с требованиями соответствующих стандартов, в том числе SSPC-SP 10 / NACE No. 2, SSPC-SP 6 / NACE No. 3 и SSPC-SP 14 / NACE No. 8. Выбор между ними зависит от требуемого уровня очистки, а не от желания сделать поверхность как можно грубее.
Для неуглеродистых металлических поверхностей применяют SSPC-SP 16. При обработке алюминия, меди, магния и других мягких металлов важно не задавать чрезмерно грубый профиль: для некоторых твердых смазочных покрытий ориентир составляет 20–40 micro-inch Ra, или примерно 0,5–1,0 мкм Ra. Это значение относится только к отдельным системам и не заменяет требования технологической карты конкретного покрытия.
Подготовка поверхности перед покрытием: обезжиривание и очистка
Надежная подготовка начинается с удаления масел и жиров.
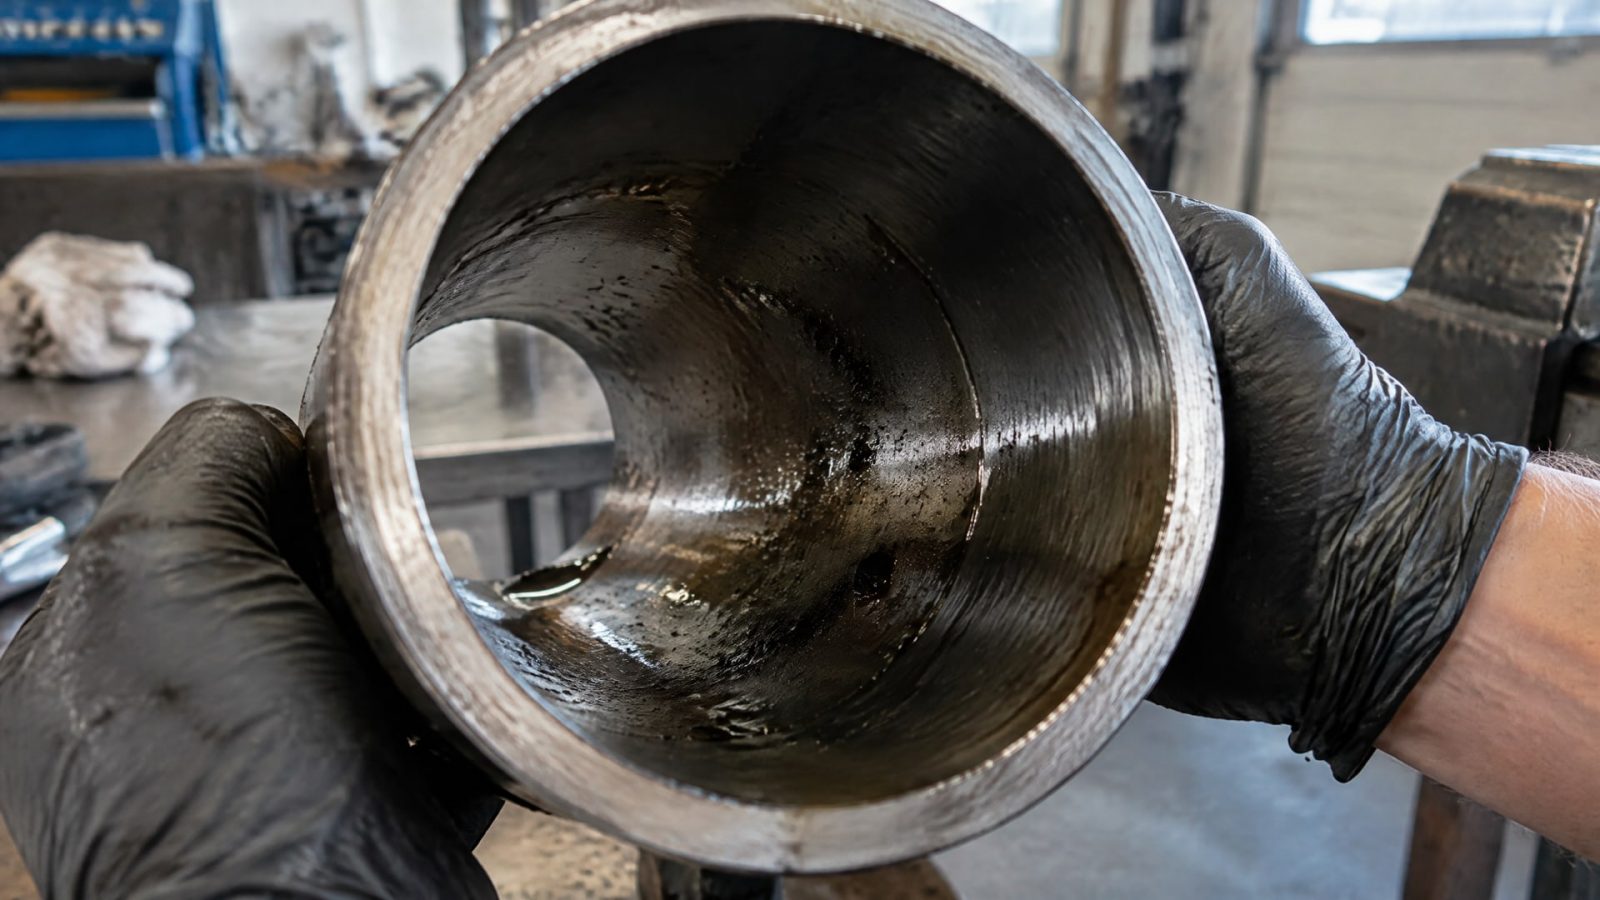
Если перейти к пескострую по загрязненной поверхности, абразив может размазать масло, а не убрать его. Остаточная пленка мешает последующему сцеплению покрытия с основой, поэтому визуально чистый металл еще не подтверждает готовность к нанесению.
После обезжиривания удаляют соли, химические загрязнения и сварочные брызги, если они присутствуют на детали. Затем выбирают механический или химический способ формирования поверхности. Последовательность важна: абразивная обработка решает задачу очистки и создания профиля, но не заменяет предварительное удаление масляных загрязнений.
Чистота не ограничивается видимыми следами
Стандарты подготовки поверхности рассматривают не только видимые загрязнения. ISO 8504-2 описывает абразивоструйную подготовку стали перед нанесением лакокрасочных материалов и связанных продуктов, а цель обработки состоит в удалении вредных загрязнений и получении поверхности, пригодной для адгезии покрытия. В системе контроля также учитывают растворимые соли и профиль поверхности.
Внутри отверстия осмотр затруднен, поэтому нужно продумать, как удалить пыль и абразив после обработки и как проверить результат. Остатки частиц становятся источником дефектов и могут снижать адгезию. Недостаточно очистить только входную кромку или продуть канал без подтверждения того, что загрязнения удалены по всей обрабатываемой зоне.
Последовательность операций
Обезжирить поверхность до абразивоструйной очистки или химической активации.
Удалить соли, пыль, окалину, ржавчину и другие загрязнения с учетом материала детали.
Выполнить выбранную механическую или химическую обработку по требованиям покрытия.
Удалить остатки абразива и пыль, уделяя внимание глубине канала и участкам за уступами.
Проверить чистоту и профиль поверхности до нанесения покрытия.
Контроль чистоты не подменяют оценкой внешнего вида. Поверхность может казаться чистой, но сохранять загрязнения, которые не видны при обычном осмотре. Поэтому способ проверки выбирают с учетом доступности внутренней поверхности и требований технологического процесса.
Пескоструй для антифрикционного покрытия: чистота и профиль
Абразивоструйная очистка помогает удалить окалину и ржавчину и сформировать шероховатость, необходимую для сцепления покрытия.
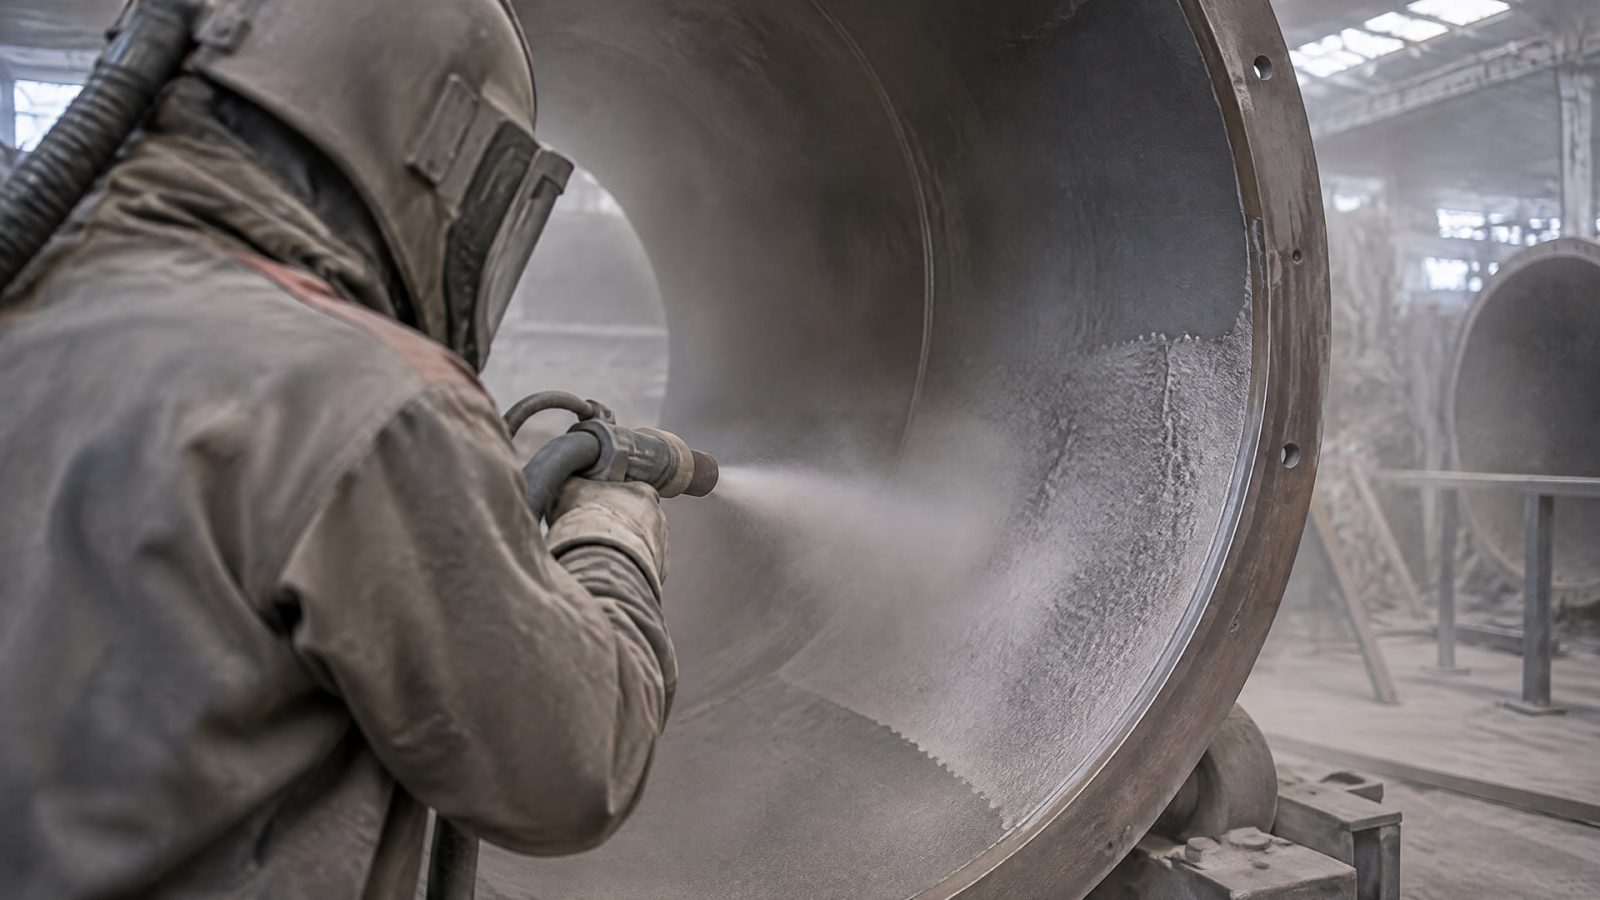
Для стали метод подготовки соотносят с требованиями ISO 8504-2 и выбранным уровнем очистки. Среди используемых ориентиров есть SSPC-SP 10 / NACE No. 2 для очень тщательной очистки, а также SSPC-SP 6 / NACE No. 3 и SSPC-SP 14 / NACE No. 8 для случаев, где допустима менее жесткая степень обработки.
Само название «пескоструй» не гарантирует нужного результата. Перед обработкой необходимо удалить масло, жир, соли, химические загрязнения и сварочные брызги. После нее убирают абразив и пыль, иначе частицы могут помешать формированию сплошного покрытия. Для внутреннего диаметра задача усложняется доступом: поток абразива должен обработать канал равномерно, а остатки не должны оставаться в глубине или у переходов.
Профиль подбирают под материал
Чем грубее поверхность, тем лучше адгезия - неверное правило. Для мягких металлов чрезмерная шероховатость может оказаться избыточной. В материалах по некоторым твердым смазочным покрытиям на мягких основах приведен ориентир 20–40 micro-inch Ra, что соответствует примерно 0,5–1,0 мкм Ra. Переносить этот диапазон на другие материалы и покрытия без подтверждения технологической картой нельзя.
Для алюминия, меди, магния и других мягких металлов обычно используют щадящую абразивную обработку, чтобы удалить оксиды и получить требуемый профиль, не повреждая основу. Для неуглеродистых металлических поверхностей в качестве ориентира по подготовке применяют SSPC-SP 16. Конкретные параметры обработки при этом должны соответствовать требованиям выбранного покрытия.
Что контролировать внутри канала
Результат проверяют не только у входа, но и по всей окружности внутреннего диаметра. Важно выявить необработанные участки, неравномерный профиль, пыль и остаточный абразив. После струйной обработки покрытие желательно наносить в тот же день: длительное ожидание повышает риск повторного загрязнения или окисления подготовленной поверхности.
Фосфатирование перед покрытием: когда нужен химический подслой
Фосфатирование перед покрытием применяют как предварительную конверсионную обработку, если она совместима с материалом основы и выбранной системой.
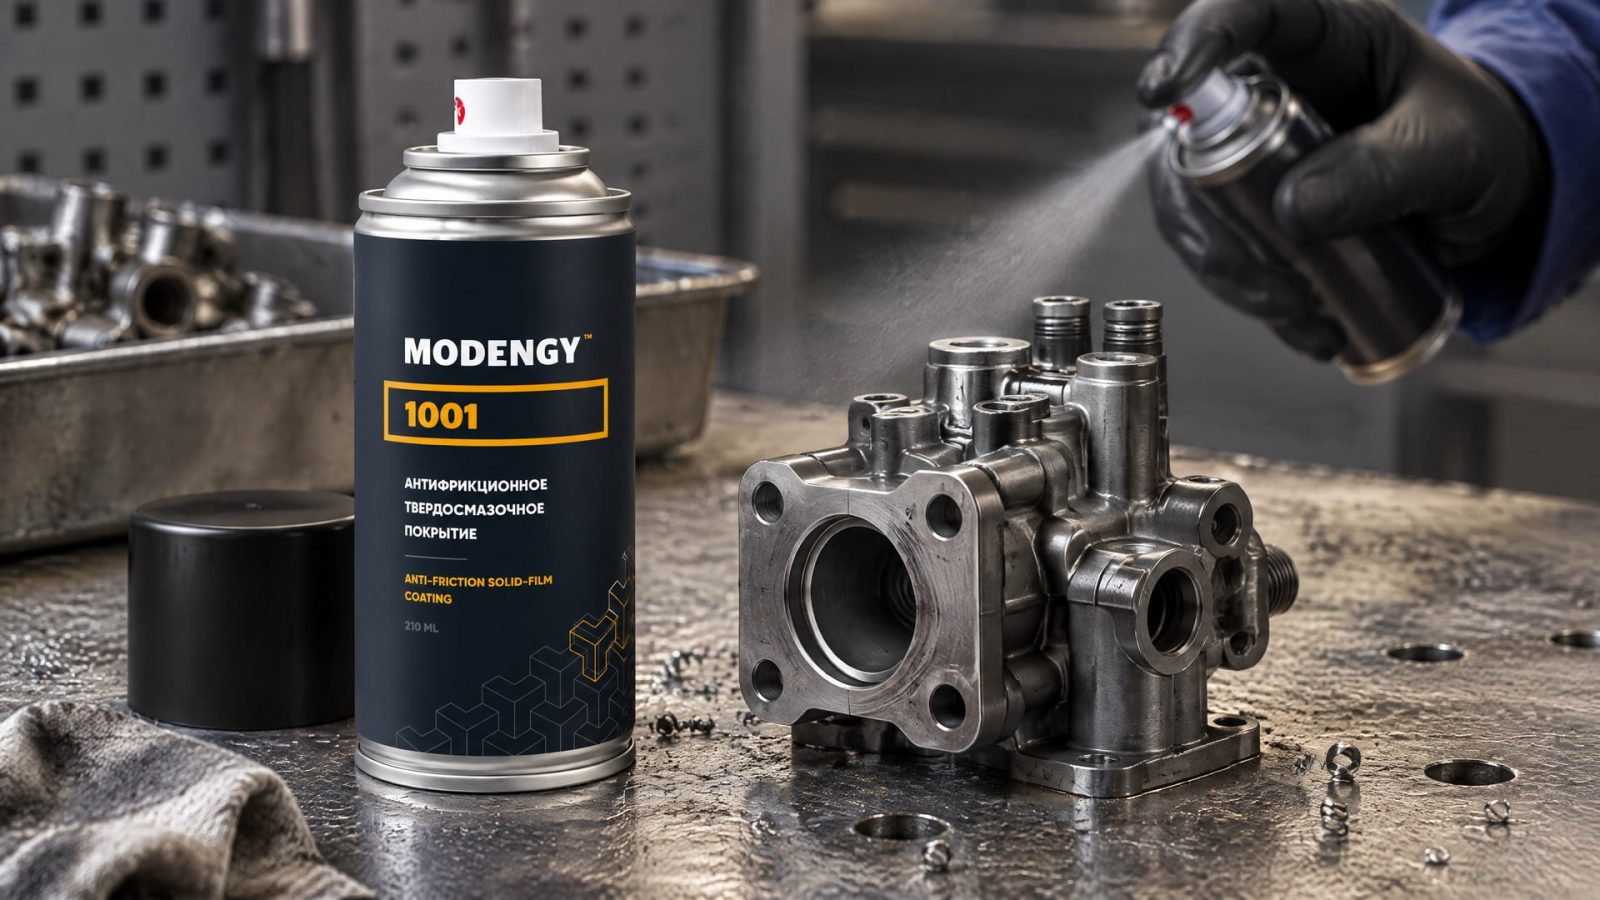
Фосфатная пленка может улучшить сцепление последующего покрытия и в ряде случаев оказаться предпочтительнее одной только обезжиренной или абразивно очищенной поверхности. Но это не универсальное обязательное требование: решение принимают по технологической документации покрытия и процессу предприятия.
Один из описанных вариантов железофосфатной обработки включает обезжиривание, воздействие 1–2% раствором фосфорной кислоты с целевым pH 2–4, затем промывку и сушку. Эти параметры относятся к конкретному простому процессу и не являются универсальным режимом для всех деталей. Перед применением необходимо подтвердить совместимость химической обработки с основой и последующим твердосмазочным покрытием.
Фосфатный слой не заменяет покрытие
Фосфатирование формирует предварительный слой, который может повысить адгезию последующего покрытия, но не следует считать его готовым антифрикционным покрытием. Если процесс включает химическую обработку, важно контролировать не только ее параметры, но и качество промывки и сушки. Остатки раствора или загрязнений могут стать причиной проблем на следующем этапе.
Для внутренних диаметров дополнительно оценивают равномерность обработки внутри канала. Если химический раствор не контактирует с частью поверхности или после промывки внутри остается жидкость, результат будет неоднородным. Поэтому геометрию детали учитывают при выборе оборудования и организации операций, а готовность поверхности подтверждают до нанесения покрытия.
Совет инженера
Сценарий: для внутреннего диаметра подбирают подготовку под твердосмазочное покрытие MODENGY 1001. Что сделали: до обработки согласовали с технологической документацией совместимость выбранного метода с материалом детали, предусмотрели предварительное обезжиривание и проверку чистоты и профиля по всей доступной внутренней поверхности. Итог: последовательность операций опирается на требования конкретной системы, а не на общее предположение, что любой пескоструй или фосфатирование подходят для любого покрытия.
Адгезия твердосмазочных покрытий: контроль результата
Адгезия зависит от состояния основы до нанесения покрытия: наличия масла, пыли и солей, степени очистки, профиля поверхности и совместимости химической предварительной обработки с покрытием.
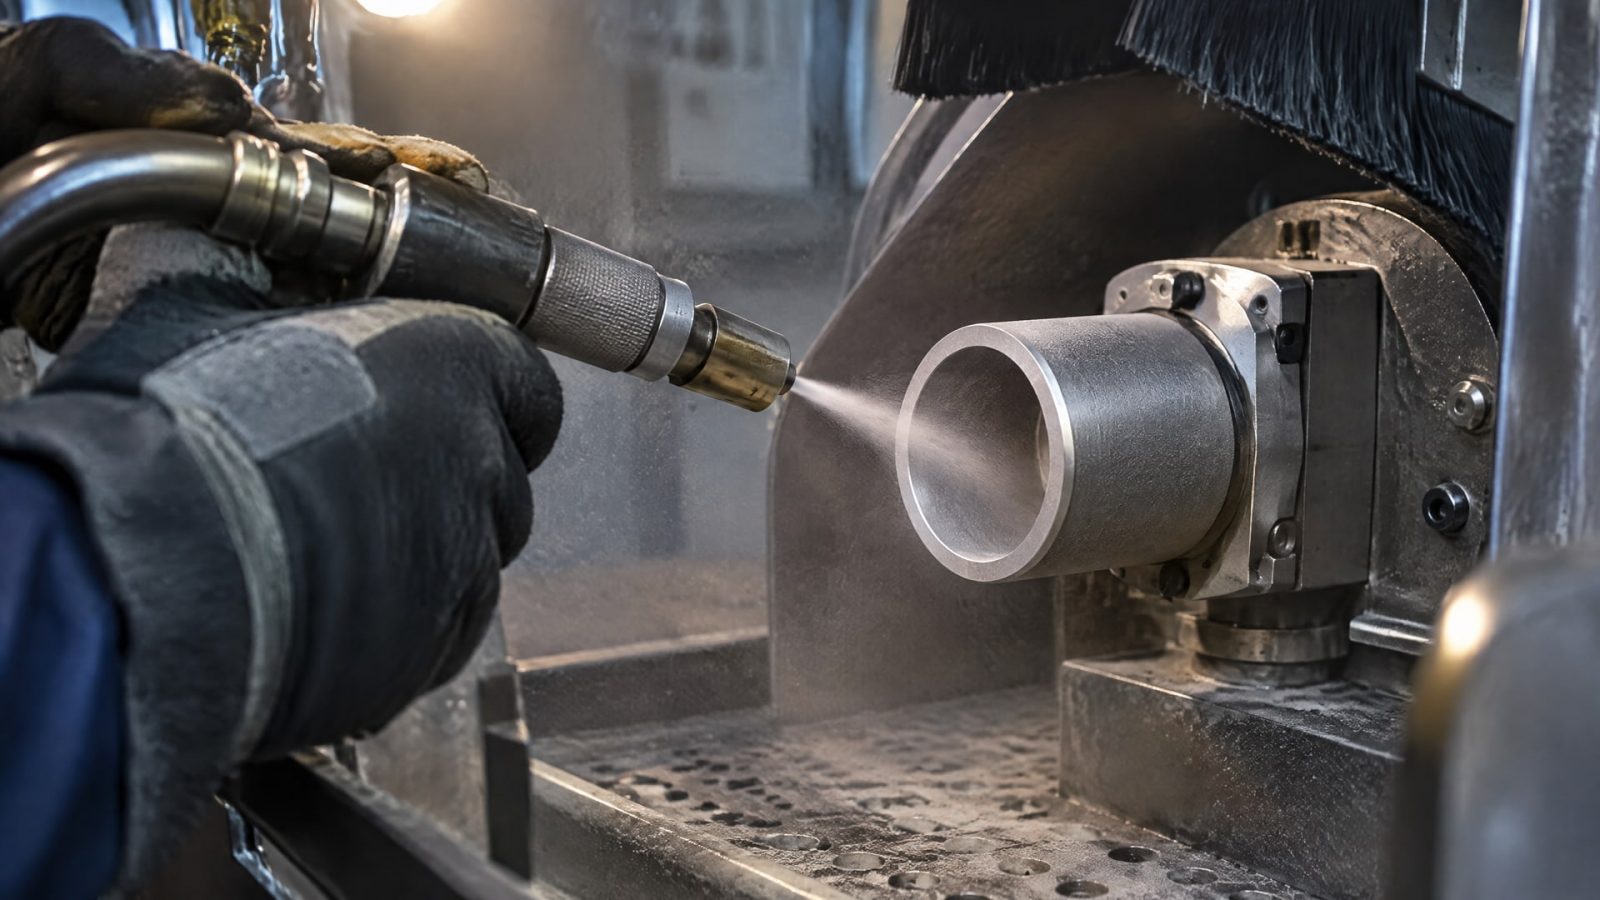
Поэтому контроль выстраивают по всей цепочке, начиная с обезжиривания. Если один этап пропущен, последующая абразивная обработка не гарантирует исправления проблемы.
Для внутреннего диаметра особенно важен равномерный результат. Качественно обработанная кромка не доказывает, что вся поверхность канала имеет нужную чистоту и профиль. Проверку организуют так, чтобы оценить доступные участки по окружности и длине, а после абразивной очистки подтвердить удаление пыли и частиц абразива. Видимая чистота остается только одним из признаков готовности.
Стандарты задают ориентиры, а не заменяют технологию
Для выбора степени абразивной очистки стали используют SSPC-SP 10 / NACE No. 2, SSPC-SP 6 / NACE No. 3 или SSPC-SP 14 / NACE No. 8 в зависимости от требуемого уровня чистоты. ISO 8504-2 описывает методы абразивоструйной подготовки стальных поверхностей. Для неуглеродистых металлов применим SSPC-SP 16, при этом профиль и интенсивность обработки согласуют с материалом и покрытием.
Стандарты помогают сформулировать требования к подготовке, но не означают, что один и тот же режим подойдет любой детали. Шероховатость 20–40 micro-inch Ra, или около 0,5–1,0 мкм Ra, указана как ориентир для некоторых твердых смазочных покрытий на мягких металлах. Для других систем параметры определяет технологическая документация конкретного покрытия.
Проверка перед нанесением
Перед передачей детали на покрытие фиксируют выбранный метод подготовки и проверяют выполнение основных операций. После абразивоструйной очистки важно удалить пыль и абразив, а нанесение по возможности организовать в тот же день, чтобы снизить вероятность повторного загрязнения и окисления. Если применяется фосфатирование, проверяют соответствие его параметров выбранной системе, а также качество промывки и сушки.
Часто задаваемые вопросы
Нужно ли обезжиривать деталь перед пескоструем?
Да. Абразивоструйная очистка не удаляет масло и жир: загрязнение может размазаться по поверхности. Сначала деталь обезжиривают, затем удаляют другие загрязнения и проводят струйную обработку. После нее убирают пыль и остатки абразива, в том числе внутри канала, прежде чем наносить твердосмазочное покрытие.
Обязательно ли фосфатирование перед покрытием?
Нет. Фосфатирование может улучшить адгезию, но его применимость зависит от материала основы, выбранного покрытия и требований процесса. Для отдельных вариантов железофосфатирования описана обработка в 1–2% растворе фосфорной кислоты при целевом pH 2–4 с последующей промывкой и сушкой. Эти параметры нельзя автоматически переносить на любую систему.
Какую шероховатость задавать для внутреннего диаметра?
Шероховатость задают по требованиям технологической документации покрытия и с учетом материала детали. Для некоторых твердых смазочных покрытий на мягких металлах приведен ориентир 20–40 micro-inch Ra, примерно 0,5–1,0 мкм Ra. Это не универсальный диапазон: для других систем его применимость нужно подтвердить отдельно.
Можно ли наносить покрытие через несколько дней после пескоструя?
Подготовленную поверхность желательно покрывать в тот же день. При ожидании она может повторно загрязниться или окислиться, что повлияет на сцепление покрытия с основой. Если нанести покрытие сразу невозможно, порядок хранения и повторной проверки поверхности следует определить по требованиям технологического процесса.
Заключение
Защита внутренних диаметров начинается с обезжиривания и выбора способа подготовки под материал детали и конкретное твердосмазочное покрытие. Для стали применяют абразивоструйную очистку с учетом ISO 8504-2 и соответствующей степени чистоты; для некоторых систем рассматривают фосфатирование, а для мягких металлов избегают избыточно грубого профиля. Внутри канала контролируют чистоту, профиль и остатки абразива по всей доступной поверхности.
Следующий шаг - сверить требования технологической документации покрытия с материалом и геометрией детали, затем закрепить последовательность обезжиривания, обработки и контроля. После пескоструя предусмотрите удаление пыли и абразива и нанесение покрытия в тот же день, если это возможно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевую смазку с консервационными свойствами для оборудования, учитывая условия работы, контакт с продуктом и регистрацию NSF H1.
Пищевая смазка: негигроскопичные составы снижают влияние влаги, сохраняют свойства при конденсате и мойке, обеспечивая надежную работу оборудования.
Защита оборудования от коррозии на пищевом производстве: выбор смазок, подготовка поверхностей и методы консервации.