
Пищевая смазка с допуском H1: как подобрать вязкость для подшипников
Если подшипники на пищевом производстве быстро изнашиваются, одной замены смазки на состав с допуском H1 может быть недостаточно. H1 подтверждает возможность случайного, технически неизбежного контакта с пищей, но не гарантирует, что вязкость базового масла и консистенция подойдут конкретному узлу. Для выбора учитывают скорость, нагрузку, размер подшипника, температуру и условия мойки.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают пищевую смазку для подшипников. Разберем, почему ускоряется износ, чем вязкость базового масла отличается от класса NLGI и какие параметры сверить со спецификацией оборудования. Отдельно поясним, что означает маркировка H1 и как не перепутать ее с другими категориями.
Почему подшипники быстро изнашиваются на пищевом производстве
В подшипнике поверхности качения должны быть разделены масляной пленкой.
Ее способность поддерживать разделение зависит, в частности, от вязкости базового масла. Если вязкость слишком низкая для режима работы, пленка может оказаться недостаточной и износ ускорится. Если она чрезмерно высокая, возрастают потери на перемешивание и сопротивление, узел может сильнее нагреваться, а подача смазки - ухудшаться.
На пищевом производстве к этим условиям добавляются вода, влажная среда и регулярные мойки. Они могут влиять на сохранение смазки в узле, поэтому наряду с пищевым допуском проверяют водостойкость, адгезию и смываемость. Адгезия - способность смазки удерживаться на поверхности; она не равна вязкости и не определяется классом NLGI.
На ресурс также влияют скорость вращения, нагрузка, размер подшипника и температура. При нагреве вязкость меняется, а значит, меняются и условия формирования пленки. Поэтому объяснять ускоренный износ только водой или только частой санитарной обработкой неправильно: режим подшипника и свойства смазки нужно оценивать вместе.
В технических материалах приводится пример пищевой смазки для подшипников с базовой вязкостью около 150 мм²/с при 40 °C и консистенцией NLGI 1. Это пример встречающегося сочетания параметров, а не универсальная рекомендация для любого оборудования. Подшипнику на низкой скорости и при высокой нагрузке может требоваться более вязкий базовый компонент, тогда как высокая скорость требует оценить сопротивление и нагрев.
Проверку начинают с условий конкретного узла: скорости, нагрузки, температуры, размеров подшипника и контакта с водой. Затем сопоставляют их с рекомендациями изготовителя оборудования и характеристиками смазки. Такой порядок помогает найти причину износа, а не просто заменить один продукт на другой с маркировкой H1.
Что означает смазка с пищевым допуском NSF H1
H1 применяют там, где возможен случайный, технически неизбежный контакт смазки с пищей.
К этой категории относятся смазки для подшипников, цепей, конвейеров и других узлов пищевого оборудования с риском такого контакта. Это допуск смазки, а не оборудования или централизованной системы смазывания.
H1 не означает, что смазка подходит любому подшипнику. Маркировка отвечает на вопрос о возможности случайного контакта с пищей, но не заменяет проверку вязкости, консистенции, температуры, нагрузки и условий эксплуатации. Поэтому выбирать состав только по надписи NSF H1 недостаточно.
Для зон, где контакта смазки с пищей быть не может, предназначена категория H2. Ее не следует считать более строгой разновидностью H1: контакт с пищей для смазок H2 запрещен. Категории 3H и H3 также не взаимозаменяемы: 3H относится к разделительным агентам для прямого контакта с пищей, а H3 представляет другую категорию.
В качестве регуляторной базы для смазок, допускающих случайный контакт с пищей, в материалах также указана 21 CFR 178.3570. ISO 21469 касается гигиенических требований к смазкам, применяемым в пищевой и фармацевтической промышленности, и охватывает систему производства и гигиены, а не только состав продукта.
Маркировка H7 как стандарт пищевой смазки в доступных материалах не подтверждена. Поэтому на вопрос о различии «H1 и H7» нельзя отвечать так, будто это две сопоставимые категории. При выборе смазки с пищевым допуском NSF H1 проверяют документы на конкретный продукт и требования оборудования, а неподтвержденные обозначения уточняют у поставщика или изготовителя.
Как подобрать вязкость пищевой смазки для подшипника
Вязкость базового масла определяет, насколько устойчивой будет масляная пленка между рабочими поверхностями подшипника.
Слишком жидкая смазка может не обеспечить достаточное разделение поверхностей. Слишком вязкая способна повысить сопротивление движению, нагрев и затруднить поступление смазки в узел.
Ориентироваться нужно на скорость, размер подшипника и температуру. При низких оборотах и высокой нагрузке обычно рассматривают более вязкий базовый компонент. При высокой скорости или низкой температуре важно не потерять прокачиваемость и не увеличить сопротивление. Итоговый выбор сверяют со спецификацией оборудования и фактическим режимом, а не только с общим описанием смазки.
Не следует путать вязкость базового масла с классом NLGI. NLGI описывает консистенцию пластичной смазки. В технической литературе встречаются классы NLGI 0, NLGI 1 и NLGI 2, но один этот показатель не сообщает, насколько вязкое масло входит в состав смазки. Поэтому две смазки одного класса NLGI могут отличаться по вязкости базового масла и работе в конкретном подшипнике.
В материалах по пищевым смазкам приводятся ориентиры по индексу вязкости базовых масел: около 90-105 для белого минерального масла, 125-150 для ПАО, 180-250 для ПАГ и более 300 для силиконовых масел. Эти диапазоны помогают понять, как разные базовые компоненты реагируют на изменение температуры, но не заменяют подбор по параметрам узла. Сам по себе более высокий индекс вязкости не доказывает, что смазка подойдет конкретному подшипнику.
Практический пример из каталогов - сочетание NLGI 1 и базовой вязкости около 150 мм²/с при 40 °C. Его нельзя переносить на все подшипники пищевого оборудования без проверки скорости, нагрузки и температуры. Если техническая документация узла задает требования к смазке, именно их используют как исходную точку.
Как оценить смазку с допуском H1 при мойке и высокой влажности
На участках с водяными мойками и санитарной обработкой одной маркировки H1 недостаточно.
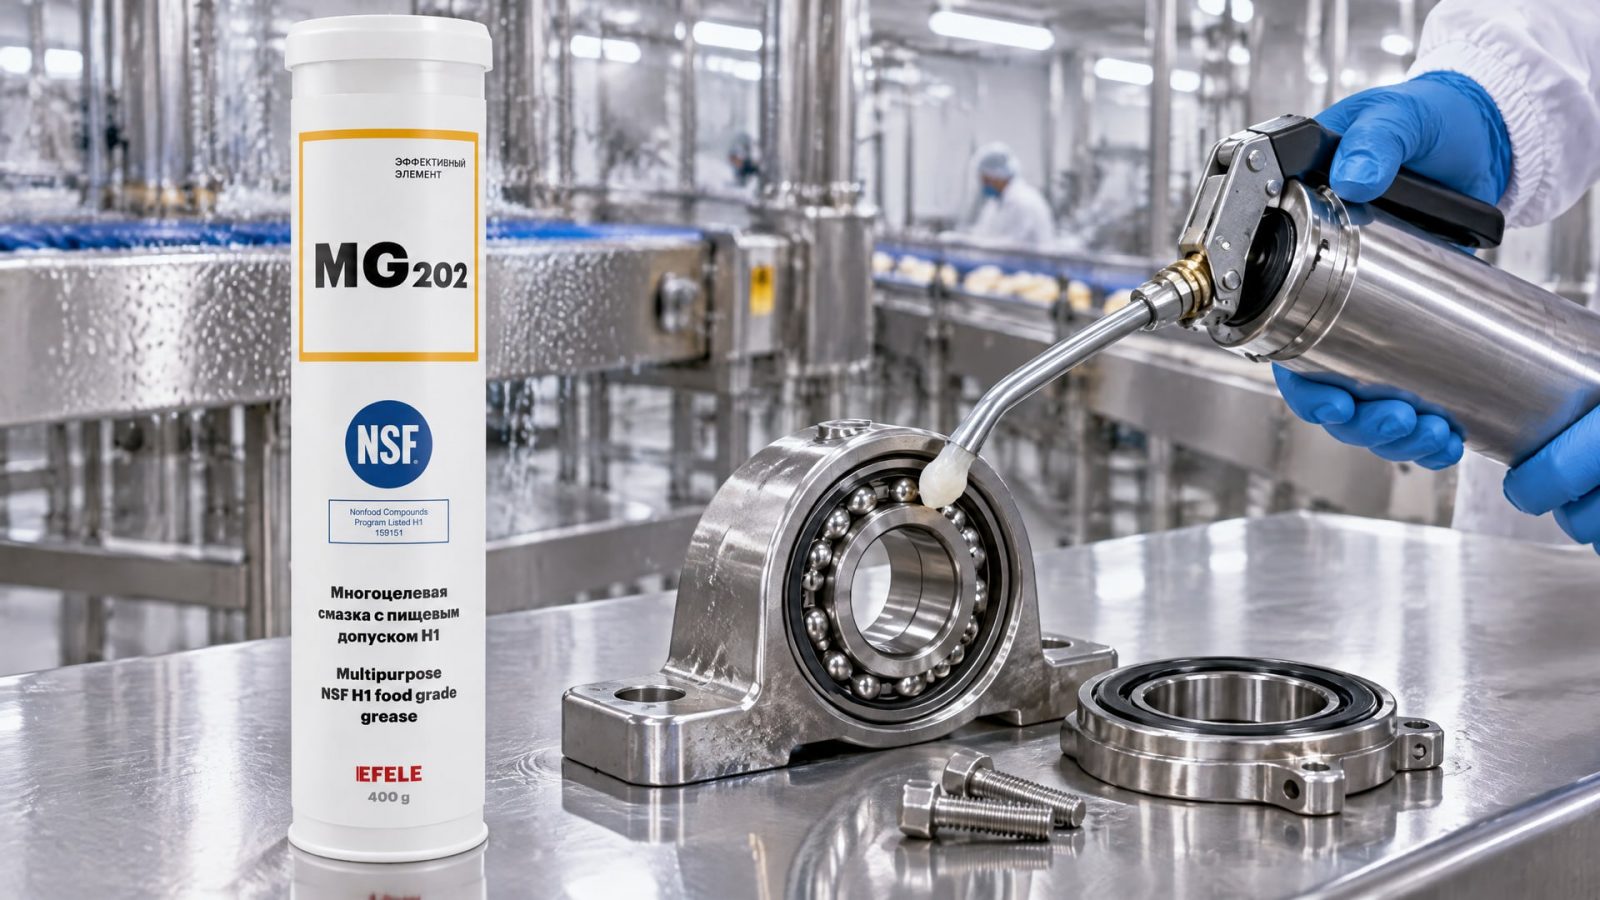
Нужно отдельно оценить, как смазка удерживается в узле и переносит воздействие воды. Важны водостойкость, адгезия и смываемость: если состав быстро покидает рабочую зону, подшипник может остаться без нужной пленки.
В условиях повышенной влажности и высокой температуры на пищевом производстве для подшипников и направляющих применяют термо- и водостойкую EFELE SG-301 с допуском NSF H1. Такой выбор соотносит свойства смазки с сочетанием влаги и нагрева, но режимы конкретного узла все равно проверяют по документации оборудования. Сам допуск H1 не сообщает, как смазка поведет себя при мойке.
Умеренные нагрузки и температуры требуют отдельного рассмотрения, даже если подшипник находится в зоне возможного контакта с пищей. При вымывании важно оценить удержание смазки, а при фреттинге - условия контакта и вибрацию. Холодный пуск также меняет требования к подаче состава: слишком высокая вязкость может затруднить поступление смазки к рабочим поверхностям.
Для подшипников и направляющих пищевого оборудования при умеренных нагрузках и температурах используют многоцелевую EFELE MG-202 с допуском NSF H1. При выборе учитывают, подходит ли ее область применения конкретному узлу, а затем сверяют рабочие условия с документацией оборудования. Допуск не отменяет проверки скорости, температуры и требований к консистенции.
Если смазка быстро вымывается или узел продолжает изнашиваться после замены, полезно проверить не только продукт, но и интервалы подачи, количество смазки и фактическую температуру работы. По результатам осмотра определяют, требуется ли другой уровень водостойкости, и сверяют решение со спецификацией. Замена без выяснения причины может не устранить источник износа.
Что проверить перед выбором пищевой смазки для подшипников
Сначала определяют, может ли смазка случайно попасть на пищевой продукт.
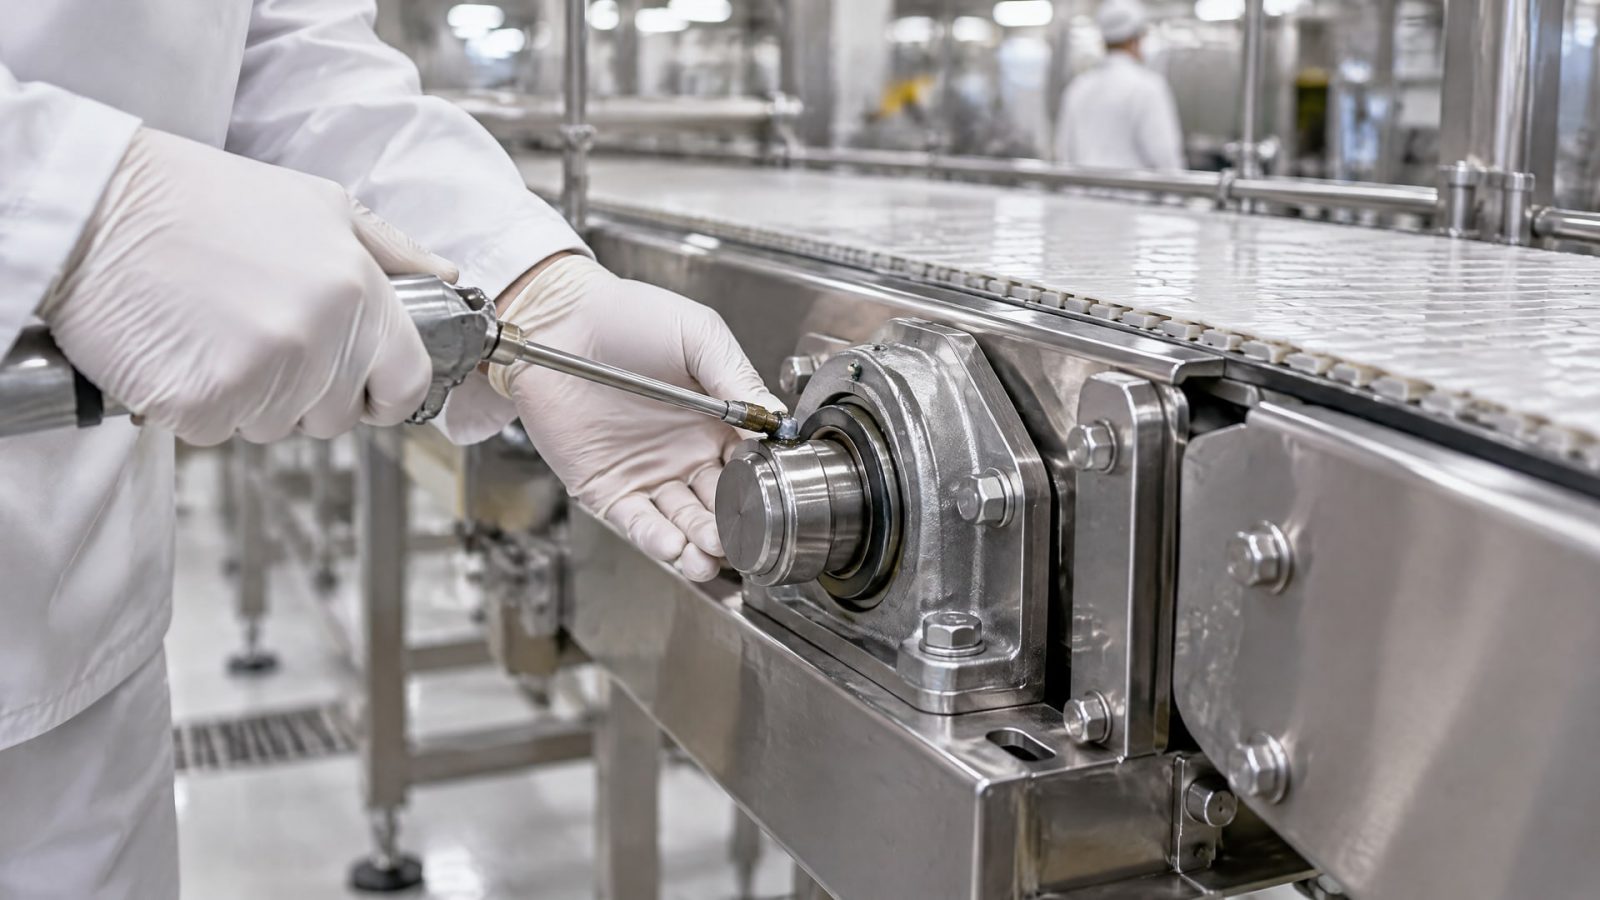
Если такой риск есть, рассматривают H1; если контакта быть не может, применимость категории H2 оценивают отдельно. Не нужно требовать H1 от каждого узла пищевого предприятия только из-за отрасли: основанием служит именно возможность контакта с пищей.
Затем собирают данные по подшипнику: скорость, нагрузку, размер, температуру и условия подачи смазки. Для влажных участков добавляют воздействие воды и моющих растворов, а также требования к водостойкости и удержанию на поверхности. Эти условия сопоставляют с вязкостью базового масла и классом NLGI, не подменяя один параметр другим.
Перед закупкой проверьте:
соответствует ли допуск смазки риску контакта с пищей;
подходят ли вязкость базового масла и консистенция режиму подшипника;
учтены ли температура, скорость, нагрузка и размер узла;
проверены ли водостойкость, адгезия и смываемость при мойках;
совпадают ли характеристики смазки с рекомендациями изготовителя оборудования.
Для снабженца такая проверка помогает сравнивать не только обозначения на карточке товара, но и техническую применимость состава. Если в документации указана только консистенция, уточняют вязкость базового масла. Если на объекте используют централизованную подачу, дополнительно проверяют требования к прокачиваемости.
Ни число NLGI, ни допуск H1 по отдельности не позволяют сделать вывод о пригодности смазки. В качестве справочного примера можно встретить смазку NLGI 1 с базовой вязкостью около 150 мм²/с при 40 °C, однако эти параметры не являются общим стандартом для всех пищевых подшипников. Решение принимают по фактическому режиму и документации оборудования.
Часто задаваемые вопросы
Почему подшипники быстро изнашиваются, если смазка имеет допуск H1?
H1 подтверждает возможность случайного контакта смазки с пищей, но не соответствие вязкости режиму подшипника. Износ может ускориться из-за слишком низкой или высокой вязкости, неподходящей консистенции, нагрева, нагрузки, скорости либо воздействия воды при мойке. Проверяют весь комплекс параметров и рекомендации изготовителя оборудования.
Как выбрать вязкость смазки класса H1?
Учитывают скорость, размер подшипника, нагрузку и температуру, затем сверяют параметры с документацией оборудования. Слишком низкая вязкость может не обеспечить достаточную пленку, а слишком высокая увеличить сопротивление и нагрев. Класс NLGI описывает консистенцию, поэтому его рассматривают отдельно от вязкости базового масла.
В чем отличие классов H1 и H7?
H1 предназначен для смазок, которые могут случайно контактировать с пищей. Обозначение H7 как стандарт пищевой смазки в доступных материалах не подтверждено, поэтому сравнивать его с H1 как две установленные категории некорректно. Перед закупкой уточняют обозначение по документации конкретного продукта и требованиям производства.
Подходит ли любая многоцелевая смазка с пищевым допуском H1 для подшипника?
Нет. Допуск H1 не подтверждает пригодность смазки для конкретной скорости, нагрузки, температуры или способа подачи. Дополнительно проверяют вязкость базового масла, консистенцию, воздействие воды и требования изготовителя оборудования. Многоцелевое назначение не отменяет оценки условий работы подшипника.
Заключение
Подшипники на пищевом производстве быстрее изнашиваются, когда смазка не обеспечивает нужную пленку или плохо сохраняется в условиях нагрева, нагрузки и мойки. Пищевая смазка с допуском H1 нужна при риске случайного контакта с продуктом, но для правильного выбора также важны вязкость базового масла, класс NLGI и параметры узла.
Следующий шаг - зафиксировать скорость, нагрузку, размер подшипника, температуру и условия мойки, затем сверить эти данные с документацией оборудования и характеристиками смазки. Так можно выбрать состав с подходящим допуском и рабочими свойствами, а не ориентироваться только на маркировку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как вязкость смазки подшипников влияет на износ и ресурс узла, и как выбрать оптимальный состав для разных условий эксплуатации.
Смазка с дисульфидом молибдена снижает трение в парах металл-пластик и металл-резина. Узнайте об особенностях применения.
Узнайте, как противозадирные присадки в масло влияют на нагрузку сваривания и диаметр пятна износа в четырехшариковом испытании.