
Подготовка поверхности деталей: микропескоструй или химический метод для внутренних диаметров
Для доступных внутренних диаметров выбирают микропескоструйную обработку, если нужно механически очистить и активировать сталь. Если задача включает формирование конверсионного слоя, рассматривают химическую подготовку, в том числе фосфатирование. При сложной геометрии важны доступ к поверхности, качество обезжиривания и возможность удалить остатки после обработки. Поэтому выбор зависит от формы детали и требований к будущему покрытию.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить методы, оценить ограничения при обработке внутренних диаметров и определить, когда уместно комбинировать механическую и химическую подготовку. Отдельно рассмотрим подготовку сварных зон и связь состояния поверхности с адгезией покрытия к стали.
Как выбрать подготовку поверхности деталей для внутренних диаметров
Выбор начинается с цели обработки.
Если нужно убрать ржавчину, окалину и другие загрязнения, а также создать шероховатость для последующего покрытия, рассматривают струйную обработку. Механическое шерохование повышает адгезию покрытия к подложке, то есть сцепление покрытия с основой. Для стали под покрытие в материалах по подготовке приводится степень Sa 2½ по DIN EN ISO 12944-4.
При обработке внутренних диаметров важно оценить не только диаметр отверстия, но и его глубину, форму и доступ абразива к поверхности. Микропескоструй может быть эффективен в доступных полостях, но глубокие каналы, резьбы и глухие отверстия затрудняют равномерную обработку. Результат следует проверять визуально и сопоставлять с требованиями чертежа или применимого стандарта.
Химическую подготовку выбирают, когда требуется не только очистка, но и конверсионный слой. Фосфатирование может улучшить адгезионные свойства поверхности и применяться перед нанесением покрытий. Однако оно не заменяет обезжиривание: по ISO 9717 изделие должно быть подготовлено до химически чистого состояния, а после щелочной или кислотной очистки его тщательно ополаскивают холодной или горячей водой.
| Критерий | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Основная задача | Механическая очистка и шерохование | Очистка и формирование конверсионного слоя |
| Условие для внутренних диаметров | Абразив должен достигать обрабатываемой поверхности | Растворы должны контактировать с поверхностью, а остатки - удаляться при промывке |
| Ограничение | Риск неполной обработки глубоких каналов и глухих отверстий | Высокая зависимость от качества обезжиривания и промывки |
| Результат для адгезии | Профиль поверхности способствует сцеплению покрытия | Фосфатный слой может улучшать адгезионные свойства |
Если одна технология не обеспечивает требуемую подготовку всей геометрии, рассматривают комбинированную последовательность. Например, механически очищают доступные участки, затем проводят химическую обработку по технологической схеме. Этапы определяют с учетом материала, геометрии и требований к готовому покрытию.
Обработка внутренних диаметров: возможности и ограничения микропескоструя
Микропескоструйная обработка создает механически подготовленную поверхность там, куда может попасть абразив.
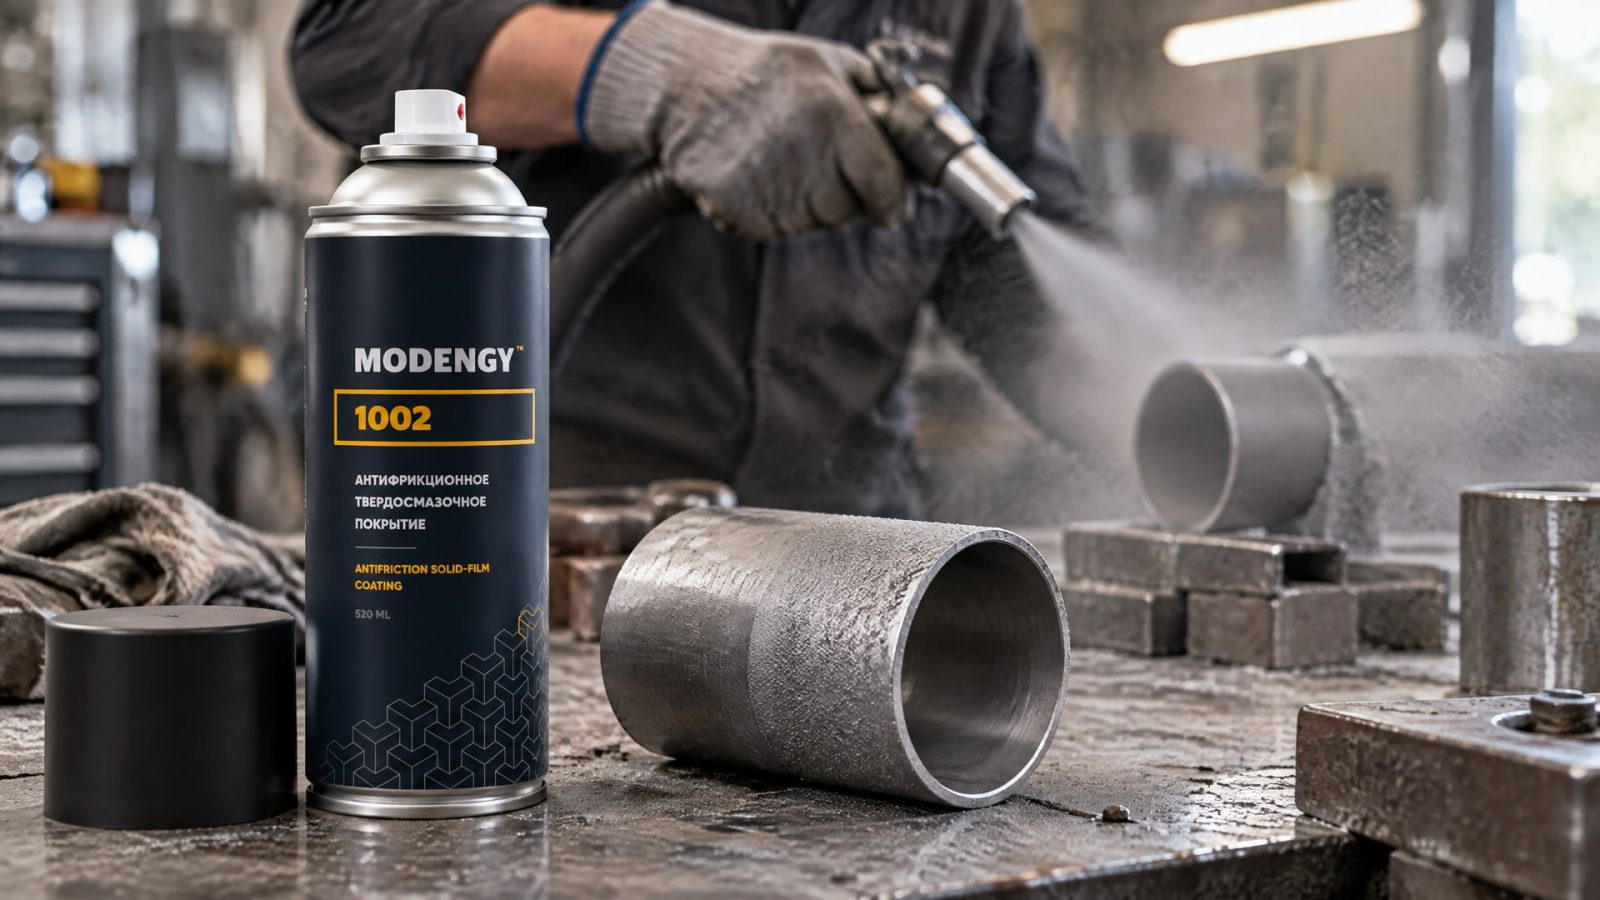
Для внутренних диаметров этот метод полезен, когда требуется убрать ржавчину или окалину и получить шероховатость перед нанесением покрытия. При этом сам факт обработки входной кромки не подтверждает, что абразив очистил всю глубину отверстия.
До выбора процесса следует проверить, можно ли направить струю на всю рабочую поверхность и обеспечить контроль результата. Особое внимание нужно уделить узким каналам, резьбам, полостям и глухим отверстиям. Источники не задают универсальных предельных размеров отверстий или каналов, поэтому пригодность микропескоструя оценивают для конкретной детали по чертежу и требованиям к покрытию.
Для стали одним из ориентиров подготовки под коррозионно-стойкое покрытие служит Sa 2½ по DIN EN ISO 12944-4. Обозначения степеней подготовки Sa, St и FI также использует ГОСТ Р ИСО 8501-1-2014, в зависимости от метода очистки. Требуемую степень нельзя подменять общим описанием вроде «поверхность чистая»: критерий должен быть задан в технологической документации.
Механическое удаление ржавчины до чистого металла может выполняться щеткой, шлифованием или струйной обработкой. Для внутренних диаметров выбор между этими способами определяется доступностью участка и возможностью подтвердить качество очистки. Если поверхность после обработки будет покрываться, нужно учитывать не только отсутствие видимых загрязнений, но и требуемый профиль для адгезии.
На участках, где внутренний диаметр работает в условиях трения и одновременно нуждается в защите от коррозии, подготовка поверхности становится частью общей схемы нанесения покрытия. В таких задачах MODENGY 1002 применяют как антифрикционное покрытие на основе дисульфида молибдена: оно предназначено для защиты внутренних диаметров, снижает коэффициент трения и обладает антикоррозионными свойствами. Это не заменяет очистку и подготовку основания перед нанесением.
Фосфатирование перед покрытием: когда оправдан химический метод
Фосфатирование применяют как химическую предобработку, когда необходимо получить конверсионный слой перед нанесением покрытия.
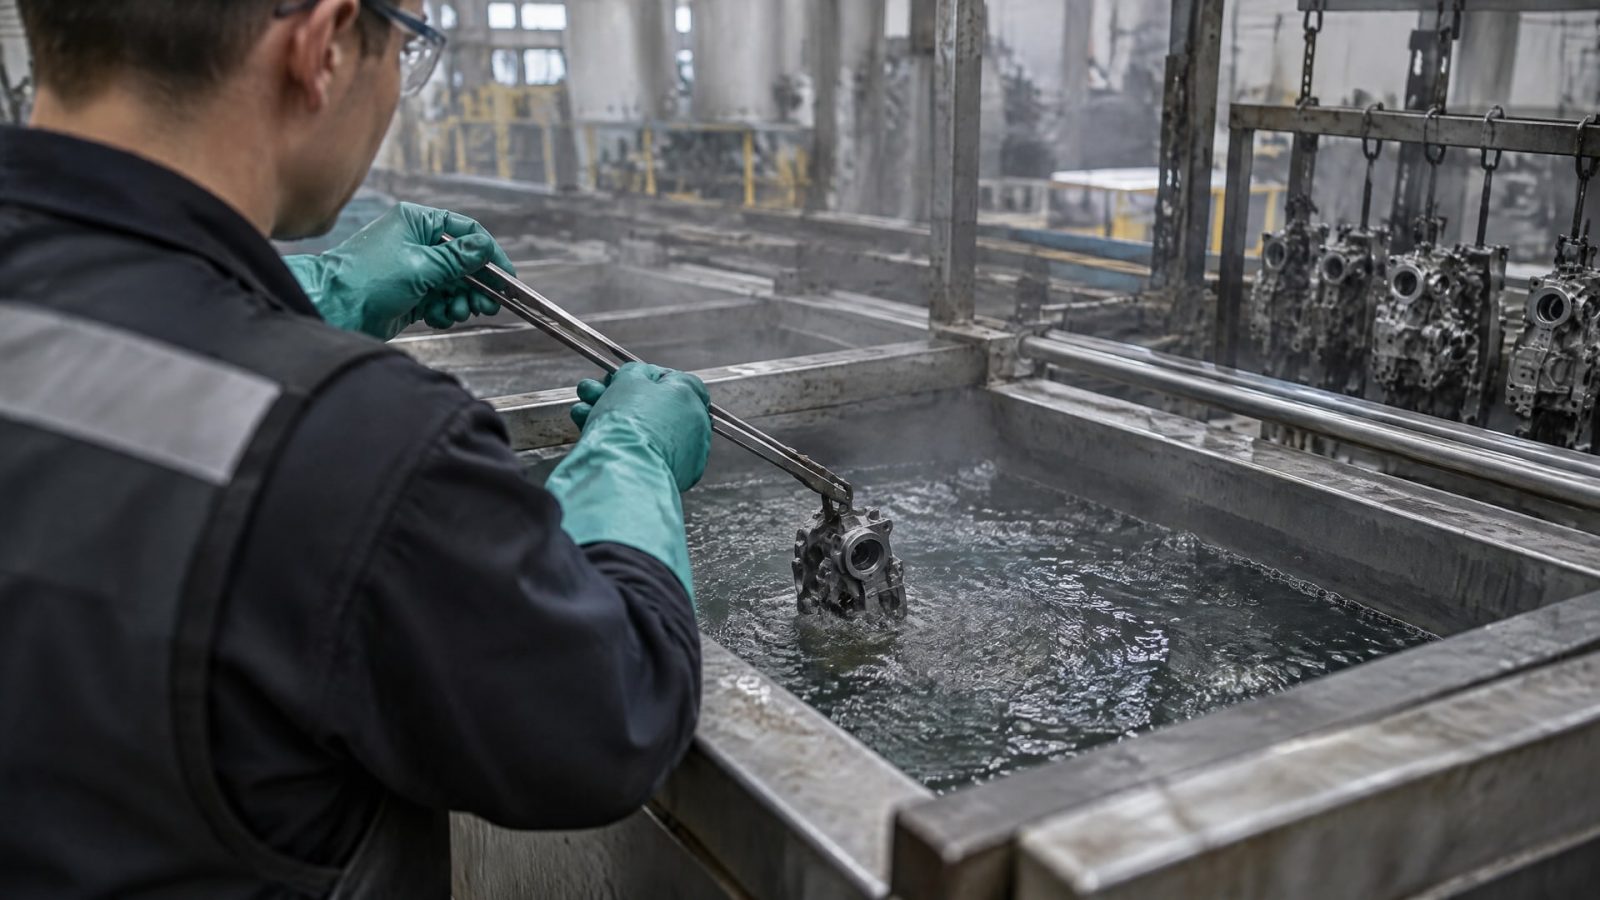
Цинк-фосфатирование отмечают за адгезионные свойства. Химический метод особенно уместен, если технологическая линия позволяет последовательно очистить поверхность, провести обработку и удалить остатки промывкой.
Фосфатирование не исправляет недостаточную очистку. ISO 9717 требует подготовить изделие до химически чистой поверхности. В зонах складок, швов и зазоров необходимо уделить особое внимание удалению масла, жира и посторонних включений. После щелочной или кислотной очистки требуется тщательное ополаскивание холодной или горячей водой, чтобы остатки реагентов не ухудшили качество покрытия и эффективность фосфатирования.
На детали со сложной геометрией следует заранее оценить, сможет ли раствор достигнуть всех поверхностей и можно ли затем удалить его остатки. Для внутренних каналов и закрытых полостей недостаточная промывка повышает риск того, что загрязнения или остатки обработки повлияют на покрытие. Поэтому в технологической инструкции фиксируют не только химический процесс, но и требования к очистке и промывке.
Перед фосфатированием или нанесением антифрикционного покрытия поверхность очищают и обезжиривают. Для этой операции в технологическую цепочку можно включить очистители EFELE. Очистка помогает подготовить основание, но не заменяет собственно фосфатирование, механическое шерохование или другую предусмотренную технологией обработку.
Если задача требует и удаления ржавчины, и конверсионного слоя, механическая и химическая стадии не обязательно исключают друг друга. Сначала удаляют загрязнения и подготавливают поверхность выбранным способом, затем проводят фосфатирование с соблюдением требований к чистоте и промывке. Конкретную последовательность определяют для детали и покрытия, а не только по названию метода.
Подготовка поверхностей деталей под сварку
Для сварных конструкций важна не только чистота поверхности.
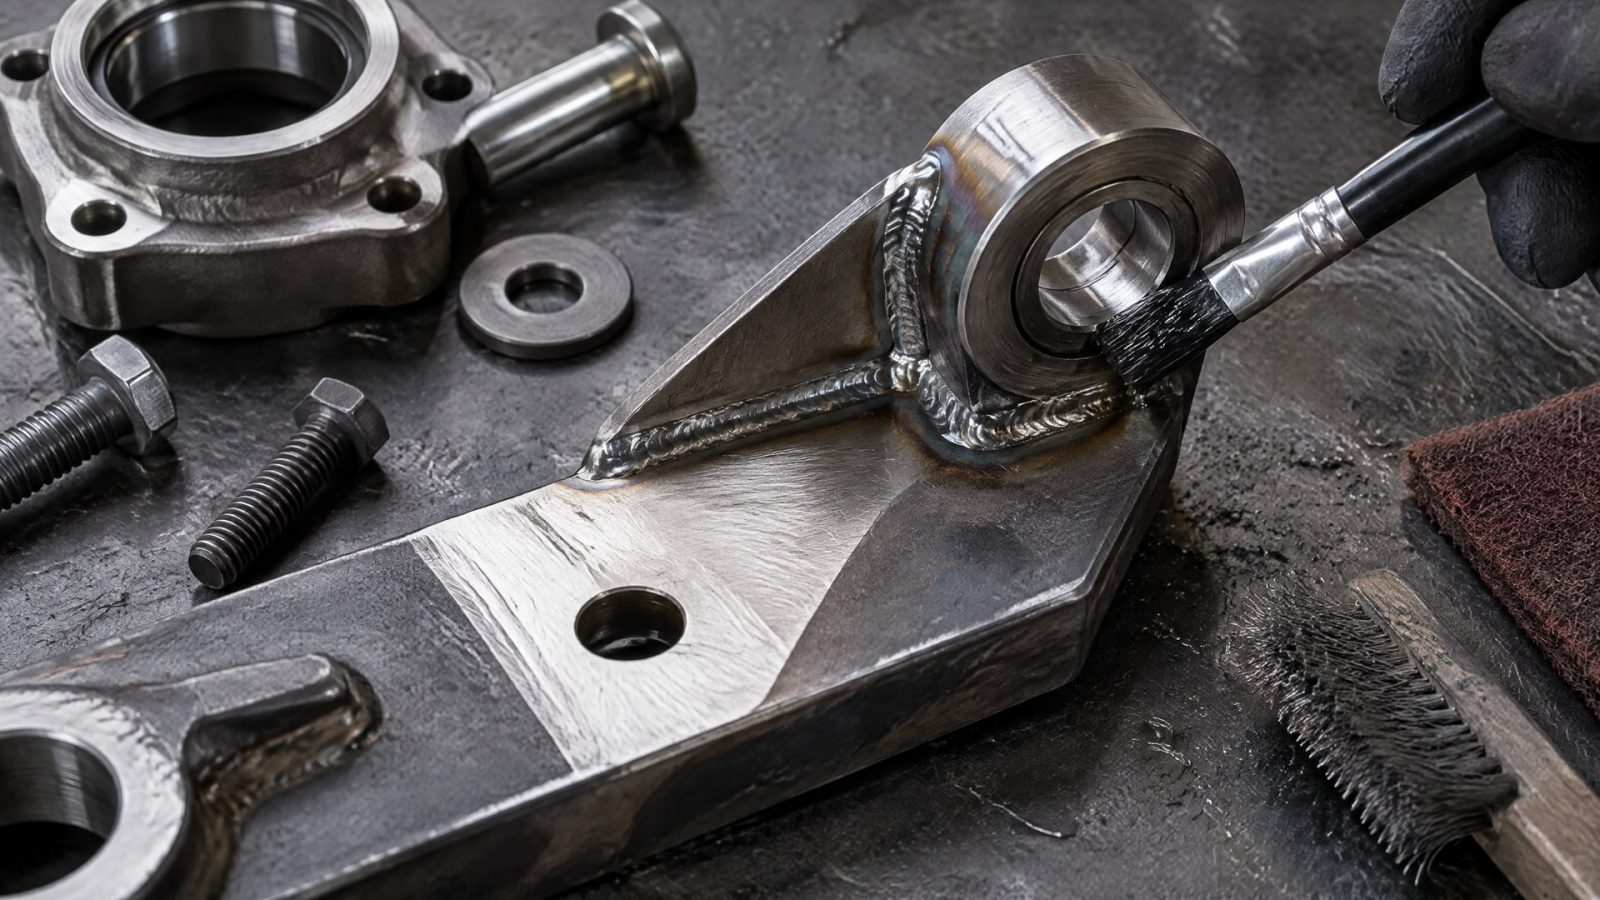
После сварки, резки и термического воздействия оценивают швы, резаные кромки и зоны с дефектами. ISO 8501-3:2006 задает визуальные степени подготовки таких участков: P1 - легкая, P2 - тщательная, P3 - очень тщательная. Требуемую степень выбирают с учетом конструкции и требований к последующему покрытию.
Подготовка сварных зон может включать удаление ржавчины и загрязнений, а также доработку формы кромок и дефектных участков. Для более высоких степеней подготовки в ISO 8501-3 приводятся примеры скругления кромок с минимальным радиусом 2 мм. Это не универсальное требование ко всем деталям: ориентируются на применимый стандарт и документацию конкретного изделия.
При обработке внутренних диаметров рядом со сварным швом нужно отдельно проверить, доступна ли поверхность для механической очистки. Если доступ ограничен, важно не считать обработку наружной зоны подтверждением качества внутренней. Для сложной геометрии результат проверяют по требованиям чертежа и заданной степени подготовки.
Инструкция по подготовке поверхностей деталей к сварке должна различать операции до и после сварки. Перед сваркой важны требования технологического процесса к состоянию соединяемых кромок; после сварки - подготовка швов, кромок и дефектных зон перед защитным покрытием. Если деталь готовят к разметке, ее требования также следует брать из технологической документации: подготовка поверхности детали и заготовки к разметке не тождественна подготовке основания под покрытие.
Контроль очистки, промывки и адгезии покрытия к стали
Результат подготовки оценивают по требованиям к конкретному покрытию и геометрии детали.
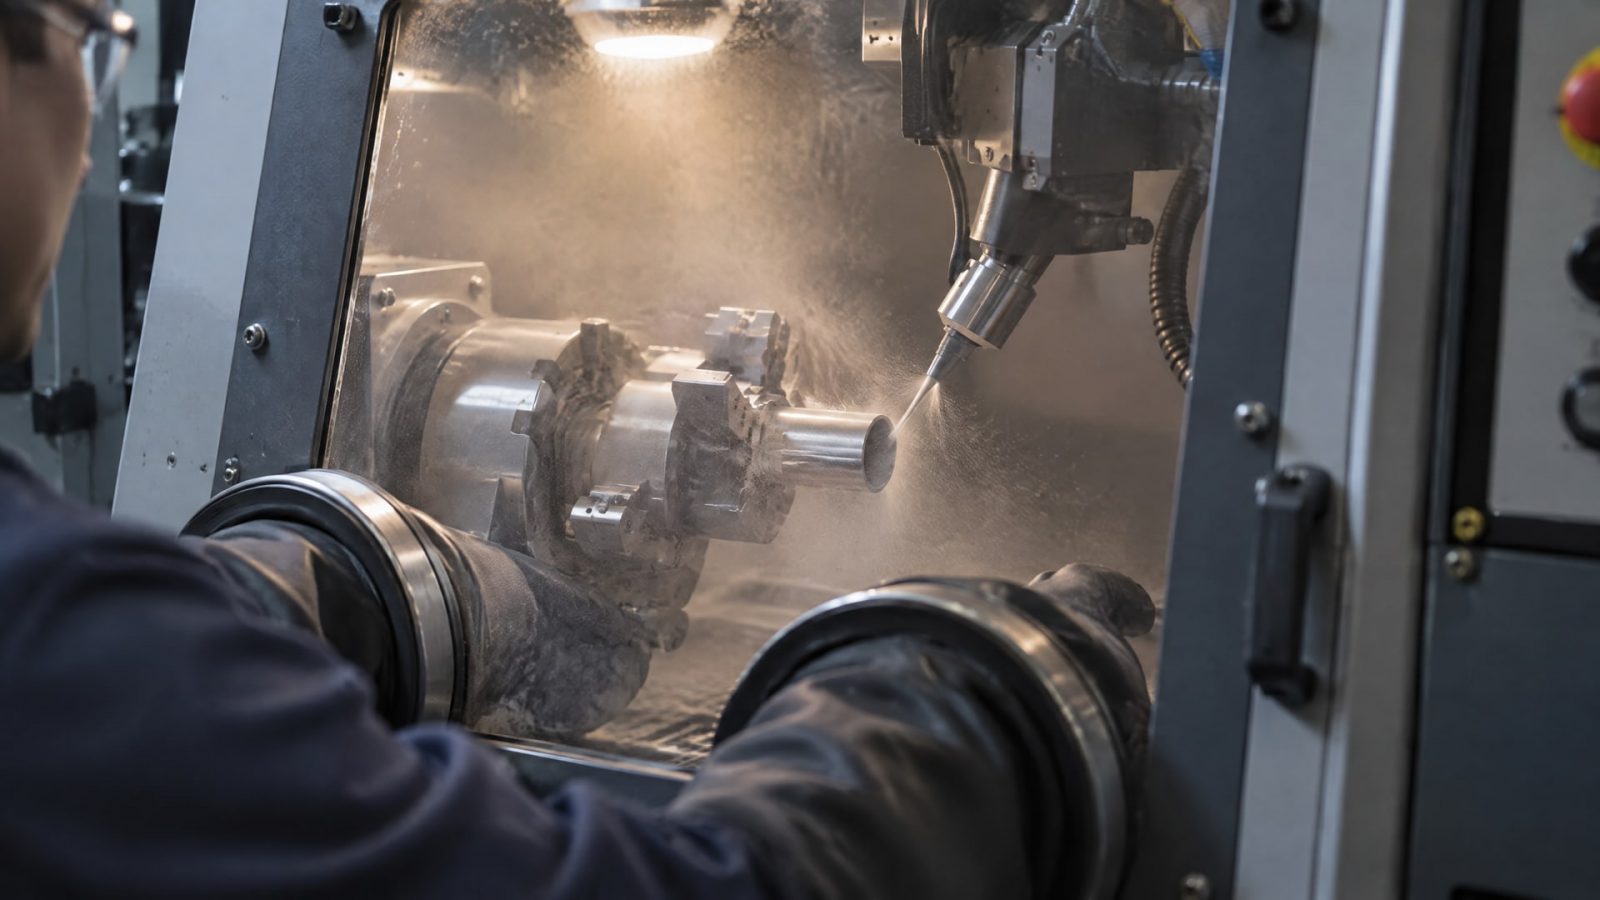
Для стали в источниках по подготовке под покрытие указан ориентир Sa 2½ по DIN EN ISO 12944-4. ГОСТ Р ИСО 8501-1-2014 обозначает степени Sa, St и FI в зависимости от способа очистки. Эти обозначения помогают согласовать требуемое состояние поверхности, но не отменяют контроля внутренних участков.
После микропескоструйной обработки проверяют, достиг ли абразив нужных зон, включая внутреннюю поверхность и углубления. После химической обработки контролируют чистоту и качество промывки. Особое внимание требуется складкам, швам и зазорам, где могут сохраняться масла, жир и посторонние включения. Для фосфатирования чистота до обработки и удаление остатков после очистки влияют на результат процесса.
Одна только очистка от ржавчины не гарантирует хорошую адгезию. Для сцепления покрытия могут потребоваться механическое шерохование или конверсионный слой. Поэтому критерии приемки определяют с учетом всей системы: материал детали, способ подготовки, последующее покрытие и доступность внутренних поверхностей для контроля.
Практическая последовательность может выглядеть так:
Уточнить в чертеже и технологической документации требуемую степень подготовки.
Проверить доступ абразива или химического раствора ко всем внутренним поверхностям.
Удалить масло, жир, ржавчину и другие загрязнения предусмотренным способом.
Выполнить механическую обработку, химическую подготовку или их сочетание.
Провести требуемую промывку и сушку перед нанесением покрытия.
Подтвердить результат по требованиям стандарта и документации на деталь.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или фосфатирование?
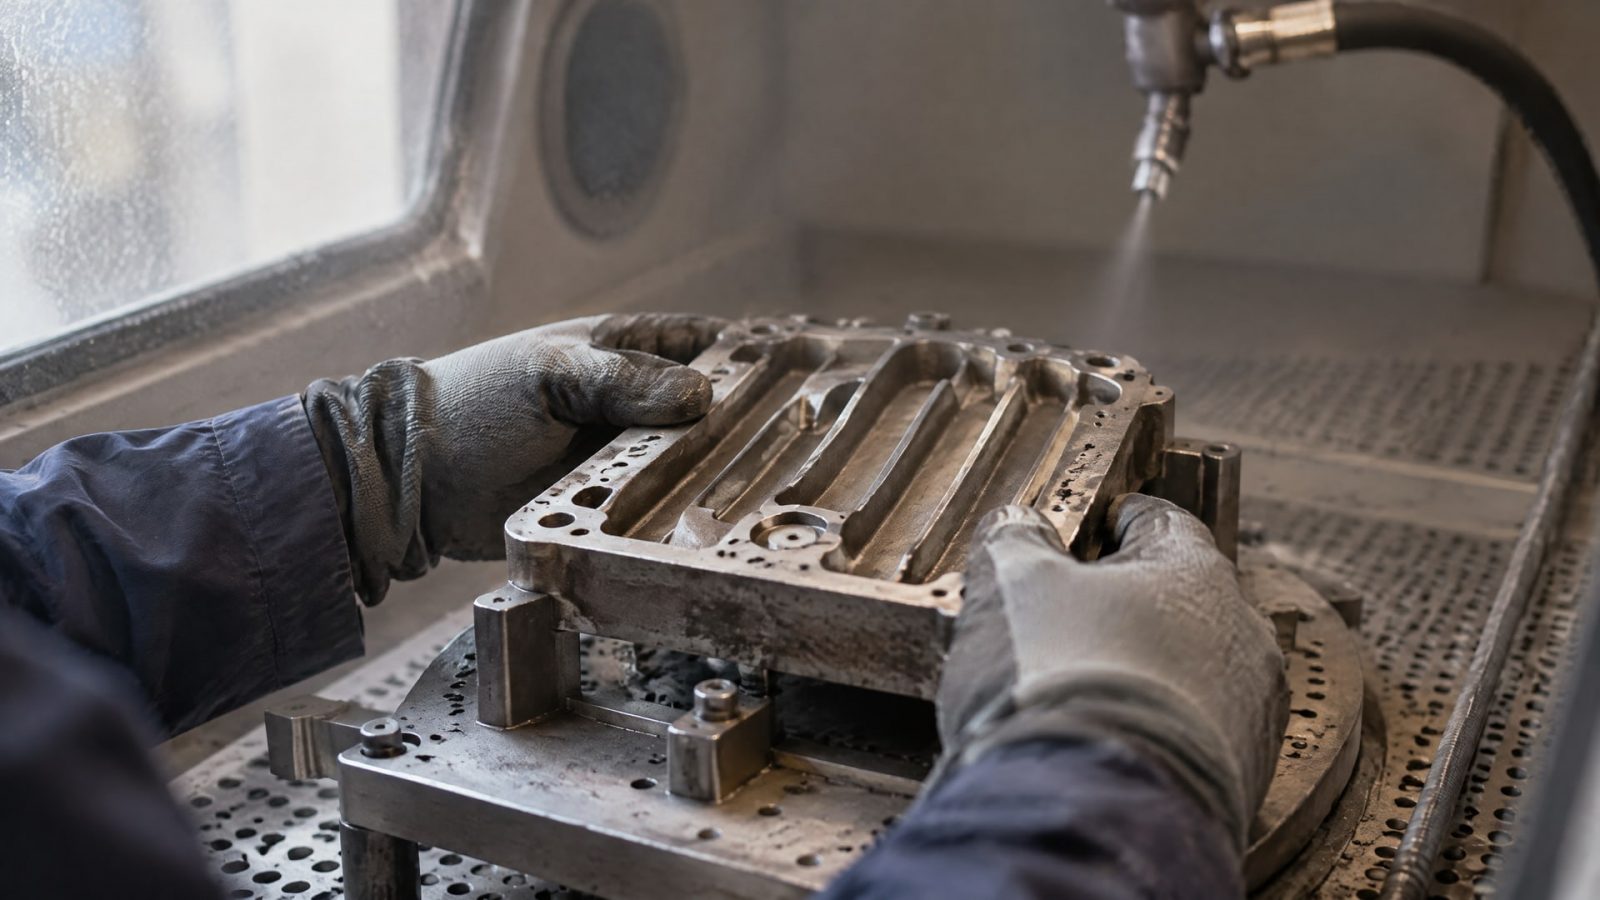
Микропескоструй выбирают, когда абразив может достигнуть поверхности и требуется механическая очистка или шерохование. Фосфатирование рассматривают, когда нужен конверсионный слой. Для глубоких каналов, резьб и глухих отверстий оценивают возможность полного охвата и контроля; при химической обработке дополнительно проверяют качество промывки.
Фосфатирование заменяет обезжиривание перед покрытием?
Нет. По ISO 9717 поверхность перед фосфатированием должна быть химически чистой. Масла, жир и посторонние включения удаляют на этапе предварительной подготовки, уделяя внимание швам, складкам и зазорам. После щелочной или кислотной очистки изделие тщательно ополаскивают холодной или горячей водой.
Как подготовить поверхность сварной детали перед нанесением покрытия?
Оценивают не только чистоту, но и состояние швов, резаных кромок и дефектных зон. ISO 8501-3:2006 различает степени P1, P2 и P3. Требуемую степень подготовки определяют по документации изделия; для более высоких степеней стандарт приводит примеры скругления кромок до минимального радиуса 2 мм.
Можно ли сочетать пескоструйную обработку стали и фосфатирование?
Да, эти методы могут входить в одну технологическую схему. Механическая стадия помогает удалить загрязнения и сформировать профиль поверхности, а фосфатирование создает конверсионный слой. Последовательность подбирают с учетом требований к покрытию, а химическую обработку проводят после очистки и с предусмотренной промывкой.
Заключение
Для внутренних диаметров микропескоструй выбирают при необходимости механически очистить и активировать доступную поверхность. Фосфатирование применяют, когда нужен конверсионный слой, улучшающий адгезионные свойства. При сложной геометрии решение определяют по возможности обработать и проконтролировать всю поверхность, а также по требованиям к очистке и промывке.
Следующий шаг - сверить чертеж и технологическую документацию: определить требуемую степень подготовки, проверить доступ абразива или раствора к внутренним участкам и согласовать критерии контроля. Для деталей, где важны одновременно очистка, адгезия и защита от коррозии, отдельно оценить комбинированную схему подготовки и нанесения покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием улучшает адгезию и коррозионную стойкость защитных покрытий, согласно ISO 9717.
Защита внутренних диаметров: подготовка поверхности перед нанесением антифрикционного покрытия для стали и мягких металлов.
Узнайте, как выбрать пищевую смазку с консервационными свойствами для оборудования, учитывая условия работы, контакт с продуктом и регистрацию NSF H1.