
Подготовка поверхности фосфатированием перед нанесением защитного покрытия
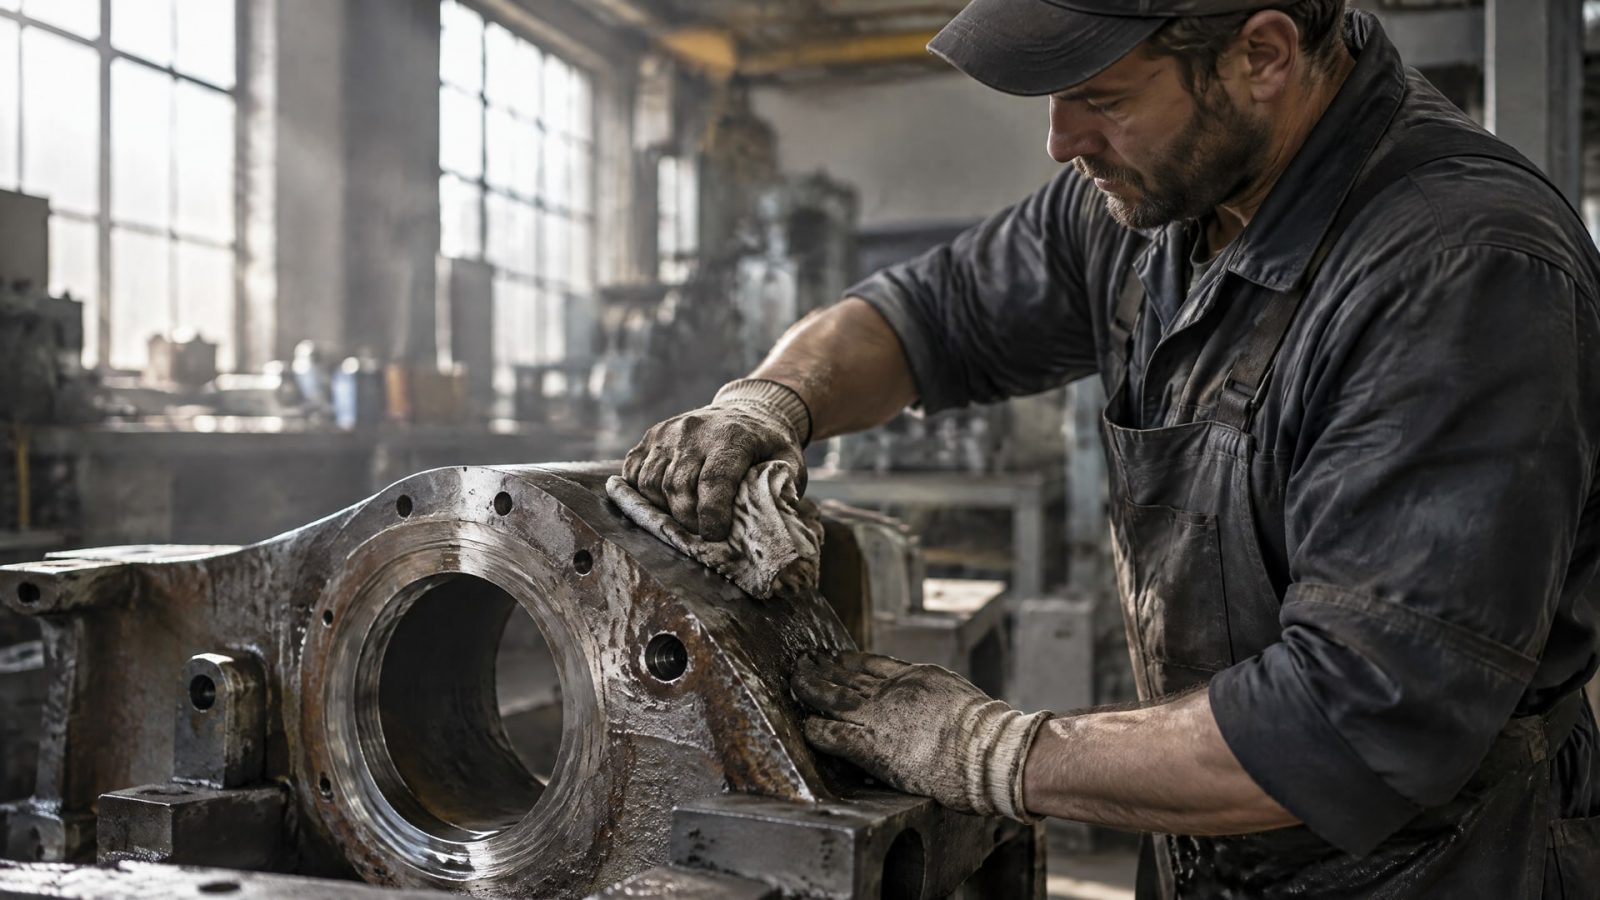
Фосфатирование совместимо с последующим защитным покрытием, если правильно подготовить металл, подобрать тип фосфатного слоя под финишную систему и не допустить загрязнения или коррозии поверхности до нанесения покрытия. Фосфатный слой может повысить коррозионную стойкость и улучшить адгезию органических покрытий, но сам по себе не всегда заменяет финишную защиту.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают подготовку поверхности для деталей и узлов. Разберем требования ISO 9717, различия между фосфатированием и пескоструйной обработкой, особенности защиты внутренних диаметров и факторы, от которых зависит адгезия покрытия.
Как подготовить поверхность перед фосфатированием
Подготовка поверхности фосфатированием начинается не с нанесения химического раствора, а с удаления загрязнений.
Масло, остатки смазки, окалина, ржавчина и пыль мешают равномерному формированию конверсионного слоя. Из-за этого фосфат может получиться неоднородным, а адгезия последующего покрытия снизиться.
ISO 9717:2024 описывает фосфатные конверсионные покрытия для железных, алюминиевых, цинковых и кадмиевых сплавов, а также их сочетаний. Стандарт указывает, что перед фосфатированием детали готовят по ISO 27831-1 или ISO 27831-2 в зависимости от процесса. После щелочной или кислотной очистки необходима тщательная промывка: остатки реагентов могут ухудшить качество фосфатного слоя и работу фосфатирующего раствора.
Типовая последовательность операций
Технологическая цепочка может включать обезжиривание, промывку, удаление ржавчины и окалины, повторную промывку, активацию, фосфатирование, заключительную промывку, пассивацию и сушку. Конкретная схема зависит от материала основы и применяемого процесса. Для изделий с сильной окалиной может потребоваться кислотное травление.
В рекомендациях по обезжириванию встречаются растворы NaOH или KOH концентрацией 2–5%, температура 50–70 °C и время обработки 3–10 минут. Для удаления сильной окалины приводится кислотное травление, например раствором HCl концентрацией 5–15% с ингибиторами. Эти значения относятся к типовым технологическим рекомендациям, а не к универсальному режиму для любой детали.
Что проверить до нанесения фосфата
Удалены ли с поверхности масло, ржавчина, окалина и пыль.
Промыто ли изделие после щелочной или кислотной очистки.
Подходит ли выбранный процесс для материала детали и последующей системы покрытия.
Нет ли зон, в которых из-за геометрии детали задерживаются растворы или загрязнения.
Качество последующего покрытия зависит от всей цепочки подготовки, а не только от самого фосфатирования. Поэтому инженер сверяется с технологическим режимом и спецификацией финишной системы, а не переносит параметры обработки с одной детали на другую без проверки.
Фосфатирование и совместимость с защитными покрытиями
Фосфатирование совместимо не с любой системой автоматически.
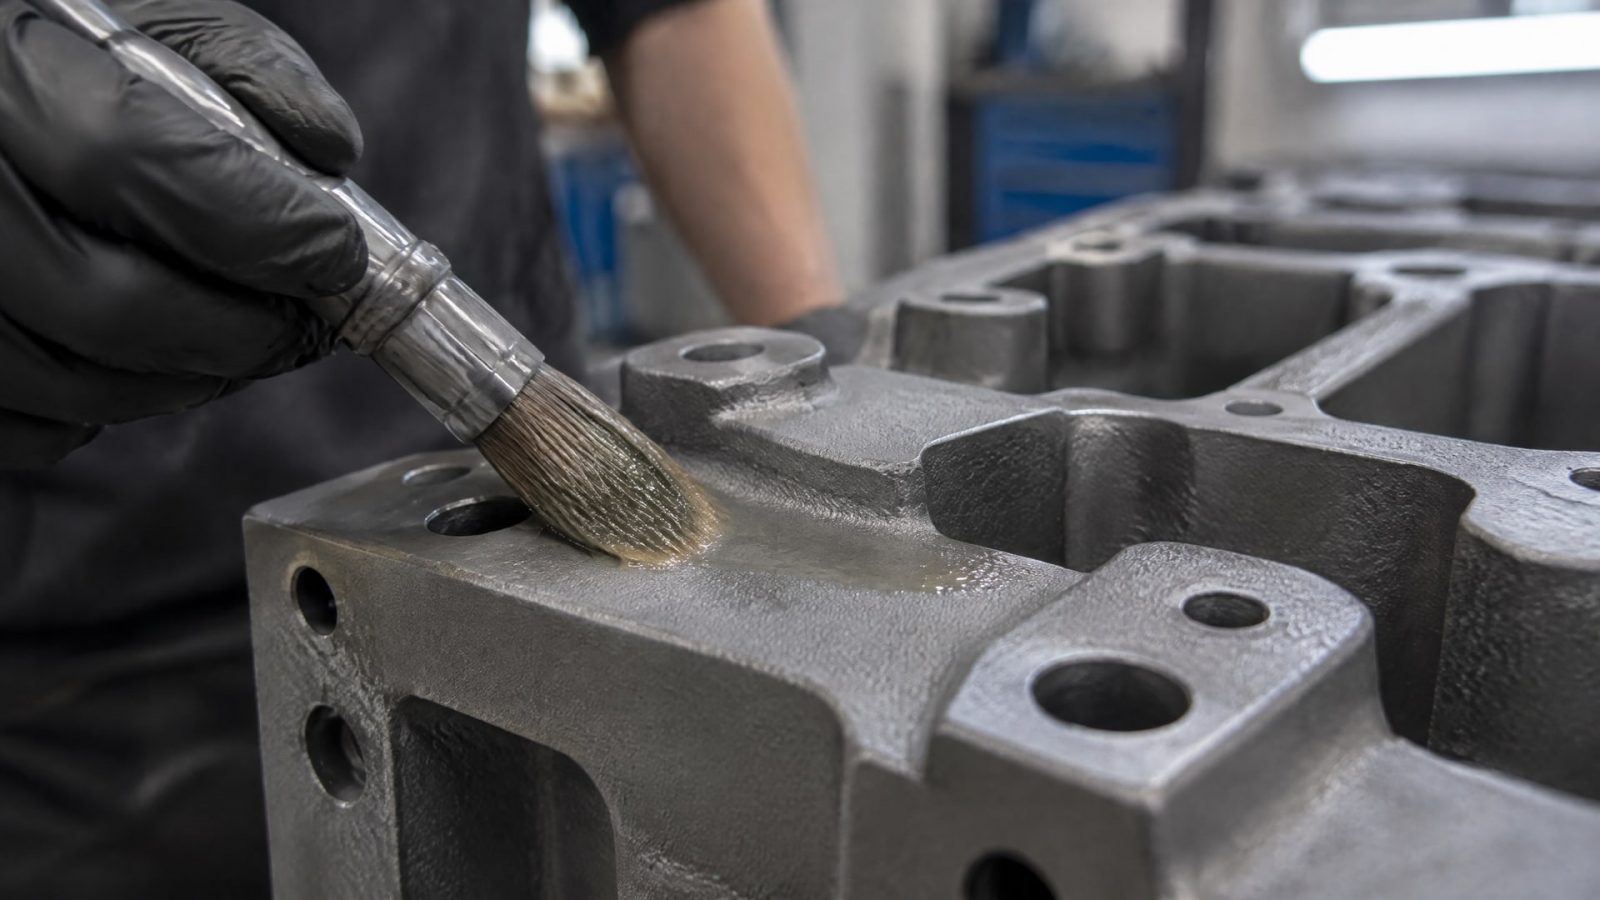
Результат зависит от типа фосфатного слоя, его массы, состояния поверхности после обработки и требований финишного покрытия. ISO 9717 рассматривает фосфатирование в том числе как промежуточный этап перед нанесением других покрытий, а не только как самостоятельную защиту металла.
Пористая структура фосфатного слоя способствует механическому сцеплению с последующим покрытием. При этом пористость сама по себе не гарантирует хорошую адгезию: поверхность должна быть чистой, промытой и полностью высушенной. Остатки химии, влага или загрязнения в порах могут помешать формированию качественного контакта между слоями.
Как связать массу фосфата с типом покрытия
В технологических рекомендациях для лакокрасочных систем приводятся разные ориентиры по массе цинкофосфатного слоя. Для эпоксидных грунтов указывается диапазон 15–25 г/м², а для полиуретановых систем может применяться более легкий слой 8–15 г/м². Это не универсальные значения для всех материалов и деталей: они показывают, почему режим фосфатирования нужно согласовывать с конкретным покрытием.
Для цинкофосфатных слоев также приводится устойчивость примерно до 200 °C. Этот показатель не следует трактовать как допустимую рабочую температуру всей многослойной системы: при оценке изделия учитывают и свойства последующего покрытия.
Перед запуском процесса важно уточнить, для какого типа фосфатного слоя рассчитан грунт или другое финишное покрытие. Если совместимость не подтверждена технологией, ее проверяют на образце или пробной детали. Особенно внимательно оценивают системы, для которых значимы адгезия и коррозионная стойкость: результат зависит от сочетания подготовки, фосфатного слоя и финишного материала.
После обработки не стоит оставлять деталь надолго без следующего этапа. Чем больше времени проходит до нанесения финишного слоя, тем выше вероятность загрязнения поверхности и вторичной коррозии. Поэтому производственный маршрут планируют так, чтобы промывка, сушка и нанесение покрытия следовали друг за другом без неоправданных задержек.
Фосфатирование или пескоструй: в чем разница
Фосфатирование и пескоструйная обработка решают разные задачи.
При фосфатировании поверхность химически преобразуется, а при пескоструйной обработке механически создается шероховатость. Поэтому выбирать между ними только по принципу «что лучше держит покрытие» некорректно: итог зависит от материала, состояния детали и требований к финишной системе.
| Критерий | Фосфатирование | Пескоструйная обработка |
|---|---|---|
| Принцип воздействия | Химическая конверсия поверхности | Механическое формирование шероховатости |
| Основная роль | Улучшение коррозионной стойкости и адгезии органических покрытий | Создание рельефа поверхности для последующей обработки |
| Что необходимо контролировать | Очистку, промывку, формирование и массу фосфатного слоя | Состояние поверхности после механической обработки и ее подготовку к следующему этапу |
Перед фосфатированием все равно требуется удалить масла, окалину, ржавчину и другие загрязнения. Механическая обработка не отменяет последующую очистку, если этого требует процесс. Аналогично, химическая конверсия не заменяет пескоструй, когда технологическая задача состоит в создании заданного рельефа.
В отдельных технологических схемах операции могут дополнять друг друга, но порядок и необходимость каждой стадии определяют для конкретной детали. ISO 9717 описывает назначение фосфатных покрытий, включая улучшение адгезии и повышение коррозионной стойкости. Однако стандарт не превращает фосфатирование и пескоструй в взаимозаменяемые процессы.
При выборе метода инженер оценивает материал основы, исходное состояние поверхности и тип следующего покрытия. Если нужен фосфатный слой, важны чистота, равномерная обработка и промывка. Если требуется механическая шероховатость, рассматривают абразивную подготовку. В обоих случаях качество подготовки влияет на адгезию и долговечность защитного покрытия.
Защита внутренних диаметров металла и сложных полостей
Обработка внутренних диаметров требует такого же внимания, как подготовка наружных поверхностей, а иногда и большего контроля.
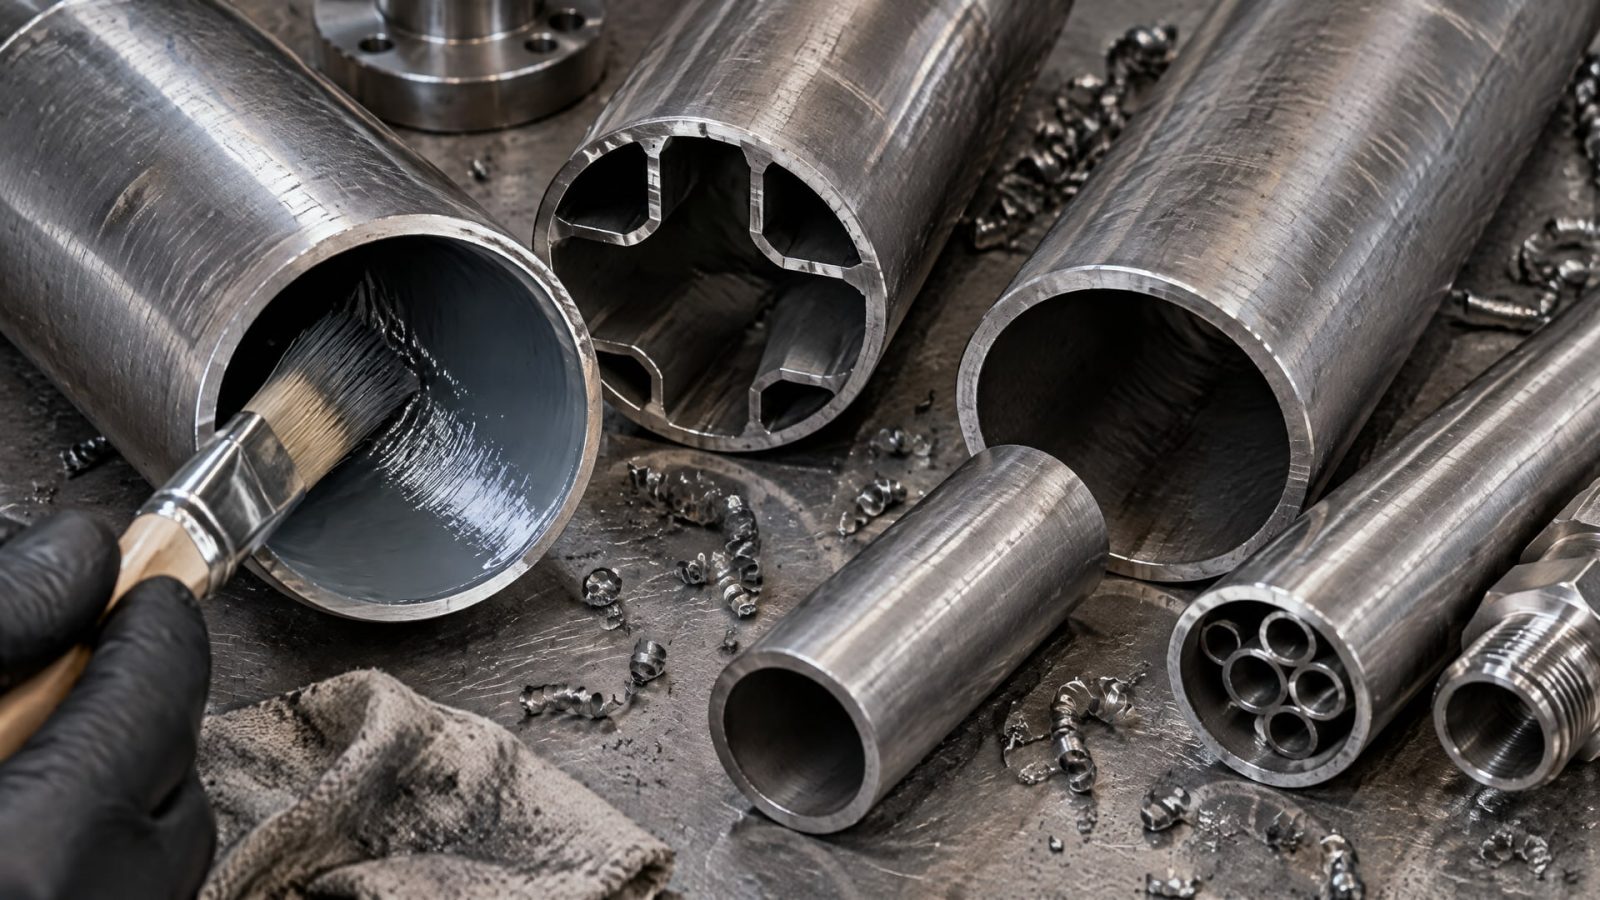
В длинных трубах, глухих каналах и отверстиях сложнее обеспечить равномерное смачивание и удалить остатки химических растворов. Если внутри детали задерживаются соли или влага, это может ухудшить адгезию и коррозионную стойкость покрытия.
ISO 9717 подчеркивает важность качественной подготовки поверхности и промывки перед фосфатированием. Для внутренних полостей это требование связано не только с очисткой, но и с возможностью удалить остатки реагентов после обработки. На практике оценивают, достигает ли раствор внутренних участков, свободно ли он выходит из детали и можно ли полностью высушить поверхность.
Что проверить для внутренних поверхностей
Равномерно ли смачиваются стенки канала или отверстия.
Нет ли участков, где после промывки задерживается раствор.
Обеспечен ли дренаж из полостей и внутренних диаметров.
Полностью ли высушена деталь перед нанесением следующего покрытия.
Можно ли проконтролировать состояние внутренних участков после обработки.
Для длинных труб и глухих каналов заранее продумывают положение детали при промывке и сушке. Если геометрия мешает удалению жидкости, технологический маршрут корректируют до запуска партии. Иначе дефект может остаться внутри и проявиться уже после нанесения покрытия, когда доступ к поверхности будет ограничен.
Защита внутренних диаметров металла зависит не только от выбора фосфатирующего раствора. Важны состояние исходной поверхности, равномерность обработки, удаление остатков химии и своевременная передача детали на следующий этап. При невозможности визуального контроля качество процесса подтверждают предусмотренным на производстве способом, а режим согласуют с требованиями к детали и финишной системе.
Как организовать переход от фосфатирования к покрытию MODENGY
После фосфатирования поверхность нужно промыть, полностью высушить и защитить от загрязнения до нанесения следующего слоя.
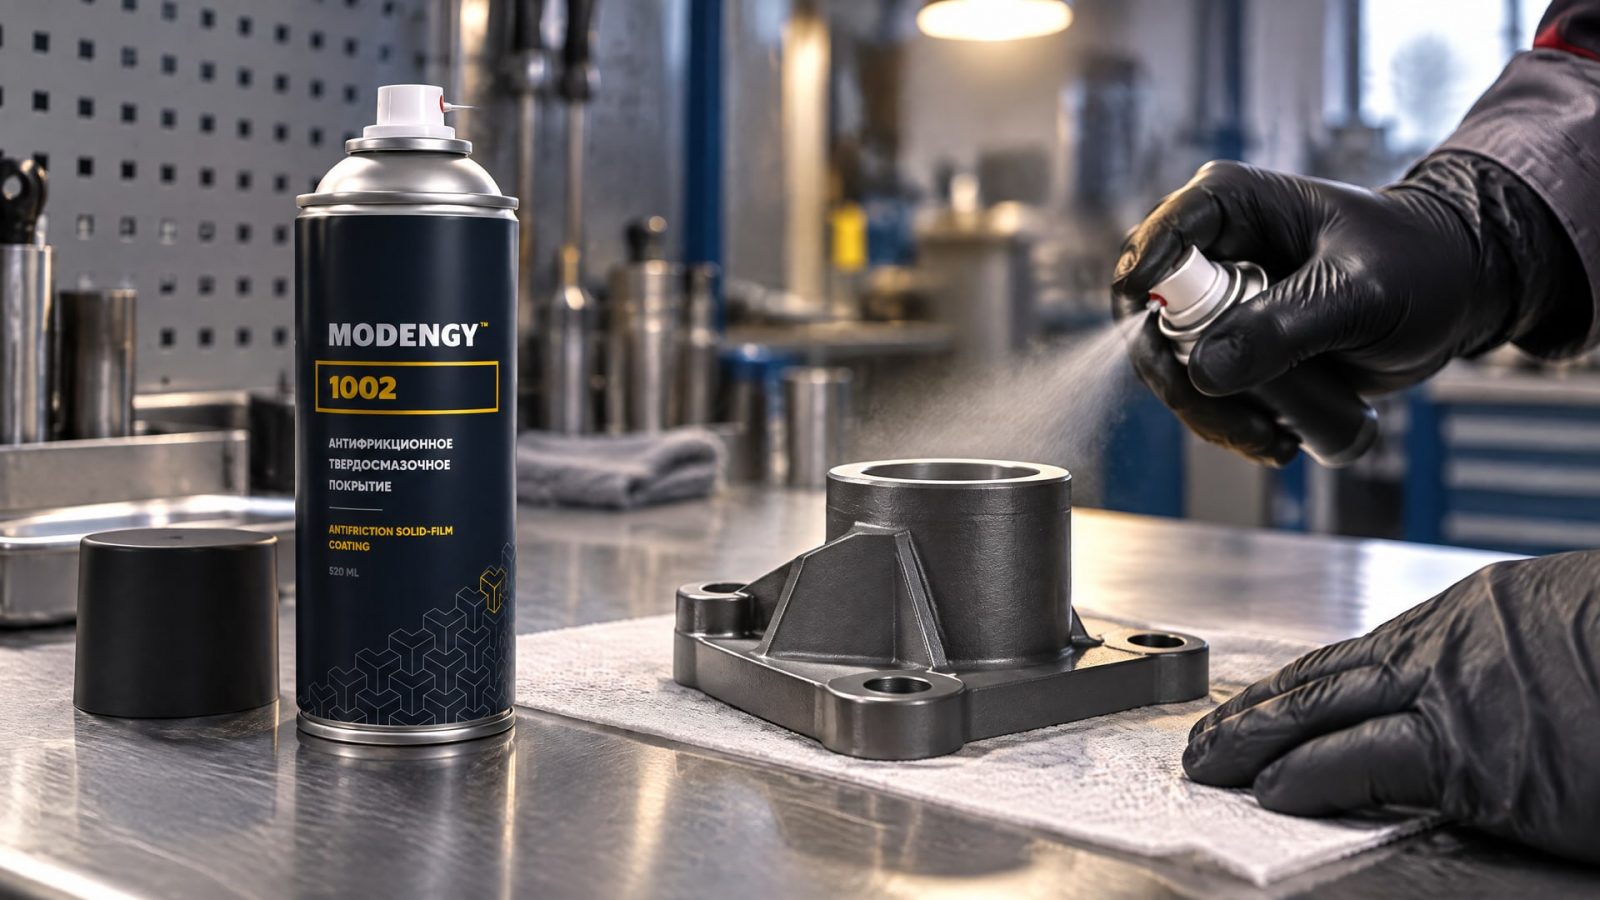
Если между этапами возникает задержка, деталь может загрязниться или подвергнуться вторичной коррозии. Поэтому технологический маршрут планируют с учетом времени передачи детали и условий ее хранения.
Отдельная задача возникает на узлах, где покрытие должно работать при контакте с сопряженными поверхностями. При воздействии влаги или моющих растворов, фреттинге и холодном пуске важно оценивать не только качество фосфатного слоя, но и совместимость всей системы с условиями эксплуатации. Пропуск промывки, остатки влаги или неподходящее сочетание слоев могут помешать стабильной работе покрытия.
В такой схеме антифрикционное покрытие MODENGY 1002 может наноситься после фосфатирования для улучшения адгезии и защиты от коррозии. Перед применением технологическую последовательность согласуют с требованиями к детали и проверяют, что фосфатированная поверхность очищена, промыта и высушена.
Контроль перед запуском серии
До обработки партии полезно зафиксировать материал основы, тип фосфатного слоя, требования к финишному покрытию и порядок операций. Для процесса также задают контроль промывки и сушки, особенно если деталь имеет внутренние полости. Если смена материала, геометрии или финишной системы меняет условия нанесения, прежний режим нельзя считать автоматически подходящим.
Качество проверяют по требованиям, установленным для конкретной детали и покрытия. Одной оценки внешнего вида недостаточно, если технологическая задача связана с адгезией и коррозионной стойкостью. Для ответственных изделий порядок подтверждения совместимости определяют до серийного выпуска, а не после появления дефектов на готовых деталях.
Практический принцип прост: фосфатирование должно быть согласовано с финишным слоем как часть единой системы. Подготовка, промывка, сушка и нанесение покрытия образуют последовательную цепочку, в которой каждый этап влияет на результат следующего.
Часто задаваемые вопросы
Можно ли наносить защитное покрытие сразу после фосфатирования?
Да, если система покрытия совместима с выбранным фосфатным слоем, а поверхность после обработки тщательно промыта и полностью высушена. Между этапами не следует создавать неоправданную задержку: загрязнение и вторичная коррозия способны ухудшить результат. Конкретную последовательность устанавливают для материала детали и финишной системы.
Фосфатирование или пескоструй лучше для повышения адгезии?
Это разные способы подготовки. Фосфатирование химически преобразует поверхность, а пескоструйная обработка механически формирует шероховатость. Выбор зависит от материала основы, исходного состояния детали и требований финишного покрытия. В некоторых технологических схемах процессы могут дополнять друг друга, но взаимозаменяемыми они не считаются.
Как защитить внутренние диаметры после фосфатирования?
Для внутренних диаметров важны равномерное смачивание, тщательная промывка, свободный дренаж и полное высушивание. В длинных трубах и глухих каналах остатки растворов и влага могут задерживаться внутри и ухудшать адгезию или коррозионную стойкость. Эти этапы нужно предусмотреть в технологическом маршруте до обработки деталей.
Заменяет ли фосфатирование финишное покрытие?
Не всегда. Фосфатный слой может повышать коррозионную стойкость и улучшать адгезию органического покрытия, но часто используется как промежуточный слой. Решение зависит от требований к защите, материала основы и условий эксплуатации детали. Сочетание фосфата с финишным покрытием подбирают как единую технологическую систему.
Заключение
Подготовка поверхности фосфатированием дает результат при трех условиях: металл очищен от загрязнений, режим подобран под материал и финишное покрытие, а после обработки обеспечены промывка и полное высушивание. Для внутренних диаметров дополнительно контролируют смачивание, дренаж и удаление остатков химии. Фосфатирование и пескоструй решают разные задачи, поэтому выбор зависит от требуемого состояния поверхности.
Следующий шаг для инженера или снабженца - сверить материал детали, тип фосфатного слоя и требования к защитному покрытию, затем согласовать последовательность операций с производством. Для новой комбинации материалов или геометрии целесообразно подтвердить совместимость на пробной детали до запуска серии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита внутренних диаметров: подготовка поверхности перед нанесением антифрикционного покрытия для стали и мягких металлов.
Узнайте, как выбрать пищевую смазку с консервационными свойствами для оборудования, учитывая условия работы, контакт с продуктом и регистрацию NSF H1.
Пищевая смазка: негигроскопичные составы снижают влияние влаги, сохраняют свойства при конденсате и мойке, обеспечивая надежную работу оборудования.