
Пищевые смазки и аудит ХАССП: как H1 влияет на результат проверки
Аудит пищевого производства начинается со смазок задолго до появления аудитора на площадке. Многие технические специалисты и закупщики считают, что покупка смазки с пометкой «NSF H1» автоматически закрывает вопрос - и ошибаются. Пищевая смазка работает на результат аудита только когда встроена в систему управления рисками, с подтвержденной регистрацией, привязкой к точкам применения и документированным контролем. Статья разберет, что именно проверяют аудиторы ХАССП, какой след оставить в документах и как избежать типичных ошибок при выборе и применении пищевых смазок.
Статья полезна инженерам пищевых производств, закупщикам и техническим специалистам, которые готовят предприятие к аудиту или хотят понять логику контроля смазок в пищевой безопасности.
Что такое NSF H1 и почему это основа, но не гарантия
NSF H1 - регистрация смазки для случайного, технологически неизбежного контакта с пищей.
Ключевое слово здесь «допуск»: это означает, что состав смазки соответствует FDA 21 CFR 178.3570 и ингредиенты признаны безопасными при потреблении в минимальных количествах (до 10 ppm). Но регистрация в реестре NSF - это заявление производителя смазки, а не лицензия завода на применение.
Аудиторы пищевых систем проверяют не просто, есть ли у вас смазка с буквой H1 в названии. Они запрашивают регистрационный номер конкретного продукта в базе NSF, сверяют его с документацией на точке применения и ищут в системе записи о том, кто, когда и сколько этой смазки внесил в оборудование. Если паспорт безопасности лежит в папке, а реестр NSF на площадке не пройден, аудит спотыкается на этапе верификации.
Практически все пищевые производства начинают аудит с неправильного шага: закупают H1-смазку и считают задачу решенной. На деле нужно сначала составить реестр всех смазочных материалов (включая те, что внесли подрядчики или остались от предыдущей команды), затем идентифицировать каждую точку смазки и определить, какой тип продукта для нее критичен. Не все узлы требуют H1 - достаточно обычной промышленной смазки, если риск прямого контакта с пищей исключен конструкцией оборудования. А вот узлы над открытым продуктом, направляющие, редукторы и цепи, работающие в зоне контакта, требуют именно H1.
Аудит пищевого производства: что проверяют в смазках
Аудит ХАССП начинается с вопроса к техническому специалисту: «Покажите мне реестр смазок на площадке».
Эта папка - точка входа, по которой аудитор судит о зрелости программы управления. В реестре должны быть:
Название продукта и регистрационный номер NSF - не только марка, но и точный идентификатор в базе реестра.
Точка применения с указанием зоны - подшипник редуктора, цепь конвейера, направляющая упаковщика, уплотнение насоса.
Максимальное количество смазки на одну точку - в граммах или миллилитрах, согласованное с рекомендацией OEM.
Периодичность применения - еженедельно, ежемесячно, при ТО.
Ответственный сотрудник - механик, оператор, техник по ТО.
Затем аудитор переходит к проверке соответствия реестра реальности. Он осматривает точку смазки, проверяет, нанесена ли маркировка (название продукта и дата или интервал применения), и ищет следы в системе управления ТО: журналы, записи в CMMS, фотофиксацию состояния узла до и после смазки. Если записей нет, смазка практически не применялась или применялась без контроля - это красный флаг.
Затем начинается проверка рисков. Аудитор запросит анализ возможных путей попадания смазки в продукт (утечка сквозь уплотнение, перекрестное загрязнение при ручной смазке, вывод остатков через дренаж) и документирует, какие меры приняты. Маркировка контейнеров, отдельное хранилище для H1-смазок, регулярное обучение персонала, графики ревизии узлов - все это часть доказательств того, что вы управляете риском, а не надеетесь на удачу.
Частая ошибка: предприятия обслуживают оборудование один раз и забывают про контроль утечек. Аудит требует не единовременной смазки, а системы: если узел смазан месяц назад, но сегодня из него капает масло, это отклонение, которое нужно закрыть корректирующим действием (замена уплотнения, смена типа смазки на менее жидкий, изменение интервала ревизии).
NSF H1 против ISO 21469: какой стандарт требует аудит
NSF H1 - это допуск на состав смазки.
ISO 21469 - это стандарт на гигиену всего цикла: состава, производственной площадки производителя смазки, гигиенических процедур и ежегодного аудита. Для большинства аудитов ХАССП достаточно NSF H1, но растущее число пищевых производств (особенно в фармацевтике и готовых блюдах) начинают требовать и ISO 21469.
Разница практическая. NSF H1 подтверждает: «Эта смазка безопасна при случайном контакте с пищей». ISO 21469 подтверждает: «Эта смазка безопасна и произведена в условиях, где исключена контаминация и ингредиенты прослеживаются». Если аудит требует обоих стандартов, вы должны запросить у поставщика сертификат ISO 21469 (не только NSF), иначе подготовка к аудиту потеряет месяцы на переговоры с поставщиком.
На практике аудиторы спрашивают не только о самой смазке, но и о производителе: есть ли у него собственная система контроля ингредиентов, проводит ли он годовой аудит, какие стандарты гигиены соблюдает. Маленькие дистрибьюторы, которые перепакуют смазку в барабан, часто не могут предоставить эти документы. Поэтому при выборе поставщика спросите не только цену, но и наличие документов по гигиене производства. Это сэкономит время перед аудитом.
Интеграция смазок в HACCP-план и систему управления ТО
Пищевая смазка - это риск, и как любой риск в HACCP, она должна быть идентифицирована, оценена и управляема.
Ошибка многих предприятий в том, что смазка остается за бортом HACCP-плана, потому что она не входит в критические точки контроля (CCP). На самом деле смазка - это вспомогательный риск, и ее нужно документировать как управляемый фактор.
Процесс интеграции начинается с простого вопроса: какой риск создает применение смазки? Ответ: попадание смазки в продукт (утечка), перекрестное загрязнение (неправильное хранилище), применение непредусмотренного типа (ошибка персонала), неконтролируемое количество (перемасливание узла). Для каждого риска нужна мера:
Риск утечки → выбор смазки с низкой проникающей способностью, частые ревизии уплотнений, зона осмотра вокруг узла.
Перекрестное загрязнение → отдельное помещение для H1-смазок с климатическим контролем, маркировка контейнеров, ограниченный доступ.
Ошибка персонала → обучение, чек-листы на каждой точке, ревизия готовности к смазке перед запуском.
Переколичество → шприцевое дозирование вместо ведер, обучение механиков на стенде, фотографии эталонной смазки на узле.
Затем смазка встраивается в систему управления ТО: в CMMS (Computerized Maintenance Management System), в бумажный журнал или в мобильное приложение. Ключ - каждая смазка должна оставить след: дата, время, количество, тип, применявший персонал, любые отклонения (узел отказал смазку, уплотнение потекло, контейнер был пустой). Эта история доказывает аудитору, что смазка под контролем.
Ошибки, которые теряют аудит на этапе смазок
Ошибка 1: смазка без маркировки контейнера.
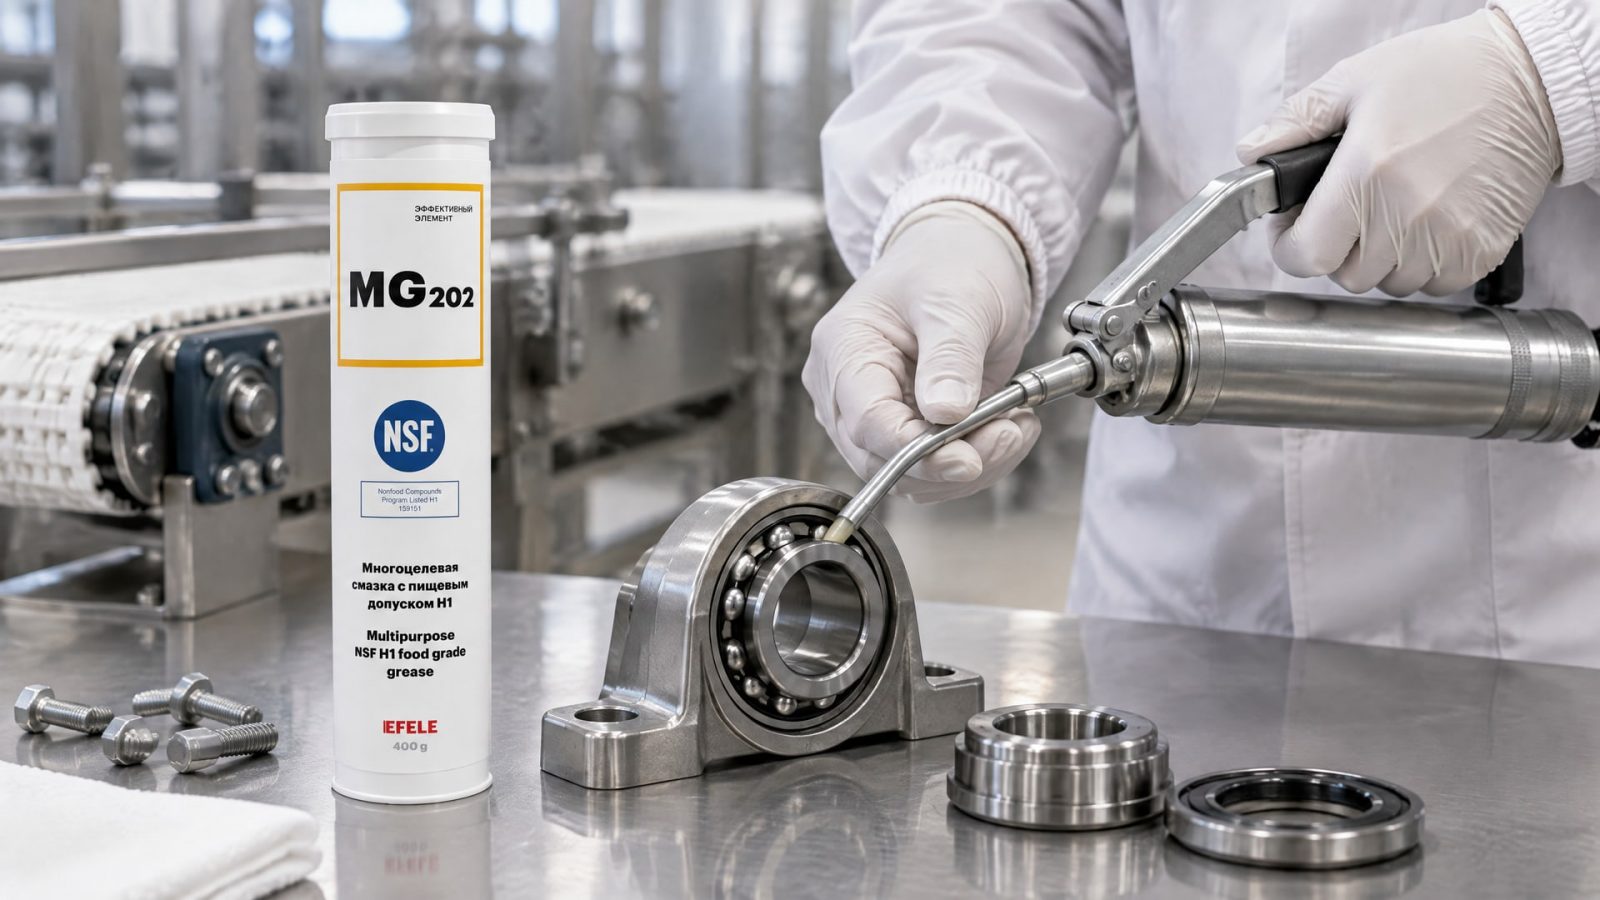
Вы купили EFELE MG-202 (NSF H1), налили в безымянный жестяной горшок и отправили механика в цех. Механик не знает, что это H1, не знает, насколько много наносить, и потом при расследовании утечки в процесс попадает немаркированная смазка. Аудит это видит и ставит критическое замечание: невозможно отследить, какой продукт использовался. Решение: контейнер должен содержать название продукта, номер NSF (если H1), дату открытия и дату истечения (смазкам тоже нужна свежесть).
Ошибка 2: нет оригинальных контейнеров на складе. Если у вас есть папка с паспортами безопасности, но в складе нет коробок с надписью производителя, аудитор вправе усомниться в подлинности смазки. Часто предприятия разливают смазку в старые контейнеры или покупают с рук без документов - это критичный риск. Решение: требуйте от поставщика оригинальную упаковку и сохраняйте хотя бы одно ведро с оригинальной этикеткой как образец.
Ошибка 3: смазка есть, но узел в HACCP-плане не учтен. Редуктор над линией фасовки вы смазываете H1-смазкой, но в плане HACCP он не упомянут. Аудитор видит узел, находит H1, но не видит его в системе управления рисков. Это создает подозрение, что либо план неполный, либо смазка применяется без контроля. Решение: каждый узел, который вы смазываете, должен быть на схеме с указанием типа смазки и частотности.
Ошибка 4: выбрана смазка H1, но OEM не одобрил ее для данного узла. Многие аудиторы теперь запрашивают письма от производителя оборудования: «Смазка EFELE MG-202 одобрена для применения в этом редукторе?» Если вы не можешь предоставить подтверждение, аудит может не засчитать применение в качестве валидного. Решение: перед закупкой одобренной смазки, свяжитесь с техподдержкой OEM и получите письменное согласие. Сохраняйте это письмо вместе с реестром.
Ошибка 5: журналы ТО не ведутся или ведутся после факта. Аудитор дает задание: «Покажите мне записи по смазке редуктора за последний месяц». Если журнал пуст или все дата одинаковые, это сигнал невозможности валидировать выполнение. Решение: вводите ежедневные или еженедельные записи в реальном времени, не ретроспективно.
Контроль смазок на этапе хранения: изолировать H1 от промышленной смазки
Перекрестное загрязнение начинается на складе.
Если вы держите H1-смазку в одном ряду с обычной минеральной смазкой, маркировка на контейнерах может стереться, механик возьмет не ту, или они просто переставятся. При разборе узла, в который попала обычная смазка вместо H1, вы потеряете аудит на точке контроля предполагаемого риска.
Лучшая практика: отдельное помещение или отдельная полка для H1-смазок, доступ ограничен, температура стабильна (не выше 25°C), влажность не выше 75% (чтобы смазка не гигроскопичной разновидности не впитывала влагу и не расслаивалась). На полке должна быть табличка: «NSF H1 - пищевые смазки. Только для применения в пищевом производстве». Рядом - журнал приема и выдачи с подписями.
Если смазка остается на производственной площадке в CMMS-точке (например, в локальном ящике смазочного инструмента), она должна быть в герметичном контейнере с этикеткой, защищена от прямого солнца и влаги, а ящик должен быть маркирован. Аудитор откроет его и посмотрит, не смешана ли там H1 с промышленной смазкой или отработанным маслом.
Роль документирования и корректирующих действий в аудите ХАССП
Документирование - это язык аудита.
Если у вас есть все лучшие практики, но нет записей, аудит будет неполным. Папка смазок должна содержать:
Реестр смазок с регистрационными номерами NSF и точками применения.
Картограмма площадки с обозначением зон H1 и промышленной смазки (разные цвета).
Журналы ТО с датой, типом смазки, количеством, выполняющим персоналом и любыми отклонениями.
Сертификаты и паспорта на используемые смазки, включая результаты анализа (вязкость, точка капель, антиокисляемость).
Письма от OEM об одобрении смазок для конкретных узлов.
Записи обучения персонала по применению H1 и контролю перекрестного загрязнения.
Когда аудитор находит отклонение (например, утечка смазки из редуктора через неделю после смазки), начинается процесс корректирующих действий. Вы документируете причину (уплотнение повреждено), принимаемую меру (замена уплотнения и смена типа смазки на более вязкий), проверяете результат (нет утечек в течение месяца) и закрываете отклонение. Эта история показывает, что вы не только реагируете, но и улучшаете систему.
Многие предприятия после аудита бросают документирование. Аудитор уходит, и процесс замораживается на месяц. Затем начинается новый цикл, часто с провалами. Решение: вводите постоянный контроль, а не дежурный перед аудитом. Если система работает непрерывно, любой аудит пройдет легче, потому что история покажет зрелость.
Выбор и применение смазок NSF H1: практические рекомендации
Выбор смазки для пищевого оборудования начинается с вопроса к инженеру: что нужно смазать и почему это требует H1?
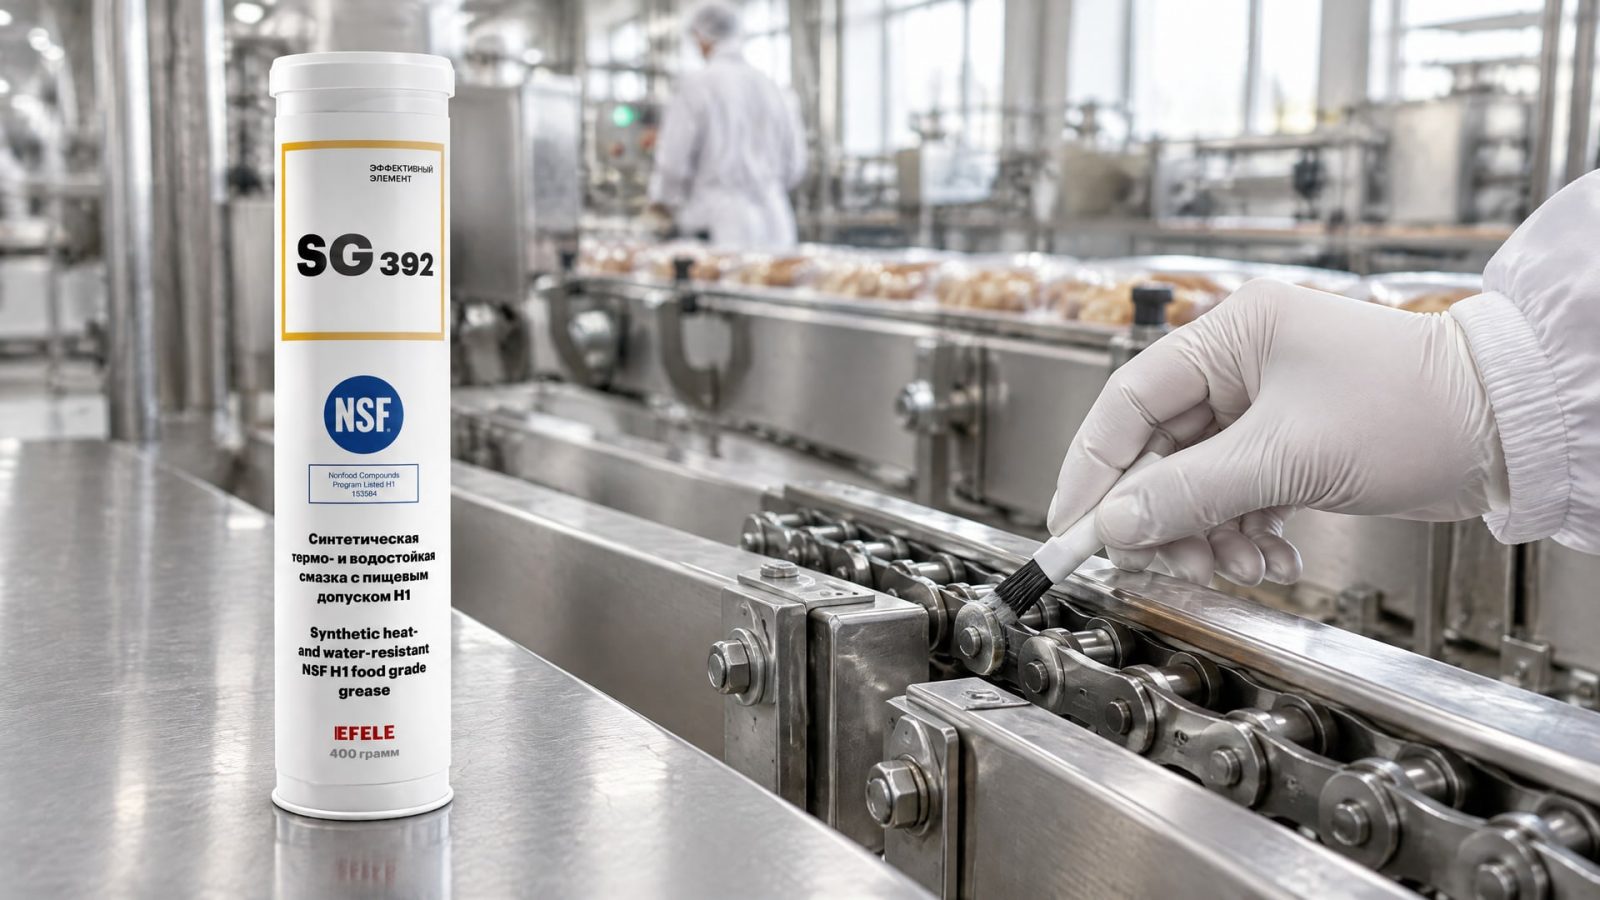
Узлы над открытым продуктом (конвейерные цепи, направляющие упаковщика, редукторы фасовщика) - это да. Электромоторы, редукторы в закрытых помещениях вдали от продукта - это нет, подойдет обычная промышленная смазка.
Затем проверьте допуски OEM: в паспорте редуктора могут быть указаны рекомендуемые вязкость, тип базового масла и консистенция. Если OEM рекомендует NLGI 2 (стандартная консистенция), а вы берете NLGI 1 (более мягкая), узел может перемазываться и протекать. Если рекомендуется минеральное базовое масло, а вы берете синтетику, вязкостно-температурные свойства изменятся.
На этапе выбора поставщика обратите внимание на документирование. Хороший поставщик предоставляет не только паспорт, но и регистрационный номер NSF, сертификат (если требуется ISO 21469), результаты тестирования смазки (вязкость при 40°C и 100°C, точка капель, коллоидная стабильность), а также письмо о гигиене производства - где и как производится смазка, какие контроли применяются.
При нанесении смазки на узел соблюдайте три правила. Первое: наносите тонкую пленку, а не слой в несколько миллиметров. Перемасливание создает беспорядок и утечки. Второе: после нанесения протрите излишки, которые выступили из узла, перед сборкой (это не означает, что нужно протирать смазку из самого узла, а только внешние остатки). Третье: маркируйте точку смазки видной меткой с датой и типом смазки - для контроля и отчетности.
На практике многие производства, готовящиеся к аудиту, беспокоятся о выборе между несколькими H1-смазками. Вязкие смазки (NLGI 2) держатся дольше, но требуют более частого контроля утечек; мягкие смазки (NLGI 1) проникают лучше, но расходятся быстрее. Для высоконагруженных узлов под открытым продуктом, работающих при повышенных температурах и влажности, часто выбирают термо-водостойкую смазку вроде EFELE SG-392 (NSF H1): она держит температуру до 150°C, не вымывается водой и сохраняет консистенцию в агрессивной среде, что снижает риск утечек и перекрестного загрязнения.
Часто задаваемые вопросы
Может ли обычная промышленная смазка пройти аудит ХАССП, если узел находится вдали от продукта?
Да, если риск прямого контакта конструктивно исключен (узел закрыт, отдален от производственной зоны, защищен от дренажа). Аудитор проверит карту рисков: вы должны подтвердить, что выбрали обычную смазку осознанно и задокументировали причину. Если вы не можете объяснить, почему здесь не нужна H1, аудитор потребует ее.
Что нужно делать, если смазка, которую вы используете, больше не представлена в реестре NSF?
Срочно свяжитесь с поставщиком и запросите регистрационный номер текущей версии. Если поставщик снял смазку с производства, переходите на альтернативу (предварительно согласовав с OEM). Не продолжайте применять незарегистрированный продукт - аудит это спотыкается критическим замечанием.
Является ли наличие ISO 21469 обязательным для прохождения пищевого аудита?
Не всегда. Для аудитов ХАССП обычно достаточно NSF H1. ISO 21469 требуется, если в спецификацию входят дополнительные требования по гигиене производства смазки. Уточните требования аудитора заранее и запросите необходимые документы у поставщика.
Как часто нужно проверять соответствие смазок аудиту между визитами аудитора?
Минимум ежеквартально: проверить реестр на актуальность, обновить регистрационные номера в реестре NSF (если были изменения), ревизировать маркировку контейнеров, провести обучение персонала. Лучше вести постоянный контроль через CMMS, тогда аудит станет формальностью.
Что делать, если при ревизии узла обнаружена утечка смазки?
Это отклонение, которое нужно зафиксировать в журнале, проанализировать причину (повреждено уплотнение, неправильная вязкость, перемасливание) и принять корректирующее действие (замена уплотнения, смена типа смазки, переподготовка персонала). Затем проверить результат в течение недели. Эта история - доказательство управления риском.
Заключение
Пищевая смазка NSF H1 помогает пройти аудит ХАССП не тем, что волшебным образом решает проблемы безопасности, а тем, что встраивается в систему управления рисками. Аудитор проверяет не просто наличие H1, а полный цикл: регистрацию в реестре NSF, карту точек применения, журналы ТО, маркировку контейнеров, разделение хранилищ, обучение персонала, документирование отклонений и корректирующих действий.
Начните прямо сейчас: составьте реестр всех смазок на вашей площадке, отметьте каждую точку смазки на схеме с указанием типа, запросите у поставщика регистрационные номера NSF и письма об одобрении от OEM, введите журналы ТО в CMMS, обучите механиков и начните вести записи. Это даст вам полнокровную систему, которую аудитор признает и которая будет работать независимо от проверок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать и нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания, продлить срок службы механизма.
Узнайте, как правильно выполнить замену прокладки фланца с помощью анаэробного формирователя для долговечной и герметичной фиксации.
Смазка для замков авто – это эффективный способ защитить механизмы от замерзания зимой, предотвращая поломки и обеспечивая бесперебойную работу.