
Как заменить прокладку фланца анаэробным формирователем прокладок
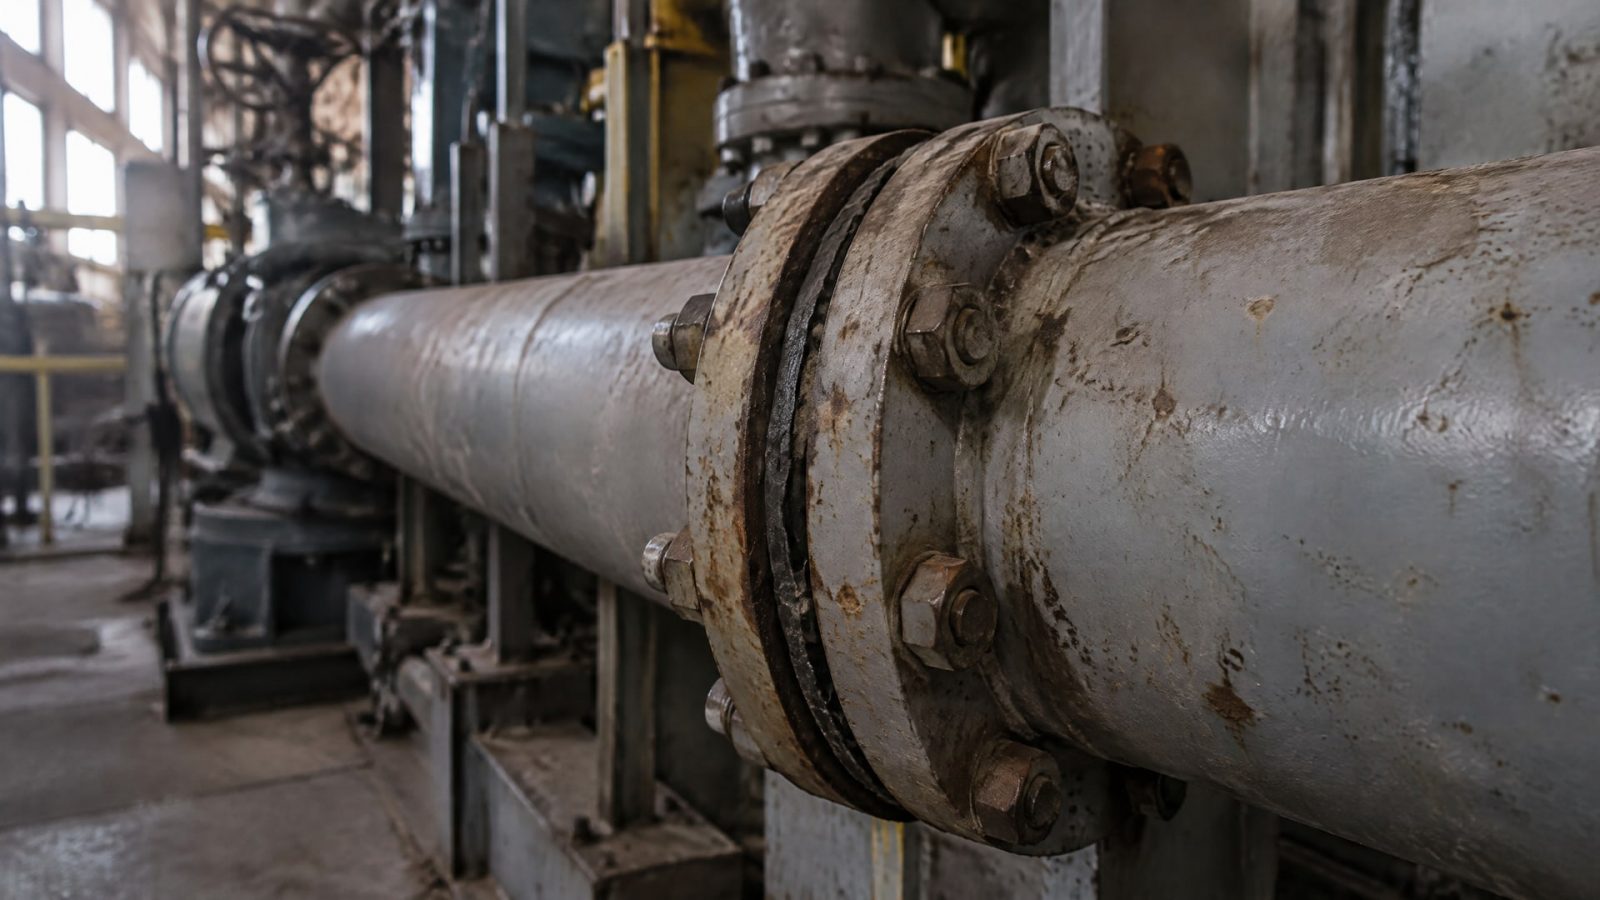
Замена прокладки фланца анаэробным формирователем - это не просто экономия времени на разборке и сборке узла, но и переход к герметизации без механического износа. Анаэробные составы отверждаются в отсутствие воздуха при контакте с металлом, заполняя микронеровности поверхности и создавая монолитное уплотнение без промежуточного слоя резины или картона. Такой подход особенно востребован в машиностроении, гидравлике, производстве насосного оборудования и при ремонте трубопроводных узлов, где вибрация и колебания температуры часто ведут к выдавливанию или высыханию традиционной прокладки. Статья раскрывает пошаговую схему замены, критические этапы подготовки поверхностей, правила нанесения валика и сроки отверждения, которые реально применяют специалисты на производстве.
Когда анаэробный формирователь эффективнее обычной прокладки
Фланцевые соединения в промышленности часто подвергаются вибрационным нагрузкам, температурным колебаниям и химическому воздействию, из-за чего обычная резиновая или картонная прокладка со временем теряет упругость, выдавливается или трескается.
Замена такой прокладки требует разборки узла, очистки следов резины и установки новой прокладки, что занимает время и нередко приводит к повторному браку герметичности.
Анаэробный формирователь прокладок предлагает альтернативу: вместо механического зажима резины он образует химическое уплотнение, которое заполняет микронеровности и микротрещины металлической поверхности. Такой подход особенно полезен для фланцевых соединений с жесткими металлическими поверхностями, где зазор между фланцами минимален, а требования к герметичности высоки. Состав работает при температурах от 149 до 204 °C, что охватывает большинство промышленных приложений, включая выхлопные системы и гидравлические линии.
Герметизация без прокладок также снижает затраты на складирование запасных прокладок разных размеров и материалов - один универсальный анаэробный состав подходит для множества фланцевых узлов с различными диаметрами болтовых отверстий.
Подготовка поверхностей фланца: критические этапы
Успех герметизации анаэробным формирователем зависит от качества подготовки фланца не менее, чем от самого герметика.
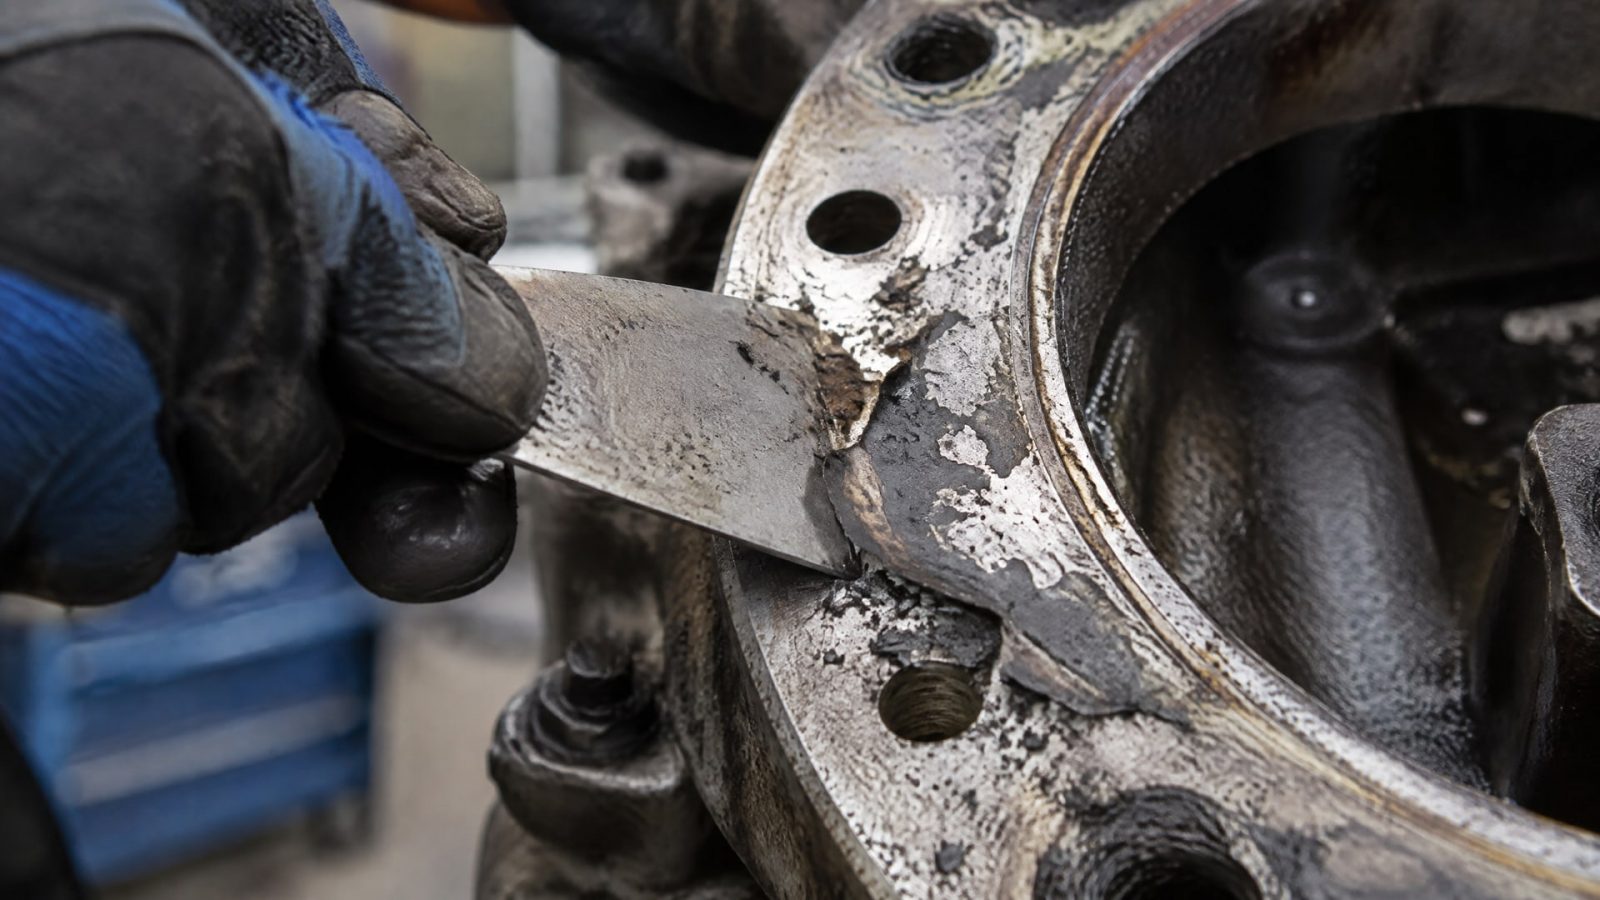
Металлические поверхности должны быть чистыми, сухими и обезжиренными - масло, старая прокладка, краска, ржавчина и грязь мешают отверждению состава и приводят к неполной герметичности.
Снятие старой прокладки и удаление отложений
Перед нанесением нового герметика поверхность фланца нужно полностью освободить от остатков старой прокладки. Это делается вручную скребком или шпателем, без чрезмерных усилий, чтобы не повредить посадочную поверхность. Если прокладка прикипела или очень твердая, можно размягчить остатки растворителем на основе углеводородов (или подходящим для данного материала). Рекомендуется работать с пластиковым или медным скребком, чтобы не оставить царапин, которые могут стать местами первичного дефекта герметичности.
После удаления основных остатков поверхность протирают чистой тряпкой, удаляя пыль и крошку старого материала. Если фланец имеет следы ржавчины или окиси, нужна дополнительная обработка щеткой или наждачной бумагой средней зернистости.
Обезжиривание и сушка
После механической очистки фланец обезжиривают. Для этого используют уайт-спирит, ацетон или специализированный обезжиривающий растворитель - выбор зависит от типа загрязнения и материала фланца. Поверхность протирают тряпкой, смоченной растворителем, в направлении от центра к краям, затем высушивают чистой сухой тряпкой или на воздухе. Критично, чтобы поверхность была абсолютно сухой - влага или капли жидкости препятствуют отверждению анаэробного состава.
Если фланец имеет заметные риски, наколы или неровности (например, от коррозии), может потребоваться дополнительная механическая подготовка (легкая шлифовка наждачной бумагой), чтобы убрать локальные дефекты. Однако большинство анаэробных формирователей способны заполнить мелкие неровности сами по себе, поэтому глубокую шлифовку обычно не требуют.
Нанесение герметика: схема и правила валика
Правильное нанесение анаэробного формирователя прокладок - это ключ к герметичности.
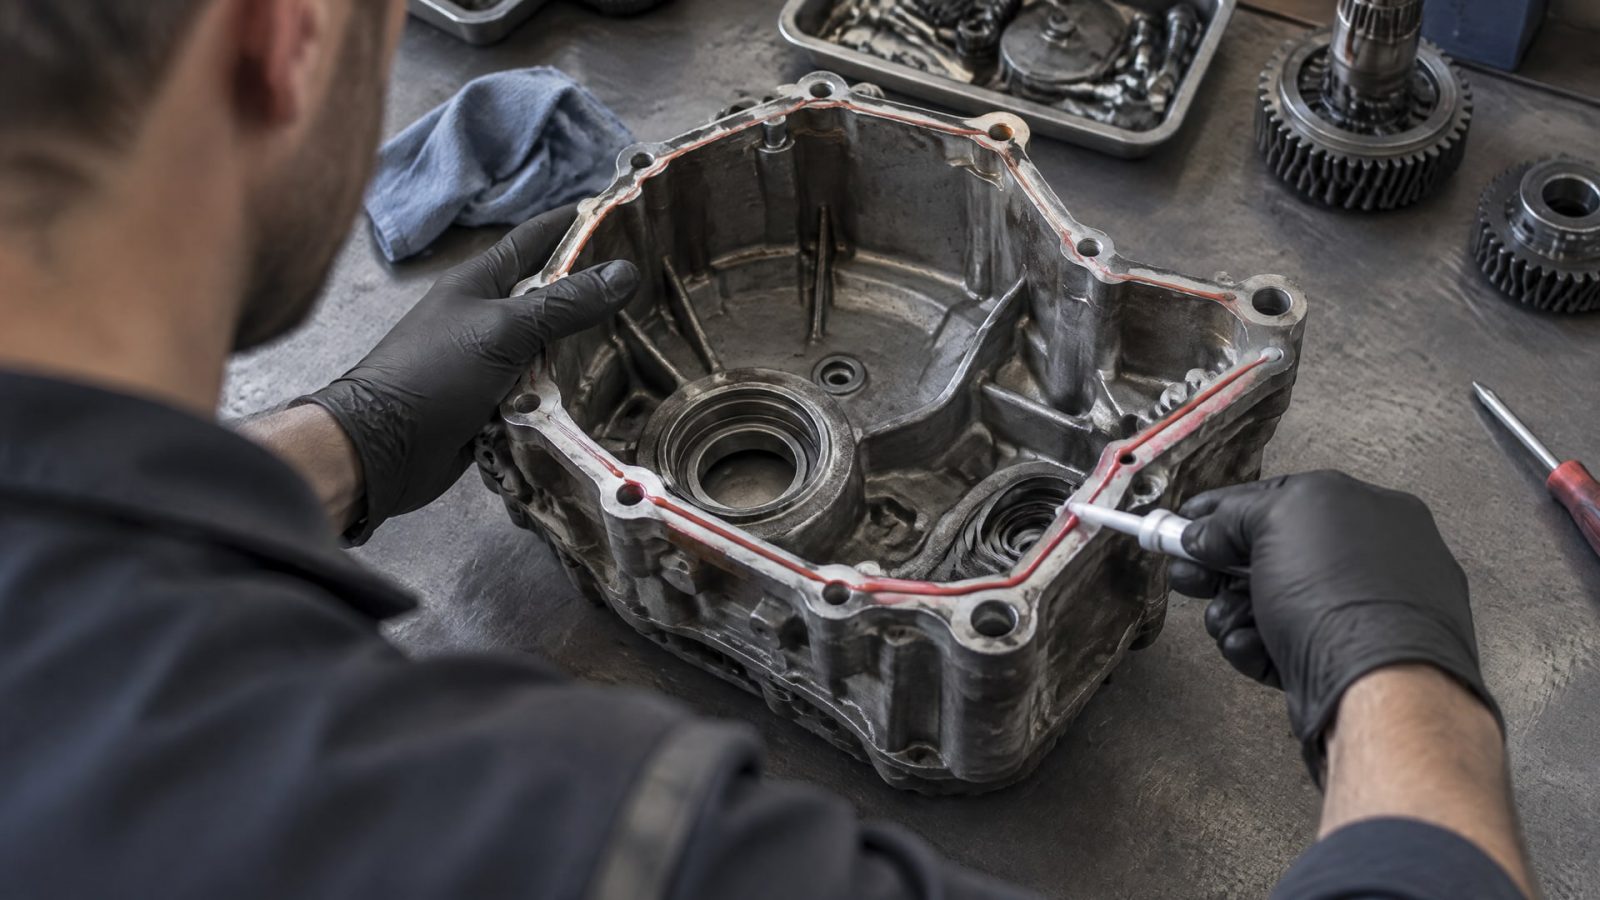
Состав наносится одним непрерывным валиком, без перерывов и пропусков, по всему периметру фланца.
Определение траектории валика
Валик должен проходить ближе к внутренней кромке фланца (со стороны камеры высокого давления или полости системы), с обязательным огибанием всех болтовых отверстий. Это гарантирует, что герметик останется в зоне прижима двух фланцев и не будет вытеснен наружу при затяжке болтов. Диаметр валика обычно составляет 2-3 мм - достаточно для заполнения микронеровностей, но не чрезмерно, чтобы избежать излишних выжимов.
Техника нанесения
Тюбик или шприц держат под углом 45 градусов к поверхности фланца и выдавливают состав плавным движением, не останавливаясь. Валик должен быть непрерывным, без надрывов; если валик порвался, нужно вернуться назад на 10-15 см и восстановить линию, чтобы перекрытие было герметичным. После завершения полного витка конец валика должен перекрыть начало, замыкая герметичный контур.
Небольшое выдавливание герметика наружу при последующей сборке - это норма; излишки находятся на воздухе и не отверждаются, поэтому их удаляют тряпкой или шпателем после того, как болты затянуты и прижимная сила стабилизировалась.
Сборка и затяжка болтов после нанесения герметика
После нанесения валика герметика фланцы нужно собрать в минимально возможное время - обычно не позже чем через 5-10 минут, пока состав не начал схватываться.
Совмещение и первоначальный прижим
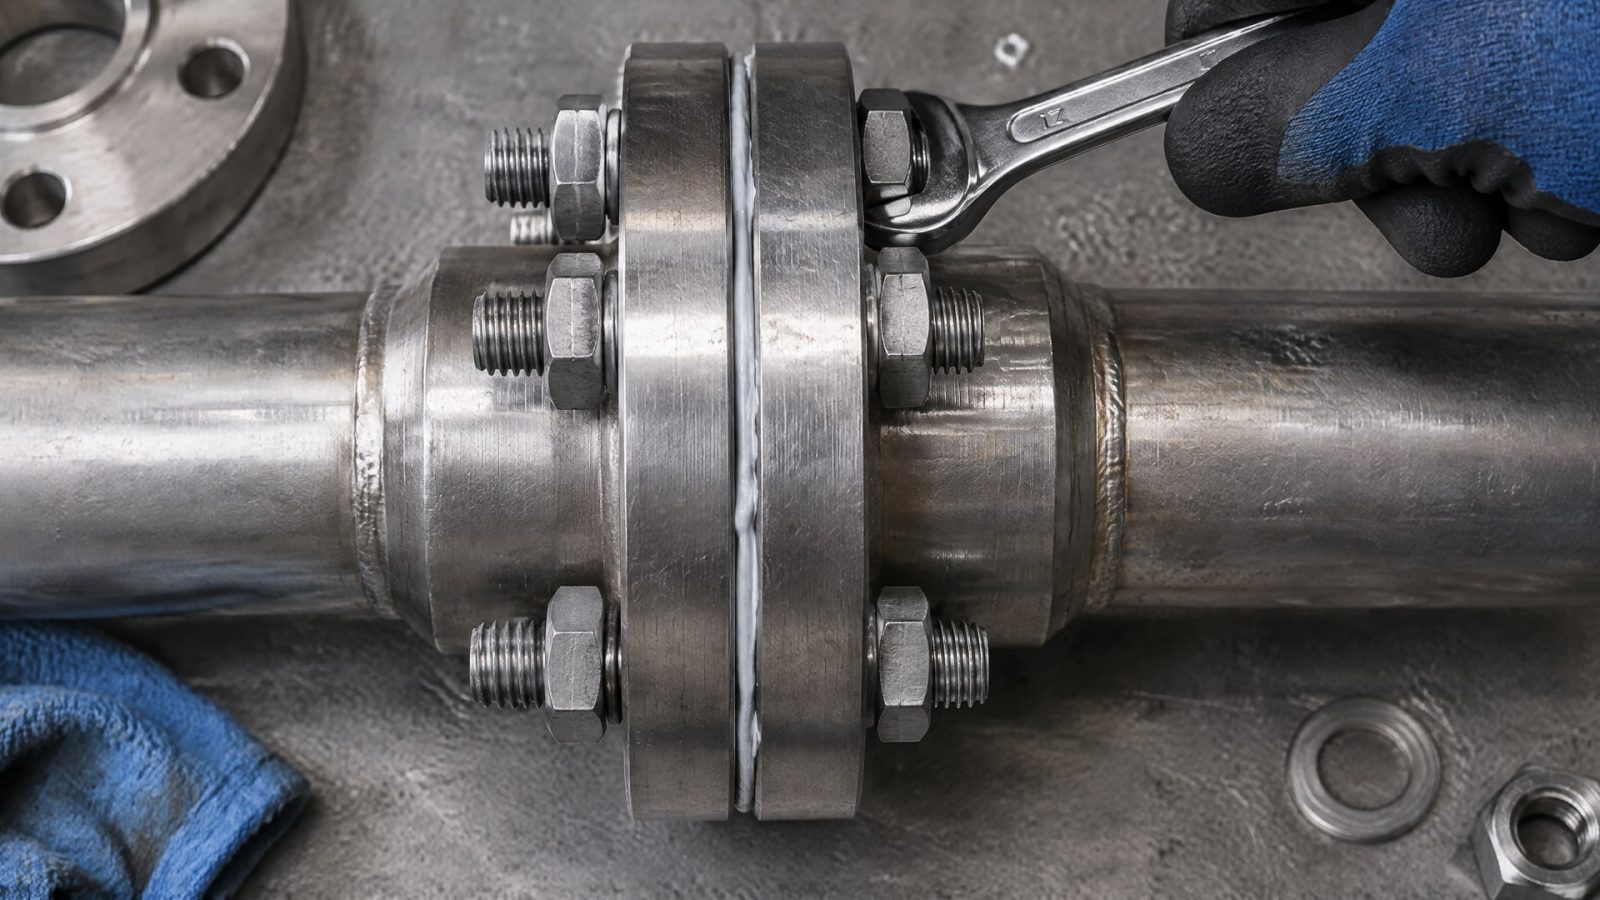
Два фланца совмещают максимально точно, с минимальным боковым смещением, и соединяют болтами. На этом этапе болты затягивают слегка, крестообразно или диагонально, чтобы равномерно распределить нагрузку и не перекосить один фланец относительно другого.
Равномерная затяжка по моменту
После предварительной затяжки болты затягивают по штатному моменту (указан в технической документации узла). Затяжку следует выполнять несколько раз, проходя все болты последовательно: сначала с моментом 30-40% от итогового, затем 60-70%, затем финально до полного момента. Это обеспечивает равномерное распределение герметика по всему периметру и выдавливает излишки наружу без локальных недожимов.
Затяжка должна быть одновременно уверенной и аккуратной - слишком большой момент может повредить болт или фланец, слишком малый приведет к неполному прижиму герметика и утечкам.
Время отверждения и ввод в эксплуатацию
Анаэробные формирователи прокладок имеют два ключевых временных параметра: первичное схватывание и полное отверждение.
Первичное схватывание
Первичное схватывание обычно происходит через 5 минут после контакта состава с металлом и затяжки болтов. На этом этапе герметик уже достаточно «схватится», чтобы выдержать движения и вибрацию небольших амплитуд, однако полная прочность еще не достигнута.
Полное отверждение и условия ввода в эксплуатацию
Полное отверждение требует 24 часов при комнатной температуре. Однако в ряде случаев производители разрешают ввести узел в эксплуатацию раньше - через 1 час при условии, что система не подвергается ударным нагрузкам и температура близка к номинальной. Конкретные рекомендации зависят от типа герметика и указаны в техническом паспорте продукта.
Для герметизации фланцевых соединений, которые испытывают нагрузку только после полного отверждения, рекомендуется выдержать 24 часа перед запуском. Если это невозможно, нужно свериться с техпаспортом конкретного состава и соблюдать указанные там сроки.
Герметизация фланцев без прокладок в критичных приложениях
Замена прокладки фланца анаэробным формирователем становится все более распространенным решением в приложениях, где традиционные прокладки быстро изнашиваются или теряют герметичность.
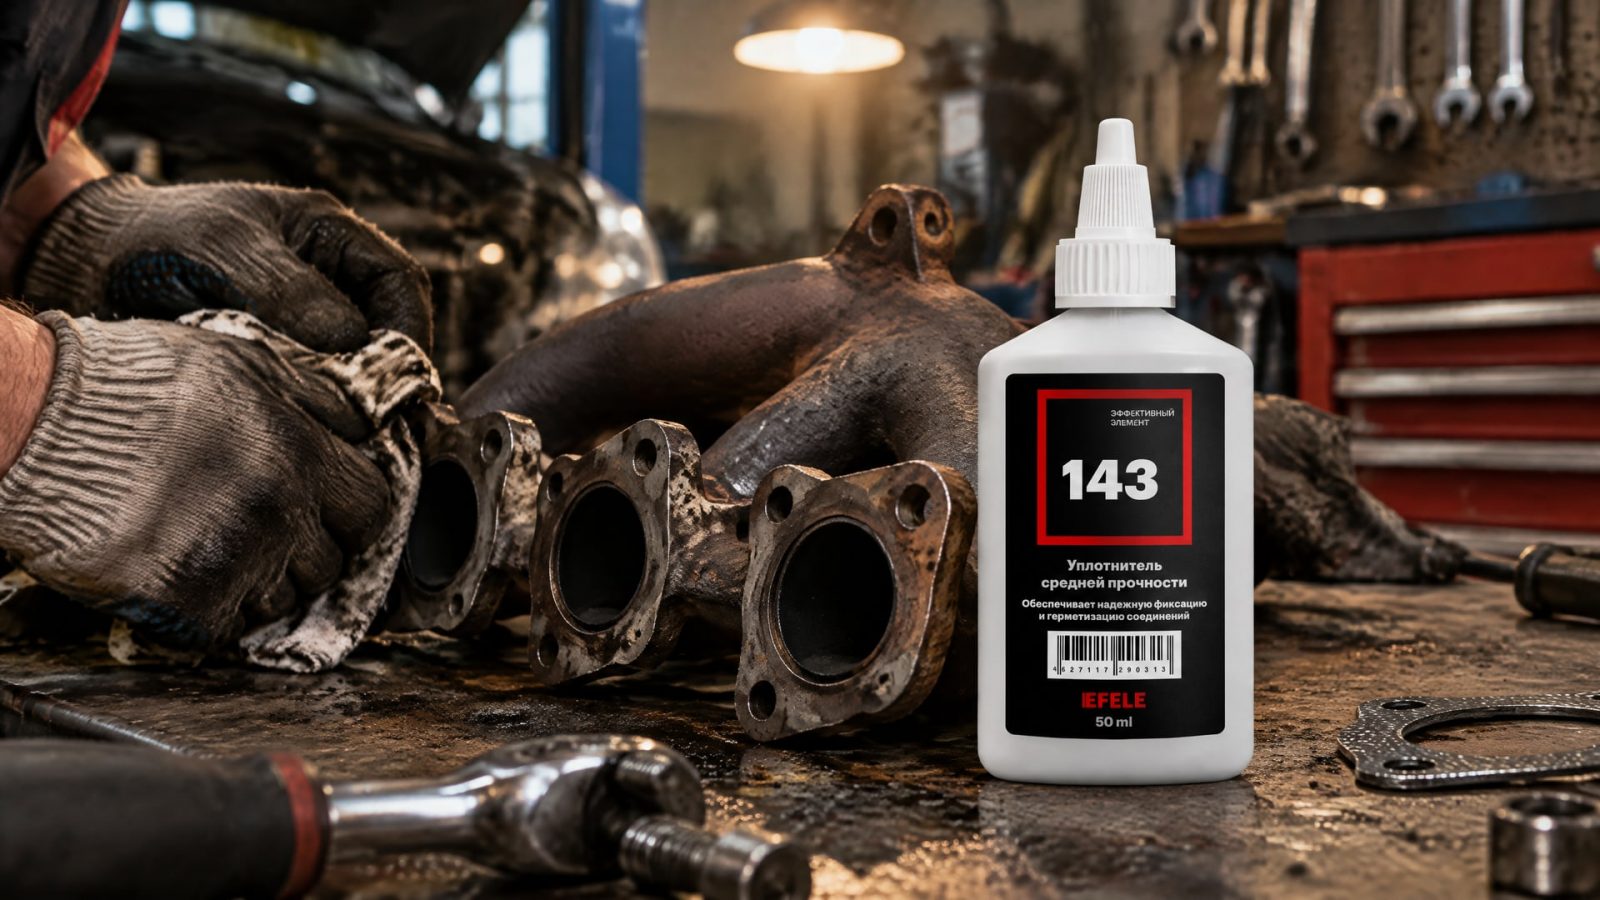
Примеры критичных узлов:
Выхлопные системы автомобильного и тракторного оборудования - фланцы коллектора, переходные муфты. При рабочей температуре 150-200 °C обычная резина высыхает и трескается. Анаэробный состав с температурной стойкостью 149-204 °C обеспечивает долговечность без потери герметичности.
Гидравлические системы и системы подачи масла - фланцевые клапаны, разветвители трубопроводов. Вибрация и пульсирующее давление вытесняют прокладку; герметик остается на месте.
Теплообменники и водонагреватели - фланцевые соединения кожухов и коллекторов. Циклические нагревы и охлаждения вызывают усадку резины; герметизация без прокладок исключает этот механизм отказа.
Компрессорные и насосные узлы - соединения корпусов, крышек, патрубков. Высокочастотная вибрация требует герметика, а не прокладки.
Для герметизации фланцевых соединений вместо традиционных прокладок рекомендуется использовать анаэробный формирователь прокладок EFELE 143, который обеспечивает надежную герметизацию и устойчивость к высоким температурам, давлениям и вибрационным нагрузкам. Состав прижился на сборочных линиях благодаря сочетанию простоты нанесения, стабильного результата и отсутствия необходимости подбирать размер прокладки под каждый узел.
Выбор анаэробного формирователя под конкретное приложение
Рынок предлагает несколько типов анаэробных составов, различающихся по температурной стойкости, вязкости, скорости отверждения и специализации.
Правильный выбор критичен для надежной работы узла.
Основные критерии выбора
При подборе герметика нужно учитывать:
Рабочая температура узла - состав должен выдерживать максимальную температуру. Большинство универсальных анаэробных формирователей рассчитаны на 149-204 °C; для более высоких температур требуются специализированные составы.
Материал фланца - анаэробные составы работают только на металлических поверхностях (сталь, чугун, алюминий). На неметаллических материалах они не отверждаются.
Зазор между фланцами - для больших зазоров (0,1-0,5 мм) требуются более вязкие составы, которые не вытекают до отверждения; для плотных соединений (менее 0,05 мм) подходят жидкие составы.
Тип среды - контактирует ли герметик с маслом, топливом, охлаждающей жидкостью или чистым воздухом. Некоторые составы расчитаны на контакт с определенными жидкостями, другие универсальны.
Требования к демонтажу - если узел планируется периодически разбирать, нужен состав со средней липкостью, который позволяет разделить фланцы без чрезмерных усилий. Если узел не разбирается, допустимы более твердые составы.
Таблица: прокладка против анаэробного формирователя
| Параметр | Резиновая/картонная прокладка | Анаэробный формирователь |
|---|---|---|
| Подготовка поверхности | Протирка от грязи | Чистка, обезжиривание, сушка |
| Время сборки | 5-10 мин, затяжка в один прием | 5-10 мин, затяжка несколько раз |
| Первичная герметичность | Сразу после затяжки | Через 5 мин |
| Полное отверждение | Не требуется | 24 часа |
| Вибрационная стойкость | Среди-ная (со временем теряется) | Высокая (улучшается со временем) |
| Устойчивость к T и P-циклам | Низкая (усадка, растрескивание) | Высокая (монолитное уплотнение) |
| Стоимость расходника | Зависит от размера | Универсальная тара (50-100 мл) |
| Хранение | Полки с дюжинами размеров | Одна емкость для множества узлов |
Часто задаваемые вопросы
Можно ли наносить герметик на влажную или масляную поверхность?
Нет. Анаэробный формирователь требует абсолютно чистой, сухой и обезжиренной поверхности. Даже тонкий слой масла или влаги препятствует отверждению состава и приводит к утечкам. Поверхность нужно протереть растворителем и дать полностью высохнуть перед нанесением герметика.
Если герметик вылез наружу при затяжке, это брак?
Небольшой выдавленный валик - это нормально. Герметик на воздухе не отверждается и его легко удалить тряпкой или скребком после того, как болты затянуты. Проблема возникает только если герметик полностью вытеснен из зоны прижима, что обычно указывает на ошибку в нанесении валика или неправильный выбор типа состава.
Сколько времени нужно подождать перед запуском узла после сборки?
Первичное схватывание происходит через 5 минут, но в некоторых приложениях допускается ввод узла в эксплуатацию через 1 час. Полное отверждение требует 24 часа. Конкретные сроки указаны в техническом паспорте состава; если узел испытывает нагрузку сразу после сборки, лучше выдержать полные 24 часа.
Подходит ли герметик для замены прокладки фланца выхлопной трубы?
Да, при условии, что выбран состав с температурной стойкостью не менее 149 °C. Выхлопные фланцы часто имеют рабочую температуру 150-200 °C, что находится в пределе работы большинства анаэробных формирователей. Перед применением нужно свериться с техпаспортом и убедиться, что максимальная температура узла не превышает допустимую для выбранного герметика.
Нужно ли ставить резиновую прокладку под анаэробный герметик?
Обычно нет. Анаэробные формирователи прокладок рассчитаны на работу вместо резины, заполняя микронеровности и создавая уплотнение сами по себе. Одновременное использование резиновой прокладки и герметика не требуется и может привести к неправильному распределению герметика.
Заключение
Замена прокладки фланца анаэробным формирователем - это технологичное решение, которое снижает время разборки и сборки узла, улучшает вибрационную стойкость и исключает множество причин утечек, связанных с усадкой и старением резины. Ключ к успеху - тщательная подготовка фланца (удаление грязи и масла, полное высыхание), правильное нанесение непрерывного валика по периметру и соблюдение времени отверждения перед вводом в эксплуатацию.
Конкретный выбор герметика зависит от рабочей температуры узла, материала фланца и типа среды, с которой контактирует уплотнение. После подбора подходящего состава и выполнения приведенных шагов герметизация обеспечивает долговечное и надежное уплотнение, часто превосходящее по стабильности традиционные резиновые прокладки. Начните с мелких узлов и менее критичных приложений, чтобы освоить технику, а затем переносите опыт на более сложные системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для замков авто – это эффективный способ защитить механизмы от замерзания зимой, предотвращая поломки и обеспечивая бесперебойную работу.
Узнайте, как анаэробный фиксатор резьбы и другие методы защищают соединения от вибрации и предотвращают поломки оборудования.
Узнайте, как выбрать пищевое масло редуктор для долгой службы оборудования, учитывая тип передачи, температуру и допуски.