
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Вибрация - главный враг резьбовых соединений на производстве. Микроперемещения в зоне контакта витков постепенно разрушают фрикционную связь, преднатяг ослабляется, и болт выворачивается самопроизвольно. В результате оборудование теряет герметичность, узлы разбалтываются, увеличивается радиальный люфт в подшипниках, растет риск экстренного останова и аварийного ремонта.
Технические специалисты и инженеры прибегают к трем основным стратегиям: анаэробным фиксаторам резьбы, самостопорящимся гайкам и резьбовым вставкам. Каждый способ решает задачу по-своему, но химическая фиксация остается самой универсальной и экономичной в условиях, когда нужна разборка и возможность переиспользования крепежа.
Механизм самоотвинчивания под вибрацией
Резьбовое соединение держит нагрузку за счет преднатяга и трения между витками.
Когда оборудование работает с вибрацией, в зоне контакта возникают поперечные микросдвиги. Каждый цикл вибрации смещает болт на микроны, нарушает стабильность контакта, и трение постепенно теряется. Через несколько сотен или тысяч колебаний преднатяг падает критически, и крепеж выворачивается сам.
Этот процесс особенно опасен в машиностроении: вибрирующие блоки двигателя, насосы, редукторы, линии конвейеров и механизмы с ударными нагрузками теряют болты неожиданно, даже если их затягивали с правильным моментом. Простое подтягивание гайки-контргайки или пружинных шайб дают только временное улучшение; соединение снова начнет ослабляться.
Для объективной оценки устойчивости крепежа к отворачиванию инженеры используют испытание Junker - поперечную вибрацию с амплитудой ±0,3 мм и частотой 12,5 Гц. Этот метод стандартизирован в DIN 65151 и ISO 16130 и показывает, сколько циклов вибрации выдержит соединение до потери преднатяга. Результаты испытания служат основой для выбора способа фиксации.
Анаэробные фиксаторы резьбы: принцип работы
Анаэробный фиксатор - это жидкий полимер на основе акрилата, который остается жидким в упаковке, но твердеет при контакте с металлом в отсутствие кислорода.
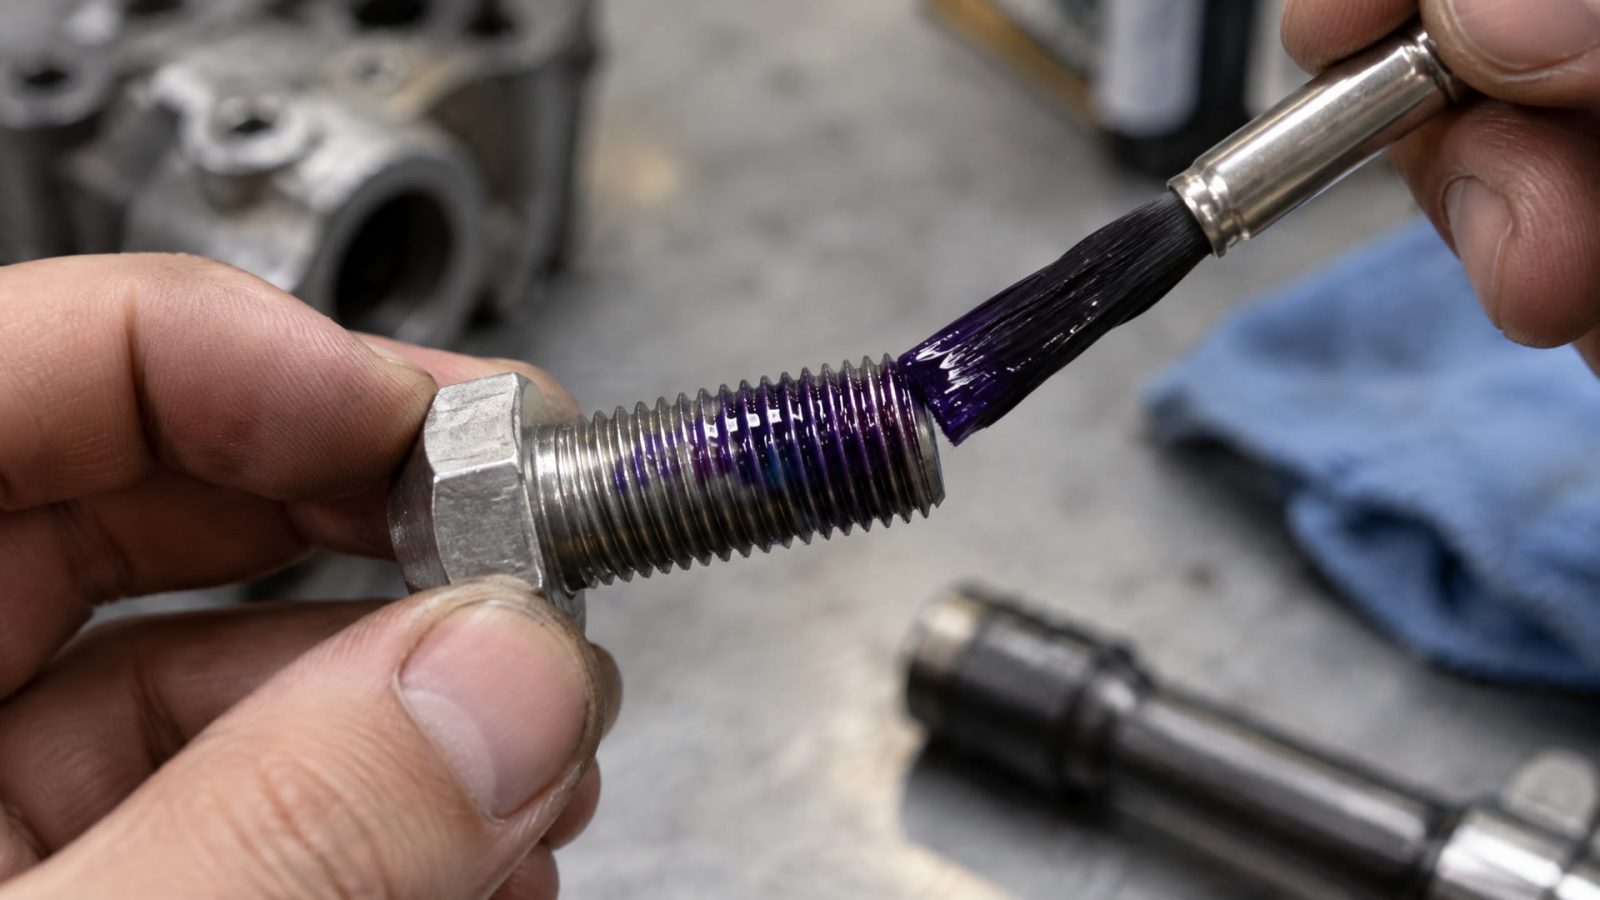
Когда состав наносят на резьбу и собирают соединение, воздух вытесняется, активируется полимеризация, и образуется прочный трехмерный полимерный каркас, который заполняет микрозазоры между витками.
Этот каркас предотвращает микроперемещения, восстанавливает контактное давление и удерживает крепеж от вращения. После отверждения фиксатор также образует микроскопический влагозащитный слой, препятствующий коррозии. Соединение остается герметичным, и утечек техжидкостей не происходит.
Ключевое преимущество перед механической фиксацией - универсальность. Анаэробный фиксатор подходит для болтов любого диаметра, резьбы и конструкции крепежа, не требует дополнительных деталей и не увеличивает массу соединения. На производстве его применяют в машиностроении, электроэнергетике, нефтегазовом секторе и сборке приборов - везде, где вибрация и динамические нагрузки угрожают герметичности и надежности.
Как выбрать фиксатор по режиму применения и материалу
Выбор анаэробного фиксатора зависит от четырех факторов: требуемой силы фиксации, материала крепежа и сопрягаемых деталей, температуры обслуживания и необходимости демонтажа.
Сила фиксации и класс прочности
Для соединений, где нужна возможность разборки без разрушения крепежа, выбирают фиксаторы средней прочности. Они образуют упругую связь, которая выдерживает вибрацию и ударные нагрузки, но позволяет отвернуть болт обычным инструментом через несколько часов после полимеризации. Для постоянных соединений и экстремальной вибрации предназначены высокопрочные составы; их демонтаж может потребовать локального нагрева до 250 °C и специального инструмента.
На практике средней прочности достаточно для 90% промышленных приложений. Такие фиксаторы часто называют «синими» по цвету индикатора в упаковке (хотя цвет - только условность; выбирать нужно по спецификации, а не по цвету).
Активность металла и необходимость активатора
На активных металлах - обычной углеродистой стали, алюминиевых сплавах - анаэробный фиксатор полимеризуется быстро. Начальная прочность достигается за 10–20 минут, полная - за 24 часа. Такие крепежи можно нагружать сразу после сборки, если соблюдены сроки.
Нержавеющая сталь, цинковые покрытия, хром и никель - пассивные металлы. Они замедляют полимеризацию, и без дополнительной активации фиксатор может недоотвердиться даже через 24 часа. В результате крепеж будет выворачиваться под вибрацией, потому что прочность фиксации не набралась в полной мере.
Решение простое: перед нанесением фиксатора на пассивный металл используют активатор (праймер). Обычно его распыляют или наносят кисточкой на поверхность резьбы, дают высохнуть 1–2 минуты, затем наносят сам фиксатор. Активатор заполняет микропоры, создает нужный уровень щелочности и ускоряет полимеризацию до стандартных 24 часов. Без активатора на нержавейке рисковать не стоит.
Очистка и подготовка перед нанесением
Анаэробный фиксатор не переносит загрязнения и масло на поверхности резьбы. Если на витках остался машинный жир, тонкий слой окисла или ржавчины, полимеризация либо замедляется, либо не происходит вообще. Надежность за 24 часа не будет гарантирована.
Перед нанесением резьбу очищают обезжиривателем или техническим спиртом, тщательно протирают чистой сухой тканью или сушат сжатым воздухом. На высокоточных сборках иногда использует ультразвуковую очистку. Если резьба видимо ржавая или корродирована, ее лучше предварительно очистить щеткой или щипцами.
Влажность и попадание воды на свежеочищенную поверхность - враги. Вода препятствует полимеризации; если резьба в мокром состоянии, ее нужно высушить горячим воздухом или оставить на 5–10 минут в тепле. Правило простое: чистая и сухая резьба - надежное соединение.
Технология нанесения и контроль полимеризации
Фиксатор наносят тонкой пленкой на резьбу болта или винта.
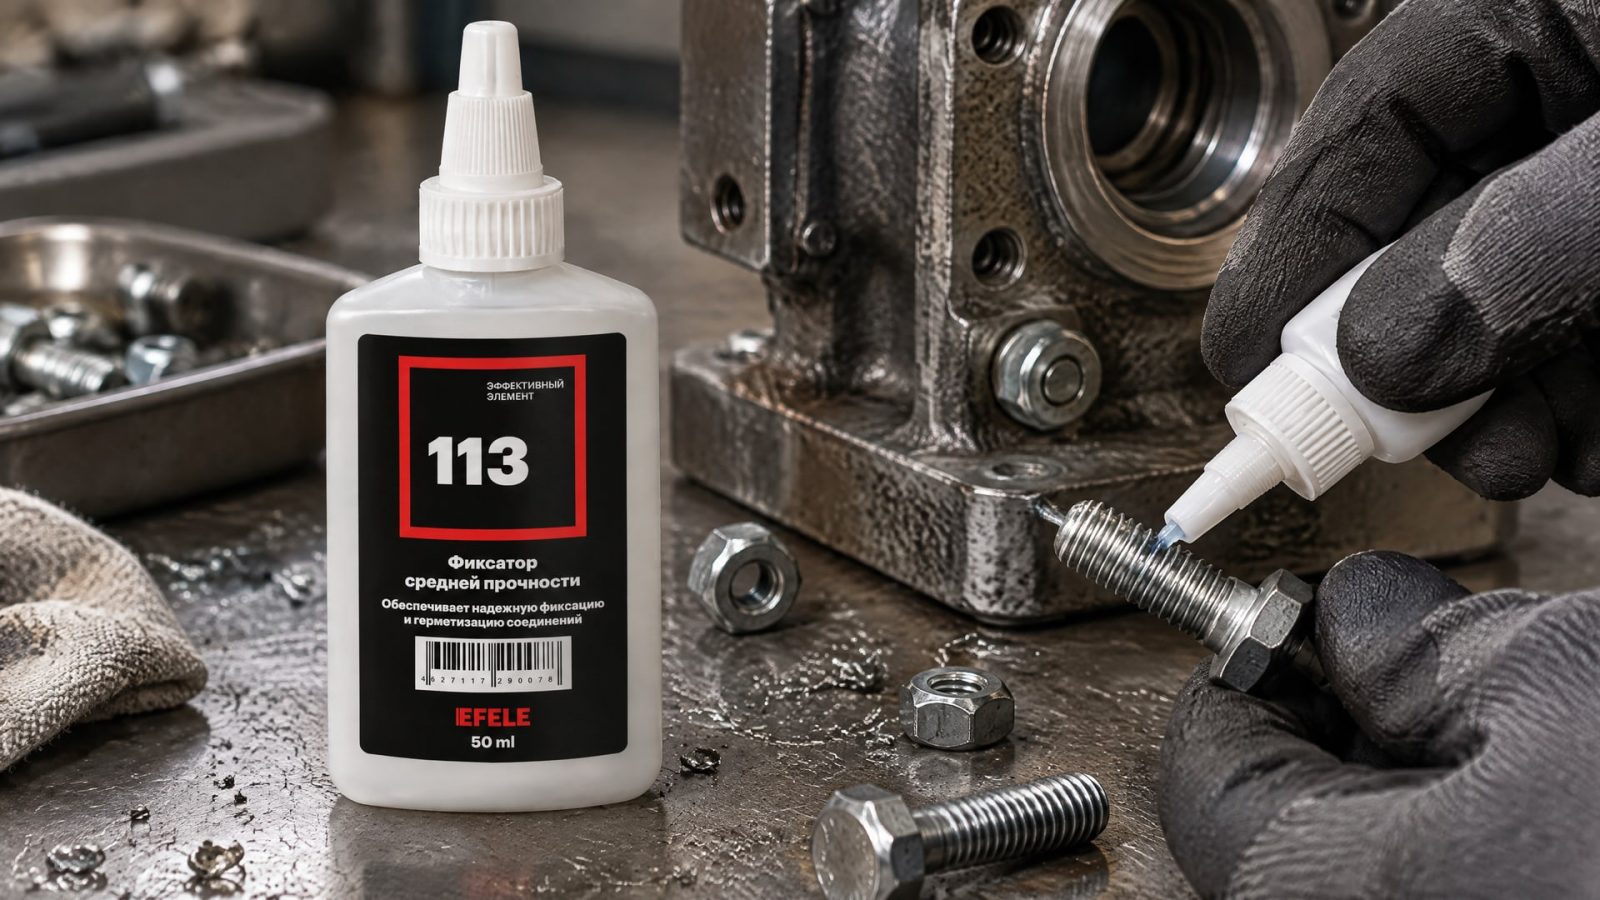
Достаточно 2–3 капель для болта М10; для более крупного крепежа -4–5 капель. Лишний состав не улучшает фиксацию, а только усложняет сборку и увеличивает расход. После нанесения болт сразу же вкручивают в гайку или в отверстие и затягивают с заданным моментом. Излишки фиксатора выдавливаются и вытекают из-под гайки; их убирают после сборки чистой тканью.
Не нужно протирать соединение чистой тряпкой сразу же - это повредит, потому что фиксатор полимеризуется минут 10–20. Достаточно убрать видимые подтеки после окончательной полимеризации.
Начальная прочность (handling strength) достигается за 10–20 минут на активных металлах. За это время можно проверить затяжку, провести монтаж соседних узлов и подготовить оборудование к запуску. Нагружать соединение полностью можно через 1–2 часа. Полная прочность и максимальная вибростойкость достигаются за 24 часа при комнатной температуре (20–25 °C).
Если температура ниже 10 °C, полимеризация замедляется; при 0 °C она практически останавливается. На холодных участках (неотапливаемые цехи, зимние работы) либо используют фиксаторы с быстрой полимеризацией, либо переносят полное нагружение соединения на сутки позже. При высокой температуре (выше 40 °C) полимеризация ускоряется; в жарких цехах полная прочность может быть достигнута за 10–12 часов.
Для предотвращения самоотвинчивания резьбовых соединений от вибрации, особенно в условиях, требующих возможности последующей разборки, идеально подходит анаэробный фиксатор резьбы средней прочности EFELE 113. Его консистенция и время отверждения оптимизированы для встроения в производственные процессы без задержек; на типичных металлах полимеризация гарантирована за 24 часа.
Альтернативы: механическая фиксация и самостопорящиеся гайки
Если использование анаэробного фиксатора невозможно (например, в условиях экстремальной вибрации на критичных узлах или при требовании многократной переборки), рассматривают механическую фиксацию.
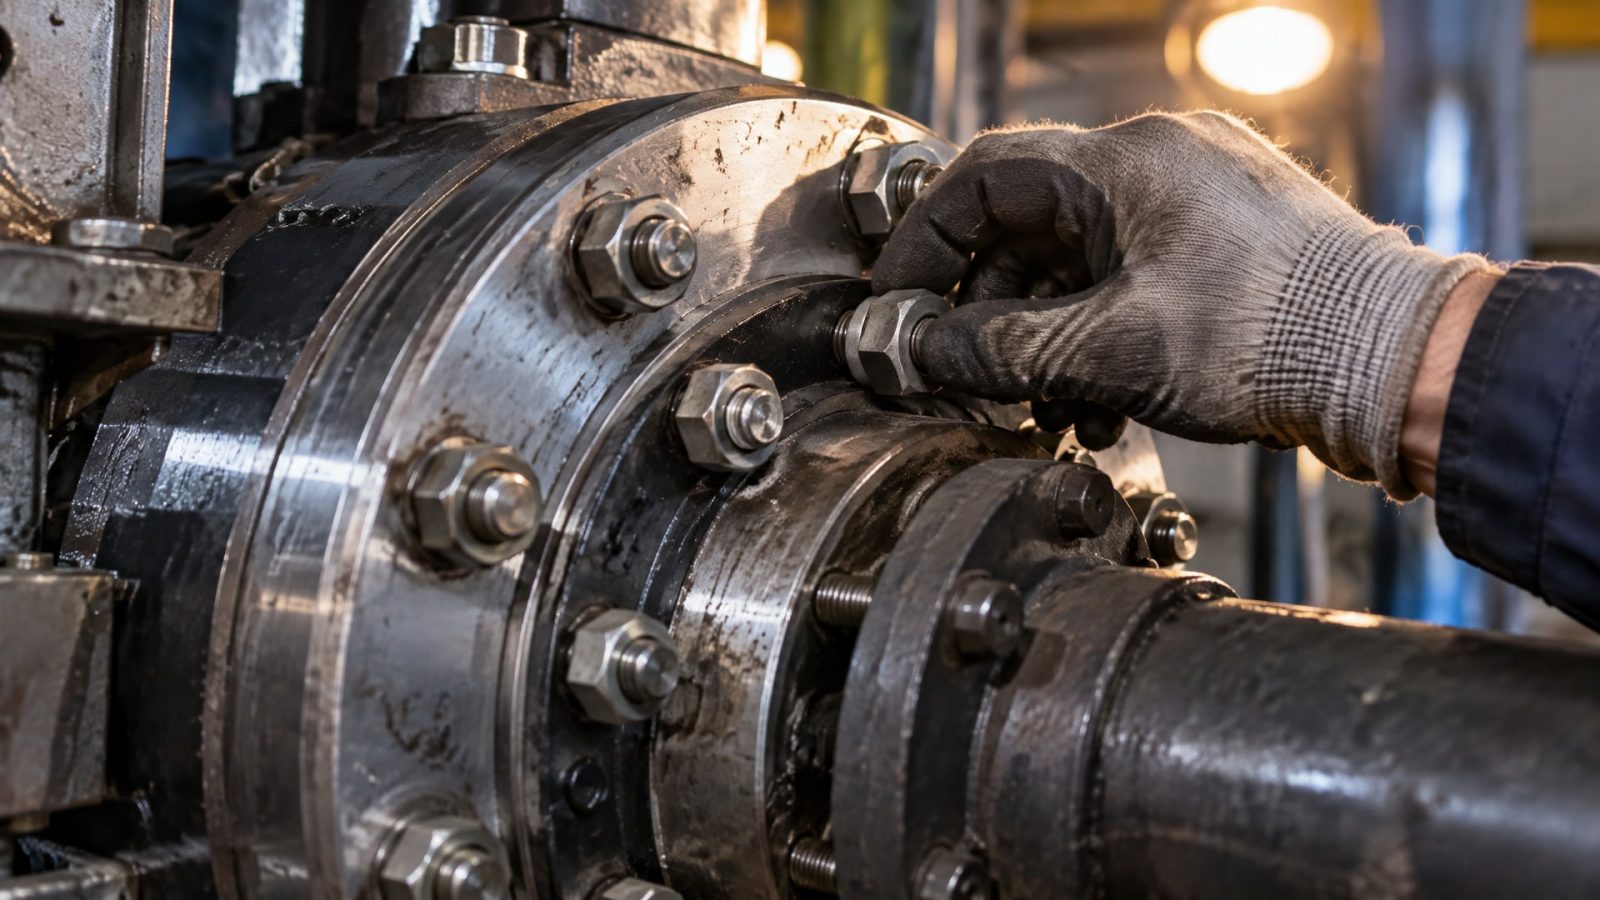
Самостопорящиеся гайки
Самостопорящиеся цельнометаллические гайки и гайки с неметаллической вставкой регламентированы стандартом ISO 2320 (его российской версией ГОСТ ISO 2320-2021). Принцип работы: деформированный профиль витков или неметаллическая вставка создают дополнительное трение при навинчивании, которое препятствует самопроизвольному отворачиванию.
Стандарт устанавливает методику испытания и допустимые диапазоны:
| Параметр | Гайка с металлической вставкой | Гайка с неметаллической вставкой |
|---|---|---|
| Диапазон температур | −50 до +150 °C | −50 до +120 °C |
| Максимальный диаметр резьбы | М39 | М39 |
| Метод определения стопорящих свойств | Комбинированный: крутящий момент и усилие затяжки | Комбинированный: крутящий момент и усилие затяжки |
Преимущество самостопорящихся гаек в том, что они работают без химических добавок и не требуют предварительной подготовки резьбы. Минусы: они дороже обычных гаек, имеют ограничение по температуре (особенно вставки из нейлона), и каждое повторное навинчивание постепенно разрушает стопорящий механизм.
Резьбовые вставки
Резьбовые вставки - это спирали из нержавеющей стали, которые накручивают в предварительно подготовленное отверстие и восстанавливают крепежное отверстие под стандартный болт. Вставка удерживает болт за счет силы прижима и трения витков.
Вставки эффективны в мягких металлах (алюминий, магний, пластики), где резьба легко срезается. В стальных конструкциях они применяют реже, но используют в ремонтных работах, когда нужно восстановить поврежденную резьбу. Вибростойкость вставок хорошая, но не выше, чем у анаэробного фиксатора среднего класса.
Часто задаваемые вопросы
Чем анаэробный фиксатор резьбы отличается от герметика?
Анаэробный герметик уплотняет резьбовое соединение и препятствует утечкам техжидкостей. Анаэробный фиксатор резьбы предотвращает вращение крепежа под вибрацией и ударом. Составы похожи химически, но фиксатор имеет выше вязкость, заполняет микрозазоры глубже и создает более твердый полимерный слой после отверждения. На практике герметик может дополнительно фиксировать, но использовать его вместо специализированного фиксатора рискованно.
Почему фиксатор не полимеризуется на нержавейке?
Нержавеющая сталь образует защитный оксидный слой, который препятствует проникновению анаэробного состава в микропоры резьбы. На пассивном металле полимеризация замедляется и может остановиться. Активатор разрушает оксидный слой и ускоряет реакцию. Без активатора на нержавейке анаэробный фиксатор может быть недоотвершенным даже через 24 часа.
Можно ли разобрать соединение после нанесения фиксатора среднего класса?
Да. Средней прочности анаэробный фиксатор позволяет отвернуть болт стандартным инструментом через 24 часа полимеризации. Усилия, необходимого для разборки, меньше, чем у высокопрочных составов. Если нужна разборка раньше, чем через 24 часа, используют прогрев резьбы до 80–100 °C; это размягчит полимер, и болт отвернется легче.
Насколько быстро набирает прочность анаэробный фиксатор на активных металлах?
Начальная прочность (handling strength) - достаточная для снятия инструмента и проверки затяжки - достигается за 10–20 минут. Прочность, достаточная для полноценной работы под вибрацией, обычно набирается за 1–2 часа. Полная проектная прочность и максимальная вибростойкость гарантированы за 24 часа при температуре 20–25 °C.
Какой запас текучести должен быть при выборе фиксатора по диаметру резьбы?
Анаэробный фиксатор наносят в количестве 2–5 капель в зависимости от диаметра и количества витков, которые нужно зафиксировать. Лишний состав не усиливает фиксацию, а усложняет монтаж. При сборке излишки вытесняются под гайку и вытекают; их убирают после полимеризации. Ориентируйтесь на рекомендации производителя для каждого размера крепежа.
Заключение
Вибрация разрушает резьбовые соединения не сразу, но неизбежно. Микроперемещения витков теряют трение, преднатяг падает, и болт выворачивается. Для предотвращения этого процесса применяют три стратегии: анаэробные фиксаторы, самостопорящиеся гайки и резьбовые вставки.
Анаэробный фиксатор остается самым эффективным и универсальным решением на большинстве производств. Он заполняет микрозазоры, отверждается за 24 часа, позволяет разборку соединения, не требует доработки крепежа и подходит для болтов любого диаметра. Чтобы гарантировать надежность, соблюдайте четыре правила: очищайте и сушите резьбу перед нанесением, используйте активатор на пассивных металлах, не загружайте соединение до набора начальной прочности и ждите полные 24 часа перед работой под вибрацией. Если условия экстремальные (постоянная вибрация, высокая температура или многократная переборка), проконсультируйтесь со специалистом по выбору класса фиксации или рассмотрите механическую альтернативу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевое масло редуктор для долгой службы оборудования, учитывая тип передачи, температуру и допуски.
Узнайте, как определить СОЖ по внешним признакам: цвету, прозрачности и поведению в воде, чтобы выбрать подходящий тип для вашего оборудования.
Технолог пищевое производство должен знать, как снизить риски попадания смазки H1 в продукцию. Узнайте о практических методах и рекомендациях.