
Пищевые смазки для мойки: сравнение и выбор для оборудования с частой водной обработкой
Пищевые смазки категории H1 - это специальные материалы, разработанные для применения в условиях, где возможен случайный контакт с пищевой продукцией. Однако категория H1 сама по себе гарантирует только пищевую безопасность, а не стойкость к воде и моющим растворам. Для оборудования, работающего в условиях частой мойки - конвейеров, подшипников скольжения, направляющих и узлов, подверженных струйной обработке, - нужен комплексный подход: правильный выбор смазки по водостойкости, адгезии к металлу, консистенции и режиму пересмазки.
Статья поможет техническим специалистам, инженерам и закупщикам пищевых производств разобраться, на какие параметры смотреть при выборе смазки для мойки, какие тесты стойкости релевантны на практике и как избежать частых ошибок при подборе.
Что означает статус NSF H1 и почему его недостаточно для мойки
Категория NSF H1 соответствует стандарту FDA 21 CFR 178.3570 и допускает применение смазок в пищевом оборудовании, где может произойти случайный контакт с пищевой продукцией.
Ключевое слово здесь - «случайный»: смазка наносится тонкой пленкой на подшипник или направляющую, и риск попадания в продукт минимален. Это означает, что пищевая безопасность смазки проверена и подтверждена сертификатом NSF.
Однако сам статус H1 не говорит о том, насколько хорошо смазка переносит водное воздействие. На практике многие закупщики ошибочно считают, что наличие H1-регистрации гарантирует защиту узла при частой мойке. На самом деле это две разные характеристики: первая - про безопасность пищи, вторая - про надежность смазочной пленки.
Для участков с интенсивной мойкой нужна дополнительная информация из технического паспорта продукта: результаты тестов на вымывание (ASTM D1264), устойчивость к струйному смыву (ASTM D4049), адгезия к металлу и антикоррозионные свойства. Без этих данных нельзя гарантировать, что смазка останется на месте после цикла очистки.
Водостойкость смазки: какие тесты проверять
Для оборудования с частой мойкой существуют два основных метода оценки устойчивости смазки к воде: water washout (ASTM D1264) и water spray off (ASTM D4049).
Они дают разные результаты и применяются в разных ситуациях.
Water washout и его ограничения
Water washout - классический тест, при котором смазка выдерживается в контакте с водой при повышенной температуре. Этот метод хорошо показывает общую устойчивость материала к влаге, но не отражает реальные условия производственной мойки с использованием нагретой воды под давлением.
Water spray off: практически релевантный тест
Water spray off (ASTM D4049) лучше моделирует реальные условия в пищевых цехах: смазка подвергается воздействию струи воды под давлением. На практике эксперты отмечают, что для высокопроизводительной смазки в зонах мойки нужно стремиться к результату менее 10% потерь, то есть более 90% смазки должно оставаться на месте после испытания. Этот показатель говорит о том, что защитная пленка останется на узле даже после интенсивной очистки.
Для конвейеров, подшипников скольжения и подверженных струйной мойке направляющих именно spray off дает наиболее полезную информацию о поведении смазки на производстве.
Роль консистенции NLGI при выборе для мойки
Класс консистенции NLGI - это не мера вязкости и не показатель влагостойкости, а характеристика структуры пластичной смазки, которая влияет на способ подачи и удержание материала на месте.
NLGI 0 и 00 - мягкие смазки, близкие по консистенции к маслам; удобны для подачи через централизованные системы смазки, особенно в холодных условиях. Хорошо прокачиваются, но менее удерживаются на месте при струйной мойке.
NLGI 1 - промежуточная консистенция; подходит для узлов, где нужна лучшая текучесть, чем у NLGI 2, но большая плотность, чем у NLGI 0. Часто выбирается для оборудования с комбинированными требованиями.
NLGI 2 - стандартная плотная смазка; обеспечивает хорошее удержание на месте и подходит для узлов со статическими нагрузками. При правильном нанесении (тонкой пленкой) хорошо переносит мойку.
Для мойки часто выбирают NLGI 2, так как она лучше остается на месте при струйном воздействии. Однако для систем с централизованной подачей или низкими температурами может потребоваться более мягкая консистенция.
Адгезия, антикоррозионные свойства и режим обслуживания
Высокая адгезия смазки к металлу означает, что материал будет удерживаться на поверхности, а не стекать вниз или смываться водой.
Это особенно важно для вертикальных поверхностей и узлов, где смазка должна остаться на месте между циклами мойки.
Антикоррозионные свойства становятся критичными для оборудования, прошедшего CIP-цикл (Cleaning in Place). После мойки нагретыми щелочными или кислотными растворами на поверхности остается влага, которая может вызвать коррозию черных металлов. Тонкая антикоррозионная пленка, оставляемая качественной H1-смазкой, защищает поверхность до следующего цикла смазки.
Режим пересмазки должен быть согласован с графиком мойки. Эксперты рекомендуют планировать пересмазку сразу после цикла мойки, чтобы восстановить защитную пленку и компенсировать потери, вызванные водным воздействием. Минимальное количество смазки, нанесенное согласно регламенту NSF, снижает риск попадания материала в пищу и упрощает контроль качества.
Сравнение смазок для разных типов оборудования в условиях мойки
Выбор смазки зависит не только от статуса H1, но и от типа узла, частоты мойки и температурных условий.
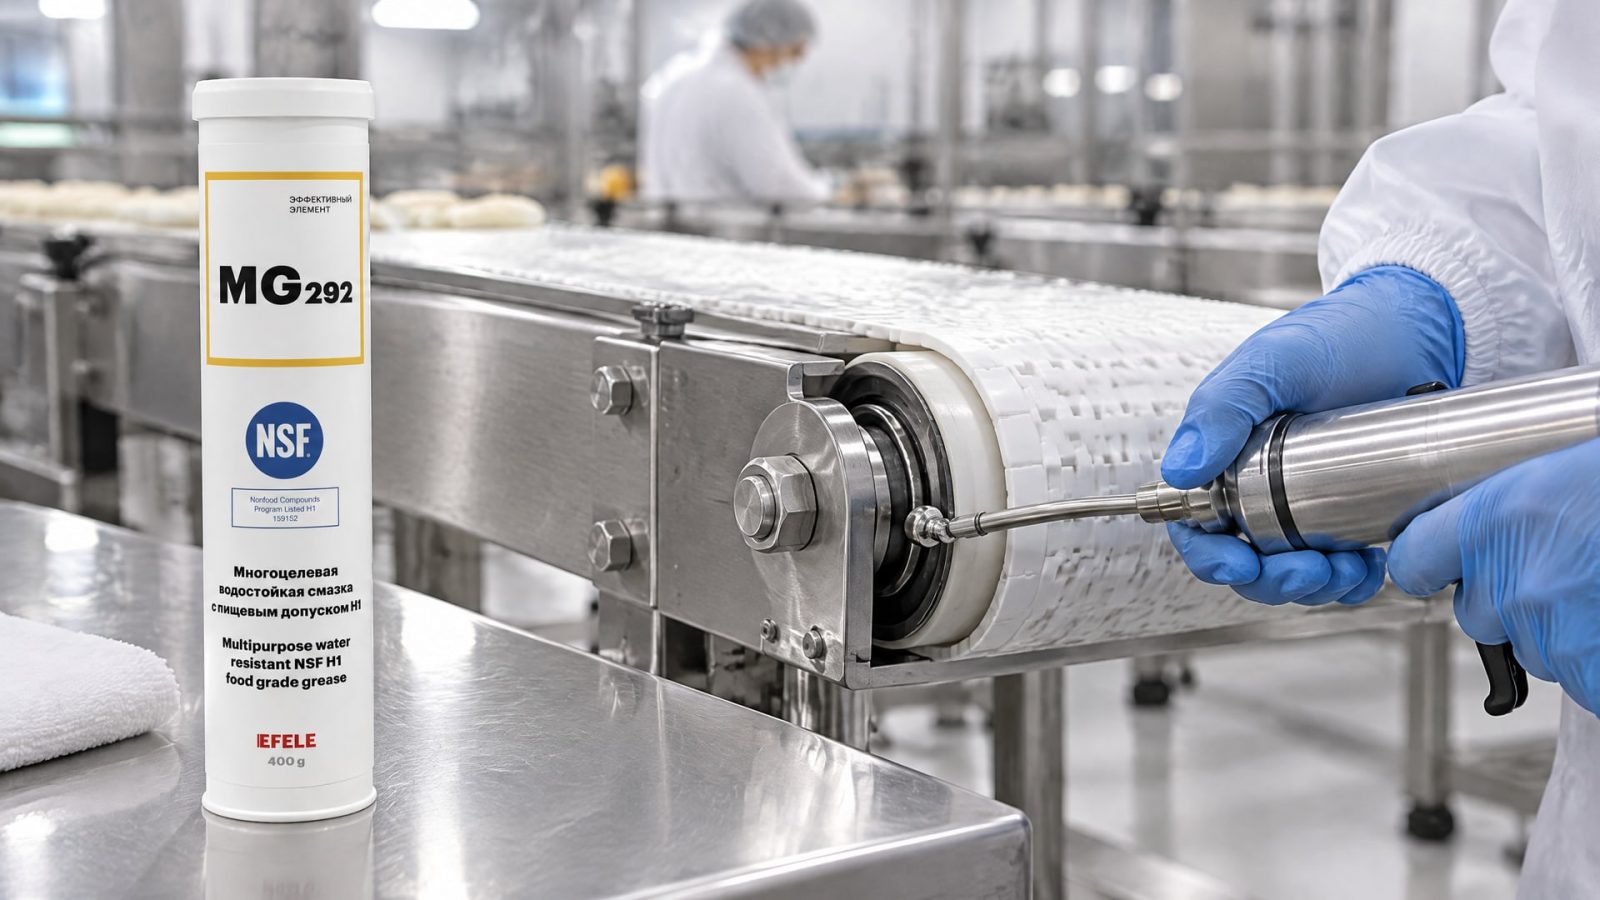
Конвейеры и направляющие
Для конвейерных систем, подверженных частой струйной мойке, нужна смазка с высокой адгезией и водостойкостью. Конвейерная лента сама не требует смазки, но шкивы, направляющие и узлы подвижного креплений должны быть защищены от вымывания. Здесь уместна смазка типа NLGI 2 с результатом spray off менее 10% потерь.
Подшипники скольжения в условиях CIP
Для подшипников скольжения в оборудовании, регулярно проходящем CIP-мойку с горячей щелочью, критичны антикоррозионные свойства и влагостойкость. После мойки нагретым раствором поверхность подшипника остается влажной. Недостаточная адгезия смазки может привести к тому, что материал полностью смоется, и поверхность начнет окисляться. Здесь нужна смазка, которая не только имеет H1-статус, но и прошла тесты на water spray off с высокими показателями (менее 10% потерь) и имеет проверенные антикоррозионные свойства. На практике для высоконагруженных узлов закупщики выбирают водостойкие смазки с пищевым допуском, такие как EFELE MG-292, которые специально разработаны для работы во влажных средах и сохраняют защитные свойства после прохождения струйной мойки.
Оси, подвергаемые краткосрочной мойке
Для узлов, которые подвергаются мойке реже или менее интенсивно, можно применять смазку NLGI 1 или даже масло. Здесь главное - соблюдать минимальную дозировку и планировать пересмазку после очистки.
CIP-оборудование и специфика выбора смазок
CIP (Cleaning in Place) - это автоматизированная система промывки оборудования горячей водой, щелочными и кислотными растворами без разборки.
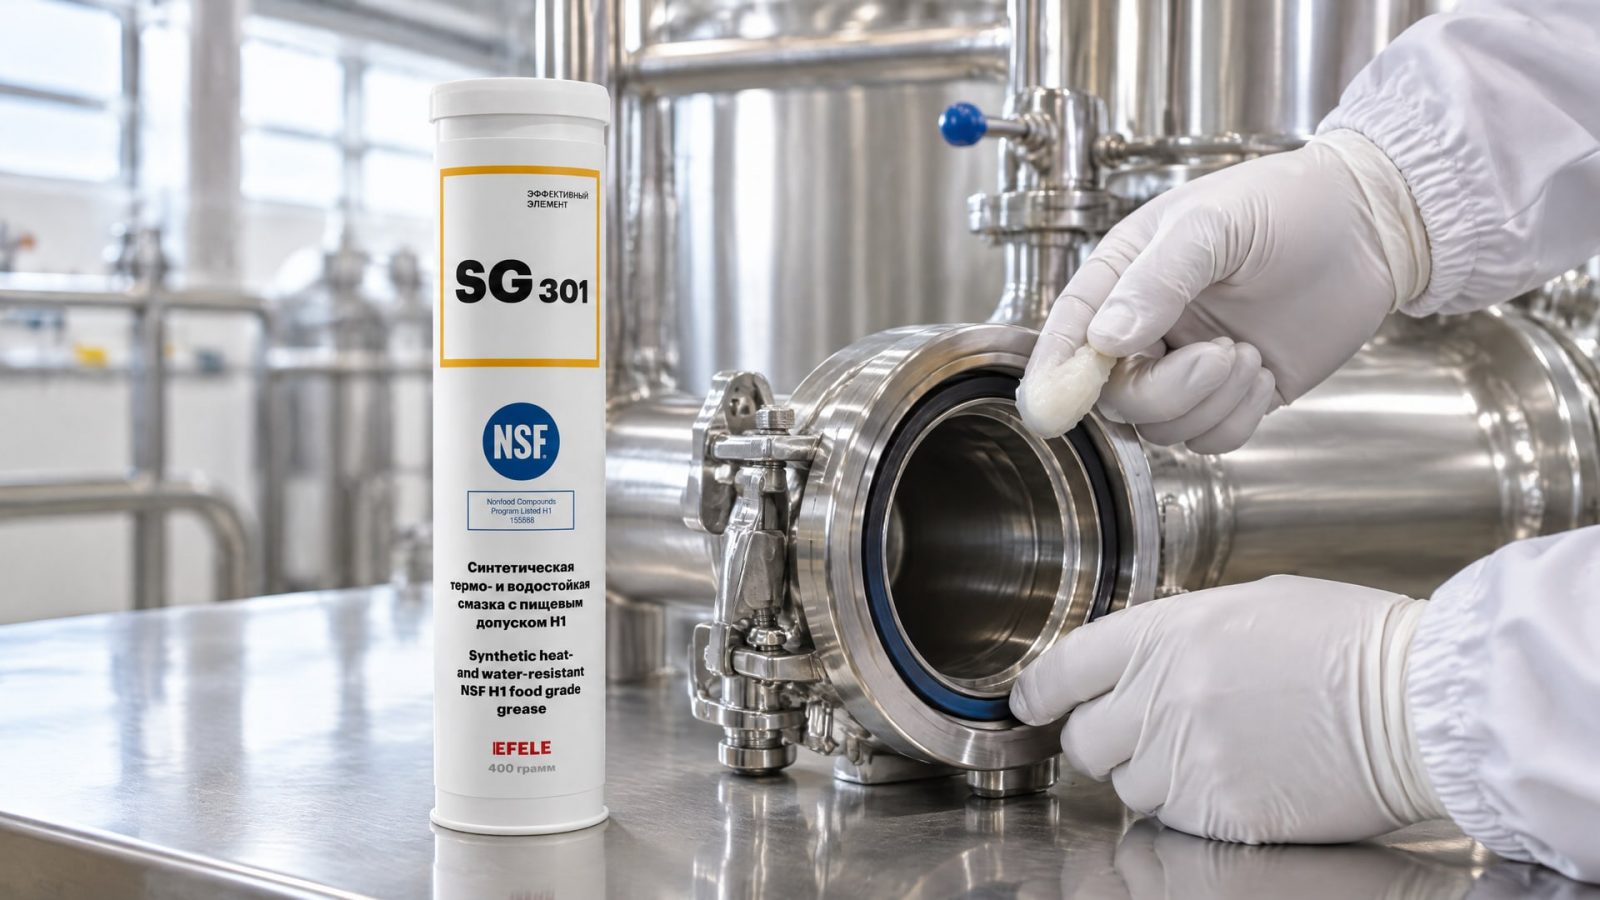
В таких условиях смазка должна выдержать не только струйное воздействие, но и химическое воздействие моющих растворов.
Выбор смазки для CIP-линий отличается от выбора для линий с ручной мойкой. Смазка должна быть совместима с щелочными моющими средствами (pH 10-13) и не набухать при контакте. После каждого цикла CIP оборудование обычно проходит полоскание горячей водой, так что адгезия смазки и ее антикоррозионные свойства становятся ключевыми.
Эксперты советуют выбирать для CIP смазки, которые показали результаты water spray off менее 10% потерь и имеют документированные антикоррозионные свойства. Кроме того, важна организационная мера: регулярная проверка узлов на предмет полного вымывания смазки, и восстановление защитного слоя пересмазкой в определенное время после цикла мойки.
Для оборудования, работающего в условиях высоких температур и частой мойки, например фасовочных линий с горячим наполнением, нужна термо- и водостойкая смазка. Такие материалы должны сохранять пластичность при нагреве и одновременно быть устойчивыми к вымыванию. EFELE SG-301 - пример термо- и водостойкой смазки с пищевым допуском, которая применяется в таких условиях и обеспечивает защиту узлов на протяжении работы и после мойки.
Организационные меры и ошибки при применении
Ошибки при использовании пищевых смазок часто связаны не с самим материалом, а с организацией его применения.
Избежание перепутывания смазок
Главная ошибка - смешивание H1-смазок с обычными смазочными материалами. На производстве это может произойти, если не разделены хранилище, упаковки и персонал, отвечающий за смазку пищевых и непищевых узлов. Эксперты советуют жестко разделять инвентарь и применять организационные меры контроля, вплоть до отдельных комнат хранения.
Правильная дозировка и минимализм
NSF-сертификаты четко указывают, что смазку нужно применять в минимально необходимом количестве для выполнения функции. Это не опечатка и не рекомендация экономии, а прямое требование безопасности. Чем больше смазки, тем выше риск ее попадания в пищу и тем больше материала может остаться на поверхности после мойки, создавая условия для размножения микроорганизмов.
График пересмазки с учетом мойки
Стандартный график пересмазки подшипника может быть составлен на основе часов работы. Однако для оборудования с частой мойкой график нужно скорректировать: пересмазка должна проводиться сразу после цикла мойки, чтобы восстановить защитный слой. Это компенсирует потери, вызванные вымыванием.
Часто задаваемые вопросы
Чем отличается H1 от H2 при выборе смазки для мойки?
H1 допускает случайный контакт с пищей, H2 - запрещает контакт. Для пищевого оборудования нужна H1. H2 применяется только в непищевых зонах, например на дверных петлях или насосах, находящихся вне контакта с продуктом. Оба типа могут быть водостойкими, но это проверяется отдельно по тестам ASTM D1264 и D4049.
Может ли обычная литиевая смазка с маркировкой «водостойкая» заменить H1 смазку?
Нет. Пищевая безопасность и водостойкость - независимые характеристики. Обычная литиевая смазка, даже если она водостойкая, содержит компоненты (минеральное масло, присадки), которые не зарегистрированы как пищевые. Для пищевого оборудования обязательна H1-регистрация, в дополнение к водостойкости.
Как понять, какой результат water spray off считается хорошим?
Практический ориентир: менее 10% потерь смазки при испытании ASTM D4049 означает, что более 90% материала останется на месте после интенсивной струйной мойки. Это считается хорошим показателем для оборудования с частой мойкой. Информация о результатах должна быть в техническом паспорте смазки.
Нужна ли специальная смазка для конвейеров в пищевой промышленности?
Да. Конвейерная система, подверженная частой мойке, требует смазки с высокой адгезией (чтобы остаться на направляющих и шкивах) и водостойкостью. Обычная смазка будет смыта после первого же цикла мойки. Выбирайте H1-смазку с результатом water spray off менее 10% потерь.
Как часто нужно пересмазывать оборудование после CIP-цикла?
График зависит от конкретного узла и интенсивности работы. Эксперты рекомендуют планировать пересмазку в течение 2-4 часов после завершения CIP-цикла, чтобы восстановить антикоррозионную пленку. Точный интервал нужно согласовать с производителем оборудования или смазочного материала.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой требует комплексного подхода. Статус NSF H1 гарантирует пищевую безопасность, но не водостойкость. На практике нужно проверять результаты тестов ASTM D4049 (water spray off), адгезию, антикоррозионные свойства и подбирать консистенцию (NLGI) под конкретный тип узла и систему подачи смазки.
Для оборудования в условиях CIP, конвейеров и подшипников скольжения, подверженных струйной мойке, рекомендуется ориентироваться на показатель менее 10% потерь при испытании spray off, применять минимальную дозировку согласно регламенту NSF и планировать пересмазку сразу после цикла мойки. Организационные меры - разделение хранилищ, контроль инвентаря и график обслуживания - не менее важны, чем выбор самого материала. Начните с анализа техпаспортов кандидатур и проверки наличия документированных результатов тестов водостойкости перед закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как пищевые смазки влияют на аудит ХАССП, что проверяют инспекторы и как избежать ошибок при их выборе и применении.
Узнайте, как выбрать и нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания, продлить срок службы механизма.
Узнайте, как правильно выполнить замену прокладки фланца с помощью анаэробного формирователя для долговечной и герметичной фиксации.