
Как выбрать пищевую смазку H1 для оборудования работающего при постоянной мойке
Оборудование на пищевых производствах работает в условиях, где постоянная мойка и дезинфекция - неотъемлемая часть цикла. Вода, моющие средства и санитарные обработки разрушают обычные смазки, вымывают защитные пленки и создают очаги коррозии. При этом возможность инцидентного контакта смазки с продуктом требует использования материалов с пищевым допуском NSF H1. Выбирать нужно не просто смазку с пометкой H1, а материал, который одновременно стоит к воде, моющим и дезинфицирующим растворам и сохраняет свои защитные свойства во влажной среде.
Эта статья поможет техническим специалистам и закупщикам разобраться в ключевых критериях подбора: что значит H1, почему водостойкость критична, как выбрать смазку под конкретный узел и какие ошибки совершаются чаще всего. Мы опираемся на стандарты NSF, подходы HACCP и опыт производств, где мойка оборудования - суточная норма.
Что означает пищевой допуск NSF H1 на самом деле
NSF H1 - это класс смазок для случайного, непреднамеренного контакта с пищей.
Регулярно спрашивают, есть ли разница между H1 и другими допусками: H2 зарезервирована для зон, где контакт с продуктом исключен полностью (это промышленная смазка без пищевого разрешения), а H3 - для прямого, регулярного контакта и используется в разделительных агентах. На пищевых производствах стандартный выбор - именно H1, когда узел находится в зоне, где возможно брызганье или касание продукта, но контакт не планируется.
Содержание вредных веществ в H1-смазке ограничено до 10 mg/kg (10 ppm), и каждый компонент должен соответствовать FDA 21 CFR 178.3570 и пройти NSF-регистрацию. Это не значит, что смазка "пищевая" в бытовом смысле - это означает, что в случае инцидентного попадания в продукт риск здоровью минимален и не требует отзыва партии. Именно поэтому в HACCP-логике H1 относят к управлению рисками загрязнения, а не к "пищевому" статусу оборудования.
Важный момент: пометка H1 сама по себе ничего не говорит о водостойкости. Смазка может быть зарегистрирована как H1, но при этом легко вымываться под струей горячей воды или растворяться в щелочных моющих средствах. Для зон постоянной мойки пищевого оборудования нужна дополнительная проверка на wash-down resistance.
Водостойкость и устойчивость к мойке как критич ей параметр
Постоянная мойка и дезинфекция оборудования на пищевом производстве создают условия, перед которыми обычные смазки не устояны.
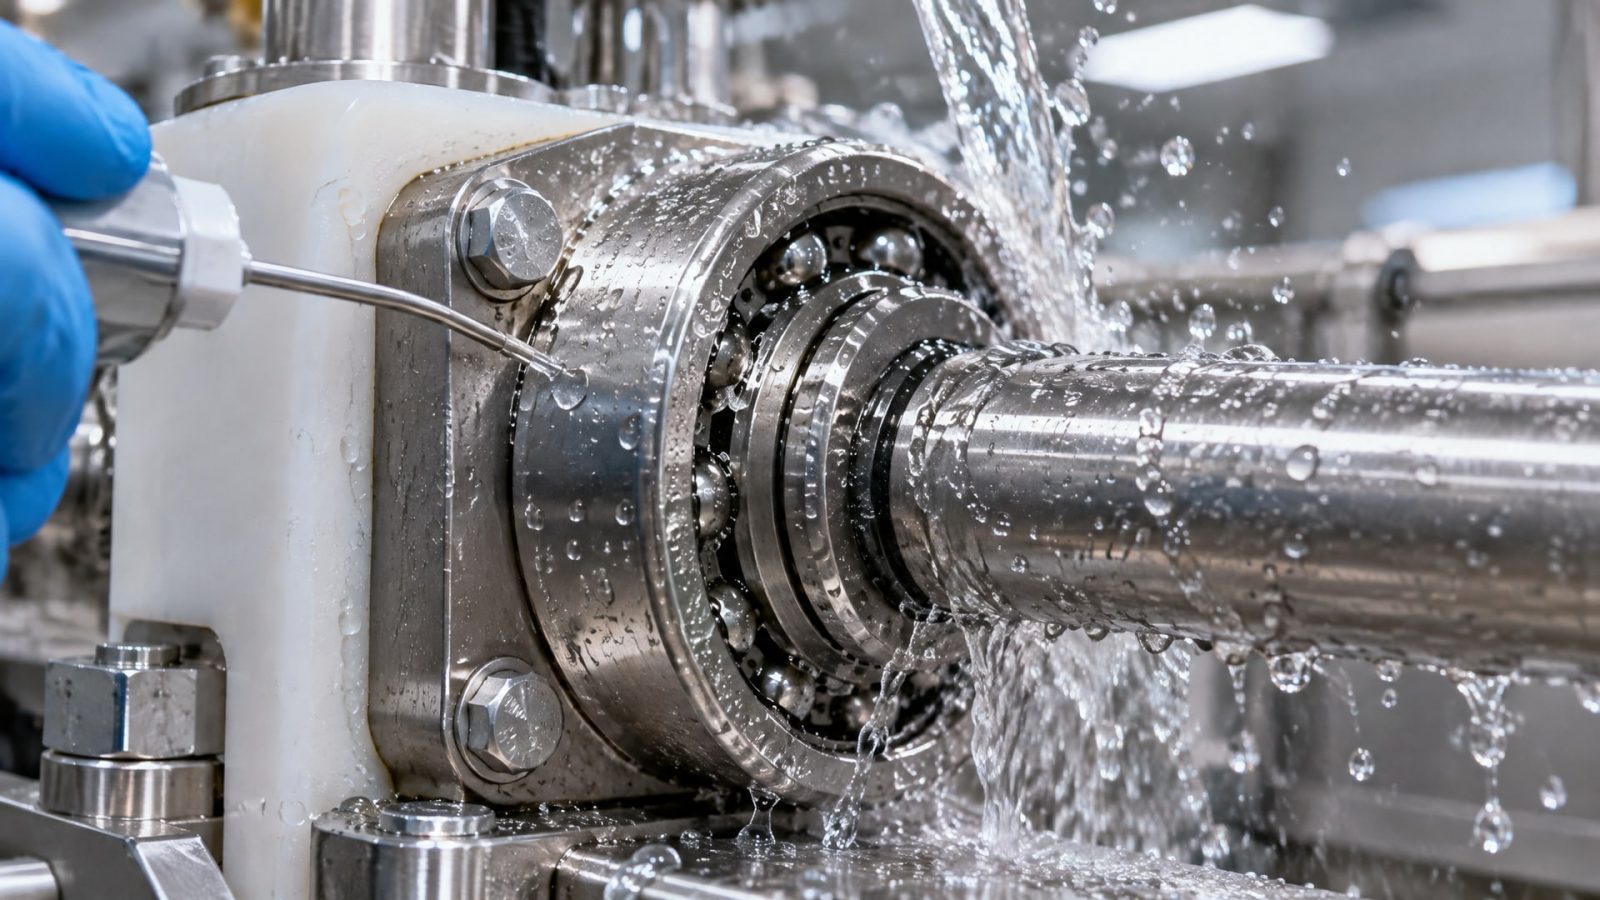
Горячая вода (часто 60-80 °C), щелочные и кислотные моющие средства, пар при CIP-мойке (Clean In Place) - все это вымывает незащищенную пленку смазки и оставляет металл незащищенным. Результат: фреттинг, микроокисление, потеря подвижности узла между циклами мойки.
Профессиональные H1-смазки для таких условий проверяют на параметр water wash-off resistance - способность остаться в контакте с поверхностью после попадания воды. Ведущие производители указывают это свойство отдельно в техлистах и результаты испытаний. Хорошая водостойкая смазка H1 не эмульгируется (не превращается в эмульсию с водой), сохраняет адгезию к металлу и обеспечивает антикоррозионную защиту даже после контакта с влагой.
Кроме воды важна устойчивость к моющим и дезинфицирующим растворам. Щелочные средства могут разложить минеральное масло или гидролизовать загустители пластичной смазки, если они не подобраны на H1-основе. Синтетические масла и специальные загустители на основе полиочищенных компонентов обеспечивают большую стабильность в этих условиях. При выборе смазки для постоянной мойки требуется проверить в техлисте не только пометку H1, но и конкретные результаты испытаний на устойчивость к wash-down условиям.
Подбор консистенции и типа смазки под узел оборудования
Пищевые производства используют разные типы оборудования, и каждый узел требует своей консистенции смазки.
Подшипники, цепи, конвейеры, скользящие направляющие и роликовые системы - везде разные условия нагрузки, скорости и влажности.
Подшипники и роликовые узлы
Для подшипников в условиях постоянной мойки подходят пластичные смазки NLGI 1 и NLGI 2. NLGI 1 - более мягкая консистенция, лучше перекачивается в автоматических системах смазки и быстрее проникает в зазоры подшипника при холодном пуске. NLGI 2 - плотнее, держится в узле лучше и дольше, но требует более мощного насоса при централизованной смазке. Для условий частой мойки предпочитают NLGI 1 или оптимальный баланс NLGI 1.5, чтобы смазка не выдавливалась напором воды при wash-down.
Роликовые и скользящие узлы, которые испытывают постоянное трение, требуют смазки с хорошей адгезией и устойчивостью к сдвигу. Здесь выбирают NLGI 1-2 с акцентом на антифрикционные присадки, которые образуют стойкую пленку даже на влажной поверхности.
Цепи и конвейеры
Цепи на пищевом оборудовании (ленточные конвейеры, цепные приводы) работают в условиях постоянного контакта с брызгами. Для них подходят масла в аэрозольной упаковке (спреи) или жидкие смазки NLGI 0, которые проникают в зазоры звеньев и обеспечивают смазывание по всей длине цепи. Аэрозольная форма удобна: легко контролировать нанесение, а после мойки тонкий слой быстро восстанавливается повторным нанесением. Жидкие H1-смазки для цепей обычно имеют вязкость ISO VG 32-46 и содержат загуститель для прилипания к звеньям.
При выборе смазки для цепей и конвейеров на пищевых производствах обращайте внимание на то, что она заявляет прямую пригодность для wash-down условий. Это должно быть указано явно в техлисте или описании продукта.
Разделение и маркировка смазок в HACCP-системе пищевого производства
Самая частая ошибка на пищевых производствах - смешивание H1-смазок с H2 или использование непищевых материалов в зонах возможного контакта.
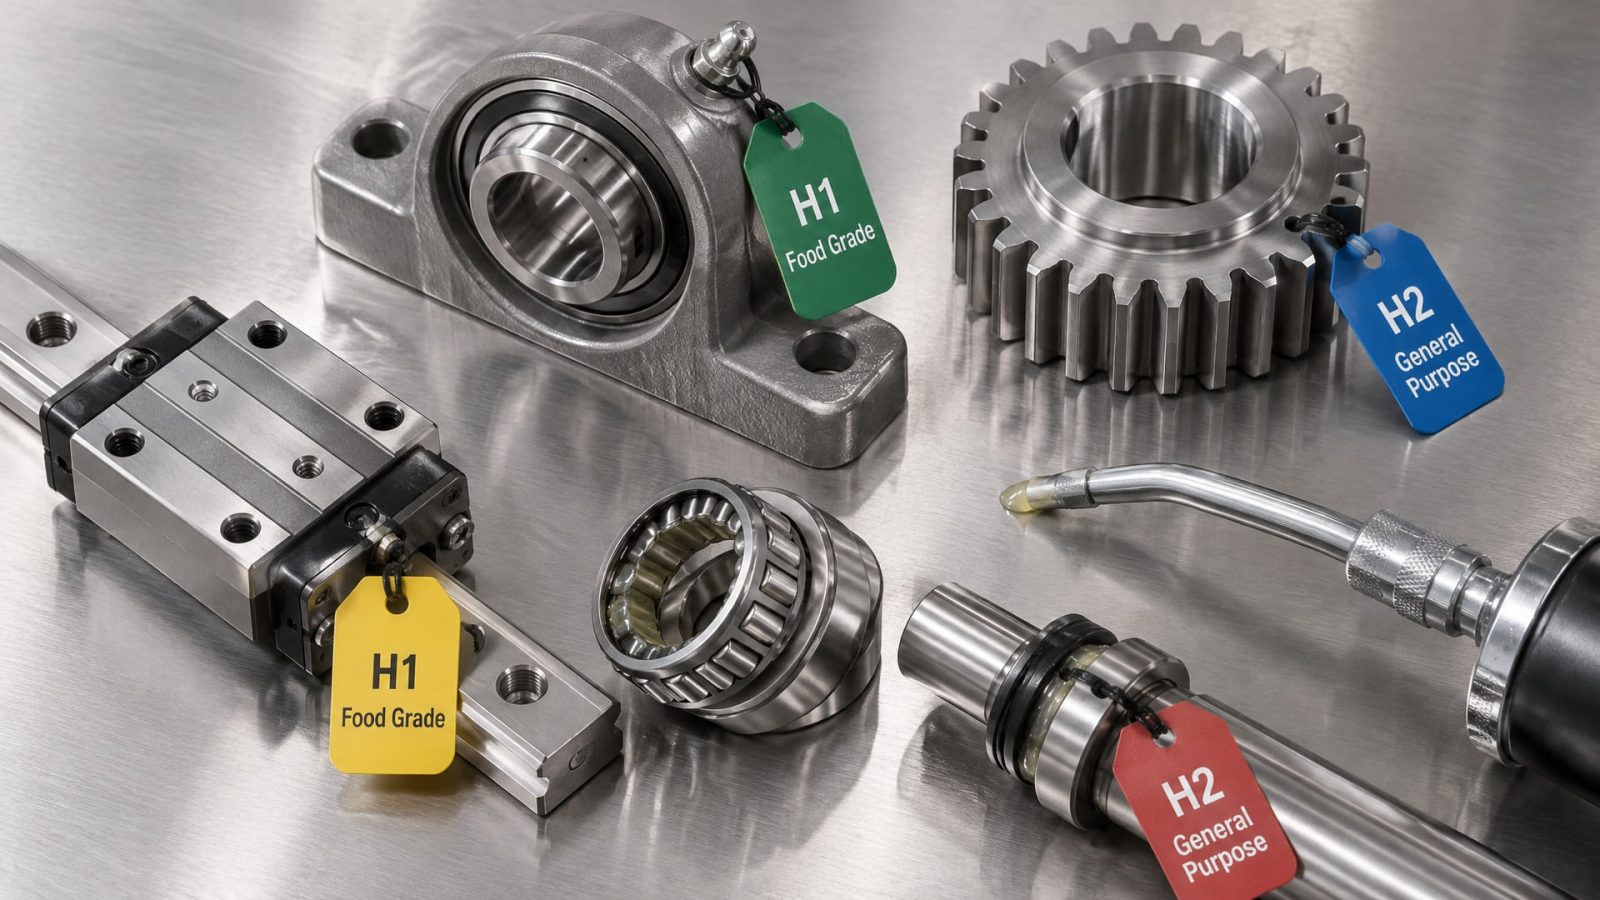
В HACCP-системе пищевой безопасности смазки - это один из рисков загрязнения, который требует строгого управления.
Согласно HACCP-подходу, нужно:
Документировать критические точки: зафиксировать на схеме оборудования все места, где возможен инцидентный контакт смазки с продуктом или его зоной обработки.
Разделять смазки физически: хранить H1-смазки в отдельном закрытом шкафу, отдельно от H2 и промышленных смазок. Никаких смешанных емкостей.
Использовать цветовое кодирование и маркировку: каждая емкость H1-смазки должна быть четко помечена, желательно одного цвета (часто зеленый или белый), а средства нанесения (шприцы, кисти, тряпки) - свои отдельные для пищевых и непищевых смазок.
Проверять регистрационный статус: перед закупкой убедиться, что смазка имеет подтвержденную NSF H1-регистрацию, а не просто маркетинговое описание "food grade" на упаковке.
Обучать персонал: операторы и техники должны знать, где и какую смазку применять, почему нельзя использовать обычное масло в пищевых узлах.
При частой мойке и дезинфекции оборудования на пищевом производстве разделение смазок становится еще важнее, потому что персонал работает в спешке и под давлением графика уборки. Четкая система маркировки и хранения исключает ошибки.
Проверка параметров при выборе: на что смотреть в техлисте
Когда вы получили образец или смотрите техлист перед закупкой H1-смазки для оборудования с постоянной мойкой, проверьте следующие параметры:
Регистрация и допуски
NSF H1 registration - должна быть явно указана, с номером регистрации NSF или ссылкой на базу.
FDA compliance (21 CFR 178.3570) - подтверждение, что все компоненты смазки соответствуют пищевым требованиям США.
Максимальное содержание вредных веществ - обычно в техлисте указывается, что смазка соответствует пределу 10 ppm для случайного контакта.
Характеристики водостойкости
Water wash-off resistance - способность смазки остаться на поверхности после контакта с водой. Измеряется в процентах удержания смазки после испытания, часто результат выше 80-90%.
Emulsion stability - смазка не должна эмульгироваться при контакте с водой, иначе потеряет адгезию.
Corrosion protection in wet environment - результаты испытаний на защиту от коррозии после воздействия влаги, обычно по ASTM D1264 или аналогу.
Консистенция и вязкость
NLGI grade - должен быть указан явно (NLGI 0, 1, 2 или смешанный). Для постоянной мойки и автоматических систем часто выбирают NLGI 1.
Oil viscosity (ISO VG) - для пластичных смазок указывается вязкость базового масла (обычно ISO VG 32, 46, 68). Это влияет на текучесть при холодном пуске и на скорость смазывания узла.
Dropping point - температура плавления загустителя. Для пищевого оборудования обычно 180-200 °C, что гарантирует стабильность при CIP-мойке горячей водой (если линия не превышает эту температуру).
Совместимость и сроки
Compatibility with seals and elastomers - нужно проверить, что смазка не набухает или не разрушает уплотнители оборудования (часто это резина на основе NBR или EPDM).
Shelf life and retest period - как долго смазка может храниться в оригинальной упаковке без потери свойств. Обычно 2-3 года при правильном хранении.
При выборе смазки для мойки и дезинфекции оборудования на пищевом производстве техлист - это главный документ. Маркетинговые описания и слова "пищевая" или "food grade" не гарантируют нужного качества; смотрите именно регистрацию, цифры по водостойкости и консистенции.
Типичные ошибки при выборе и их последствия
Закупщики и технические специалисты часто совершают одни и те же ошибки при выборе смазки для оборудования пищевого производства, работающего при постоянной мойке.
Выбор смазки только по пометке H1, без проверки водостойкости
Наиболее частая ошибка: купить смазку с пометкой H1 и подумать, что она автоматически подойдет для wash-down условий. На самом деле H1 - это только пищевой допуск, а водостойкость нужно проверять отдельно. Последствие: смазка вымывается в первую же мойку, узел теряет защиту, начинается коррозия и фреттинг. Через неделю-две подшипник прихватывает, оборудование выходит из строя.
Применение "пищевой" смазки неизвестного производителя без регистрации NSF
Иногда поставщик предлагает смазку с надписью "food grade" или "пищевая смазка", но при проверке оказывается, что в базе NSF она не зарегистрирована. Это может быть продукт, сделанный на основе импортного материала, но не прошедший полную сертификацию. При аудите HACCP или проверке по системе управления качеством такой материал не пройдет, и производство получит замечание.
Смешивание H1 и H2 смазок в одном хранилище
Если в одном шкафу хранят H1 и H2 без четкой разметки, когда персонал в спешке может перепутать упаковку. H2-смазку нельзя использовать в пищевых зонах, и если она попадет на конвейер, это угроза. Решение: отдельное хранилище, цветовая маркировка, обучение персонала.
Игнорирование параметра "консистенция" под конкретный узел
Выбирают, например, NLGI 2 для всего оборудования, включая цепи и конвейеры. NLGI 2 липкая, плохо проникает в зазоры звеньев цепи, скапливается комками. Для цепей лучше NLGI 0 (жидкость) или аэрозоль, а для подшипников - NLGI 1 или 2 в зависимости от системы смазки.
Для оборудования, работающего при постоянной мойке, ошибка в выборе консистенции означает неполное смазывание узла и риск заклинивания.
Часто задаваемые вопросы
Чем NSF H1 отличается от простой "пищевой смазки"?
NSF H1 - это официально зарегистрированный стандарт, где каждый компонент смазки проверен и одобрен NSF и соответствует FDA 21 CFR 178.3570. "Пищевая смазка" - это маркетинговое описание, которое может не иметь никакого официального статуса. При аудите HACCP или проверке требуется именно NSF H1-регистрация, а не просто слово "пищевая" на упаковке. Проверьте номер регистрации NSF в базе перед закупкой.
Может ли водостойкая смазка вообще вымыться при частой мойке?
Да, но не полностью. Даже хорошая H1-смазка с high water wash-off resistance постепенно истирается и уходит с поверхности под напором горячей воды. Поэтому оборудование требует периодического переглубления смазки, особенно после CIP-мойки. Интервалы переглубления зависят от интенсивности мойки и типа узла: подшипники - раз в неделю или две, цепи - раз в 2-3 дня. Техник должен внести это в график профилактики.
Почему нельзя использовать H2-смазку в пищевых зонах, если вероятность контакта низкая?
H2-смазка не прошла тестирование на безопасность случайного контакта с пищей, ее состав не одобрен FDA, и она может содержать компоненты, недопустимые даже при инцидентном попадании. При проверке по HACCP это будет классифицировано как нарушение, и производство может получить штраф или претензию от покупателя продукции. Правило простое: в пищевой зоне - только H1.
Какой NLGI выбрать для пищевого оборудования, если в техлисте указаны варианты?
Для подшипников в условиях частой мойки рекомендуется NLGI 1 - мягче, лучше проникает в зазоры, быстрее восстанавливается после мойки. NLGI 2 используют, если узел защищен от прямого напора воды или если требуется центрифугирующее воздействие. Для цепей и конвейеров выбирают NLGI 0 (жидкость) или аэрозоль. Проконсультируйтесь с производителем оборудования: часто в руководстве указано рекомендуемое значение NLGI.
Как проверить, что закупленная смазка действительно H1, перед использованием?
Запросите у поставщика копию сертификата NSF и техлист с указанием номера регистрации NSF. Проверьте номер на официальном сайте NSF (nsf.org) - там доступна база всех зарегистрированных пищевых смазок. Также попросите документ о соответствии FDA. Если поставщик не может предоставить эти документы, смазку использовать нельзя.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто поиск продукта с нужной пометкой. Это комплексное решение, где важны одновременно пищевой допуск (NSF H1-регистрация), подтвержденная водостойкость и устойчивость к моющим средствам, правильная консистенция под конкретный узел, а также строгое разделение пищевых и непищевых смазок в системе HACCP.
Начните с проверки регистрации NSF и параметра water wash-off resistance в техлисте. Выбирайте смазку под конкретный узел: NLGI 1-2 для подшипников, NLGI 0 или аэрозоли для цепей и конвейеров. Разделяйте H1 и H2 физически, используйте маркировку и обучайте персонал. Если оборудование моется часто, планируйте переглубление смазки в график профилактики. Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке, отлично подходят смазки, обладающие превосходной водостойкостью и термостойкостью, такие как EFELE SG-392. При соблюдении этих правил оборудование прослужит дольше, аудиты пройдут без замечаний, а риск загрязнения продукции смазкой будет минимальным. Подробнее о подборе смазки под конкретное оборудование вашего производства вы можете уточнить у поставщика или сервис-инженера.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал-втулочный фиксатор, учитывая зазор между деталями и температурный режим эксплуатации узла.
Узнайте, почему эмульсия СОЖ пахнет и как восстановить ее биостойкость, чтобы избежать проблем с производством.
Узнайте, как смазки H1 влияют на аудит HACCP и безопасность пищевого производства, обеспечивая соответствие стандартам.