
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
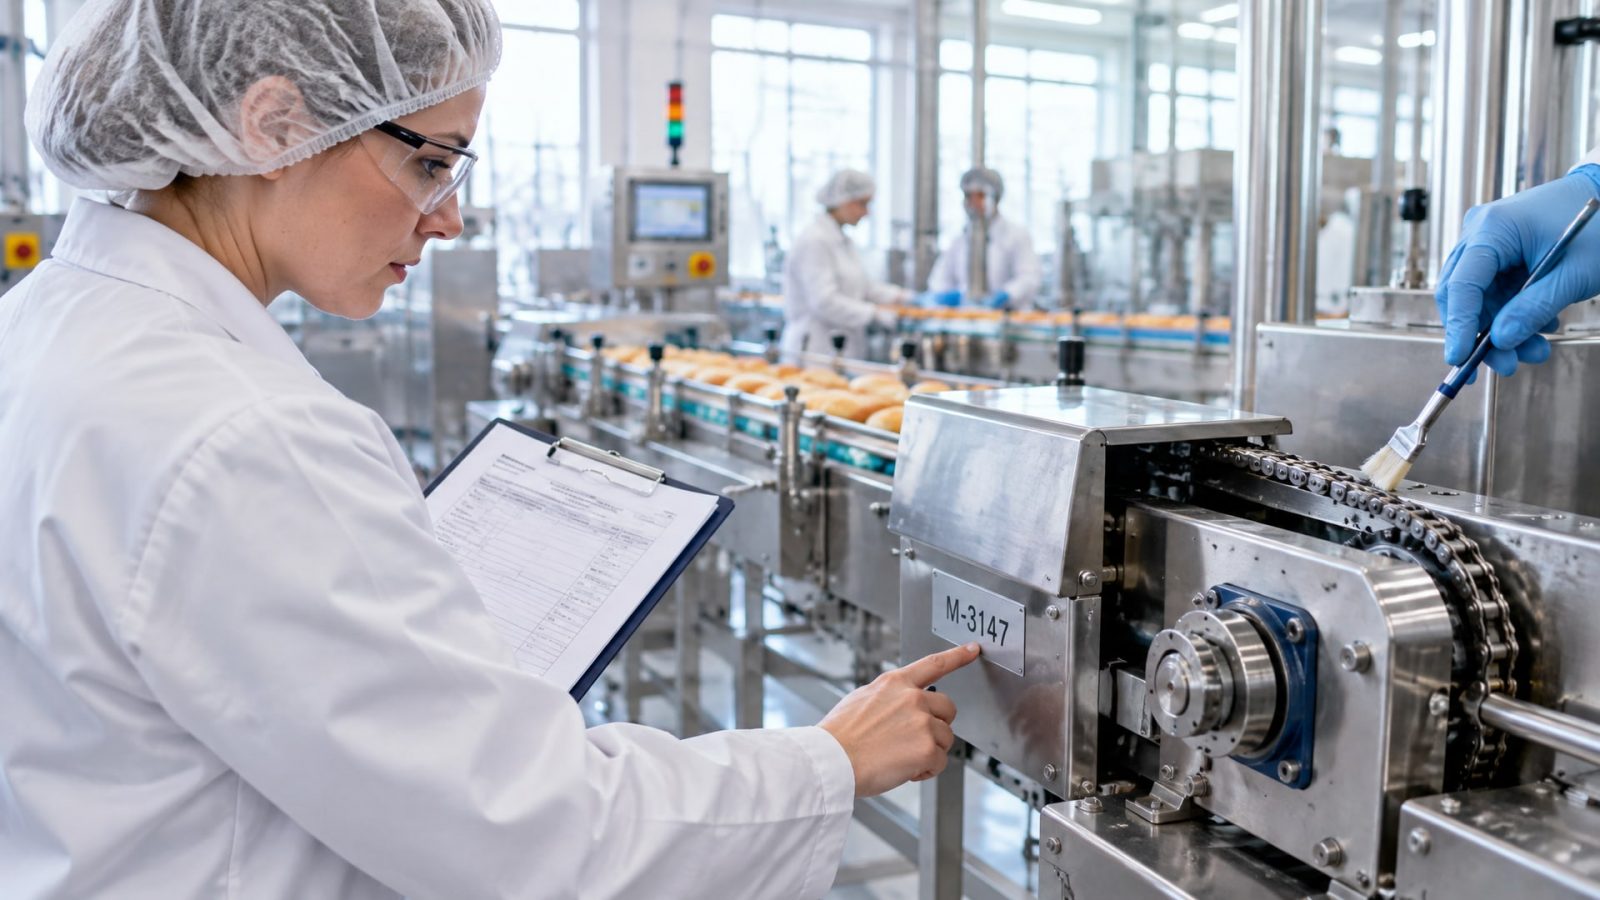
Аудит ХАССП проверяет не только рецептуру и температуру, но и все, что соприкасается с продуктом. Смазка - один из ключевых контролируемых материалов, потому что даже микродозы попадают в пищу и угрожают безопасности. NSF H1 означает допустимость случайного, технически неизбежного контакта с едой; это прямо связывают с пищевыми производственными зонами и оборудованием рядом с открытым продуктом. Аудиторы сверяют не паспорт на полке, а актуальную запись в реестре NSF и полный пакет доказательств: какие точки смазываются, какой продукт, где он хранится, кто и когда наносил, что произойдет при попадании микродозы в продукт.
Статья объясняет, почему выбор смазки для пищевого производства - это не маркетинговая галочка, а инженерная задача с документацией. Вы узнаете, какие вопросы задают аудиторы, какие ошибки чаще всего допускают закупщики и технологи, и как правильно организовать реестр и применение H1-смазок, чтобы не получить замечание по безопасности.
NSF H1 как основание аудит-проверки
NSF H1 - это не маркетинговая кампания и не обещание, а регистрация конкретного продукта в официальном реестре NSF.
Это означает, что формула и производственный процесс смазки прошли проверку на соответствие требованиям допуска к контакту с пищей. Аудитор смотрит именно в реестр, сверяет номер партии и срок действия записи; если регистрация истекла или смазка переформулирована, старый паспорт уже не доказывает соответствие.
H1 предусматривает допустимость случайного, технически неизбежного контакта с пищей. Предел случайного загрязнения составляет ориентировочно 10 ppm - это означает, что если микродоза смазки попадет в продукт, она не создаст проблему. Но это не значит, что смазка может быть везде: H1 предназначена именно для зон, где риск контакта существует, например над открытым продуктом, на узлах упаковки или на транспортерах.
Документальная база для аудита включает не только сертификат NSF. Вам потребуются номер регистрации в реестре, технический паспорт (SDS), спецификация составов и ингредиентов, а также документация о предполагаемых точках применения. Многие закупщики ошибаются, полагаясь на старый паспорт: аудитор попросит распечатку из реестра NSF за последние 3-6 месяцев - это актуальный доказательный факт.
Отличие H1 от H2 и ISO 21469
H2 - это смазка для пищевого оборудования, но без допуска на контакт с продуктом.
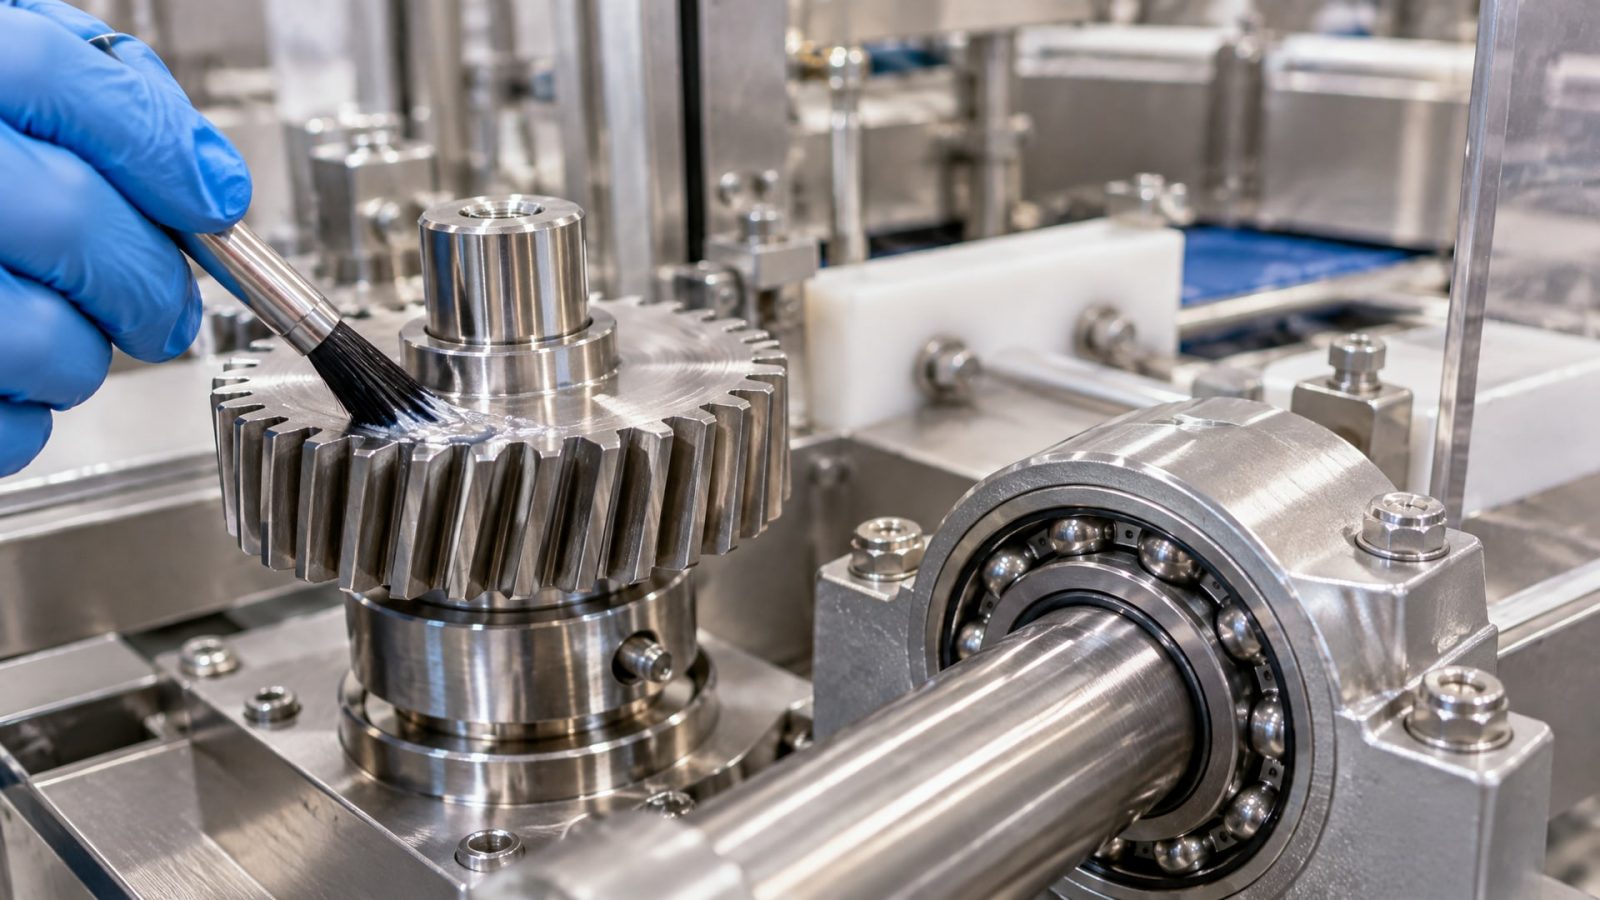
H2 используют на участках, где контакт с едой полностью исключен: на редукторах в отдельной комнате, на приводах вдалеке от продукции, на направляющих, закрытых кожухом. Если вы применяете H2 в зоне потенциального контакта, аудитор заметит это нарушение: H2 и H1 - разные допуски, и первое не подменяет второе.
ISO 21469 - международный стандарт гигиенических требований к составу, производству и применению смазок для пищевой промышленности. Если H1 проверяет только формулу и контактные свойства продукта, то ISO 21469 дополнительно подтверждает, что сама смазка произведена в гигиенических условиях, хранилась правильно, и производитель имеет систему контроля на месте. Для строгих аудитов, особенно у международных стандартизаторов, H1 плюс ISO 21469 дают больше уверенности, чем одна H1-регистрация.
Европейские рекомендации EHEDG (European Hygienic Engineering & Design Group) выпустили Guideline 23, Part 1 - практическую инструкцию по применению H1-смазок на производстве. Она помогает технологам и аудиторам договориться о том, как правильно документировать применение и хранение. На многих крупных предприятиях эта guideline кладут в основу локальных регламентов смазки.
Картирование точек смазки по риску контакта
Аудит ХАССП начинается с анализа риска.
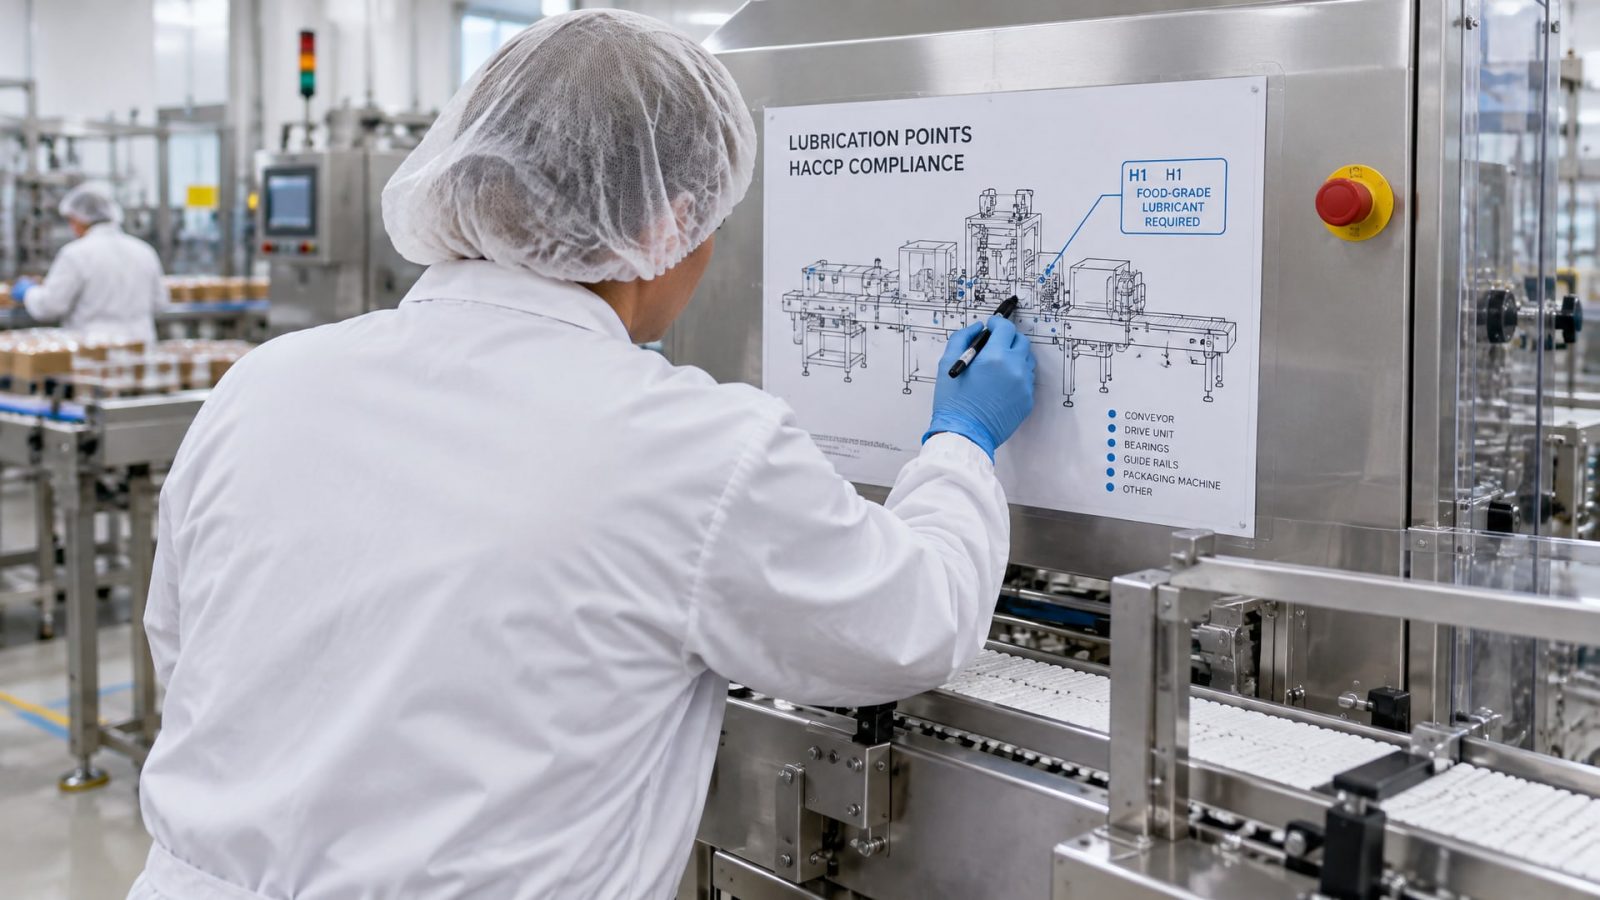
Для смазки это означает, что нужно отметить на технологической схеме, какие узлы требуют смазки и какой риск контакта они несут. Зоны над открытым продуктом, рядом с конвейером, на упаковочных машинах и на поверхностях, где возможен перенос на продукт, должны быть отнесены к зонам H1. Зоны, закрытые кожухом или работающие в отдельной комнате, могут оставаться на H2 или даже обычных смазках, но это должно быть обоснованно.
После картирования нужно составить реестр смазок как контролируемого химического входа. Этот реестр включает название узла, точку смазки, требуемый класс (H1 или H2), название смазки, номер партии, дату нанесения и ответственное лицо. Некоторые заводы ведут такой реестр в Excel, другие в системе HACCP-управления; главное - что аудитор должен видеть систему и полноту записей.
Документирование должно включать перечень разрешенных точек применения каждой смазки. Не все H1-смазки подходят везде: одна может быть предназначена для подшипников и направляющих, другая - для цепей, третья - для уплотнений. Спецификация показывает, для каких узлов и в каких условиях (температура, нагрузка, скорость) одобрена каждая смазка. Аудитор проверяет соответствие между фактическим применением и спецификацией; если смазка наносилась вне одобренной зоны, это замечание.
Документирование и контроль при аудите ХАССП
Аудиторы проверяют не только наличие сертификата.
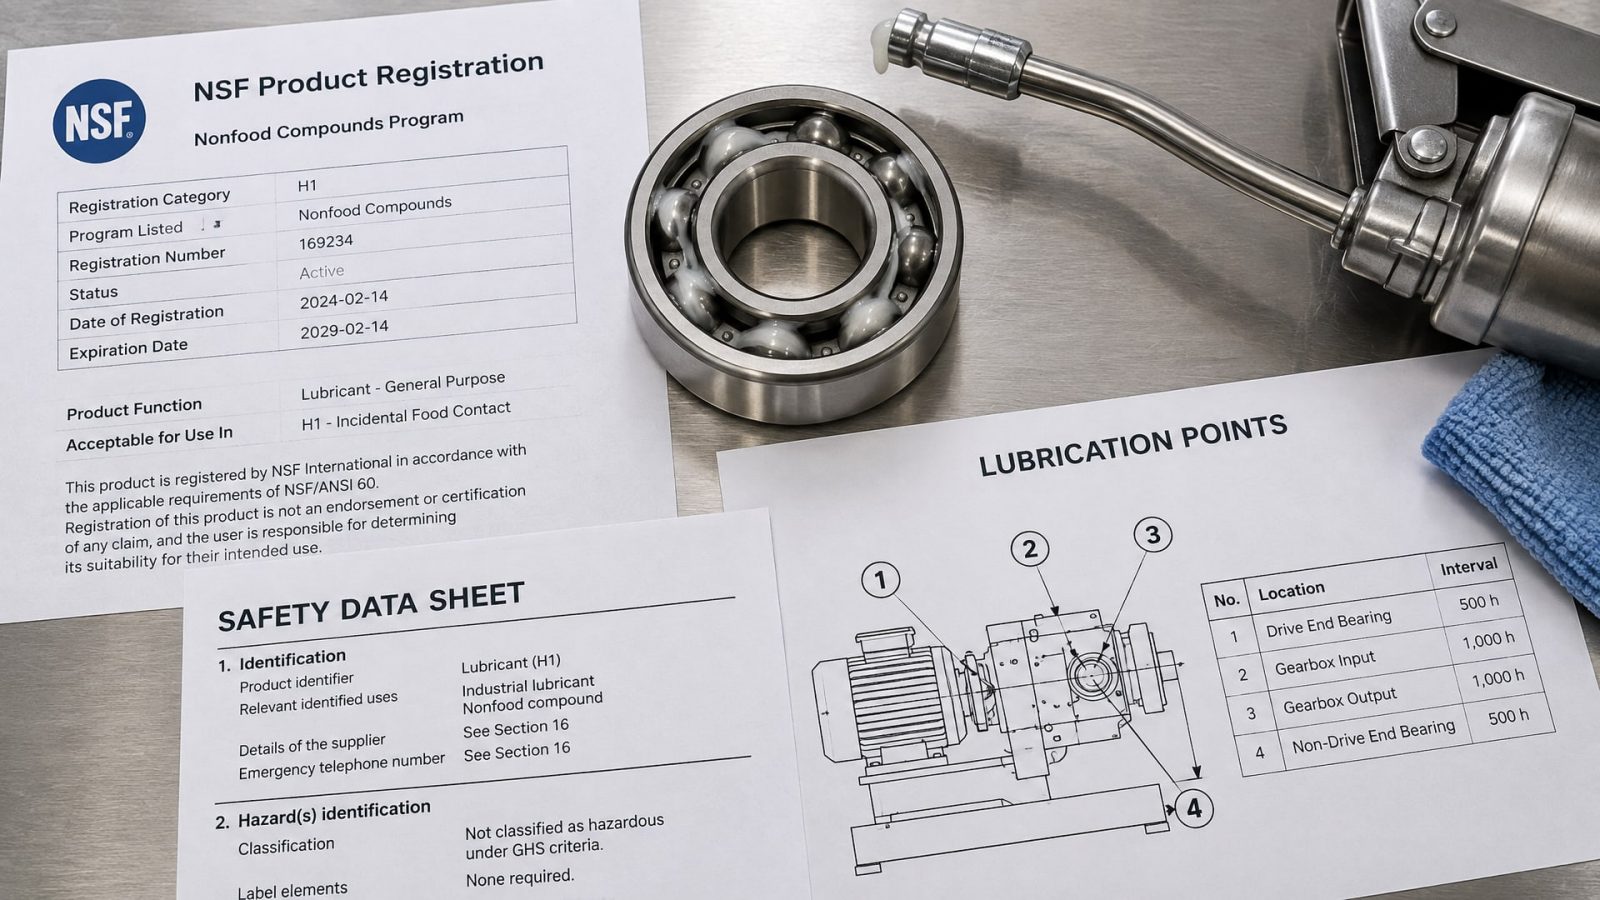
Они просят показать:
Актуальную регистрацию продукта в реестре NSF (скриншот или распечатка за последние месяцы).
Технический паспорт (SDS) с указанием компонентов, температурного диапазона и совместимости с материалами оборудования.
Карту/схему точек смазки с указанием, какая смазка используется и почему (H1 или H2).
Журнал дозирования: дата, точка, объем, партия смазки, ответственное лицо.
Доказательство отдельного хранения инвентаря: фото шкафа с H1-смазками, отдельные шприцы и пистолеты для H1 и обычных смазок.
Записи об обучении персонала правилам применения и чистоты при дозировании.
Многие закупщики думают, что достаточно заказать H1-смазку и положить ее на полку. На самом деле аудитор увидит пробелы в документации еще до того, как начнет смотреть на оборудование. Если журнал ведется небрежно или вообще отсутствует, это означает, что система контроля не работает - замечание будет серьезным.
Цветовая маркировка и понятная идентификация H1-инвентаря - это практика, которая предотвращает ошибки персонала. Например, все шприцы и пистолеты для H1 красят в желтый, для остальных смазок - в серый. На канистрах пишут крупные буквы H1. Это не прихоть аудитора - это система безопасности, которая быстро показывает, какой материал в каком контейнере.
Выбор смазки: H1-статус плюс техническая совместимость
Только H1-статус - недостаточное основание для выбора смазки.
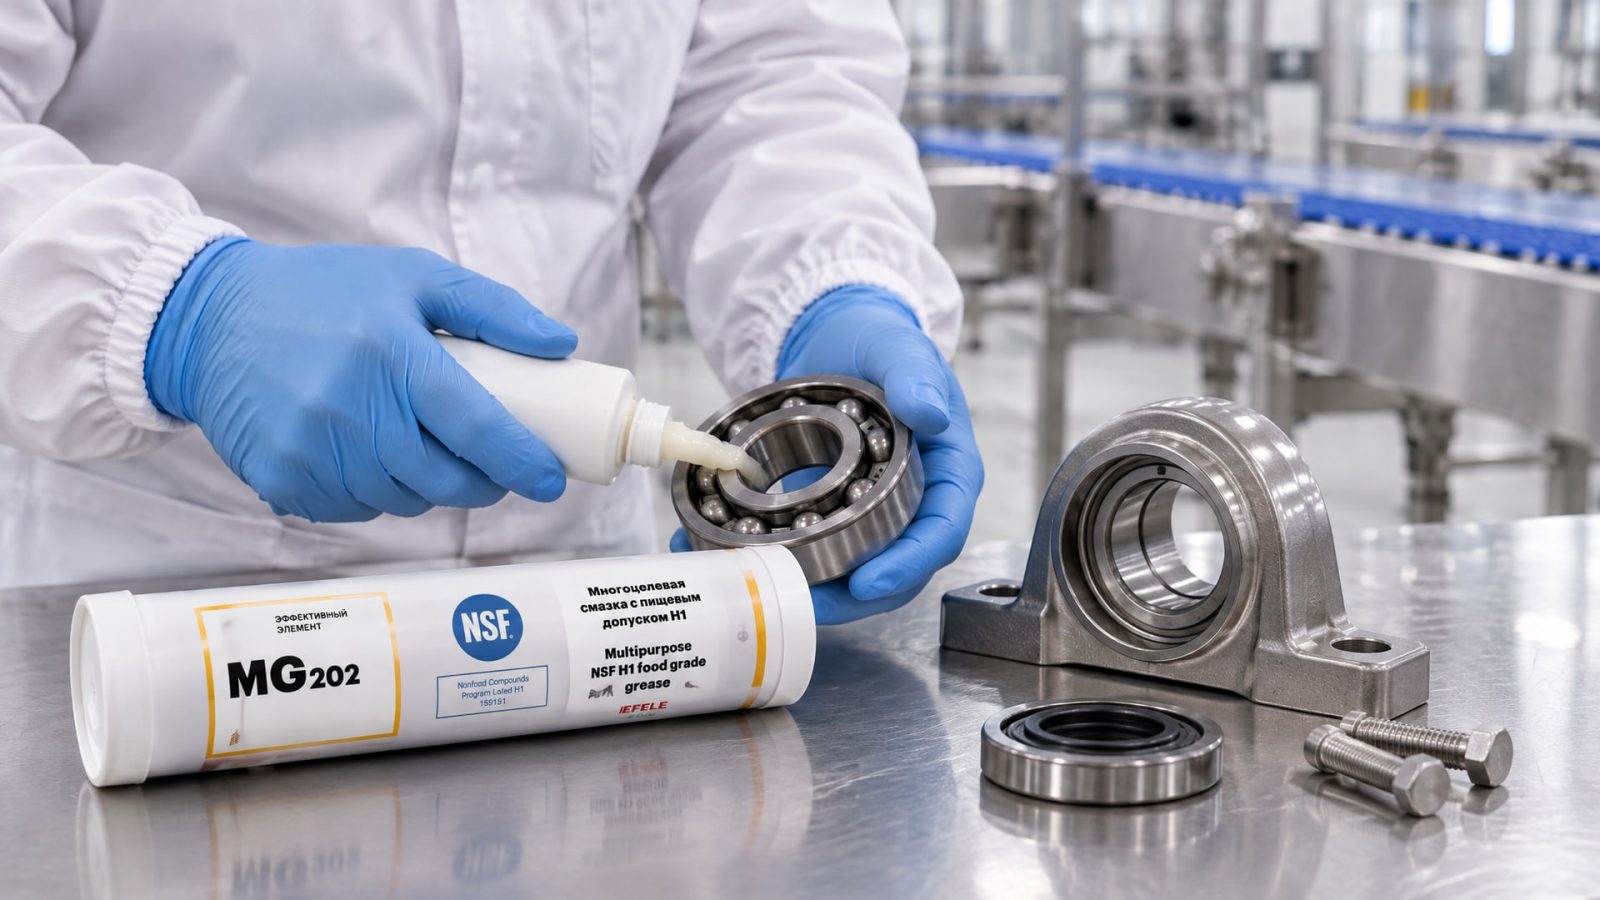
Нужно сверить техническую совместимость с узлом: класс консистенции (NLGI), вязкость базового масла, рабочий температурный диапазон, совместимость с материалами уплотнений и покрытий, способность к переносу (адгезия) и стабильность при фрикционном нагреве.
Например, если на линии фасовки есть подшипник, работающий при +60°C, и закупщик берет H1-смазку, рассчитанную на диапазон -20…+40°C, аудитор потребует объяснения. При 60°C базовое масло начнет стареть быстрее, адгезия упадет, и смазка не будет полноценно защищать. Это означает дополнительный риск - либо смазка не закрывает узел, либо ее нужно менять чаще, и аудитор попросит документ с обоснованием.
На практике при переходе на H1 часто приходится менять не только бренд, но и поиск оптимального компромисса между пищевым допуском и техническими требованиями узла. На линиях фасовки часто берут универсальные H1-смазки: они охватывают широкий температурный диапазон, хорошо держат подшипники и направляющие, переносят среднюю нагрузку и обладают адгезией для предотвращения вымывания. В таких случаях на большинстве участков прижилась одна-две смазки вместо десятка разных, что упростило учет и снизило риск путаницы.
Например, EFELE MG-202 (NSF H1) - многоцелевая пластичная смазка, которая подходит для подшипников, направляющих и других узлов пищевого оборудования, где возможен случайный контакт с продуктами питания. Такие универсальные составы позволяют закупщику минимизировать номенклатуру и держать под контролем логистику H1-материалов.
Часто встречающиеся ошибки и их последствия
Ошибка 1: "Если смазка написана food grade, ее можно везде".
На самом деле H1 предназначена только для участков риска, и закупщик должен доказать, что он определил эти участки. Если H1 применяется там, где контакт с пищей исключен, это неэффективно: смазка дороже, а переплачивать нет смысла. Если H2 используется в зоне риска - это нарушение безопасности.
Ошибка 2: "Достаточно слова food grade на упаковке". Маркетинговая надпись не заменяет регистрацию. Аудитор требует актуальный номер NSF и доступ к реестру. Старый паспорт, лежащий в архиве, не служит доказательством.
Ошибка 3: "Если смазка H1, можно не вести журнал". Нет: ХАССП требует записей о точке, дате, партии и ответственном лице. Без журнала система контроля не видна, и аудитор сделает замечание.
Ошибка 4: "H1 - это пластичная смазка, масло не может быть H1". Неверно: H1-допуск есть и у пластичных смазок, и у масел; главное - зарегистрированный компонент и его состав.
Ошибка 5: "ISO 21469 - это то же самое, что H1". Нет: H1 проверяет формулу, ISO 21469 дополнительно контролирует производство и процессы на заводе смазки.
Рекомендации по внедрению регламента смазки в ХАССП
Начните с аудита текущего положения: какие узлы смазываются, какими смазками, есть ли риск контакта с пищей.
Составьте карту точек; это займет день или два, и у вас будет ясная картина.
Определите, какие точки нужно перевести на H1. Обычно это 20-40% от всех узлов; остальные остаются на обычных смазках в отдельных зонах. Запросите у поставщиков техпаспорта и регистрационные номера NSF; убедитесь, что регистрация актуальна. Попросите печать из реестра NSF.
Закажите отдельное хранилище для H1-смазок и инвентаря. Обычно это небольшой шкаф или полка, четко отделенные от обычных смазок. Пометьте все желтым цветом или наклейками. Купите отдельные шприцы, пистолеты и тару для H1.
Составьте внутренний регламент применения смазки: какая смазка, какой узел, как часто, сколько, кто отвечает. Введите журнал дозирования; бланк может быть бумажный или электронный. Обучите персонал: покажите, как правильно наносить, почему нельзя пускать обычную смазку в H1-контейнер, что делать при пролитии.
Согласуйте регламент со своим ХАССП-планом. Смазка - это один из управляемых входов; она должна быть указана в таблице опасностей и контрольных точек. Определите, кто проверяет соответствие, как часто, какие записи ведутся.
Проведите внутреннюю проверку перед аудитом: соберите всю документацию, проверьте полноту журналов, убедитесь, что регистрации актуальны, что инвентарь отделен и обозначен. Если найдете пробелы, заполните их заранее.
Часто задаваемые вопросы
Почему аудитор сверяет реестр NSF, а не верит паспорту?
Производители иногда переформулируют смазки, обновляют составы или прекращают регистрацию. Реестр NSF - это официальный источник, актуальный сегодня. Паспорт может быть старым, и по нему нельзя проверить текущий статус. Аудитор смотрит в реестр, чтобы убедиться, что ваша партия действительно зарегистрирована как H1 в эту дату.
Достаточно ли одной H1-регистрации или нужен ISO 21469?
Одной H1 достаточно для базовых аудитов ХАССП. ISO 21469 - более сильное доказательство; если у вас есть оба сертификата, это плюс. ISO 21469 проверяет гигиену производства смазки, а не только формулу, поэтому международные аудиторы его часто предпочитают. Если аудитор явно требует ISO 21469, уточните это в техзадании при заказе смазки.
Нужно ли менять все смазки на H1?
Нет. H1 требуется только для узлов, где по анализу рисков возможен контакт с пищей. Узлы в отдельных помещениях, закрытые кожухом или работающие вдалеке от продукта, могут оставаться на обычных или H2-смазках. Это должно быть обоснованно в документации ХАССП.
Что делать, если смазка пролилась на оборудование рядом с продуктом?
Остановить линию, вытереть пролитое сухой чистой тряпкой, протереть спирто-бензиновым очистителем или дезинфицирующим средством, дождаться высыхания. Если пролилась на продукт - изолировать партию и оценить риск, уведомить качество и документировать происшедшее. Это покажет аудитору, что у вас есть процедура реагирования на нештатные ситуации.
Как часто нужно менять H1-смазку?
График замены зависит от узла, температуры, нагрузки и типа смазки. На подшипниках обычно 3-6 месяцев, на направляющих - до года. Спецификация смазки должна рекомендовать интервал; согласуйте его с производителем оборудования. Журнал фиксирует каждую замену; это поможет аудитору увидеть систему контроля.
Заключение
Смазки H1 для пищевого производства - это не просто более дорогой материал, а контролируемый компонент системы безопасности ХАССП. Регистрация в реестре NSF, полный пакет документов, карта точек применения, журнал дозирования и отдельное хранение инвентаря - вместе они доказывают аудитору, что вы управляете риском загрязнения пищи смазкой. Если этих элементов нет, аудит не пройдет, как бы хороша ни была сама смазка.
Начните с картирования точек риска и выбора смазки, которая одновременно подходит по техническим параметрам и имеет актуальный H1-допуск. Организуйте отдельное хранение и внедрите журнал дозирования. Согласуйте все с локальным ХАССП-планом и обучите персонал. Проверьте себя перед аудитом - соберите документацию, убедитесь в актуальности регистраций, проверьте полноту записей. Это экономит время аудитора и показывает, что у вас серьезно относятся к безопасности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ определяет срок службы инструмента и стабильность технологических процессов.
Узнайте, как выбрать подходящую смазку для петель и правильно ее нанести, чтобы избавиться от скрипа и продлить срок службы механизмов.
Выбирайте цепное масло пищевое H1, учитывая нагрузки, температуру и условия мойки для безопасности производства.