
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Анаэробные вал-втулочные фиксаторы - это специализированные составы для неразъемного соединения валов со втулками, подшипниками и шкивами. Их выбор зависит не от названия или цвета упаковки, а от двух ключевых параметров: диаметрального зазора между деталями и максимальной рабочей температуры узла. Неправильно подобранный состав либо не отвердеет полностью, либо потеряет прочность при нагреве. Статья объясняет, как измерить зазор, определить температурный режим и выбрать оптимальный фиксатор для вашего узла.
Статья адресована инженерам, техническим специалистам и снабженцам промышленных предприятий, которые сталкиваются с выбором анаэробных составов для критичных соединений в механизмах и агрегатах.
Принцип работы и роль зазора в выборе фиксатора
Анаэробные фиксаторы полимеризуются в замкнутом зазоре между металлическими поверхностями, в отсутствие воздуха.
Это определяет их главное свойство: они работают только в закрытом пространстве и не требуют испарения растворителя или химического инициатора на воздухе. Именно величина зазора становится первичным параметром подбора.
Диаметральный зазор между валом и втулкой - это не номинальный размер посадки, а реальный зазор, который измеряют штангенциркулем или микрометром после проверки обеих деталей. На практике допуски на изготовление часто дают разброс: деталь может быть в пределах поля допуска, но не совпадать с номиналом. Поэтому измерение фактического зазора критично.
Типичный диапазон работы большинства анаэробных вал-втулочных фиксаторов - от нулевой посадки до примерно 0,5 мм диаметрально. Однако с увеличением зазора прочность соединения падает. Оптимальным часто считают зазор около 0,075 мм или меньше - при таких величинах состав обеспечивает максимальную когезионную (внутреннюю) прочность и хорошее заполнение зазора без излишних пустот.
| Диаметральный зазор | Рекомендуемый класс фиксатора | Ожидаемая прочность |
|---|---|---|
| До 0,1 мм | Высокопрочные составы для плотной посадки | Максимальная |
| 0,1–0,15 мм | Универсальные составы средней–высокой прочности | Высокая |
| 0,15–0,25 мм | Составы с заполняющей способностью | Хорошая |
| 0,25–0,5 мм | Низковязкие gap-filling составы | Удовлетворительная, требует активатора |
При зазорах выше 0,5 мм диаметрально возможна неполная полимеризация состава. Если радиальный зазор (т.е. расстояние от оси до поверхности) превышает 0,005 дюйма (примерно 0,127 мм), часто рекомендуют применять активатор или праймер для обеспечения надежного отверждения.
Выбор по температурному режиму эксплуатации
Рабочая температура узла - второй по важности фактор.
Анаэробные фиксаторы имеют разные температурные диапазоны, и выбирать состав нужно с запасом выше максимальной температуры узла, а не «впритык» к ней.
Типовые температурные диапазоны встречаются следующие:
-55…+150 °C - базовые фиксирующие составы для умеренных условий, применяются в большинстве узлов общего машиностроения;
-55…+180 °C - высокотемпературные retaining compounds, обеспечивают хорошую прочность при повышенном нагреве (например, в узлах коробок передач, редукторов);
-50…+230 °C - специальные высокотемпературные составы для авиационных, энергетических и иных ответственных узлов с сильным нагревом.
При выборе важно помнить, что указанная максимальная температура - это именно рабочая температура (нагрев самого соединения при эксплуатации), а не температура окружающей среды. Если узел установлен рядом с горячим агрегатом, температура соединения может быть значительно выше комнатной. Поэтому рекомендуется определить реальный тепловой режим опытным путем или по техническим описаниям механизма.
При повышении рабочей температуры выше допустимой для выбранного состава происходит деполимеризация смолы, и соединение теряет прочность. В критичных узлах это может привести к проворачиванию втулки или выпадению подшипника. Поэтому выбирать нужно состав, рассчитанный на температуру, превышающую ожидаемую минимум на 20–30 °C.
Время отверждения и скорость фиксации
Анаэробные фиксаторы различаются по скорости схватывания (фиксации) и полного отверждения.
Это третий параметр выбора, особенно важный при монтаже на поточных линиях или в условиях, когда сборочное время критично.
Время фиксации - это интервал, через который деталь достаточно прочно зафиксирована, чтобы узел можно было нагрузить или перемещать. Полное отверждение наступает позже и часто занимает около 24 часов при комнатной температуре. На практике:
Быстросхватывающиеся составы достигают фиксации за 5–15 минут при условии плотной посадки и комнатной температуре, но полная прочность все равно набирается сутки;
Составы средней скорости фиксируются за 30–120 минут;
Медленные составы требуют нескольких часов перед первой нагрузкой.
Важный момент: время отверждения сильно зависит от температуры монтажа. При холодном монтаже (ниже +10 °C) даже быстросхватывающиеся составы могут затвердевать дольше. При нагреве (например, при монтаже в подогреваемых помещениях или на горячем оборудовании) отверждение ускоряется. Если требуется ускорить процесс при низких температурах, применяют активаторы (праймеры), которые наносят на одну из деталей перед сборкой.
Быстрое отверждение не означает максимальную прочность - это два независимых параметра. Быстросхватывающиеся составы удобны для сборки, но итоговые характеристики определяются в первую очередь зазором и температурным режимом, а не скоростью схватывания.
Анаэробные фиксаторы высокой прочности против составов с заполняющей способностью
На рынке встречаются два основных типа анаэробных вал-втулочных фиксаторов: составы с максимальной прочностью для плотных посадок и низковязкие составы с хорошей заполняющей способностью для больших зазоров.
Высокопрочные составы (bearing fit, high-strength retaining compounds) рассчитаны на минимальные зазоры - обычно до 0,1 мм диаметрально. Они имеют среднюю вязкость, быстро заполняют плотные зазоры и дают максимальную когезионную прочность. Эти составы идеальны для подшипников, втулок на станках и прецизионных узлов. Прочность на сдвиг у таких материалов часто достигает высоких значений, подтверждаемых испытаниями по ISO 10123.
Низковязкие gap-filling составы предназначены для больших зазоров - до 0,25–0,5 мм диаметрально. Они текут лучше и заполняют зазор более равномерно, но итоговая когезионная прочность ниже, чем у высокопрочных. Такие составы применяют для переходных посадок, втулок с большими производственными допусками или в экстренных ремонтах, когда измеренный зазор оказался больше ожидаемого.
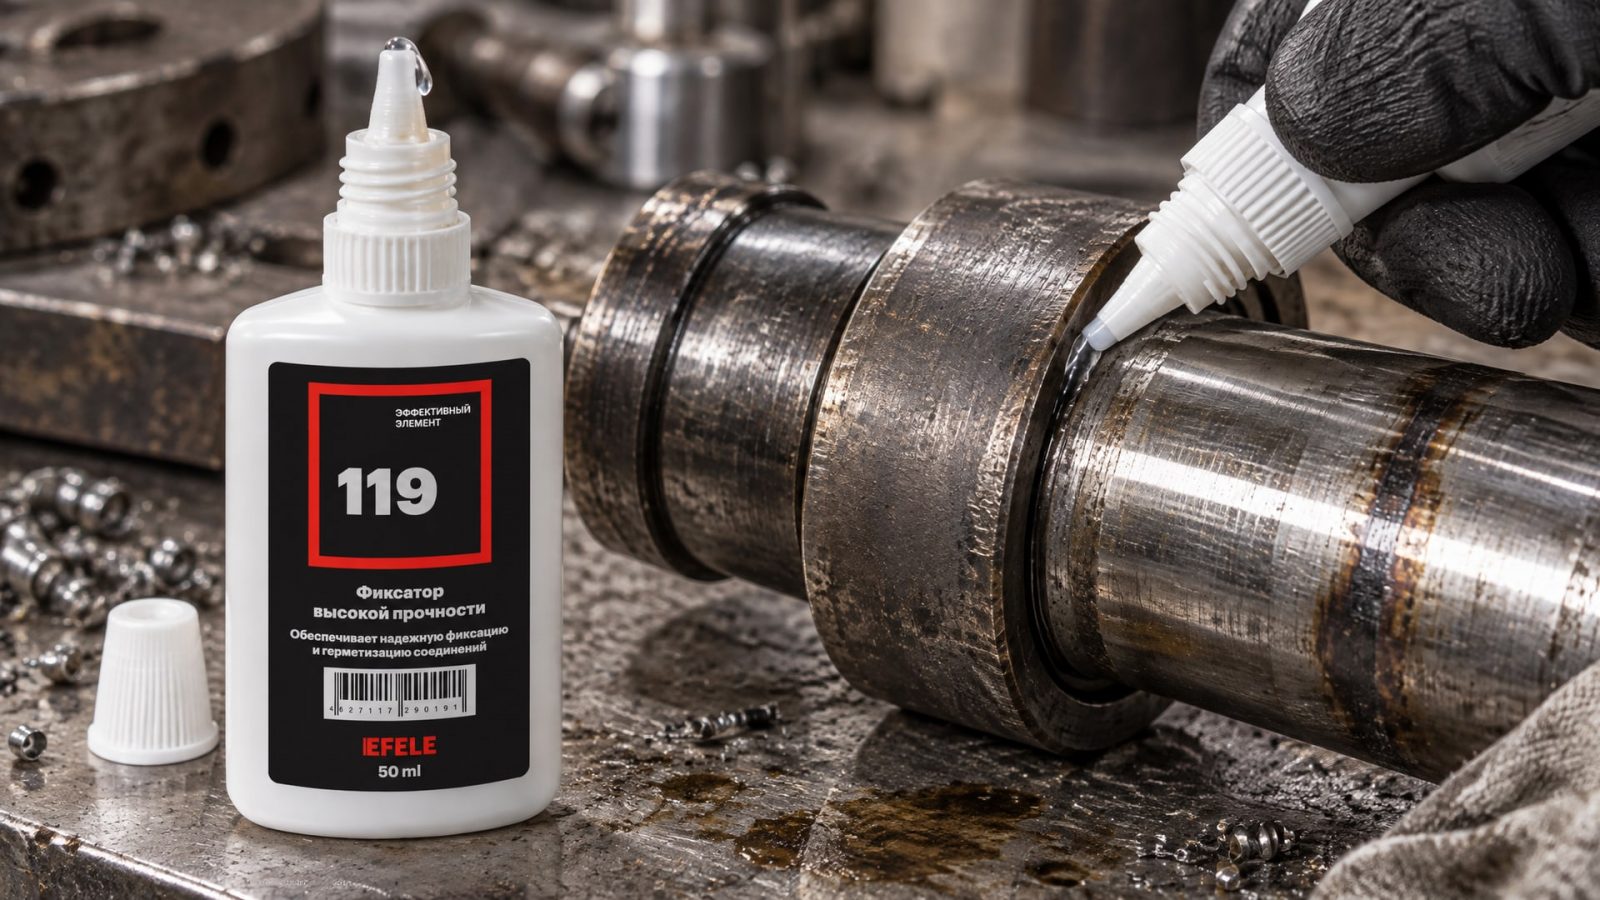
На промышленных производствах, где требуется фиксация вал-втулочных соединений с зазором до 0,3 мм при условиях высоких температур эксплуатации, используют составы с заявленной термостойкостью до +280 °C и выше, например EFELE 119, которая сочетает хорошую жидкотекучесть и стабильность при нагреве.
Выбор между этими двумя типами делают по результатам измерения зазора. Если зазор мал, берут высокопрочный состав. Если зазор велик, нужна заполняющая способность, но следует помнить, что прочность при этом снижается, и может потребоваться активатор.
Роль активаторов и условия применения без активатора
Активаторы (праймеры) - это вспомогательные составы, которые наносят на одну из поверхностей перед сборкой для ускорения полимеризации анаэробного фиксатора.
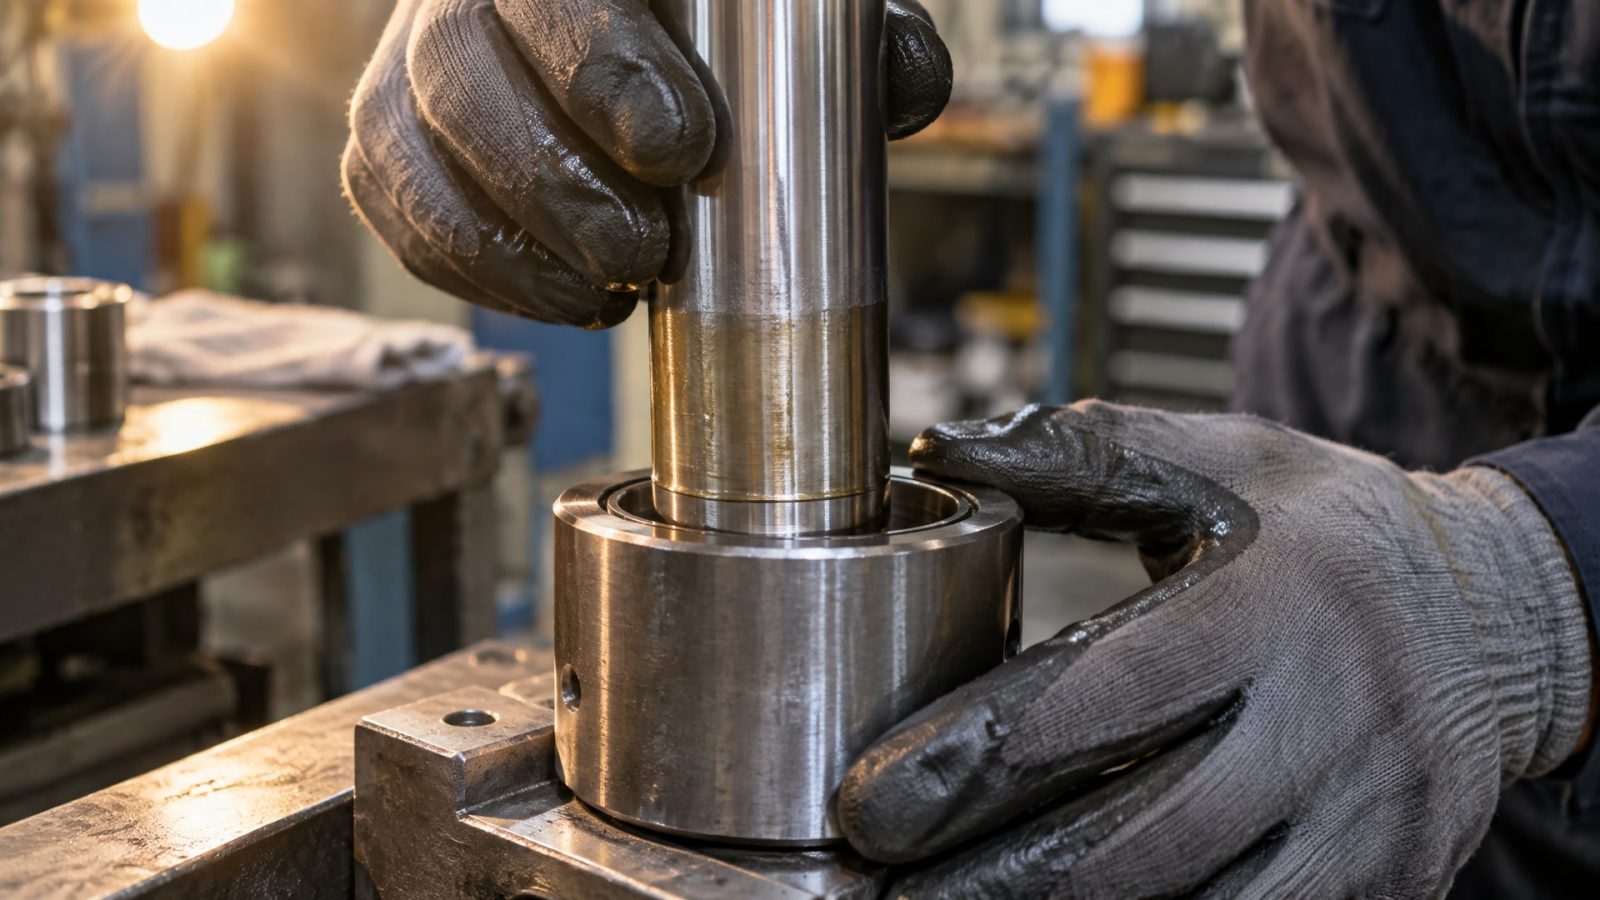
Вопрос о том, нужен ли активатор, решается на основе трех факторов: величины зазора, температуры монтажа и допустимого времени фиксации.
Активатор требуется в следующих случаях:
Большие зазоры (свыше 0,127 мм диаметрально) - в больших зазорах молекулы полимера медленнее контактируют с металлической поверхностью, и полимеризация затягивается;
Холодный монтаж (ниже +10 °C) - химические реакции полимеризации замедляются при низкой температуре, активатор компенсирует этот эффект;
Низкая активность поверхности - ржавые, окисленные или слегка замасленные поверхности полимеризуют медленнее, чем чистая сталь.
Активатор наносят тонкой пленкой на одну из деталей (обычно на внутреннюю поверхность втулки) и дают ему подсохнуть примерно 1–2 минуты. После этого наносят фиксатор и собирают узел. Время фиксации при этом сокращается до 5–15 минут против 30–60 минут без активатора.
Без активатора можно обойтись, если зазор находится в рекомендуемом диапазоне (до 0,075 мм), температура монтажа выше +20 °C и поверхности чистые. На больших промышленных линиях фасовки и упаковки, где требуется быстрое отверждение, активатор часто применяют как страховку, даже если расчетный зазор позволяет без него.
Особенности применения фиксаторов для подшипников и шкивов
Для подшипников качения (шариковых и роликовых) требуется фиксатор, специально рассчитанный на малые зазоры и высокие радиальные нагрузки.
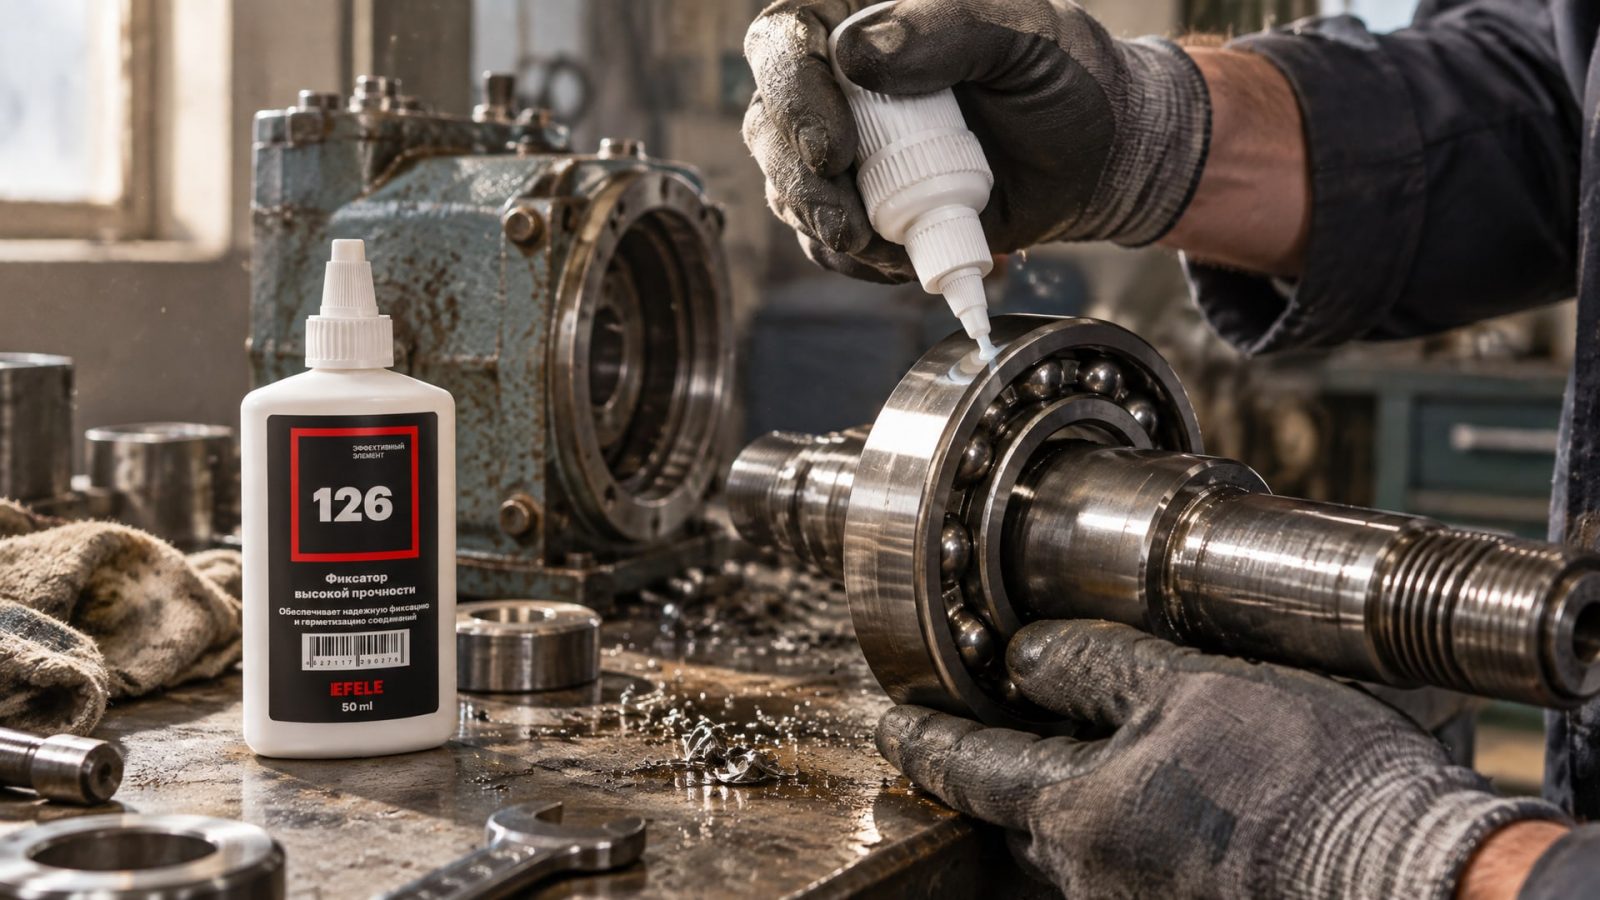
Такие составы часто называют bearing retainer grade и обычно работают до 0,1 мм диаметрально. Они должны удерживать внутреннее кольцо подшипника от проворачивания на валу при любых условиях нагружения.
Для втулочных и валовых соединений общего назначения - например, втулок скольжения, полиэтиленовых вставок, шкивов ременных передач - часто применяют универсальные составы с температурным диапазоном -55…+180 °C. Такие материалы подходят для большинства узлов в машиностроении.
В системах смазки централизованной подачи (ЦСП) вал-втулочные фиксаторы используют редко, так как наличие масла в зазоре препятствует полимеризации анаэробного состава. Однако некоторые производители предлагают специальные retaining compounds для слегка замасленных поверхностей, которые могут применяться, если полное обезжиривание невозможно. В таких случаях требуется особая подготовка поверхности или предварительная очистка узла.
Для фиксации валов с высокой температурой (например, валы редукторов при постоянной эксплуатации при +100…+150 °C), выбирают составы с маркировкой «высокотемпературный». При рабочей температуре узла вплоть до +180 °C оптимальным выбором будет термостойкий анаэробный клей, который обеспечит фиксацию при вероятной и случайной температуре до +250 °C, таким как EFELE 126, рассчитанный на фиксацию соединений с зазором до 0,25 мм.
Как измерить зазор и правильно подобрать состав
Подбор фиксатора начинается с измерения реального диаметрального зазора.
Это не сложно, но требует внимательности.
Процедура измерения:
Измерьте внешний диаметр вала в нескольких местах (минимум в трех точках вдоль оси) штангенциркулем с точностью не менее 0,05 мм. Запишите минимальное значение.
Измерьте внутренний диаметр втулки в аналогичных местах. Запишите максимальное значение.
Диаметральный зазор = (внутренний диаметр втулки - внешний диаметр вала) / 2. Это расстояние от поверхности вала до стенки втулки в радиальном направлении, а диаметральный зазор в два раза больше.
Обратите внимание: нужно использовать минимум вала и максимум втулки для получения наихудшего сценария. Так вы гарантировано выберете фиксатор, который сработает при любом раскладе допусков.
Алгоритм выбора по трем параметрам:
Определите максимальную рабочую температуру узла (в °C). Если неясна, возьмите температуру ближайшего горячего агрегата плюс 20 °C.
Выберите класс составов, который покрывает эту температуру с запасом (рекомендуется брать состав на 20–30 °C выше максимальной температуры узла).
Внутри этого класса найдите состав с рекомендуемым диаметральным зазором, соответствующим вашему измерению.
Если полученный состав имеет время фиксации, удовлетворяющее условиям монтажа, выбор завершен.
Если требуется ускорить фиксацию или зазор оказался больше рекомендованного, добавьте в список активатор.
Таблица ниже помогает структурировать выбор:
| Температура узла, °C | Рекомендуемый класс фиксатора | Диаметральный зазор | Примечание |
|---|---|---|---|
| До +150 | Базовые составы | До 0,15 мм | Стандартное машиностроение |
| +150…+180 | Высокотемпературные | До 0,25 мм | Редукторы, двигатели |
| +180…+230 | Специальные высокотемпературные | До 0,25 мм | Авиация, энергетика |
| Низкие температуры (ниже +10 °C) | Любой класс + активатор | По типу | Холодное хранилище, северные регионы |
Часто задаваемые вопросы
Можно ли использовать один универсальный фиксатор для всех зазоров?
Нет. Каждый состав имеет рекомендуемый диапазон зазора, в пределах которого он обеспечивает хорошую прочность. При зазоре больше рекомендованного прочность падает, при зазоре меньше - излишек материала может не полностью полимеризоваться из-за ограниченного контакта с поверхностью. Поэтому нужно либо выбрать правильный состав по измеренному зазору, либо применить активатор для ускорения полимеризации в больших зазорах.
Почему быстросхватывающиеся фиксаторы не всегда сильнее обычных?
Время схватывания и максимальная прочность - независимые характеристики. Быстрое схватывание означает, что деталь быстро фиксируется и ее можно нагружать через несколько минут. Но итоговая когезионная прочность определяется в первую очередь зазором, температурным режимом и полнотой полимеризации, а не скоростью начального схватывания. Полная прочность у большинства составов набирается в течение 24 часов при комнатной температуре, независимо от того, схватился ли материал за 5 минут или за час.
Нужен ли активатор для малых зазоров?
Нет. Активатор применяют только при необходимости - при больших зазорах (свыше 0,127 мм), низкой температуре монтажа или когда требуется ускорить фиксацию. Если зазор в рекомендуемом диапазоне (до 0,075 мм) и температура монтажа выше +20 °C, фиксатор полимеризуется без активатора за нормальное время.
Как узнать, какой допуск соответствует моей посадке?
Посадка описывается буквами (например, H7/g6 или H7/p6), но для выбора фиксатора нужен реальный диаметральный зазор в миллиметрах. Рассчитайте его по формуле: (внутренний диаметр втулки - внешний диаметр вала) / 2. Или измерьте готовые детали. Номинальная посадка - это только ориентир; реальный зазор может отличаться из-за производственных допусков.
Можно ли наносить фиксатор на слегка замасленные поверхности?
Обычные анаэробные фиксаторы требуют чистых металлических поверхностей. На замасленных деталях полимеризация затягивается или может не произойти вовсе. Поверхности нужно обезжирить перед применением. Некоторые производители предлагают специальные составы для слегка загрязненных поверхностей, но это исключение, а не правило. При монтаже в цехе обязательна предварительная чистка узла.
Заключение
Выбор вал-втулочного анаэробного фиксатора - это систематический процесс, основанный на трех параметрах: диаметральном зазоре, максимальной рабочей температуре и допустимом времени фиксации. Пропустить любой из них означает рискнуть прочностью соединения или столкнуться с проблемами при монтаже. Начните с точного измерения зазора между деталями, определите тепловой режим узла с запасом 20–30 °C выше максимальной ожидаемой температуры, затем выберите состав, покрывающий оба параметра. Если условия требуют ускорения фиксации или зазор оказался нестандартным, добавьте в процесс активатор. Правильно подобранный фиксатор обеспечит надежное, долговечное соединение, которое не подведет в критичных узлах машин и агрегатов.
Следующий шаг: измерьте реальный зазор ваших деталей, определите рабочую температуру узла и сверьте эти данные с техническим описанием интересующего вас состава. Если в документации неясны детали, обратитесь к специалисту технической поддержки производителя - это бесплатно и избавит вас от ошибок при выборе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему эмульсия СОЖ пахнет и как восстановить ее биостойкость, чтобы избежать проблем с производством.
Узнайте, как смазки H1 влияют на аудит HACCP и безопасность пищевого производства, обеспечивая соответствие стандартам.
Узнайте, как влияние pH на СОЖ определяет срок службы инструмента и стабильность технологических процессов.