
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
При выборе смазки для пищевого оборудования, которое регулярно подвергается мойке и дезинфекции, недостаточно просто подобрать состав с допуском NSF H1. Этот допуск подтверждает только возможность случайного контакта смазки с продуктом на уровне до 10 ppm для минеральных и синтетических смазок, но не гарантирует стойкость к вымыванию водой - ключевой параметр для узлов, испытывающих постоянное воздействие горячей воды, пара и моющих средств. Статья поможет техническим специалистам, инженерам и снабженцам разобраться, какие критерии выбора имеют решающее значение при работе с оборудованием для мойки пищевых производств, и как избежать преждевременного износа смазываемых узлов из-за их вымывания и коррозии.
Правильный выбор смазки влияет на надежность редукторов, подшипников, цепей и направляющих, снижает затраты на переобслуживание, упрощает документацию по HACCP и обеспечивает соответствие санитарным нормам.
Разница между NSF H1 и водостойкостью: два разных свойства
Часто смешивают два понятия: допуск NSF H1 и водостойкость смазки.
В действительности это независимые характеристики.
NSF H1 означает, что смазка безопасна при случайном попадании в пищевой продукт в концентрации не выше 10 ppm. Это сертификат, подтверждающий только токсикологическую приемлемость, но ничего не говорит о том, как быстро смазка вымоется из узла под струей горячей воды или в условиях CIP-мойки (система автоматической очистки на месте, широко применяемая на пищевых производствах).
Водостойкость оценивается по международным стандартам ASTM D1264 и DIN 51 807, в которых смазку испытывают струей горячей воды при температуре 79 °C в течение одного часа. По результатам вымывания смазки классифицируют так:
Класс 1 - менее 10% вымывания (высокая водостойкость).
Класс 2-10–30% вымывания (средняя).
Класс 3 - более 30% вымывания (низкая, неприемлема для постоянной мойки).
Для оборудования, работающего при регулярной мойке и дезинфекции, нужна смазка с классом водостойкости не ниже 1–2, иначе она будет быстро уходить из узла, а оголенные поверхности начнут окисляться и корродировать. Таким образом, выбор смазки для мойки оборудования пищевого производства должен опираться на оба критерия: H1 и подтвержденная водостойкость.
Как подбирать смазку по типу узла и режиму мойки
Каждый узел пищевого оборудования требует смазки определенной вязкости и консистенции.
Скоростные подшипники конвейеров, тяжелонагруженные редукторы тестомесов и цепные приводы имеют разные требования к пластичности и текучести.
Подшипники и направляющие
Для скоростных подшипников (10 000–50 000 об/мин) и линейных направляющих выбирают смазки консистенции NLGI 0 или NLGI 00, с вязкостью масла-основы ISO VG 32–46. Такие составы хорошо нагнетаются в подшипник, обеспечивают низкое сопротивление вращению и требуют меньше переобслуживания. При этом важна адгезия - способность смазки оставаться на поверхности узла после мойки, не стекая вниз и не вымываясь водой.
Редукторы и цепные приводы
Редукторы (особенно в тестомесах, формовочных машинах) работают при высоких нагрузках и требуют смазки консистенции NLGI 1–2, с вязкостью ISO VG 68–100. Эти смазки гуще, лучше держат нагрузку, но должны остаться текучими при низкой температуре (в холодильных отделениях пищевого производства) и не затвердеть при нагреве. Для цепных приводов часто выбирают NLGI 1, так как чрезмерно плотная смазка не будет хорошо распределяться по звеньям цепи при низкой скорости.
Роль конструкции узла при постоянной мойке
Расчет одной только смазки недостаточен. Если узел не имеет защитных уплотнений, дренажных отверстий или кожухов, вода легко попадет внутрь и вымоет смазку, даже если она водостойкая. На хорошо спроектированном оборудовании:
уплотнения предотвращают попадание воды в полость подшипника;
дренажные отверстия позволяют воде, которая все же попала, вытечь, не задерживаясь;
кожухи и защитные крышки минимизируют прямое попадание струи воды;
конструкция узла снижает зоны задержки и скопления влаги.
Если оборудование получено без таких защит, смазку нужно выбирать с запасом по водостойкости и переобслуживать чаще, чем это указано в спецификации OEM (original equipment manufacturer).
Стандарты и документация: ISO 21469 и требования HACCP
NSF H1 - основной допуск, но для полной уверенности в гигиеничности смазки стоит обратить внимание на стандарт ISO 21469, который описывает гигиенические требования к смазкам на протяжении всего жизненного цикла: от формуляции и производства до применения и обращения со смазкой на предприятии.
ISO 21469 дополняет H1, детализируя:
контроль микробиологической чистоты при производстве;
отслеживаемость партий и сырья;
правила хранения и транспортировки смазки на предприятии;
документацию по применению и замене смазки.
Для систем HACCP (анализ рисков и критические контрольные точки) важно фиксировать:
марку и допуск смазки (например, «EFELE SG-301, NSF H1»);
номер партии и дату применения;
точку смазки (редуктор главного привода, подшипник конвейера и т. д.);
объем использованной смазки;
интервал до следующей замены.
Такая документация помогает отследить источник смазки в случае инцидента и доказать соответствие санитарным нормам при проверке.
Выбор смазки в зависимости от интенсивности мойки и температуры
Режим мойки и дезинфекции существенно влияет на выбор смазки.
На пищевых производствах используются несколько схем:
CIP-мойка (система автоматической очистки на месте)
При CIP-мойке оборудование промывается горячей водой (60–80 °C), щелочными и кислотными растворами без разборки узлов. Это интенсивная процедура, которая часто повторяется (несколько раз в смену). Смазка должна выдержать такой режим, поэтому водостойкость здесь ключевая. Смазка класса 1 (менее 10% вымывания) обеспечивает уверенную защиту, смазка класса 2 может быть приемлема при условии более частого переобслуживания.
Ручная мойка и спринклерные системы
При мойке ящиков на пищевом производстве и ручной очистке оборудования используется горячая вода, иногда с моющими средствами. Интенсивность ниже, чем при CIP, но вода все равно попадает в узлы. Здесь допустима смазка класса 2, но нужна хорошая адгезия, чтобы остатки смазки держались на трущихся поверхностях после высыхания.
Холодильные и морозильные отделения
Если оборудование находится в холодильной камере (температура –5 до +10 °C) и подвергается мойке холодной водой, смазка не должна затвердеть при низкой температуре. Для таких условий выбирают смазки с вязкостью ISO VG 32 и ниже, часто с добавками синтетических базовых масел, которые остаются текучими в холоде.
Узлы при постоянной мойке получают наибольшую нагрузку именно на переходах температур: при нагреве во время CIP-мойки смазка может разжижаться и вымываться, а при охлаждении затвердевать и не подаваться к трущимся поверхностям. Для высоконагруженных узлов трения, таких как тестомесы и термоформовочное оборудование, где требуется повышенная стойкость к воде и высоким температурам, оптимальным выбором будет термо- и водостойкая пластичная смазка EFELE SG-392 с допуском NSF H1, которая обеспечивает надежную защиту в обоих температурных диапазонах и снижает интервалы переобслуживания.
Совместимость смазки с моющими и дезинфицирующими средствами
На пищевых производствах мойка оборудования часто сочетается с дезинфекцией.
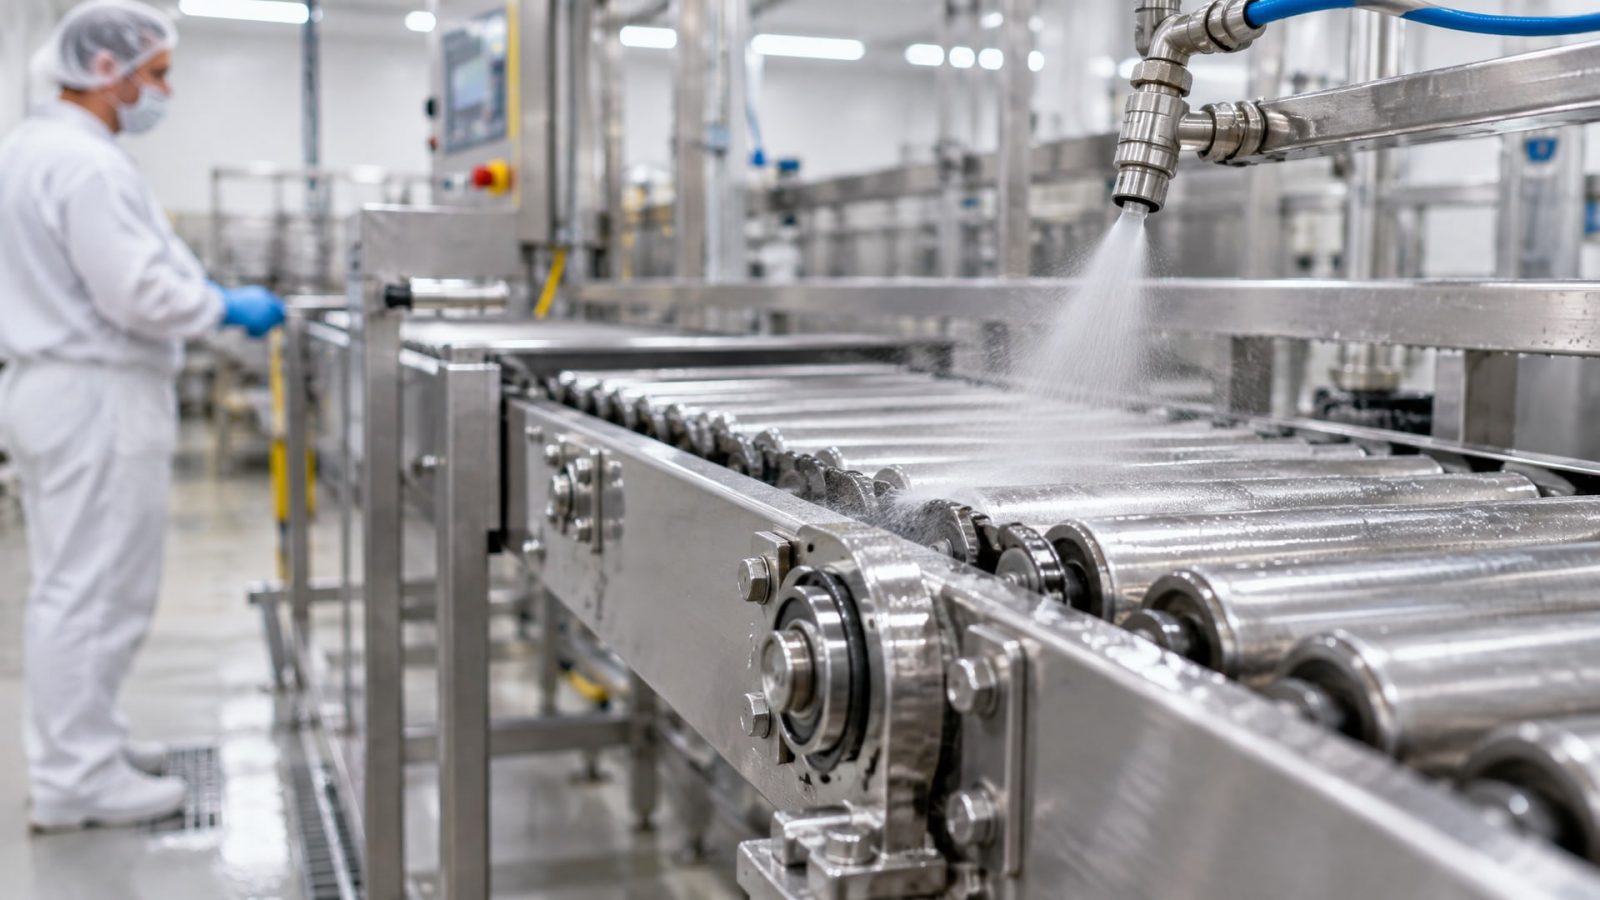
Используются щелочные растворы (для жира), кислотные (для известковых отложений) и иодные, хлорные или перекисные дезинфектанты. Смазка должна быть совместима с этой химией, иначе она может размягчиться, окислиться или потерять защитные свойства.
Основные требования:
смазка не должна реагировать со щелочами и кислотами, используемыми в системе CIP;
при попадании дезинфектанта смазка не теряет адгезию и не становится жидкой;
загуститель смазки (обычно литиевый, полиуретановый или полиэфирный комплекс) не должен разбухать от органических растворителей, входящих в состав некоторых дезинфектантов.
Перед выбором смазки нужно сверить спецификацию с химией мойки, которая используется на конкретном предприятии. Поставщик смазки может предоставить данные о совместимости с конкретными марками моющих средств.
Оборудование для мойки пищевых производств: особенности смазки на различных агрегатах
Разные типы оборудования для мойки пищевых производств имеют свои требования к смазке.
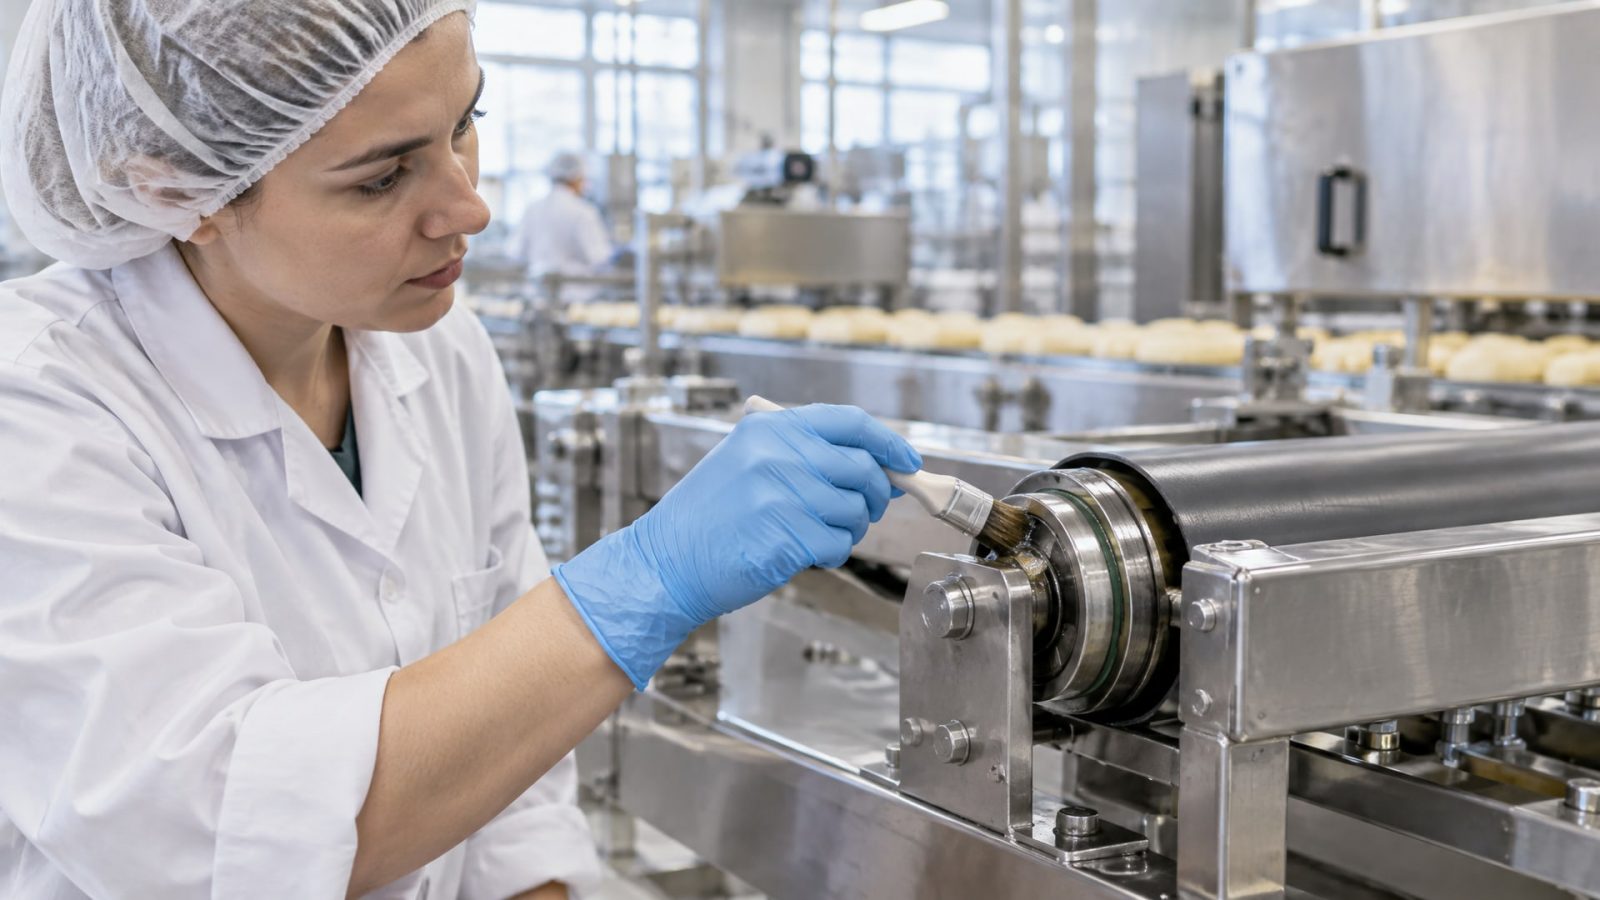
Машины для мойки тары и ящиков
Эти машины работают в условиях высокой влажности и постоянного контакта с водой. Узлы (подшипники роликов, редукторы привода конвейера) требуют смазки с хорошей адгезией и низким вымыванием. Для таких машин выбирают пластичные смазки NLGI 1–2 с вязкостью ISO VG 46–68 и водостойкостью класса 1–2. Важно, чтобы после мойки смазка не полностью смывалась с вала и подшипника, иначе при высыхании будет контакт металл-металл и началось окисление.
Конвейерные системы в холодильных отделениях
Холодильные цепные и ленточные конвейеры требуют смазок, которые не затвердеют при температуре 0 до –20 °C. Здесь выбирают NLGI 00–0 с синтетической основой (полиальфаолефины или сложные эфиры). Водостойкость по-прежнему критична, так как в холодильных отделениях часто проводится влажная уборка. Смазка должна оставаться пластичной и защищать от коррозии.
Насосы и фильтры в системах ополаскивания
Насосы, используемые для подачи горячей воды и моющих средств, требуют смазок с высокой вязкостью (ISO VG 100–150, NLGI 1–2) и хорошей стойкостью к эмульгированию (образованию смеси смазки и воды). Смазка должна быстро разделяться с водой после контакта, чтобы не теряла свои защитные свойства. На фильтрующих узлах часто используют масла с добавками, предотвращающими образование пены, так как это может привести к неправильной фильтрации и загрязнению системы.
Для узлов трения пищевого оборудования, подвергающегося частой мойке, рекомендуется использовать термо- и водостойкую пластичную смазку EFELE SG-301 с допуском NSF H1, которая обеспечивает надежную защиту и продлевает интервалы замены, снижая затраты на техническое обслуживание.
Частые ошибки при выборе и применении пищевой смазки
Использование H1 как универсального ориентира
Многие закупщики видят маркировку NSF H1 и считают, что смазка подойдет для любого оборудования на пищевом производстве. На практике H1 - только допуск к контакту. Смазка может быть H1, но при этом легко вымываться водой (класс 3), или может быть слишком жидкой для высоконагруженного редуктора, или затвердеть в холодильной камере. Правильный выбор требует дополнительной сверки спецификации: вязкости, консистенции, температурного диапазона и водостойкости.
Игнорирование конструкции узла
Если подшипник не имеет уплотнения, даже самая водостойкая смазка вымоется за несколько циклов мойки. Инженеры часто ругают смазку, хотя проблема в конструкции. Перед выбором смазки нужно оценить, есть ли в узле защиты: уплотнительные кольца, манжеты, кожухи.
Выбор по цене вместо по свойствам
Дешевая смазка с H1, но без подтвержденной водостойкости, обойдется дороже в итоге: из-за частого вымывания придется переобслуживать узел каждые 2–3 недели вместо 2–3 месяцев. Затраты на труд и простой оборудования превысят экономию на цене смазки.
Отсутствие документации
Если смазка не документируется (нет записи о марке, партии, дате применения), при инциденте невозможно отследить источник проблемы. Системы HACCP требуют полной отчетности по каждой точке смазки.
Часто задаваемые вопросы
Что такое NSF H1 и почему это не гарантирует защиту при мойке?
NSF H1 - это допуск, подтверждающий, что случайное попадание смазки в пищевой продукт в количестве до 10 ppm не вызовет вреда. Но этот допуск ничего не говорит о том, как быстро смазка вымоется водой из узла. Водостойкость - отдельный параметр, который проверяется по стандартам ASTM D1264 и DIN 51 807. Смазка может быть H1, но легко вымываться, что приведет к ржавчине и износу.
Какую NLGI и ISO VG выбрать для подшипников при постоянной мойке?
Для скоростных подшипников (более 10 000 об/мин) выбирают NLGI 0 или 00 с ISO VG 32–46; для средних скоростей (2000–10 000 об/мин) - NLGI 1 с ISO VG 46–68; для низких скоростей и высоких нагрузок - NLGI 2 с ISO VG 68–100. Точный выбор зависит от спецификации OEM и температурного режима. При постоянной мойке важна также адгезия: смазка должна оставаться на поверхности после высыхания.
Может ли H2-смазка использоваться в зонах рядом с продуктом?
Нет. H2 - это смазки для зон, где исключен любой контакт с пищей (например, скрытые узлы редукторов, расположенные вне пищевой зоны). Если возможен хотя бы случайный контакт со смазкой, нужен допуск H1. Использование H2 может привести к нарушению HACCP и санитарных норм.
Нужна ли замена смазки после каждой мойки?
Нет, но интервал замены сокращается. Если при нормальных условиях смазка меняется раз в три месяца, то при постоянной мойке это может быть один раз в месяц или даже чаще, в зависимости от класса водостойкости и конструкции узла. Правильный выбор водостойкой смазки класса 1 позволяет растянуть интервал до 6–8 недель.
Как проверить, совместима ли смазка с моющими средствами, используемыми на производстве?
Это указывается в техническом листе смазки (TDS) или в сертификате ISO 21469. Если данных нет, нужно запросить у поставщика. Можно также провести простой тест: нанести смазку, добавить каплю моющего средства и посмотреть, произойдет ли расслоение, утечка или изменение консистенции. Для критичных применений рекомендуется провести полное испытание на совместимость.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто поиск допуска NSF H1, а комплексная оценка водостойкости, совместимости с режимом очистки, соответствия вязкости и консистенции конкретному узлу, а также конструктивных решений для защиты смазываемых поверхностей. Смазка должна принадлежать к классу водостойкости 1–2 (менее 30% вымывания в стандартном тесте), иметь надежную адгезию и работать в диапазоне температур, соответствующем режиму мойки и хранения оборудования. Документирование применения смазки, включая марку, партию и интервалы замены, критично для соответствия требованиям HACCP и внутреннего контроля качества.
Следующий шаг: выявите все точки смазки на вашем оборудовании, уточните от производителя OEM требуемые вязкость и NLGI, проверьте режим мойки и химию моющих средств, затем подберите смазку с подтвержденным допуском H1 и классом водостойкости не ниже 2. Согласуйте выбор со спецификацией поставщика и проведите пробное применение на одном узле, фиксируя интервалы переобслуживания и состояние смазки после каждого цикла мойки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Что смазать дома? Пять практичных способов применения универсальной смазки для долгого и аккуратного результата.
Узнайте, какой фиксатор резьбы лучше для ваших задач, сравнив анаэробные и механические методы стопорения.
Узнайте, как смазать дверные петли, чтобы убрать скрип и продлить срок службы механизма. Выберите подходящую смазку и примените ее правильно.