
Как смазки H1 защищают оборудование при производстве замороженных продуктов
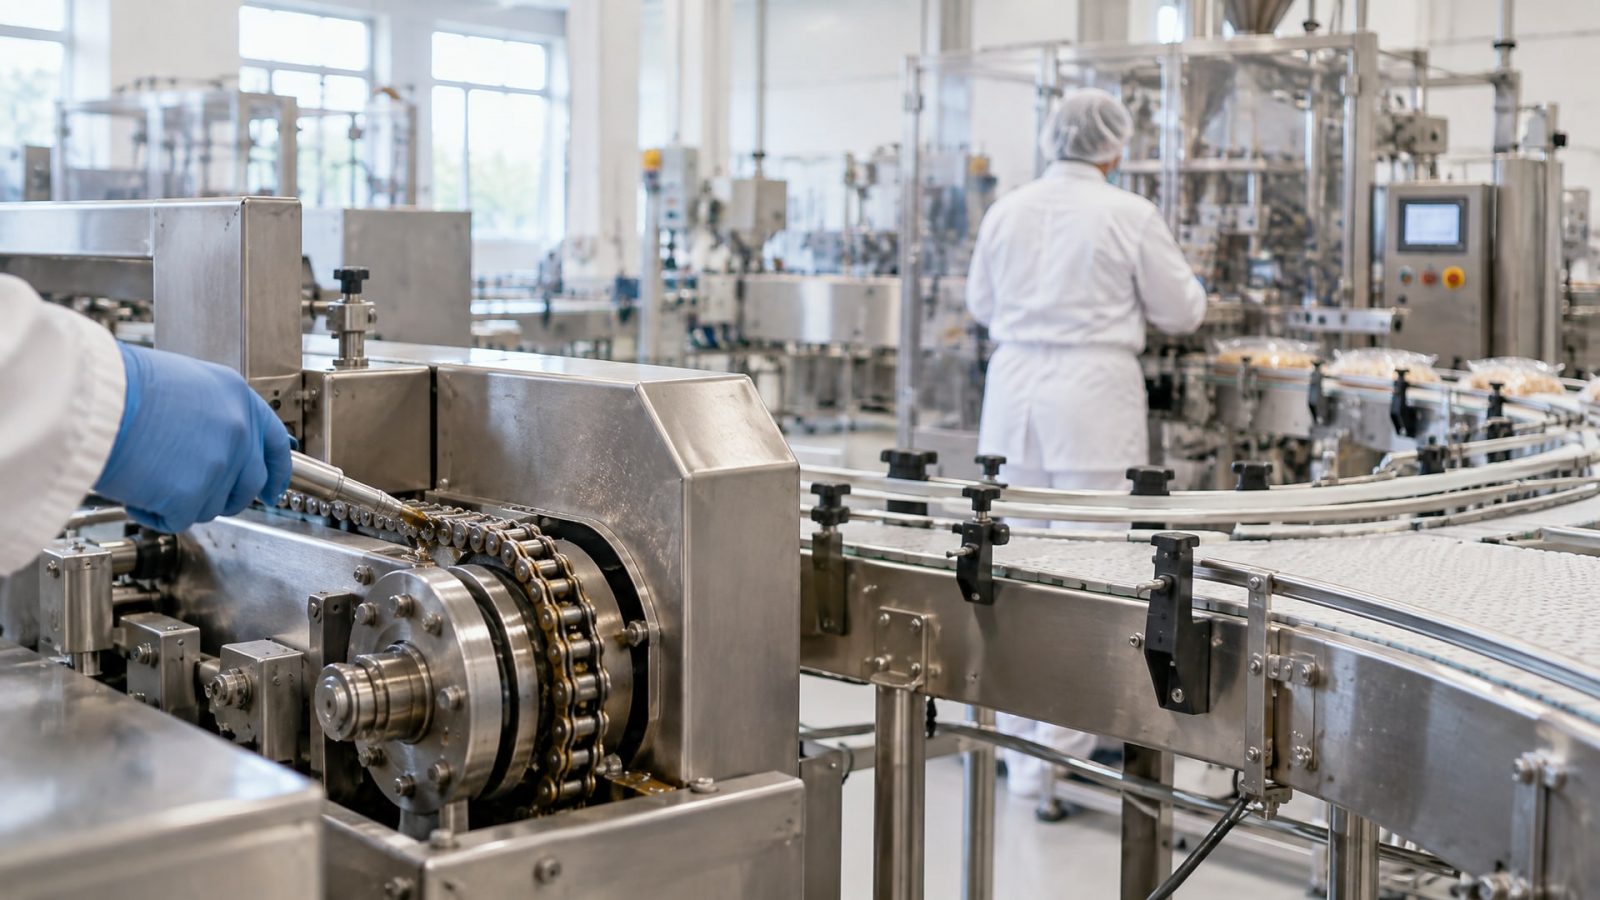
Оборудование для замороженных продуктов работает в экстремальных условиях: температуры падают до −30…−40 °C, узлы трения испытывают повышенные нагрузки, а любой контакт смазочного материала с пищей строго регулируется. Смазки NSF H1 специально разработаны для таких сценариев. Они защищают подшипники, редукторы и направляющие морозильного оборудования от износа, коррозии и холодного заклинивания, при этом соответствуя пищевым допускам для случайного контакта с продуктом.
Статья объясняет, как работают H1-смазки при низких температурах, почему обычные смазки здесь неэффективны, и какие ключевые параметры должны быть в спецификации для конкретного оборудования. Информация полезна инженерам, закупщикам и техническим специалистам, которые отвечают за надежность линий фасовки, чиллеров и морозильных камер.
Что такое NSF H1 и зачем она нужна в пищевой промышленности
Допуск NSF H1 означает, что смазка может иметь случайный и технически неизбежный контакт с пищей при нормальной эксплуатации оборудования.
Это не полное отсутствие риска, а управляемый режим применения. Количества, допускаемые в продукт, минимальны - для большинства минеральных и синтетических смазок это до 10 ppm (parts per million), а для силиконовых - до 1 ppm.
H1 регистрацию часто дополняют сертификацией ISO 21469, которая подтверждает гигиенический контроль на всех этапах: от формулирования состава до производства и хранения. Это дополнительный уровень уверенности для закупщика.
В производстве замороженных продуктов H1-смазки применяют в подшипниках морозильных камер, редукторах конвейеров, направляющих carousel freezers и других узлах, потенциально близких к продукту. Наносят их в минимально необходимом количестве - избыток привлекает загрязнения и усложняет санитарную обработку.
Когда H1-смазка становится критичной
Риск контакта зависит от конструкции оборудования. На замороженных линиях это чаще узлы с открытыми подшипниками, люки редукторов, уплотнения цилиндров. На участках без прямого контакта с продуктом можно обойтись без H1, но в пищевой промышленности часто выбирают H1-смазки для всего оборудования - это упрощает закупку, хранение и обучение персонала.
Почему обычные смазки неэффективны при низких температурах
Стандартная NLGI 2-смазка (консистенция 265–295 мм/10 мм по ASTM D217) при температурах ниже −30 °C начинает чрезмерно загустевать.
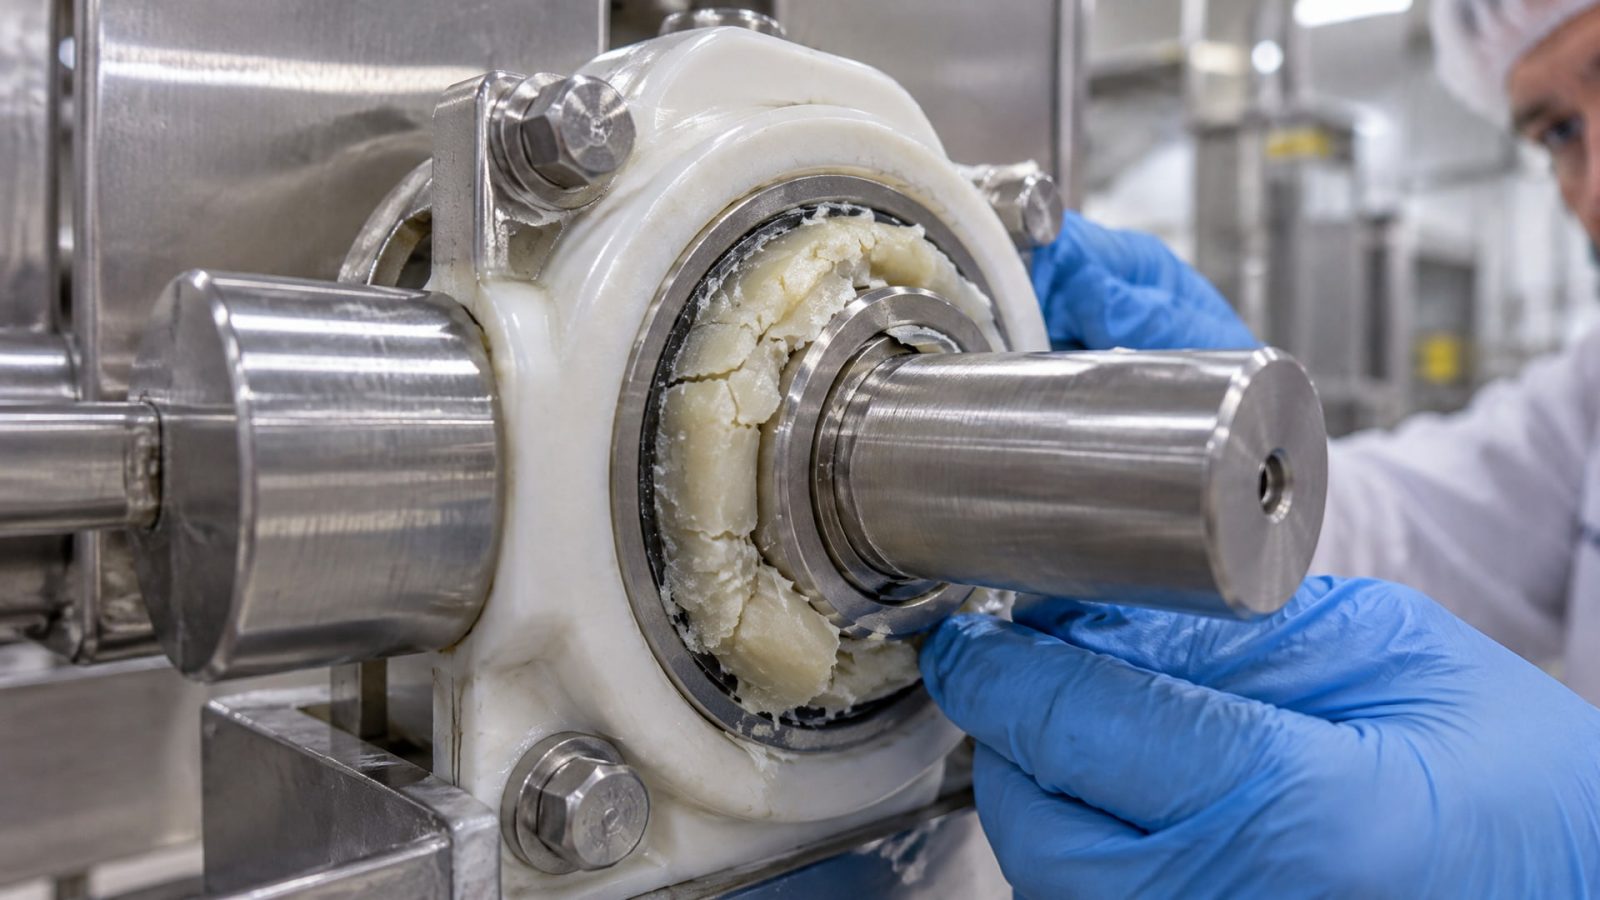
Вязкость базовой жидкости растет, пластификатор (литиевое мыло, полимочевина) теряет способность удерживать масло в структуре, и смазка становится слишком жесткой. Результат: узел не прокачивается, пусковой момент возрастает, подшипник работает с недостаточной защитой, и износ ускоряется.
Для морозильного оборудования, работающего при −30…−40 °C, нужна смазка с температурой текучести ниже −50 °C и консистенцией NLGI 1 или NLGI 0. Это достигается за счет синтетической базы (например, PAO - polyalphaolefin), низкой концентрации загустителя и специальных депрессантов.
Как низкотемпературная формула сохраняет текучесть
PAO-масла и сложные эфиры на молекулярном уровне остаются подвижными при морозе, в отличие от минеральных масел, которые парафинизуются. NLGI 1-смазка содержит больше базового масла и меньше загустителя, что позволяет ей оставаться пластичной и текущей при низких температурах. При этом консистенция все еще достаточна для удержания смазки в узле и защиты от вымывания.
Низкотемпературные параметры и выбор для конкретного оборудования
Правильный выбор начинается с определения реальной температуры узла трения, а не общей температуры помещения.
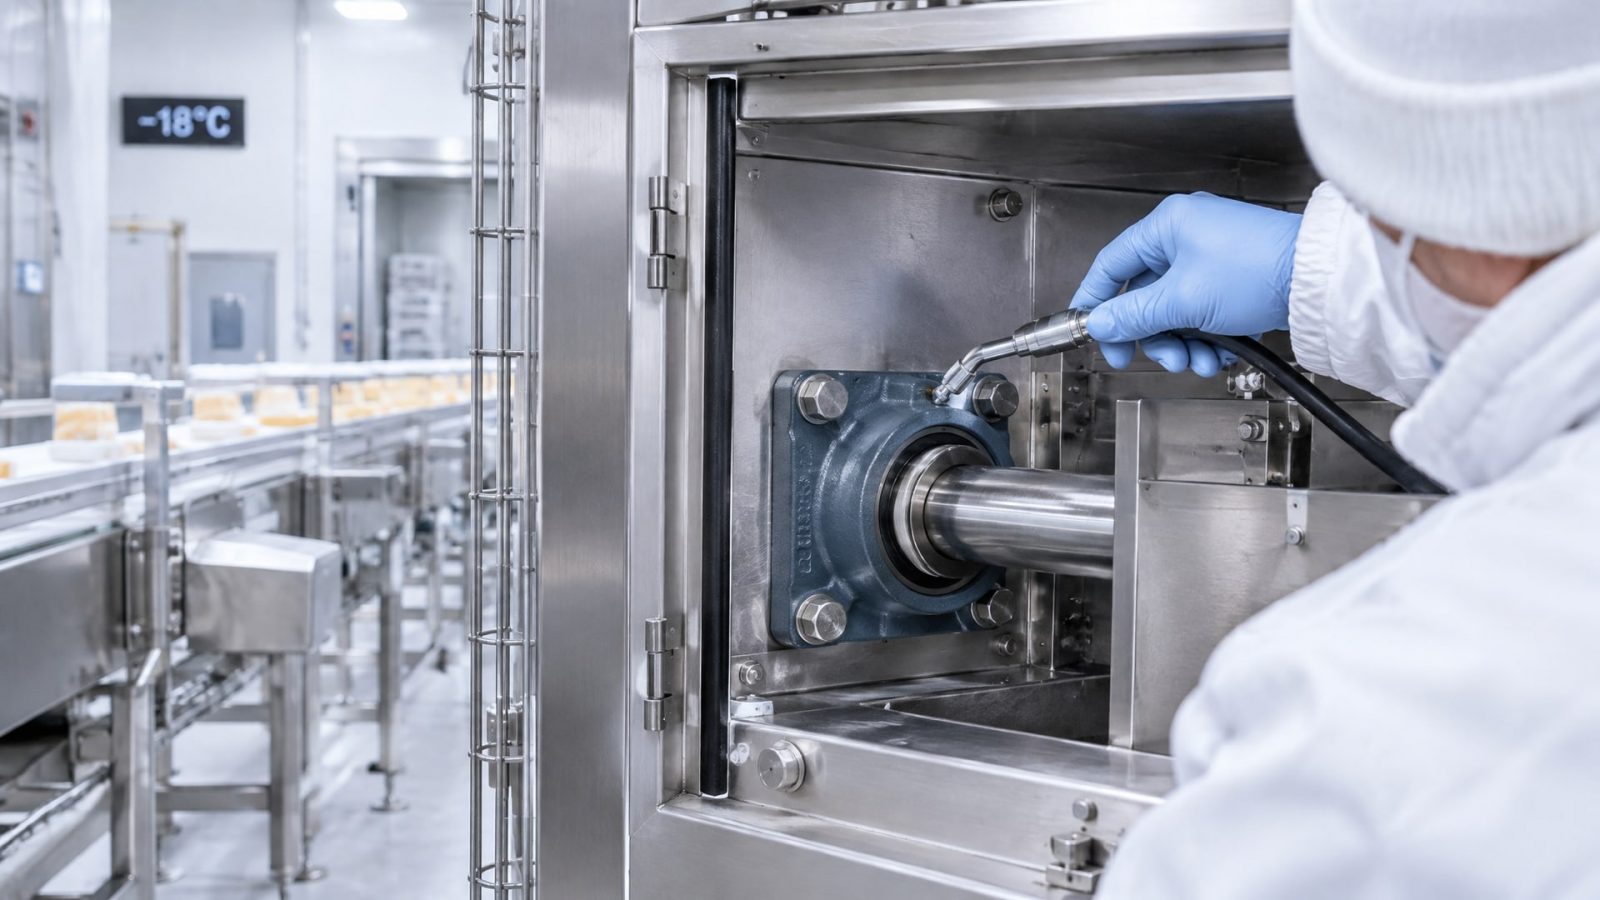
В морозильной камере стены работают при −30 °C, но подшипник редуктора или циркуляционного насоса может быть холоднее из-за отвода тепла через фреон и конвекции.
Типовые рабочие диапазоны для низкотемпературных H1-смазок - от −45 до +120 °C. Такие составы применяют в большинстве blast freezers, spiral conveyors и морозильных чиллеров. Если оборудование работает в еще более холодных условиях или требует экстремально быстрого пуска, нужно уточнять расширенные диапазоны у поставщика.
Одновременно смазка должна выдерживать периодические оттаивания (defrost cycles). Во время дефростации (дефростации) температура поднимается на несколько часов, и смазка не должна вытечь или разделиться на компоненты.
Критерии подбора низкотемпературной H1-смазки
Температура текучести: должна быть ниже минимальной рабочей температуры узла как минимум на 10–15 °C запаса.
NLGI-класс: для морозильного оборудования обычно NLGI 1 или 0, а не стандартная NLGI 2.
Стойкость к влаге: морозильные камеры подвергаются конденсации и периодической санитарной мойке; смазка должна вытеснять воду и не впитывать ее.
Совместимость с хладагентом: многие смазки вступают в химическое взаимодействие с фреоном (хладагент) и меняют вязкость или расслаиваются.
Адгезия и текучесть: смазка должна прилипать к поверхности (адгезия - это способность образовывать тонкую защитную пленку), но при этом оставаться текучей для переноса в зону трения.
Для морозильных камер и оборудования с риском конденсата и частых промывок рекомендуется искать H1-смазки, дополненные ISO 21469 и явно заявляющие устойчивость к влаге и моющим средам. Это минимизирует риск разрушения пленки при санитарной обработке.
Защита от износа, коррозии и холодного заклинивания
Износ в морозильном оборудовании развивается быстрее, чем в обычных условиях, по нескольким причинам.
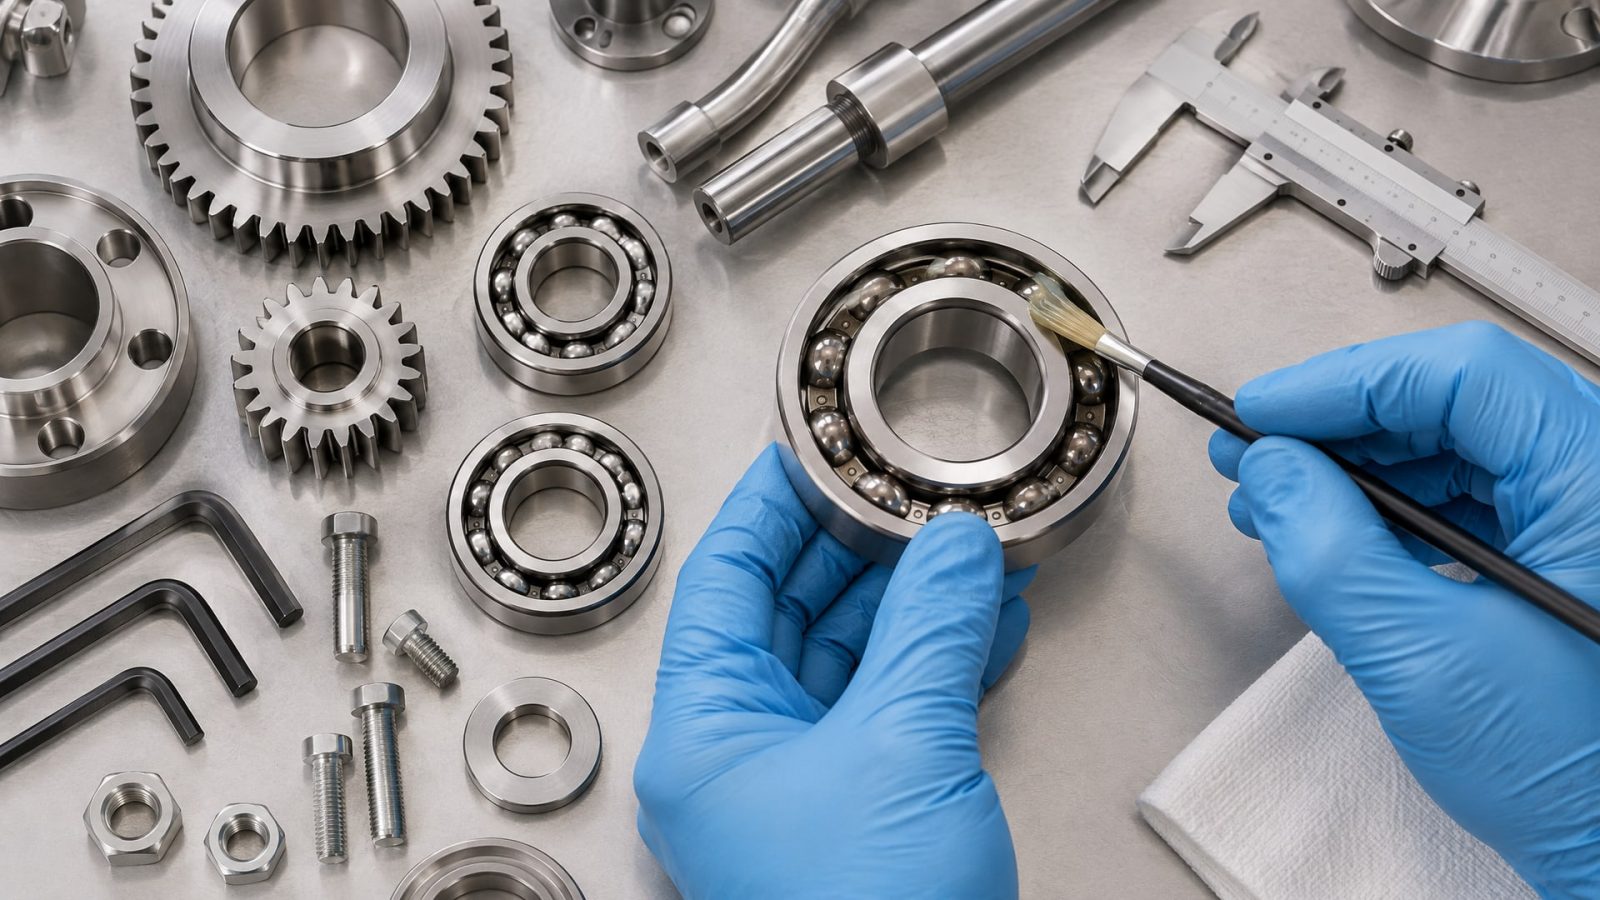
Во-первых, при недостаточной текучести смазки узел работает в граничных режимах смазки, когда металл контактирует с металлом через микроскопические неровности. Во-вторых, конденсат и влага проникают в смазку и создают микроабразивные частицы (фреттинг). В-третьих, периодические оттаивания вызывают микротепловые напряжения.
Низкотемпературная H1-смазка с синтетической базой и противоизносными присадками (zinc dialkyldithiophosphate, ZDDP) создает надежную граничную пленку даже при критически низких температурах. Это предотвращает прямой контакт поверхностей и замедляет микропиттинг (локальное выкрашивание поверхности).
Коррозия в морозильных системах вызывается влагой, кислородом в воде и остатками чистящих средств. Смазка действует как антикоррозионный барьер, герметизируя микропоры в металле. H1-смазки с адгезивными свойствами и водоотталкивающими добавками предотвращают проникновение влаги и окисления.
Холодное заклинивание (cold stiction) возникает при пуске оборудования после длительного простоя в морозе. Смазка загустевает настолько, что момент инерции вала резко возрастает, и двигатель не может преодолеть статическое сопротивление. Для редукторов это приводит к перегрузке и отключению. Низкотемпературная NLGI 1-смазка с температурой текучести ниже −50 °C обеспечивает быстрый пуск даже при −40 °C окружающей среды.
Как наносить смазку и когда ее удалять
Смазку наносят в минимально достаточном количестве - обычно несколько капель или тонкий слой на поверхность подшипника. Избыток усложняет санитарную обработку, привлекает пыль и может вызвать перегрев из-за чрезмерного вязкого трения.
Если смазка используется как временная антикоррозионная защита (например, при хранении оборудования), ее следует удалять с поверхности перед включением. Не оставляют ее как рабочий слой без необходимости - это неправильная практика.
После каждой санитарной мойки смазку нужно переносить на свежее место (точка смазки), так как часть ее будет смыта моющим раствором. На стационарном оборудовании это делают вручную через люки; на автоматизированных линиях можно предусмотреть централизованные системы смазки с H1-смазкой.
Роль стандартов ISO 21469 и гигиенического контроля
ISO 21469 - это международный стандарт, описывающий требования к гигиеническому контролю на всех стадиях жизненного цикла пищевой смазки: разработка, производство, упаковка, хранение, логистика, применение и утилизация.
NSF H1 подтверждает допустимость для случайного контакта, а ISO 21469 гарантирует, что эта допустимость контролируется и задокументирована.
Закупщик, выбирая смазку для морозильного оборудования, должен проверить, указаны ли на упаковке и в техническом паспорте обе регистрации: H1 и ISO 21469. Это минимально необходимый стандарт для профессиональной пищевой промышленности в развитых странах.
Дополнительно на упаковке должна быть информация о допустимых количествах при контакте, совместимости с хладагентами, температурных диапазонах и указание на соответствие регулярным аудитам производителя.
Практические рекомендации для инженеров и снабженцев
При подготовке спецификации для закупки смазки морозильного оборудования следует:
Определить точные температуры на подшипниках, редукторах и направляющих - это информация из конструкторской документации оборудования или из измерений термопарами на рабочем объекте.
Выбрать NLGI-класс: для −30…−40 °C обычно NLGI 1 или 0; для менее холодных применений возможна NLGI 2 на PAO-базе.
Потребовать заявление о соответствии NSF H1 и ISO 21469.
Убедиться в совместимости со сметаной хладагента (проверить в TDS производителя).
Указать требование к адгезии и текучести при низких температурах - обычно это описано через температуру застывания и класс текучести при заданной температуре.
Согласовать периодичность переснасывания (пополнения запаса смазки) в узлах - для морозильного оборудования это часто 1–3 месяца, в зависимости от нагрузки и типа подшипника.
Для редукторов морозильных конвейеров и лебедок, работающих при −30…−40 °C, рекомендуется использовать смазку с рабочим диапазоном −45…+120 °C и NLGI 1. Синтетическая PAO-база предотвращает парафинизацию при морозе и обеспечивает стабильную вязкость при периодических оттаивания (дефростация оборудования).
Узлы трения, подверженные влаге (люки редукторов, открытые подшипники), требуют смазки с явно заявленной водоотталкивающей способностью. Это пресекает окисление и коррозию во время санитарной обработки.
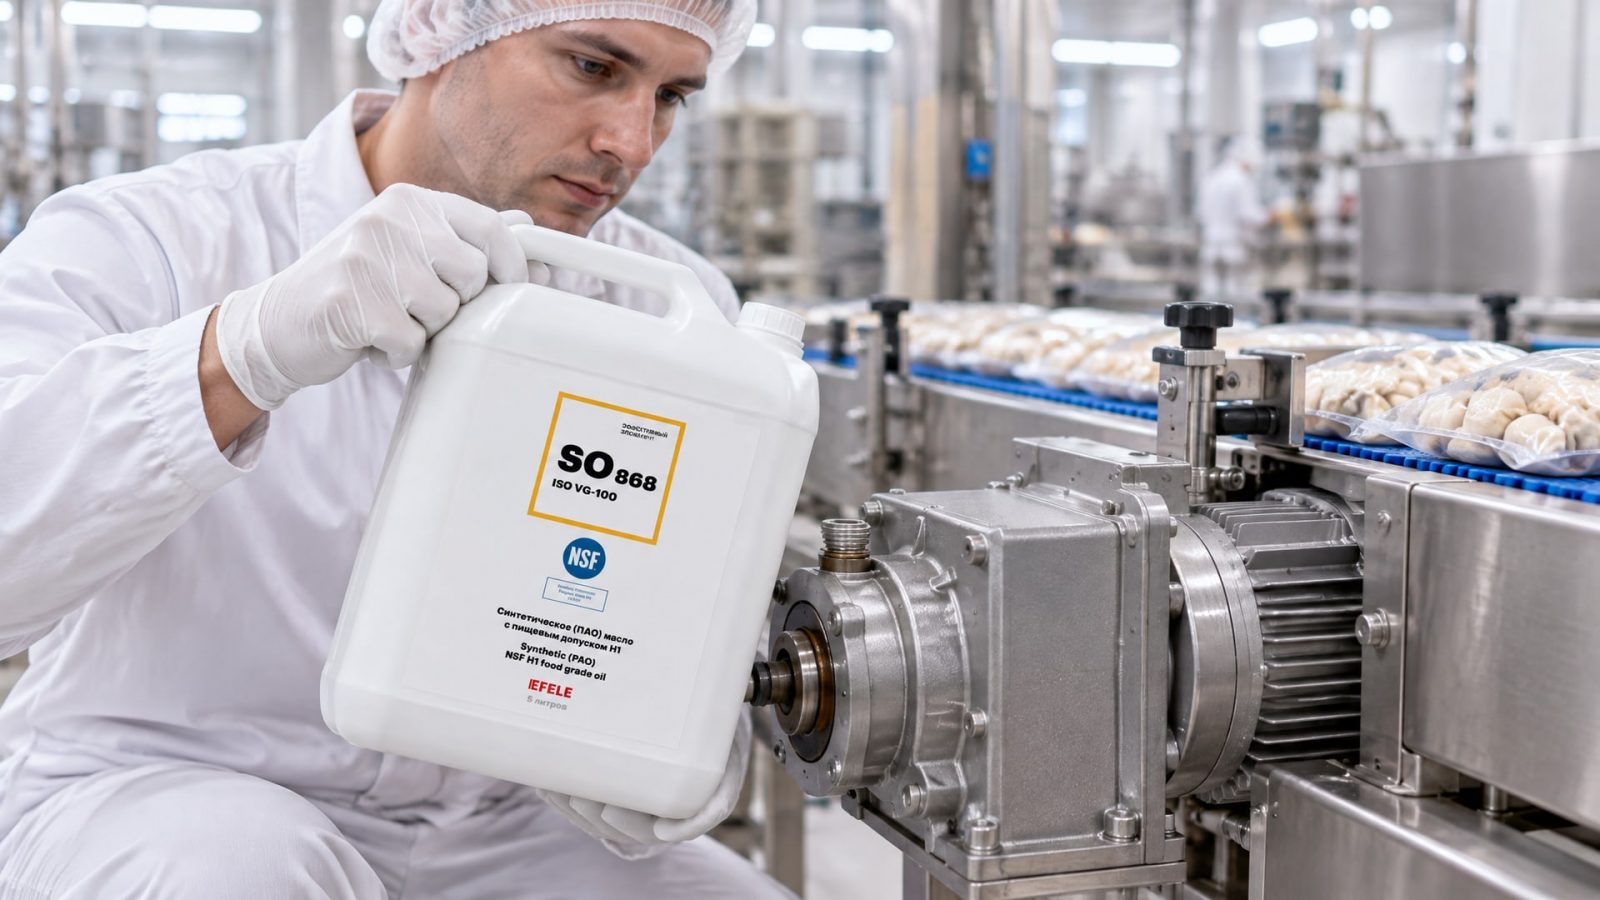
Для узлов циркуляционных систем смазки (централизованные масляные линии) применяются масла NSF H1 с вязкостью ISO VG 22 или VG 32, низкотемпературной базой и температурой текучести ниже −50 °C. EFELE SO-868 демонстрирует такой профиль и давно применяется в ремонтных службах морозильного оборудования из-за предсказуемого поведения при холодном пуске и стабильности при оттаивании.
Для аэрозольных применений (точечная смазка труднодоступных узлов, временная защита) предпочтение отдают спреям с адгезией и низкотемпературной формулой. Такие составы быстро сохнут и не привлекают пыль. EFELE SG-301 Spray учитывает это требование, обеспечивая водостойкое и термостойкое покрытие даже при −40 °C и последующем контакте с влагой или моющими средствами.
Часто задаваемые вопросы
Может ли обычная пищевая смазка работать в морозильной камере?
Обычная пищевая NLGI 2-смазка часто загустевает при −30…−40 °C и теряет текучесть. Для морозильного оборудования необходима специальная низкотемпературная формула с NLGI 1 или 0, рабочим диапазоном ниже −45 °C и синтетической базой. Обычная смазка может привести к холодному заклиниванию и отказу подшипника.
Что означает, что смазка имеет допуск NSF H1?
NSF H1 означает допустимость случайного и технически неизбежного контакта с пищей при нормальной эксплуатации. Это не означает полную безопасность и требует применения в минимальных количествах - до 10 ppm для минеральных смазок. Смазка должна наноситься экономно и в правильных точках.
Нужна ли смазка с ISO 21469, если уже есть H1?
NSF H1 подтверждает допустимость для случайного контакта, а ISO 21469 описывает гигиенический контроль на всех этапах жизненного цикла: производство, хранение, логистика, применение. Одновременно H1 и ISO 21469 - это минимально необходимый стандарт для профессиональной пищевой промышленности.
Как часто нужно переснасывать смазку в морозильном оборудовании?
Периодичность зависит от типа подшипника, нагрузки и конструкции узла. На морозильном оборудовании обычно пересмазывают каждые 1–3 месяца. После санитарной мойки часть смазки теряется, поэтому следует добавлять свежую H1-смазку в точку смазки. Используй минимально достаточное количество, чтобы не привлекать загрязнения.
Вызывает ли H1-смазка проблемы с уплотнениями при низких температурах?
При правильном выборе - нет. Синтетическая низкотемпературная H1-смазка обычно совместима с стандартными резиновыми уплотнениями (EPDM, NBR). Убедись в спецификации, что смазка указана для низких температур и не вызывает разбухания резины.
Заключение
Смазки NSF H1 играют ключевую роль в надежности оборудования для замороженных продуктов. Они защищают узлы трения от износа, коррозии и холодного заклинивания при температурах −30…−40 °C, при этом соответствуя пищевым допускам для случайного контакта с продуктом.
Выбор правильной смазки требует определения реальной температуры узла, выбора NLGI 1 или NLGI 0 (не NLGI 2), проверки заявлений о NSF H1 и ISO 21469, и внимания к стойкости к влаге и хладагентам. Минимальное нанесение и регулярное переснасывание предотвращают привлечение загрязнений и упрощают санитарную обработку. Следующий шаг - уточнить в техпаспорте вашего оборудования минимальную рабочую температуру подшипников и редукторов, затем запросить у поставщика образец или техническую карточку смазки с документированными параметрами для этого диапазона.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для сучкореза и другого садового инструмента обеспечит надежную защиту от коррозии и плавную работу.
Узнайте, как правильно выбрать цепное масло пищевое для оборудования, работающего в условиях высоких нагрузок и температур, с учетом требований безопасности.
Анаэробный герметик для химии требует тщательного подбора с учетом состава среды, температуры и срока контакта.