
Как правильно наносить анаэробный герметик и фиксатор: частые ошибки и способы их избежать
Анаэробные фиксаторы и герметики - незаменимые материалы на производстве и в сервисной мастерской, но их работа зависит от мелочей. Неправильное нанесение, недостаточная подготовка поверхности или игнорирование режима отверждения превращают надежный состав в бесполезную жидкость. Эта статья собирает реальные ошибки, которые совершают инженеры и закупщики, и показывает, как их не повторять. Прочитав ее, вы узнаете, почему не работает фиксатор резьбы, как правильно наносить анаэробный герметик и на какие параметры обращать внимание при работе со сложными соединениями.
Материал ориентирован на технических специалистов и закупщиков, отвечающих за качество монтажа на участках производства, ремонта и обслуживания оборудования.
Почему не работает анаэробный герметик: главные причины отказов
Когда соединение, обработанное анаэробным фиксатором, не держит нагрузку или герметик со временем просочивается, причина почти всегда одна из пяти: загрязнение поверхности, неправильный выбор состава для задачи, неверное место нанесения, слишком ранняя нагрузка или несоответствие характеристик материала условиям эксплуатации.
Поверхность резьбы часто содержит масло из ранней смазки, окислы, грязь и остатки старого герметика. Каждый из этих слоев препятствует контакту активного анаэробного полимера с металлом. Между тем, анаэробные материалы отверждаются в отсутствие воздуха и требуют именно контакта с активным металлом - без него механизм полимеризации не запускается. Мониторить это просто: перед нанесением нужно удалить масло, смазку, грязь и старый герметик механически (щеткой или тряпкой) и дополнительно обезжирить, например, спиртом или ацетоном.
Вторая типичная ошибка - неправильное место нанесения. Многие применяют состав, как клей, капая его на видный участок детали. На самом деле, анаэробный материал полимеризуется только там, где он защищен от воздуха - то есть между витками резьбы после сборки узла. Для сквозных соединений состав распределяют равномерно по витку в зоне окончательного контакта гайки и болта. Для глухих отверстий материал наносят внутрь резьбы, добавляя его по стенкам и до дна отверстия, чтобы он заполнил полость при вворачивании винта.
Как правильно наносить анаэробный герметик: пошаговая технология
Правильное нанесение анаэробного герметика следует четкому алгоритму, от подготовки до затяжки и выдержки.
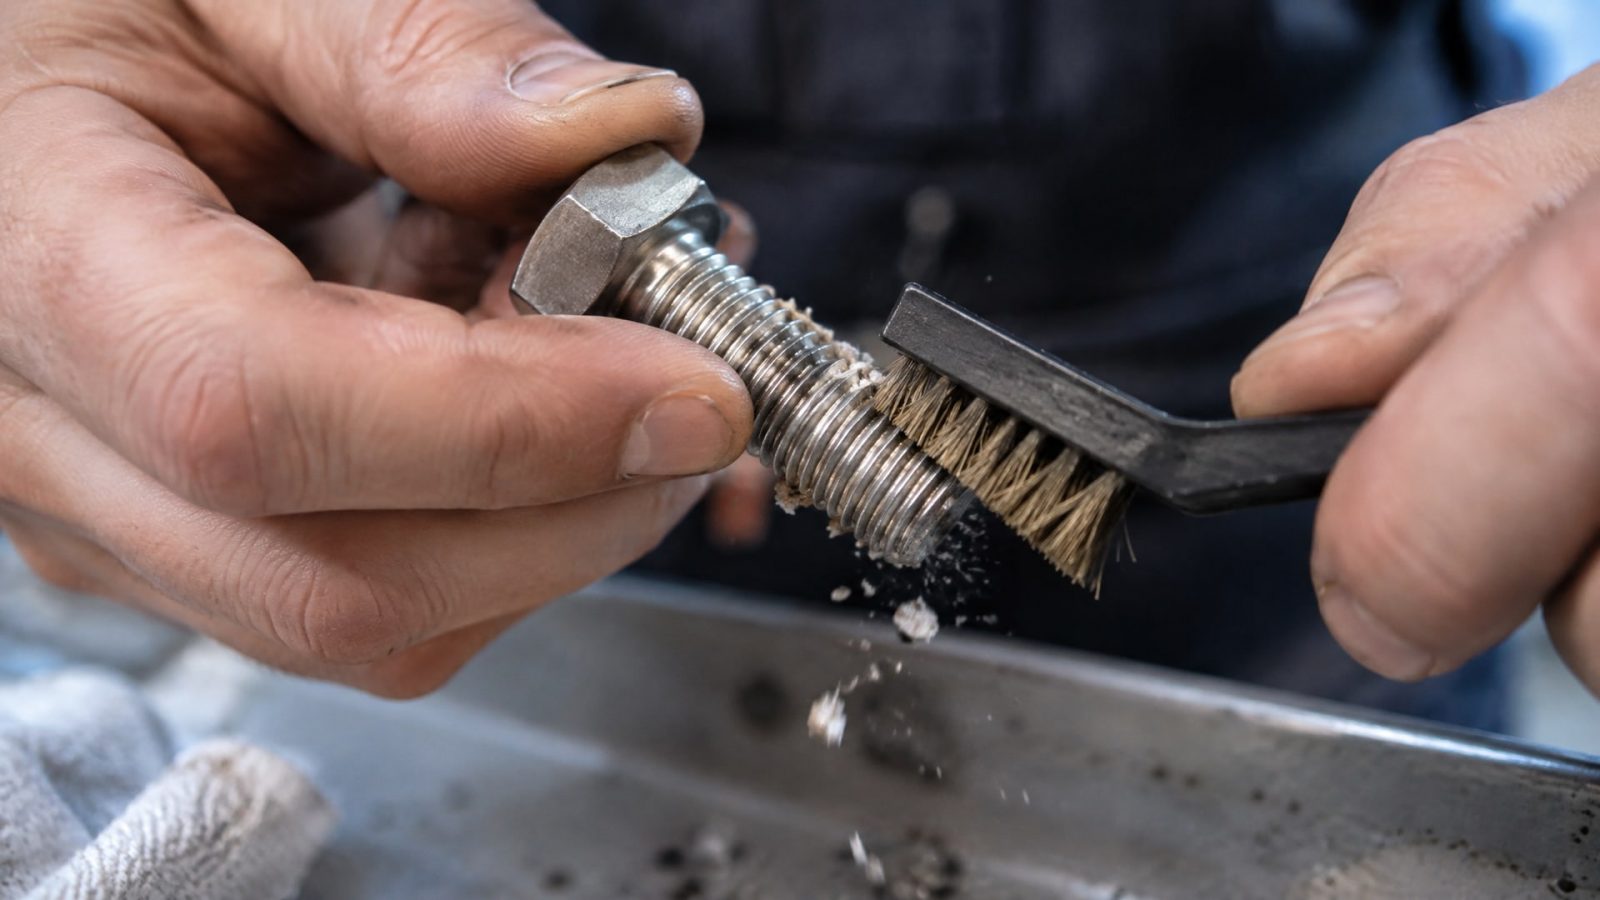
Этап 1: Очистка и подготовка поверхности
Резьба должна быть чистой и сухой. Удалите старый герметик механически (щеткой, волосяной или стальной, в зависимости от чувствительности материала детали), затем протрите тряпкой, смоченной спиртом, и дайте высохнуть. Если резьба контактировала с маслом, обезжиривание - обязательно. Для пассивных поверхностей (нержавеющая сталь, алюминий, медь) или сложных условий эксперты рекомендуют использовать активатор или праймер: они ускоряют и стабилизируют отверждение даже на металлах, которые медленнее реагируют с анаэробным составом.
Этап 2: Нанесение материала
Нанесите состав тонкой равномерной пленкой. Для сквозных крепежей (болт сквозь гайку) материал должен находиться в зоне контакта витков. Распределите его по спирали, не оставляя пробелов. Для крепежей с глухими отверстиями наносите состав на внутреннюю резьбу цилиндра, добавляя несколько капель к стенкам и дну. Главное правило: избыток не улучшает прочность. Слишком много материала усложнит сборку, может вытечь при затяжке и не улучшит герметичность.
Этап 3: Сборка и затяжка
Соберите узел сразу после нанесения, не ждите высыхания (анаэробные материалы отверждаются под давлением и в отсутствие воздуха, а не на воздухе). Затяните крепеж в соответствии со спецификацией и моментом затяжки для этого типа соединения. Анаэробный герметик не заменяет правильный момент затяжки - он только блокирует расхождение витков и герметизирует зазоры. Если затянуть недостаточно, узел останется разболтанным; если перетянуть, можно повредить резьбу.
Этап 4: Выдержка и полное отверждение
После сборки не подвергайте соединение нагрузке, температурным колебаниям или вибрации. Полное отверждение происходит примерно за 24 часа. В некоторых составах возможна ускоренная полимеризация при нагреве - например, 30 минут при 120°C - но обычно рекомендуется стандартная выдержка. До полного затвердевания избегайте циклических нагрузок и давления.
Ошибки при выборе анаэробного состава
Частая ошибка закупщиков и инженеров - покупать один универсальный материал и применять его ко всем задачам.
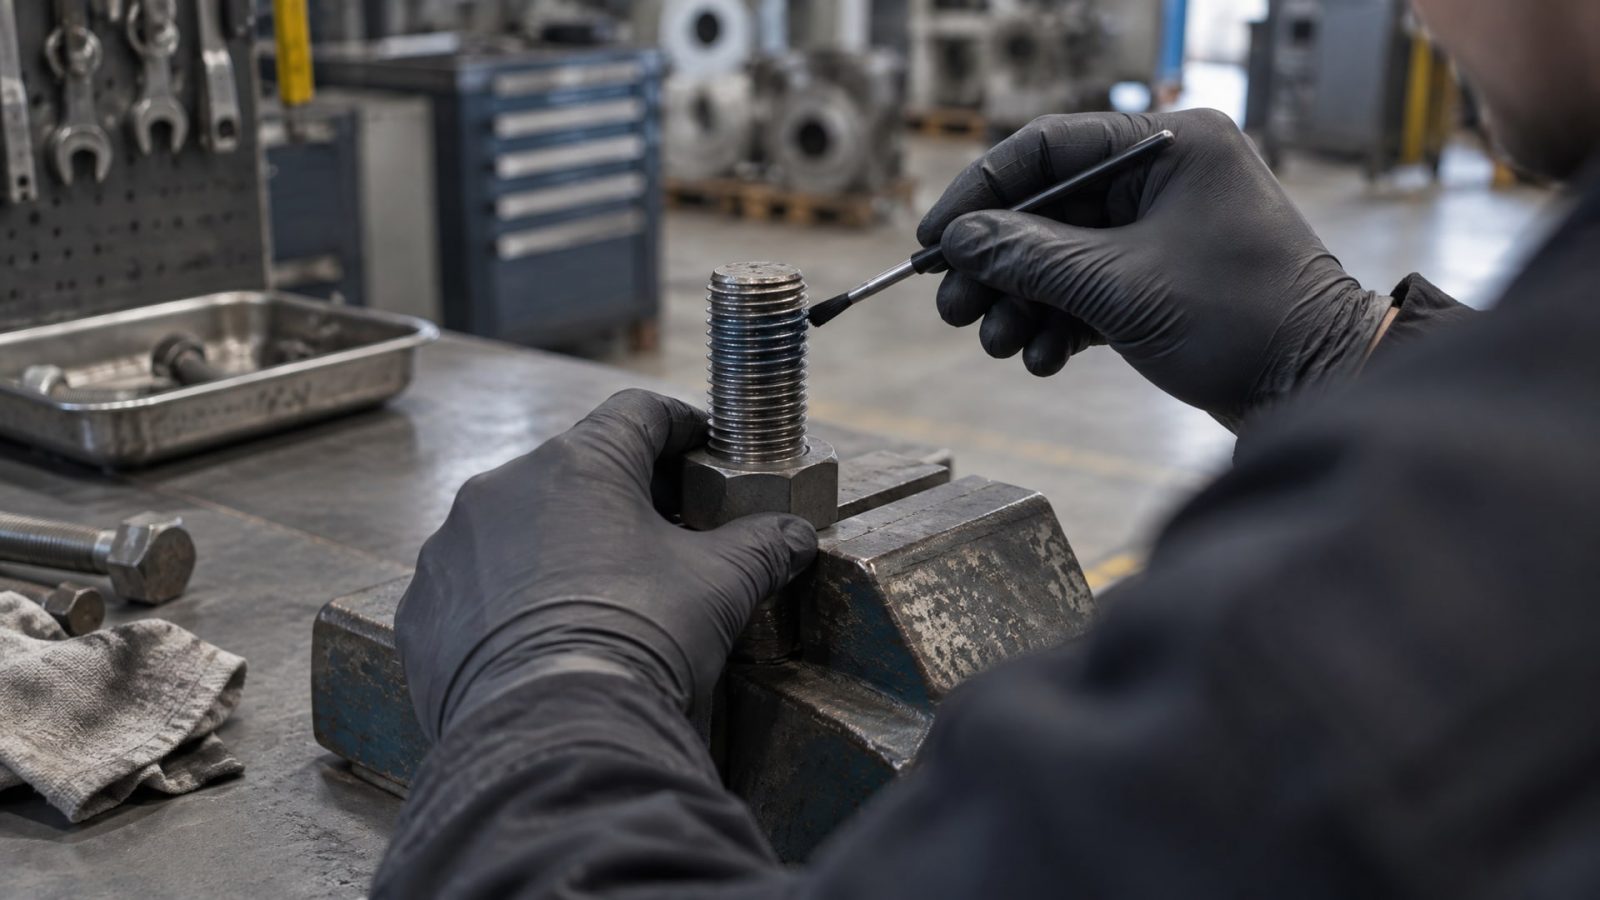
На самом деле, анаэробные фиксаторы и герметики различаются по своему назначению и требуют правильного подбора.
Фиксаторы резьбы предназначены для блокировки резьбовых соединений от разхождения под вибрацией и нагрузкой. Они заполняют зазоры между витками и затвердевают, создавая барьер против проворачивания. Герметики резьбы (или резьбовые уплотнители) заполняют винтовой зазор и герметизируют резьбовое соединение от утечек жидкости или газа. Хотя оба материала анаэробные, их формулировки различаются по вязкости, скорости схватывания и совместимости с рабочими средами.
Выбирайте состав по реальной задаче, а не по принципу "дороже - значит универсальнее". Если нужно заблокировать болт от вибрации, возьмите фиксатор; если герметизировать трубное соединение от утечки масла или воды, возьмите герметик. Для вал-втулочных соединений и высоконагруженных узлов, например, в условиях повышенной температуры, требуется состав с соответствующей термостойкостью. Так, EFELE 126 разработан для таких применений и обеспечивает надежную фиксацию при повышенных температурах.
Нанесение анаэробного уплотнителя на сквозные и глухие соединения: различия
Технология нанесения анаэробного уплотнителя на сквозные и глухие отверстия существенно отличается, хотя принцип полимеризации остается одним.
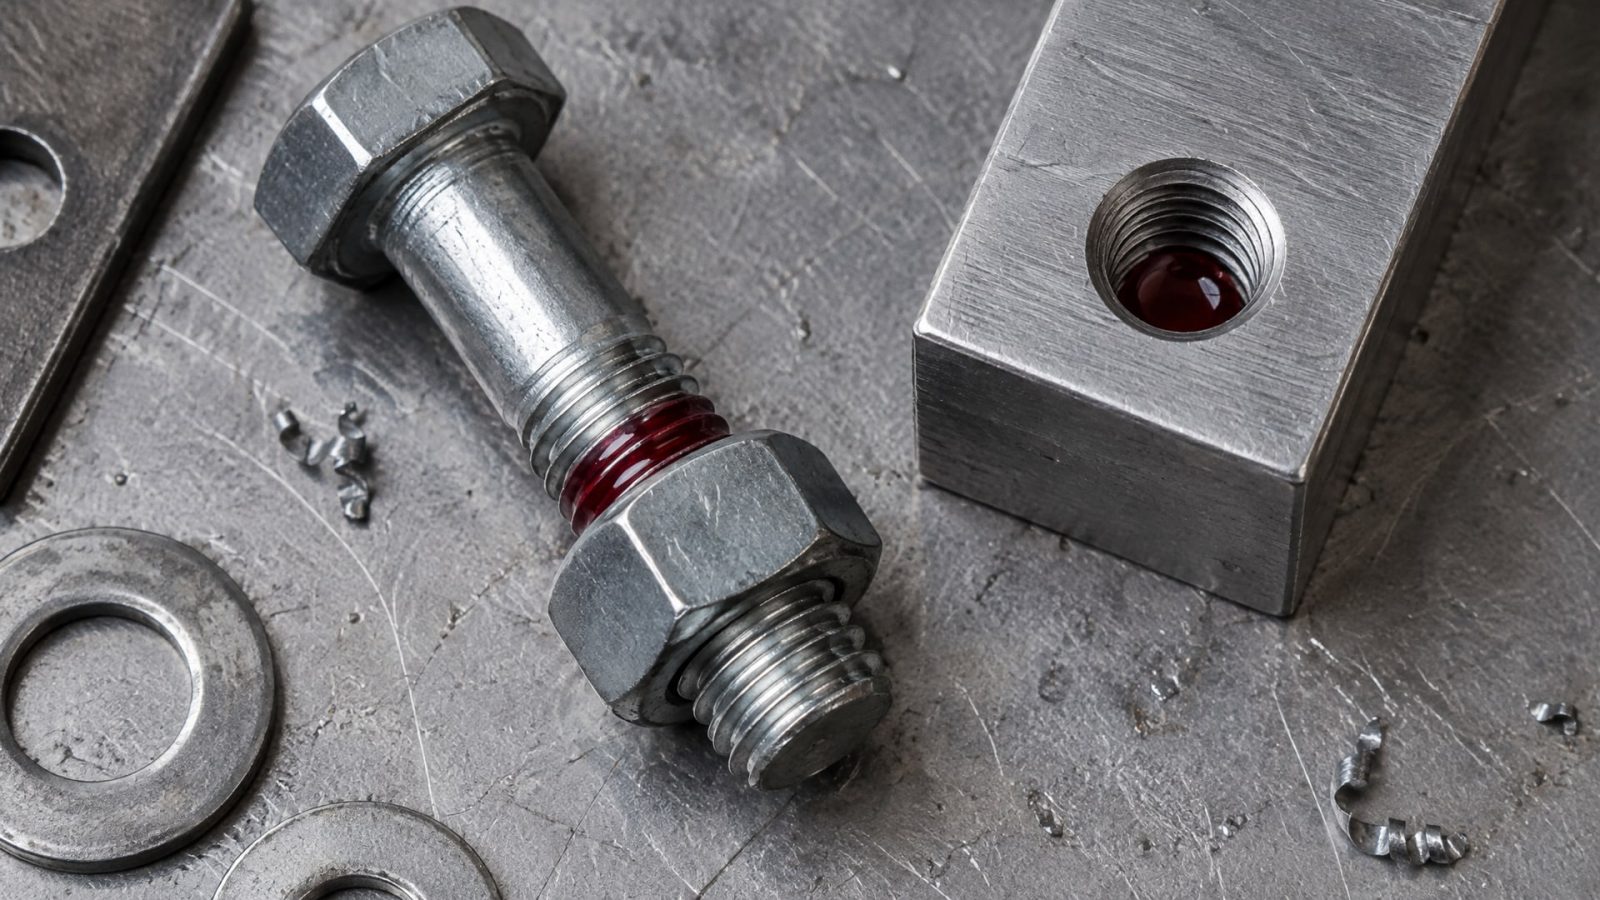
Сквозные соединения (болт сквозь гайку, винт в сквозное отверстие)
Для таких крепежей материал наносят в зону, где гайка и болт реально сомкнутся после затяжки. Если соединение начинается с витка 1 и заканчивается витком 10, состав распределяют равномерно по витку 2–9, оставляя первый и последний витки относительно чистыми. Это гарантирует, что анаэробный слой окажется под давлением между витками, а не вылезет наружу. Равномерное распределение по спирали - ключ к надежности: локальная капля в одной точке может не охватить все витки.
Глухие отверстия (винт в цилиндровое гнездо, отверстие без сквозного хода)
Здесь материал наносят на внутреннюю резьбу непосредственно в отверстие: несколько капель по стенкам резьбы и обязательно к дну. При вворачивании винта анаэробный состав заполнит пространство между витками и затвердеет. Для глухих отверстий важно, чтобы материал достиг дна, иначе при вворачивании образуется воздушный карман, который нарушит герметичность и прочность соединения.
Влияние температуры и активатора на отверждение анаэробного материала
Температура и активаторы - два фактора, которые часто недооценивают, хотя они прямо влияют на скорость и надежность отверждения.
Низкие температуры
При температуре ниже 5°C анаэробное отверждение замедляется или может вообще не начаться. Если вы работаете в холодных условиях (неотапливаемый цех, зимний монтаж в поле), используйте активатор или праймер. Они содержат инициаторы полимеризации, которые запускают процесс независимо от температуры окружающей среды. Нанесите активатор на чистую резьбу, подождите несколько секунд, затем нанесите анаэробный состав и соберите узел. Время отверждения сократится.
Высокие температуры и пассивные металлы
Нержавеющая сталь, титан, алюминий и медь - пассивные металлы. Они медленнее реагируют с анаэробными составами, и отверждение может затянуться. Для таких материалов также рекомендуется активатор. Если условия эксплуатации предполагают нагрев, убедитесь, что состав рассчитан на нужный температурный диапазон. В технических руководствах указывается максимальная рабочая температура; превышать ее рискованно.
Совет инженера: правильный подход к вал-втулочным соединениям
Вал-втулочные соединения (посадочные узлы на валах и в гнездах) - сложный случай для анаэробных герметиков, потому что зазоры там минимальны, а требования к надежности максимальны.
Ошибка здесь обходится дорого: просадка вала под нагрузкой приводит к отказу оборудования.
Типичная ошибка: нанести материал обильно и сразу посадить вал. Материал не успеет распределиться равномерно, в результате образуются пустоты, и соединение не держит. Правильный подход: нанесите тонкий слой по всей поверхности посадочного гнезда или оси вала (в зависимости от конструкции), дайте материалу растечься и слегка подсохнуть (несколько минут), затем посадите вал. Материал заполнит зазор равномерно и отвердеет под давлением посадки. На практике инженеры прибегают к термостойким составам для таких узлов: EFELE 126 показывает хорошие результаты на вал-втулочных соединениях благодаря стабильной вязкости и совместимости с минеральными маслами, которые могут присутствовать в смазке.
Проблемы с анаэробом: диагностика и решение
Если анаэробный состав не схватывается, решение нужно начинать с диагностики.
Состав не полимеризуется
Возможные причины: - Поверхность грязная, масляная или покрыта оксидной пленкой - требуется переочистка. - Условия ниже 5°C - используйте активатор. - Истекший срок годности - материал потерял способность к отверждению. - Недостаточный контакт между витками (мала дозировка) - нанесите дополнительный слой. - Пассивный металл без активатора - попробуйте праймер.
Решение: пересоберите узел, предварительно заново очистив резьбу и применив активатор, если это помогает.
Утечки и отслоение герметика
Если герметик не блокирует утечку или отслаивается со временем: - Проверьте момент затяжки - он может быть недостаточным. - Убедитесь, что состав был нанесен в зону контакта, а не на видный участок. - Проверьте совместимость материала с рабочей средой (масло, вода, щелочной раствор, органический растворитель). Некоторые анаэробные герметики несовместимы с определенными жидкостями и теряют адгезию.
Ломкость и потеря эластичности
Если герметик затвердел, но стал хрупким или потрескался: - Условия эксплуатации превысили допустимую температуру. - Материал подвергается постоянной вибрации, которая нарушает целостность слоя. - Выберите состав с лучшей эластичностью или используйте температурный диапазон, предусмотренный производителем.
Часто задаваемые вопросы
Как правильно наносить анаэробный герметик на резьбу?
Очистите резьбу от масла и грязи, обезжирьте спиртом, дайте высохнуть. Нанесите тонкий равномерный слой в зону контакта витков, соберите узел сразу, затяните по спецификации. Избегайте избытка материала - достаточно пленки, которая покроет рабочую поверхность. Для сквозных соединений распределяйте состав по спирали; для глухих отверстий - по внутренней резьбе до дна. Выдержите 24 часа без нагрузки.
Почему не работает фиксатор резьбы?
Главные причины: загрязненная или масляная резьба, нанесение вне зоны контакта витков, слишком ранняя нагрузка, температура ниже 5°C без активатора, неправильный выбор материала для задачи или истекший срок годности. Переочистите резьбу, нанесите материал повторно с активатором, если условия сложные, и дайте полное отверждение за 24 часа.
Можно ли наносить анаэробный герметик с большим запасом для надежности?
Нет. Избыток материала не улучшает прочность, а усложняет сборку, может вытечь при затяжке и привести к грязи на деталях. Норма - тонкий равномерный слой, который полностью заполнит зазоры под давлением узла.
Схватится ли анаэробный состав без воздуха и без металла?
Анаэробные материалы отверждаются именно в отсутствие воздуха, но требуют контакта с активным металлом. Без металла или без исключения кислорода механизм полимеризации не запускается. Поэтому они бесполезны на пластике, керамике или стекле без активатора.
Через сколько часов после нанесения можно нагружать соединение?
Полное отверждение и достижение конечной прочности занимают около 24 часов. До этого срока допускается только осторожное обращение. Для ускорения возможен кратковременный нагрев (например, 30 минут при 120°C в некоторых составах), но обычно рекомендуется стандартная выдержка.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков - это в первую очередь недостаточная подготовка поверхности, неверный выбор состава для задачи и неправильное место нанесения. Когда не работает фиксатор резьбы или герметик не герметизирует, причина почти всегда в грязи и масле, которые блокируют контакт полимера с металлом. Правильный алгоритм прост: очистить, обезжирить, нанести тонкий слой в нужное место, собрать узел, затянуть по спецификации и выдержать 24 часа.
Следующий шаг - пересмотрите технологию монтажа на вашем участке: убедитесь, что вся команда знает, как правильно наносить анаэробный герметик и активатор, и что очистка резьбы не пропускается ради скорости. Маленькие изменения в технологии предотвратят брак и гарантируют надежность соединений на долгие годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Переход с масляной СОЖ на водосмешиваемую: узнайте, как это повлияет на станок, и спланируйте замену без простоев.
Защитите замок от замерзания: узнайте, какая смазка для личинок замков подойдет для зимы и как ее правильно наносить.
Узнайте, как правильно выбрать герметик вместо прокладки для фланцев, чтобы избежать утечек и отказов в работе оборудования.