
Герметик вместо прокладки: как выбрать анаэробный состав для фланцев
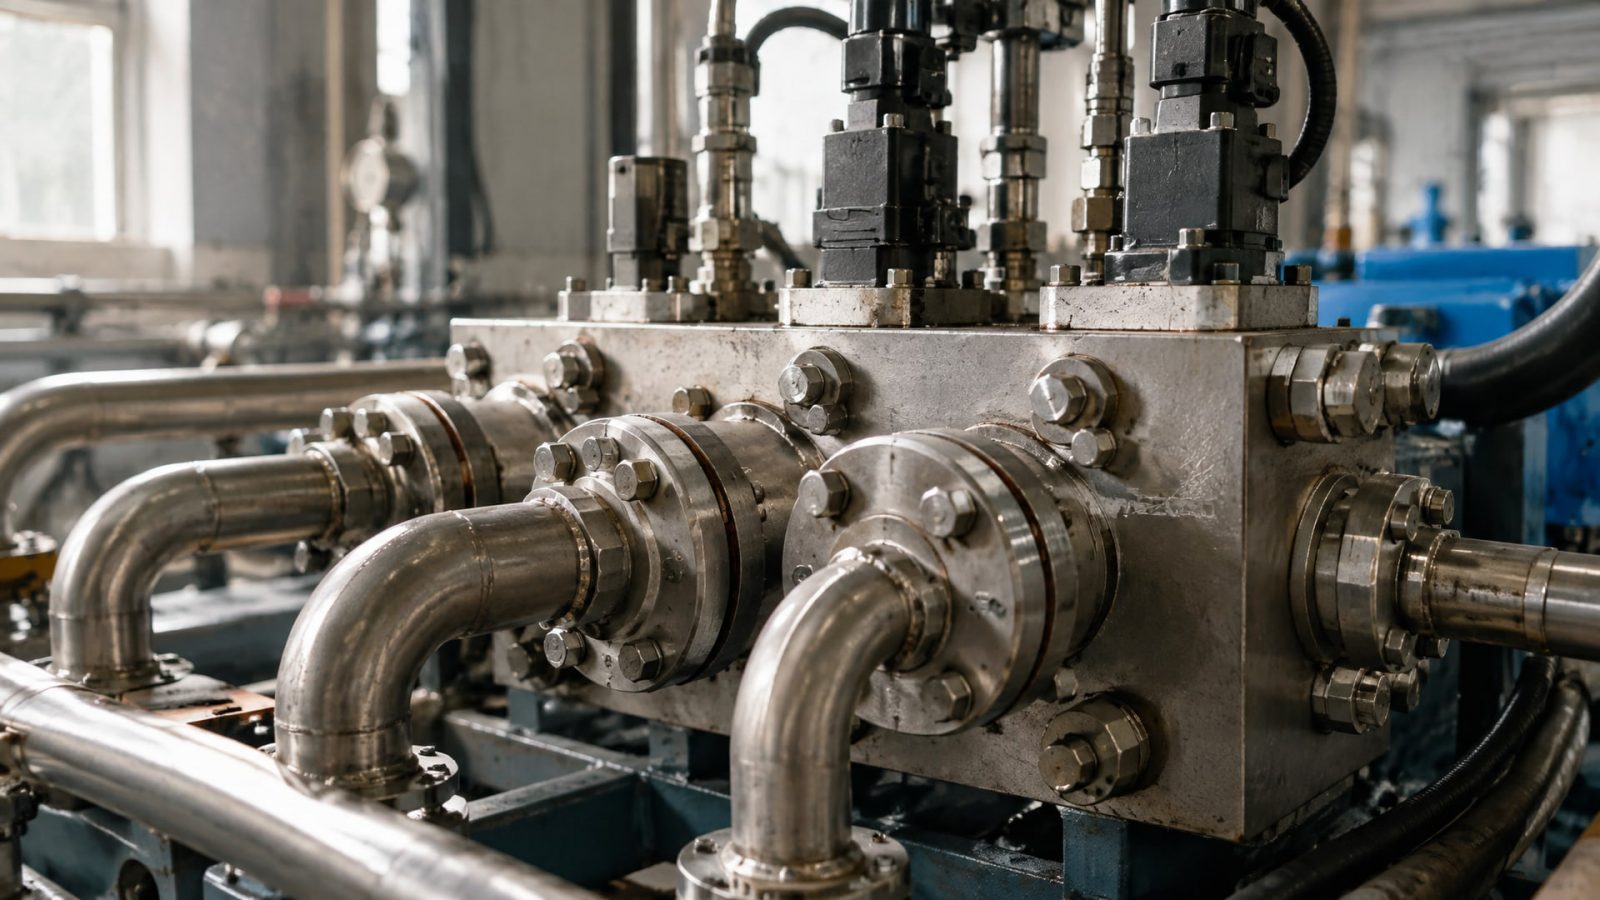
Замена вырубной прокладки анаэробным герметиком возможна, но только при соблюдении конкретных условий геометрии, материала и рабочей среды. Многие инженеры и закупщики считают герметик универсальной заменой любому уплотнению, что приводит к утечкам и отказам. На самом деле анаэробный состав - это решение для точно сопрягаемых металлических фланцев, где требуется тонкий герметизирующий слой без толстой эластичной прокладки. Статья расскажет о критериях выбора, допустимых зазорах, подготовке поверхности и типичных ошибках, которые допускают при замене прокладок фланцев герметиком.
Это руководство адресовано техническим специалистам, инженерам и снабженцам, которые сталкиваются с необходимостью уплотнить фланцевое соединение и выбирают между прокладкой и герметиком.
Когда анаэробный герметик подходит вместо прокладки
Анаэробный состав решает задачу герметизации в том случае, если фланцевое соединение спроектировано под тонкую герметизирующую пленку.
Это справедливо для гидравлических узлов, топливных систем, картеров и других узлов, где детали сопряжены с малым люфтом и зазор предсказуем.
Герметик избавляет от необходимости хранения и обслуживания разнообразных прокладок: вместо склада типоразмеров резины и паронита достаточно одного флакона универсального состава. На практике это значит меньше ошибок при сборке, проще логистика и выше скорость текущего ремонта.
Однако герметик НЕ заменяет прокладку в узлах с деформируемыми поверхностями (алюминиевые корпуса, пластмассовые крышки) или при больших неровностях фланца. В этих случаях толстая эластичная прокладка остается единственным надежным решением.
Технические параметры фланца: что проверить перед заменой
Перед тем как выбрать герметик вместо прокладки, нужно убедиться, что геометрия соединения соответствует работе с анаэробным составом.
Шероховатость и плоскостность
Анаэробный герметик требует гладкой и равномерной поверхности. Оптимальный диапазон шероховатости - Ra 0,8–3,2 мкм (среднее арифметическое отклонение); параметры Rz должны быть в пределах 3–21 мкм, максимум Rmax -4–30 мкм.
Плоскостность фланца критична: допуск составляет 0,1 мм на длине 400 мм. Если фланец «волнистый» или имеет питы от коррозии, зазор между половинками будет неравномерным, и герметик не сможет надежно заполнить эти места.
Допустимый зазор между поверхностями
Максимальный зазор, который герметик может надежно перекрыть, зависит от типа состава и подготовки поверхности:
Для непрогрунтованного фланца (без праймера): зазор не более 0,25 мм;
Для прогрунтованного фланца (с активирующим праймером): зазор до 1,27 мм.
Превышение этого диапазона означает, что герметик не сможет полностью отвердиться в объеме и останется липким или не затвердеет вообще.
Ширина перекрытия по периметру
Герметик должен полностью окружать болтовые отверстия и оставлять минимальную ширину перекрытия:
Вокруг болтов: не менее 3 мм;
На основной ширине фланца: не менее 5 мм.
Если отверстие под болт находится близко к краю фланца, герметик может просто не иметь места для отверждения, и герметичность не будет обеспечена.
Какой герметик использовать вместо прокладки: выбор по условиям
По рабочей среде
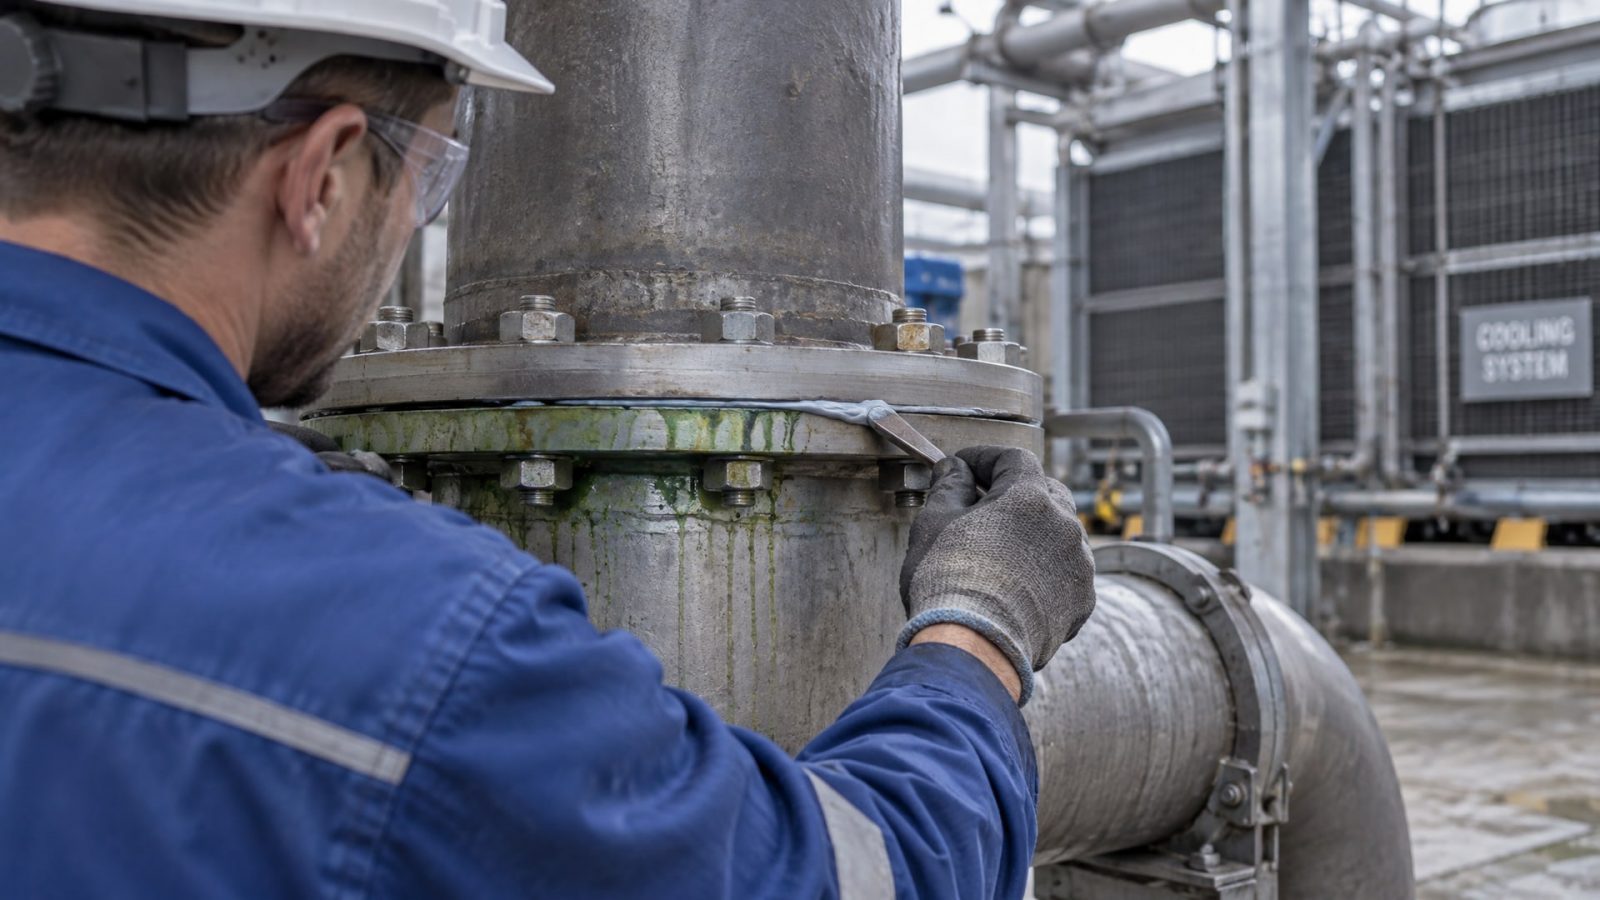
Герметик должен быть совместим с жидкостью, которая будет контактировать с уплотнением:
Минеральные масла и топливо: стандартные анаэробные составы;
Охлаждающие жидкости (антифризы): требуется герметик, стойкий к гликолю и ингибиторам;
Синтетические масла PAO и сложные эфиры: требуется подтвержденная совместимость;
Щелочные и кислые среды: специальные составы, заявленные производителем как стойкие к этим агентам.
Если среда не указана в паспорте герметика или вызывает сомнения, рекомендуется запросить совместимость у производителя перед заказом.
По температурному диапазону
Большинство анаэробных герметиков работают в диапазоне от примерно −55 °C до +200 °C. Однако конкретный состав может иметь более узкий диапазон, и это всегда указывается в техническом паспорте.
Если фланец находится в топливном баке (низкие температуры) или на выхлопном коллекторе (высокие температуры), нужно выбрать состав, прошедший испытания именно в этом диапазоне.
По типу металла фланца
Активные металлы (углеродистая и низколегированная сталь) хорошо взаимодействуют с анаэробным герметиком: катионы металла катализируют полимеризацию, и отверждение происходит быстро.
Неактивные металлы (нержавеющая сталь, анодированный алюминий, некоторые медные сплавы) отверждаются медленнее или вообще не отверждаются без активирования. В этом случае используется праймер - вспомогательный состав, который наносится тонким слоем перед герметиком и ускоряет его полимеризацию.
Если фланец из нержавеющей стали или алюминия, это необходимо проверить заранее, чтобы выбрать герметик с праймером или отдельно заказать активирующий состав.
Подготовка поверхности: обязательные этапы
Надежность герметика зависит не только от выбора правильного состава, но и от качества подготовки фланца.
Удаление остатков старой прокладки
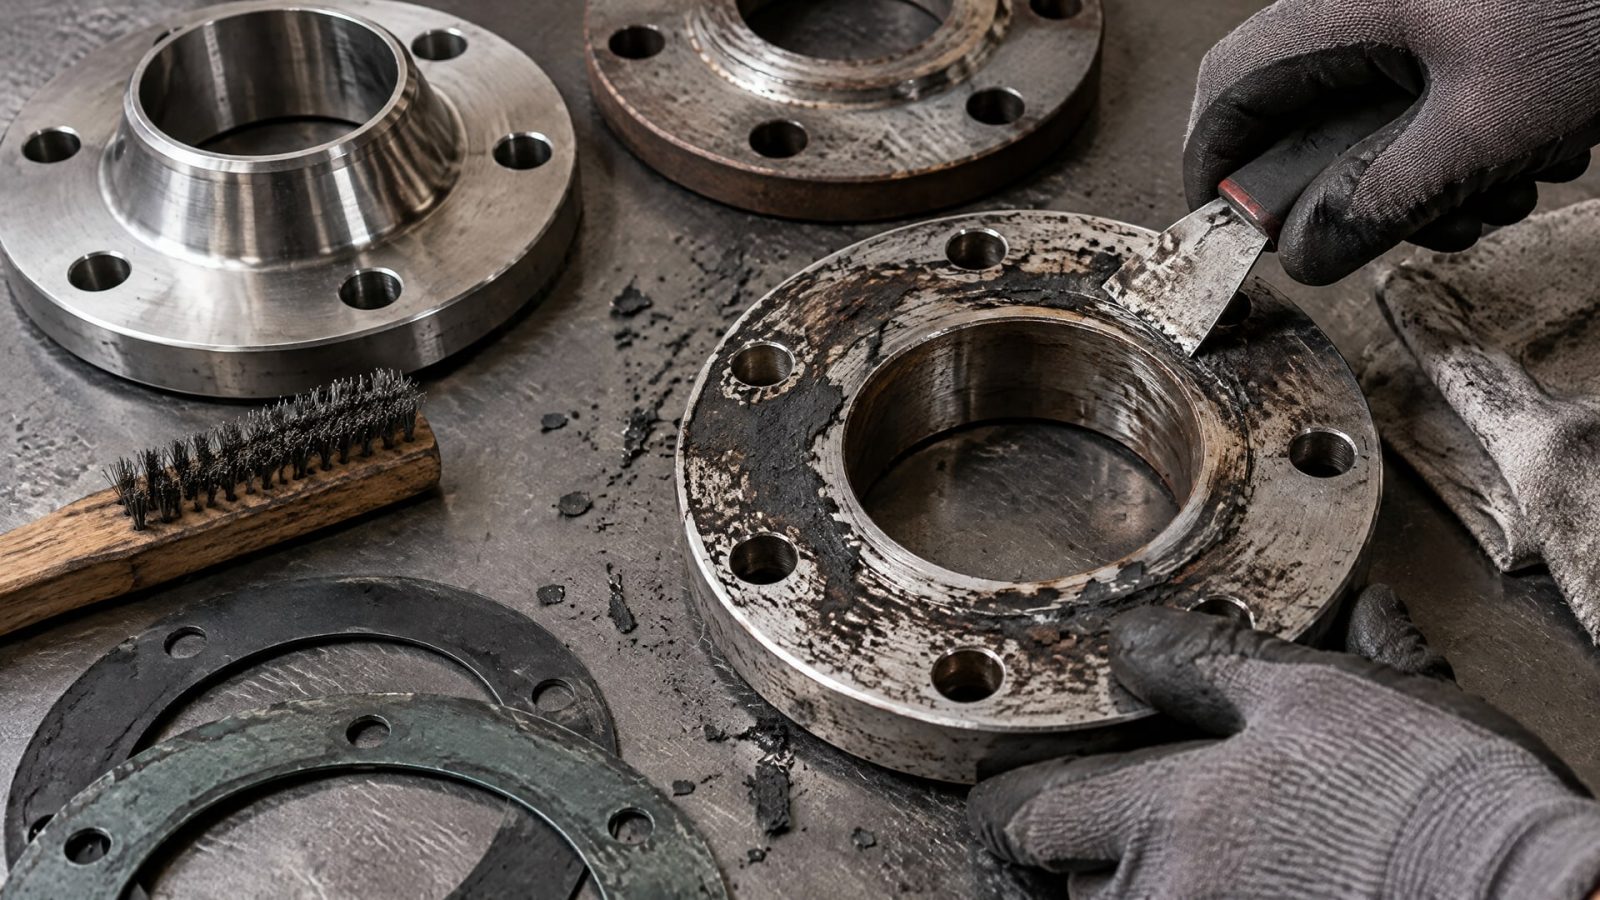
Перед нанесением герметика нужно полностью очистить обе поверхности фланца от остатков прокладки, окиси, грязи и масла. Даже тонкая пленка окиси или частицы резины могут предотвратить контакт герметика с металлом, и отверждение не произойдет.
Используются скребки, щетки, абразивные мочалки или пескоструйная обработка (если размер допускает). Все остатки должны быть удалены полностью, без рваных краев или наслоений.
Обезжиривание
После механической очистки поверхность обезжиривается органическим растворителем (ацетоном, спиртом или бензином). Жир и масло блокируют доступ герметика к металлу, и адгезия теряется.
Высушивание
Поверхность должна быть полностью сухой перед нанесением герметика. Влага замедляет или останавливает отверждение. Сушка проводится чистой безворсовой тканью или сжатым воздухом.
После этих трех этапов фланец готов к нанесению герметика. Если между подготовкой и нанесением прошло время, поверхность может снова покрыться пылью или окислиться; в этом случае рекомендуется повторить обезжиривание непосредственно перед сборкой.
Нанесение герметика и сборка фланца
Техника нанесения
Герметик наносится сплошным валиком по периметру фланца, идеально - из дозирующего флакона или тюбика с контролируемым выдавливанием. Толщина слоя должна быть равномерной, примерно 1–2 мм.
Критически важно обойти болтовые отверстия: герметик должен полностью окружать отверстие, но не заполнять его. Спиральный или прерывистый валик - типичная ошибка, которая создает пути утечки.
Последовательность затяжки болтов
Фланец стягивается равномерно, крест-накрест, а не по кругу. Равномерная затяжка нужна для того, чтобы герметик был распределен равномерно и не было локальных перегрузов, которые могут вытеснить состав из-под фланца.
Болты затягиваются в несколько проходов, постепенно увеличивая усилие, пока не будет достигнут требуемый крутящий момент (или просто ощутимое сопротивление, если момент не указан).
Ожидание перед подачей давления
Анаэробный герметик полимеризуется в течение нескольких часов в зависимости от типа состава, толщины слоя и температуры. Минимум - через 20 минут после сборки можно провести тест герметичности при низком давлении (не выше 0,03 МПа, то есть 0,3 бар).
Полное отверждение обычно занимает 24 часа. До этого момента на соединение не должны подаваться рабочие давления и среды, чтобы герметик мог полностью затвердеть и развить максимальную адгезию.
Типичные ошибки при замене прокладки герметиком
Нанесение герметика на грязную поверхность
Многие закупщики считают, что герметик - волшебное средство, которое подойдет даже к грязному фланцу. На практике - нет. Если поверхность не обезжирена, герметик остается жидким и вытекает при затяжке или работает как скользкий смазочный слой вместо адгезива.
Выбор герметика без учета рабочей среды
Герметик, который работает с минеральным маслом, может быть несовместим с синтетическим PAO или гликолевым антифризом. Проверка совместимости перед закупкой - обязательный шаг, иначе герметик размягчится или вообще растворится.
Применение герметика к неровному или толстому слою старой прокладки
Если старую прокладку удалили не полностью, остался слой толщиной несколько миллиметров, герметик не сможет заполнить этот зазор. Нужна полная чистка фланца.
Затяжка болтов неравномерно или с чрезмерным усилием
Спешная затяжка по одному кругу вытеснит герметик и создаст сухие пятна. Чрезмерное усилие может повредить фланец или соединение.
Подача среды раньше полного отверждения
Если начать подавать давление через 30 минут после сборки, герметик еще не полностью затвердел, и под давлением он начнет вытекать из соединения. Нужно дождаться полного отверждения (24 часа), прежде чем эксплуатировать узел в нормальном режиме.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки в любом фланце?
Нет, только если фланец спроектирован под тонкопленочный герметик: близко подогнанные поверхности, шероховатость Ra 0,8–3,2 мкм, плоскостность 0,1 мм на 400 мм, зазор не более 0,25 мм без праймера или 1,27 мм с праймером. Деформируемые корпуса, большие неровности, пластмассовые крышки требуют прокладки.
Какой герметик использовать вместо прокладки поддона двигателя?
Поддон часто алюминиевый, с мягкой поверхностью, и может иметь неровности. Обычный анаэробный герметик может не подойти; нужна проверка геометрии и совместимости с моторным маслом. Для поддонов часто рекомендуют толстую эластичную прокладку или специальный герметик для мягких поверхностей.
Нужен ли праймер для нержавеющей стали?
Да. Нержавеющая сталь неактивна для анаэробного герметика, и полимеризация протекает медленно или не происходит вообще. Праймер нужно наносить перед герметиком, и это позволит также работать с большими зазорами (до 1,27 мм вместо 0,25 мм).
Можно ли наносить герметик толстым слоем для надежности?
Нет. Анаэробный герметик отверждается только в тонком слое при контакте с металлом с обеих сторон. Если слой толще 1–2 мм, центр останется липким или вообще не отвердеет. Важнее равномерность и контроль зазора, чем толщина.
Что делать, если герметик вытекает при затяжке болтов?
Вытекание говорит о том, что зазор больше допустимого, поверхность недостаточно чистая, или выбран неправильный герметик. Нужно полностью разобрать фланец, перепроверить геометрию (особенно плоскостность), повторить подготовку и выбрать герметик с праймером, если зазор действительно больше 0,25 мм.
Заключение
Герметик вместо прокладки - это рациональный выбор для точно сопрягаемых металлических фланцев, где контролируемый зазор, чистая поверхность и совместимость с рабочей средой гарантированы. Однако замена прокладки герметиком требует проверки шероховатости (Ra 0,8–3,2 мкм), плоскостности (0,1 мм на 400 мм) и допустимого зазора (0,1–0,25 мм без праймера, до 1,27 мм с праймером). Подготовка поверхности - удаление остатков прокладки, обезжиривание и высушивание - это обязательный этап, иначе герметик не отвердеет.
Следующий шаг при замене прокладки на герметик: снять размеры фланца, проверить материал (особенно если нержавеющая сталь или алюминий), уточнить рабочую среду и температуру в техзадании, выбрать герметик с учетом этих параметров, подготовить поверхность по всем правилам и провести тестирование при низком давлении перед полной эксплуатацией. Если геометрия фланца или условия не соответствуют возможностям герметика, лучше остаться на проверенной прокладке, чем рисковать утечкой в критичном узле.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удалять масляные отложения и шлам без остановки производства.
Смазка для резиновых уплотнителей: защита дверей авто от примерзания и продление срока службы.
Узнайте, как выполнить ремонт посадочного места подшипника без пресса и нагрева, используя проверенные методики и допуски.