
Как зафиксировать подшипник на валу без пресса и нагрева
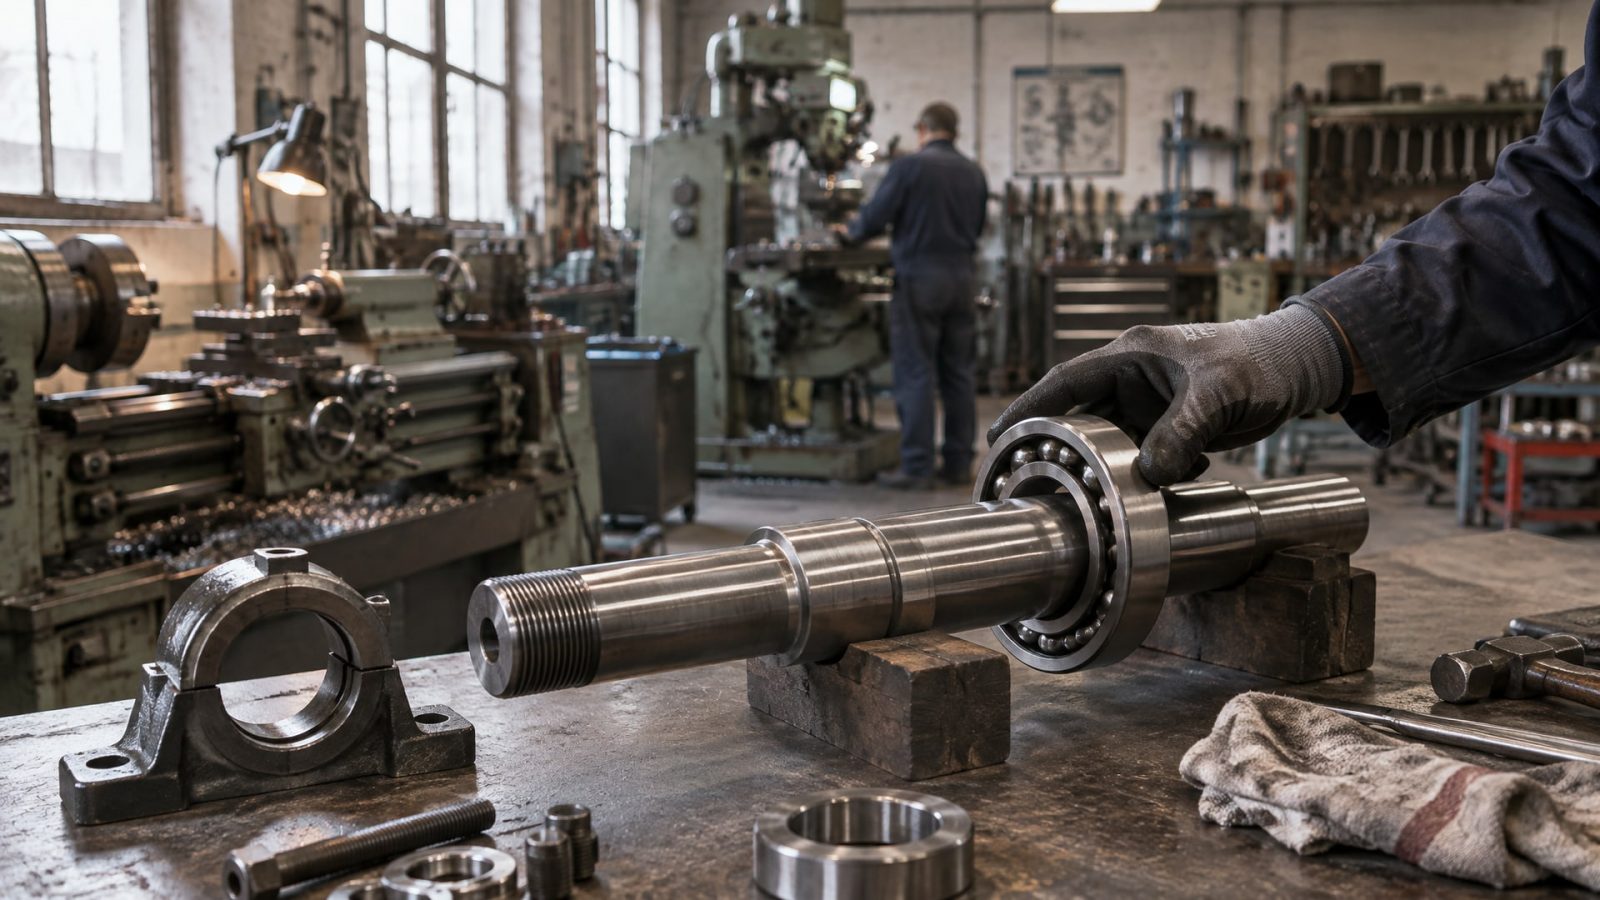
Когда посадочное место под подшипник теряет точность из-за износа, фреттинга или механического повреждения, инженеры и ремонтники сталкиваются с выбором: полная замена детали, сложный ремонт с прессовкой и нагревом или более доступная технология восстановления. Статья разбирает практический подход к ремонту посадочного места подшипника без использования пресса и теплового оборудования, опираясь на проверенные методики, допуски и параметры восстановления. Вы узнаете, при каких условиях холодная фиксация работает эффективно, какие поверхности нужно подготовить, какие допуски соблюдать и когда требуется перейти на механическое восстановление геометрии.
Когда анаэробный фиксатор помогает, а когда нет
Анаэробные клеевые составы работают по принципу полимеризации в отсутствие кислорода и при контакте с металлом.
Для вал-втулочных соединений и подшипниковых посадок они используются в двух сценариях: компенсация небольшого радиального люфта (зазора) после естественного износа и укрепление соединения при посадке на ремонтный размер.
Однако эксперты однозначны: анаэробный фиксатор не универсален. Если вал изношен на 0,05–0,15 мм и люфт едва заметен, состав может удержать подшипник без дополнительного инструмента. Если посадочное место разбито явно, подшипник болтается или вал перекошен, холодная фиксация сама по себе не восстановит геометрию и не создаст долговечное соединение. В таких случаях требуется механическое восстановление: напрессовка ремонтной втулки, наплавка металла с последующей расточкой или микронапыление.
Ключевое ограничение: при выборе анаэробного фиксатора нужно убедиться, что посадочное место не выходит за допуски ГОСТ 3325-85. Если отклонения превышены, одна фиксация не восстановит надежность.
Когда механическое восстановление обязательно
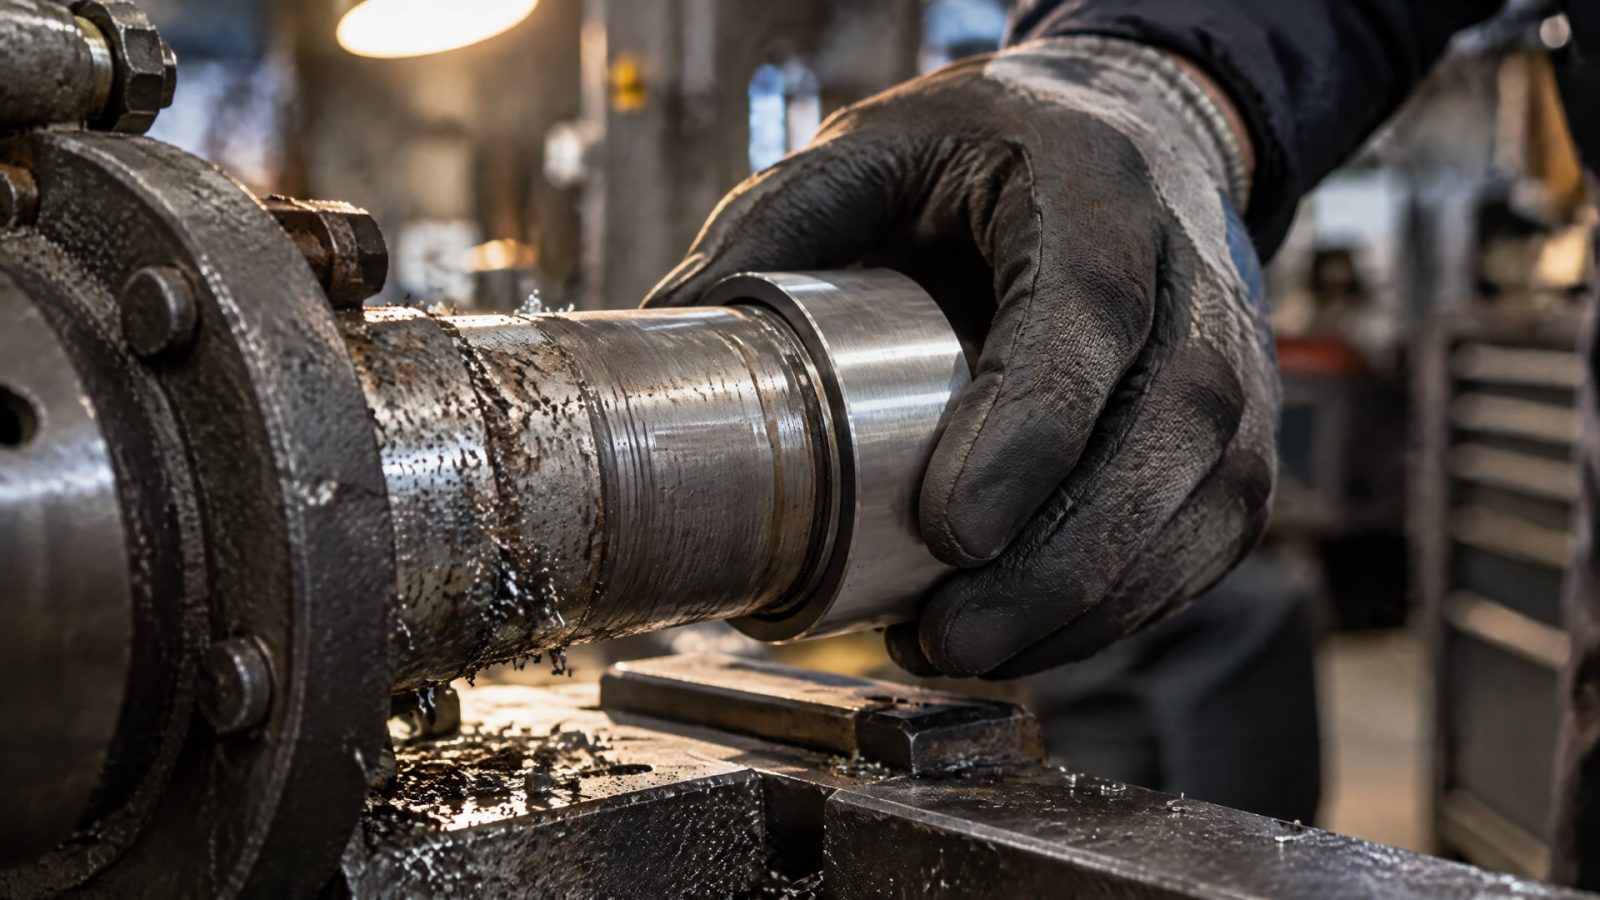
Раз вал или корпус требует серьезного восстановления размера, методы ограничиваются тремя вариантами. Во-первых, ремонтная втулка: шейку протачивают на 2–3 мм под втулку, втулку закрепляют прессовкой или холодной посадкой на анаэробный фиксатор, затем шлифуют в номинальный размер. Во-вторых, наплавка или микронапыление с последующей расточкой в размер. В-третьих, замена детали, если остаток металла недостаточен.
Каждый из этих методов требует финишной обработки: расточку или шлифовку до точного размера, проверку соосности и овальности, контроль шероховатости поверхности. Без этого даже восстановленное посадочное место не гарантирует долгую работу подшипника.
Подготовка поверхности: от очистки к фиксации
Если вы выбрали путь холодной фиксации, подготовка поверхности -70 % успеха.
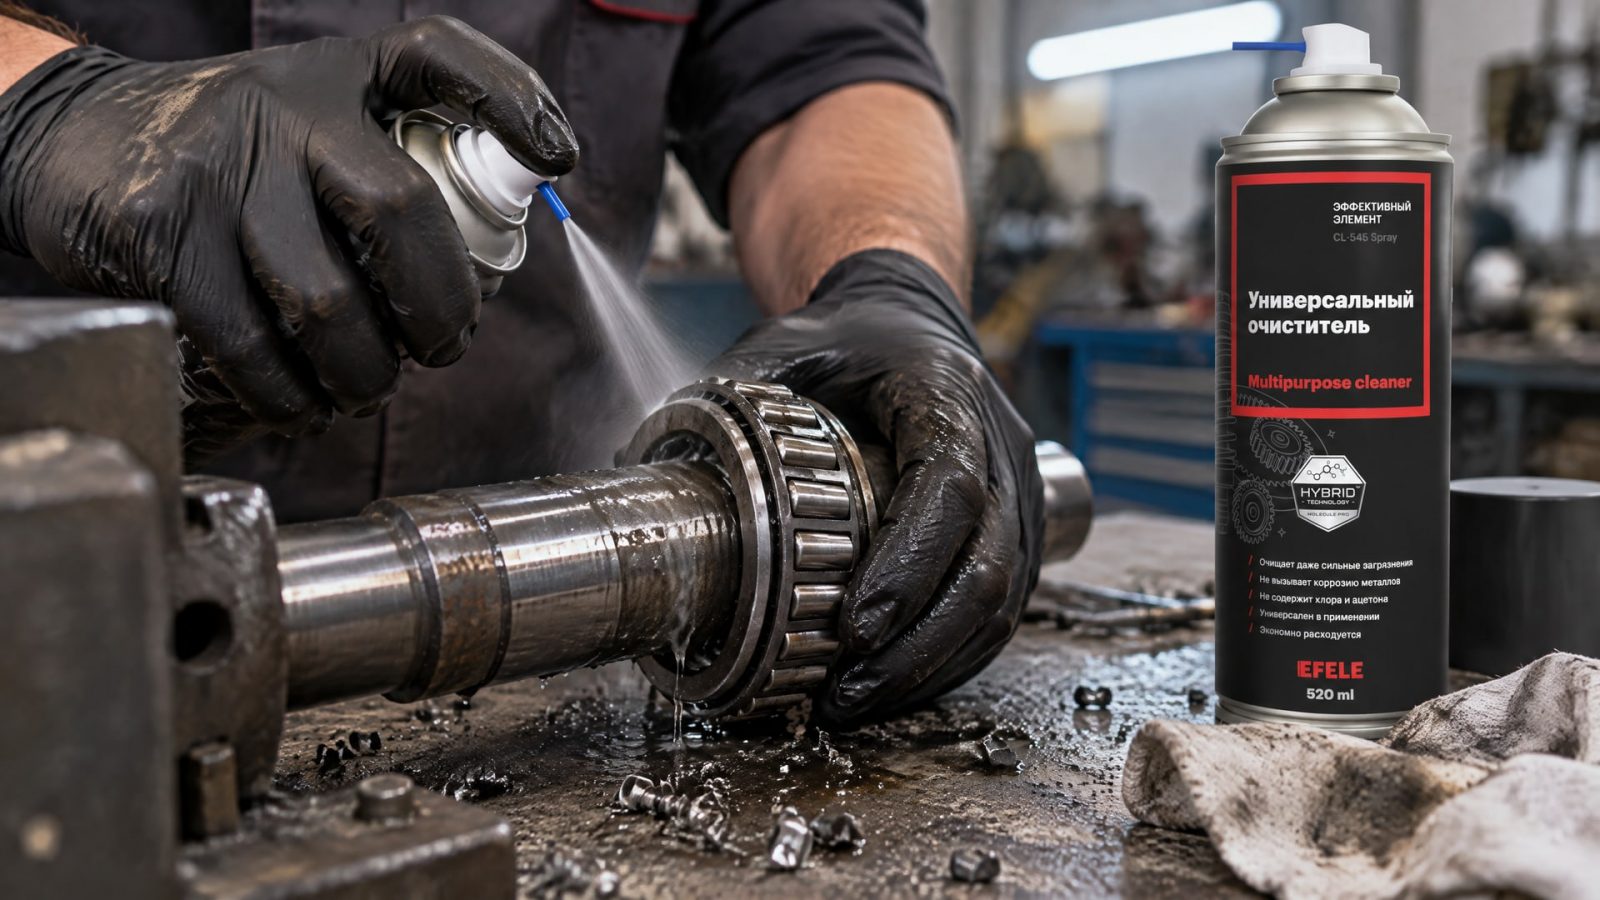
Любой анаэробный состав теряет адгезию, если на металле остаются загрязнения, ржавчина, остатки старой смазки или окисел.
Алгоритм подготовки прост, но требует внимания:
Механическая очистка: грязь, старую краску и отслоившиеся слои удаляют щеткой или полировкой.
Обезжиривание: поверхность протирают очищающим составом, способным удалить минеральные масла и технические загрязнения без повреждения металла.
Сушка: поверхность должна быть сухой; остатки влаги нарушают полимеризацию.
Проверка шероховатости: целевая шероховатость поверхности вала под подшипник составляет Ra 20–40 мкм. Если поверхность слишком гладкая (отполирована до блеска), адгезия клея снижается; слишком шероховатая поверхность может задерживать загрязнения в микропорах.
На линиях фасовки и в ремонтных мастерских часто используют двухступенчатую очистку: сначала механическую щетку или обдув сжатым воздухом, затем протирку универсальным очистителем. Перед нанесением фиксатора важно тщательно очистить поверхности вала и подшипника от загрязнений и масел, для чего рекомендуется использовать универсальный очиститель EFELE CL-545 Spray, обеспечивающий надежное обезжиривание без коррозии металла.
После обезжиривания дайте поверхности высохнуть несколько минут в сухом помещении. Если переходить к фиксации сразу на влажный металл, вероятность слабого срабатывания возрастает.
Выбор фиксатора и технология нанесения
Для вал-втулочных соединений и подшипниковых посадок выбирают высокопрочный анаэробный состав.
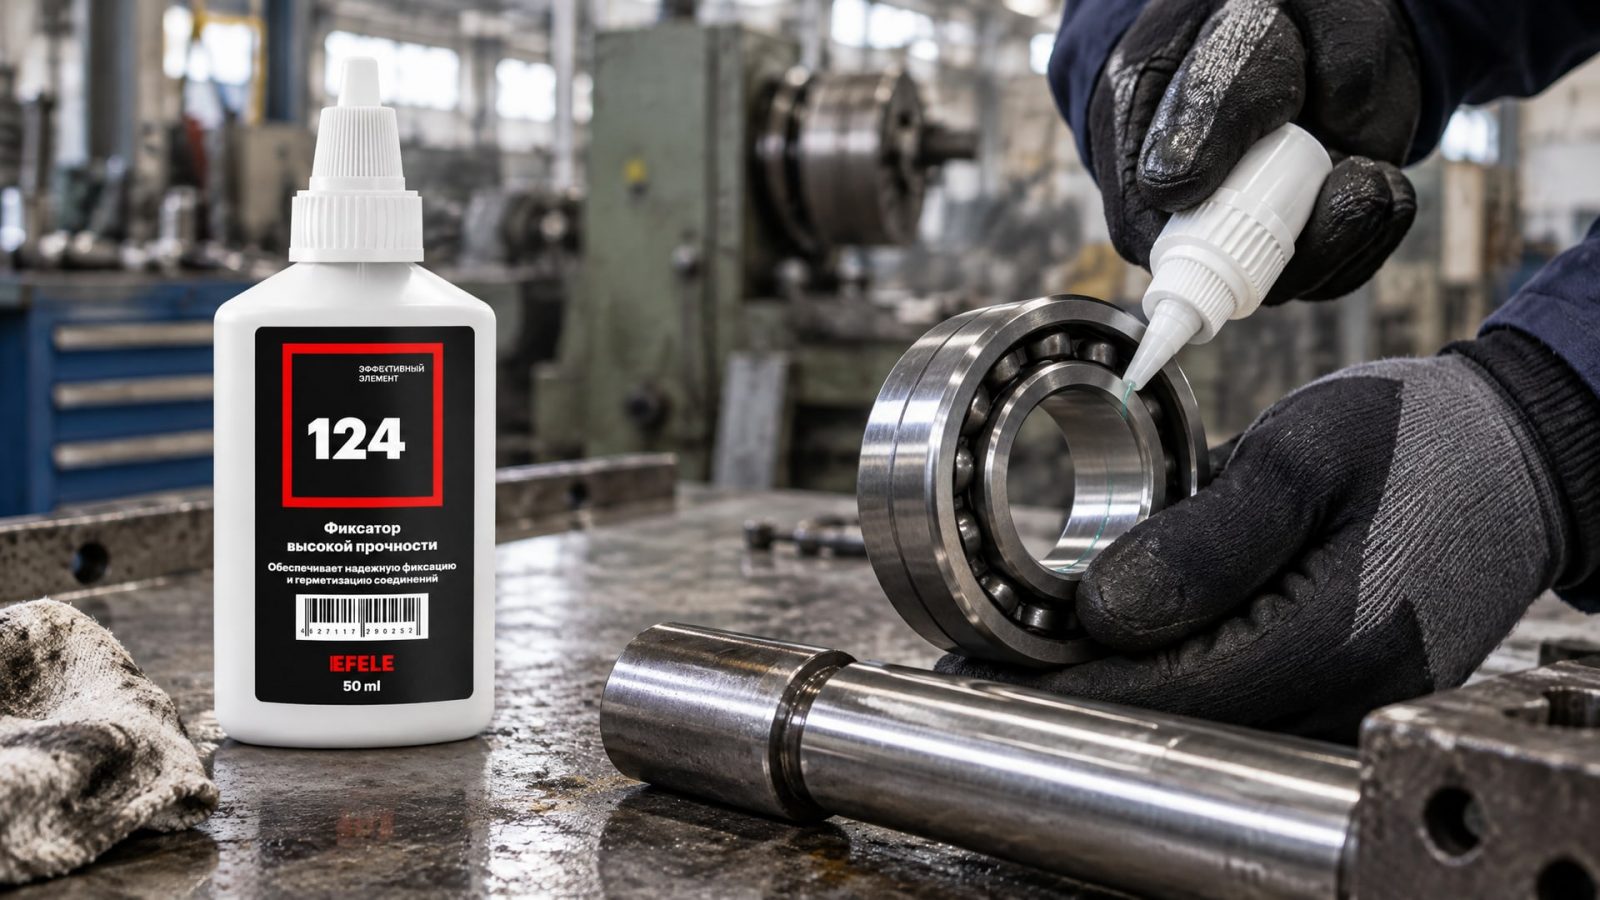
Стандартные типы делят на две группы: низкопрочные (для быстрого демонтажа, если нужен ремонт позже) и высокопрочные (для долгосрочной фиксации). Если постоянная фиксация и надежность - приоритет, применяют высокопрочный тип.
Нанесение выполняют по следующей схеме:
Количество: тонкая пленка по всей рабочей поверхности. Не переусложняйте: капель в несколько миллиметров достаточно.
Распределение: при посадке подшипника на вал состав автоматически распределяется между контактными поверхностями благодаря давлению соединения.
После нанесения подшипник устанавливают на место, центруют и оставляют без нагрузки на время полимеризации.
Для фиксации подшипника на валу без пресса и нагрева, особенно при наличии небольшого зазора, идеально подходит анаэробный клей EFELE 124, обеспечивающий высокую прочность соединения и надежное удержание подшипника при нормальных рабочих нагрузках.
Время отверждения и критический момент запуска
Здесь кроется основная ошибка технических специалистов: узел запускают в работу раньше, чем состав полностью полимеризовался. Стандартный анаэробный клей достигает полного отверждения за 12 часов при температуре 22 °C. При более холодных условиях процесс замедляется; при нагреве корпуса ускоряется.
Если включить оборудование через 2–3 часа после посадки, кажется, что все зафиксировалось, но микросдвиги под нагрузкой нарушают формирующиеся молекулярные связи, и через несколько дней подшипник начинает люфтить. Именно такие явления часто интерпретируют как неудача метода, хотя причина - нарушение технологии.
Совет: если не уверены в зажиме, используйте временное крепление (например, обойму подшипника примотайте к валу пластиковым хомутом на время отверждения) или отложите запуск оборудования на ночь.
Допуски и контроль после ремонта
ГОСТ 3325-85 задает допуски на посадочные поверхности валов и корпусов подшипников.
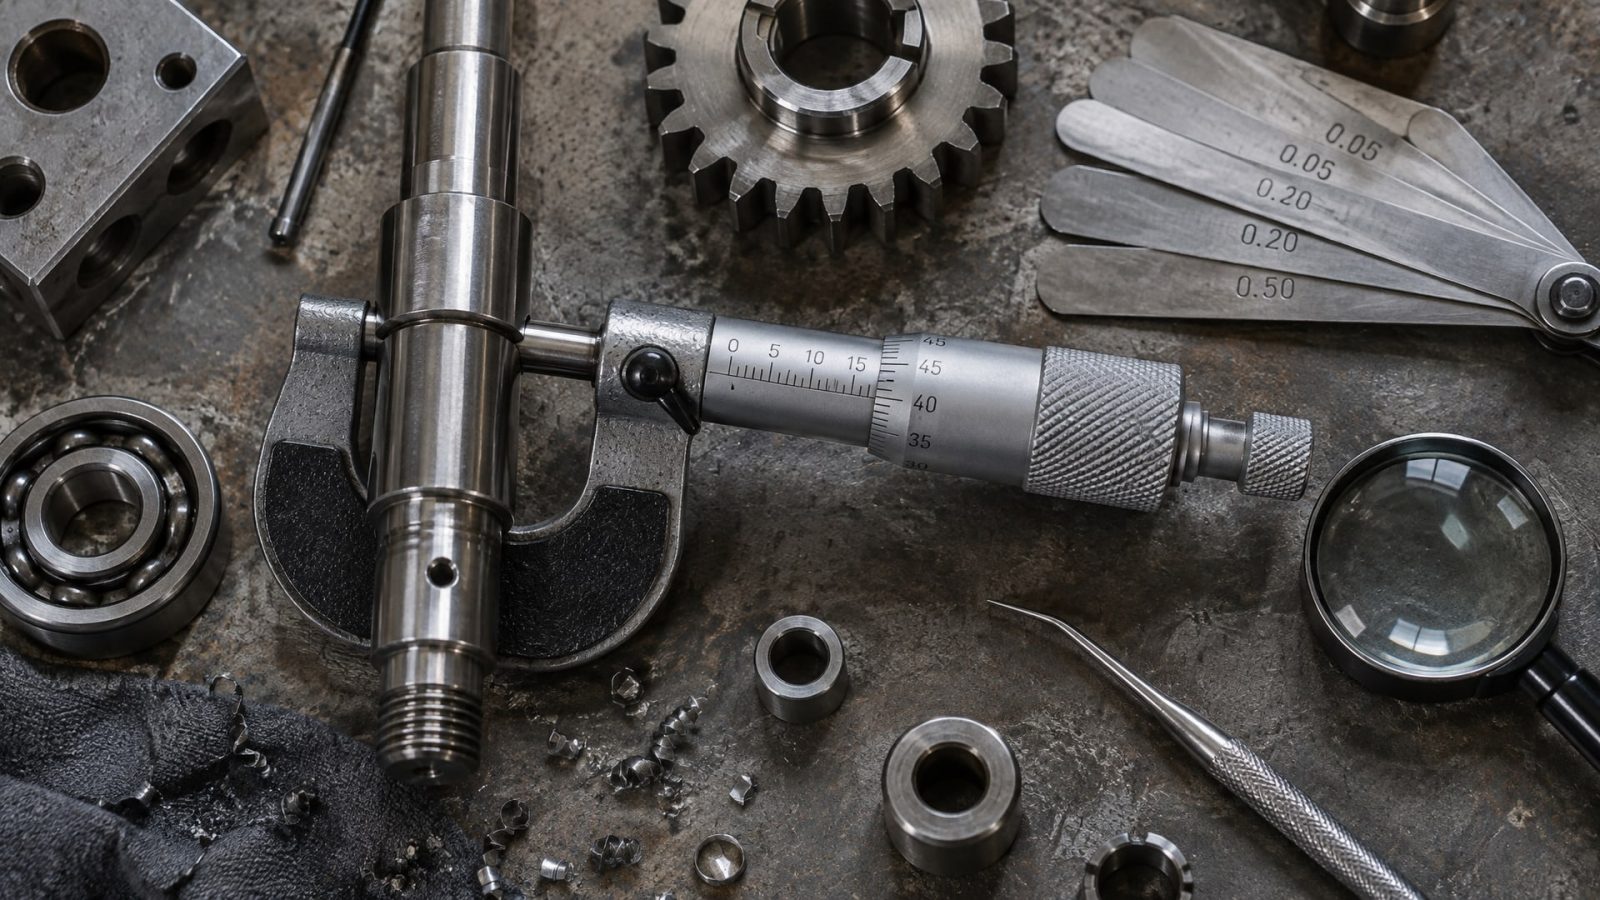
Обычно посадка выполняется с переходом k или m (для валов) и K или M (для корпусов). Если посадочное место износилось так, что вал перешел из допуска m в допуск n или выше, подшипник будет люфтить, даже если его покрыть фиксатором.
После восстановления (будь то только фиксация или фиксация с втулкой) необходимо:
Проверить радиальный люфт подшипника: не должен превышать 0,1 мм при малых подшипниках и 0,2 мм при больших (в зависимости от типа подшипника и стандарта).
Измерить соосность оси вала относительно оси отверстия корпуса: биение не должно быть более 0,05 мм на диаметр.
Оценить овальность восстановленного посадочного места: допуск обычно в пределах 0,05–0,1 мм.
Контролировать шероховатость финишной поверхности (Ra 20–40 мкм после обработки).
Если после визуального осмотра и измерений люфт остается, а контакт подшипника с втулкой неполный, это признак того, что восстановление выполнено с ошибками (недостаточная обработка, загрязнение, неполная полимеризация фиксатора).
Часто задаваемые вопросы
Чем отличается ремонт посадочного места под подшипник на валу от ремонта в корпусе?
На валу посадочное место имеет ограниченный доступ и меньший запас диаметра; обычно используют втулку толщиной 2–3 мм. В корпусе можно расточить больший зазор и установить толстостенную втулку или провести прямую расточку и рассверливание. Методы фиксации (анаэробный состав, прессовка) применяют в обоих случаях, но геометрия ограничений различается.
Как узнать, полностью ли отвердел анаэробный фиксатор?
Косвенные признаки: состав перестает быть липким, визуально затвердел, запах почти ушел. Но достоверный способ - выдержать время, указанное производителем (обычно 12 часов при 22 °C). Если сомневаетесь, дайте еще пару часов; потеря времени меньше, чем риск преждевременного запуска.
Можно ли использовать только фиксатор без восстановления геометрии, если подшипник не греется и не вибрирует сильно?
Если нагрузки малы и износ небольшой, может сработать некоторое время. Но это не рассчитано: фиксатор не восстанавливает посадочную геометрию, он только заполняет зазор. При вибрации или тепловом расширении узел может провернуться заново.
Какую шероховатость нужно создать перед нанесением фиксатора?
Целевой диапазон - Ra 20–40 мкм. Это достаточно шероховатая поверхность для хорошей адгезии, но не настолько, чтобы задерживать загрязнения. Если поверхность отполирована до блеска (Ra < 5 мкм), адгезия фиксатора упадет; слишком грубая поверхность (Ra > 50 мкм) может скрывать остатки загрязнений.
Что делать, если подшипник все равно люфтит после ремонта анаэробным фиксатором?
Причины: недостаточная очистка, попадание влаги перед фиксацией, запуск до полного отверждения, превышение исходного допуска (износ превышает возможности фиксатора). Нужна повторная диагностика и, возможно, переход на механическое восстановление (втулка, наплавка, расточка).
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - практикуемый метод, но с четкими границами применения. Анаэробный фиксатор работает эффективно при небольшом износе вала или корпуса, если поверхность правильно подготовлена, достигнуто полное отверждение состава и узел запущен в работу после завершения полимеризации. При значительном разбитом посадочном месте холодная фиксация необходимо дополняется механическим восстановлением геометрии: ремонтной втулкой, расточкой или наплавкой с последующей обработкой в размер. Соблюдение допусков ГОСТ 3325-85, контроль шероховатости (Ra 20–40 мкм), очистка от загрязнений и обезжиривание - неотъемлемые этапы, без которых никакой фиксатор не обеспечит надежность.
Если вы столкнулись с разбитым посадочным местом, оцените степень износа: если люфт едва заметен и нагрузки умеренны, холодная фиксация может помочь. Если подшипник явно болтается или узел работает в напряженных условиях, переходите на восстановление геометрии через втулку или механическую обработку. Решение зависит от бюджета, сроков и надежности, которую вы закладываете в ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить плавный и бесшумный ход гаражных ворот, продлить их срок службы и избежать поломок.
Выбирайте пищевые смазки, устойчивые к высоким температурам, для надежной работы оборудования в пищевой промышленности.
Узнайте, как снять анаэробный герметик со стержня болта и гайки, используя нагрев и специальные инструменты, чтобы избежать повреждений.