
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные составы остаются одним из самых надежных способов фиксации резьбовых соединений и герметизации в промышленности. Однако их эффективность во многом зависит от соблюдения технологии применения. Даже небольшие нарушения на этапе подготовки, нанесения или отверждения приводят к тому, что соединение либо не держит нагрузку, либо расходуется больше материала, чем необходимо. В этой статье разберем самые частые ошибки, которые совершают технические специалисты и закупщики, и объясним, как их избежать.
Знание типичных ошибок при работе с анаэробными материалами критично для того, чтобы не переделывать узлы на производстве и не сталкиваться с неожиданными отказами в эксплуатации.
Нанесение на загрязненные поверхности - самая частая причина отказа
Грязь, ржавчина, масло и влажность - враги анаэробных составов.
Когда поверхность не подготовлена, материал остается жидким дольше, чем нужно, или вообще не полимеризуется. Процесс отверждения требует точного контакта между компонентами состава и активными центрами на чистом металле.
На производстве часто наблюдается ситуация, когда резьба, вал или втулка приходят со скопившейся грязью или остатками масла от предыдущей сборки. Спешка заставляет наносить фиксатор прямо на них - и соединение держит слабо или не держит вообще. При разборке такого узла можно обнаружить, что состав остался на поверхности, так и не схватившись.
Правило подготовки: резьба, вал и втулка должны быть очищены от пыли, грязи и остатков смазки. Для обезжиривания используют растворители или чистую ветошь. Влажность также недопустима - если поверхность мокрая, ее нужно высушить перед нанесением.
Скорость отверждения анаэробного материала зависит от чистоты поверхности, материала металла, величины зазора и температуры окружающей среды. При комнатной температуре (20–22 °C) типичное полное отверждение занимает 24–72 часа, а функциональная прочность достигается за 1–3 часа. Однако на загрязненных поверхностях эти сроки могут значительно увеличиться или процесс полимеризации не начнется вообще.
Избыточное нанесение материала - расход и проблемы с разборкой
Распространенное заблуждение: если нанести больше фиксатора, соединение будет держаться крепче.
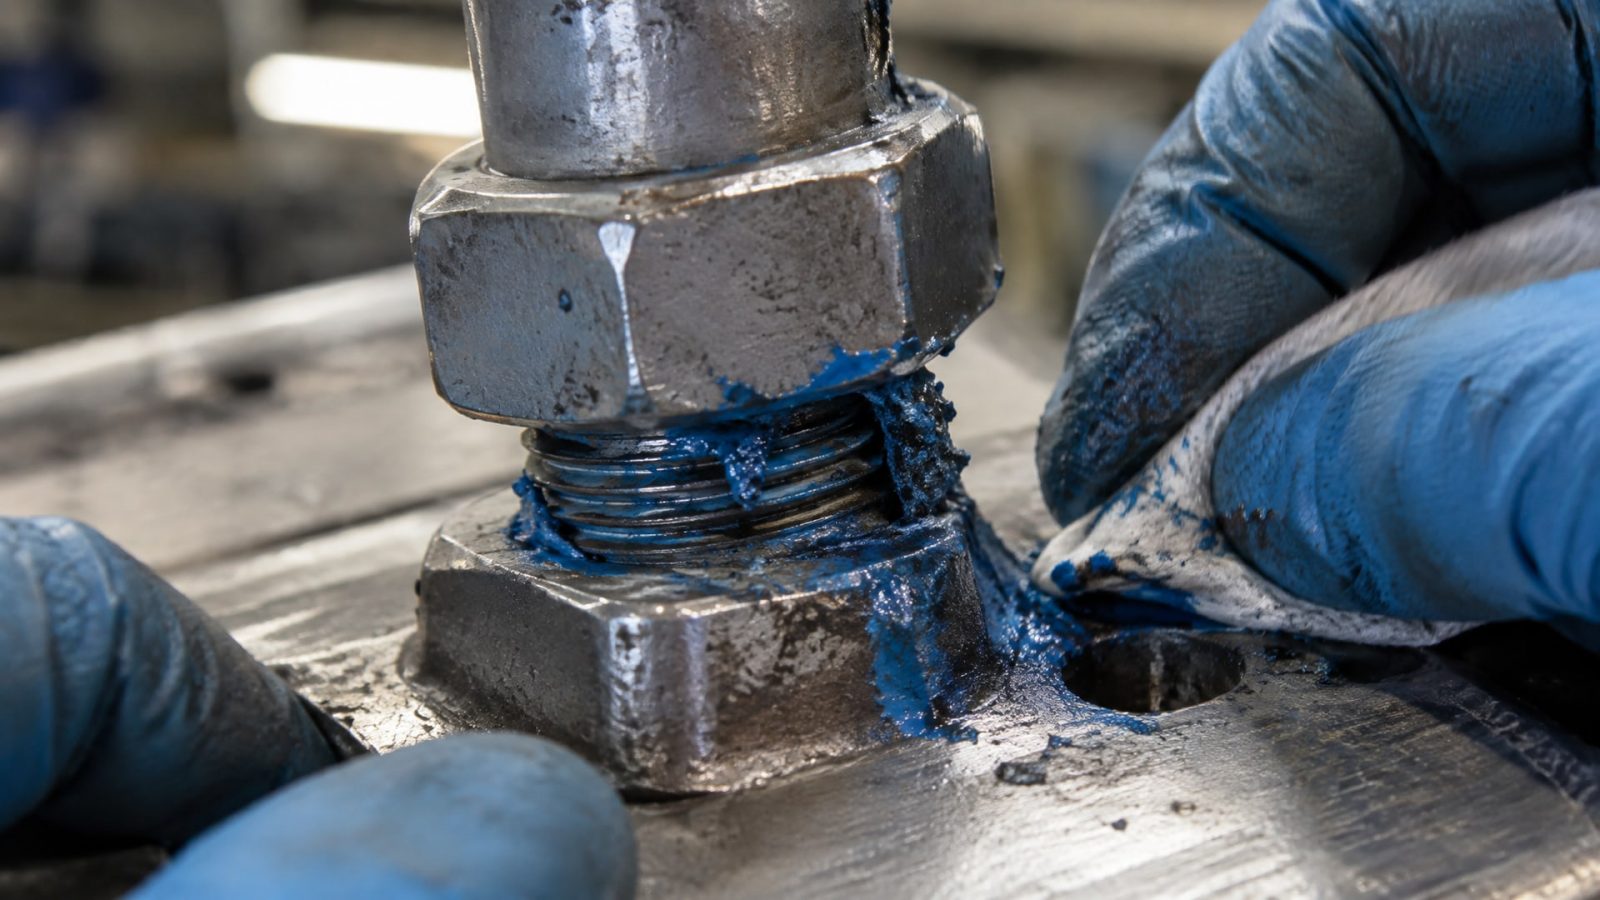
На практике избыток не дает дополнительной фиксации, а создает несколько проблем одновременно.
Когда состава слишком много, он выступает за границы рабочей зоны, загрязняет соседние детали, затвердевает не там, где нужно, и впоследствии усложняет разборку узла. К тому же избыточный расход увеличивает себестоимость операции. Анаэробный материал работает эффективно именно в узком металлическом зазоре, где происходит его анаэробная полимеризация. На открытом воздухе он остается жидким и не создает прочной связи.
Норма - тонкий равномерный слой на резьбе или другой рабочей поверхности. Излишки можно убрать непосредственно после сборки узла, пока материал еще не полимеризовался. Это экономит расход и упрощает последующий демонтаж.
Нанесение в неправильную зону соединения - слабая фиксация
Анаэробный состав нужно наносить именно на ту часть резьбы, которая будет находиться в зоне контакта при финальной сборке.
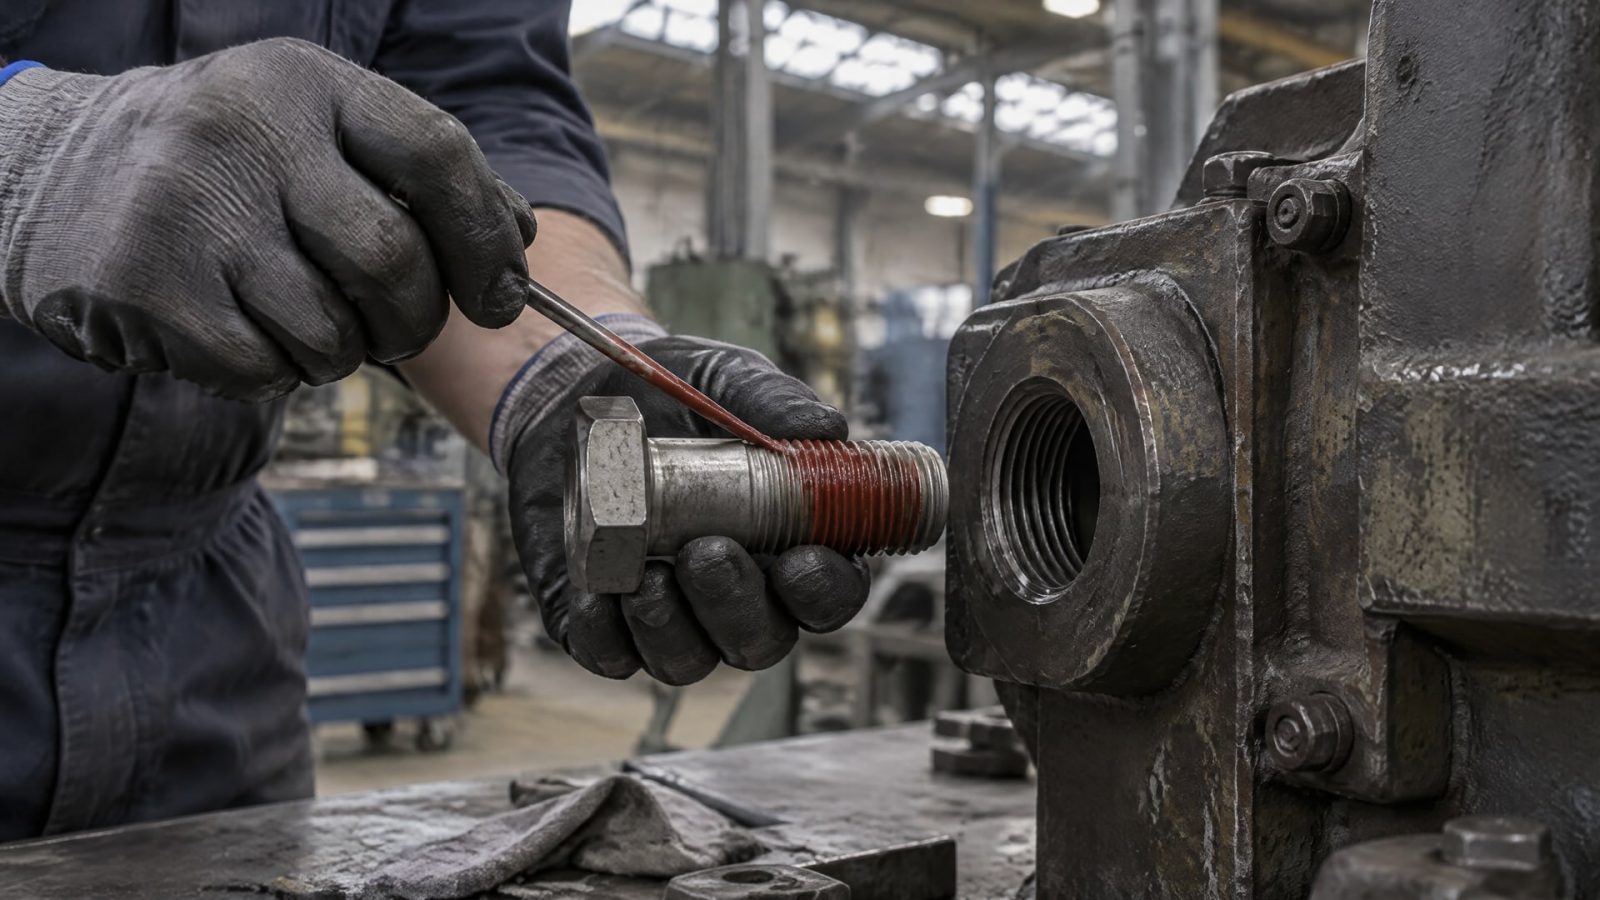
Если материал нанесен на витки, которые затем останутся снаружи или будут прижаты корпусом, эффект фиксации значительно снижается или теряется полностью.
На практике это проявляется так: винт вкручивается, кажется, что все в порядке, но при испытании нагрузкой соединение либо вибрирует, либо самопроизвольно ослабляется. При разборке оказывается, что состав попал не на рабочие витки, а на части, находящиеся вне зоны контакта.
Техника нанесения: перед сборкой нужно визуально или по чертежу определить, какая часть резьбы будет зажата при окончательной затяжке, и именно там наносить материал небольшими порциями.
Ранняя нагрузка на соединение - соединение кажется готовым, но прочность недостаточна
Анаэробные составы начинают схватываться уже в течение 10–30 минут в зависимости от температуры и активатора, и узел можно трогать без опаски физического разрушения.
Но это не означает, что соединение готово к рабочей нагрузке.
Функциональная прочность - это момент, когда узел можно осторожно перемещать или транспортировать без риска механического разрушения. Полная прочность на сдвиг (в соответствии со стандартами ISO 10123 и ISO 10964) достигается гораздо позже - обычно через 24–36 часов или даже дольше, в зависимости от вида состава.
Нередко на производстве люди предполагают, что если узел «схватился» (стал твердым), его можно сразу нагружать. Это приводит к отказам в эксплуатации: соединение начинает вибрировать, витки проскальзывают, и надежность падает. Правило простое: оставить соединение в покое минимум на 24 часа, чтобы материал полностью полимеризовался.
При температурах выше 100 °C отверждение ускоряется (15–30 минут вместо часов), что позволяет быстрее вводить узел в работу, но даже в этом случае нужно убедиться, что материал полностью затвердел.
Неправильный выбор класса прочности - слабая фиксация или сложность разборки
Анаэробные фиксаторы выпускаются с разными уровнями прочности: низкий (легко разбирается), средний (умеренная фиксация) и высокий (очень прочное соединение).
Если выбран фиксатор с недостаточной прочностью, соединение будет самопроизвольно ослабляться при вибрации или циклических нагрузках. Если выбран слишком прочный состав для разборного соединения, потом будет очень сложно вывернуть винт или болт без риска сорвать резьбу.
Выбор по условиям эксплуатации: - Низкая прочность: разборные соединения, регулярное обслуживание, легко демонтируемые узлы - Средняя прочность: соединения с вибрацией, общие промышленные применения - Высокая прочность: критичные соединения, постоянные креплежи, где разборка не требуется
Игнорирование этого критерия часто приводит либо к незапланированному ремонту, либо к трудозатратам на демонтаж.
Отсутствие активатора при низких температурах и пассивных металлах
Анаэробные составы отверждаются благодаря отсутствию кислорода и наличию активирующих центров на поверхности металла.
Не все металлы имеют одинаковую активность. Некоторые сплавы, нержавеющая сталь и другие пассивные материалы имеют менее активные поверхности, и процесс полимеризации замедляется или не начинается без активатора.
Также при температурах ниже 15 °C отверждение идет очень медленно без дополнительных средств. Активатор (праймер) наносится на поверхность перед нанесением анаэробного материала и значительно ускоряет процесс полимеризации - с часов до минут.
На практике это проявляется так: инженер работает с нержавеющей втулкой в холодном цехе, наносит обычный фиксатор без активатора и остается ждать, пока тот затвердеет. Вместо 1–3 часов это может занять полусутки или не произойти вообще. С активатором время сокращается до 30 минут.
Плохая подготовка перед переборкой - низкая надежность повторного соединения
Когда приходится собирать узел повторно, на поверхности остаются остатки старого фиксатора, загрязнения, ржавчина.
Если просто нанести свежий материал поверх них, надежность соединения резко снижается.
Перед повторной сборкой нужно удалить все остатки старого материала, очистить резьбу, промыть растворителем и дать просохнуть. Только после этого можно наносить новый фиксатор.
Неправильное хранение и потеря стабильности материала
Анаэробные составы чувствительны к кислороду.
Если оставить упаковку открытой или плохо закрытой, материал будет медленно полимеризоваться прямо в таре, вязкость повысится, и характеристики ухудшатся. При длительном хранении в открытом виде состав может вообще потерять текучесть или начать затвердевать.
В промышленных условиях потеря свойств после 120 часов выдержки может составить нарастание вязкости на 20% и более, что заметно влияет на удобство нанесения и время полимеризации. При хранении тара должна быть плотно закрыта, поскольку именно кислород воздуха запускает нежелательную полимеризацию.
Совет инженера: подготовка поверхности в реальном цехе
Рассмотрим типичный сценарий: нужно собрать вал-втулочное соединение на производстве, где резьба часто подвергается различным загрязнениям.
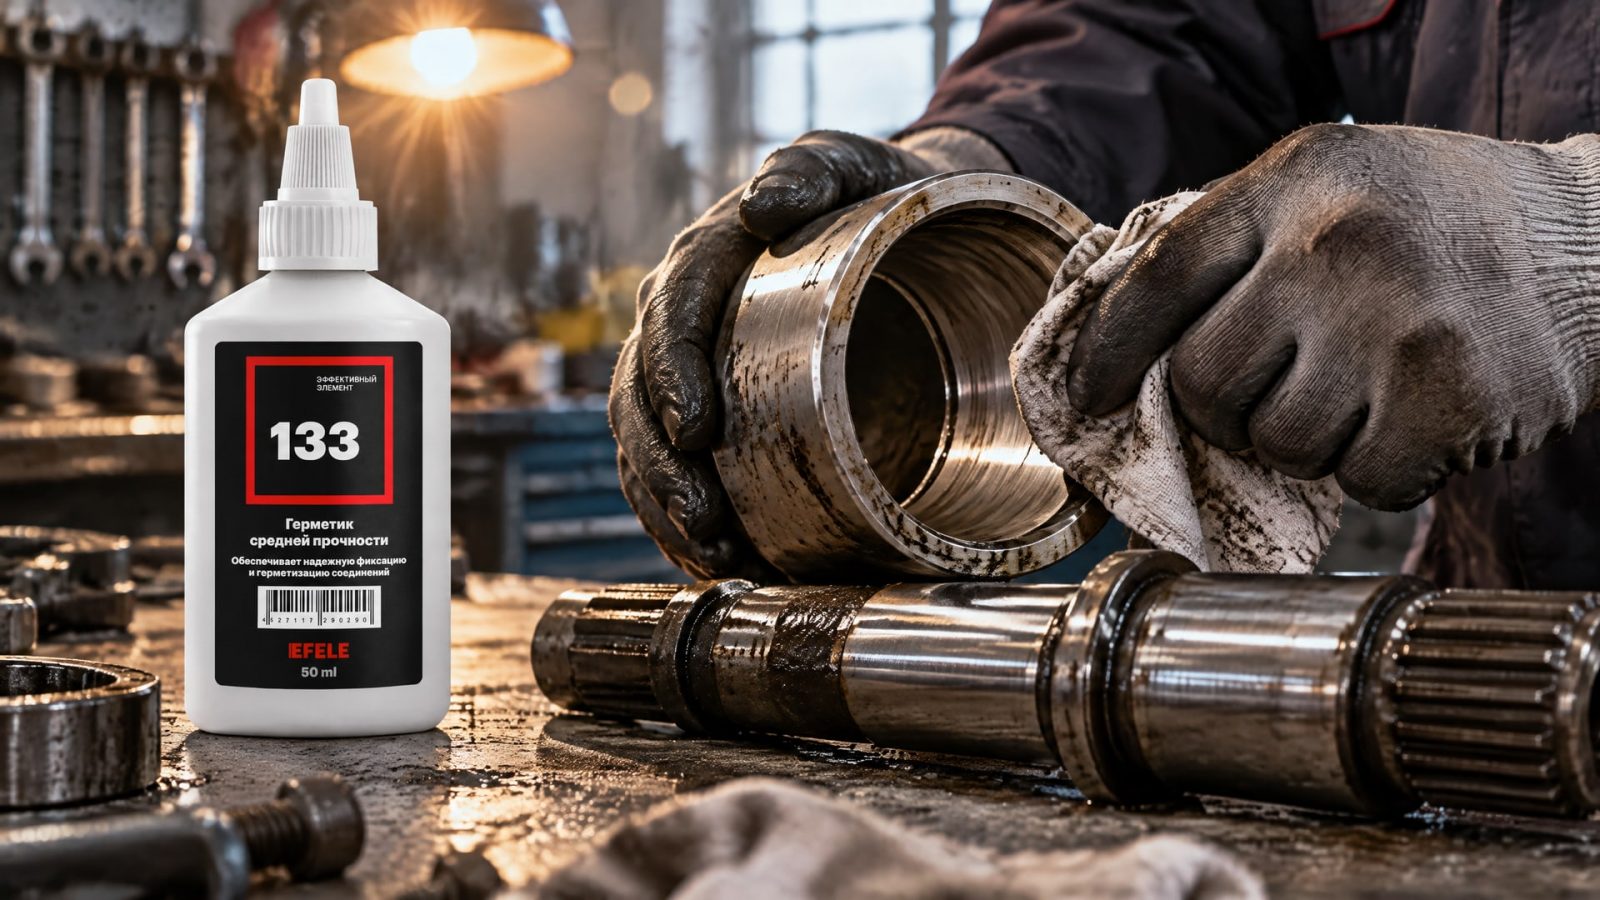
Недостаточная подготовка приводит к отказу фиксации за считанные часы.
Сценарий: втулка, полученная со склада, имеет следы масла и пыль от транспортировки. Инженер спешит и наносит анаэробный состав прямо на загрязненную поверхность.
Результат: соединение держит неправильно, узел вибрирует в работе, через неделю нужно переделывать весь узел.
Что нужно было сделать: очистить поверхность ветошью, обезжирить растворителем, дать просохнуть. На чистую резьбу нанести тонкий слой материала EFELE 133 (анаэробный герметик для труб и вал-втулочных соединений), собрать узел, оставить на 24 часа для полной полимеризации.
Итог: надежное соединение, прямое соответствие техническим требованиям, экономия времени на переделки и на излишний расход материала.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает даже после полного отверждения?
Основные причины - грязная или влажная поверхность при нанесении, неподходящий класс прочности для условий эксплуатации или нанесение состава на неправильную часть резьбы. Также возможны пассивные металлы (нержавеющая сталь, медные сплавы) без активатора или слишком большой зазор между витками. Проверьте подготовку поверхности и условия нанесения.
Сколько времени ждать перед нагрузкой на соединение с анаэробным фиксатором?
Функциональная прочность достигается за 1–3 часа при комнатной температуре, но полная прочность требует 24–72 часов в зависимости от конкретного состава и температуры. Эксплуатационную нагрузку давать можно только после полного отверждения, указанного в техническом листе. При температуре выше 100 °C процесс ускоряется до 15–30 минут.
Зачем нужен активатор, если у меня есть анаэробный герметик?
Активатор требуется при работе с пассивными металлами (нержавеющая сталь, алюминий), при температурах ниже 15 °C или при больших зазорах. Он наносится на поверхность перед герметиком и ускоряет полимеризацию с часов до минут. Без активатора в этих условиях отверждение может быть медленным или не произойти.
Почему на открытом воздухе герметик не затвердевает?
Анаэробные составы отверждаются только в отсутствие кислорода - то есть в узких зазорах между металлическими деталями. На открытом воздухе кислород препятствует полимеризации, и материал остается жидким неопределенно долго. Это основной принцип работы таких герметиков.
Какой максимальный зазор допустим для анаэробного герметика?
Для универсальных составов типичный предел около 0,30 мм. Превышение этого значения замедляет отверждение или делает его невозможным. Если зазор больше, нужно выбрать специализированный герметик для больших зазоров или использовать дополнительные средства фиксации.
Заключение
Типичные ошибки при работе с анаэробными фиксаторами и герметиками обычно связаны с недостаточной подготовкой поверхности, избыточным нанесением, преждевременной нагрузкой и неправильным выбором класса прочности. Соблюдение простых правил - чистота поверхности, правильное нанесение в зону контакта, ожидание полного отверждения и выбор подходящего типа материала по условиям эксплуатации - предотвращает большинство проблем.
Перед началом работы убедитесь, что резьба или поверхность тщательно очищены и обезжирены, выберите состав, соответствующий вашим требованиям, и позвольте материалу полностью полимеризоваться перед нагрузкой. Это гарантирует надежность соединения и экономит время на переделки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает пенообразование СОЖ при высокоскоростной обработке и как эффективно бороться с этой проблемой.
Срок годности пищевых смазок H1: узнайте, когда пора менять смазку и почему это важно для безопасности производства.
Узнайте, как переход с масляной СОЖ на водосмешиваемую повлияет на станок, и как избежать проблем при смене типа смазочно-охлаждающей жидкости.