
Финишная обработка покрытия: можно ли обрабатывать детали после нанесения антифрикционного слоя
Финишная обработка покрытия после нанесения обычно не нужна: антифрикционный слой формируют как тонкую пленку, а не как припуск под шлифование или полировку. Если снять часть слоя, можно изменить его толщину и рабочую поверхность. Механическую постобработку проводят только тогда, когда ее прямо допускает технология конкретного состава.
Статья поможет инженерам и техническим специалистам определить, какие операции планировать до нанесения покрытия, а какие выполнять после. Закупщикам она пригодится при согласовании требований к покрытию и контролю качества: ниже разобраны подготовка основания, отверждение, измерение толщины и ситуации, в которых постобработка может быть допустима.
Финишная обработка покрытия: что допустимо после нанесения
Финишная обработка покрытия зависит от назначения слоя и технологии его формирования.
Для антифрикционных покрытий основной результат получают за счет подготовки основания, нанесения равномерной пленки и соблюдения режима сушки или отверждения. Механическое снятие материала после нанесения не считается универсальным этапом процесса.
Толщина трибологических покрытий может составлять 1-3 мкм, а для ряда твердых покрытий типичным верхним ориентиром называют до 5 мкм. При таких значениях обработка абразивом способна затронуть значительную часть функционального слоя. Поэтому нельзя исходить из того, что тонкое покрытие можно без последствий дошлифовать или отполировать.
Перед запуском операции проверьте технологическую документацию конкретного состава. Если она не разрешает шлифование, полирование или другую механическую доводку, безопаснее считать такую операцию недопустимой. Для изменения размера или геометрии детали обработку планируют до нанесения покрытия, а после него контролируют параметры слоя.
| Операция | Когда ее планировать |
|---|---|
| Изменение размера и геометрии детали | До нанесения покрытия |
| Очистка и подготовка поверхности | До нанесения покрытия |
| Сушка или термоотверждение | После нанесения, по заданному режиму |
| Шлифование или полировка слоя | Только если это предусмотрено технологией |
| Контроль толщины, адгезии и поверхности | После нанесения и отверждения |
Отдельно важно различать финишную обработку основания и обработку самого покрытия. Низкую шероховатость поверхности обеспечивают до нанесения: в одном из материалов приведен ориентир 0,06-0,60 мкм. Это требование к подготовленной основе, а не рекомендация шлифовать уже сформированный антифрикционный слой.
Обработка после нанесения покрытия: подготовка важнее доводки
Качество покрытия во многом определяется состоянием поверхности до нанесения.
С нее удаляют масло, пыль, грязь, ржавчину и окалину. В зависимости от задачи могут применяться обезжиривание, абразивная обработка или фосфатирование. Конкретный набор операций выбирают с учетом материала детали и технологии покрытия.
Низкая шероховатость основания важна для формирования слоя: в источнике указан диапазон 0,06-0,60 мкм. Этот параметр необходимо обеспечить до нанесения, поскольку последующая доводка способна изменить не только текстуру, но и толщину покрытия. Для трибологической работы важны также адгезия и качество поверхности, поэтому на этапе подготовки нельзя заменять контроль основания попытками исправить слой после нанесения.
Способ нанесения подбирают по геометрии детали и производственному процессу. В применении встречаются распыление, окунание, нанесение кистью или роликом, трафаретная печать и другие методы. От выбранного способа зависит формирование пленки, поэтому технологию нанесения согласуют до запуска партии, а не после обнаружения дефекта.
После нанесения одни составы сушат на воздухе, другие требуют термоотверждения. В материалах приведен ориентировочный диапазон температур отверждения 100-250 °C и времени от 2 до 90 минут. Эти значения показывают, насколько сильно режим зависит от механизма отверждения и состава; использовать их как универсальную инструкцию нельзя. Для конкретного покрытия следует соблюдать установленный технологический режим.
Если геометрию детали нужно скорректировать, эту операцию следует включить в маршрут до нанесения слоя. Такой порядок помогает сохранить заданные толщину и поверхность без дополнительного воздействия на уже сформированное покрытие.
Твердосмазочное покрытие: почему механическая постобработка рискованна
Твердосмазочное покрытие предназначено для работы как функциональный слой, а не как материал под последующее снятие припуска.
Поэтому шлифование и полирование после нанесения без прямого допуска технологии несут риск нарушения толщины и качества поверхности. Даже несколько микрометров могут иметь значение для трибологических характеристик: ориентир 1-3 мкм приводится для низкого коэффициента трения, а до 5 мкм - как типичный верхний предел для ряда твердых покрытий.
Это не означает, что любой контакт инструмента с покрытием обязательно приведет к отказу. Допустимость операции зависит от химии состава, способа нанесения, адгезии и режима отверждения. Однако без подтвержденной процедуры нельзя считать постобработку безопасной. Если механическая доводка необходима по конструкции изделия, этот пункт нужно заранее согласовать с технологией конкретного покрытия.
Важная часть процесса - отверждение. Для разных материалов применяются воздушная сушка или термоотверждение; в источниках приводятся ориентиры 100-250 °C и 2-90 минут. Эти диапазоны нельзя переносить на конкретное покрытие без проверки документации: неподходящий режим может помешать формированию требуемой пленки.
После отверждения проверяют толщину, адгезию и качество поверхности. Если покрытие снимается растворителем при предусмотренной проверке, это может указывать на неполное отверждение. Такой контроль не следует подменять шлифованием: оно не исправляет режим отверждения и может удалить функциональный материал. Для деталей, работающих в трибосистеме, важны согласованные параметры слоя, а не сама по себе гладкость после дополнительной обработки.
Как контролировать толщину и качество покрытия
Контроль после нанесения помогает понять, соответствует ли слой требованиям без механической доводки.
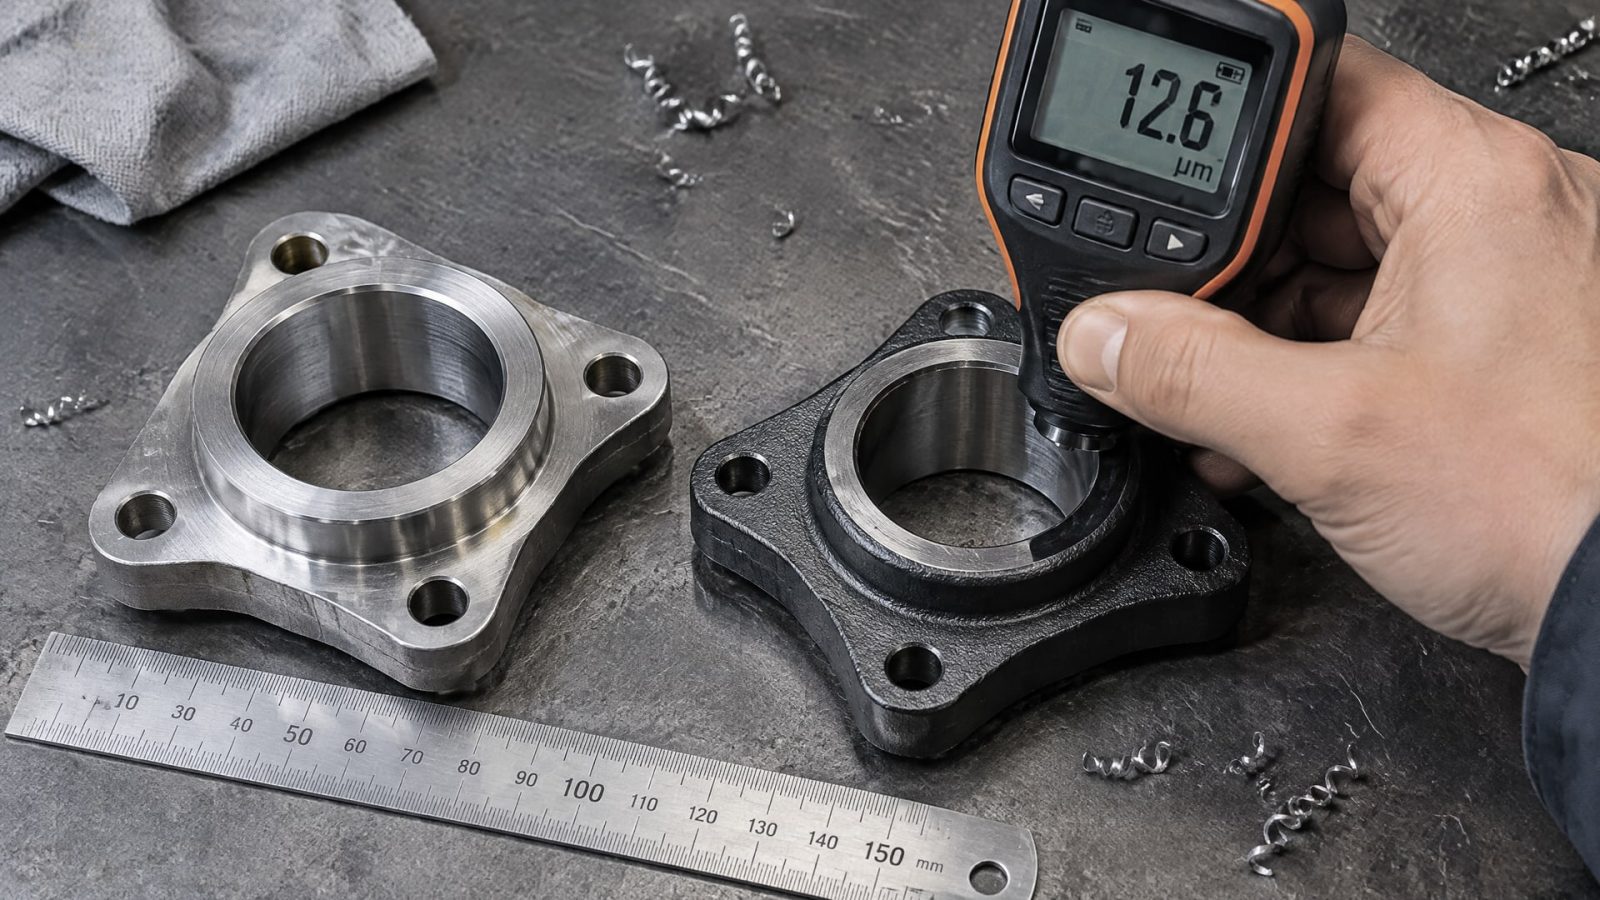
Для толщины покрытий применяют методы, описанные в ISO 2808:2019. Стандарт охватывает измерение сухой и мокрой пленки, а также неотвержденных порошковых слоев; в нем предусмотрены указания для шероховатых поверхностей и деревянных оснований.
Метод контроля выбирают по типу покрытия и поверхности. Для твердых покрытий в источниках упоминаются кратерный метод, исследование поперечного шлифа с помощью SEM или TEM, а также триботесты. Для оценки трения приводятся методы ball-on-disc. Эти способы решают разные задачи: измерение толщины не заменяет оценку адгезии или поведения поверхности при трении.
Для PVD-многослойных твердых покрытий ISO 21874:2019 описывает подходы к оценке состава, структуры, качества поверхности, толщины и механико-триботехнических свойств. Этот стандарт относится именно к PVD-покрытиям, поэтому не следует автоматически распространять его на все антифрикционные составы. В источниках также отмечено, что единого набора стандартов для трибологических покрытий пока нет.
До начала производства определите, какие параметры нужно измерять и каким способом. Если постобработка допустима, сопоставьте толщину и качество поверхности до и после нее. Так можно оценить, не изменила ли операция рабочий слой. Когда технология не задает допуск на механическую доводку, надежнее контролировать нанесение и отверждение, не добавляя обработку по покрытию.
Когда постобработка допустима и как согласовать ее в технологии
Постобработку можно рассматривать, если для конкретного покрытия существует подтвержденная процедура, а ее результат проверяют измерениями.
Одного требования к размеру детали недостаточно: нужно установить, разрешает ли технология воздействовать на слой и какие параметры после операции должны сохраниться. В первую очередь согласуют толщину, адгезию и качество поверхности.
При разработке маршрута полезно разделить требования на три группы:
Геометрия и размеры детали, которые нужно обеспечить до нанесения покрытия.
Условия подготовки основания, нанесения и отверждения.
Контрольные параметры готового слоя и допустимые операции после нанесения.
Если после покрытия требуется точная обработка сопрягаемых поверхностей, заранее оцените альтернативы: изменить последовательность операций или определить специальную процедуру постобработки. При этом технологию нельзя выводить только из толщины слоя. Ориентиры 1-3 мкм и до 5 мкм показывают, что покрытие может быть тонким, но сами по себе не задают допустимый припуск или режим обработки.
Для планирования отверждения учитывают, что источники приводят широкий диапазон: 100-250 °C и 2-90 минут. Это не универсальные значения, а ориентиры, зависящие от состава и механизма отверждения. Параметры конкретного процесса берут из документации на покрытие.
До запуска партии технический специалист может согласовать с исполнителем покрытия последовательность работ, способ нанесения, режим отверждения и методы контроля. Если механическая постобработка не предусмотрена, ее исключают из маршрута. Если она разрешена, заранее фиксируют, как измерят толщину и оценят состояние поверхности после операции.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Обычно шлифование не планируют, если технология прямо не разрешает такую операцию. Антифрикционный слой формируют как тонкую пленку, а не как припуск под обработку. Толщина ряда покрытий находится в микронном диапазоне: приводятся ориентиры 1-3 мкм и до 5 мкм, поэтому снятие материала может изменить рабочий слой.
Нужно ли полировать поверхность после нанесения твердосмазочного покрытия?
Как правило, нет. Основное внимание уделяют подготовке основания до нанесения и соблюдению режима отверждения после него. В одном из материалов для основания указан диапазон шероховатости 0,06-0,60 мкм. Если полировка слоя необходима, сначала требуется подтвердить ее допустимость для конкретной технологии и определить контроль качества после операции.
Как проверить толщину покрытия после нанесения?
Для измерения толщины покрытий применяют методы ISO 2808:2019. Стандарт включает измерение сухой и мокрой пленки, а также неотвержденных порошковых слоев; предусмотрены указания для шероховатых поверхностей и деревянных оснований. Для сложных твердых покрытий также используют кратерный метод и анализ поперечного шлифа.
Можно ли корректировать размер детали после нанесения покрытия?
Размер и геометрию обычно корректируют до нанесения слоя. Если обработка после покрытия необходима, ее допустимость должна быть предусмотрена технологией конкретного состава. До запуска операции согласуют контроль толщины и качества поверхности: механическая доводка может изменить функциональный слой, особенно если его толщина составляет несколько микрометров.
Заключение
Финишная обработка покрытия после нанесения обычно не требуется. Рабочий результат обеспечивают подготовка основания, правильный способ нанесения и соблюдение режима отверждения. Шлифование и полировку проводят только при наличии подтвержденного допуска для конкретного состава; иначе можно изменить толщину и качество функционального слоя.
Перед запуском работ проверьте технологическую документацию, перенесите коррекцию геометрии на этап до нанесения покрытия и согласуйте методы контроля толщины, адгезии и поверхности. Если постобработка необходима, зафиксируйте допустимую процедуру и измерения до и после нее.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективная защита плунжерных пар: подбор покрытий и методов нанесения для различных условий эксплуатации.
Обработка каналов смазкой методом окунания - эффективное решение для деталей со сложной геометрией, обеспечивающее равномерное покрытие внутренних полостей.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.