
Антифрикционное покрытие: когда окунание выгоднее распыления
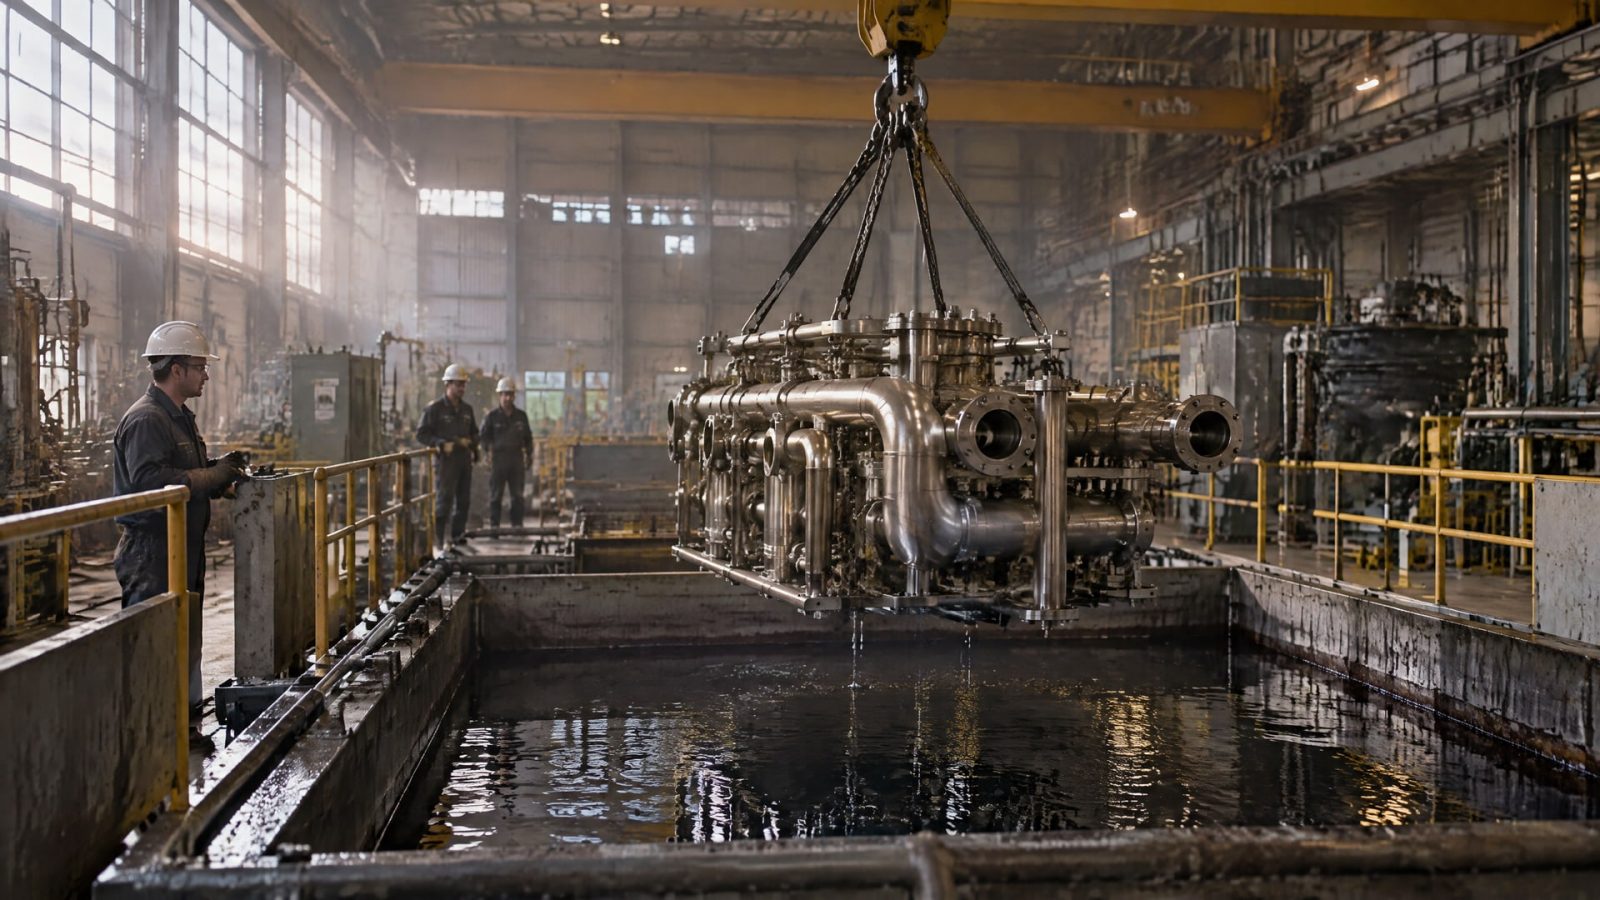
Окунание выгоднее распыления, когда нужно обработать детали сложной формы, покрыть внутренние и внешние поверхности за один технологический цикл или наладить нанесение на массовую партию мелких деталей. Распыление удобнее для крупных открытых поверхностей, локальной обработки и участков, которые нужно оставить без покрытия. Выбор зависит от геометрии, массы и количества деталей, а также от вязкости состава.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить методы нанесения покрытий и определить, какие параметры проверить до запуска процесса. Разберем, как способ нанесения влияет на толщину и равномерность слоя, что учесть при подготовке поверхности и отверждении, а также как контролировать результат. Универсального ответа для всех деталей нет: технологию выбирают под геометрию изделия и требования к покрытию.
Когда антифрикционное покрытие выгоднее наносить окунанием
Окунание выбирают, когда покрытие должно лечь на внешние и внутренние поверхности детали.
Это актуально для труб, отверстий и полостей, в том числе участков, которые плохо доступны для прямого распыления. На сложной геометрии погружение помогает получить более равномерное покрытие, чем нанесение только по видимой поверхности.
Для массовых партий мелких деталей окунание с центрифугированием может быть экономичнее распыления. Детали обрабатывают серийно, а процесс можно приспособить к повторяющимся изделиям. При единичных заказах или небольших сериях гибкость распыления нередко важнее: его проще настроить под отдельную деталь и нужные зоны обработки.
При выборе учитывают форму, размер, массу и количество изделий, а также вязкость материала. Для погружения имеет значение и скорость извлечения. В одном из описаний dip coating приведен типичный диапазон скорости извлечения 5-20 см/мин; он не задает универсальный режим для любого состава и детали, но показывает, что движение изделия влияет на толщину слоя.
| Условия задачи | Окунание | Распыление |
|---|---|---|
| Внутренние поверхности, отверстия и полости | Подходит, когда нужно обработать их вместе с внешней поверхностью | Доступ ограничен прямой видимостью |
| Крупная открытая поверхность | Возможно, если геометрия и оборудование позволяют погружение | Часто удобнее для нанесения по видимой поверхности |
| Локальное покрытие и зоны без покрытия | Требует продуманной организации процесса | Позволяет точнее ограничить область нанесения |
| Массовая партия мелких деталей | Окунание с центрифугированием может быть экономичным | Подходит, если важна гибкость настройки |
Если детали имеют сложную форму, окунание стоит рассмотреть в первую очередь. Для крупных плоских изделий или конструкций с зонами, которые нельзя покрывать, обычно практичнее распыление. Итоговое решение подтверждают пробным нанесением и измерением слоя, а не только оценкой внешнего вида.
Окунание и распыление: как способ влияет на толщину покрытия
Толщина покрытия зависит не только от состава.
На нее влияют способ нанесения и параметры процесса. При окунании важны вязкость, содержание твердых веществ и скорость извлечения детали; при распылении результат связан с настройкой нанесения и равномерностью проходов.
Чтобы получить равномерный слой распылением, покрытие наносят плавными проходами. Для метода также важны чистый сжатый воздух без воды и масла, подготовленная поверхность и подходящие условия работы. При нанесении вне окрасочной камеры нужно учитывать вентиляцию. Если требуется оставить отдельные зоны без покрытия, распыление обычно дает больше контроля над границами обработки.
При окунании оператор управляет толщиной, в частности, изменяя скорость извлечения. Перед выбором режима важно проверить, как состав ведет себя на конкретной геометрии: в углублениях, отверстиях и на кромках. Универсальный числовой допуск толщины для всех антифрикционных покрытий и деталей определить нельзя. Требуемое значение и метод контроля задают для конкретного изделия и процесса.
Отверждение тоже входит в технологический маршрут. В зависимости от механизма полимеризации оно может занимать от 2 до 90 минут, а температура варьируется от комнатной до 250 °C. Поэтому сравнивать методы нанесения отдельно от последующего отверждения некорректно: важно учитывать весь цикл, включая подготовку, нанесение и выдержку.
Для подбора процесса с линейкой антифрикционных покрытий MODENGY учитывают свойства конкретного состава и требования к толщине слоя. Нельзя заранее считать, что любому материалу этой линейки одинаково подходят окунание и распыление: допустимый способ нанесения и режимы сверяют с документацией на выбранное покрытие.
Подготовка поверхности и отверждение антифрикционного твердосмазочного покрытия
Надежность нанесения зависит от состояния основания.
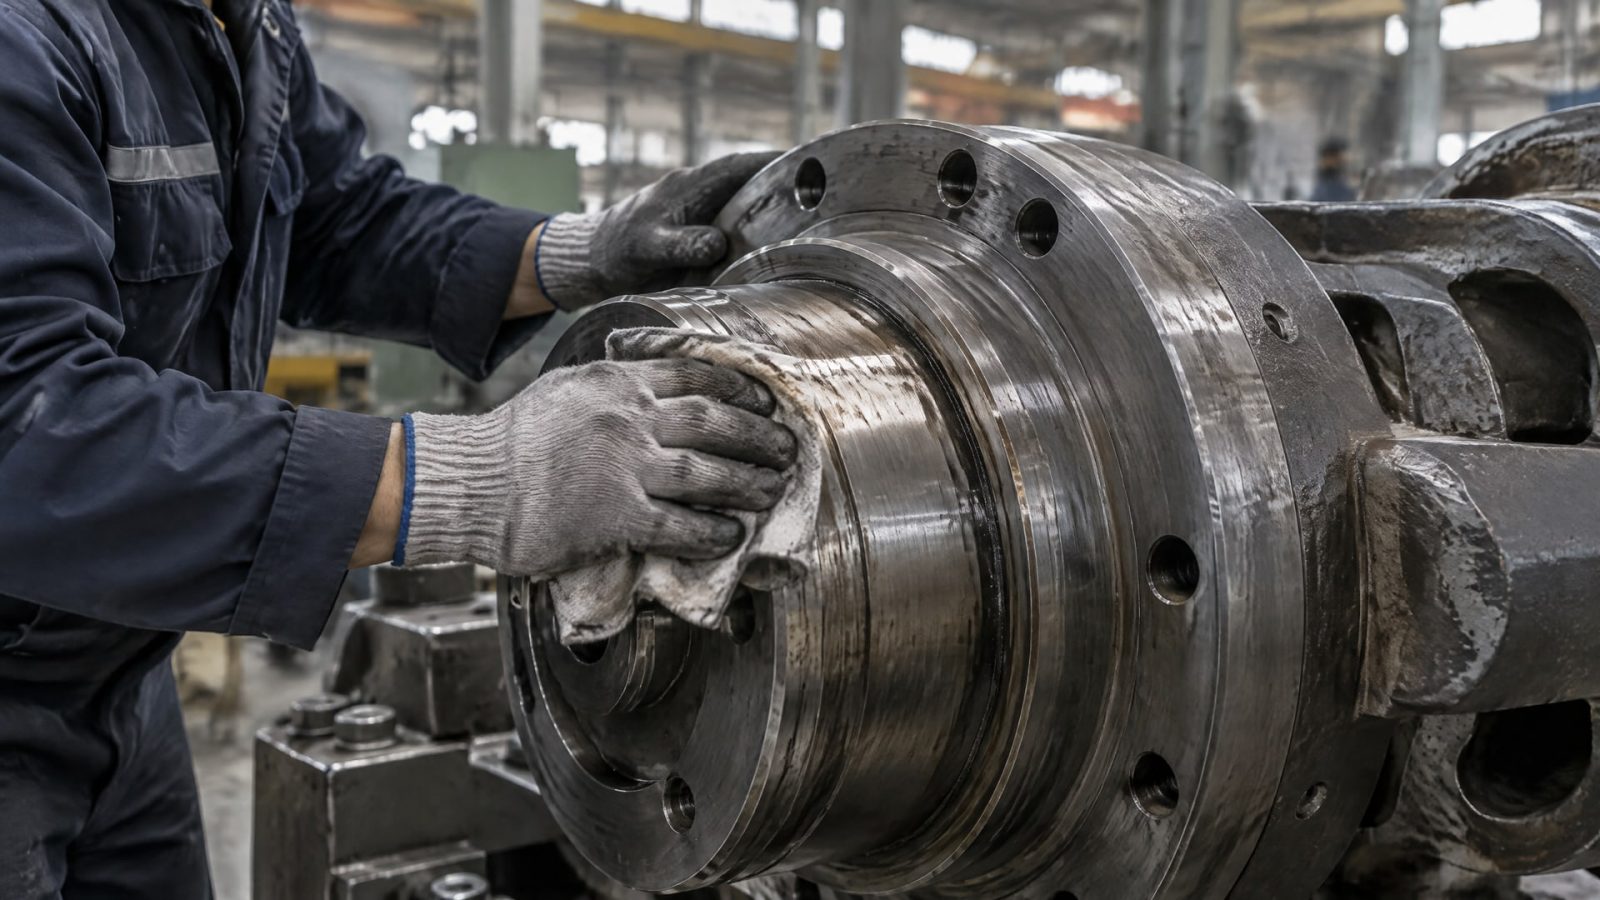
Металлическую деталь перед работой очищают и обезжиривают. В ряде случаев адгезию и срок службы покрытия повышают фосфатирование или пескоструйная обработка. Конкретную подготовку выбирают с учетом материала детали и требований технологического процесса.
Перед распылением проверяют чистоту сжатого воздуха: в нем не должно быть воды и масла. Состав наносят плавными проходами, добиваясь толстого и равномерного слоя в пределах заданных требований. Окунание уменьшает зависимость от линии видимости, но не отменяет контроля того, как покрытие распределилось на внутренних поверхностях, кромках и в углублениях.
После нанесения антифрикционное твердосмазочное покрытие должно пройти отверждение. Режим зависит от механизма полимеризации: в доступных технологиях он занимает от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C. Это широкий диапазон, а не инструкция для отдельного материала. Для конкретного состава режим берут из его технической документации.
Если проект предусматривает запекаемое покрытие для редуктора, при планировании учитывают доступность нагрева всей детали и допустимость выбранной температуры для изделия. Если нагрев в процессе нежелателен, проверяют наличие подходящего покрытия с другим механизмом отверждения. Само по себе слово «запекаемое» не определяет, будет ли метод нанесения экономичнее: это зависит от партии, геометрии и полного технологического цикла.
Как контролировать толщину покрытия и ее допуск
Толщину и равномерность слоя оценивают измерениями, а не только визуальным осмотром.
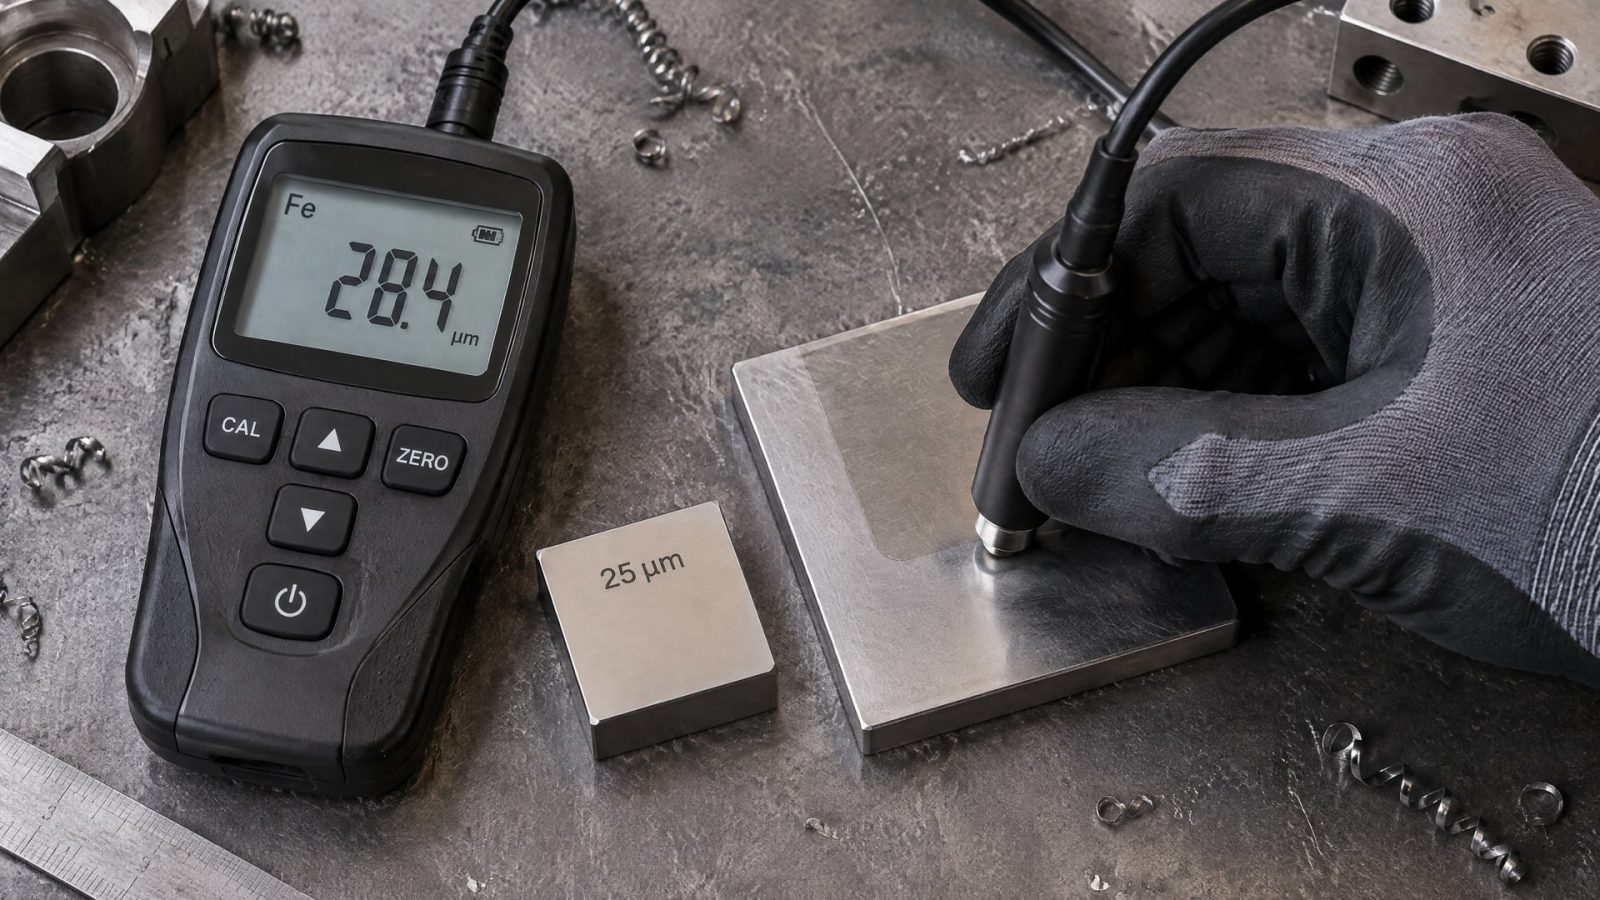
Для металлических оснований применяют магнитные и вихретоковые методы контроля, в том числе подход, описанный в ASTM D7091. Для измерения толщины рентгенофлуоресцентным методом существует ASTM B568-98(2021). Метод выбирают с учетом покрытия, основания и требований контроля.
В промышленной практике часто предусматривают не менее 5 точек измерения на деталь. Дополнительные измерения проводят на кромках, углах и в углублениях, где результат может отличаться от показаний на открытой поверхности. Такая схема помогает обнаружить неравномерность, которую легко пропустить при проверке только одной зоны.
Понятие «толщина покрытия, допуск» нужно привязывать к чертежу или технологическим требованиям конкретного изделия. Универсальное значение для всех деталей и составов в источниках не задано. Если допуск не установлен, его согласуют до запуска партии: вместе определяют, где измерять слой и каким методом оценивать результат.
Для сравнения окунания и распыления желательно контролировать одинаковые участки и использовать один согласованный способ измерения. Тогда можно проверить не только среднюю толщину, но и разброс значений на разных поверхностях. Результаты пробной партии дают основание скорректировать вязкость, режим извлечения или параметры распыления до серийного нанесения.
Антифрикционное покрытие для редуктора: выбор процесса и режима
При снижении КПД червячного редуктора выбор покрытия не стоит сводить только к поиску способа нанесения.
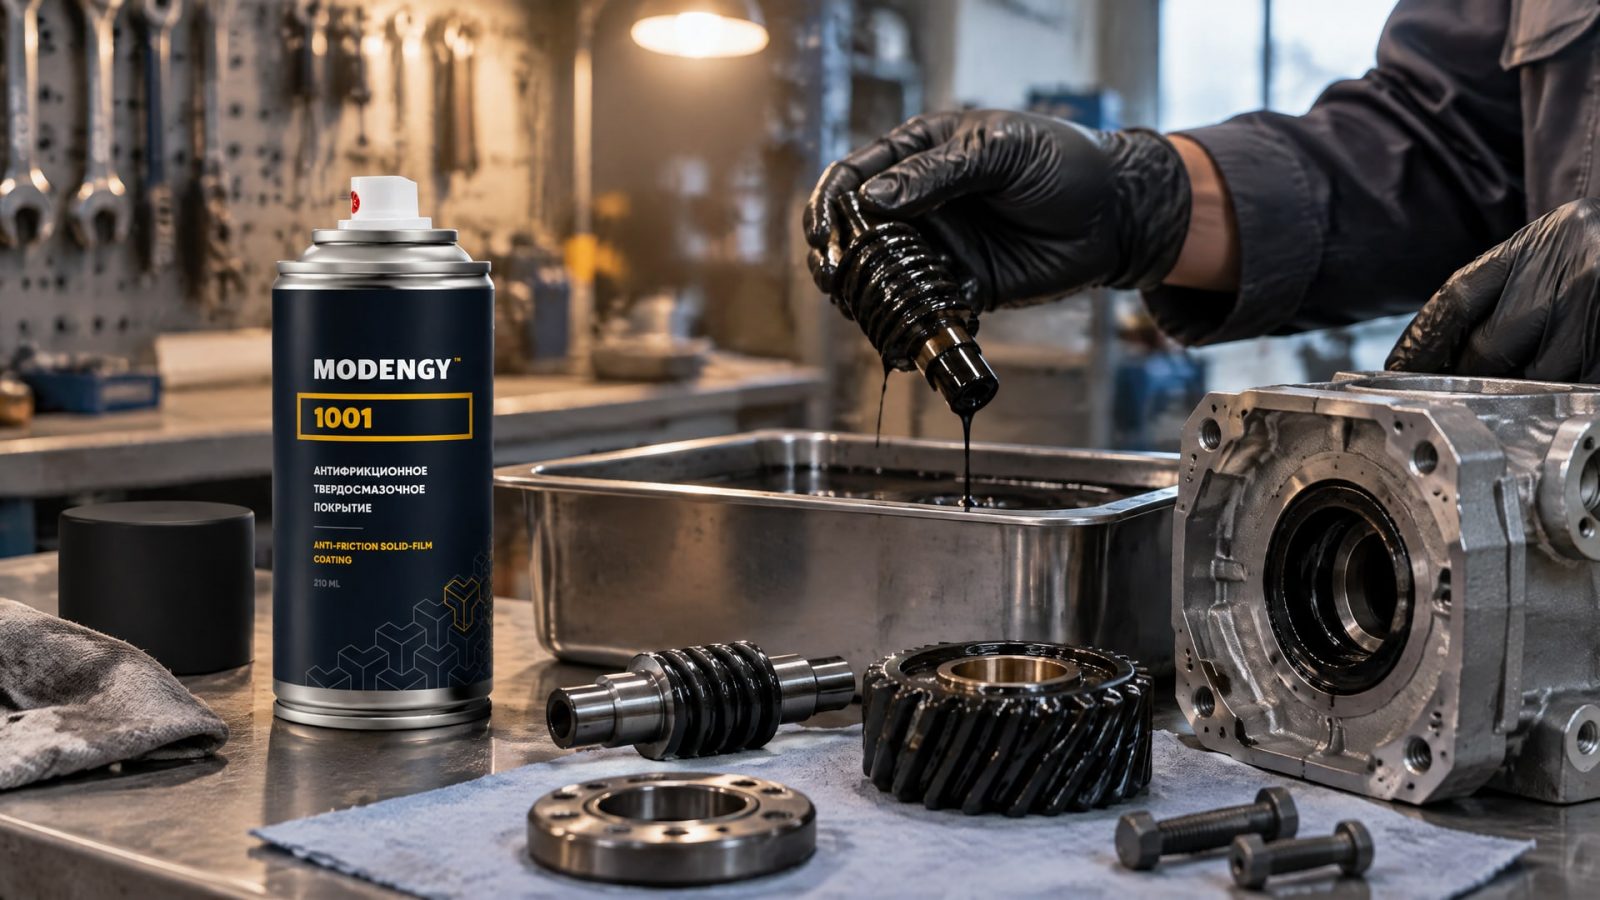
Сначала нужно понять, связано ли решение с требованиями к поверхностям деталей и какие ограничения задают геометрия, партия и последующая обработка. Если в числе проблем рассматриваются вымывание, фреттинг или холодный пуск, их следует учитывать при подборе покрытия, но сам метод нанесения не подтверждает, что причина устранена.
Для редуктора важен и маршрут отверждения. Тепловая обработка подходит не для каждого изделия и производственного процесса, а режимы для разных покрытий отличаются: в общем случае отверждение может занимать от 2 до 90 минут при температуре от комнатной до 250 °C. Поэтому перед внедрением проверяют документацию на покрытие и оценивают, можно ли выдержать указанное время и температуру на производстве.
В задаче, где рассматривают антифрикционное покрытие для червячного редуктора и важно отверждение без нагрева, применяют MODENGY 1001, отверждающееся при комнатной температуре. Это свойство позволяет учитывать вариант без отдельного нагрева детали, однако выбор метода нанесения и пригодность покрытия для конкретной конструкции нужно подтверждать по технической документации и результатам технологической проверки.
Как выбрать метод перед запуском партии
До нанесения серийной партии полезно пройти короткую проверку условий процесса.
Она помогает избежать выбора только по удобству нанесения и заранее определить, как оценивать готовый слой.
Зафиксировать геометрию детали, массу, количество изделий и поверхности, которые нужно покрыть.
Определить, есть ли внутренние полости, отверстия, зоны без покрытия и участки с ограниченным доступом.
Сопоставить окунание и распыление с вязкостью и требованиями к толщине конкретного состава.
Подготовить поверхность: предусмотреть очистку и обезжиривание, а при необходимости оценить фосфатирование или пескоструйную обработку.
Проверить, какой режим отверждения требуется: время может составлять от 2 до 90 минут, температура может быть от комнатной до 250 °C.
Согласовать точки и метод измерения толщины, включая контроль кромок, углов и углублений.
Провести пробное нанесение и сравнить результат на характерных участках детали.
Если рассматриваются антифрикционные покрытия купить для серийного применения, закупщику важно получить не только наименование материала, но и сведения о допустимом методе нанесения, подготовке поверхности, отверждении и контроле толщины. Техническая документация должна позволять оценить совместимость покрытия с производственным маршрутом. При отсутствии нужных данных следует уточнить их до закупки партии, а не после запуска нанесения.
Часто задаваемые вопросы
Когда окунание лучше распыления?
Окунание чаще выбирают для деталей с отверстиями, полостями и внутренними поверхностями, которые сложно обработать по прямой видимости. Оно также может быть экономичнее для массовых партий мелких деталей, особенно при использовании центрифугирования. Для крупных открытых поверхностей и локального нанесения удобнее распыление.
От чего зависит толщина покрытия при окунании?
Толщина зависит от вязкости состава, содержания твердых веществ и скорости извлечения детали. В одном из технических материалов для dip coating приведен диапазон скорости извлечения 5-20 см/мин. Это не универсальная настройка: параметры необходимо проверять для конкретного покрытия, геометрии изделия и требуемого слоя.
Можно ли проверить толщину покрытия только визуально?
Нет. Визуальный осмотр помогает заметить дефекты, но не заменяет измерение толщины. В промышленной практике часто предусматривают не менее 5 точек на деталь и дополнительно проверяют кромки, углы и углубления. Для металлических оснований применяют, в частности, магнитные или вихретоковые методы контроля.
Всегда ли антифрикционное покрытие нужно запекать?
Нет. Режим отверждения зависит от механизма полимеризации конкретного покрытия. В разных технологиях он может занимать от 2 до 90 минут, а температура варьироваться от комнатной до 250 °C. Требуемый режим и допустимый способ нанесения уточняют в технической документации на выбранный состав.
Заключение
Окунание выгоднее распыления, если нужно равномерно обработать сложную деталь с внутренними поверхностями или покрывать массовую партию мелких изделий. Распыление удобнее для крупных открытых поверхностей, локальных зон и участков, которые нужно оставить без покрытия. На результат влияют геометрия, вязкость состава, параметры нанесения, подготовка поверхности и режим отверждения.
Перед запуском процесса зафиксируйте требования к толщине, выберите участки и способ контроля, затем проведите пробное нанесение на характерной детали. Сопоставьте результаты окунания и распыления с полным технологическим циклом, включая подготовку и отверждение. Такой следующий шаг позволяет выбрать метод по условиям производства, а не по общему правилу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционное покрытие: толщина влияет на посадочные размеры деталей. Узнайте, как учесть толщину слоя на чертеже и избежать ошибок при сборке.
Узнайте, как КПД червячного редуктора зависит от нагрузки и передаточного числа, и как антифрикционное покрытие помогает снизить трение.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и оборудования.