
Антифрикционное покрытие: как толщина влияет на посадочные размеры деталей
Толщина антифрикционного покрытия влияет на фактические размеры детали: слишком толстый слой может изменить зазор или натяг и помешать сборке, а слишком тонкий - снизить износостойкость и защитные свойства. Для многих узлов с точными посадками ориентиром служит слой 10-20 мкм, но окончательное значение задают с учетом спецификации, геометрии детали и способа нанесения.
Статья полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие и согласуют допуски детали с процессом нанесения. Разберем, как учитывать толщину слоя на чертеже, чем различаются окунание и распыление, когда измерять покрытие и почему после отверждения важно проверить посадку.
Что означает толщина антифрикционного покрытия для точной посадки
Антифрикционное покрытие добавляет материал на поверхность детали.
Поэтому при проектировании посадки важно учитывать не только исходный размер металлической основы, но и финальный габарит после нанесения и отверждения. Для цилиндрических сопряжений значение имеют покрываемые поверхности: слой на наружной детали увеличивает ее размер, а слой на внутренней уменьшает проходной размер. В узлах с малым зазором даже покрытие толщиной в десятки микрометров может повлиять на сборку.
Для многих нагрузочных применений в технических материалах приводится ориентир 10-20 мкм. Это не универсальное значение для всех деталей: толщину сверяют со спецификацией изделия и требованиями к посадке. Слой тоньше примерно 5 мкм может снижать износостойкость и коррозионную защиту. Если толщина превышает 25 мкм, возрастают риски растрескивания, когезионного сдвига и выхода за точные допуски.
Толщину нельзя выбирать по принципу «чем больше, тем лучше». Увеличение слоя не гарантирует пропорционального роста ресурса, зато способно изменить геометрию сопряжения и механическую стабильность покрытия. Для ответственных посадок важен баланс: слой должен выполнять свою функцию и при этом сохранять предусмотренный зазор или натяг.
Как слой меняет размер сопряжения
При расчете учитывают, какие поверхности покрывают и как они участвуют в сопряжении. Если покрытие наносят на обе детали, важно оценить суммарное влияние слоев на посадку. Также проверяют резьбы и сопряженные поверхности: для них значим не только измеренный размер, но и функциональная возможность собрать узел в соответствии со спецификацией.
Номинальную толщину нельзя рассматривать отдельно от допуска детали. Одно и то же покрытие может быть приемлемым для одного узла и мешать сборке другого, если исходный зазор меньше или допуск жестче. Поэтому инженер заранее сопоставляет диапазон толщины с размерной цепью и определяет, какие поверхности должны остаться без покрытия.
Твердосмазочное покрытие и допуски: что заложить в чертеж
Твердосмазочное покрытие и допуски нужно согласовать до запуска детали в производство.
Если оставить покрытие за пределами размерной цепи, после нанесения фактический размер может выйти за установленный допуск. Технические материалы советуют предусматривать требуемую толщину на стадии проектирования, а не пытаться использовать слой для исправления отклонений механической обработки.
В одном из технических документов указан минимальный технологический прирост 0,0002-0,0003 in, который может быть допустим при обычных инженерных допусках. Там же типичная толщина нанесения составляет 0,0003-0,0007 in. Эти значения не заменяют спецификацию конкретного изделия: допустимость такого прироста зависит от размеров, геометрии и функции узла.
Для dry-film lubricant в спецификации NASA PRC-8001 задан типовой диапазон 0,0003-0,0005 in. Документ также требует, чтобы процесс нанесения обеспечивал толщину в пределах спецификации. Эти данные показывают, почему в документации на деталь и технологическом процессе должны быть согласованы конечная толщина, контролируемые поверхности и критерии приемки.
Что указать в документации
В чертеже или технологической документации фиксируют требования, которые позволяют проверить результат и оценить влияние покрытия на сборку:
Какие поверхности детали покрывают, а какие должны остаться без покрытия.
Какую толщину задают и к какому состоянию она относится: в технических материалах нормируют конечный слой после отверждения.
Какие допуски и сборочные зазоры нужно сохранить.
Как проверяют функциональность сопряжения, если такой критерий указан в спецификации.
Каким способом контролируют толщину на металлической основе.
Покрытие не должно становиться способом компенсации неточностей обработки. Если деталь уже изготовлена с отклонением, дополнительный слой не гарантирует восстановления геометрии и может ухудшить сборку. Для снабженца и инженера это означает, что перед заказом покрытия следует сверить спецификацию детали, требования к толщине и доступный технологический процесс.
Как выбрать между окунанием и распылением твердой смазки
Окунание и распыление твердой смазки применяют с учетом геометрии детали и требований к равномерности слоя.
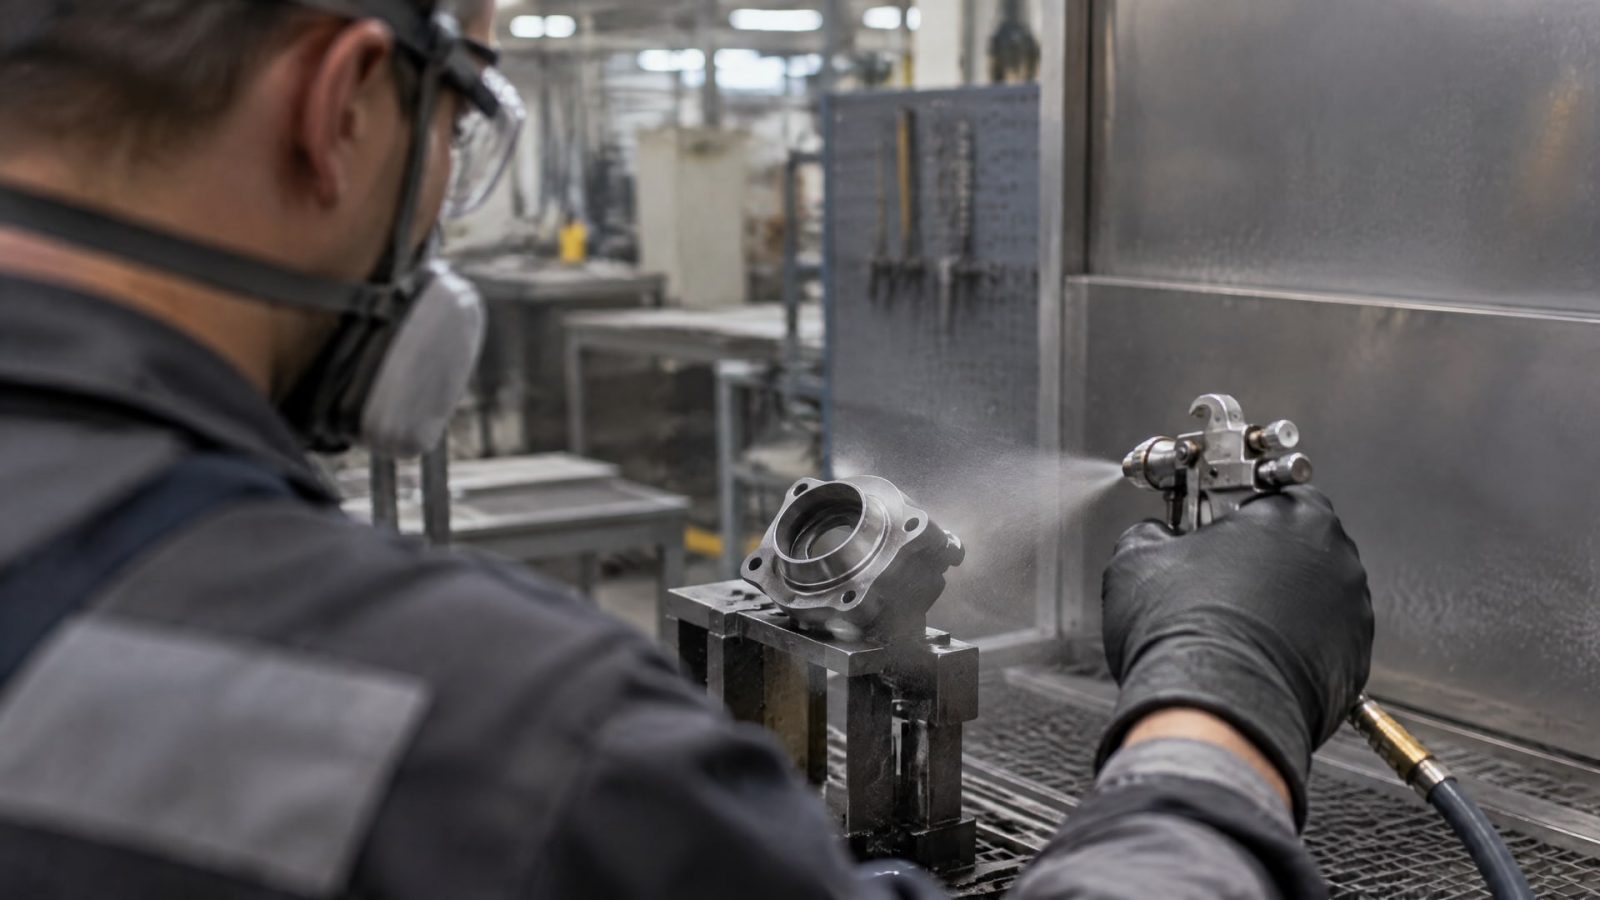
Оба метода требуют контроля процесса: локальное увеличение толщины способно изменить размер отдельных участков даже тогда, когда среднее значение укладывается в заданный диапазон. Поэтому при выборе способа нанесения оценивают не только номинальную толщину, но и риск переразмера на кромках, в углублениях и в зонах сопряжения.
Для распыления в одном из технических листов указан диапазон 0,0005-0,001 in. Он отличается от ориентира 10-20 мкм, используемого для многих нагрузочных применений, поэтому значение из конкретной спецификации нельзя переносить на другой материал или изделие без проверки. Для точной посадки важны управляемость процесса и фактический результат на поверхности детали.
В технических материалах также приводится более широкий диапазон типичной толщины сухой пленки: 0,00025-0,002 in. Для PTFE-содержащих сухих покрытий указан диапазон 0,0002-0,0015 in. Разброс значений подтверждает, что единой толщины для всех деталей нет: требования определяют функция узла, материал основания, технология и допуски.
Что проверить перед выбором метода
Геометрию детали и доступность поверхностей для равномерного нанесения.
Наличие узких зазоров, резьб и сопряжений, где локальный переразмер может затруднить сборку.
Требуемую толщину и допуск на нее по спецификации.
Возможность измерить слой после отверждения.
Функциональный критерий сборки, если он задан для узла.
Если детали имеют точные посадки, вопрос метода нанесения и толщины решают совместно с технологией производства. На стадии подготовки процесса важно определить, как контролировать результат именно на функциональных поверхностях. Оценка только по визуальному виду не подтверждает, что слой выдержан в заданных пределах.
Запекаемое покрытие для червячного редуктора: как сохранить посадку
В червячном редукторе покрытие должно решать задачу снижения трения, не нарушая сборочный зазор.
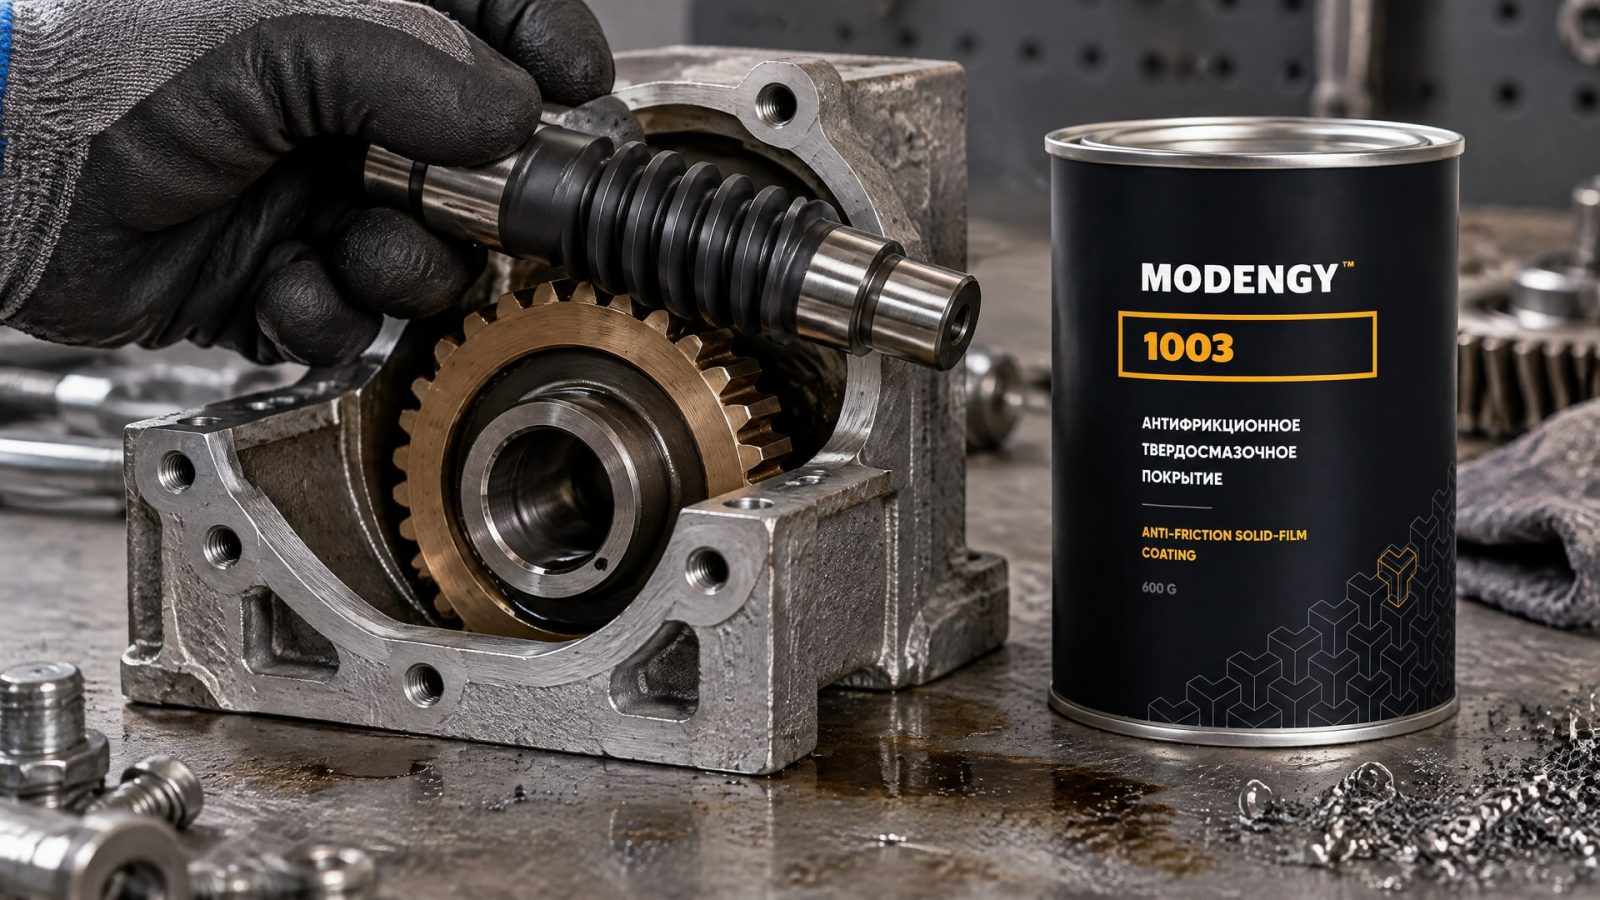
Для таких узлов важны не максимальная толщина сама по себе, а равномерность слоя и соответствие размерам сопряжений. Если увеличивать толщину без проверки посадки, можно получить нежелательное изменение зазора или помеху при сборке.
При выборе запекаемого покрытия учитывают режим полимеризации и конечную толщину. Для MODENGY 1003 в технических данных указано отверждение при +170 °C за 20 минут или при +20 °C за 720 минут; оптимальная толщина слоя составляет 25 мкм. Такое решение рассматривают в ситуации, когда трение связано с низким КПД червячного редуктора и малым током потребления. Толщину и процесс полимеризации соотносят с посадочным диаметром и требованиями узла, чтобы покрытие выполняло смазочную функцию без нарушения допуска.
Значение 25 мкм находится у границы диапазона, выше которой в технических материалах отмечены повышенные риски для механической стабильности и точности посадки. Поэтому его нельзя автоматически считать подходящим для любого червячного редуктора. Перед нанесением проверяют спецификацию детали, исходный размер, расположение покрываемых поверхностей и допустимое изменение посадки.
Что учитывать при подготовке редуктора
Для червячного редуктора заранее определяют поверхности, на которых требуется покрытие, и проверяют, как они участвуют в сборке. Затем сопоставляют конечную толщину с размерами посадочного диаметра и технологией отверждения. Если режим полимеризации предусматривает нагрев, его также включают в планирование процесса.
После нанесения проверяют именно отвержденный слой и функциональность сопряжения. Такой порядок помогает оценить результат в состоянии, в котором деталь будет собираться и работать. Выбор покрытия по одному показателю толщины без проверки допуска не дает достаточных оснований для вывода о пригодности узла.
Как контролировать толщину после отверждения
Для посадочных размеров имеет значение конечная, отвержденная толщина, а не слой до полимеризации.
Если измерять только покрытие в процессе нанесения, нельзя подтвердить, что готовая деталь соответствует заданным требованиям. Поэтому в спецификации и технологическом процессе указывают, какое значение контролируют после отверждения и какие поверхности должны пройти проверку.
Для измерения сухих покрытий на металлических основаниях в промышленной практике используют ISO 2178 и ASTM B499. В спецификации NASA PRC-8001 также допускаются методы контроля толщины, включая вихретоковое измерение. Конкретный способ выбирают с учетом материала основы, геометрии детали и требований документации.
Контроль толщины дополняют проверкой сборочной функции. Для резьбовых деталей и сопряжений важно убедиться, что покрытие не мешает сборке и функциональность соединения соответствует спецификации. В документе NASA PRC-8001 для внутренних резьб указано требование минимум 3/4 оборота на ответной наружной резьбе; для отдельных резьбовых деталей измерение толщины может не требоваться, если обеспечены полное покрытие и функциональность соединения.
Что включить в контроль процесса
Измерение конечной толщины после отверждения в соответствии с требованиями спецификации.
Проверку участков, влияющих на посадку и сборочный зазор.
Контроль полноты покрытия там, где это предусмотрено процессом.
Проверку функциональности резьбового или сопряженного соединения, если для него установлен критерий.
Сопоставление результатов измерения с заданным диапазоном толщины и допусками детали.
Один результат измерения не всегда описывает все покрытие на детали: равномерность важна наряду со средним значением. Поэтому точки контроля и критерии приемки задают для конкретной геометрии и функции узла. Такой подход помогает обнаружить локальное увеличение слоя до сборки.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия подходит для точной посадки?
Для многих нагрузочных применений ориентир составляет 10-20 мкм, если спецификация изделия не задает другое значение. Слой тоньше примерно 5 мкм может хуже защищать от износа и коррозии, а толщина свыше 25 мкм повышает риски растрескивания, когезионного сдвига и проблем с допусками. Значение нужно проверять относительно конкретной посадки.
Можно ли компенсировать твердосмазочным покрытием ошибку механической обработки?
Рассчитывать на это не следует. Технические материалы рекомендуют закладывать толщину покрытия в чертеж и допуски до изготовления детали. Слой не гарантирует исправления отклонения, зато способен изменить фактический зазор или натяг и затруднить сборку. Перед нанесением нужно сверить размер детали, спецификацию покрытия и критерии приемки узла.
Когда измеряют толщину твердосмазочного слоя?
Контролируют конечную толщину после отверждения, поскольку именно готовый слой влияет на размер детали и посадку. Для металлических оснований в промышленной практике применяют ISO 2178 и ASTM B499, а спецификация NASA PRC-8001 допускает контроль, включая вихретоковое измерение. Метод и участки измерения выбирают по геометрии детали и требованиям документации.
Влияет ли распыление на точность посадки сильнее, чем окунание?
Сам способ нанесения не дает универсального ответа: важны равномерность слоя, геометрия детали и контроль процесса. Для распыления в техническом листе приведена толщина 0,0005-0,001 in, но это значение нельзя переносить на любую деталь. При точной посадке проверяют конечный слой на функциональных поверхностях и его влияние на сборку.
Заключение
Толщину антифрикционного покрытия учитывают как часть размерной цепи: тонкий слой может не обеспечить требуемой защиты, а избыточный способен нарушить посадку и ухудшить стабильность покрытия. Для многих применений отправной точкой служат 10-20 мкм, но окончательное значение определяют по спецификации детали, методу нанесения и требованиям к сборке.
Следующий шаг для инженера - зафиксировать покрываемые поверхности, допустимую конечную толщину и критерий контроля после отверждения в документации на деталь или техпроцесс. Затем следует сверить эти требования с размером посадки и проверить функциональность сопряжения до передачи узла в серию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как КПД червячного редуктора зависит от нагрузки и передаточного числа, и как антифрикционное покрытие помогает снизить трение.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и оборудования.
Узнайте, как глицерин влияет на твердосмазочные покрытия для пищевого оборудования и какие свойства важны при выборе.