
Замена импортного антифрикционного покрытия в авиастроении: критерии выбора российского решения
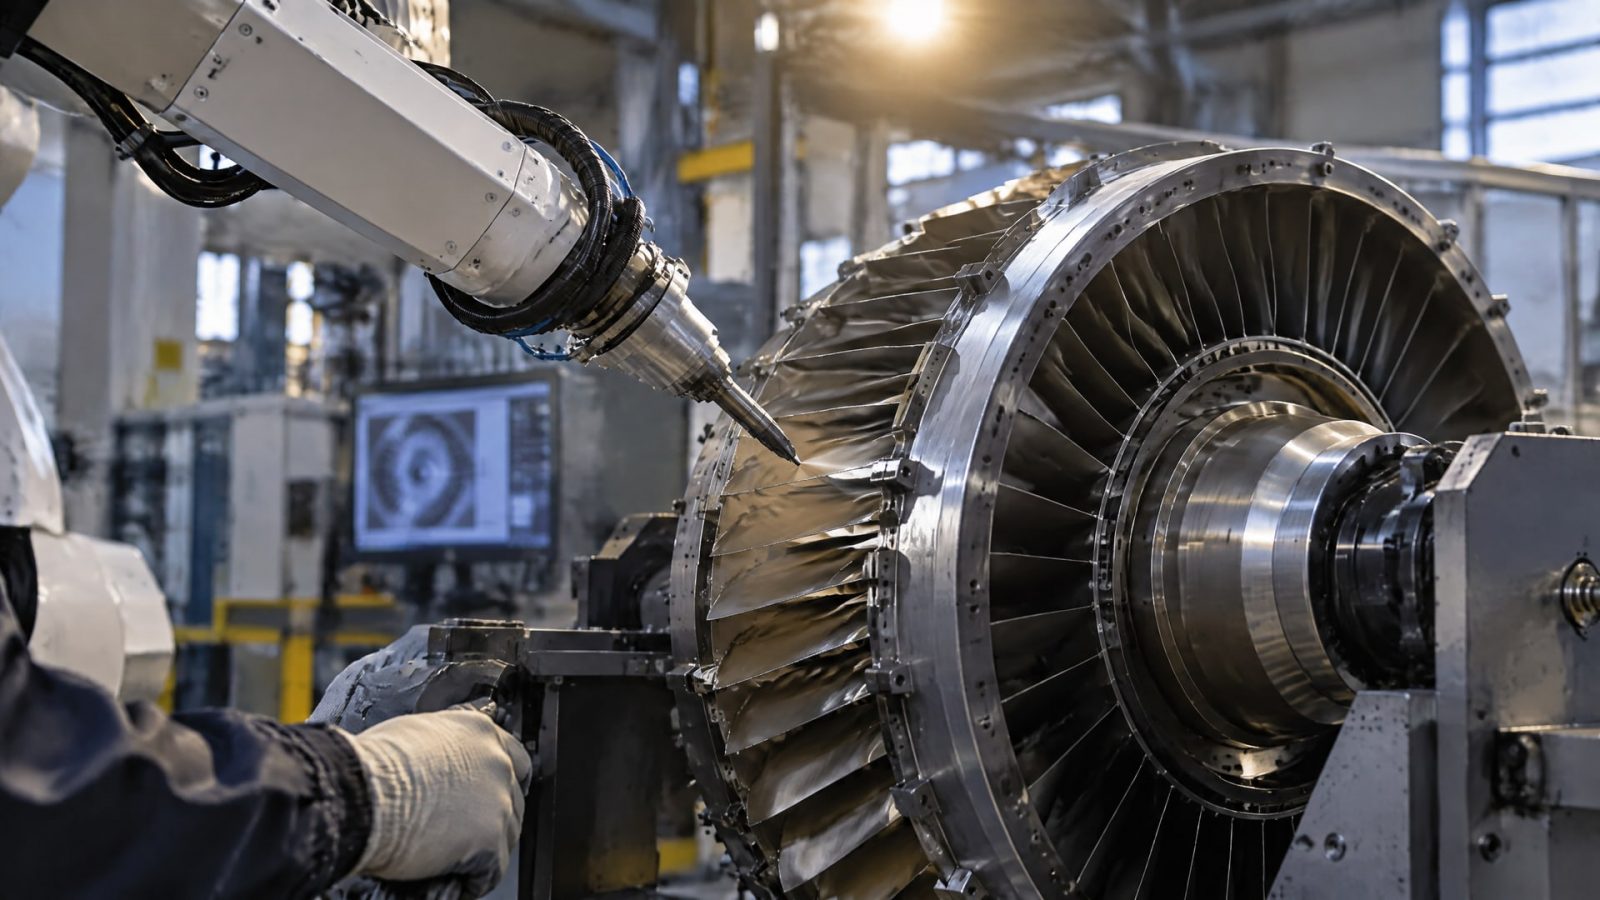
Замену импортного антифрикционного покрытия в авиастроении выбирают не по сходству названий, а по соответствию конкретному узлу: учитывают температуру, нагрузку, скорость, рабочую среду, допустимый износ и технологию нанесения. Затем проверяют готовое покрытие и проводят испытания, отражающие реальные условия эксплуатации. Одного низкого коэффициента трения или соответствия базовому ГОСТ для решения авиационной задачи недостаточно.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которым нужно оценить отечественные покрытия для узлов трения и подготовить обоснование замены. Разберем, какие типы материалов применяют, на какие стандарты и параметры ориентироваться и как проверять покрытие до внедрения.
Как выбирать отечественные антифрикционные покрытия для авиации
Понятие «антифрикционное покрытие» охватывает материалы и технологии с разным составом и назначением.
Порошковый материал на основе железа, гальваническое покрытие и твердосмазочный композит нельзя считать взаимозаменяемыми только потому, что все они снижают трение. У каждого решения свои ограничения по основанию, нанесению и условиям работы.
Начинать подбор следует с карты условий эксплуатации узла. Зафиксируйте температуру, нагрузку и скорость, контактирующие материалы, наличие топлива или масла, допустимый износ и требования к последующей обработке детали. Для авиационных узлов в отраслевых обзорах приводится диапазон температур от −60 °C до +150 °C. Это ориентир из опубликованных материалов, а не универсальная спецификация для любой детали.
При сопоставлении материалов важно учитывать технологию. Твердосмазочные покрытия и гальванические слои решают разные задачи; выбранная толщина также зависит от способа нанесения и конструкции узла. В материалах по авиационным двигателям указана типовая толщина твердосмазочного покрытия 10–20 мкм. Для промышленного применения приводится диапазон 5–15 мкм. Эти значения помогают сформировать программу проверки, но не заменяют конструкторские и заводские требования.
| Что проверить | Почему это важно |
|---|---|
| Пара трения и режим нагрузки | Покрытие должно работать именно в заданном сочетании материалов и условий |
| Температура и тепловые циклы | Паспортное значение не подтверждает стойкость при циклическом нагреве и охлаждении |
| Топливо и масло | Требуется проверить воздействие рабочих жидкостей на покрытие |
| Толщина и способ нанесения | Параметры зависят от технологии и конструкции детали |
| Термообработка после нанесения | Совместимость покрытия с закалкой или отпуском нужно подтвердить отдельно |
Для закупщика эта последовательность помогает сравнивать предложения по техническим данным, а не по общему обозначению «аналог». Инженеру она дает перечень исходных условий для технического задания и программы испытаний.
Что означают ГОСТ 26802-86 и ГОСТ 9.302-88
ГОСТ 26802-86 устанавливает требования к антифрикционным порошковым материалам на основе железа для деталей узлов трения машин и механизмов.
В отраслевых материалах его сопоставляют с ISO 5755/1 для антифрикционных материалов на основе железа. Этот стандарт полезен при оценке материалов в пределах своей области применения, но сам по себе не подтверждает пригодность покрытия для конкретного авиационного узла.
Для контроля готового покрытия в источниках указан ГОСТ 9.302-88. При этом контроль по стандарту не отменяет требований авиационного предприятия и испытаний, заданных для детали или изделия. Соответствие базовому документу - часть доказательной базы, а не автоматическое разрешение на применение в авиастроении.
При проверке нормативной документации уточните, какой именно объект оценивают: исходный материал, технологию нанесения или покрытие на готовой детали. Дополнительно запросите документы на партию и протоколы испытаний, в которых отражены адгезия, износостойкость и температурная стабильность. Уточните также, в каком состоянии испытывали образцы и проходила ли деталь термообработку после нанесения.
В отраслевых материалах отдельно отмечено, что стандарт может не распространяться на состояние детали после закалки или отпуска. Поэтому при последующей термообработке нужно подтвердить совместимость конкретной системы покрытия с технологическим маршрутом детали. Нельзя переносить результаты испытаний на образцах без такой обработки на изделие, которое проходит ее после нанесения.
Практический подход для инженерной службы - сопоставить базовый стандарт с техническими условиями предприятия и программой квалификационных испытаний. Для снабженца важный следующий шаг - получить подтверждающие документы на конкретный материал и конкретную партию, а не ограничиваться общим сертификатом.
Какие параметры покрытия проверять перед заменой
Коэффициент трения, толщина и температурная стойкость позволяют предварительно оценить решение, но ни один из этих показателей в отрыве от режима не дает полного ответа.
В материалах по авиационным покрытиям приводится ориентир по коэффициенту трения 0,05–0,10 в зависимости от пары трения и режима. Для отдельных примеров узлов авиадвигателя указано требование к коэффициенту не выше 0,10 либо минимальной толщине слоя 3 мкм при гальваническом покрытии.
Эти значения относятся к разным условиям и не должны объединяться в универсальную спецификацию. Например, диапазон толщины твердосмазочного покрытия 10–20 мкм для авиационных двигателей описывает один тип покрытий, а минимальная толщина 3 мкм приведена для отдельного примера гальванического слоя. Увеличивать толщину «с запасом» также нельзя: отраслевые материалы предупреждают, что избыток слоя может ухудшить свойства системы.
Для каждого кандидата полезно собрать таблицу сопоставления с действующими требованиями:
материал основания и тип покрытия;
технология нанесения и фактическая толщина;
коэффициент трения в заданной паре и режиме;
результаты испытаний на адгезию и износостойкость;
стабильность при нагреве и охлаждении;
стойкость к воздействию топлива и масла;
совместимость с термообработкой, если она предусмотрена маршрутом.
Попросите поставщика предоставить протоколы испытаний конкретной партии. Паспортное значение без сведений о методике и условиях испытания не показывает, как покрытие поведет себя в реальном узле. Для сравнения вариантов задавайте одинаковые условия: одна пара трения, сопоставимые нагрузки, температурный режим и рабочая среда.
Отдельно зафиксируйте допустимые отклонения по толщине и критерии приемки готовой детали. Это связывает выбор материала с контролем производства и снижает риск ситуации, когда образец прошел испытания, а серийное покрытие отличается по параметрам.
Испытания отечественного покрытия в авиационном узле
Авиационная проверка должна учитывать не только стандартные параметры покрытия, но и режимы эксплуатации изделия.
В отраслевых материалах среди специальных испытаний указаны длительные центрифужные прогоны, тепловые циклы и воздействие топлива и масла. Программа зависит от узла, поэтому состав испытаний и критерии приемки определяют по отраслевым и заводским требованиям.
Тепловой диапазон от −60 °C до +150 °C приводится в одном из обзоров как ориентир для авиационного применения. Для отдельных узлов и композиций на основе MoS₂ указана рабочая температура до 200 °C. Эти цифры описывают разные условия и материалы. Их нельзя складывать в единый диапазон или использовать как гарантию пригодности без проверки конкретной композиции.
При подборе покрытия под режимы, где возможны вымывание, фреттинг или затрудненный холодный пуск, важно оценивать не только начальный коэффициент трения. Нужно проверить, сохраняет ли слой адгезию и рабочие характеристики после воздействия среды и температурных циклов. В одном из кейсов замены отечественный вариант рассматривают на базе MODENGY 1014, но применимость к конкретному авиавузлу должна подтверждаться испытаниями детали и протоколами для выбранного режима.
План испытаний целесообразно строить поэтапно. Сначала проверяют образцы и фиксируют исходные характеристики, затем испытывают покрытие после воздействия температуры и рабочих жидкостей, после чего оценивают работу узла в условиях, заданных предприятием. Результаты каждого этапа связывают с критериями приемки, чтобы инженерная служба могла обосновать решение, а закупщик - подтвердить соответствие поставляемой партии.
Как организовать переход на российское покрытие
Замена покрытия - это не только выбор состава.
Нужно согласовать материал, подготовку поверхности, нанесение, контроль и возможную термообработку. Если изменить один этап без проверки остальных, результаты испытаний материала могут не совпасть с поведением готовой детали.
До опытного применения сформируйте техническое задание с параметрами узла и критериями оценки. Включите в него температуру, нагрузку, скорость, среду, допустимый износ, требования к толщине и испытаниям. Отдельно укажите, проходит ли деталь термообработку после нанесения и какие рабочие жидкости контактируют с покрытием.
Затем согласуйте документы и контрольные точки с поставщиком и производством:
спецификацию на материал и технологию нанесения;
протоколы испытаний конкретной партии;
способ контроля готового покрытия, включая требования ГОСТ 9.302-88;
порядок испытаний при воздействии топлива и масла;
проверку после тепловых циклов и длительных прогонов;
критерии приемки опытных деталей и перехода к следующему этапу.
Отечественные разработки для авиационных задач существуют: в материалах ВИАМ описано антифрикционное композиционное покрытие Та–Ag. Это подтверждает наличие исследовательских решений, но не означает, что конкретная композиция подходит для любой детали. Ее назначение и параметры также необходимо соотносить с режимом узла и установленными требованиями.
На этапе сравнения предложений снабженцу стоит запрашивать не только стоимость материала, но и комплект технических подтверждений, стабильность параметров партии и возможность повторить согласованную технологию. Инженерной службе важно оценивать полную цепочку: от подготовки поверхности до итогового контроля и испытаний изделия.
Часто задаваемые вопросы
Можно ли заменить импортное покрытие материалом с таким же коэффициентом трения?
Нет, одного совпадения коэффициента трения недостаточно. На результат влияют пара трения, нагрузка, скорость, температура, рабочая среда, толщина и технология нанесения. Для авиационного узла также проверяют тепловые циклы и воздействие топлива и масла, а затем сопоставляют результаты с требованиями предприятия.
Подтверждает ли ГОСТ пригодность покрытия для авиастроения?
Нет. ГОСТ 26802-86 относится к антифрикционным порошковым материалам на основе железа, а ГОСТ 9.302-88 упоминается для контроля готового покрытия. Соответствие стандарту не заменяет заводские требования и специальные испытания, необходимые для конкретного авиационного узла и его условий работы.
Какие испытания нужны перед внедрением покрытия?
Состав программы зависит от узла и требований предприятия. Среди указанных в отраслевых материалах проверок - длительные центрифужные прогоны, тепловые циклы и воздействие топлива и масла. Дополнительно запрашивают протоколы по адгезии, износостойкости и температурной стабильности конкретной партии.
Всегда ли толщина покрытия должна быть минимальной?
Нет универсального значения для всех технологий и узлов. В отраслевых материалах приводятся 10–20 мкм для твердосмазочных покрытий в авиационных двигателях и 3 мкм как минимум для отдельного примера гальванического покрытия. Толщину определяют по спецификации и подтверждают контролем готовой детали.
Заключение
Российское покрытие для авиастроения выбирают по режиму работы узла, технологии нанесения и результатам испытаний, а не по общему сходству с импортным материалом. ГОСТ 26802-86 и ГОСТ 9.302-88 помогают выстроить нормативную и контрольную часть, но не заменяют специальных проверок на тепловые циклы, воздействие топлива и масла.
Следующий шаг - составить техническое задание на конкретный узел: указать пару трения, температуру, нагрузку, скорость, рабочие среды, допустимый износ и термообработку. По этим данным запросите протоколы испытаний партии и согласуйте программу проверки готовых деталей до перехода к серийному применению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сож обработка чугуна: выберите правильную СОЖ для уменьшения масляного тумана, предотвращения шлама и оптимизации производства.
Узнайте, как правильно использовать анаэробный герметик для старой резьбы, чтобы восстановить герметичность и сохранить возможность обслуживания.
Узнайте, как правильно выбрать и применить смазку дверей холодильника с допуском NSF H1 для петель и уплотнений.